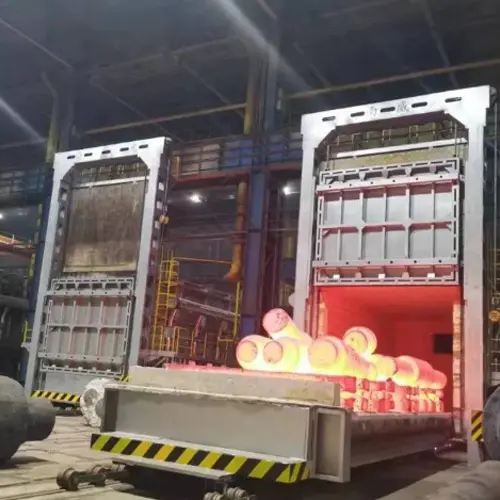
Proces tepelného zpracování odlitků označuje procesní metodu, která mění vnitřní strukturu odlitku pomocí ohřevu, izolace a chlazení za účelem zlepšení materiálových vlastností, odstranění vnitřního pnutí a zlepšení výkonu. Proces žíhání odlitků se široce používá v různých slévárenských oblastech, zejména u velkých, složitých nebo vysoce výkonných odlitků. Žíhání je nepostradatelnou součástí, která má velký význam pro zlepšení kvality a životnosti výrobku.
1. Definice
Žíhání odlitků je proces tepelného zpracování, při kterém se odlitek zahřeje na teplotu o 20–30 °C nad kritický bod (obvykle Ac3, tj. teplota zahájení austenitické transformace oceli), udržuje se po určitou dobu teplý a poté se velmi pomalu ochladí.
2. Účel
2.1 Optimalizace struktury: Žíhání může zjemnit zrna a zlepšit výkon a mechanickou pevnost odlitku.
2.2 Eliminace zbytkového napětí: Během procesu odlévání vzniká zbytkové napětí a žíhání může toto napětí eliminovat, aby se zabránilo deformaci nebo praskání odlitku.
2.3 Zlepšení výkonu zpracování: Tvrdost žíhaného odlitku je střední, což je vhodné pro následné mechanické zpracování a zlepšuje efektivitu a kvalitu zpracování.
3. Klasifikace procesu žíhání
Podle různých teplot ohřevu, doby výdrže a způsobu chlazení lze proces žíhání rozdělit do mnoha typů.
3.1 Žíhání pro odlehčení pnutí
Účel: Eliminovat vnitřní pnutí vznikající v odlitku během procesu odlévání.
Proces: Odlitek se zahřeje na 500–550 ℃, ponechá se po určitou dobu, ochladí se v peci na určitou teplotu a poté se mimo peci ochladí vzduchem.
Důsledek: Lze eliminovat 90~95 % vnitřního pnutí odlitku, ale struktura litiny se nemění. Pokud teplota překročí 550 ℃ nebo je doba výdrže příliš dlouhá, dojde ke grafitizaci, která sníží pevnost a tvrdost odlitku.
3.2 Vysokoteplotní grafitizační žíhání pro odstranění bílého odlitku z odlitku
Účel: Odstranění bílé struktury odlitku, která vzniká při ochlazování odlitku. Struktura je tvrdá a křehká, má špatné zpracovatelské vlastnosti a snadno se odlupuje.
Ohřev: Odlitek se zahřeje do zóny úplné austenitizace, obvykle mezi 900–950 °C, rychlost ohřevu se reguluje na 70–100 °C/h a pomalu se zahřívá na 850–950 °C. Během tohoto procesu se cementit v odlitku začíná rozkládat a tvoří se austenit a grafit.
Izolace: Po zahřátí na stanovenou teplotu je nutné odlitek při této teplotě udržovat po určitou dobu, obvykle 2 hodiny. Délka izolace závisí na tloušťce stěny, tvarové složitosti a chemickém složení odlitku. Účelem izolace je plně rozložit cementit a zároveň zabránit růstu austenitových zrn a snížení výkonnosti.
Chlazení: Po dokončení izolace je třeba odlitek určitým způsobem ochladit. Volba metody chlazení závisí na struktuře matrice a požadovaném výkonu odlitku. Běžnou metodou chlazení je přímé chlazení odlitku vzduchem po vysokoteplotní grafitizaci, čímž se získá vysoce pevná struktura perlitu a grafitu. Další možností je získat žíhanou strukturu feritu a grafitu, udržovat ji při teplotě 680–720 °C po dobu 1–4 hodin, provést nízkoteplotní grafitizaci, rozložit cementit v perlitu na ferit a grafit a poté ochladit na 600–500 °C a ochladit vzduchem mimo peci.
3.3 Sféroidizační žíhání
Sférické žíhání se používá hlavně pro odlitky z tvárné litiny. Účelem je rozložit cementit na grafit, získat smíšenou strukturu feritu a grafitu a změnit strukturu matrice tvárné litiny specifickým procesem ohřevu a chlazení, čímž se zlepší její pevnost, plasticita a houževnatost. Tento proces zahrnuje nízkoteplotní žíhání a vysokoteplotní žíhání.
Nízkoteplotní žíhání
Teplota ohřevu: zahřejte odlitek na 720-760 ℃.
Doba trvanlivosti: udržujte v teple 3–6 hodin.
Způsob chlazení: pomalé ochlazení na 600 ℃ v peci a poté ochlazení vzduchem mimo peci.
Účinek: grafitizovat a rozložit cementit na perlit, čímž se získá vysoce houževnatá feritová tvárná litina.
Žíhání za vysokých teplot
Teplota ohřevu: zahřejte odlitek na 900-950 ℃.
Doba výdrže: udržujte v teple 1–4 hodiny pro první fázi grafitizace.
Chlazení a opětovné udržení: pec se ochladí na 720–780 °C, udržuje se v teple po dobu 2–8 hodin a provede se druhá fáze grafitizace. Pokud se pec ochladí na 600 °C a poté se ochladí vzduchem, dokončí se pouze první fáze grafitizace a získá se tvárná litina s perlitem.
Efekt: Eliminace bílé litiny a získání vysoce houževnatého feritického tvárného litiny. Úplnou grafitizací druhého stupně lze získat tvárné litiny s feritem jako matricí.
4. Opatření
4.1 Regulace teploty: Teploty ohřevu a izolace musí být přísně kontrolovány, aby se zajistilo, že vnitřní struktura odlitku dosáhne očekávané transformace.
4.2 Rychlost ochlazování: Rychlost ochlazování musí být pomalá a rovnoměrná, aby se zabránilo vzniku nového napětí nebo strukturálních vad uvnitř odlitku.
4.3 Výběr zařízení: Vyberte vhodné topné zařízení, jako je odporová pec, indukční topná pec atd., podle velikosti, tvaru a požadavků na proces žíhání odlitku.
Stručně řečeno, proces tepelného zpracování odlitků žíháním je jedním z důležitých prostředků ke zlepšení kvality a vlastností odlitků. Díky rozumnému žíhání lze eliminovat zbytkové pnutí v odlitku, optimalizovat organizační strukturu a zlepšit výkon zpracování, čímž se zvýší životnost a spolehlivost odlitku.