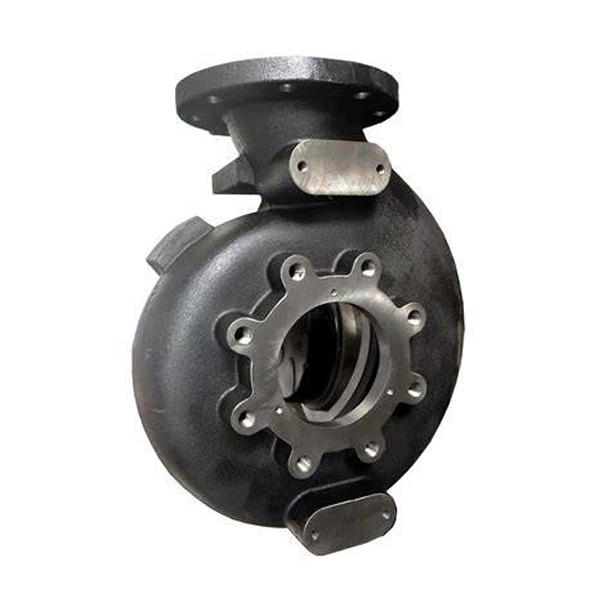
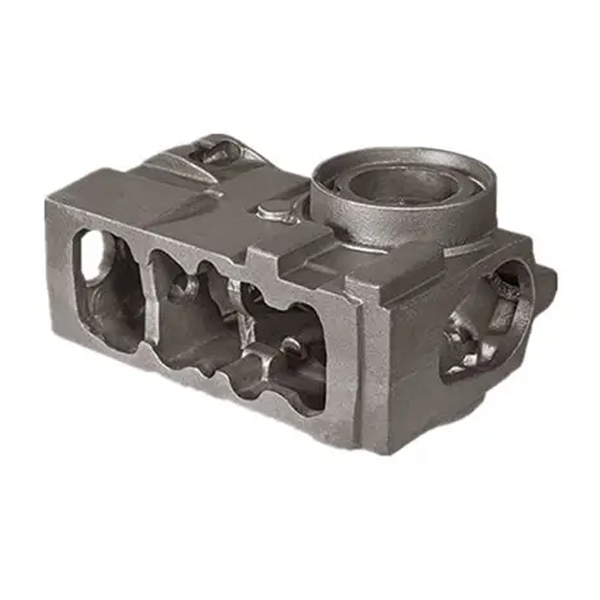
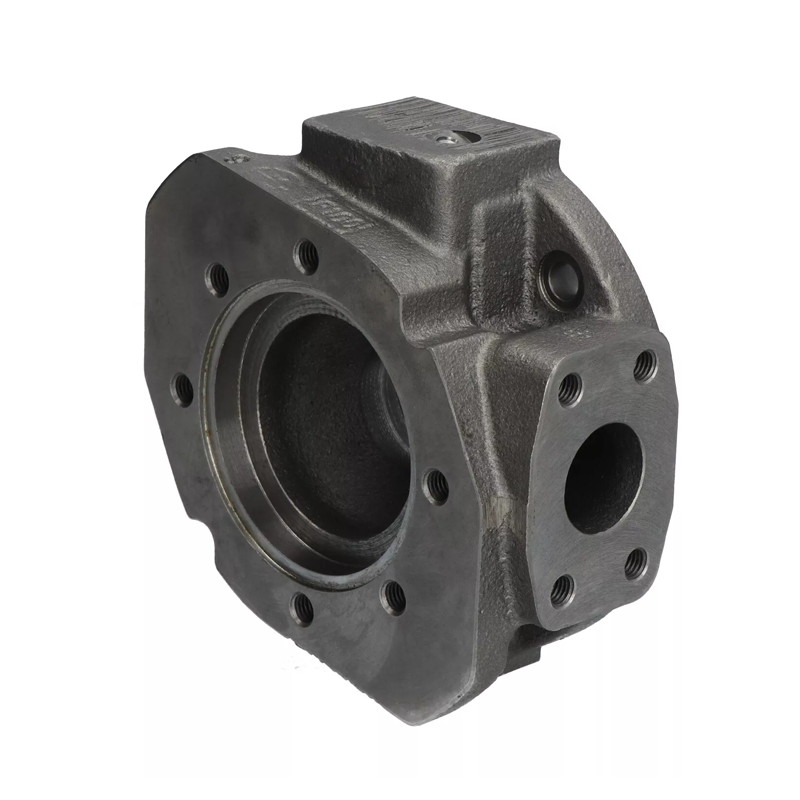
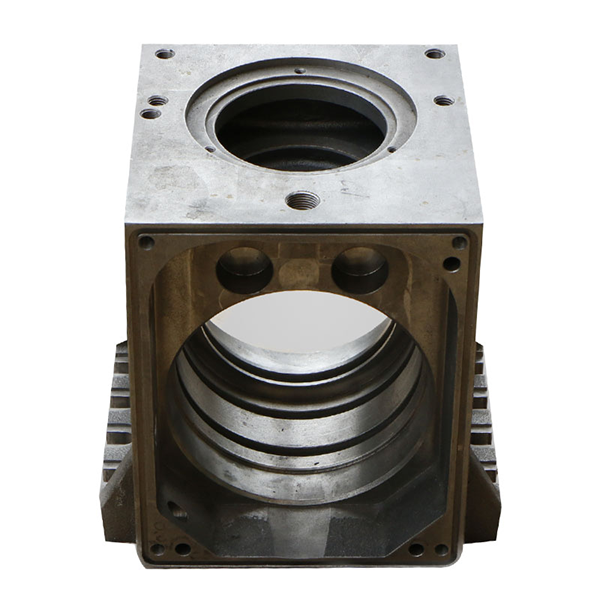
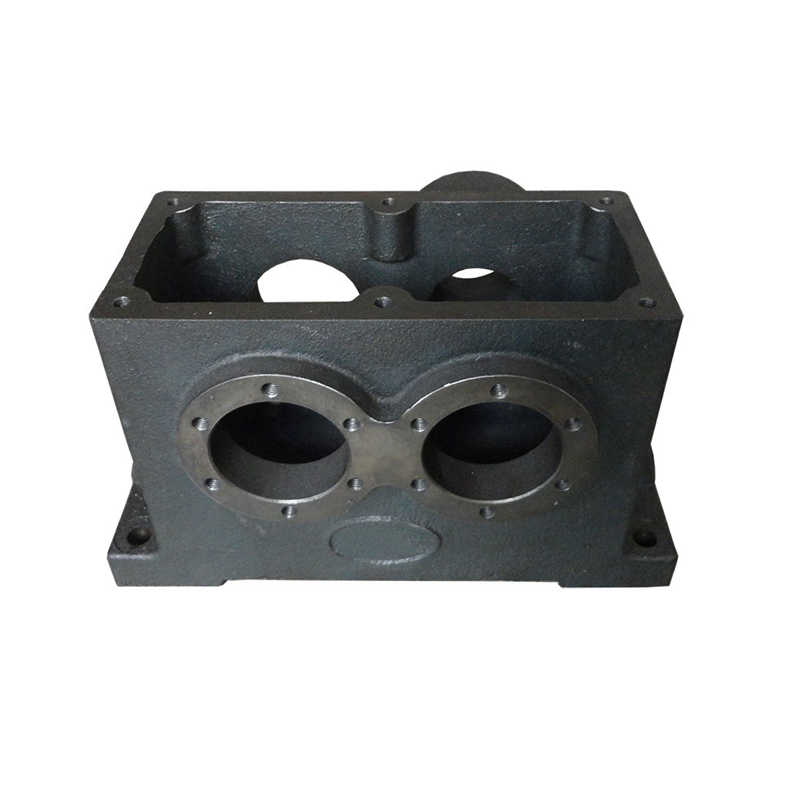
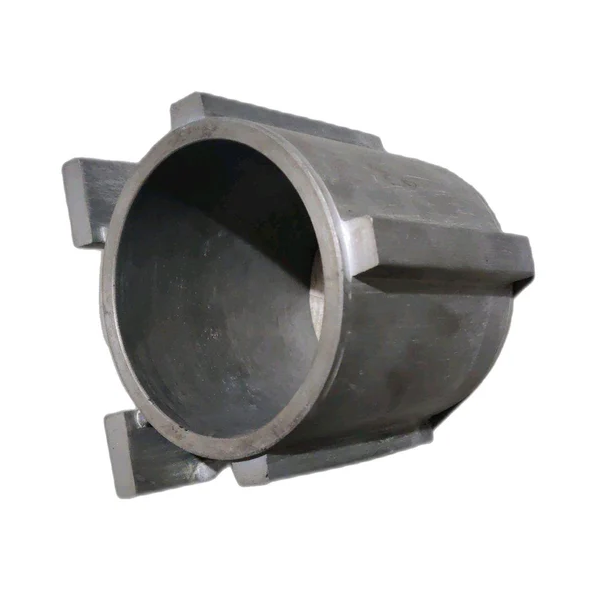
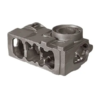
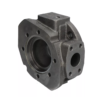
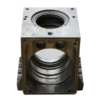
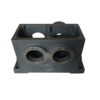
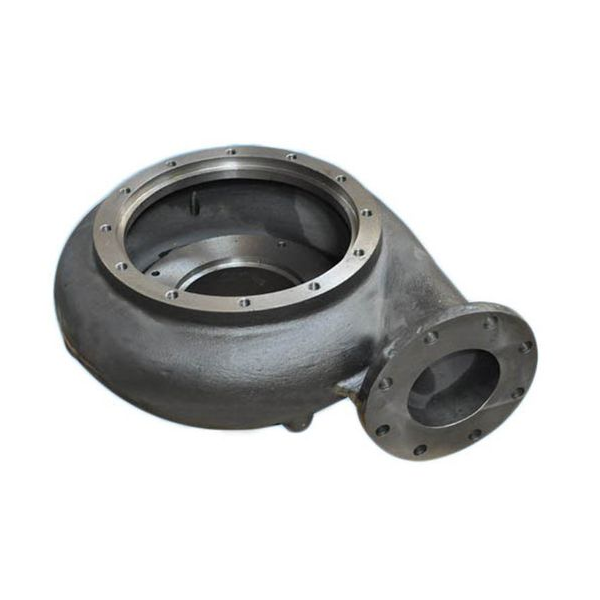
odlitek pouzdra

Společnost Jiangsu Shengrong vyrábí řadu odlitků těles ze šedé a tvárné litiny. Patří sem tělesa ventilů, tělesa čerpadel, tělesa reduktorů, litinová tělesa hydraulických ventilových bloků, tělesa reduktorů pro roboty, koncové kryty motorů pro vozidla s novými zdroji energie, tělesa převodovek, tělesa rozvaděčů PLC a tělesa vysokotlakých ventilů. Naše výrobky jsou vysoce odolné proti opotřebení a pevné, což si vysloužilo pochvalu od našich zákazníků.

Název: odlitek pouzdra

Materiál: Tvárná litina/QT400-10/GGG40/QT450-10/GGG45

Norma/tolerance: EN1561-2011/GB/T 9439/GB/T 1348

Velikost a hmotnost: OEM dle výkresu

Výhody odlitku pouzdra:
Použití odlitků pouzder:
Specifikace odlitku pouzdra:

1. Vynikající mechanické vlastnosti
Vysoká pevnost a odolnost proti opotřebení: Litina (zejména tvárná litina) má vysokou pevnost v tahu a tvrdost, je schopna odolávat velkému zatížení a častému tření, díky čemuž je vhodná pro vysoce namáhaná prostředí, jako jsou stavební stroje a obráběcí stroje.
Dobrá odolnost proti tlaku: Pevnost litiny v tlaku převyšuje pevnost mnoha kovů, takže je vhodná pro aplikace vyžadující strukturální oporu (jako jsou základny zařízení a skříně těžkých strojů).
2. Vynikající vlastnosti tlumení vibrací a vibrací
Mikrostruktura litiny (jako jsou grafitové vločky nebo kulovitý grafit) účinně absorbuje energii vibrací, čímž snižuje rezonanci a hluk během provozu. Je obzvláště vhodná pro aplikace vyžadující vysokou stabilitu, jako jsou přesné obráběcí stroje a bloky motorů.
3. Odolnost vůči vysokým teplotám a tepelná stabilita: Litina má nízký koeficient tepelné roztažnosti, minimalizuje deformaci při vysokých teplotách a odolává tepelné únavě (například šedá litina HT250 může být použita ve vysokoteplotním prostředí). Běžně se používá v tepelně odolných součástech, jako jsou spalovací motory a brzdové kotouče.

Průmyslové: Lože obráběcích strojů, převodovky, rámy hydraulických lisů.
Automobilový průmysl: Bloky motorů, skříně převodovek, brzdové komponenty.
Infrastruktura: Poklopy potrubních šachet, rozvodné skříně.
Spotřebiče/nářadí: Tradiční základny šicích strojů, odolné kryty nástrojů.

Material Type:
Šedá litina (HT150, HT200, HT250, odpovídající GB/T 9439 nebo ASTM A48)
Tvárná litina (QT400-15, QT450-10, splňující normu GB/T 1348 nebo ASTM A536)
Rozsah rozměrů:
Vnější/vnitřní průměr: 50 mm–3000 mm (přizpůsobitelné v závislosti na aplikaci)
Tloušťka stěny: 5 mm-50 mm (v závislosti na požadavcích na tlak)
Délka/výška: Určeno konstrukčními požadavky.
Hodnocení tlaku:
Nízký tlak (pod 0.6 MPa), střední tlak (1.0–2.5 MPa), vysoký tlak (vyžaduje speciální konstrukci).
Povrchová úprava:
Nátěr barvou, zinkováním, černěním nebo antikorozním olejovým nátěrem.
Požadavky na tlak:
Drsnost povrchu (Ra1.6-Ra6.3), geometrické a polohové tolerance (např. rovinnost, soustřednost).

Výhody odlitku pouzdra:

1. Vynikající mechanické vlastnosti
Vysoká pevnost a odolnost proti opotřebení: Litina (zejména tvárná litina) má vysokou pevnost v tahu a tvrdost, je schopna odolávat velkému zatížení a častému tření, díky čemuž je vhodná pro vysoce namáhaná prostředí, jako jsou stavební stroje a obráběcí stroje.
Dobrá odolnost proti tlaku: Pevnost litiny v tlaku převyšuje pevnost mnoha kovů, takže je vhodná pro aplikace vyžadující strukturální oporu (jako jsou základny zařízení a skříně těžkých strojů).
2. Vynikající vlastnosti tlumení vibrací a vibrací
Mikrostruktura litiny (jako jsou grafitové vločky nebo kulovitý grafit) účinně absorbuje energii vibrací, čímž snižuje rezonanci a hluk během provozu. Je obzvláště vhodná pro aplikace vyžadující vysokou stabilitu, jako jsou přesné obráběcí stroje a bloky motorů.
3. Odolnost vůči vysokým teplotám a tepelná stabilita: Litina má nízký koeficient tepelné roztažnosti, minimalizuje deformaci při vysokých teplotách a odolává tepelné únavě (například šedá litina HT250 může být použita ve vysokoteplotním prostředí). Běžně se používá v tepelně odolných součástech, jako jsou spalovací motory a brzdové kotouče.

Použití odlitků pouzder:

Průmyslové: Lože obráběcích strojů, převodovky, rámy hydraulických lisů.
Automobilový průmysl: Bloky motorů, skříně převodovek, brzdové komponenty.
Infrastruktura: Poklopy potrubních šachet, rozvodné skříně.
Spotřebiče/nářadí: Tradiční základny šicích strojů, odolné kryty nástrojů.

Specifikace odlitku pouzdra:

Material Type:
Šedá litina (HT150, HT200, HT250, odpovídající GB/T 9439 nebo ASTM A48)
Tvárná litina (QT400-15, QT450-10, splňující normu GB/T 1348 nebo ASTM A536)
Rozsah rozměrů:
Vnější/vnitřní průměr: 50 mm–3000 mm (přizpůsobitelné v závislosti na aplikaci)
Tloušťka stěny: 5 mm-50 mm (v závislosti na požadavcích na tlak)
Délka/výška: Určeno konstrukčními požadavky.
Hodnocení tlaku:
Nízký tlak (pod 0.6 MPa), střední tlak (1.0–2.5 MPa), vysoký tlak (vyžaduje speciální konstrukci).
Povrchová úprava:
Nátěr barvou, zinkováním, černěním nebo antikorozním olejovým nátěrem.
Požadavky na tlak:
Drsnost povrchu (Ra1.6-Ra6.3), geometrické a polohové tolerance (např. rovinnost, soustřednost).

Výrobní proces odlitků pouzder

1. Fáze návrhu procesu
Modelování se provádí pomocí CAD softwaru na základě výkresů. Simulace CAE se poté používají k simulaci procesů plnění a tuhnutí forem. Rozvržení vtokového systému, stoupacího potrubí a chladiče je optimalizováno tak, aby se minimalizovaly vady, jako jsou smršťovací dutiny a vzduchové otvory.
Výroba forem/vzorů
Odlévání do písku: Vytvořte dřevěné nebo kovové formy (pro lití).
Tlakové lití/Odlévání kovových forem: Výroba ocelových forem s ohledem na smrštění a povrchovou úpravu.
Odlévání ztracené pěny: Vytvořte pevné modely z pěnového plastu.
2. Formování a výroba jader
Příprava formovací směsi: Křemenný písek + pojivo (jíl, pryskyřice atd.) musí být kontrolovány z hlediska pevnosti a propustnosti vzduchu.
Formování: Horní a spodní pískové formy se vyrábějí ručně nebo strojně (vibrační kompresí nebo vstřikováním). Složité struktury vyžadují polohování jádra.
Tlakové lití: Roztavený kov se vstřikuje do ocelové formy pod vysokým tlakem. Vhodné pro tenkostěnné skořepiny.
Lití na vytavitelný model: Naneste vosk na formu, vytvořte skořepinu a poté odparafinujte. Vhodné pro vysoce přesné a složité díly.
3. Tavení a lití
Litina: Pro regulaci obsahu uhlíkového ekvivalentu, síry a fosforu použijte kuplovnu nebo elektrickou pec. Odlévání hliníku: Tavení v odporové peci vyžaduje rafinaci a odplynění (za použití argonu nebo přidáním rozpouštědla).
Regulace teploty: Litina 1200-1400 °C, hliníková slitina 680-750 °C.
Regulace rychlosti: Zabraňte turbulencím, které mohou způsobit vměstky strusky nebo pórovitost.
4. Chlazení a čištění
Chlazení: Přirozené chlazení nebo řízená rychlost chlazení (aby se zabránilo trhlinám způsobeným napětím).
Vytřásání písku: Vibrační vytřásací stroj odstraňuje formovací písek a snižuje teplotu odlévání pod 200 °C.
Demontujte stoupačku (řezání benzínem nebo pilou).
Tryskání/brokování odstraňuje povrchový písek.
Obroušením odstraňte otřepy a nečistoty.
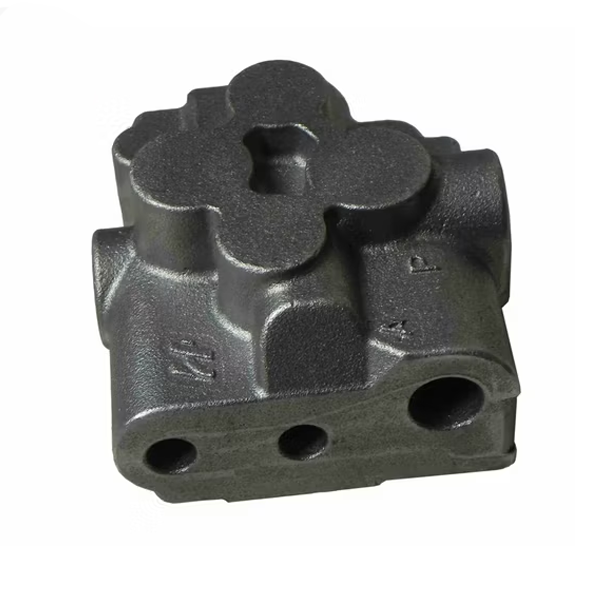
Jak kontrola kvality odlitků pouzder provádí slévárna Shengrong
Kontrola materiálu

Kontrola surovin
Pomocí spektrometru sledujte složení taveniny (C, Si, Mn, P, S atd.) v reálném čase, abyste zajistili shodu s normami (například HT250: C 3.0–3.3 %, Si 1.8–2.2 %).
Tvárná litina musí kontrolovat zbytkový obsah hořčíku (0.03–0.06 %) a prvků vzácných zemin. Deoxidace: Pro snížení pórů se přidává hliník nebo slitina křemíku a vápníku.
Sféroidizace: Tvárná litina používá metodu děrování nebo metodu podávání drátu (míra sféroidizace ≥ 90 %). Přesnost formy: 3D simulace optimalizace licího a stoupací soustavy (software ProCAST/Magma), nesouosost dělicí plochy je ≤ 0.2 mm. Pryskyřičný písek: pevnost v tahu ≥ 1.2 MPa, vlhkost ≤ 4 %.
Ztráta pěny: EPS kuličky s předepjatou hustotou 0.018-0.022 g/cm³. Regulace teploty: Šedá litina 1300-1400 Tvárná litina 1350-1420 15-25 Regulace průtoku lití 0.5-1.0 kg/s. Pórovitost: Propustnost vzduchu formovací směsi ≥80, před litím odsát (ztráta pěny). Smrštění: Přidat vychlazenou litinu na silnou stěnu, objem stoupací trubky ≥30 % plochy pro kompenzaci smrštění.

Řízení procesu odlévání

Lití do písku:
Pryskyřičný písek: vysoká přesnost, vhodný pro malé série složitých dílů.
Potahovaný písek: hladký povrch, vhodný pro tenkostěnná tělesa ventilů.
Používá se pro vysoce přesná tělesa ventilů malých rozměrů pro snížení následného zpracování.
Během odlévání do pískové formy musí být jádro přesně umístěno (například v průtokovém kanálu), aby se zabránilo excentricitě.
Tavení a odlévání: přísně kontrolujte teplotu (1300–1400 °C pro litinu, 1500–1600 °C pro litou ocel), aby se zabránilo oxidaci a vměšování strusky.
Chlazení a čištění: pomalé chlazení pro snížení namáhání a po vibrování písku sejměte licí hlavu.
Tepelné zpracování: žíhání nebo normalizace k odstranění vnitřního pnutí, tvárná litina vyžaduje sféroidizaci.

obrábění

Klíčové požadavky na proces
(1) Hrubé obrábění: Přebytečný materiál rychle odstraňte a ponechte si 0.3–0.5 mm pro konečnou úpravu.
Vybavení: Vertikální/horizontální obráběcí centrum (např. DMG MORI), portálová frézka.
Pro obrábění velkých rovin použijte čelní frézu s velkým průměrem (φ80-120 mm), řezné parametry:
Litina: řezná rychlost 120-180 m/min, posuv 0.1-0.2 mm/zub.
(2) Polodokončování
Opravte deformaci hrubého obrábění a zlepšete rozměrovou konzistenci.
(3) Dokončovací práce: Základní požadavky:
Přesnost otvoru ventilu: úroveň IT7 (tolerance průměru ±0.015 mm), válcovitost ≤0.01 mm.
Drsnost povrchu: Ra0.8–1.6 μm (těsnicí plocha vyžaduje Ra0.4 μm).
Typický proces:
Použijte diamantový nebo CBN vyvrtávací nástroj, mikrořezání (hloubka řezu 0.05–0.1 mm).
Parametry jemného vyvrtávání otvoru pro ventil z litiny: otáčky 1500-2000 ot./min, posuv 0.05-0.1 mm/ot.
Broušení sedel ventilů:
Pro opracování kuželového těsnicího pásu (například s úhlem kužele 60°) použijte kulovou frézu nebo speciální brusnou hlavu.
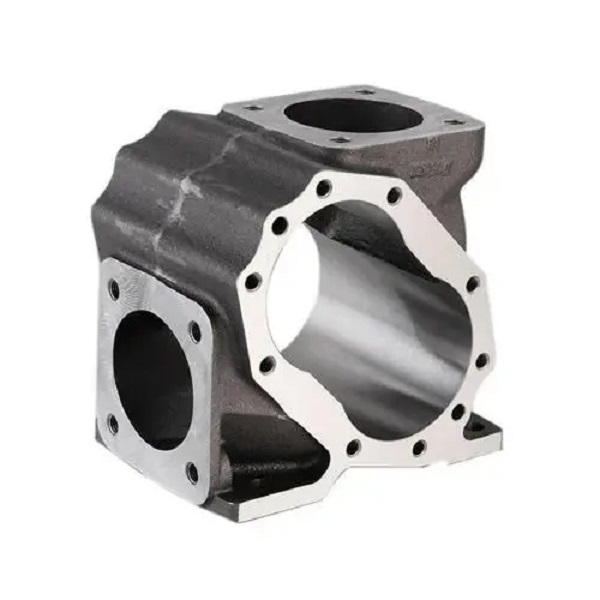
Inspekce kvality

Rentgenová kontrola: detekce vnitřních smršťovacích otvorů a trhlin (v souladu s normou ASTM E802).
Ultrazvukové testování: používá se, když je tloušťka stěny ≥20 mm.
Tlaková zkouška: 1.5násobek provozního tlaku po dobu 5 minut bez úniku. Souřadnicový měřicí stroj (CMM) detekuje vzdálenost otvoru (±0.02 mm) a souosost (φ0.03 mm).
Pneumatický měřicí přístroj měří průměr otvoru ventilu (rozlišení 0.001 mm).
Jádro ventilu je sestaveno simulovaně, aby se otestoval spínací odpor a netěsnost (například ≤10 ml/min).

×

Proč si vybrat slévárnu odlitků Shengrong?

1: Pokročilé technologie a standardy vybavení
Pokročilá technologie: Lití do pískových forem, přesné lití a lití do vytavené pěny. Velikosti odlitků dle požadavků zákazníka, hmotnosti od 0.5 kg do 10 000 kg
Automatizační zařízení: Vybaveno automatizovanými výrobními linkami, inteligentními tavicími pecemi (indukční pece se střední/vysokofrekvenční frekvencí),
Kontrolní zařízení: Zařízení pro kontrolu chemického složení/spektrometru a mechanických vlastností, třísouřadnicový měřicí stroj (CMM), rentgenový detektor vad, spektrometr, ultrazvukové testování a další špičkové metody kontroly kvality.

2:Systém řízení kvality
ISO 9001 (systém managementu jakosti)
IATF 16949 (systém managementu kvality v automobilovém průmyslu, například automobilové díly)
ASTM/EN/JIS a další mezinárodní materiálové normy.

3:Možnost přizpůsobení
Zakázková výroba dle výkresů zákazníka, zákazníci musí zaplatit pouze polovinu poplatku za formu pro vývoj nových odlitků. Doba výroby formy je krátká, pouze 20 dní, a doba odlévání pouze 10 dní. Obrábění 10 dní.
Bezplatný expresní vzorek pro zákazníky, hromadná výroba po potvrzení plné způsobilosti vzorků od zákazníků. Naše společnost nepožaduje od zákazníků minimální objednané množství, což uspokojuje zákazníky širokou škálou možností.

4:Konkurenční ceny
Ceny naší společnosti jsou v oboru velmi konkurenceschopné a konkrétní cena závisí na výkresu odlitku a množství objednávky zákazníka. Neváhejte se na nás obrátit.

Náš hlavní partner pro slévání litiny a oceli

Podívejte se, jak garantujeme kvalitu dílů z litiny

inspekce

Spektrometr pro kontrolu chemických prvků

Uhlík, křemík, mangan, síra, fosfor, chrom, nikl, měď a další prvky

Kontrola mechanických vlastností

Pevnost v tahu, mez kluzu, prodloužení, tvrdost, rázová houževnatost

Třísouřadnicový měřicí stroj

Kontrola velikosti, vzhledu a konstrukce

Třísouřadnicová kontrola, nedestruktivní testování, tlakové zkoušky atd.

balení a přeprava

Balení a doručení

Na každý díl použijeme antikorozní olejovou fólii nebo základní nátěr, abychom udrželi díly v dobrém stavu i po dlouhé době přepravy. Pro malé díly používáme dřevěné palety. Pro větší díly používáme palety .

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

slévárna odlitků

O slévárně litiny Shengrong

Slévárna litiny světové třídy

Společnost Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. je profesionální slévárna litiny o rozloze přibližně 26 000 metrů čtverečních s investicí 80 milionů juanů, která zahrnuje středofrekvenční pec, novou horizontální linku ve východním Soulu, horizontální linku Cast Star, automatický odlévací stroj s mikrokrystaly, míchačku 40T a 20T, stroj na výrobu jader, tryskací stroj, obráběcí centrum, soustruh na šikmé kolejnice, drážkovací automat, vertikální soustruh, soustruh na ploché kolejnice a další zařízení. Zkušební zařízení: spektrometr, stroj na zkoušení tahem, tvrdoměr atd. a podpůrné chemické zkušební laboratoře. Zabývá se především výrobou mechanických dílů, automobilových dílů, dílů pro průmyslová čerpadla, ložisek a dílů převodovek. Hlavní činností společnosti je výroba odlitků do kulových mlýnů QT450-12, 500-7, 600-3 a odlitků z šedé litiny HT250, HT300 a lité oceli, nerezové oceli a dalších odvětví. S rostoucím objemem obchodu se výroba nejen zaměřuje na splnění hlavních obchodních cílů, ale po zpracování produktu se rozvíjí obchodní činnost a podniky diverzifikují výrobu. V současné době má společnost více než 100 zaměstnanců, včetně profesionálního managementu a vývoje nových produktů.

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

滚动至顶部
Pro vyplnění tohoto formuláře prosím povolte JavaScript ve svém prohlížeči.

KONTAKT

ODESLAT