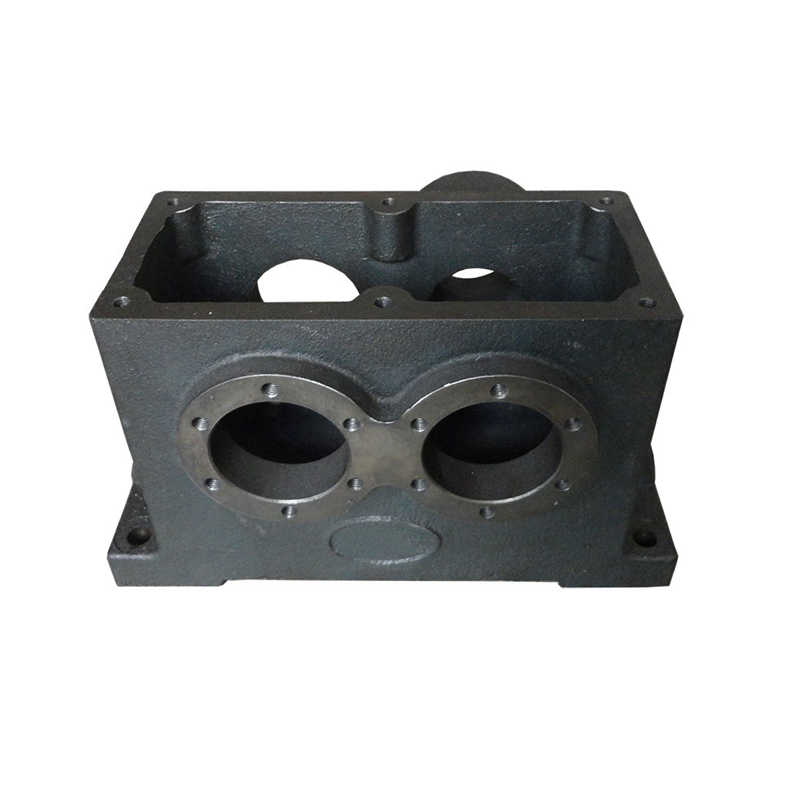
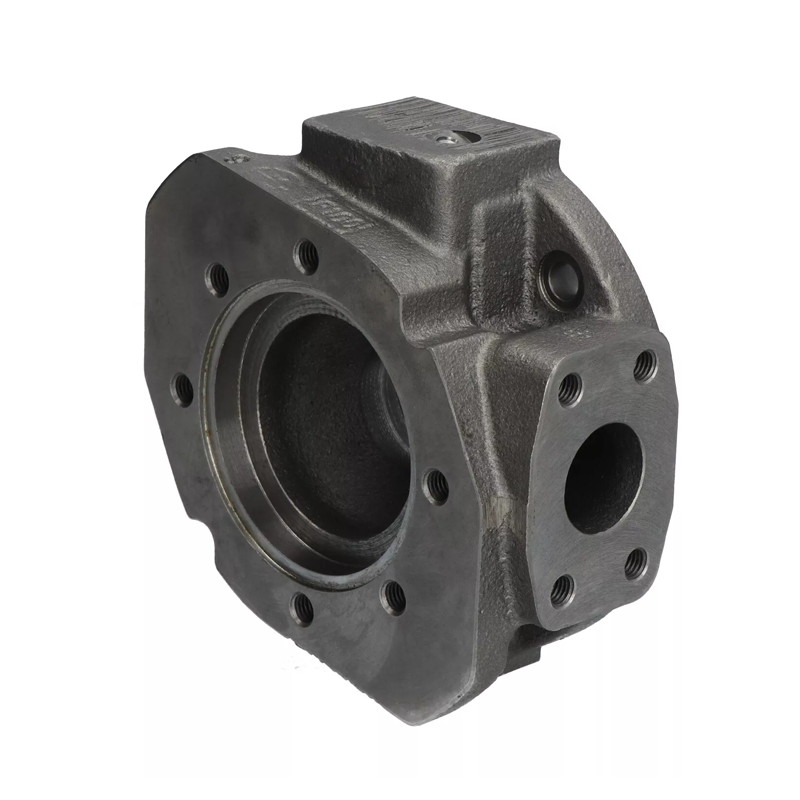
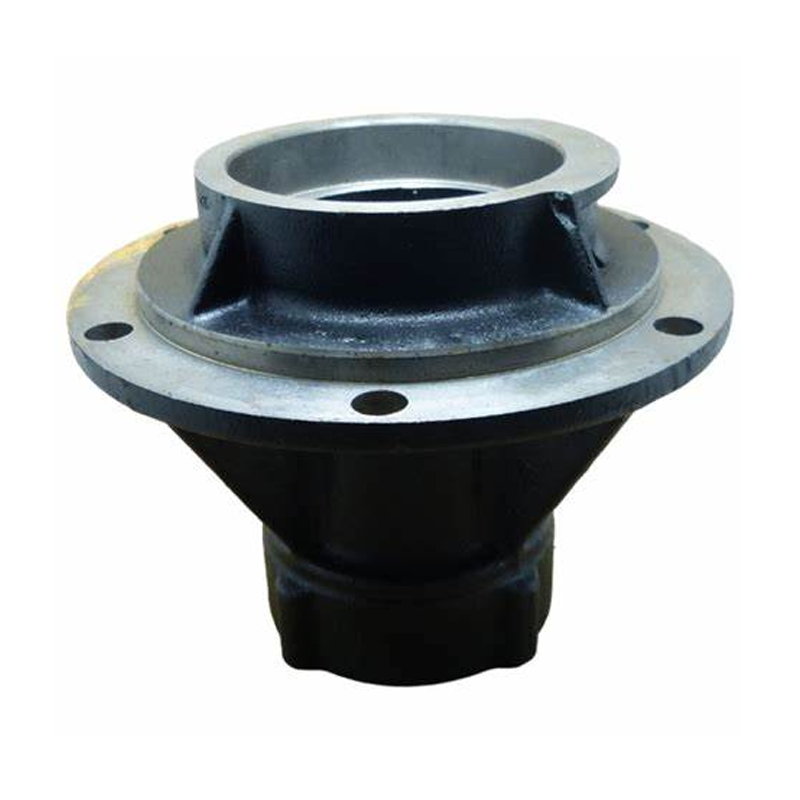
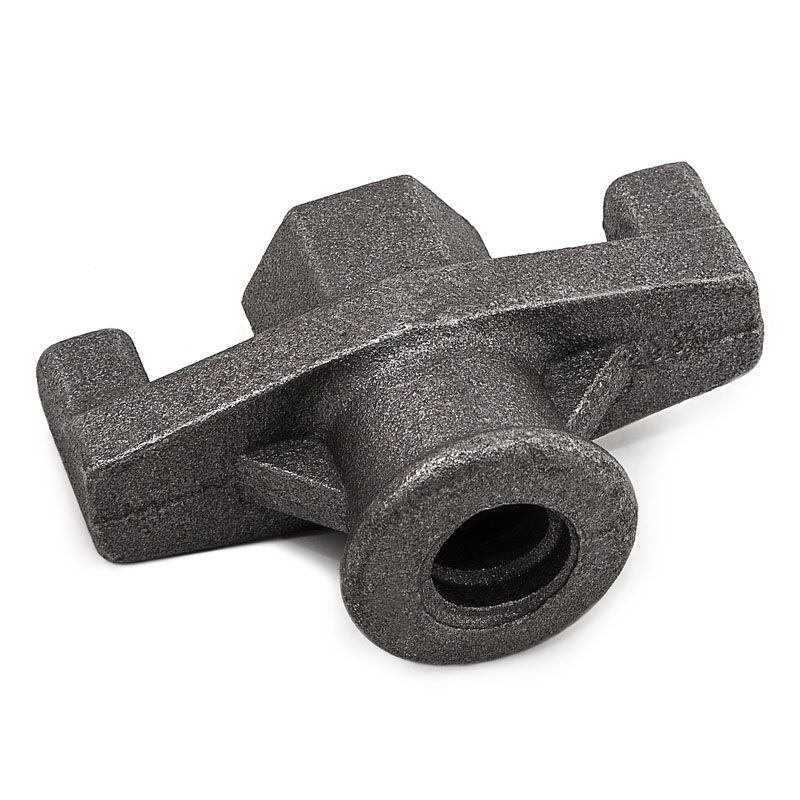
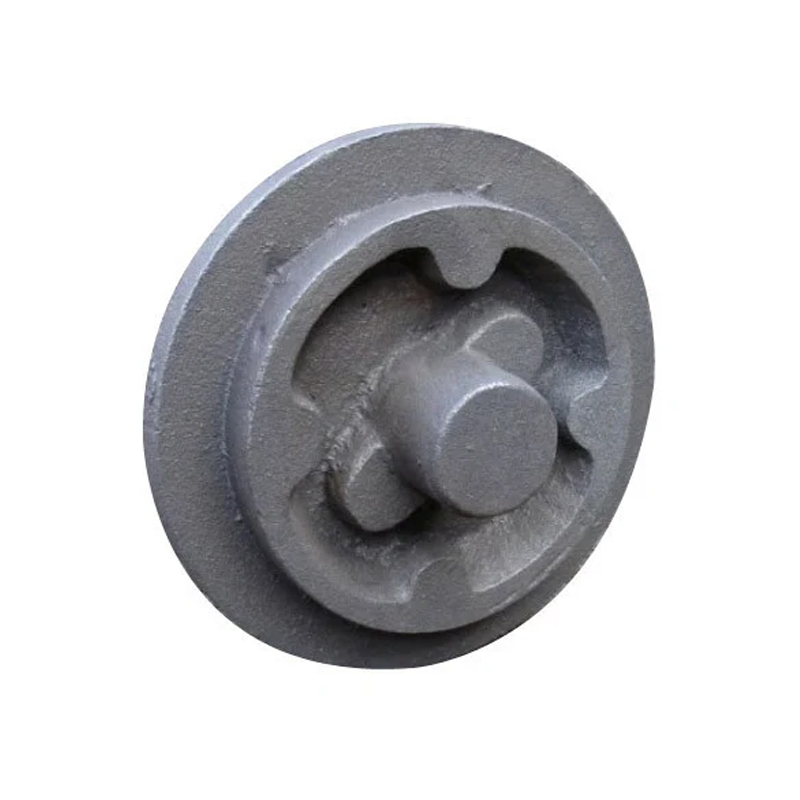
obráběné litinové odlitky

Jaké obráběné litinové odlitky může vyrábět slévárna litiny Jiangsu Shengrong?

Šedá litina/čínský standard (GB/T 9439): HT100, HT150, HT200, HT250, HT300, HT350
Mezinárodní norma (ISO 185): G150, G250, G350
Americká norma (ASTM A48): Třída 20, Třída 30, Třída 40

Tvárná litina/nodulární litina
Čínská norma (GB/T 1348): QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2
Mezinárodní norma (ISO 1083): EN-GJS-400-15, EN-GJS-600-3 atd.
Americká norma (ASTM A536): 60-40-18, 80-55-06 atd.

Výhody obráběné litiny:
Applications of Machined Iron Casting:
Specifikace obráběných litinových odlitků:

Advantages of Shengrong machined iron casting

1. Vysoká pevnost a odolnost proti opotřebení
Optimalizací složení (například rozumnou kontrolou obsahu uhlíku a křemíku) a procesem tepelného zpracování (například žíháním a normalizací) se zlepšuje pevnost v tahu a tvrdost.
2. Vynikající výkon při odlévání
Dobrá tekutost, umožňuje vyplňovat složité formy a vytvářet tenké stěny nebo jemné struktury (jako jsou válce motorů, tělesa hydraulických ventilů).
Low shrinkage (about 1% for gray cast iron), reducing shrinkage holes and crack defects.
3. Vysoká rozměrová přesnost a kvalita povrchu
Při použití přesného odlévání (například ztracená pěna, pryskyřičný písek) může tolerance dosáhnout úrovně CT6-8 (norma ISO) a drsnost povrchu Ra ≤ 6.3 μm. Snižuje následné náklady na obrábění a je vhodný pro hromadnou výrobu.
4. Dobré tlumení nárazů a řezný výkon
Grafitová struktura (zejména vločkový grafit) dokáže absorbovat vibrace a koeficient tlumení je 6–10krát vyšší než u oceli, což je vhodné pro základny obráběcích strojů. Střední tvrdost (HB170–240), malé opotřebení nástroje a vysoká účinnost zpracování.
5. Odolnost proti korozi a teplu
Přidání prvků, jako je Cr, Ni a Cu (například litina s vysokým obsahem křemíku obsahující 14–18 % Si), může odolávat oxidaci za kyselin, zásad nebo za vysokých teplot (pracovní teplota může dosáhnout 800 ℃).
6. Uniform and dense internal structure
Metalografické vyšetření ukazuje, že morfologie grafitu splňuje normu (například míra sféroidizace ≥90 %), matrice neobsahuje karbidy na hranicích zrn a pórovitost je <1 %.
7. Hospodárnost a spolehlivost
Cena je o 20–30 % nižší než u lité oceli a nedestruktivní testování (ultrazvuk, rentgen) zajišťuje, že neexistují žádné vnitřní vady, a životnost se prodlužuje o více než 30 %.

Aplikace obráběného litinového lití

Lože/vodicí lišta obráběcího stroje: Šedá litina (HT250, HT300) se často používá pro velké základní konstrukční díly obráběcích strojů s dobrým tlumením nárazů, odolností proti opotřebení a vysokou tuhostí pro snížení vibrací při obrábění.
Ozubené kolo/vačka: Tvárná litina (QT600-3, QT700-2) může po tepelném zpracování nahradit některé kované ocelové díly, což je levnější a odolnější proti únavě materiálu.
Hydraulické díly: jako například těleso hydraulického ventilu a skříň čerpadla, použijte zhutněnou vermikulární litinu
Části motoru: Blok válců a hlava válců jsou většinou vyrobeny z vysokopevnostní šedé litiny (HT250) nebo legované litiny (obsahující Cr, Cu), která má vynikající odolnost proti tepelné únavě.
Brzdový systém: Brzdový kotouč/buben často používá perlitově šedou litinu, která má dobrý odvod tepla a stabilní koeficient tření.
Díly podvozku: Na čepy řízení a ramena řízení se používá tvárná litina (QT400-18), která se vyznačuje houževnatostí i pevností.
Potrubní systém: Tvárné litinové trubky (DN80-DN2600) nahrazují tradiční šedé litinové trubky a vyznačují se vysokou odolností proti tlaku, zemětřesení a životností více než 50 let.
Manhole covers/rainwater grates: QT500-7 castings are rust-proof and have a load-bearing grade of EN124 D400.
Součásti větrné energie: Velké náboje z tvárné litiny (QT350-22L) vyžadují rázovou houževnatost za nízkých teplot ≥12J při -20 °C.
Internal combustion engine crankshaft: QT800-2 has a tensile strength of 800MPa after isothermal quenching, comparable to forged steel.
Díly odolné proti korozi: Litina s vysokým obsahem křemíku (obsahující 14.5 % Si) se používá pro chemická čerpadla a ventily a je odolná vůči kyselinové a alkalické korozi.
Díly odolné vysokým teplotám: Pro hořáky kotlů se používá středně křemíkovo-molybdenová litina (Si4%-Mo1%), která je odolná vůči oxidaci při 750 °C.

Technická způsobilost

Výhody obráběné litiny:

Advantages of Shengrong machined iron casting

1. Vysoká pevnost a odolnost proti opotřebení
Optimalizací složení (například rozumnou kontrolou obsahu uhlíku a křemíku) a procesem tepelného zpracování (například žíháním a normalizací) se zlepšuje pevnost v tahu a tvrdost.
2. Vynikající výkon při odlévání
Dobrá tekutost, umožňuje vyplňovat složité formy a vytvářet tenké stěny nebo jemné struktury (jako jsou válce motorů, tělesa hydraulických ventilů).
Low shrinkage (about 1% for gray cast iron), reducing shrinkage holes and crack defects.
3. Vysoká rozměrová přesnost a kvalita povrchu
Při použití přesného odlévání (například ztracená pěna, pryskyřičný písek) může tolerance dosáhnout úrovně CT6-8 (norma ISO) a drsnost povrchu Ra ≤ 6.3 μm. Snižuje následné náklady na obrábění a je vhodný pro hromadnou výrobu.
4. Dobré tlumení nárazů a řezný výkon
Grafitová struktura (zejména vločkový grafit) dokáže absorbovat vibrace a koeficient tlumení je 6–10krát vyšší než u oceli, což je vhodné pro základny obráběcích strojů. Střední tvrdost (HB170–240), malé opotřebení nástroje a vysoká účinnost zpracování.
5. Odolnost proti korozi a teplu
Přidání prvků, jako je Cr, Ni a Cu (například litina s vysokým obsahem křemíku obsahující 14–18 % Si), může odolávat oxidaci za kyselin, zásad nebo za vysokých teplot (pracovní teplota může dosáhnout 800 ℃).
6. Uniform and dense internal structure
Metalografické vyšetření ukazuje, že morfologie grafitu splňuje normu (například míra sféroidizace ≥90 %), matrice neobsahuje karbidy na hranicích zrn a pórovitost je <1 %.
7. Hospodárnost a spolehlivost
Cena je o 20–30 % nižší než u lité oceli a nedestruktivní testování (ultrazvuk, rentgen) zajišťuje, že neexistují žádné vnitřní vady, a životnost se prodlužuje o více než 30 %.

Applications of Machined Iron Casting:

Aplikace obráběného litinového lití

Lože/vodicí lišta obráběcího stroje: Šedá litina (HT250, HT300) se často používá pro velké základní konstrukční díly obráběcích strojů s dobrým tlumením nárazů, odolností proti opotřebení a vysokou tuhostí pro snížení vibrací při obrábění.
Ozubené kolo/vačka: Tvárná litina (QT600-3, QT700-2) může po tepelném zpracování nahradit některé kované ocelové díly, což je levnější a odolnější proti únavě materiálu.
Hydraulické díly: jako například těleso hydraulického ventilu a skříň čerpadla, použijte zhutněnou vermikulární litinu
Části motoru: Blok válců a hlava válců jsou většinou vyrobeny z vysokopevnostní šedé litiny (HT250) nebo legované litiny (obsahující Cr, Cu), která má vynikající odolnost proti tepelné únavě.
Brzdový systém: Brzdový kotouč/buben často používá perlitově šedou litinu, která má dobrý odvod tepla a stabilní koeficient tření.
Díly podvozku: Na čepy řízení a ramena řízení se používá tvárná litina (QT400-18), která se vyznačuje houževnatostí i pevností.
Potrubní systém: Tvárné litinové trubky (DN80-DN2600) nahrazují tradiční šedé litinové trubky a vyznačují se vysokou odolností proti tlaku, zemětřesení a životností více než 50 let.
Manhole covers/rainwater grates: QT500-7 castings are rust-proof and have a load-bearing grade of EN124 D400.
Součásti větrné energie: Velké náboje z tvárné litiny (QT350-22L) vyžadují rázovou houževnatost za nízkých teplot ≥12J při -20 °C.
Internal combustion engine crankshaft: QT800-2 has a tensile strength of 800MPa after isothermal quenching, comparable to forged steel.
Díly odolné proti korozi: Litina s vysokým obsahem křemíku (obsahující 14.5 % Si) se používá pro chemická čerpadla a ventily a je odolná vůči kyselinové a alkalické korozi.
Díly odolné vysokým teplotám: Pro hořáky kotlů se používá středně křemíkovo-molybdenová litina (Si4%-Mo1%), která je odolná vůči oxidaci při 750 °C.

Specifikace obráběných litinových odlitků:

Technická způsobilost

Výrobní proces obráběných litinových odlitků


Výrobní proces odlévání ventilů Shengrong zahrnuje hlavně následující kroky:
1. Návrh procesu a příprava forem
3D modelování a simulace: Navrhněte 3D model založený na struktuře tělesa ventilu, použijte software pro simulaci odlévání (například MAGMA, ProCAST) k simulaci procesu plnění a tuhnutí a optimalizujte konstrukci vtokového systému a stoupacího potrubí.
Výroba forem: Používejte kovové formy (například litinové nebo ocelové) nebo potažené pískové formy. Pro složité konstrukce lze použít 3D tištěné pískové formy (například technologie SLS).
2. Výběr materiálu a tavení
Požadavky na materiál: šedá litina HT250, HT300 nebo tvárná litina (QT450-10)
Řízení tavení:
Tavení v elektrické peci nebo kuplovně, přísně kontrolovaný uhlíkový ekvivalent (CE), obsah síry a fosforu.
Tvárná litina musí být sféroidizována (hořčík nebo slitina vzácných zemin) a inokulována.
Teplota tavení: litina je obvykle 1500-1550 ℃
3. Formování a výroba jader
Lití do pískových forem (běžný proces):
Tvarování do pryskyřičného písku (furanová pryskyřice nebo fenolová pryskyřice): vysoká přesnost, vhodné pro malé a střední dávky.
Potažená písková forma: vysoká povrchová úprava, vhodná pro složitá tenkostěnná tělesa ventilů.
Výroba jader: Pro výrobu pískového jádra s vnitřní dutinou se používá proces horkého nebo studeného jaderníku, přičemž písek pro jádro musí mít vysokou míru rozpadu (aby se předešlo problémům s čištěním).
4. Lití a tuhnutí
Návrh zavlažovacího systému:
Otevřený systém lití (například spodní lití) snižuje turbulenci a zabraňuje vměstnání strusky a vzniku vzduchových otvorů.
Pro zajištění postupného tuhnutí a zamezení dutin a smršťování nastavte stoupačky a chladiče.
Parametry lití:
Teplota odlévání litiny: 1350-1400 ℃ (upravuje se podle tloušťky stěny).
Rychlost lití musí být stabilní, aby se zabránilo zachycení plynu.
5. Chlazení a sypání písku
Řízené chlazení: Odlitek se v pískové formě pomalu ochlazuje (zejména silnostěnná část), aby se snížilo zbytkové pnutí.
Vibrační pád písku: Odlitek a písková forma jsou odděleny vibračním zařízením, aby se zabránilo mechanickému poškození.
6. Čištění a následné zpracování
Odstraňte licí stoupačku: použijte brusný kotouč, řezací stroj nebo hydraulický děrovací stroj.
Tryskání/čištění tryskáním: odstranění povrchového písku a oxidových okujů.
Tepelné zpracování:
Šedá litina: žíhání pro odlehčení pnutí (izolace 500-550 ℃ a pomalé chlazení).
Tvárná litina: normalizace nebo kalení + popouštění pro zlepšení pevnosti.
Referenční plocha pro obrábění: poskytuje referenční polohu pro následné CNC obrábění.
7. Kontrola kvality
Kontrola rozměrů: měření vzdálenosti klíčových otvorů a rovinnosti pomocí třísouřadnicového měřicího stroje (CMM).
Nedestruktivní testování:
Rentgenová nebo ultrazvuková detekce vad (vnitřní vady).
Zkoušky penetrantem (povrchové trhliny).
Tlaková zkouška: proveďte tlakovou zkoušku vzduchu nebo hydraulickou zkoušku těsnosti na průtokovém kanálu tělesa ventilu.
8. Povrchová úprava a ochrana proti korozi
Fosfátování nebo černění: zlepšení odolnosti proti korozi.
Aplikace antikorozního oleje: balení a dodání antikorozního oleje.
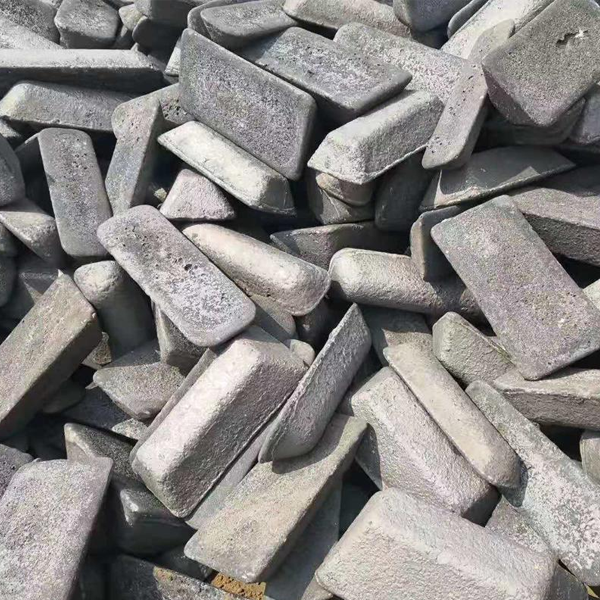
Jak se kontroluje kvalita obráběných litinových odlitků ve slévárně Shengrong
Kontrola materiálu

Kontrola surovin
Pomocí spektrometru sledujte složení taveniny (C, Si, Mn, P, S atd.) v reálném čase, abyste zajistili shodu s normami (například HT250: C 3.0–3.3 %, Si 1.8–2.2 %).
Tvárná litina musí kontrolovat zbytkový obsah hořčíku (0.03–0.06 %) a prvků vzácných zemin. Deoxidace: Pro snížení pórů se přidává hliník nebo slitina křemíku a vápníku.
Sféroidizace: Tvárná litina používá metodu děrování nebo metodu podávání drátu (míra sféroidizace ≥ 90 %). Přesnost formy: 3D simulace optimalizace licího a stoupací soustavy (software ProCAST/Magma), nesouosost dělicí plochy je ≤ 0.2 mm. Pryskyřičný písek: pevnost v tahu ≥ 1.2 MPa, vlhkost ≤ 4 %.
Ztráta pěny: EPS kuličky s předepjatou hustotou 0.018-0.022 g/cm³. Regulace teploty: Šedá litina 1300-1400 Tvárná litina 1350-1420 15-25 Regulace průtoku lití 0.5-1.0 kg/s. Pórovitost: Propustnost vzduchu formovací směsi ≥80, před litím odsát (ztráta pěny). Smrštění: Přidat vychlazenou litinu na silnou stěnu, objem stoupací trubky ≥30 % plochy pro kompenzaci smrštění.

Řízení procesu odlévání

Řízení procesu tavení
Šedá litina: teplota pece 1450~1500℃, teplota odlévání 1300~1350℃.
Tvárná litina: teplota pece 1500~1550℃ (podporuje sféroidizační reakci).
Uhlíkový ekvivalent (CE): upraven podle tloušťky stěny odlitku (šedá litina CE = 3.9~4.3 %), u silnostěnných dílů je použita spodní hranice, aby se zabránilo hrubému grafitu.
Regulace síry a fosforu: Tvárná litina vyžaduje obsah síry ≤ 0.02 % (příliš vysoký obsah ovlivňuje rychlost sféroidizace).
Detekce před pecí: spektrální analýza rychle detekuje složení a termický analyzátor předpovídá morfologii grafitu
Očkovací úprava (šedá litina/tvárná litina):
Nodularizační činidlo (například slitina vzácných zemin Mg5~8%) přidané v množství 1.0~1.5%
Zbytkový obsah hořčíku (Mg) je regulován na 0.03~0.06 % a zbytkový obsah RE ≤ 0.02 % (příliš vysoký obsah vede k vměstkům strusky).
Návrh odlévacího systému:
Zabraňte turbulenci (například při spodním lití) a snižte množství vměstků oxidační strusky.
Doba odlévání: pomalé lití pro silnostěnné díly a rychlé lití pro tenkostěnné díly (aby se zabránilo izolaci za studena).
Rychlost chlazení: obsah vlhkosti formovací směsi je ≤ 5 % (mokrá formovací směs) a je třeba kontrolovat podíl vytvrzovacího činidla v pryskyřičné směsi.

obrábění

Soustružení: obrábění vnější kružnice a čelní plochy, věnujte pozornost lámání třísky (u tvárné litiny je třeba zohlednit kontrolu třísky).
Frézování: pro snížení řezné síly použijte frézu se spirálovou hranou.
Vrtání: použijte karbidový vrták, abyste zabránili tvorbě nárůstků na hraně (přiměřeně zvyšte otáčky).
Broušení: pro litiny s vysokou tvrdostí (například bílé litiny) je nutné zvolit vhodný brusný kotouč (například brusný kotouč CBN).

Inspekce kvality

Spektroskopická analýza (OES, XRF): Rychlé stanovení obsahu hlavních prvků, jako jsou C, Si, Mn, P, S atd., vhodné pro rychlou detekci před pecí.
Analyzátor uhlíku a síry: Přesné stanovení obsahu uhlíku a síry.
Pevnost v tahu: Stanovena zkouškou tahem (například šedá litina HT250 označuje pevnost v tahu ≥250 MPa).
Zkouška tvrdosti: Vyhodnoťte houževnatost a plastickou deformační kapacitu.
Metalografická kontrola struktury: Pro posouzení kvality litiny se pod mikroskopem sleduje morfologie grafitu, strukturní struktura matrice a defekty. Morfologie grafitu:
Šedá litina: vločkový grafit (preferováno rozdělení typu A).
Tvárná litina: sféroidní grafit (míra sféroidizace ≥80 % splňuje požadavky).
Nedestruktivní testování (NDT)
Detekce vnitřních vad (pórů, smrštění, trhlin atd.) a povrchových vad:
Magnetické měření částic (MT): Používá se pro detekci povrchových nebo povrchových trhlin (platí pouze pro feromagnetické materiály).
Kontrola rozměrů a geometrických tolerancí: trojrozměrný souřadnicový měřicí stroj (CMM)
Posuvné měřítko, mikrometr, profilometr:
Speciální kontrola vad odlitků
Smrštění a pórovitost, struskové vměstky a díry po písku, metalografické pozorování nebo analýza lomu, studené uzavření a nedostatečné lití:
Vizuální nebo penetrační kontrola.

×

Proč si vybrat slévárnu odlitků Shengrong?

1: Pokročilé technologie a standardy vybavení
Pokročilá technologie: Lití do pískových forem, přesné lití a lití do vytavené pěny. Velikosti odlitků dle požadavků zákazníka, hmotnosti od 0.5 kg do 10 000 kg
Automatizační zařízení: Vybaveno automatizovanými výrobními linkami, inteligentními tavicími pecemi (indukční pece se střední/vysokofrekvenční frekvencí),
Kontrolní zařízení: Zařízení pro kontrolu chemického složení/spektrometru a mechanických vlastností, třísouřadnicový měřicí stroj (CMM), rentgenový detektor vad, spektrometr, ultrazvukové testování a další špičkové metody kontroly kvality.

2:Systém řízení kvality
ISO 9001 (systém managementu jakosti)
IATF 16949 (systém managementu kvality v automobilovém průmyslu, například automobilové díly)
ASTM/EN/JIS a další mezinárodní materiálové normy.

3:Možnost přizpůsobení
Zakázková výroba dle výkresů zákazníka, zákazníci musí zaplatit pouze polovinu poplatku za formu pro vývoj nových odlitků. Doba výroby formy je krátká, pouze 20 dní, a doba odlévání pouze 10 dní. Obrábění 10 dní.
Bezplatný expresní vzorek pro zákazníky, hromadná výroba po potvrzení plné způsobilosti vzorků od zákazníků. Naše společnost nepožaduje od zákazníků minimální objednané množství, což uspokojuje zákazníky širokou škálou možností.

4:Konkurenční ceny
Ceny naší společnosti jsou v oboru velmi konkurenceschopné a konkrétní cena závisí na výkresu odlitku a množství objednávky zákazníka. Neváhejte se na nás obrátit.

Náš hlavní partner pro slévání litiny a oceli

Podívejte se, jak garantujeme kvalitu dílů z litiny

inspekce

Spektrometr pro kontrolu chemických prvků

Uhlík, křemík, mangan, síra, fosfor, chrom, nikl, měď a další prvky

Kontrola mechanických vlastností

Pevnost v tahu, mez kluzu, prodloužení, tvrdost, rázová houževnatost

Třísouřadnicový měřicí stroj

Kontrola velikosti, vzhledu a konstrukce

Třísouřadnicová kontrola, nedestruktivní testování, tlakové zkoušky atd.

balení a přeprava

Balení a doručení

Na každý díl použijeme antikorozní olejovou fólii nebo základní nátěr, abychom udrželi díly v dobrém stavu i po dlouhé době přepravy. Pro malé díly používáme dřevěné palety. Pro větší díly používáme palety .

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

slévárna odlitků

O slévárně litiny Shengrong

Slévárna litiny světové třídy

Společnost Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. je profesionální slévárna litiny o rozloze přibližně 26 000 metrů čtverečních s investicí 80 milionů juanů, která zahrnuje středofrekvenční pec, novou horizontální linku ve východním Soulu, horizontální linku Cast Star, automatický odlévací stroj s mikrokrystaly, míchačku 40T a 20T, stroj na výrobu jader, tryskací stroj, obráběcí centrum, soustruh na šikmé kolejnice, drážkovací automat, vertikální soustruh, soustruh na ploché kolejnice a další zařízení. Zkušební zařízení: spektrometr, stroj na zkoušení tahem, tvrdoměr atd. a podpůrné chemické zkušební laboratoře. Zabývá se především výrobou mechanických dílů, automobilových dílů, dílů pro průmyslová čerpadla, ložisek a dílů převodovek. Hlavní činností společnosti je výroba odlitků do kulových mlýnů QT450-12, 500-7, 600-3 a odlitků z šedé litiny HT250, HT300 a lité oceli, nerezové oceli a dalších odvětví. S rostoucím objemem obchodu se výroba nejen zaměřuje na splnění hlavních obchodních cílů, ale po zpracování produktu se rozvíjí obchodní činnost a podniky diverzifikují výrobu. V současné době má společnost více než 100 zaměstnanců, včetně profesionálního managementu a vývoje nových produktů.

Poskytovat našim zákazníkům nejlepší řešení pro litinové odlitky

滚动至顶部
Pro vyplnění tohoto formuláře prosím povolte JavaScript ve svém prohlížeči.

KONTAKT

ODESLAT