Vorteile und Nachteile des Sandgussverfahrens : Die wichtigsten Rohstoffe für den herkömmlichen Sandguss sind Gießsand und Bindemittel. Am häufigsten wird Quarzsand verwendet. Reicht die Hochtemperaturbeständigkeit von Quarzsand nicht aus, kommen Spezialsande wie Zirkonsand, Chromitsand und Korundsand zum Einsatz. Ton ist das am weitesten verbreitete Bindemittel. Verschiedene Trocken- oder Halbtrockenöle, wasserlösliche Silikate oder Phosphate sowie diverse Kunstharze können ebenfalls als Bindemittel verwendet werden.
Die beim Sandguss verwendeten Sandformen werden je nach den im Sand verwendeten Bindemitteln und der Art und Weise, wie sie die Festigkeit erhöhen, in drei Typen unterteilt: Nasssandformen aus Ton, Trockensandformen aus Ton und chemisch gehärtete Sandformen.
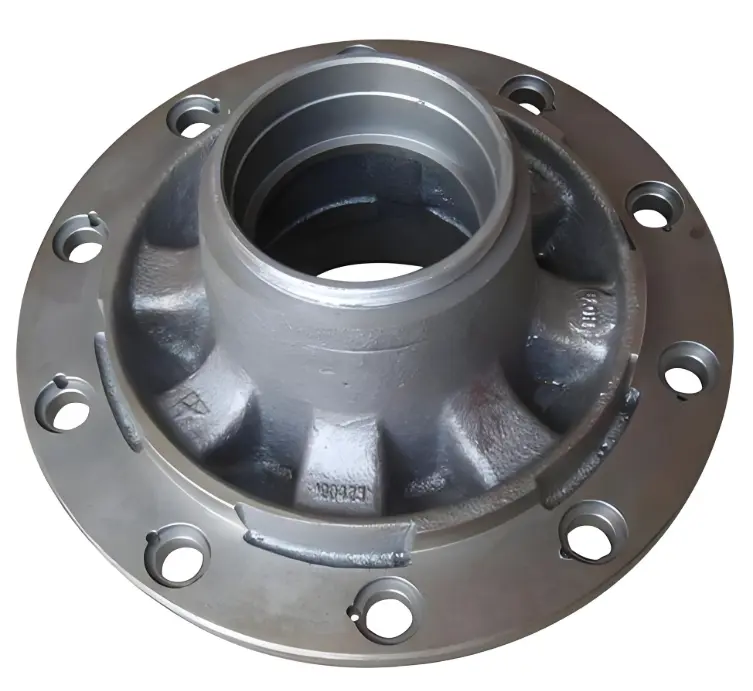
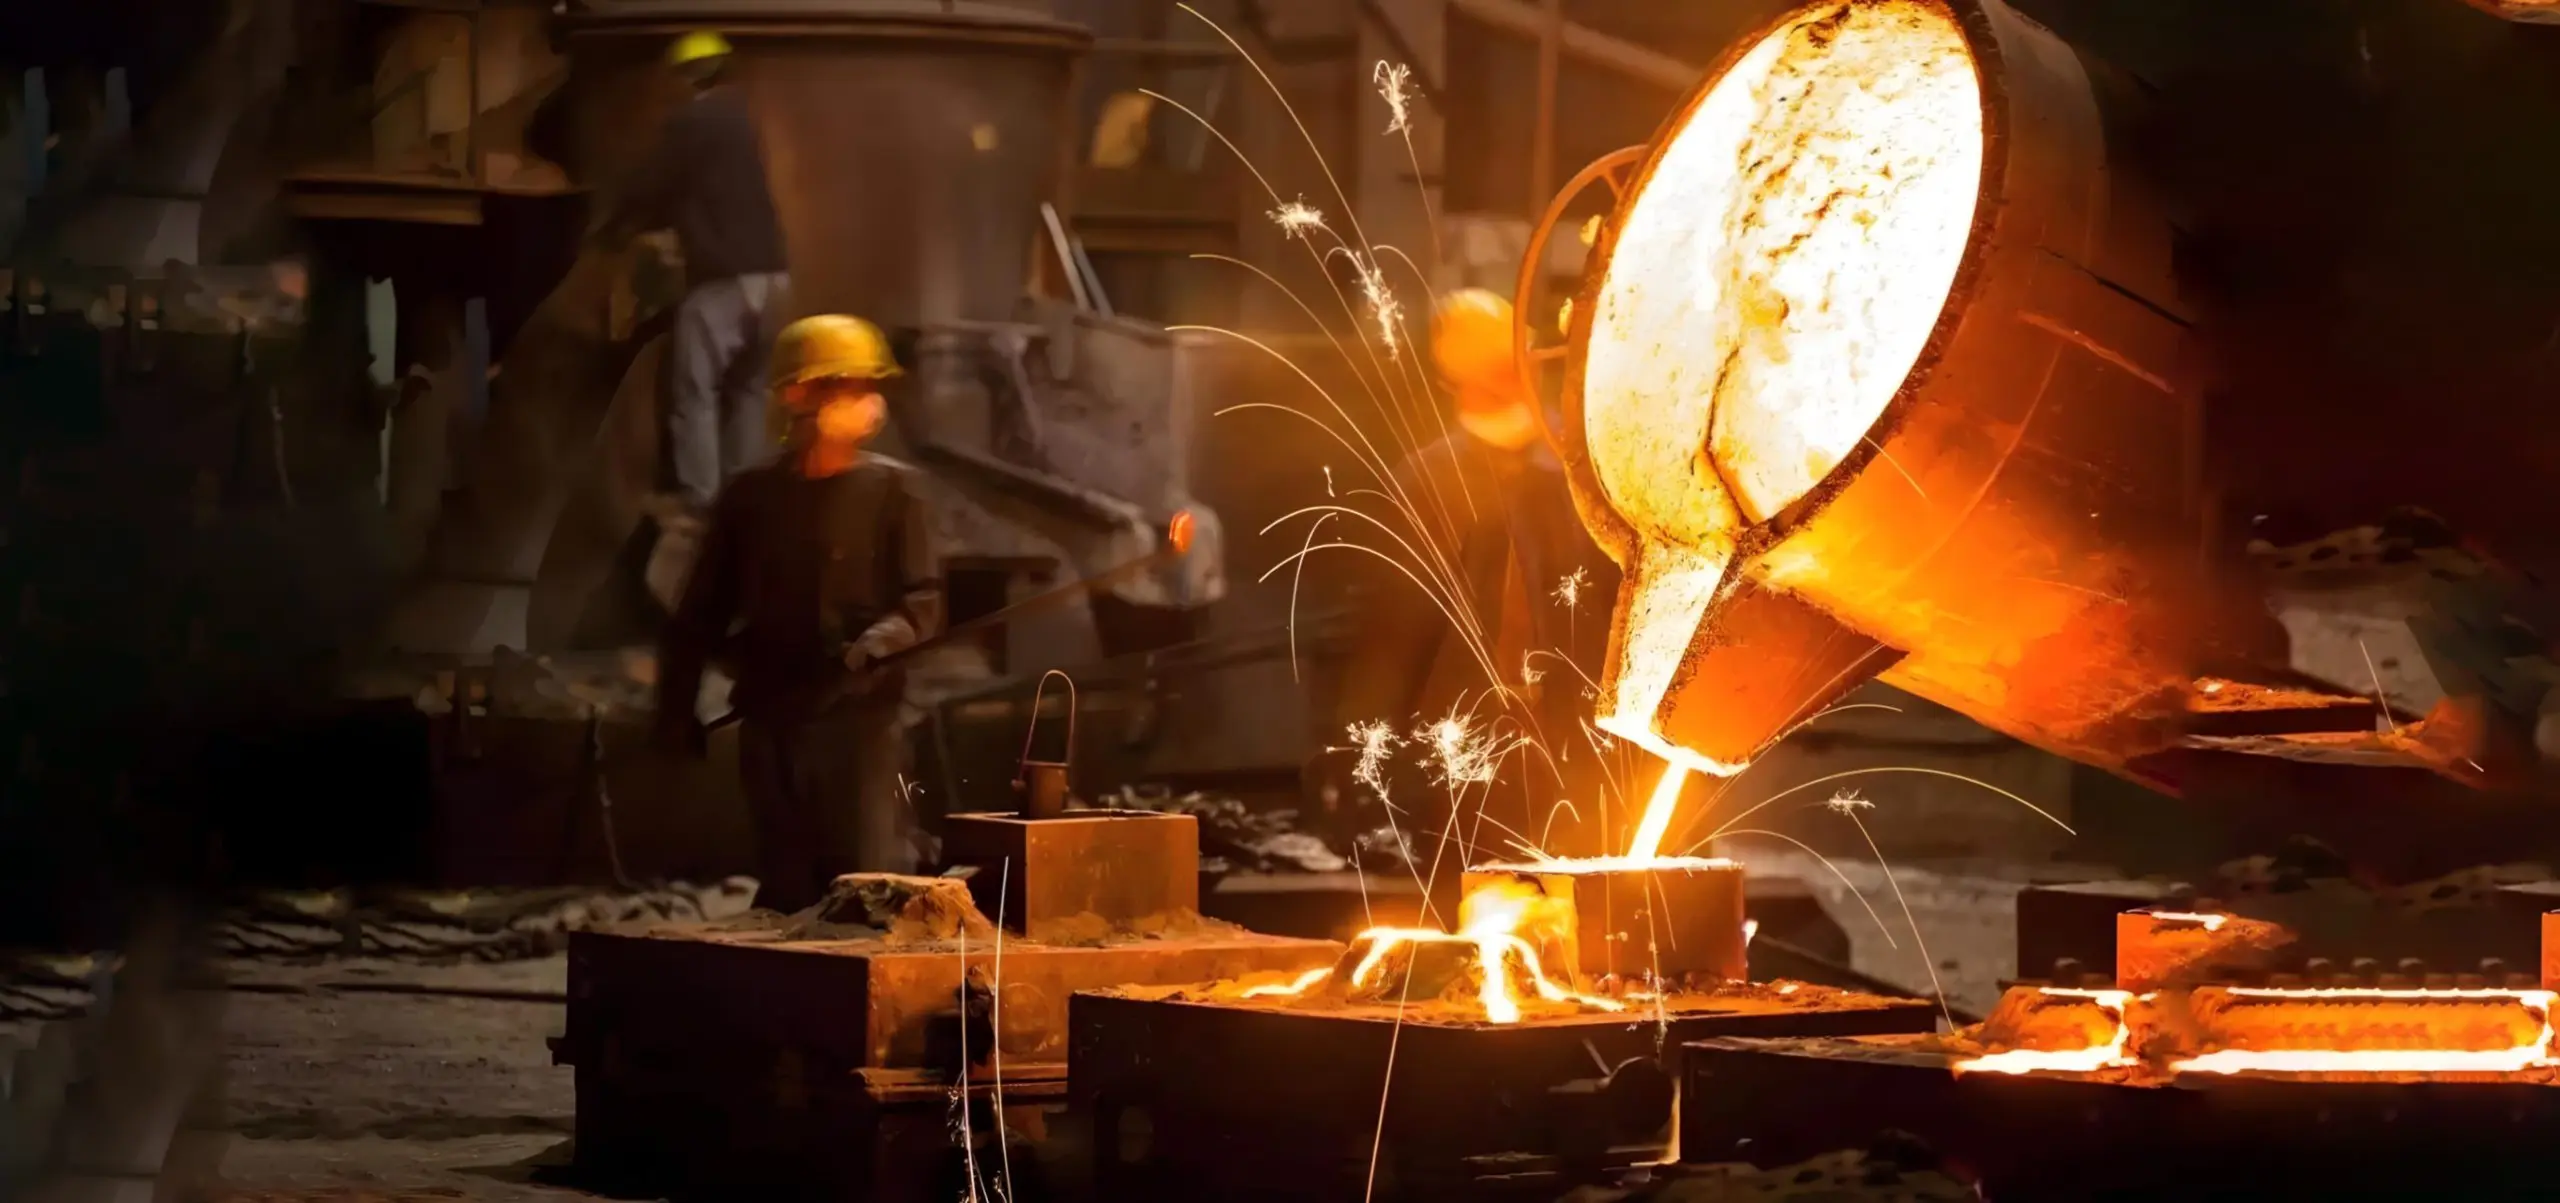
Sandguss ist das beliebteste und einfachste Gussverfahren und wird seit Jahrhunderten angewendet. Es dient zur Herstellung großer Bauteile aus Materialien wie Grauguss, Sphäroguss, Edelstahl und anderen Stahlsorten. Die wichtigsten Schritte umfassen die Verfahrensplanung, den Formenbau, die Kernherstellung, das Formen selbst, das Schmelzen und Gießen sowie die Reinigung.
Auswahl von Prozessparametern
1. Bearbeitungsgebühr
Die sogenannte Bearbeitungszugabe bezeichnet die Oberfläche des Gussteils, die abgetragen werden muss. Ein bestimmter Anteil dieser Bearbeitungszugabe sollte im Voraus eingeplant werden. Ihre Größe hängt von vielen Faktoren ab, wie beispielsweise der Art der Gusslegierung, dem Formverfahren, den Abmessungen des Gussteils und der Position der Bearbeitungsfläche in der Form.
2. Die Entwurfszeichnung
Um das Entformen des Modells zu erleichtern, wird die Neigung der senkrecht zur Trennfläche verlaufenden vertikalen Wand als Formschräge bezeichnet.
3. Gießrunde
Um Spannungen und Risse an den Verbindungsstellen und Ecken der Gusswand zu vermeiden und um Beschädigungen an den scharfen Kanten der Form sowie die Bildung von Sandblasen zu verhindern, sollten bei der Konstruktion des Gussteils die Verbindungsstellen und Eckbereiche der Gusswand als Abrundungen ausgeführt werden.
4. Kernkopf
Um die Positionierung, Fixierung und Entlüftung des Kerns in der Form zu gewährleisten, sollte der Kernkopf auf das Modell und den Kern abgestimmt sein.
5. Schwundzulage
Aufgrund der Abkühlungsschrumpfung des Gussteils nach dem Gießen muss dieser Teil der Schrumpfungsgröße bei der Modellherstellung berücksichtigt werden.
Vorteile:
1. Tonvorkommen sind reichlich vorhanden und billig. Der größte Teil des gebrauchten nassen Tonsandes kann nach entsprechender Sandaufbereitung recycelt werden;
2. Der Herstellungszyklus der Gussteile ist kurz und die Arbeitseffizienz hoch;
3. Der gemischte Formsand kann über einen langen Zeitraum verwendet werden.
4. Es ist äußerst anpassungsfähig. Es kann für kleine und große Teile, einfache und komplexe Teile, Einzelteile und große Serien verwendet werden;