Casting de inversión
Casting de inversión
La fundición a la cera perdida, también conocida como fundición de precisión, utiliza un modelo de cera fundida para formar un molde. Este se calienta y funde a altas temperaturas para crear una cavidad precisa sin superficie de separación, sobre la cual se vierte el metal fundido, produciendo así piezas fundidas de alta precisión. Las piezas resultantes presentan formas extremadamente complejas, dimensiones precisas y superficies lisas.
Nuestro proceso de fundición a la cera perdida
Diseño y producción de moldes
Diseñamos un molde de metal o aluminio y un molde mecanizado a partir de los planos del producto para crear el modelo de cera. El molde requiere una precisión extremadamente alta. Inyectamos cera en el molde a presión. Tras el enfriamiento, obtenemos un patrón de cera que coincide perfectamente con la forma final de la pieza fundida. Esto se conoce como el «modelo de cera».
Montaje del árbol de cera
Varios patrones de cera se sueldan a mano sobre un sistema común de vertido de cera (que incluye bebederos, bebederos, canales de distribución y compuertas), conocido como "árbol de cera".
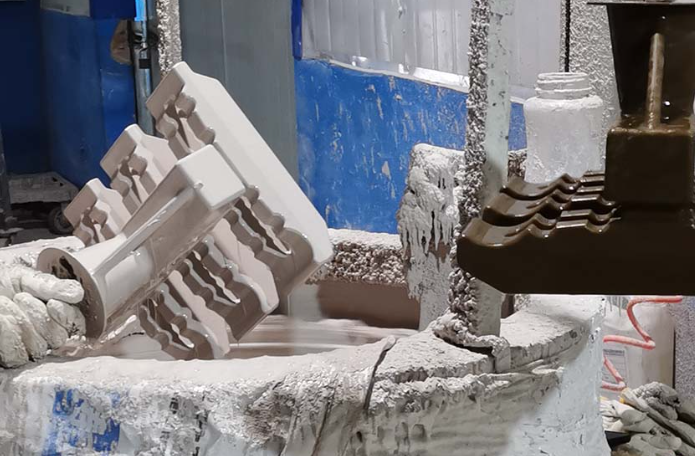
Formación de la cáscara (Construcción de la cáscara cerámica)
El árbol de cera se sumerge repetidamente en una suspensión compuesta por un aglutinante como sol de sílice/silicato de etilo y un material refractario finamente dividido (como polvo de circón o polvo de bauxita).
Tras la inmersión, se espolvorea una capa de arena refractaria más gruesa (como mullita o corindón) sobre la superficie para mejorar la resistencia y la permeabilidad al aire de la concha. A continuación, la concha se seca y se endurece.

Desparafinado/Cocción del molde
Coloque el conjunto del árbol de cera boca abajo en un autoclave de vapor a alta presión o en un tanque de agua caliente.
El calor del vapor o del agua caliente derrite el diseño de cera del interior, liberándolo y recuperando la cera para su reutilización.
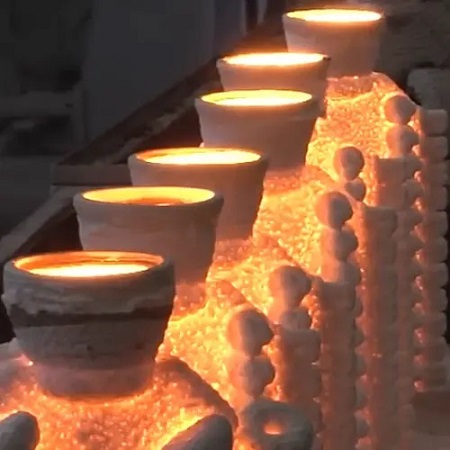
A continuación, la capa cerámica descerada se cuece en un horno de alta temperatura (aproximadamente entre 800 y 1100 °C).
Derretir y verter
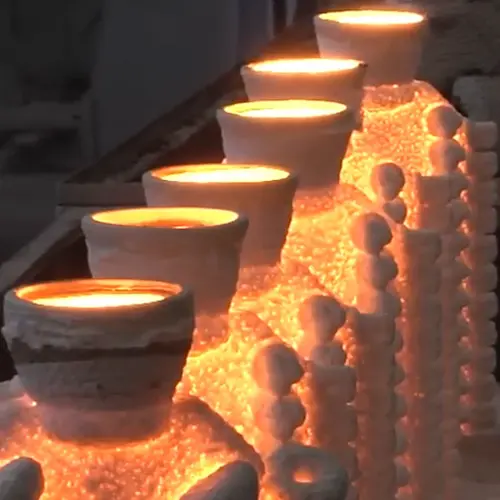
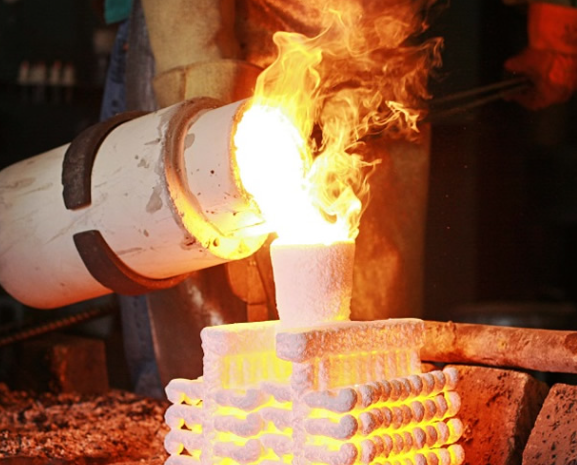
Retire el molde cocido a alta temperatura del horno y vierta el material mientras aún esté caliente (el molde todavía estará al rojo vivo).
Vierta el metal fundido (como acero inoxidable, acero aleado, acero al carbono, aleación de aluminio, etc.) en el recipiente de vertido del molde hasta que la cavidad esté completamente llena.
Limpieza e inspección
Tras el vertido, el metal se solidifica y se enfría dentro del molde.
Posteriormente, la capa cerámica exterior se rompe y se retira mediante vibración, martilleo o chorros de agua a alta presión.
Corte y posprocesamiento
Las piezas fundidas individuales se cortan del sistema de vertido utilizando métodos como cortadores abrasivos.
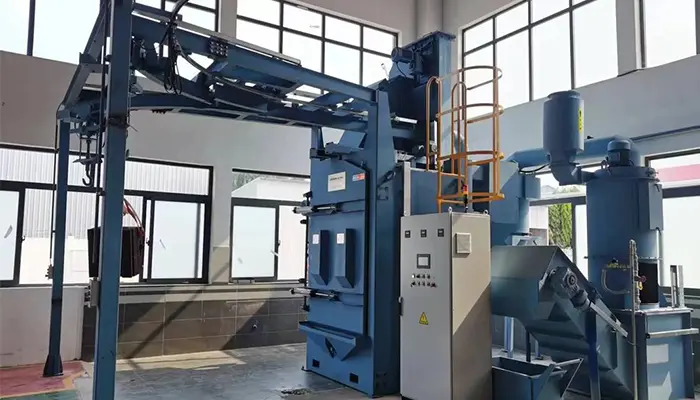
Posteriormente, se realizan procesos de arenado, esmerilado y granallado para eliminar los residuos cerámicos y las rebabas de la superficie de la pieza fundida.
Finalmente, se realiza un tratamiento térmico (si es necesario) y una inspección de calidad para obtener el producto final.
Nuestra ventaja en la fundición a la cera perdida
Extremadamente alta precisión dimensional y acabado superficial: normalmente se alcanza una precisión CT4-6 y una rugosidad superficial Ra1.6-12.5 μm, lo que reduce significativamente el esfuerzo de mecanizado.
Capaz de producir piezas extremadamente complejas: capaz de producir piezas fundidas con cavidades complejas, piezas delgadas (con un espesor mínimo de pared de hasta 0.5 mm) y patrones intrincados que son difíciles de lograr con otros procesos.
Amplia gama de materiales: compatible con prácticamente todas las aleaciones, con especial experiencia en la fundición de aceros de alta aleación de alto punto de fusión y difíciles de mecanizar, aceros inoxidables y aleaciones de titanio.
Gran flexibilidad: apta tanto para la producción a gran escala como para la producción en lotes pequeños e incluso de piezas únicas.
Solicitud
Industria aeroespacial: Componentes clave de aleación de alta temperatura, como álabes de motor, discos de turbina, guías y carcasas.
Sector médico: Implantes de titanio y acero inoxidable, como articulaciones artificiales (de cadera y rodilla) e instrumental quirúrgico.
Militar: Componentes de armas de fuego, piezas de misiles, dispositivos de radar, etc.
Automoción: Impulsores de turbocompresores, balancines de motor, colectores de escape, etc.
Maquinaria general: Carcasas de bombas, impulsores, válvulas, brocas, etc.
Arte: Arte de precisión como esculturas y joyería.