Prevención y control de defectos por inclusiones de escoria en la producción de hierro fundido gris con espuma perdida.
Las manifestaciones específicas de los defectos de inclusión de escoria en la fundición gris de espuma perdida son las siguientes:
Características de la apariencia
Inclusiones de escoria superficiales: En la superficie de la pieza fundida aparecen inclusiones o poros de escoria de tamaños variables y formas irregulares, algunas en forma de puntos, escamas y otras en forma de largas tiras. Estas inclusiones suelen tener un color distinto al de la superficie de la pieza fundida, pudiendo ser negras, grises u de otros colores. No están firmemente adheridas a la matriz de la pieza fundida, e incluso algunas pueden sobresalir de la superficie y observarse a simple vista o con una lupa de baja potencia.
Inclusiones de escoria cerca de la superficie: Las inclusiones de escoria se encuentran cerca de la superficie de la pieza fundida. Si bien no están directamente expuestas a la superficie, lo estarán después del mecanizado, causando picaduras, corrosión y otros defectos en la superficie procesada, lo que afecta seriamente la precisión del mecanizado y la calidad de la superficie.
Condiciones internas
Distribución interna de inclusiones de escoria: Mediante análisis metalográfico o radiográfico, se observa que las inclusiones de escoria se distribuyen aleatoriamente dentro de la pieza fundida. Algunas se concentran en un área específica, mientras que otras se encuentran dispersas por toda la pieza. El tamaño y la cantidad de inclusiones de escoria también varían. Las inclusiones pequeñas pueden tener solo unas pocas micras, mientras que las grandes pueden alcanzar varios milímetros o incluso más. En casos extremos, se forman grupos de inclusiones de escoria.
Unión con la matriz: La interfaz de unión entre la inclusión de escoria y la matriz de hierro fundido gris es clara. No existe una unión metalúrgica evidente entre la inclusión de escoria y la matriz, sino que se produce una mezcla mecánica. Durante el proceso de aplicación de fuerza, es probable que se produzca una concentración de tensiones entre la inclusión de escoria y la matriz, lo que reduce las propiedades mecánicas de la pieza fundida.
Impacto en el rendimiento del procesamiento
Mayor dificultad de procesamiento: La presencia de inclusiones de escoria provoca vibraciones y desgaste en la herramienta durante el proceso, aumenta la rugosidad de la superficie mecanizada y dificulta la precisión del mecanizado. En particular, en operaciones de corte a alta velocidad o de precisión, las inclusiones de escoria causan daños frecuentes en la herramienta, incrementan los costos y el tiempo de procesamiento.
Mala calidad de la superficie tras el procesamiento: Aunque la herramienta no presente daños evidentes durante el procesamiento, la superficie de la pieza fundida procesada tendrá defectos como manchas oscuras y arañazos debido a la presencia de inclusiones de escoria, lo que afectará a la calidad de la apariencia y al rendimiento del montaje de la pieza fundida.
Impacto en las propiedades mecánicas.
Disminución de la resistencia y la tenacidad: La inclusión de escoria, como defecto interno, destruye la continuidad y la densidad del hierro fundido gris. Al someterse a tensión, se convierte en un punto de concentración de tensiones, lo que reduce la resistencia y la tenacidad de la pieza fundida.
Impacto en el rendimiento a la fatiga: Bajo cargas cíclicas, se generan y propagan fácilmente grietas en la inclusión de escoria, lo que acorta considerablemente la vida útil a la fatiga de la pieza fundida y afecta seriamente su fiabilidad bajo cargas dinámicas.
Las principales razones del defecto de inclusión de escoria en la fundición gris de espuma perdida son las siguientes:
Materias primas
Calidad del hierro fundido: Si el hierro fundido contiene más impurezas, como elementos nocivos como azufre y fósforo, aumenta la probabilidad de formación de inclusiones de escoria. El acero de desecho contiene óxido, y durante la fundición, el oxígeno y otros elementos forman escoria oxidada, lo que también puede provocar fácilmente defectos de inclusión de escoria en las piezas de hierro fundido gris.
En lo que respecta a los inoculantes y las aleaciones: una mala calidad o una adición inadecuada pueden introducir impurezas o producir inclusiones de escoria reactiva.
Proceso de fusión
Temperatura de fusión: Si la temperatura es demasiado alta, la reacción entre el metal fundido y el material de revestimiento del horno se intensificará, aumentando la generación de inclusiones de escoria; si la temperatura es demasiado baja, la fluidez del metal fundido será deficiente, lo que no favorece la flotación ni la eliminación de las inclusiones de escoria.
Tiempo de fusión: Si el tiempo de fusión es demasiado prolongado, aumentará el tiempo de contacto entre el metal fundido y el aire, lo que facilitará la oxidación y la formación de inclusiones de escoria.
Tratamiento de la escoria: Si la escoria no se elimina por completo, permanecerá en el hierro fundido, lo que provocará directamente defectos por inclusiones de escoria.
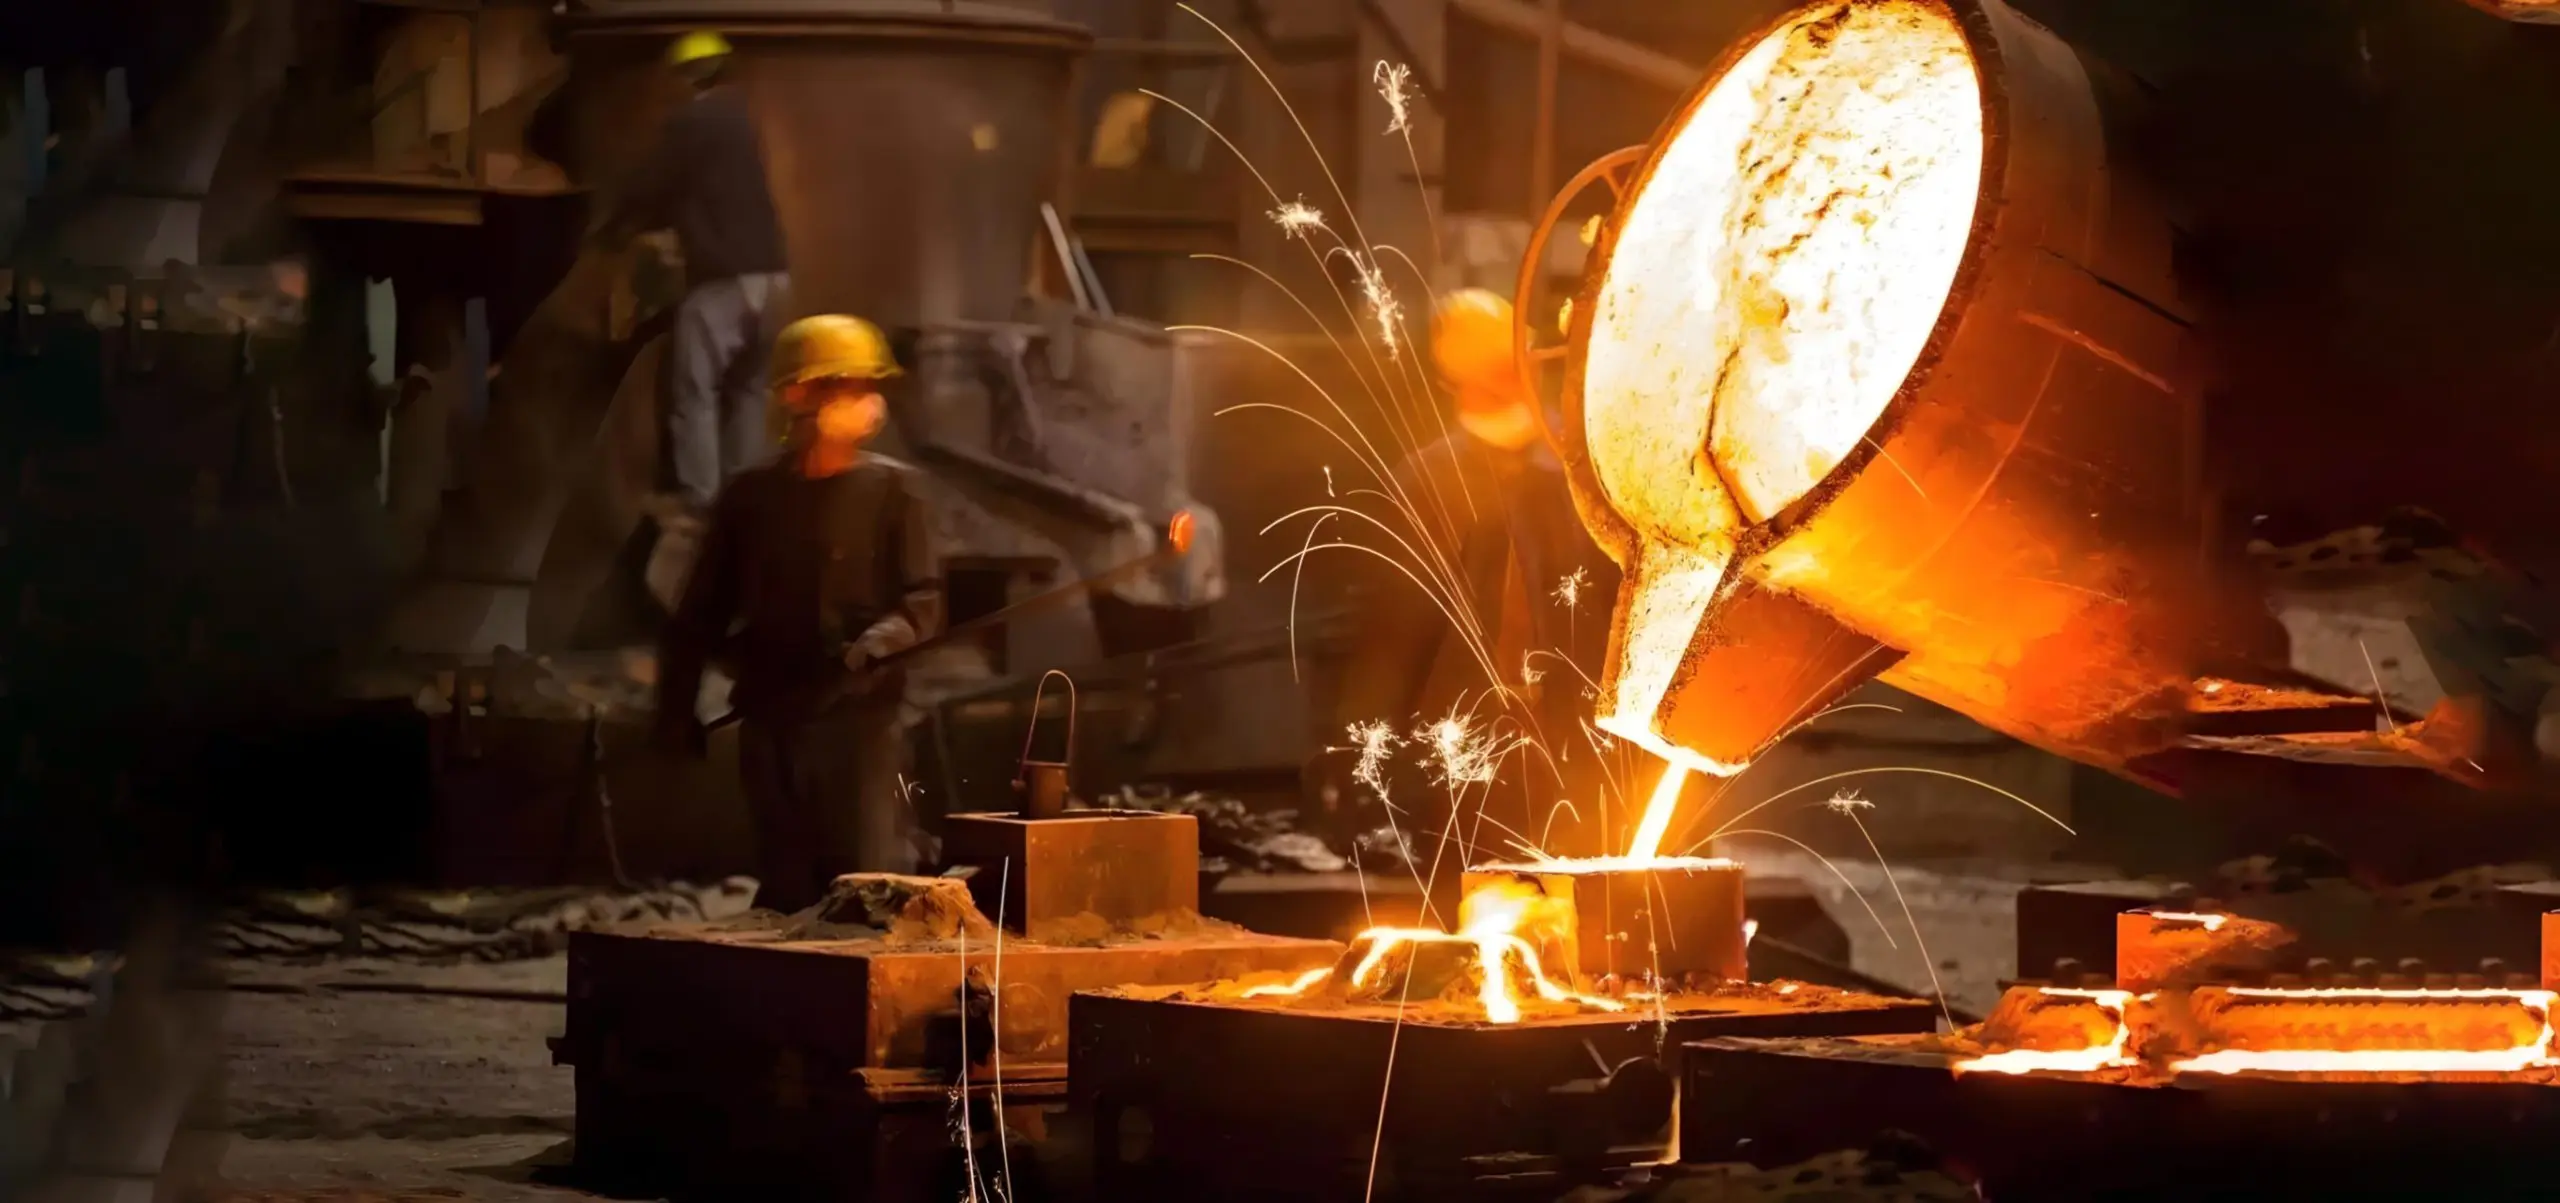
Problema de la cuchara: Si hay residuos en la cuchara y no se eliminan a tiempo, el hierro fundido volverá a fundir la escoria, entrará en el molde durante el vertido y formará inclusiones de escoria; o bien, la refractariedad del material de reparación de la cuchara es baja, y se producirá un desprendimiento y colapso del material durante el vertido del hierro fundido a alta temperatura, lo que dará lugar a la formación de defectos de escoria.
Sistema y proceso de compuertas
Diseño del sistema de alimentación: Si el sistema de colada es inadecuado, por ejemplo, debido a una posición incorrecta o a un número insuficiente de canales internos, el metal fundido fluirá de forma inestable, producirá turbulencias e incorporará gases e impurezas que formarán inclusiones de escoria.
Velocidad de vertido: Si la velocidad de vertido es demasiado rápida, la fuerza de impacto del metal fundido es grande, lo que lavará la pared del molde y provocará que impurezas como la arena de moldeo sean arrastradas al metal fundido; si la velocidad de vertido es demasiado lenta, el metal fundido disipará el calor rápidamente durante el proceso de vertido, la temperatura bajará, la fluidez se deteriorará y las inclusiones de escoria no flotarán fácilmente.
Temperatura de vertido: Si la temperatura de vertido es demasiado alta, la oxidación del metal fundido se intensificará, lo que aumentará la formación de inclusiones de escoria; si la temperatura de vertido es demasiado baja, la viscosidad del metal fundido aumentará y las inclusiones de escoria serán difíciles de eliminar.
Aspecto de reparto
Calidad de la pintura: La pintura tiene poca refractariedad, permeabilidad al aire y otras propiedades deficientes, y tiende a desprenderse y entrar en el metal fundido durante el proceso de vertido, formando inclusiones de escoria.
Permeabilidad al aire de la caja de arena: Una permeabilidad al aire deficiente provocará que el gas del molde no pueda ser descargado a tiempo, formando poros o inclusiones de escoria en el metal fundido.
Operación del proceso
Calidad del diseño: Si la pintura de la superficie del diseño se desprende o se agrieta, o si existen defectos en el propio diseño, se generarán residuos que entrarán en el metal fundido durante el vertido.
Operación de vibración: Durante el proceso de llenado de arena y vibración, si la operación no se realiza correctamente, el molde quedará demasiado compacto o irregular, lo que afectará el flujo del metal fundido y la flotación de las inclusiones de escoria.
Prevención y control de defectos por inclusiones de escoria en hierro fundido gris de espuma perdida. Métodos específicos de prevención y control:
Control de materia prima
Examine rigurosamente los materiales de hierro: seleccione arrabio y chatarra de acero de alta calidad para garantizar que su composición química cumpla con los requisitos y que el contenido de impurezas sea bajo, reduciendo así la fuente de inclusiones de escoria.
Optimizar los inoculantes: Seleccionar inoculantes de calidad estable y bajo contenido de impurezas, y controlar con precisión la cantidad que se añade según los requisitos del proceso.
Optimización del proceso de fusión
Controlar con precisión los parámetros de fundición: Controlar razonablemente la temperatura y el tiempo de fundición para evitar la oxidación excesiva del metal fundido y la intensificación de la reacción con el revestimiento del horno debido a una temperatura excesiva o a un tiempo prolongado.
Refinación completa de la escoria: Se utilizan múltiples operaciones de eliminación de escoria para garantizar su limpieza. Al mismo tiempo, se pueden emplear agentes refinadores para el tratamiento de refinación, con el fin de eliminar aún más las impurezas e inclusiones de escoria presentes en el metal fundido.
Mejora del sistema y proceso de vertido
Diseño científico del sistema de vertido: el canal interior debe estar distribuido uniformemente para evitar que el metal fundido se precipite directamente contra la pared o el núcleo del molde, de modo que el metal fundido pueda llenar el molde sin problemas y reducir la inclusión de escoria.
Control adecuado de los parámetros de vertido: determine la velocidad y la temperatura de vertido apropiadas según la estructura y los requisitos del proceso de fundición. Durante el vertido, mantenga una distancia adecuada entre la boquilla de la cuchara y el recipiente de vertido para evitar salpicaduras y la oxidación del metal fundido.
Mejora de la calidad de la fundición
Selección de recubrimientos de alta calidad: elija recubrimientos con alta refractariedad, fuerte adherencia, buena permeabilidad al aire y que no se desprendan fácilmente. Prepare y aplique el recubrimiento siguiendo estrictamente los requisitos del proceso para garantizar una aplicación uniforme y un espesor adecuado.
Mejorar la permeabilidad al aire de la caja de arena: colocar orificios de escape adecuados en la caja de arena o utilizar arena de moldeo con buena permeabilidad al aire para garantizar que el gas del molde se pueda descargar a tiempo y reducir la formación de inclusiones de escoria gaseosa.
Especificaciones de operación del proceso
Asegúrese de la calidad del diseño: la superficie debe ser lisa y sin defectos, y el recubrimiento debe aplicarse de manera uniforme y firme. Durante el transporte y el almacenamiento, evite dañar el diseño.
Estandarizar el proceso de compactación: Seleccionar el equipo de compactación y los parámetros del proceso adecuados según el tamaño y la complejidad del molde para garantizar una compactación uniforme y moderada del mismo y evitar defectos por inclusiones de escoria causados por una compactación excesiva o insuficiente.