Les pièces moulées pour machines agricoles sont des composants essentiels de ces machines. Leur haute résistance, dureté, résistance à l'usure et ténacité leur permettent de supporter les conditions de travail difficiles et complexes des exploitations agricoles.
Matériel de moulage
Pièces moulées en fonte grise : économiques, elles présentent une excellente aptitude au moulage, une bonne résistance à l’usure et une bonne absorption des chocs, mais une faible ténacité. Elles sont largement utilisées pour les pièces structurelles peu sollicitées telles que les carters, les bases et les supports. Exemples de pièces moulées : carters de transmission, carters d’embrayage, socs de charrue, roues, poulies, etc.
Pièces moulées en fonte ductile : leur résistance, leur ténacité et leur résistance à l’usure sont supérieures à celles de la fonte grise et proches de celles de l’acier. Elles constituent un matériau idéal pour les pièces critiques des machines agricoles, soumises à des contraintes et des chocs importants. Principales pièces : éléments de châssis de tracteur, moyeux de transmission, engrenages, vilebrequins, bielles, carters de différentiel, etc.
Pièces moulées en fonte résistantes à l'usure : arbres de fraises rotatives, marteaux de broyeurs, pointes de charrues, lames de herses, etc.
Pièces moulées en acier : résistance, ténacité et plasticité supérieures, et capacité à supporter des chocs importants. Les propriétés de moulage et l’absorption des chocs sont inférieures à celles de la fonte.
Pièces moulées en acier allié : Propriétés mécaniques particulières, telles qu’une résistance élevée, une résistance élevée à l’usure ou une résistance aux chocs à basse température
Pièces : engrenages de grande taille, pignons, porte-lames, patins de chenilles pour moissonneuses-batteuses, supports de suspension pour tracteurs lourds, flèches pour excavatrices, etc.
Pièces moulées en métaux non ferreux
Pièces moulées en alliage d'aluminium : légères, excellente conductivité thermique et résistance à la corrosion. Principalement utilisées pour les composants nécessitant une réduction de poids ou une dissipation thermique.
Pièces : culasses de moteur, carburateurs, carters de pompe à eau, composants de cabine de moissonneuse-batteuse, etc.
Pièces moulées en alliage de cuivre : offrent une excellente résistance à l’usure, à la corrosion et à la conductivité thermique, et sont principalement utilisées pour les composants résistants à l’usure et de transmission.
Pièces : roulements, bagues, soupapes, etc.
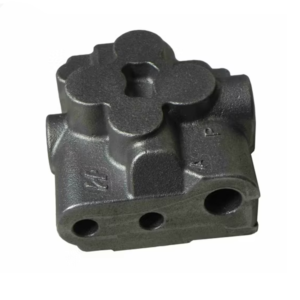
pièces de caténaire hydrauliques
Fonte ductile EN-GJS-400-700
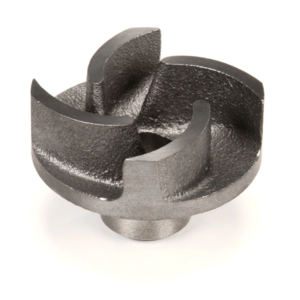
turbine de pompe à eau
Fonte grise EN-GJL-200-250
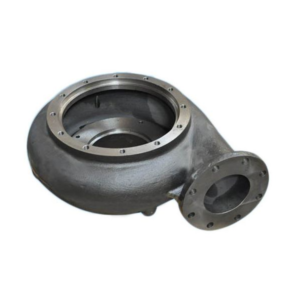
boîtier de pompe à eau
Pièces de fonderie en fonte grise EN-GJL-250/300
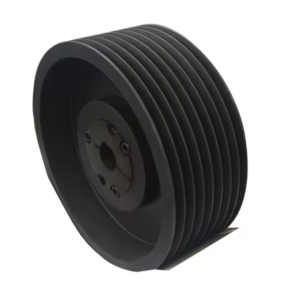
Moulages de poulies
Matériau en fonte grise HT200-HT300
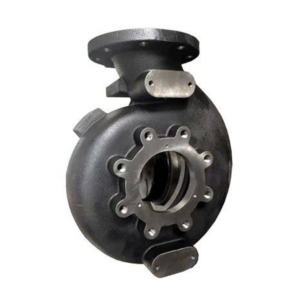
Corps de pompe à eau
Pièces en fonte grise HT250/GJL-250

Couverture de casting
Fonte ductile EN-GJS-500-700
Procédé de fabrication des pièces moulées pour machines agricoles
Les principaux procédés de fonderie sont le moulage au sable, le moulage à la cire perdue et le moulage sous pression. Le moulage au sable est le principal procédé et convient à la production de pièces de formes et de dimensions variées. Le moulage à la cire perdue est utilisé pour les pièces de haute précision et de haute qualité de surface, comme les culasses de moteur. Le moulage sous pression est adapté à la production de pièces à parois fines et de formes complexes, telles que les engrenages et les roulements. Lors de la fabrication, des facteurs comme le choix des matières premières, le procédé de fusion, la température de coulée et la conception du moule influencent la qualité et les performances des pièces moulées.
Défauts courants et solutions pour les pièces moulées de machines agricoles
Des défauts courants tels que des porosités, des inclusions de scories et des fissures peuvent apparaître dans les pièces moulées des machines agricoles lors de leur fabrication. Ces défauts réduisent non seulement les performances et la fiabilité des pièces, mais affectent également le rendement global et l'efficacité opérationnelle des machines agricoles.
Pour ces défauts, prenez les solutions suivantes :
Optimiser le processus de fusion : augmenter la température de fusion, renforcer l’agitation et l’évacuation des gaz pendant le processus de fusion et réduire la formation de pores et d’inclusions de scories.
Améliorer la conception du moule : Concevoir rationnellement la structure du moule afin d’éviter la surchauffe et la déformation de celui-ci, et de réduire la formation de fissures.
La fonte ductile est un matériau composé de carbone sous forme de graphite sphérique. Ses propriétés mécaniques sont nettement supérieures à celles de la fonte grise et proches de celles de l'acier. Elle présente une excellente résistance à la coulée, à l'usinage et à l'usure, ainsi qu'une certaine élasticité. Elle est largement utilisée dans la fabrication de pièces moulées de haute précision telles que les vilebrequins, les engrenages, les pistons et diverses pièces mécaniques.
DÉTAILS
Détails:
Modèle
Source
Marque
Origine
Application
lombricompost agricole
Fonte ductile QT450-10
Shengrong
Chine
vilebrequins, engrenages, pistons et diverses pièces mécaniques
procédé de fonderie des machines agricoles
Les matières premières nécessaires à la fonderie de précision pour machines agricoles comprennent des alliages, de la poudre de gypse, du caoutchouc de silicone, des matériaux photosensibles aux ultraviolets, de l'acier cycloïdal, de la fibre de verre, etc. Parmi elles, les alliages constituent l'une des matières premières les plus importantes, et différentes pièces moulées nécessitent différents alliages.
Fabrication de moules
La fabrication du moule est l'étape la plus fastidieuse du procédé de fonderie à cire perdue. Son but est de créer un moule adapté à la fonderie de précision. Les étapes de production spécifiques sont les suivantes :
1) Conception de la structure du moule : En fonction de la forme et de la taille de la pièce moulée, concevoir une structure de moule appropriée et déterminer la taille correspondante du moule.
2) Fabriquer un moule d'échantillon : Utiliser des matériaux photosensibles aux ultraviolets pour fabriquer des moules d'échantillon et ajouter les canaux de coulée correspondants.
3) Fabriquer des moules de coulée : Utiliser du caoutchouc de silicone pour fabriquer des moules de coulée et les remplir de poudre de gypse, d'acier cycloïdal, de fibre de verre et d'autres matériaux.
4) Traitement du moule global : Combinez le moule échantillon et le moule de coulée selon les exigences de conception pour former un moule global.
Processus de coulée
Le corps de vanne, élément essentiel du moulage à la cire perdue, influe directement sur la qualité des pièces moulées. Le processus se déroule comme suit :
1) Préchauffage du moule : Avant la coulée, le moule entier doit être préchauffé à une certaine température pour garantir la qualité de la coulée.
2) Fusion des matériaux d'alliage : Placer les matériaux d'alliage de coulée pré-mesurés dans un four à haute température pour la fusion.
3) Injection dans le moule : Injectez le matériau en alliage fondu dans le moule préchauffé et laissez-le reposer dans le moule pendant un certain temps pour vous assurer que la pièce coulée est complètement solidifiée.
4) Refroidissement de la pièce coulée : Une fois la pièce coulée complètement solidifiée, placez le moule dans de l'eau de refroidissement et attendez que la pièce coulée refroidisse.
Traitement ultérieur
Une fois le procédé de fonderie décrit ci-dessus terminé, le processus de fonderie de précision est achevé. Il reste quelques étapes de traitement ultérieures, notamment le démoulage, le meulage de la pièce, le traitement de surface et le traitement thermique.
1) Séparation du moule : retirer la pièce coulée du bain de fusion et séparer le moule.
2) Rectification de la pièce moulée : ajuster la surface de la pièce moulée pour garantir que la précision et la taille de la pièce moulée répondent aux exigences de conception.
3) Traitement de surface : appliquer un antioxydant pour éviter que la surface de la pièce moulée ne se corrode par oxydation.
4) Traitement thermique : chauffer et refroidir la pièce moulée à une certaine température pour éliminer les contraintes internes et améliorer la résistance et la résistance à l'usure de la pièce moulée.
Méthodes de contrôle de la qualité dans la production de matériaux de fonderie
Les méthodes de contrôle qualité dans la production de matériaux de fonderie comprennent principalement l'inspection des matières premières, le contrôle du processus de production, l'inspection des produits finis et la mise en place d'un système de gestion de la qualité. Voici quelques exemples de méthodes de contrôle qualité :
1. Contrôle des matières premières : Au début de la production de matériaux de fonderie, les matières premières doivent faire l’objet d’un contrôle complet afin de garantir leur conformité aux exigences de qualité. Ce contrôle porte sur la composition chimique, les propriétés physiques, l’aspect et les dimensions des matières premières. Selon les exigences spécifiques des différents matériaux de fonderie, des analyses chimiques, des analyses microstructurales, des essais de propriétés mécaniques et d’autres méthodes peuvent être utilisées.
2. Maîtrise du processus de production : Lors du processus de coulée, il est essentiel de contrôler rigoureusement les paramètres de chaque étape afin de garantir la stabilité et la maîtrise du processus de production. Cette maîtrise englobe le contrôle de la fusion, de la coulée, du refroidissement et des autres étapes, ainsi que la surveillance et l’ajustement en temps réel du processus de production pour assurer une qualité de produit constante.
3. Contrôle des produits finis : Inspection complète des produits finis, incluant la qualité d’aspect, la précision dimensionnelle, les tests de performance et d’autres aspects. Ce contrôle peut être réalisé par inspection visuelle, mesure dimensionnelle, analyse chimique, essais destructifs et non destructifs, et autres méthodes, afin de garantir la conformité des produits aux normes applicables et aux exigences du client.
4. Mise en place d'un système de management de la qualité : L'établissement d'un système de management de la qualité performant est essentiel pour garantir la qualité de la production de matériaux de fonderie. Ce système comprend l'élaboration de normes de contrôle qualité, la standardisation des processus de management de la qualité, la formation du personnel dédié, etc. Grâce à un tel système, une gestion de la qualité complète est possible, permettant d'améliorer le niveau de qualité des produits.