Qu'est-ce que le moulage en mousse perdu ?
Le moulage à modèle perdu (ou moulage par vaporisation de mousse) est un procédé de fonderie de précision avancé. Les fonderies utilisent du plastique expansé (généralement du polystyrène expansé) pour créer un moule épousant la forme de la pièce. Le moule est réalisé à partir de sable sec placé directement dans un bac. Lors de la coulée du fer ou de l'acier, le métal en fusion déplace le moule en mousse et vaporise le modèle, ce qui permet d'obtenir une pièce moulée ayant exactement la même forme que le moule.
Processus de fabrication
Fabrication et assemblage de moules
Fabrication et assemblage de moules
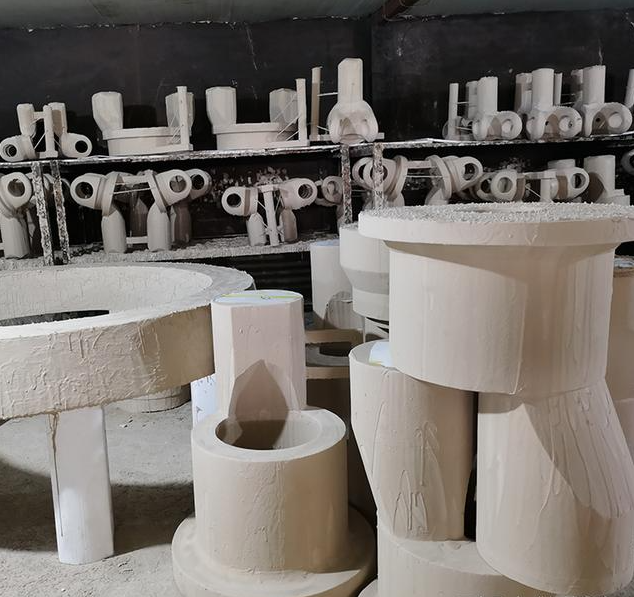
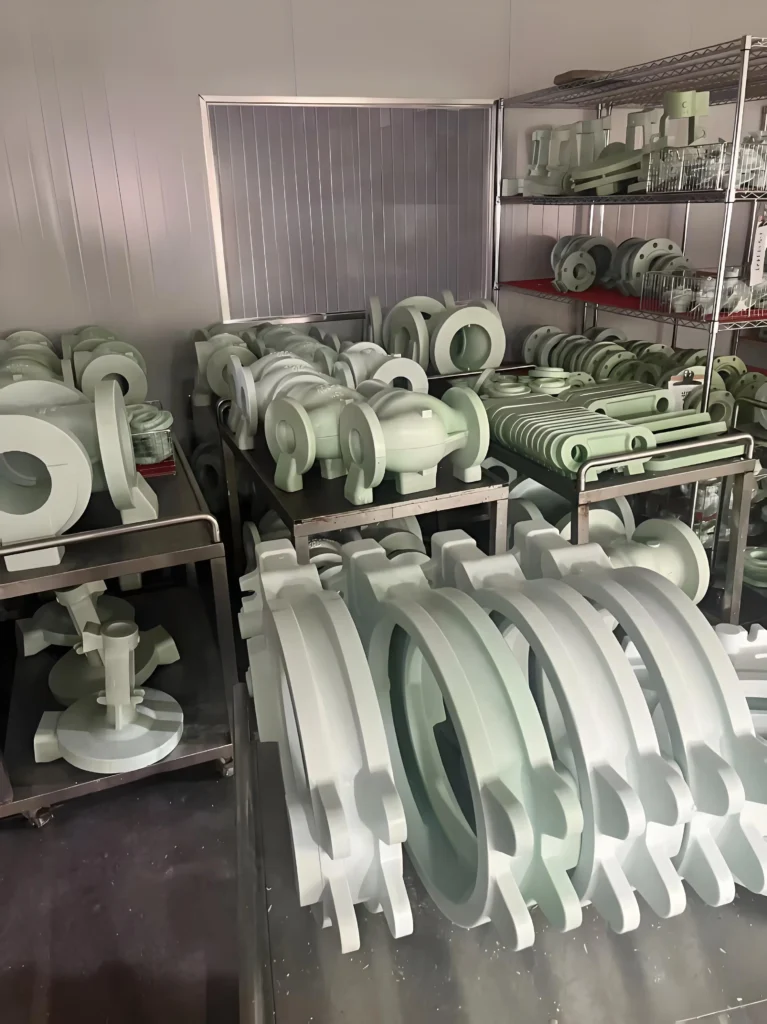
Moulage de mousse : Placez des billes de polystyrène pré-expansées dans un moule en aluminium et chauffez-les pour les dilater et les fusionner, créant ainsi les blocs de mousse de chaque composant.
Assemblage du modèle : Pour les pièces complexes, plusieurs blocs de mousse ont été collés ensemble à l’aide d’un adhésif thermofusible afin de former un modèle complet.
Revêtement : Appliquer un revêtement ignifuge spécial sur la surface du modèle en mousse assemblé. Ce revêtement renforce la solidité et la rigidité du modèle et prévient toute déformation lors du moulage. Il sépare le métal en fusion du sable sec, évitant ainsi que ce dernier n'adhère à la pièce coulée. Les gaz issus de la vaporisation du modèle en mousse sont évacués à travers le revêtement.
Moulage et coulage
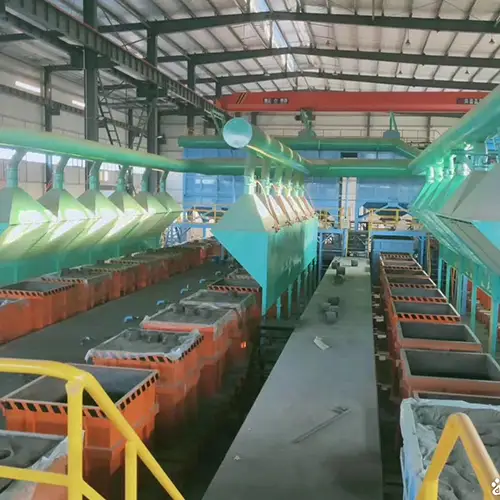
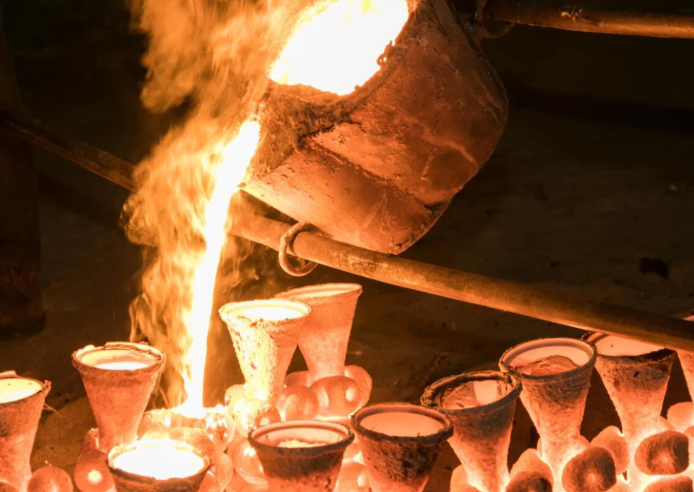
Placer l'ensemble du modèle en mousse enduit et séché (modèle + système d'alimentation) dans un moule. Remplir le moule de sable de quartz sec sans liant et vibrer légèrement pour assurer une incorporation complète du sable sec dans toutes les parties. Verser le métal en fusion (comme du fer, de l'acier ou de l'aluminium) directement dans le canal d'alimentation du modèle en mousse à l'intérieur du moule.
Le métal chaud vaporise (décompose et fissure) rapidement le motif en mousse, occupant l'espace d'origine dans le motif. La grande quantité de gaz est évacuée par un système de vide à travers l'espace entre le revêtement et le sable sec.
Après coulée, la pièce refroidit et se solidifie dans le moule. Le moule est ensuite retourné pour séparer le sable sec de la pièce. Après refroidissement et dépoussiérage, le sable sec est recyclable à près de 100 %. Enfin, la pièce subit des opérations de finition, telles que la découpe du canal de coulée et de la masselotte, ainsi que le sablage.
Avantages clés
Aucun démoulage ni dénoyautage, aucune surface de joint ni bavure. Les pièces moulées présentent une précision dimensionnelle et un état de surface bien supérieurs à ceux du moulage au sable.
Il permet de produire des structures très complexes, difficiles à réaliser avec les techniques de moulage traditionnelles (comme celles comportant des cavités intégrées et des voies d'eau complexes).
Élimine les étapes fastidieuses de fabrication des noyaux, de leur mise en place et d'assemblage des boîtes, ce qui permet d'obtenir une efficacité de production élevée.
Aucun mélange de sable, ce qui permet d'obtenir un taux de récupération de sable élevé (plus de 98 %) et des pertes de sable extrêmement faibles.
Le sable sec sans liant réduit la poussière et la pollution chimique.
Elle réduit la pénibilité du travail et améliore considérablement l'environnement de travail.
Applications
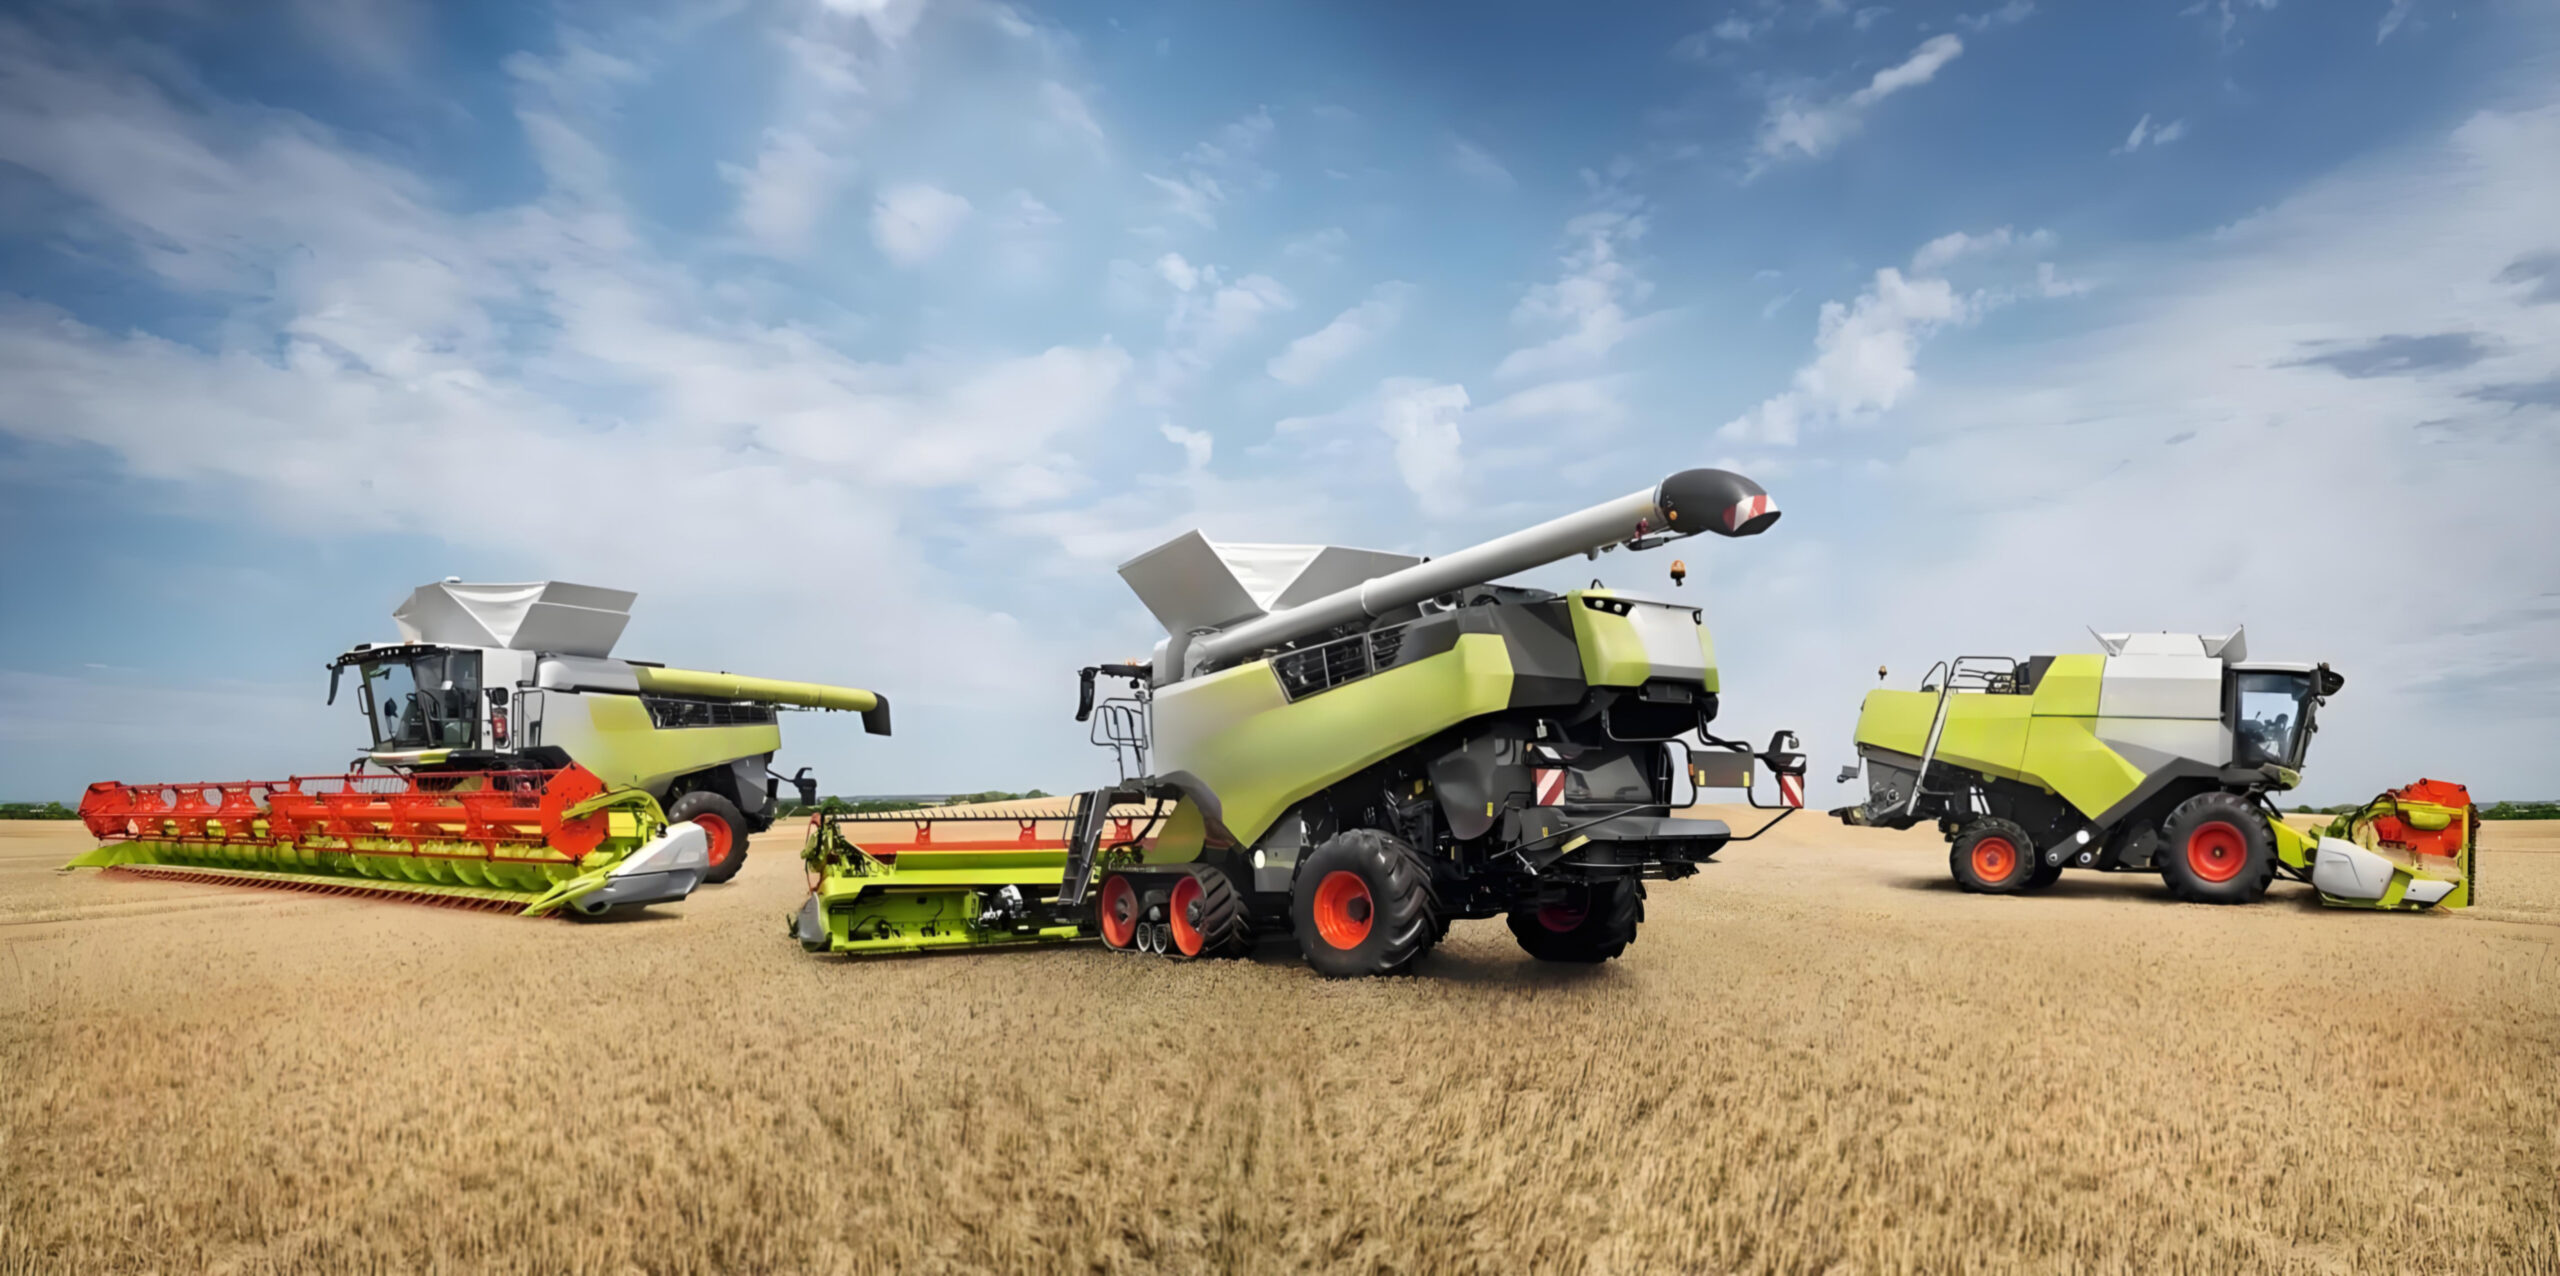
Automobile : Pièces complexes telles que les blocs-moteurs, les culasses, les carters de transmission et les collecteurs d’admission et d’échappement.
Raccords pour pompes et vannes : diverses turbines complexes, corps de pompes et vannes.
Socles de machines-outils : Grandes structures porteuses.
Art : Sculptures complexes et objets décoratifs.
Pourquoi choisir la fonderie Shengrong Lost Foam Casting ?
Nous avons:Équipements de pointe et matériaux stables/Machines de pré-moussage et de moulage automatisées à haute densitéTechnologie éprouvée de collage et d'assemblage de puces.Lignes de revêtement de haute qualité et contrôle strict/Tables vibrantes et systèmes de remplissage de sable avancés/Équipement de fusion et de coulée de haute précision/Un système complet de préparation du sable/Système de traçabilité : De l'inspection des matières premières entrantes (billes, revêtements, alliages) à chaque lot de production (lot de moule vierge, lot de coulée), des enregistrements de traçabilité clairs sont tenus.
Points critiques du processus (CPK) : Pour les paramètres clés tels que la densité de la pré-mousse, l'épaisseur du revêtement, la température du sable et la température/vitesse de coulée, nous établissons non seulement des normes, mais nous surveillons également la stabilité et la capacité du processus grâce au contrôle statistique des processus (SPC).
Capacités d'essais complètes : Le laboratoire interne est équipé d'un spectromètre, d'une machine à mesurer tridimensionnelle (MMT), d'un détecteur de défauts par imagerie radiographique en temps réel, d'un appareil de détection de défauts par ultrasons, d'un analyseur métallographique et d'autres équipements, permettant un contrôle complet de la composition chimique, de la précision dimensionnelle, des défauts internes et de la microstructure des produits. Solides compétences en conception et fabrication de moules.
Notre équipe de conception de moules expérimentée maîtrise les logiciels de simulation CAE (tels que MAGMA et ProCAST) pour simuler et optimiser les systèmes d'alimentation, les masselottes et les systèmes d'évacuation des gaz. Cela nous permet d'anticiper et de résoudre les problèmes potentiels de retrait et de fermeture à froid avant la mise en production des nouveaux moules, raccourcissant ainsi les cycles d'essais et augmentant les taux de réussite.
Nous utilisons un acier à moules de haute qualité et des centres d'usinage CNC de précision pour fabriquer nos moules, garantissant ainsi une haute précision et une longue durée de vie.Une équipe professionnelle et expérimentée.Un environnement de production de qualité supérieure et des pratiques de gestion allégées.