Coulage en sable de résine sans cuisson
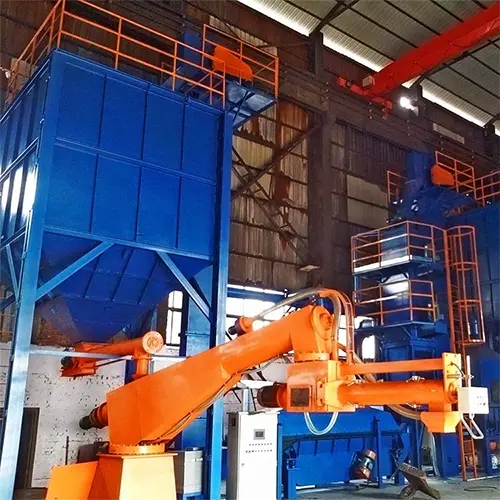
Coulage en sable de résine sans cuisson
Le procédé de fonderie en sable résine de Jiangsu Shengrong Foundry est un procédé de fonderie en sable avancé, également appelé « fonderie sans cuisson » par les spécialistes du secteur, car le moule en sable durcit sans cuisson. Ce procédé repose sur l'ajout de résine synthétique comme liant au sable brut (généralement du sable siliceux). Par réaction chimique ou action thermique, les grains de sable durcissent directement dans le moule, formant ainsi un moule en sable de haute résistance et de haute précision. Le métal en fusion est ensuite coulé dans ce moule pour obtenir la pièce moulée finale, idéale pour la fabrication de pièces en fer sur mesure telles que des réducteurs ou des composants de machines agricoles.
Pourquoi choisir les moulages en sable de résine Shengrong ?
Haute précision de moulage et surfaces lisses : Le moule en sable de notre moulage sans cuisson est robuste et présente une déformation minimale, produisant des pièces moulées aux contours nets, aux dimensions précises (tolérance jusqu'à ±0.05 mm) et aux surfaces lisses qui réduisent le travail de post-traitement.
Haute efficacité de production : L’un des principaux avantages du moulage en sable de résine est le durcissement rapide du moule, sans étape de séchage. Cela raccourcit les cycles de production de 30 % par rapport au moulage en sable d’argile traditionnel, idéal pour vos commandes en grande quantité.
Excellente réversibilité : après refroidissement, le moule en sable de notre moulage sans cuisson s'effrite facilement, ce qui accélère le nettoyage et réduit la pénibilité du travail pour votre équipe.
Une polyvalence de moulage exceptionnelle : le moulage en sable de résine (notre procédé sans cuisson) permet de réaliser des formes très complexes, allant de petites pièces de 1 kg à de grands composants de 10 000 kg comme les articulations de robots.
Processus de fabrication
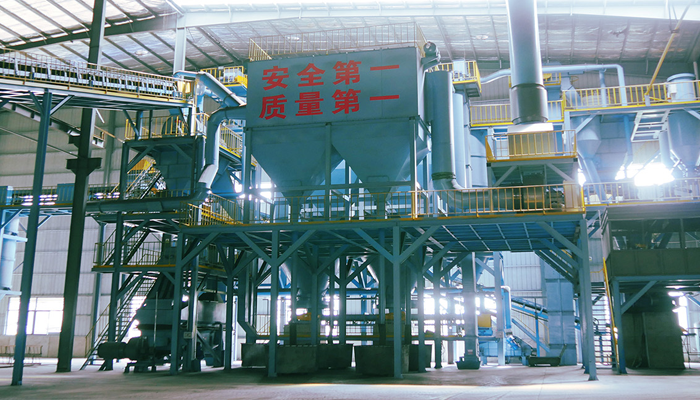
Mélange de sable
Le mélange précis du sable brut, de la résine et du durcisseur est la première étape d'un moulage en sable résine fiable. Nous utilisons des mélangeurs à sable continus ou des mélangeurs à cuve performants : on commence par mélanger brièvement le sable brut et le durcisseur, puis on ajoute la résine. Le mélange doit être utilisé avant que la résine ne durcisse ; ce « délai d'utilisation » est crucial pour le moulage sans cuisson, car un sable périmé durcit et ne permet plus de réaliser des moules de qualité.
Moulage et fabrication de noyaux
Remplissez le bac à sable (avec le modèle pré-placé) avec le sable mélangé pour le moulage en sable de résine.
Compactez le sable par vibration, compression ou action manuelle – cela garantit que le moule conserve sa forme lors du coulage.
Durcissement naturel : contrairement au sable d'argile ou au sable de verre soluble, notre moule de coulée sans cuisson durcit naturellement grâce à son agent durcisseur. Nul besoin de cuisson ni de soufflage d'air ; après quelques minutes seulement, il est suffisamment résistant pour être démoulé.
Noyautage : Utilisez une boîte à noyaux pour créer des noyaux de sable (pour le moulage de cavités internes ou de formes complexes). Ces noyaux offrent la même précision que le moulage en sable de résine, avec une résistance élevée et une bonne perméabilité à l’air.
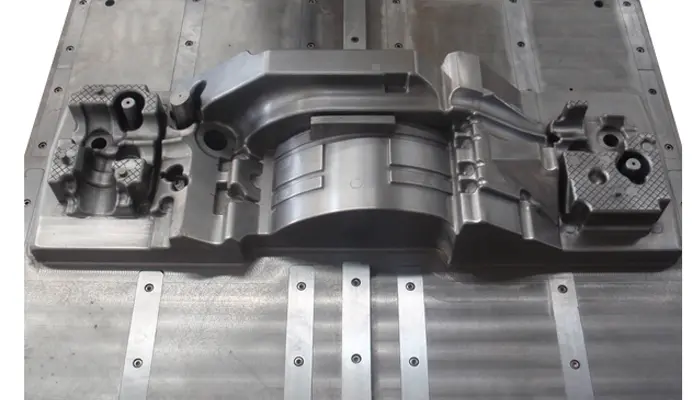
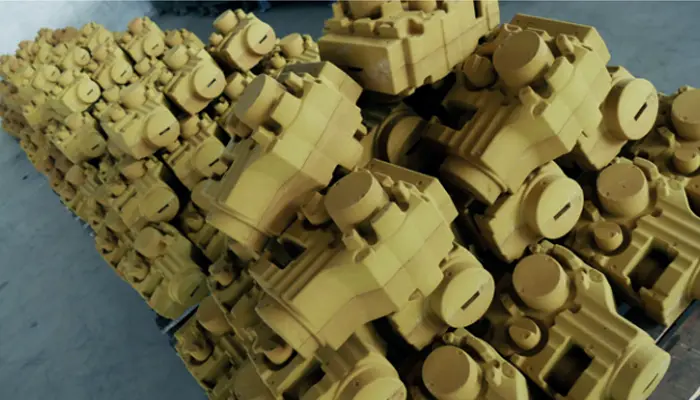
Assemblage du moule
Nettoyage du moule : Soufflez pour éliminer le sable qui se détache de la cavité inférieure du moule ; les petits débris présents peuvent provoquer des défauts dans vos pièces moulées en sable de résine.
Insertion des noyaux : Placez avec précision les noyaux de sable préfabriqués dans la cavité inférieure du moule aux emplacements prédéfinis. Cette étape est cruciale pour garantir la précision de la structure interne lors du moulage sans cuisson.
Fermeture du moule supérieur : Emboîtez soigneusement le moule supérieur dans le moule inférieur en l’alignant avec les ergots de positionnement. Un mauvais alignement à cette étape compromet la précision du moulage ; nous y accordons donc une attention toute particulière pour notre service de moulage en sable de résine.
Fixation du moule : Le métal en fusion génère une forte flottabilité lors de la coulée. Nous utilisons des poids ou des pinces pour fixer le moule, évitant ainsi les fuites et préservant la qualité de votre pièce moulée sans cuisson.
Coulée et refroidissement
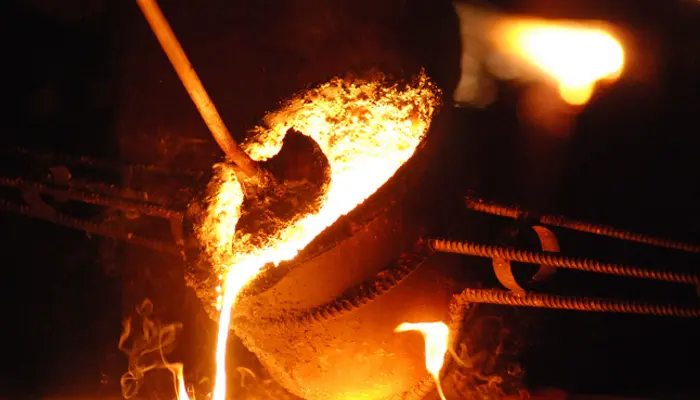
Coulée : Nous utilisons du fer en fusion (ou d’autres métaux) provenant de nos fours à induction de 1 T/2 T (capacité de fusion de 60 tonnes par jour). La stabilité de la qualité du métal est essentielle à la réussite du moulage en sable résine. Le métal en fusion est coulé en douceur dans le moule à l’aide d’une louche et d’un système de coulée dédié.
Refroidissement : Après la coulée, le moule reste en place jusqu’à ce que la pièce soit complètement solidifiée et refroidisse à la température requise. Le sable utilisé pour le moulage sans cuisson possède d’excellentes propriétés d’isolation thermique, ce qui favorise un refroidissement uniforme et réduit les contraintes internes dans la pièce finale.
K.O. et nettoyage
Démoulage : Après refroidissement, séparez la pièce moulée du moule en sable à l’aide d’une machine à démouler vibrante (ou manuellement). L’un des principaux avantages du moulage en sable de résine est sa grande malléabilité : le sable se détache automatiquement, ce qui rend le démoulage rapide et facile.
Démontage des grilles/rehausses : Démontez le système de grilles et les rehausses à l’aide d’un marteau, d’une scie ou d’un outil de meulage.
Nettoyage du sable : Éliminer les résidus de sable et de gravier de la surface de la pièce moulée en vue de la finition.
Meulage : Éliminer les débris de coulée, les résidus de masselottes et les bavures à l’aide de meules ou de polisseuses.
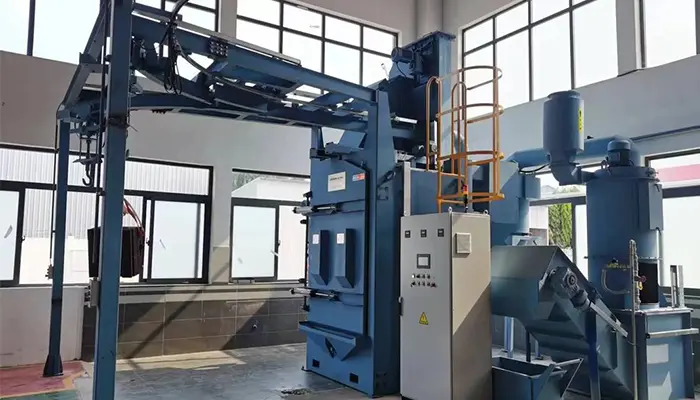
Grenaillage : Utilisez notre machine de grenaillage pour pulvériser des billes de métal, éliminant ainsi la calamine et le sable résiduel, et laissant votre pièce moulée sans cuisson avec une finition lisse et professionnelle.
Contrôle qualité : Les pièces moulées nettoyées sont inspectées selon leurs dimensions (par machine à mesurer tridimensionnelle), leur aspect et par des tests non destructifs. Toutes nos pièces moulées en sable de résine sont conformes à la norme ISO/IATF 16949.