Le GGG60 est un matériau en fonte ductile à haute résistance qui allie une résistance à la traction exceptionnelle à une ductilité contrôlée, répondant ainsi aux exigences des applications d'ingénierie les plus pointues. La connaissance de sa composition chimique, de ses nuances équivalentes et de ses propriétés mécaniques permet aux ingénieurs d'optimiser la conception des composants et les procédés de fabrication. Ce guide complet présente les spécifications du GGG60, sa composition détaillée et ses applications pratiques, autant d'atouts qui en font un choix fiable pour les composants automobiles, les machines lourdes et les équipements industriels soumis à de fortes contraintes.
Les professionnels du secteur apprécient les documents GGG60 pour plusieurs raisons convaincantes :
- Une résistance à la traction minimale de 600 MPa assure une capacité de charge supérieure pour les applications à fortes contraintes.
- Un excellent rapport résistance/poids réduit la masse des composants tout en préservant l'intégrité structurelle.
- Une résistance à l'usure supérieure à celle des fontes ductiles de qualité inférieure prolonge la durée de vie en conditions abrasives.
- Une bonne usinabilité à l'état brut de coulée réduit les coûts de fabrication malgré des niveaux de résistance plus élevés.
- Fiabilité éprouvée dans divers secteurs, notamment l'automobile, les équipements miniers et les systèmes hydrauliques
- Alternative économique aux pièces forgées en acier pour les géométries complexes nécessitant une résistance élevée
- La capacité de durcissement superficiel améliore la résistance à l'usure pour les applications critiques.
Les ingénieurs qui comprennent la composition du GGG60, les propriétés du matériau GGG60 et les nuances équivalentes du matériau GGG60 peuvent sélectionner les spécifications appropriées et obtenir une économie de fabrication optimale.
Points clés à retenir
- Le GGG60 offre une résistance à la traction minimale de 600 MPa avec un allongement de 3 % pour les applications à haute résistance.
- La composition chimique du GGG60 comprend 2.5 à 3.6 % de carbone et une teneur contrôlée en magnésium pour la nodularisation.
- Les nuances équivalentes internationales du matériau GGG60 comprennent QT600-3 (Chine), FCD600 (Japon) et ASTM A536 80-60-03 (États-Unis).
- Les propriétés mécaniques du GGG60 incluent une dureté de 180 à 270 HB et une excellente résistance à l'usure.
- La structure en graphite sphéroïdal offre une résistance supérieure aux fontes ductiles de qualité inférieure tout en préservant la coulabilité
- Les applications comprennent les engrenages, les vilebrequins, les composants de machines lourdes, les vérins hydrauliques et les équipements miniers.
- Les fonderies professionnelles de fonte ductile certifiées ISO garantissent des propriétés constantes du matériau GGG60
- La spécification du matériau GGG60 est conforme aux exigences de la norme EN 1563 en matière de production et d'essais.
Qu'est-ce que le matériau GGG60 ?
Le matériau GGG60 est une fonte ductile à haute résistance avec une résistance à la traction minimale de 600 MPa, caractérisée par une structure de graphite sphéroïdal qui offre des propriétés mécaniques supérieures pour les applications d'ingénierie exigeantes.
Classification des matériaux
La désignation GGG60 suit le système allemand de désignation des fontes ductiles, établi par la norme DIN 1693 et désormais harmonisé avec la norme européenne EN 1563 sous la référence EN-GJS-600-3. Ce système se décompose en indicateurs techniques spécifiques définissant les caractéristiques du matériau. « GGG » signifie « Gusseisen mit Kugelgraphit » (fonte à graphite sphéroïdal en allemand), la distinguant ainsi de la fonte grise, désignée par « GG ». Le nombre « 60 » indique une résistance à la traction minimale de 600 mégapascals, mesurée sur des éprouvettes normalisées.
Ce système de désignation normalisé permet aux ingénieurs et aux spécialistes des achats d'identifier rapidement les propriétés des matériaux GGG60 sans consulter de documents de spécifications détaillés. Cette convention d'appellation élimine toute confusion lors de l'approvisionnement international en matériaux. Les fabricants font référence à la même composition et aux mêmes caractéristiques de performance des matériaux GGG60, indépendamment de la situation géographique ou du fournisseur.
Le matériau en fonte GGG60 est également désigné par d'autres appellations dans différents systèmes de documentation. Ces appellations figurent sur les certificats de matériau et la documentation technique. La compréhension de ces différentes désignations facilite la vérification du matériau lors des processus d'approvisionnement et de contrôle qualité.
Caractéristiques de la microstructure
Les performances exceptionnelles du matériau GGG60 proviennent de sa microstructure soigneusement élaborée lors de la solidification et du traitement au magnésium. Le fer en fusion, présentant la composition chimique GGG60 appropriée, subit un traitement au magnésium qui provoque la précipitation de graphite sous forme sphéroïdale (nodulaire) au sein de la matrice métallique. Ces nodules de graphite se répartissent uniformément, conférant à ce matériau la ductilité qui le distingue de la fonte grise.
Dans le matériau GGG60, la matrice métallique entourant les nodules de graphite est principalement composée de structure perlitique. La perlite confère au matériau une excellente résistance mécanique et à l'usure, contribuant ainsi à l'exigence de résistance à la traction minimale de 600 MPa. La matrice majoritairement perlitique, avec une faible proportion de ferrite, détermine la combinaison finale de résistance et de dureté au sein de la gamme des propriétés mécaniques du GGG60.
| Composant de la microstructure | Contenu typique | Contribution aux propriétés |
|---|---|---|
| Graphite sphéroïdal | 8 à 12 % en volume | résistance, usinabilité, résistance à l'usure |
| Perlite | 80 to 95 % | Haute résistance, dureté, résistance à l'usure |
| Ferrite | 5 to 20 % | ductilité et ténacité limitées |
| Nombre de nodules | 150-350/mm² | Uniformité des propriétés, performances mécaniques |
Les nodules de graphite, contrairement aux paillettes présentes dans la fonte grise, concentrent moins les contraintes, ce qui explique la résistance et la ténacité supérieures du matériau. Leur géométrie arrondie permet une répartition contrôlée des contraintes autour des particules de graphite, évitant ainsi l'amorçage immédiat de fissures. Cette caractéristique offre des avantages considérables pour les applications soumises à des charges élevées.
La matrice majoritairement perlitique confère au GGG60 une résistance à la traction et à l'usure exceptionnelles, tout en conservant une ténacité satisfaisante. Cette combinaison rend les propriétés du GGG60 particulièrement intéressantes pour les applications exigeant à la fois une résistance élevée et une grande résistance à l'usure, telles que les engrenages, les vilebrequins, les composants de machines lourdes et les équipements miniers. Les recherches démontrent que la teneur en perlite est directement corrélée à l'amélioration de la résistance des fontes ductiles.
Attributs clés de performance
Le GGG60 excelle dans les applications où sa combinaison unique de haute résistance et de résistance à l'usure garantit des performances optimales. Ce matériau présente une excellente résistance à la compression grâce à sa structure principalement perlitique et à son graphite sphéroïdal. Les composants fabriqués en GGG60 supportent des charges importantes et résistent mieux à l'usure que les fontes ductiles de qualité inférieure.
La résistance constitue le principal atout du GGG60 par rapport aux matériaux GGG40 ou GGG50. Ses propriétés mécaniques incluent une résistance à la traction minimale de 600 MPa, soit environ 33 % supérieure à celle du GGG40. Cette résistance permet de supporter des charges importantes dans des applications exigeantes tout en conservant une ductilité suffisante pour l'absorption des chocs.
L'usinabilité du GGG60 reste satisfaisante malgré sa dureté supérieure à celle des fontes ductiles de qualité inférieure. Sa structure en graphite sphéroïdal favorise une bonne formation des copeaux lors des opérations de coupe, mais l'utilisation d'outils en carbure est nécessaire pour une productivité optimale. L'usinage de pièces en fonte ductile avec des paramètres de coupe appropriés donne de bons résultats.
Grâce à sa teneur plus élevée en perlite et à sa dureté accrue, la résistance à l'usure du GGG60 surpasse celle des fontes ductiles de qualité inférieure. Les applications soumises à des conditions abrasives ou à des contacts glissants bénéficient des caractéristiques d'usure supérieures de ce matériau. Des traitements de durcissement superficiels améliorent encore sa résistance à l'usure lorsque cela est nécessaire dans des conditions extrêmes.
Composition chimique du GGG60
La composition chimique du GGG60 comprend 2.5 à 3.6 % de carbone, 1.8 à 2.8 % de silicium et 0.3 à 0.7 % de manganèse, avec un magnésium résiduel critique de 0.02 à 0.05 % assurant la formation de graphite sphéroïdal pour des propriétés mécaniques supérieures.
La compréhension de la composition chimique du GGG60 est essentielle pour appréhender le comportement du matériau lors de la coulée et ses performances en service. Cette composition repose sur un dosage précis d'éléments qui contrôlent la nodularisation du graphite, la structure de la matrice et les propriétés mécaniques. Chaque élément du GGG60 remplit une fonction spécifique pour obtenir les caractéristiques de coulée et les performances souhaitées.
Éléments d'alliage primaires
Carbone (C) : 2.5% à 3.6%
La teneur en carbone détermine directement la quantité de graphite dans le matériau GGG60. La concentration en carbone assure une bonne fluidité de coulée, permettant ainsi le remplissage complet de géométries complexes lors du coulage. Lors de la solidification, le carbone précipite sous forme de nodules de graphite sphéroïdaux lorsque le traitement au magnésium et une inoculation appropriée favorisent leur formation.
La composition chimique du GGG60 présente une teneur en carbone inférieure à celle du GGG40 (3.5 à 4.0 %), privilégiant la résistance à la graphitisation maximale. La réduction de la teneur en carbone diminue le volume de graphite, permettant ainsi une teneur plus élevée en perlite dans la matrice. Cet équilibre garantit une résistance à la traction de 600 MPa.
Les fonderies surveillent de près la teneur en carbone lors des opérations de fusion. L'analyse spectrographique vérifie les niveaux de carbone avant le traitement au magnésium. L'équivalent carbone (CE = %C + %Si/3 + %P/3) se situe généralement entre 3.9 et 4.3 pour des propriétés optimales du matériau GGG60, soit une valeur inférieure à celle des nuances plus tendres.
Silicium (Si) : 1.8 % à 2.8 %
Le silicium agit comme élément graphitisant, favorisant la formation de graphite sphéroïdal lors de la production de fonte ductile. La teneur en silicium de la composition chimique GGG60 assure un équilibre entre graphitisation et formation de perlite, garantissant une résistance adéquate. Une teneur modérée en silicium, conforme aux spécifications, favorise la structure de la matrice perlitique, améliorant ainsi la résistance et la durabilité.
Le silicium améliore la fluidité de coulée et réduit les retassures, ce qui renforce la qualité des pièces moulées. Sa teneur influence le rapport ferrite/perlite dans la microstructure finale, affectant directement les propriétés mécaniques du GGG60. Les fonderies modernes optimisent la teneur en silicium en fonction de l'épaisseur de la section de la pièce et de l'équilibre matriciel souhaité.
Le dosage du silicium exige une analyse spectroscopique précise en cours de production. L'effet combiné du carbone et du silicium détermine la tendance à la formation de nodules et les propriétés mécaniques finales. Les fonderies utilisent des calculs d'équivalent carbone pour prédire le comportement du matériau et garantir la régularité de la production.
Manganèse (Mn) : 0.3% à 0.7%
Le manganèse présent dans la composition du GGG60 contribue à la formation de perlite et à l'amélioration de la résistance. Sa teneur favorise la stabilisation de la perlite, augmentant ainsi la résistance et la dureté tout en réduisant l'allongement. Un ajout contrôlé de manganèse renforce la matrice, ce qui explique la haute résistance à la traction caractéristique du matériau GGG60.
Le manganèse stabilise également les carbures et influe sur la trempabilité. La teneur en manganèse permet de maintenir la résistance tout en assurant la structure principalement perlitique requise pour une résistance à la traction de 600 MPa. Une teneur plus élevée en manganèse dans le GGG60, comparée aux nuances plus tendres, favorise la formation de perlite, améliorant ainsi la résistance et la durabilité.
Magnésium (Mg) : 0.02 % à 0.05 % (résiduel)
Le magnésium est l'élément essentiel qui transforme la fonte grise en fonte ductile. Le traitement au magnésium modifie la morphologie du graphite, qui passe de lamelles à sphéroïdes, ce qui change fondamentalement ses propriétés mécaniques. La composition chimique du GGG60 nécessite un résidu de magnésium (après traitement) pour maintenir la structure nodulaire du graphite.
Les fonderies ajoutent du magnésium par divers procédés de traitement, notamment le traitement en poche, le traitement en répartiteur ou les procédés sandwich. Ces ajouts utilisent généralement des alliages contenant de 0.5 à 1.0 % de magnésium (souvent du ferrosilicium-magnésium), la teneur résiduelle étant de 0.030 à 0.050 % après réaction violente et évaporation.
Un taux de magnésium résiduel insuffisant entraîne la formation de graphite lamellaire ou vermiculaire, réduisant ainsi la résistance et la ductilité. Un excès de magnésium engendre des difficultés de mise en œuvre, notamment des réactions violentes, une formation excessive de scories et un risque de formation de carbures. Un contrôle précis du taux de magnésium demeure essentiel pour garantir des propriétés constantes du matériau GGG60.
Éléments d'impuretés
Soufre (S) : 0.025 % (maximum)
La teneur en soufre du GGG60 nécessite un contrôle strict lors de sa production. Le soufre perturbe la nodularisation en réagissant avec le magnésium, consommant ainsi ce dernier nécessaire à la sphéroïdisation du graphite. Chaque 0.01 % de soufre consomme environ 0.015 % de magnésium lors du traitement.
La composition du GGG60 permet une très faible teneur en soufre, garantissant ainsi une utilisation optimale du magnésium. Les fonderies sélectionnent leurs matières premières, notamment la fonte, les déchets d'acier et les retours, en fonction de leur teneur en soufre. Les traitements de désulfuration effectués avant l'ajout de magnésium réduisent la teneur en soufre à des niveaux acceptables, améliorant ainsi l'efficacité du traitement.
Un faible taux de soufre améliore l'efficacité du traitement au magnésium et la qualité des nodules. Une teneur réduite en soufre permet d'obtenir des propriétés mécaniques GGG60 plus homogènes, tout en diminuant la consommation de magnésium. Les fonderies modernes de fonte ductile visent une teneur en soufre inférieure à 0.020 % pour des résultats optimaux.
Phosphore (P) : 0.08 % (maximum)
Le phosphore induit une fragilisation de la fonte ductile par la formation d'un eutectique fer-phosphure de fer (stédite) aux joints de grains. La teneur en phosphore limitée dans la composition GGG60 empêche une formation excessive de stédite qui réduirait la résistance aux chocs. Cependant, une teneur modérée en phosphore améliore la fluidité de coulée pour les pièces minces.
La teneur maximale spécifiée assure un bon équilibre entre une coulabilité optimale et une fragilité potentielle. Les composants exigeant une ténacité maximale doivent présenter une teneur en phosphore minimale. La spécification GGG60 autorise une teneur en phosphore légèrement supérieure à celle des nuances plus tendres, compte tenu des exigences de ductilité réduites.
Le choix des matières premières détermine l'apport en phosphore. La fonte contient généralement plus de phosphore que les déchets d'acier. Les fonderies mélangent les matières premières pour atteindre les niveaux de phosphore cibles, conformément aux spécifications de composition chimique GGG60.
Comparaison de la composition du GGG60
La comparaison de la composition chimique du GGG60 avec celle des nuances de fonte ductile adjacentes permet de clarifier la position de ce matériau au sein de la famille des fontes ductiles :
| Élément | GGG40 | GGG50 | GGG60 | GGG70 |
|---|---|---|---|---|
| Carbone (C) | 3.5-4.0 | 3.4-3.9 | 2.5-3.6 | 2.3-3.4 |
| Silicium (Si) | 2.2-2.9 | 2.0-2.8 | 1.8-2.8 | 1.8-2.7 |
| Manganèse (Mn) | 0.2-0.5 | 0.3-0.6 | 0.3-0.7 | 0.4-0.8 |
| Phosphore (P) | ≤ 0.06 | ≤ 0.08 | ≤ 0.08 | ≤ 0.08 |
| Soufre (S) | ≤ 0.03 | ≤ 0.025 | ≤ 0.025 | ≤ 0.02 |
Les nuances à haute résistance présentent des compositions de plus en plus contrôlées, notamment en ce qui concerne le carbone, l'augmentation du manganèse favorisant la formation de perlite. La composition GGG60 offre un équilibre optimal entre résistance et coulabilité, convenant aux applications soumises à des charges élevées.
Propriétés mécaniques du GGG60
Les propriétés mécaniques du GGG60 comprennent une résistance à la traction minimale de 600 MPa, une limite d'élasticité de 370 MPa, un allongement de 3 % et une dureté de 180 à 270 HB, offrant une capacité de charge exceptionnelle pour les applications d'ingénierie exigeantes.
Les caractéristiques de performance définies par les propriétés mécaniques GGG60 déterminent l'adéquation des matériaux à des applications d'ingénierie spécifiques. Une compréhension approfondie des propriétés des matériaux GGG60 permet une analyse précise des contraintes et le choix de coefficients de sécurité appropriés lors de la conception des composants. La spécification des matériaux GGG60 établit des valeurs minimales garantissant des performances fiables dans diverses applications.
Propriétés de traction
Résistance à la traction (Rm) : 600-700 MPa (minimum 600 MPa)
La résistance à la traction constitue le principal critère d'acceptation pour la spécification des matériaux GGG60. Une valeur minimale de 600 MPa doit être atteinte lors des essais sur des éprouvettes coulées séparément. En production, cette valeur minimale est souvent dépassée, avec des valeurs courantes de 620 à 680 MPa pour les procédés de fonderie bien maîtrisés.
La résistance à la traction de la fonte ductile dépend principalement de la microstructure de la matrice et des caractéristiques des nodules. Les matrices perlitiques offrent une résistance élevée et une ténacité acceptable. La structure majoritairement perlitique du GGG60 permet d'atteindre des niveaux de résistance supérieurs. La composition chimique du GGG60 et la vitesse de refroidissement lors de la solidification déterminent ces caractéristiques microstructurales.
Les procédures d'essai sont conformes aux normes EN 1563 ou ISO 1083. Les éprouvettes sont usinées à partir de barres d'essai coulées séparément afin de garantir des conditions d'essai homogènes. Le diamètre et la vitesse de refroidissement des barres d'essai sont proches de ceux des sections de coulée classiques, ce qui permet d'obtenir des propriétés mécaniques représentatives du GGG60.
Limite d'élasticité (Rp0.2) : 370-470 MPa (minimum 370 MPa)
La limite d'élasticité indique le niveau de contrainte à partir duquel une déformation permanente se produit. Le matériau GGG60 présente un comportement élastique bien défini à au moins 370 MPa, ce qui garantit des performances prévisibles pour les calculs structuraux. La limite d'élasticité typique se situe entre 390 et 450 MPa pour les nuances à dominante perlitique.
Le rapport limite d'élasticité/résistance à la traction se situe généralement entre 0.60 et 0.68, ce qui indique des réserves de ductilité contrôlées après la limite d'élasticité. Cette caractéristique permet une absorption d'énergie limitée en cas de surcharge sans rupture immédiate. Les calculs d'ingénierie utilisent la limite d'élasticité, assortie de coefficients de sécurité appropriés, pour la conception des composants.
Allongement (A) : ≥3 % (minimum)
L'allongement du matériau GGG60 atteint un minimum de 3 %, ce qui représente une ductilité modérée par rapport aux fontes ductiles de plus faible résistance (GGG40 : 15 %, GGG50 : 7 %). Les valeurs d'allongement varient généralement de 3 % à 5 %, selon la teneur en perlite et la qualité des nodules. Une teneur en perlite plus élevée entraîne un allongement plus faible.
La ductilité limitée du GGG60 s'explique par son orientation à haute résistance. Sa matrice majoritairement perlitique lui confère une grande résistance, mais limite son allongement. Les ingénieurs devraient privilégier le GGG60 pour les applications exigeant une résistance et une durabilité maximales, plutôt que l'absorption des chocs ou une grande capacité de déformation plastique.
| Propriétés | Valeur GGG60 | Méthode d'essai |
|---|---|---|
| Résistance à la traction (Rm) | ≥600 MPa (valeur typique : 620-680 MPa) | EN 1563, ISO 1083 |
| Limite d'élasticité (Rp0.2) | ≥370 MPa (valeur typique : 390-450 MPa) | EN 1563 |
| Allongement (A) | ≥3% (typiquement 3-5%) | EN 1563 |
| Dureté Brinell (HB) | 180 à 270 HB | EN 1563 |
Caractéristiques de dureté
Dureté Brinell : 180-270 HB
Les mesures de dureté permettent une vérification rapide et non destructive des propriétés du matériau GGG60. L'échelle de dureté Brinell est corrélée à une microstructure à matrice principalement perlitique. Les valeurs de dureté les plus faibles (180-210 HB) indiquent une certaine teneur en ferrite et une ductilité légèrement accrue, tandis que les valeurs les plus élevées (230-270 HB) suggèrent un matériau entièrement perlitique présentant une résistance maximale.
Les fonderies utilisent les essais de dureté pour le contrôle qualité de la production. Les mesures effectuées sur les pièces moulées ou les éprouvettes permettent de vérifier que le matériau présente la microstructure et les propriétés mécaniques GGG60 attendues. Les essais de dureté sont plus rapides et nécessitent une préparation des échantillons moins poussée que les essais de traction.
La dureté de cette gamme offre une excellente résistance à l'usure, adaptée aux environnements abrasifs. Les composants soumis à des conditions d'usure sévères bénéficient de cette caractéristique. Des traitements de durcissement superficiel permettent d'améliorer encore la résistance à l'usure si nécessaire, sans altérer la résistance du noyau.
Propriétés physiques
Densité : 7.05-7.15 g/cm³
La densité du matériau GGG60 reste relativement constante, quelles que soient les variations de composition dans les limites de spécification. Cette densité constante simplifie les calculs de poids lors de la conception des composants. Sa densité est très proche de celle de l'acier au carbone (7.85 g/cm³), ce qui rend le GGG60 environ 10 % plus léger à volume équivalent.
Les estimations de poids utilisent la valeur de densité standard multipliée par le volume du composant. Une densité précise permet un calcul exact de la masse du composant pour l'expédition, la manutention et l'analyse des charges dynamiques. La teneur en graphite réduit la densité par rapport à l'acier en remplaçant le fer, plus dense, par du carbone, plus léger.
Module d'élasticité : 165-175 GPa
Le module d'élasticité du GGG60 reste constant entre 165 et 175 GPa, proche de celui de l'acier (200-210 GPa). Cette rigidité relativement élevée distingue la fonte ductile de la fonte grise (90-100 GPa), rendant le GGG60 adapté aux applications exigeant une grande rigidité.
Les ingénieurs doivent tenir compte du module d'élasticité légèrement inférieur de la fonte ductile par rapport à l'acier lors du calcul de la déformation sous charge. Les pièces en fonte ductile fléchissent un peu plus que les pièces en acier équivalentes soumises à des charges identiques. Cependant, la différence reste bien moins importante qu'avec la fonte grise.
Coefficient de Poisson : 0.27-0.29
Le coefficient de Poisson du matériau GGG60 est très proche de celui de l'acier (0.27-0.30). Cette propriété influe sur le calcul des contraintes en conditions de chargement multiaxial et sur la déformation latérale lors d'un essai de traction. La similarité avec l'acier permet d'utiliser les méthodes de calcul standard sans modifications particulières.
Propriétés thermiques
Conductivité thermique : 28-33 W/(m·K)
Le matériau GGG60 conduit la chaleur moins efficacement que la fonte grise (46-50 W/(m·K)), mais de façon similaire aux autres fontes ductiles. Sa structure en graphite sphéroïdal lui confère une conductivité thermique inférieure à celle du graphite en paillettes. Cette caractéristique convient aux applications où une dissipation thermique modérée est suffisante, sans qu'il soit nécessaire d'atteindre la conductivité supérieure de la fonte grise.
Une conduction thermique adéquate réduit les gradients thermiques et les contraintes thermiques associées. Les composants soumis à des cycles thermiques bénéficient d'une conductivité raisonnable, qui répartit la chaleur plus uniformément que les matériaux à faible conductivité.
Coefficient de dilatation thermique : 10.5-11.0 × 10⁻⁶/K
Le coefficient de dilatation thermique du GGG60, qui correspond aux propriétés mécaniques de l'acier au carbone, minimise les contraintes thermiques lors de l'assemblage de composants en fonte ductile avec des pièces en acier. Des coefficients de dilatation similaires empêchent tout desserrage ou blocage dû aux variations de température.
Le graphite sphéroïdal assure une certaine stabilité dimensionnelle en limitant la dilatation de la matrice. La fonte ductile présente généralement une bonne stabilité dimensionnelle sous cycles thermiques. Les composants exigeant une grande précision sur une large plage de températures bénéficient de cette caractéristique.
Propriétés d'usure et d'impact
Résistance à l'usure
Grâce à sa teneur élevée en perlite et à sa dureté accrue, la fonte GGG60 présente une excellente résistance à l'usure par rapport aux fontes ductiles de qualité inférieure. Sa matrice majoritairement perlitique résiste à l'usure abrasive même dans les applications les plus exigeantes. Les essais d'usure démontrent généralement des performances supérieures à celles des fontes GGG40 et GGG50 en conditions abrasives.
Ce matériau conserve une résistance à l'usure satisfaisante sur une large plage de températures, ce qui le rend adapté aux applications à haute température. Les applications impliquant un contact glissant, des matériaux abrasifs ou des conditions érosives bénéficient des caractéristiques d'usure du GGG60, qui préviennent les défaillances prématurées des composants.
Résistance aux chocs
La résistance aux chocs du matériau GGG60 demeure modérée en raison de son allongement limité (3 % minimum). La combinaison d'une résistance à la traction de 600 MPa et d'un allongement de 3 % assure une absorption d'énergie contrôlée lors des chargements dynamiques. Les essais de choc montrent généralement des valeurs de 5 à 12 joules à température ambiante pour les éprouvettes Charpy standard.
Ce matériau conserve une résistance aux chocs acceptable à température ambiante, bien que celle-ci diminue à basse température. Pour les applications soumises à des charges d'impact importantes, il convient d'évaluer si la ductilité limitée du GGG60 est suffisante ou si des nuances moins résistantes mais présentant un allongement plus élevé offrent des performances supérieures.
Normes de spécification des matériaux GGG60
La spécification du matériau GGG60 suit la norme européenne EN 1563 sous la référence EN-GJS-600-3, avec des désignations équivalentes dans les normes ISO, DIN, ASTM et JIS assurant une cohérence de fabrication internationale.
La production et les essais de cette fonte ductile sont régis par de multiples normes internationales, garantissant ainsi une uniformité de fabrication entre les différentes régions. La connaissance des normes de spécification applicables au matériau GGG60 facilite l'approvisionnement international et la vérification de la qualité.
Normes européennes
EN 1563:2012 (norme actuelle)
La norme européenne EN 1563, intitulée « Fonderie – Fontes à graphite sphéroïdal », fournit des spécifications complètes pour la production et les essais de la fonte ductile. Cette norme harmonise les normes nationales antérieures, notamment DIN 1693 (Allemagne), BS 2789 (Royaume-Uni) et NF A32-201 (France). La spécification du matériau GGG60 répond aux exigences établies dans la norme EN 1563 , sous la désignation EN-GJS-600-3.
La norme EN 1563 couvre :
- Système de désignation des matériaux et classifications de qualité
- Plages de référence de composition chimique GGG60
- Exigences relatives aux propriétés mécaniques, y compris les méthodes d'essai
- Procédures et dimensions de coulée des barres d'essai
- exigences d'inspection et de certification
- Critères d'acceptation et résolution des litiges
La norme spécifie les valeurs minimales de résistance à la traction, de limite d'élasticité et d'allongement pour différentes nuances de fonte ductile, déterminées à partir d'éprouvettes coulées séparément. Les propriétés du matériau GGG60 doivent satisfaire aux exigences minimales suivantes : résistance à la traction de 600 MPa, limite d'élasticité de 370 MPa et allongement de 3 %. Les plages de dureté permettent une vérification complémentaire de la microstructure et des propriétés.
Normes internationales
ISO 1083:2018 – Classification des fontes à graphite sphéroïdal
L'Organisation internationale de normalisation (ISO) publie la norme ISO 1083 relative à la classification et aux propriétés de la fonte ductile. Cette norme internationale est harmonisée avec les normes régionales, notamment la norme EN 1563. La désignation ISO utilise une nomenclature similaire pour les matériaux équivalents, indiquant la résistance à la traction et l'allongement minimaux.
La norme ISO 1083 établit :
- Exigences relatives aux propriétés des matériaux conformes aux spécifications EN
- méthodes d'essai et procédures de préparation des échantillons
- Conventions du système de désignation
- Équivalences de niveaux internationaux
Les sites de production destinés aux marchés internationaux se réfèrent généralement aux normes EN 1563 et ISO 1083. Ces normes sont très proches, avec de légères différences dans le format des documents. Les matériaux conformes à la norme EN 1563 satisfont généralement aux exigences de la norme ISO 1083.
Exigences de spécification
Test des propriétés mécaniques
La spécification du matériau GGG60 exige des essais de traction sur des éprouvettes coulées séparément afin de vérifier leurs propriétés mécaniques. Les éprouvettes standard présentent des diamètres spécifiés et la fréquence des essais dépend du volume de production et des exigences du client. Les éprouvettes sont usinées aux dimensions requises avant les essais afin de garantir des résultats cohérents.
Les essais de dureté fournissent une vérification complémentaire sans nécessiter de tests destructifs. Les mesures de dureté Brinell sur les pièces moulées de production ou les éprouvettes confirment la microstructure attendue, en corrélation avec les propriétés de traction.
Examen métallographique
L'évaluation de la microstructure vérifie que la morphologie du graphite sphéroïdal et la structure de la matrice sont conformes aux spécifications du matériau GGG60. L'examen au microscope d'échantillons polis et attaqués confirme :
- Distribution et nodularité des nodules de graphite sphéroïdaux (généralement ≥ 80 %)
- Matrice perlitique ou à prédominance perlitique, adaptée au grade
- Absence de carbures en excès, d'inclusions ou de graphite dégénéré
- Nombre de nodules approprié (généralement 150 à 350 nodules/mm²)
L'examen métallographique a généralement lieu lors de la qualification des procédés et des vérifications périodiques. Les applications critiques peuvent nécessiter une confirmation de la microstructure par lot afin de garantir une qualité constante.
Documentation et certification
Les fonderies fournissent des certificats de matériaux attestant de leur conformité aux exigences de la spécification GGG60. Ces certificats comprennent généralement :
- Résultats de l'analyse de la composition chimique
- données d'essais des propriétés mécaniques (résistance à la traction, limite d'élasticité, allongement)
- Mesures de dureté
- Identification et traçabilité de la chaleur
- Déclaration de conformité aux normes applicables
Les certificats d'inspection conformes aux normes EN 10204 de type 3.1 ou 3.2 constituent une documentation qualité complète. Ces certificats permettent au client de vérifier les propriétés des matériaux et leur conformité.
Grades équivalents aux matériaux GGG60
Les nuances équivalentes du matériau GGG60 comprennent QT600-3 (Chine GB/T 1348), FCD600 (Japon JIS G5502), ASTM A536 80-60-03 (États-Unis) et ISO 1083 600-3 pour la substitution internationale des matériaux.
Les ingénieurs doivent fréquemment identifier les nuances équivalentes de matériaux GGG60 dans les différentes normes internationales pour l'approvisionnement mondial et la substitution de matériaux. La compréhension des désignations d'équivalence garantit la compatibilité des matériaux lorsque les spécifications font référence à des normes différentes. Le système d'équivalence de matériaux GGG60 facilite le commerce international et la communication technique.
Équivalent standard chinois
QT600-3 (GB/T 1348)
La norme nationale chinoise GB/T 1348 désigne la fonte ductile équivalente par l'appellation QT600-3. L'abréviation « QT » signifie « Qiu Tie » (fonte ductile en chinois), tandis que « 600 » indique la résistance à la traction minimale en MPa et « 3 » représente le pourcentage d'allongement minimal. Les fonderies chinoises produisent largement la fonte QT600-3 pour la fabrication de machines lourdes, d'équipements miniers et de composants automobiles à haute résistance.
La composition chimique et les propriétés mécaniques du QT600-3 correspondent étroitement aux spécifications du matériau GGG60 :
- Résistance à la traction minimale : 600 MPa
- Limite d'élasticité minimale : 370 MPa
- Allongement minimum : 3 %
- Dureté Brinell : 190-270 HB
Les constructeurs automobiles, les fabricants d'équipements miniers et les entreprises de machines lourdes chinois utilisent couramment le QT600-3. Sa large disponibilité et les procédés de production éprouvés permettent aux fonderies chinoises de se procurer facilement cet équivalent du GGG60. Les certificats de matériaux font référence à la norme GB/T 1348 et aux désignations internationales équivalentes.
Équivalent standard japonais
FCD600 (JIS G 5502)
La norme industrielle japonaise JIS G 5502 classe la fonte ductile équivalente comme FCD600. L'abréviation « FCD » signifie « fonte ductile de fonderie ferreuse », tandis que « 600 » indique la résistance à la traction minimale (600 MPa). Cette norme établit une équivalence directe avec le matériau GGG60.
Les spécifications du FCD600 comprennent :
- Résistance à la traction minimale : 600 MPa
- Allongement minimum : 3 %
- Microstructure de la matrice à prédominance perlitique
L'industrie automobile japonaise et les fabricants de machines lourdes utilisent le FCD600 pour les engrenages, les vilebrequins et les composants structurels à haute résistance. Les fonderies japonaises appliquent des systèmes de contrôle qualité rigoureux afin de répondre aux exigences de fabrication de précision.
Équivalent aux normes américaines
ASTM A536 Grade 80-60-03
L' ASTM A536 ( American Society for Testing and Materials) spécifie la fonte ductile . La désignation 80-60-03 indique une résistance à la traction minimale de 80 ksi (552 MPa), une limite d'élasticité de 60 ksi (414 MPa) et un allongement de 3 %, valeurs très proches de celles de la norme GGG60. Cet équivalent de la norme GGG60 est utilisé dans de nombreuses applications industrielles américaines.
Caractéristiques de la norme ASTM A536 Grade 80-60-03 :
- Résistance à la traction minimale : 80 ksi (552 MPa)
- Limite d'élasticité minimale : 60 ksi (414 MPa)
- Allongement minimum : 3 %
- Dureté typique de 197 à 255 HB
La norme ASTM utilise le système impérial et spécifie une résistance à la traction légèrement inférieure (552 MPa contre 600 MPa). Cependant, de nombreuses fonderies américaines produisent des matériaux dont les propriétés dépassent les exigences minimales, atteignant ainsi l'équivalent du GGG60. Ces fonderies optimisent la composition du matériau pour obtenir les propriétés requises, conformément aux procédures d'essai de la norme ASTM.
Autres équivalents internationaux
Italie : GS600-2 (UNI 4544)
La norme italienne UNI 4544 désigne un matériau similaire sous la désignation GS600-2, selon une nomenclature comparable. Les fonderies italiennes fournissent des pièces moulées en GS600-2 pour les machines et les applications industrielles, présentant des propriétés équivalentes à celles du matériau GGG60.
France : FGS600-2 (NF A32-201)
Avant l'adoption des normes harmonisées européennes, ce matériau était désigné par la norme française FGS600-2. Aujourd'hui, les fonderies françaises se réfèrent principalement à la norme EN 1563, mais peuvent encore mentionner la désignation FGS600-2 dans leur documentation existante.
Royaume-Uni : 600/7 (BS 2789)
La norme britannique BS 2789 (désormais remplacée par la norme EN 1563) classait ce matériau comme 600/7, où « 600 » représente la résistance à la traction minimale et « 7 » l’allongement (à noter que l’allongement réel du GGG60 est de 3 %). Les fonderies britanniques utilisent désormais la désignation EN-GJS-600-3, la norme BS 2789 étant parfois mentionnée pour assurer la compatibilité avec les anciennes normes.
Inde : SG600/3 (IS 1865)
Les normes indiennes désignent un matériau équivalent sous la désignation SG600/3, où « SG » signifie graphite sphéroïdal. Ses propriétés correspondent aux spécifications du matériau équivalent GGG60 et conviennent aux applications dans le domaine des machines industrielles et des équipements lourds.
Australie : 600-3 (AS 1831)
Les normes australiennes font référence à la norme 600-3 comme désignation équivalente pour la fonte ductile ayant des propriétés similaires au matériau GGG60.
Tableau comparatif des équivalences de notes
| Standard | La désignation | Résistance à la traction | Résistance au rendement | Élongation | Région primaire |
|---|---|---|---|---|---|
| Européenne (EN 1563) | FR-GJS-600-3 | ≥ 600 MPa | ≥ 370 MPa | ≥3% | Europe |
| ISO 1083 | ISO-600 3 | ≥ 600 MPa | ≥ 370 MPa | ≥3% | International |
| Allemagne (DIN 1693) | GGG60 | ≥ 600 MPa | ≥ 370 MPa | ≥3% | Allemagne |
| Chine (GB/T 1348) | QT600-3 | ≥ 600 MPa | ≥ 370 MPa | ≥3% | Chine |
| Japon (JIS G 5502) | FCD600 | ≥ 600 MPa | - | ≥3% | Japon |
| États-Unis (ASTM A536) | 80-60-03 | ≥ 552 MPa (80 ksi) | ≥ 414 MPa (60 ksi) | ≥3% | États-Unis |
| Italie (UNI 4544) | GS600-2 | ≥ 600 MPa | ≥ 370 MPa | ≥2% | Italie |
| France (NF A32-201) | FGS600-2 | ≥ 600 MPa | ≥ 370 MPa | ≥2% | France |
| Royaume-Uni (BS 2789) | 600/7 | ≥ 600 MPa | ≥ 370 MPa | ≥7% (variable) | UK |
| Inde (IS 1865) | SG600/3 | ≥ 600 MPa | ≥ 370 MPa | ≥3% | Inde |
Considérations relatives à la substitution des matériaux
Lorsqu'ils substituent des nuances équivalentes de matériaux GGG60 issues de normes différentes, les ingénieurs doivent vérifier plusieurs facteurs critiques :
Alignement des propriétés mécaniques
Comparez les exigences minimales de résistance à la traction, de limite d'élasticité et d'allongement selon les normes. La plupart des nuances équivalentes au GGG60 spécifient une résistance à la traction minimale de 600 MPa et un allongement de 3 %, offrant des caractéristiques de charge similaires. Vérifiez que toutes les propriétés critiques répondent aux exigences de l'application.
Les méthodes d'essai peuvent légèrement différer d'une norme à l'autre. La norme EN/ISO utilise des éprouvettes métriques, tandis que la norme ASTM utilise des dimensions impériales. Ces variations entre les essais produisent généralement des résultats comparables, compte tenu de la dispersion normale des matériaux.
Effets de la taille de la section
Toutes les normes relatives à la fonte ductile reconnaissent que les propriétés mécaniques varient en fonction de l'épaisseur de la pièce moulée. Les pièces plus épaisses refroidissent plus lentement, ce qui peut engendrer des microstructures différentes. La spécification du matériau GGG60 fonde ses propriétés sur des éprouvettes normalisées représentatives de pièces moulées typiques d'épaisseur moyenne.
Lors du remplacement de matériaux, vérifiez que les considérations relatives à l'épaisseur des sections sont conformes aux normes. La conception des composants doit tenir compte de l'influence réelle de l'épaisseur des sections sur les propriétés mécaniques du GGG60 afin de garantir des performances adéquates.
Principales applications de la fonte GGG60
Les applications de la fonte GGG60 comprennent les composants de machines lourdes, les roues dentées, les vilebrequins, les équipements miniers, les vérins hydrauliques et les pièces structurelles à haute résistance nécessitant une capacité de charge exceptionnelle.
L'alliance équilibrée d'une haute résistance, d'une excellente résistance à l'usure et d'une ténacité raisonnable rend le matériau GGG60 adapté aux applications industrielles exigeantes. La connaissance des applications typiques permet aux ingénieurs d'évaluer la pertinence du matériau pour les exigences spécifiques des composants.
Composants automobiles et pour véhicules lourds
Vilebrequins et composants de moteur
Les constructeurs automobiles et de moteurs diesel utilisent le GGG60 pour les vilebrequins, les arbres à cames et les pièces de liaison nécessitant une résistance mécanique et une durabilité élevées. Ce matériau supporte les forces de combustion et les charges sur les paliers tout en résistant à l'usure au niveau des tourillons. Sa résistance à la traction de 600 MPa garantit un fonctionnement fiable sous fortes contraintes mécaniques.
Le procédé de fonderie permet de créer des vilebrequins aux géométries complexes, intégrant des contrepoids, à moindre coût que les solutions en acier forgé. Les propriétés mécaniques du GGG60 offrent une résistance suffisante pour les moteurs diesel à usage intensif, tout en préservant les coûts de production. Sa résistance à la fatigue garantit une durée de vie prolongée.
Les moteurs de camions poids lourds et les groupes motopropulseurs industriels tirent profit de la combinaison de résistance et d'aptitude au moulage du GGG60. Ce matériau permet la réalisation de passages de lubrification internes complexes et de dimensions de tourillons précises grâce à des opérations d'usinage. Le durcissement superficiel des tourillons de paliers renforce encore la résistance à l'usure.
Roues dentées et composants de transmission
Les boîtes de vitesses et les systèmes de transmission robustes utilisent l'acier GGG60 pour les roues dentées, les couronnes dentées et les composants de transmission exigeant une résistance et une durabilité élevées. Le procédé de fonderie permet d'obtenir des ébauches de roues dentées avec moyeux et fixations intégrés. Ce matériau assure une rigidité structurelle tout en résistant à l'usure des dents due aux fortes contraintes de contact.
Sa robustesse lui permet de supporter des couples élevés dans les équipements industriels et miniers. La composition du GGG60 garantit des performances fiables dans diverses conditions d'utilisation, notamment sous fortes charges et en cas de variations de température. Les fabricants apprécient son rapport coût-efficacité et sa longue durée de vie.
Les composants d'engrenage doivent résister à la fatigue sous charge cyclique. Le matériau présente une bonne résistance à la fatigue, adaptée aux exigences de durée de vie des équipements industriels. Des traitements de surface, tels que la cémentation ou la trempe par induction, améliorent la durabilité des surfaces des dents lorsque cela est nécessaire.
Équipement minier et lourd
Composants d'excavatrices et de chargeuses
Les fabricants d'équipements miniers utilisent le GGG60 pour les supports de structure, les logements de pivot et les composants de montage soumis à de fortes contraintes. Sa combinaison de résistance et de coulabilité convient parfaitement aux composants soumis à des charges importantes et à des chocs. Ce matériau absorbe les contraintes de fonctionnement tout en conservant sa stabilité dimensionnelle.
La polyvalence du moulage permet de réaliser des géométries complexes intégrant de multiples points de fixation et systèmes d'attache. Les propriétés mécaniques du GGG60 offrent un gain de poids par rapport aux fabrications en acier, tout en dépassant les exigences de résistance des fontes ductiles de qualité inférieure. Les fabricants d'équipements privilégient la fiabilité dans les environnements miniers exigeants.
Les fixations de flèche d'excavatrice, les articulations de chargeuse et les supports de montage hydrauliques sont en acier GGG60 pour une intégrité structurelle optimale. Ce matériau résiste mieux aux contraintes des cycles de chargement répétés que les alternatives moins résistantes dans les applications exigeantes.
Équipement de concassage et de broyage
Les équipements miniers et de traitement des granulats utilisent le GGG60 pour les mâchoires de concasseurs, les disques de broyage et les composants résistants aux chocs. Ce matériau résiste à l'usure abrasive tout en conservant son intégrité structurelle sous l'effet des chocs. Il est notamment utilisé pour la fabrication de composants de concasseurs à mâchoires, de pièces de concasseurs à cône et de composants de broyeurs.
L'alliance de la dureté et de la résistance assure une durée de vie prolongée en conditions abrasives. Les traitements de durcissement superficiels renforcent la résistance à l'usure en cas d'abrasion extrême. La composition du GGG60 garantit une fiabilité optimale dans les environnements exigeants des mines et du traitement des granulats.
Systèmes hydrauliques et pneumatiques
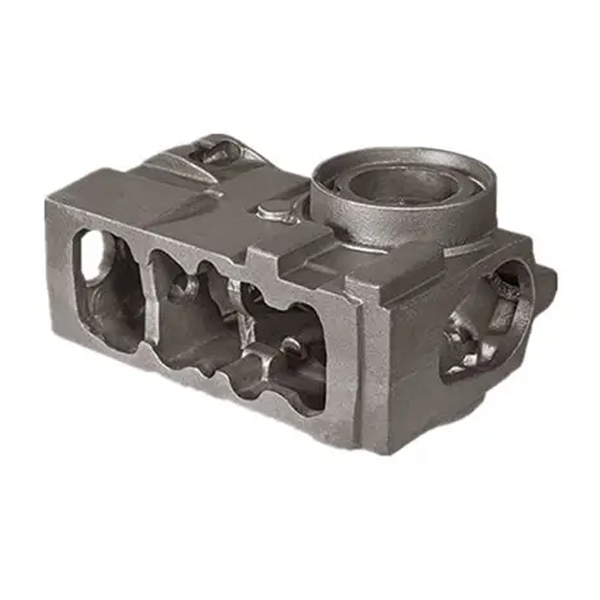
Corps de vérins haute pression
Les corps de vérins hydrauliques et pneumatiques moulés en acier GGG60 assurent le confinement structurel des fluides haute pression. La pièce moulée intègre des éléments de fixation, des raccords et des nervures de renfort. Ce matériau supporte des pressions internes supérieures à celles des fontes ductiles de moindre résistance.
Les équipements industriels, notamment les engins de chantier, les systèmes de manutention et les équipements de production, utilisent des composants hydrauliques en fonte ductile haute résistance. Les propriétés mécaniques de la fonte GGG60 offrent un équilibre optimal entre résistance à la pression et coût de fabrication pour les applications exigeantes fonctionnant à haute pression.
Les équipements hydrauliques mobiles bénéficient du rapport résistance/poids du GGG60. Ce matériau permet d'atteindre des pressions nominales plus élevées sans alourdir excessivement les composants. Les pressions nominales atteignent généralement 250 à 350 bars, selon la conception du vérin et les coefficients de sécurité.
Corps de pompe et corps de vanne
Les corps de pompes hydrauliques haute pression et les distributeurs sont fabriqués en GGG60, un matériau garantissant l'étanchéité et l'intégrité structurelle. Le procédé de fonderie permet de réaliser à moindre coût des orifices internes complexes et des fixations externes adaptées. Ce matériau offre des résistances à la pression adaptées aux systèmes hydrauliques industriels fonctionnant à haute pression.
L'usinabilité permet une finition précise des surfaces d'étanchéité et des ports filetés malgré une dureté supérieure à celle des nuances plus tendres. La composition du GGG60 résiste aux fluides hydrauliques et conserve sa stabilité dimensionnelle sous contraintes cycliques. Les centrales hydrauliques industrielles et les engins mobiles utilisent généralement des composants en fonte ductile haute résistance.
La robustesse du matériau empêche toute rupture fragile due aux surpressions ou aux chocs hydrauliques. Sa durée de vie, dans les applications hydrauliques exigeantes, dépasse souvent 15 à 20 ans avec une conception et un entretien appropriés. Son excellent rapport qualité-prix fait du GGG60 la référence pour les applications hydrauliques haute pression.
Machinerie industrielle
Composants de machines-outils
Les fabricants de machines-outils utilisent le GGG60 pour les bâtis, les carters de broche et les composants de montage de précision exigeant une rigidité et un amortissement des vibrations élevés. Ce matériau assure la stabilité structurelle tout en conservant des caractéristiques d'absorption des vibrations satisfaisantes. Son module d'élasticité élevé garantit l'alignement des paliers, essentiel à la précision d'usinage.
Les bâtis de machines CNC, les colonnes de fraiseuses et les bancs de tours, moulés en GGG60, assurent une fixation rigide des composants de précision. Le procédé de moulage permet de créer des surfaces de montage intégrées et des passages de refroidissement à moindre coût. L'usinage de précision des alésages de paliers et des surfaces de montage garantit les tolérances serrées requises pour le fonctionnement de la machine-outil.
La stabilité thermique du matériau garantit la précision dimensionnelle malgré les variations de température lors des opérations d'usinage. Les machines-outils robustes bénéficient de la combinaison de résistance et de coulabilité du GGG60, permettant la réalisation de structures intégrées complexes.
Équipement de laminoir
Les laminoirs et les équipements de formage des métaux utilisent le GGG60 pour les paliers de cylindres, les supports de paliers et les éléments structuraux soumis à des charges extrêmes. Ce matériau résiste aux forces de compression et conserve sa stabilité dimensionnelle sous charges cycliques. Il est notamment utilisé pour les cages de cylindres, les supports de paliers et le renforcement des structures.
Sa haute résistance permet de réduire l'épaisseur des sections par rapport aux matériaux de qualité inférieure, optimisant ainsi la conception des composants. Les propriétés du GGG60 garantissent une grande fiabilité dans les environnements industriels exigeants, avec des besoins de maintenance minimaux. Les fabricants apprécient la durée de vie prolongée, synonyme de réduction des temps d'arrêt des équipements.
Matériel agricole et de construction
Composants robustes pour outils
Les fabricants de matériel agricole utilisent le GGG60 pour les composants d'outils soumis à de fortes contraintes, notamment les châssis de charrues, les châssis de cultivateurs et les équipements de travail du sol lourds exigeant une résistance exceptionnelle. Ce matériau résiste aux forces du sol et aux chocs dus aux obstacles tout en conservant son intégrité structurelle.
Le procédé de fonderie permet de créer des châssis aux géométries complexes à moindre coût, comparativement aux fabrications en acier soudé. Les propriétés mécaniques du GGG60 lui confèrent une résistance adéquate aux conditions d'utilisation difficiles, tandis que sa ténacité raisonnable prévient les ruptures catastrophiques dues aux surcharges. Les coûts de fabrication restent compétitifs pour les producteurs de matériel agricole.
Les conditions sur le terrain soumettent les équipements à des concentrations de contraintes imprévisibles. La combinaison de résistance et de ténacité du matériau réduit les temps d'arrêt dus aux défaillances de composants pendant les périodes d'exploitation critiques. Les agriculteurs apprécient la fiabilité que les propriétés du matériau GGG60 offrent dans les applications agricoles exigeantes.
Équipement de malaxage et de pompage du béton
Les équipements de construction, notamment les bétonnières, les corps de pompes et les composants de manutention, utilisent le GGG60 pour sa résistance à l'usure et son intégrité structurelle. Ce matériau résiste à l'abrasion des granulats de béton tout en assurant l'étanchéité à la pression. Il est utilisé, entre autres, pour les moyeux de tambours de bétonnières, les corps de cylindres de pompes et les éléments de support structurels.
Sa résistance à l'usure prolonge la durée de vie des composants en milieux abrasifs. Sa robustesse lui permet de supporter les charges structurelles lors des opérations de manutention du béton. Les fabricants d'engins de chantier préconisent l'acier GGG60 pour les composants critiques exigeant à la fois résistance mécanique et résistance à l'abrasion.
Composants d'éoliennes
Pièces moulées de moyeu et composants structuraux
Les fabricants d'éoliennes utilisent le GGG60 pour les pièces moulées des moyeux, les paliers principaux et les composants structurels exigeant un rapport résistance/poids élevé. La capacité de moulage à grande échelle permet de produire des structures intégrées, simplifiant ainsi l'assemblage. Ce matériau résiste aux charges aérodynamiques et aux contraintes opérationnelles tout au long de la durée de vie de l'éolienne.
Sa robustesse permet d'optimiser la conception et de minimiser le poids des composants tout en respectant les exigences structurelles. Les propriétés du matériau GGG60 garantissent sa fiabilité dans des conditions environnementales difficiles, notamment en cas de variations de température et de charges cycliques. Les fabricants d'équipements pour énergies renouvelables apprécient sa durée de vie prolongée, supérieure à 20 ans.
Fabrication des composants GGG60
La fabrication des composants GGG60 nécessite un contrôle métallurgique précis, notamment une chimie de base du fer optimisée, un traitement contrôlé du magnésium, une inoculation appropriée et une vérification systématique de la qualité garantissant des propriétés mécaniques constantes.
La production réussie de composants en GGG60 exige un contrôle métallurgique rigoureux et une assurance qualité complète. Les fonderies professionnelles mettent en œuvre des procédures systématiques garantissant des propriétés constantes du matériau GGG60 tout au long de la production.
Fusion et traitement au magnésium
Préparation de base au fer
Les fonderies modernes sélectionnent avec soin leurs matières premières, notamment la fonte brute, les déchets d'acier et les rebuts de fonderie, afin d'obtenir la composition chimique de base du fer souhaitée avant le traitement au magnésium. Cette composition doit présenter des teneurs en carbone et en silicium appropriées, favorisant le développement d'une matrice perlitique à haute résistance après traitement.
Les fours à induction électrique permettent un contrôle précis de la température et de la composition pour la production de GGG60. Les températures de fusion atteignent généralement 1480 à 1520 °C, assurant une dissolution et une homogénéisation complètes. L'analyse spectrographique vérifie la composition du fer de base avant le traitement au magnésium.
La faible teneur en carbone, comparée aux nuances plus tendres, exige un calcul précis de la charge. Les fonderies équilibrent les éléments graphitisants (carbone, silicium) et les éléments favorisant la perlite (manganèse) pour obtenir la microstructure cible. La composition chimique du fer de base influence directement les propriétés mécaniques finales du GGG60.
Procédé de traitement du magnésium
Le traitement au magnésium constitue l'étape cruciale de la transformation de la fonte grise en fonte ductile. Les fonderies emploient diverses méthodes de traitement, notamment le traitement en poche, le traitement en répartiteur ou le procédé sandwich. La réaction violente entre le magnésium et la fonte en fusion exige une maîtrise rigoureuse du procédé afin de garantir la sécurité des opérateurs et des résultats constants.
Le traitement utilise généralement des alliages ferrosilicium-magnésium contenant 5 à 10 % de magnésium. Les quantités d'additifs sont calculées en fonction de la teneur en soufre et du taux de magnésium résiduel souhaité (généralement de 0.035 à 0.050 %). La composition chimique du GGG60 exige un taux de magnésium résiduel précis afin de garantir la formation de graphite sphéroïdal dans toute la pièce coulée.
Le contrôle de la température pendant le traitement garantit une cinétique de réaction optimale. Une température excessive provoque des réactions violentes avec perte de magnésium et formation excessive de scories. Une température insuffisante entraîne des réactions incomplètes et une nodularisation inadéquate. Les fonderies maintiennent les températures de traitement autour de 1450-1480 °C pour des résultats optimaux.
Inoculation
L'inoculation suit le traitement au magnésium, introduisant des agents de nucléation qui favorisent une distribution uniforme des nodules lors de la solidification. Les inoculants à base de ferrosilicium ajoutés aux poches de coulée ou pendant le coulage garantissent des nodules de graphite fins et homogènes. Une inoculation appropriée prévient la formation de carbures et optimise les propriétés mécaniques du GGG60.
L'inoculation en plusieurs étapes (inoculation de la louche et du moule) offre les meilleurs résultats. Une inoculation tardive, juste avant la coulée, maximise l'efficacité, car ses effets s'estompent avec le temps. Les fonderies doivent couler la pièce dans les 10 à 15 minutes suivant le traitement pour une nodularisation homogène et un développement optimal de la résistance.
Le choix de l'inoculant influence le nombre de nodules et le développement de la microstructure. Un nombre élevé de nodules (200-350/mm²) favorise un espacement plus fin de la perlite, ce qui améliore la résistance. La production de GGG60 exige une optimisation rigoureuse de l'inoculation afin d'obtenir de manière constante les propriétés mécaniques cibles.
Coulée et solidification
Considérations sur la conception des moules
La conception du moule influe considérablement sur les propriétés du matériau GGG60, notamment par le contrôle de la vitesse de refroidissement. Les sections plus épaisses refroidissent plus lentement, ce qui peut réduire leur résistance par rapport aux éprouvettes standard. Les ingénieurs concepteurs tiennent compte de l'influence de l'épaisseur des sections grâce à des coefficients de sécurité appropriés ou à des essais spécifiques.
La conception du système d'alimentation garantit un remplissage sans turbulence, prévenant ainsi l'oxydation et les inclusions. Les alimentateurs fournissent une quantité suffisante de métal en fusion, compensant le retrait de solidification. Une alimentation correcte évite la porosité de retrait, qui compromet les propriétés mécaniques.
Le choix du matériau du moule en sable influe sur la qualité de surface et la précision dimensionnelle. Le moulage en sable vert est économique pour les productions en moyennes séries. Les systèmes de sable lié à la résine offrent une finition de surface et une précision dimensionnelle supérieures pour les composants de précision.
Gestion du taux de refroidissement
La vitesse de refroidissement influe directement sur le développement de la microstructure de la matrice du matériau GGG60. Des vitesses de refroidissement modérées favorisent une structure majoritairement perlitique, permettant d'atteindre une résistance à la traction de 600 MPa. Des vitesses de refroidissement excessives peuvent augmenter la dureté au-delà des spécifications. Un refroidissement très lent risque de réduire la teneur en perlite et, par conséquent, la résistance.
Les fonderies optimisent le refroidissement par la conception du moule, le contrôle de la température de coulée et la gestion de l'épaisseur des pièces. La géométrie des composants influe sur les vitesses de refroidissement locales et doit être prise en compte lors de la conception. Un refroidissement uniforme garantit des propriétés mécaniques homogènes dans toutes les pièces moulées.
Options de traitement thermique
Recuit de soulagement des contraintes
Les composants peuvent subir un recuit de détente à 500-600 °C afin d'éliminer les contraintes résiduelles de fonderie sans altérer significativement leur microstructure ni leurs propriétés mécaniques. Ce traitement améliore la stabilité dimensionnelle et réduit les risques de déformation lors des opérations d'usinage ultérieures.
La relaxation des contraintes est particulièrement bénéfique pour les géométries complexes ou les composants exigeant des tolérances dimensionnelles serrées. Le cycle de traitement comprend généralement un chauffage à température, un maintien de 1 à 2 heures, puis un refroidissement lent. Les propriétés mécaniques du GGG60 restent pratiquement inchangées après une relaxation des contraintes appropriée.
Normaliser
La normalisation à 860-920 °C, suivie d'un refroidissement à l'air, affine la microstructure et homogénéise les propriétés. Ce traitement est particulièrement avantageux pour les pièces moulées de forte épaisseur, où les variations de vitesse de refroidissement sont fréquentes. La normalisation permet d'obtenir une matrice uniforme, majoritairement perlitique, présentant une résistance constante dans toute la pièce.
Ce traitement améliore l'uniformité des propriétés mécaniques des pièces moulées complexes. Le matériau GGG60 normalisé atteint généralement une résistance à la traction proche de la limite supérieure de la plage de spécifications (640-680 MPa) avec une meilleure homogénéité.
Trempe superficielle
Le durcissement par induction ou par flamme de certaines surfaces augmente considérablement la résistance à l'usure sans altérer les propriétés du cœur. Ce durcissement superficiel crée des couches externes dures (généralement de 500 à 600 HV) tout en préservant la ténacité du cœur. Ce traitement est particulièrement bénéfique pour les surfaces d'usure des engrenages, des glissières et des engins de terrassement.
La trempe par induction permet un contrôle précis de la profondeur et de la répartition de la trempe. Les dents d'engrenage, les tourillons de paliers et les surfaces d'usure bénéficient d'une trempe localisée préservant la ductilité du cœur. La composition GGG60 réagit bien aux traitements de trempe superficielle.
Tests de contrôle qualité
Analyse chimique
L'analyse spectroscopique vérifie la composition du GGG60 après traitement avant chaque coulée. Les spectromètres d'émission optique modernes permettent une analyse rapide de tous les éléments majeurs et mineurs, y compris la teneur résiduelle en magnésium. Les résultats doivent confirmer l'efficacité du traitement avant que le métal ne soit autorisé pour la coulée.
L'analyse confirme que les teneurs en carbone, silicium, manganèse, phosphore, soufre et magnésium résiduel sont conformes aux spécifications. Les valeurs hors spécifications sont corrigées par ajout ou dilution avant la coulée. Une analyse systématique garantit une composition chimique homogène du GGG60 tout au long de la production.
Examen métallographique
L'examen microscopique d'échantillons polis et non attaqués permet de vérifier les caractéristiques des nodules. Des métallographes qualifiés évaluent le pourcentage de nodularité (généralement ≥ 80 %), le nombre de nodules (150 à 350/mm² en moyenne) et la distribution de leur taille. Les échantillons attaqués révèlent une structure matricielle confirmant une microstructure principalement perlitique, adaptée aux propriétés du matériau GGG60.
Les systèmes d'analyse d'images permettent une quantification objective des caractéristiques microstructurales. La constance des caractéristiques des nodules d'une coulée à l'autre témoigne d'une bonne maîtrise du procédé. Les variations observées indiquent la nécessité d'ajuster les paramètres de traitement ou de modifier la matière première.
La mesure de la teneur en perlite confirme une structure matricielle adéquate pour répondre aux exigences de résistance. Le GGG60 requiert une matrice majoritairement perlitique (généralement 80 à 95 % de perlite) pour atteindre une résistance à la traction de 600 MPa. Une teneur excessive en ferrite réduit la résistance en deçà des spécifications.
Essais mécaniques
Des essais de traction sur des éprouvettes coulées séparément vérifient que les propriétés du matériau GGG60 sont conformes aux spécifications. Coulées dans des conditions contrôlées, ces éprouvettes présentent des propriétés mécaniques représentatives. Des machines d'essai universelles déterminent la résistance à la traction, la limite d'élasticité et l'allongement, confirmant ainsi le respect des valeurs minimales.
Les dimensions des éprouvettes et les procédures de coulée sont conformes aux spécifications standard. Les diamètres typiques des éprouvettes varient de 25 à 30 mm, ce qui correspond à des pièces de section moyenne. La fréquence des essais dépend du volume de production et des exigences du client ; elle est généralement de 100 essais par coulée ou par lot de production.
Les essais de dureté, réalisés selon la méthode Brinell, apportent une vérification complémentaire. Les mesures de dureté effectuées sur des éprouvettes ou des pièces moulées confirment les valeurs attendues. Une dureté comprise entre 180 et 270 HB indique un développement microstructural adéquat. La corrélation entre la dureté et les propriétés de traction permet un contrôle qualité rapide.
Choisir une fonderie de fonte ductile
Le choix d'une fonderie de fonte ductile nécessite d'évaluer l'expertise technique en matière de production de GGG60, les capacités métallurgiques, la certification du système qualité et l'expérience avérée dans la fabrication de composants en fonte ductile à haute résistance.
La qualité des composants dépend fortement du savoir-faire et des capacités de production de la fonderie. Les ingénieurs doivent prendre en compte de nombreux facteurs lors du choix de leurs partenaires pour la production du GGG60.
Évaluation des capacités techniques
Expertise en fonte ductile
Les fonderies spécialisées dans la fonte ductile maîtrisent parfaitement le contrôle de la composition du GGG60, les procédés de traitement au magnésium et le développement de la microstructure. Elles disposent de laboratoires équipés pour l'analyse chimique, l'examen métallographique et les essais mécaniques. Des métallurgistes expérimentés supervisent les opérations de traitement et résolvent les problèmes de qualité.
La fonderie doit fournir des certifications détaillées des matériaux, incluant la composition chimique, les résultats des essais mécaniques et la vérification de la microstructure. Un accompagnement métallurgique lors de l'optimisation de la conception aide les ingénieurs à sélectionner les matériaux appropriés et à optimiser la géométrie des composants pour une fabrication économique et performante.
Les fontes à haute résistance comme la GGG60 exigent un contrôle de processus plus sophistiqué que les fontes plus tendres. Il est essentiel de s'assurer que le personnel de la fonderie maîtrise la formation de perlite, la gestion de la vitesse de refroidissement et les procédures de contrôle qualité spécifiques aux fontes ductiles à haute résistance.
Capacités de traitement
Évaluez les procédés de fonderie, notamment les méthodes de moulage, la production des noyaux et les systèmes de coulée. Le moulage en sable reste le plus courant pour les composants en GGG60, avec le choix entre le moulage en sable vert, le moulage en sable lié à la résine et le moulage en coquille. Différents procédés sont adaptés à des gammes de dimensions, des volumes de production et des exigences de qualité spécifiques.
Les installations de traitement thermique, incluant les équipements de relaxation des contraintes, de normalisation et de durcissement superficiel, offrent des solutions de fabrication complètes. Les capacités d'usinage intégrées permettent la livraison de composants finis plutôt que d'ébauches. Cette intégration simplifie la gestion des fournisseurs et améliore la coordination des livraisons.
La capacité de fonderie à grande échelle est un atout pour les composants d'éoliennes et les applications d'équipements lourds. Il est essentiel de vérifier que la capacité de l'équipement de fonderie correspond aux exigences de taille et de poids des composants. Le volume de production doit être adapté à la demande du projet afin de garantir une qualité constante.
Vérification du système qualité
Certification ISO
Les fonderies professionnelles détiennent au minimum la certification ISO 9001:2015 pour leur système de management de la qualité. Les fonderies de pointe visent des certifications supplémentaires, telles que l'IATF 16949 pour la fourniture de pièces automobiles ou l'ISO 14001 pour le management environnemental. La certification atteste d'une gestion systématique de la qualité garantissant des propriétés constantes des matériaux GGG60.
Les rapports d'audit et la vérification du statut de certification confirment le bon fonctionnement du système qualité. La certification par un organisme tiers offre une vérification indépendante de l'efficacité de la gestion de la qualité. Les fonderies fournissant des applications critiques doivent maintenir leur certification à jour sans interruption.
Évaluation de l'échantillon de production
Demander des échantillons de pièces moulées démontrant la capacité à produire des composants conformes à la spécification de matériau GGG60. Examiner les échantillons afin de vérifier la qualité de surface, la précision dimensionnelle et l'absence de défauts de moulage visibles. Consulter les certificats de matériaux joints confirmant que les propriétés mécaniques et la composition chimique sont conformes aux exigences.
L'examen métallographique des échantillons vérifie la qualité des nodules et la structure de la matrice. L'essai de dureté confirme la conformité du traitement thermique. Le contrôle dimensionnel valide la capacité de fabrication et le respect des tolérances requises.
L'approbation de l'échantillon initial établit les exigences de qualité de base. La documentation relative au processus d'approbation des pièces de production (PPAP) pour les applications automobiles fournit une vérification complète de la qualité, incluant l'inspection dimensionnelle, les essais de matériaux et les études de capabilité des procédés.
Expérience et références
Expérience spécifique à l'industrie
Évaluer l'expérience de la fonderie dans les applications industrielles pertinentes. Les fonderies fournissant les industries automobile, minière ou éolienne doivent démontrer leur capacité à répondre à des exigences de qualité élevées. Demander des références clients et des exemples d'applications illustrant la production réussie de composants GGG60.
Les publications techniques, les études de cas et les exemples d'application témoignent de l'expertise de la fonderie et de son engagement envers la réussite de ses clients. Les fonderies qui développent activement leurs connaissances en matière d'applications offrent un soutien technique de qualité supérieure lors des phases de conception et de fabrication.
Soutien à l'ingénierie
L'assistance technique lors de la conception optimise la fabricabilité et les performances des composants. Les fonderies proposant des services de simulation (simulation de fonderie, analyse par éléments finis) permettent d'identifier les problèmes de fabrication potentiels avant tout investissement dans l'outillage. La collaboration en ingénierie réduit les délais de développement et améliore le taux de réussite des premiers prototypes.
Les recommandations de conception pour la fabrication optimisent l'épaisseur des sections, l'emplacement des points d'injection et la conception du noyau. Les ingénieurs fondeurs connaissant les propriétés du matériau GGG60 apportent une contribution précieuse lors du développement des composants, garantissant ainsi une production réussie.
Pour les ingénieurs à la recherche d'un partenaire fiable en fonderie de fonte ductile, possédant une expertise reconnue dans la production de GGG60, SHENRGONG offre des capacités spécialisées dans la fabrication de fonte ductile à haute résistance, assorties d'une assurance qualité complète. La fonderie est certifiée ISO et dispose de laboratoires métallurgiques de pointe, garantissant ainsi des propriétés constantes du GGG60 et une qualité irréprochable des composants pour les applications industrielles les plus exigeantes.
Conclusion
La fonte GGG60 est une fonte ductile à haute résistance offrant une résistance à la traction exceptionnelle de 600 MPa et un allongement contrôlé de 3 %, idéale pour les applications exigeantes nécessitant une capacité de charge maximale. Sa microstructure principalement perlitique, obtenue par un traitement au magnésium contrôlé et un refroidissement optimisé, lui confère une résistance mécanique et à l'usure supérieure aux fontes ductiles de qualité inférieure, tout en préservant une coulabilité et une usinabilité satisfaisantes. La connaissance de la composition chimique, des propriétés mécaniques et des nuances équivalentes de la GGG60 permet aux ingénieurs d'optimiser la conception des composants dans le cadre de projets internationaux. La réussite repose sur un partenariat avec des fonderies de fonte ductile expérimentées, certifiées ISO et appliquant un contrôle métallurgique rigoureux pour garantir une qualité constante de la GGG60.
Questions fréquentes
À quoi sert le matériau GGG60 ?
Le matériau GGG60 est principalement utilisé pour la fabrication de composants à haute résistance, tels que les engrenages, les vilebrequins, les pièces de machines lourdes, les équipements miniers, les vérins hydrauliques haute pression et les moyeux de turbines éoliennes. Sa résistance à la traction de 600 MPa, associée à une résistance à l'usure satisfaisante, en fait un matériau idéal pour les applications exigeant une capacité de charge et une durabilité maximales dans les environnements industriels difficiles où les nuances de résistance inférieure seraient insuffisantes.
Quelle est la composition chimique du GGG60 ?
La composition chimique du GGG60 comprend 2.5 à 3.6 % de carbone, 1.8 à 2.8 % de silicium, 0.3 à 0.7 % de manganèse et 0.02 à 0.05 % de magnésium résiduel après traitement. La teneur en phosphore reste inférieure à 0.08 % et celle en soufre inférieure à 0.025 %. Le traitement au magnésium est essentiel à la formation d'une structure de graphite sphéroïdal, caractéristique de la fonte ductile par rapport à la fonte grise. Cette composition favorise une matrice majoritairement perlitique, permettant d'atteindre une résistance à la traction de 600 MPa.
Quelles sont les équivalences internationales du GGG60 ?
Les nuances équivalentes au GGG60 comprennent le QT600-3 en Chine (GB/T 1348), le FCD600 au Japon (JIS G 5502), l'ASTM A536 Grade 80-60-03 aux États-Unis, l'EN-GJS-600-3 en Europe (EN 1563) et l'ISO 1083 Grade 600-3 à l'international. Ces matériaux équivalents présentent des propriétés mécaniques similaires, avec une résistance à la traction minimale de 600 MPa, une limite d'élasticité de 370 MPa et un allongement de 3 %, ce qui les rend adaptés à l'approvisionnement mondial et à la substitution de matériaux dans les applications à haute résistance.
Quelles sont les propriétés mécaniques du GGG60 ?
Les propriétés mécaniques du GGG60 comprennent une résistance à la traction minimale de 600 MPa (valeur typique : 620-680 MPa), une limite d'élasticité minimale de 370 MPa (valeur typique : 390-450 MPa), un allongement minimal de 3 % (valeur typique : 3-5 %) et une dureté Brinell de 180-270 HB. Ce matériau présente un module d'élasticité de 165-175 GPa, une densité de 7.05-7.15 g/cm³ et une conductivité thermique de 28-33 W/(m·K). Sa matrice principalement perlitique lui confère une excellente résistance à l'usure et une grande robustesse structurelle, la rendant ainsi adaptée aux applications exigeantes.
Comment GGG60 se compare-t-il à GGG40 ou GGG50 ?
Le matériau GGG60 offre une résistance à la traction nettement supérieure (600 MPa) à celle du GGG40 (400 MPa) ou du GGG50 (500 MPa), ce qui le rend adapté aux applications soumises à des contraintes élevées. Cependant, son allongement est réduit (3 % minimum) par rapport au GGG40 (15 % minimum) ou au GGG50 (7 % minimum). La matrice principalement perlitique du GGG60 lui confère une excellente résistance à l'usure et une dureté (180-270 HB) supérieure à celle des nuances plus tendres. Privilégiez le GGG60 pour les applications exigeant une résistance maximale ; optez pour le GGG40 ou le GGG50 lorsqu'une ductilité plus élevée est requise.
Le GGG60 peut-il être traité thermiquement ?
Oui, le matériau GGG60 réagit à différents traitements thermiques. Un recuit de détente à 500-600 °C élimine les contraintes résiduelles sans modifier les propriétés mécaniques. Une normalisation à 860-920 °C, suivie d'un refroidissement à l'air, affine la microstructure et améliore l'homogénéité des propriétés, permettant souvent d'atteindre une résistance à la traction de 640-680 MPa. Un durcissement superficiel par induction ou par trempe à la flamme accroît la résistance à l'usure jusqu'à 500-600 HV tout en préservant la ténacité du cœur. Le choix du traitement thermique dépend des exigences de l'application en matière de résistance, de résistance à l'usure ou de stabilité dimensionnelle.
Quelle est la différence entre GGG60 et GGG70 ?
L'acier GGG60 offre une résistance à la traction de 600 MPa avec un allongement minimal de 3 %, tandis que le GGG70 offre une résistance à la traction supérieure de 700 MPa, mais un allongement minimal réduit de 2 %. Le GGG70 présente une perlite plus fine ou peut contenir des éléments d'alliage, ce qui augmente sa résistance par rapport au GGG60. Les applications exigeant une résistance à la traction maximale nécessitent le GGG70. Les composants nécessitant une ductilité légèrement accrue tout en conservant une résistance élevée sont compatibles avec le GGG60. Les deux nuances offrent une excellente résistance à l'usure, le GGG70 présentant une dureté légèrement supérieure.
Comment le GGG60 est-il fabriqué ?
La production du matériau GGG60 consiste à fondre du fer de base dans des fours à induction à une température de 1480 à 1520 °C, puis à effectuer un traitement critique au magnésium à l'aide d'alliages ferrosilicium-magnésium afin de créer une structure de graphite sphéroïdal. Ce traitement exige un contrôle précis pour maintenir la teneur en magnésium résiduel entre 0.035 et 0.050 %. Après traitement, l'inoculation avec des matériaux à base de ferrosilicium favorise une distribution uniforme des nodules. Le métal est coulé dans des moules en sable où un refroidissement contrôlé permet le développement de la matrice principalement perlitique. Le contrôle qualité comprend une analyse spectroscopique, un examen métallographique vérifiant une nodularité ≥ 80 % et la teneur en perlite, ainsi que des essais mécaniques conformes à la norme EN 1563.