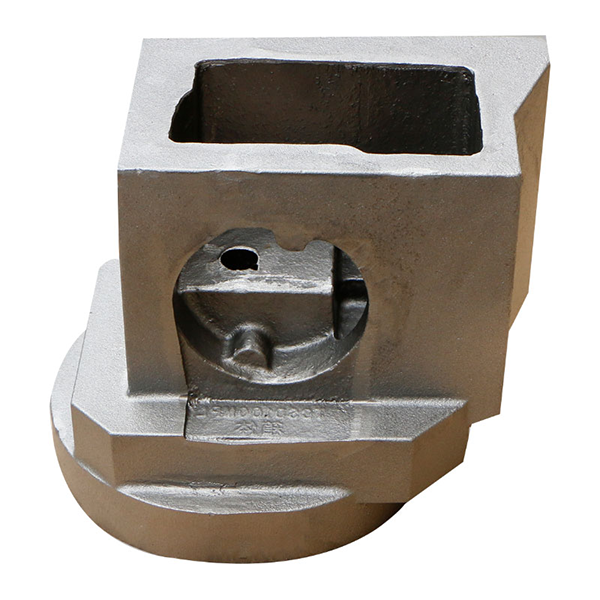
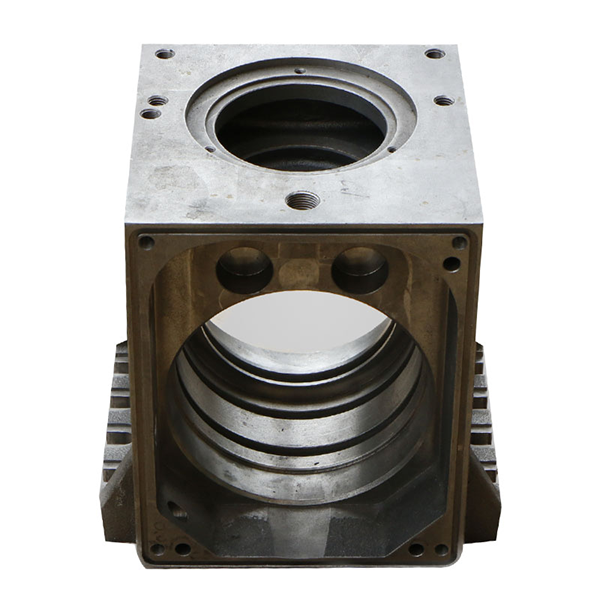
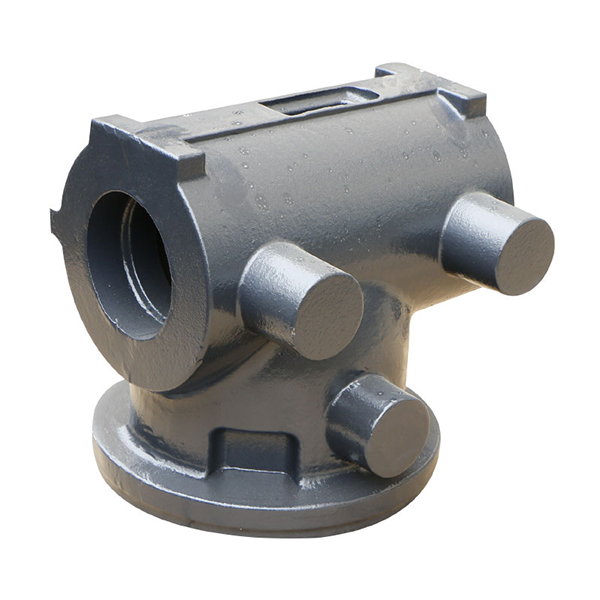
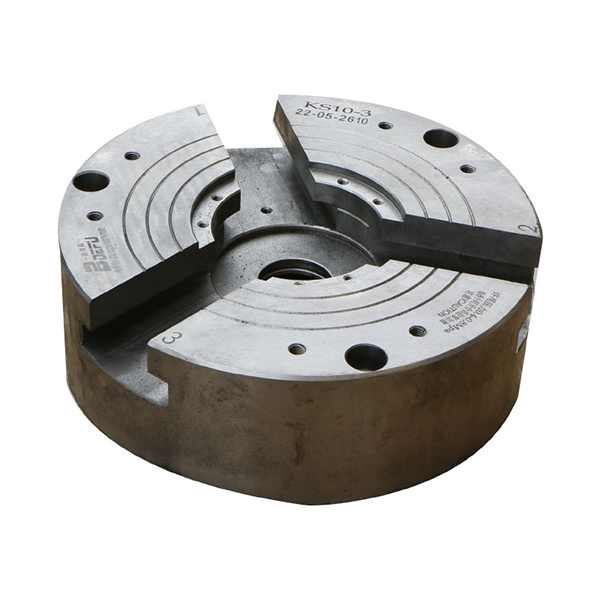
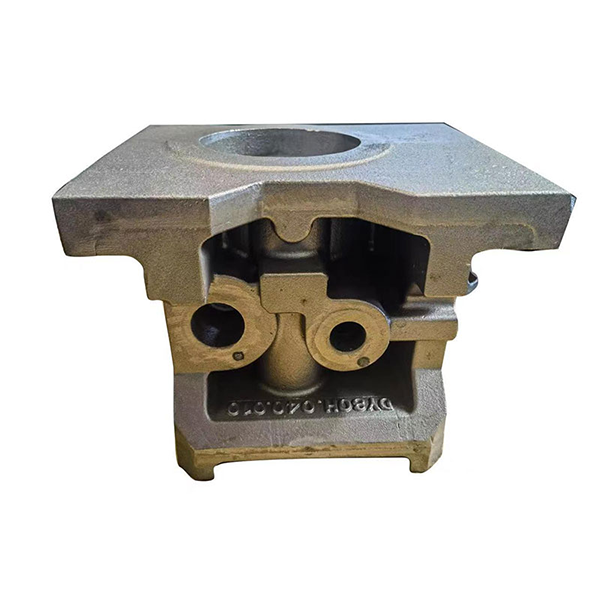


Le socle moulé est un composant industriel courant, utilisé pour supporter des équipements mécaniques, des instruments ou d'autres structures. Nos pièces de fonderie présentent une résistance à l'usure et une robustesse élevées, ainsi qu'une longue durée de vie. Nos socles moulés sont de haute précision, résistants à l'usure, proposés à un prix compétitif et livrés rapidement.
Matériau : fonte grise
Matériau : Fonte HT250/GG25
Norme/tolérance : EN1561-2011/GB/T 9439/GB/T 1348
Dimensions et poids : selon le dessin
1. Résistance et durabilité exceptionnelles
Nos socles sont fabriqués en fonte grise et ductile de haute qualité (GG25, GG30), offrant une excellente résistance à la compression et aux chocs, et supportant des charges importantes et des conditions d'utilisation extrêmes. Par exemple, notre socle en fonte GG30 présente une résistance à la traction ≥ 300 MPa et une dureté de 190 à 245 HB, garantissant une stabilité à long terme sans déformation.
2. Adaptabilité à la géométrie complexe
Les socles des machines comportent des pièces moulées de forme complexe qui permettent la présence de nervures de support internes et de canaux intégrés qui seraient difficiles à fabriquer ou à souder, ce qui réduit les points de contrainte et les zones de faiblesse potentielles.
3. Rentabilité de la production en série
Pour les projets de grande série comme la fonderie de base, les coûts de moule sont amortis et le coût unitaire est réduit. De plus, notre usinage CNC interne élimine le recours à des sous-traitants et simplifie la production lors de la conception de fonderies de base sur mesure.
4. Amortissement des vibrations et réduction du bruit supérieurs
Les microstructures en graphite de nos socles en fonte absorbent 6 à 10 fois plus les vibrations et le bruit que l'acier, pour une stabilité durable. Conçu pour les professionnels : la microstructure en graphite du socle en fonte est essentielle pour les équipements de machines haut de gamme tels que les machines-outils, les compresseurs d'air industriels et les générateurs.
5. Résistance accrue à la corrosion et à l'usure
Pour nos plaques de base, nous proposons une gamme de traitements de surface, notamment la peinture antirouille, la galvanisation ou le revêtement époxy, afin de les protéger contre les effets des environnements corrosifs (par exemple chimiques et marins), prolongeant ainsi considérablement leur durée de vie.
6. Flexibilité et évolutivité de la production
Nos pièces moulées industrielles de base pèsent de 1 kg à 10 000 kg et nous assurons cette large gamme grâce à nos capacités de fusion quotidiennes de 60 tonnes et à notre capacité de traitement du sable allant jusqu'à 400 tonnes, garantissant ainsi une qualité constante non seulement pour les commandes de fonderie en grand volume, mais aussi pour les pièces moulées de fondation sur mesure.
1. Machines industrielles et machines-outils
Applications : Bâti de machines-outils, colonnes et socles de tables de travail.
Les propriétés d'amortissement élevées de la fonte (telle que la fonte grise HT250) réduisent les vibrations de coupe et améliorent la précision d'usinage.
2. Équipements énergétiques et de puissance
Applications : Socles de tours d'éoliennes (acier moulé).
Bases de support pour turbines à vapeur et turbines hydrauliques.
Boîtiers de transformateur et bases de montage (en fonte).
3. Machines lourdes et équipements de génie civil
Applications : Châssis d'excavatrices et de grues et bases de roulements de rotation.
Corps de presse hydraulique et de presse à estamper (tels que la fonte ductile QT500-7).
4. Transport
Applications : Composants de bogies de locomotives et bases de montage sur rails.
Socles de moteurs marins (en fonte ou en acier moulé).
Supports de transmission pour camions.
5. Équipements chimiques et pétroliers
Applications : Corps de pompes et de vannes et bases de montage (telles que la fonte en acier inoxydable CF8M).
Cadres de support du réacteur. 6. Construction et infrastructure
Applications : Bases de contrepoids pour grandes machines de construction (telles que les grues à tour).
Supports et fondations de ponts pour structures parasismiques.
7. Automatisation et robotique
Applications : Bases de robots industriels (telles que le moulage sous pression d'alliages d'aluminium pour l'allègement).
Supports de convoyeurs pour lignes de production automatisées.
1. Sélection des matériaux
Fonte (courante) :
Fonte grise (HT150/HT200) : Convient aux charges générales, faible coût et bonne résistance à l'usure.
Fonte ductile (QT400/QT500) : Haute résistance et résistance aux chocs, adaptée aux charges lourdes ou dynamiques.
Acier moulé (tel que ZG230-450) : Utilisé dans les applications nécessitant une résistance et une ténacité élevées.
Alliage d'aluminium : Convient pour l'allègement, mais avec une capacité de charge inférieure.
2. Dimensions et tolérances
Dimensions de base : Déterminez la longueur, la largeur, la hauteur et les dimensions critiques des trous de fixation à partir des plans de conception.
Normes de tolérance :
Les tolérances pour les dimensions non marquées se réfèrent à GB/T 6414 (classes de tolérance de fonderie CT7-CT9).
Les surfaces d'accouplement critiques nécessitent des tolérances individuelles (telles que IT8-IT10).
Tolérances géométriques : planéité, parallélisme et perpendicularité (telles que GB/T 1182).
1. Résistance et durabilité exceptionnelles
Nos socles sont fabriqués en fonte grise et ductile de haute qualité (GG25, GG30), offrant une excellente résistance à la compression et aux chocs, et supportant des charges importantes et des conditions d'utilisation extrêmes. Par exemple, notre socle en fonte GG30 présente une résistance à la traction ≥ 300 MPa et une dureté de 190 à 245 HB, garantissant une stabilité à long terme sans déformation.
2. Adaptabilité à la géométrie complexe
Les socles des machines comportent des pièces moulées de forme complexe qui permettent la présence de nervures de support internes et de canaux intégrés qui seraient difficiles à fabriquer ou à souder, ce qui réduit les points de contrainte et les zones de faiblesse potentielles.
3. Rentabilité de la production en série
Pour les projets de grande série comme la fonderie de base, les coûts de moule sont amortis et le coût unitaire est réduit. De plus, notre usinage CNC interne élimine le recours à des sous-traitants et simplifie la production lors de la conception de fonderies de base sur mesure.
4. Amortissement des vibrations et réduction du bruit supérieurs
Les microstructures en graphite de nos socles en fonte absorbent 6 à 10 fois plus les vibrations et le bruit que l'acier, pour une stabilité durable. Conçu pour les professionnels : la microstructure en graphite du socle en fonte est essentielle pour les équipements de machines haut de gamme tels que les machines-outils, les compresseurs d'air industriels et les générateurs.
5. Résistance accrue à la corrosion et à l'usure
Pour nos plaques de base, nous proposons une gamme de traitements de surface, notamment la peinture antirouille, la galvanisation ou le revêtement époxy, afin de les protéger contre les effets des environnements corrosifs (par exemple chimiques et marins), prolongeant ainsi considérablement leur durée de vie.
6. Flexibilité et évolutivité de la production
Nos pièces moulées industrielles de base pèsent de 1 kg à 10 000 kg et nous assurons cette large gamme grâce à nos capacités de fusion quotidiennes de 60 tonnes et à notre capacité de traitement du sable allant jusqu'à 400 tonnes, garantissant ainsi une qualité constante non seulement pour les commandes de fonderie en grand volume, mais aussi pour les pièces moulées de fondation sur mesure.
1. Machines industrielles et machines-outils
Applications : Bâti de machines-outils, colonnes et socles de tables de travail.
Les propriétés d'amortissement élevées de la fonte (telle que la fonte grise HT250) réduisent les vibrations de coupe et améliorent la précision d'usinage.
2. Équipements énergétiques et de puissance
Applications : Socles de tours d'éoliennes (acier moulé).
Bases de support pour turbines à vapeur et turbines hydrauliques.
Boîtiers de transformateur et bases de montage (en fonte).
3. Machines lourdes et équipements de génie civil
Applications : Châssis d'excavatrices et de grues et bases de roulements de rotation.
Corps de presse hydraulique et de presse à estamper (tels que la fonte ductile QT500-7).
4. Transport
Applications : Composants de bogies de locomotives et bases de montage sur rails.
Socles de moteurs marins (en fonte ou en acier moulé).
Supports de transmission pour camions.
5. Équipements chimiques et pétroliers
Applications : Corps de pompes et de vannes et bases de montage (telles que la fonte en acier inoxydable CF8M).
Cadres de support du réacteur. 6. Construction et infrastructure
Applications : Bases de contrepoids pour grandes machines de construction (telles que les grues à tour).
Supports et fondations de ponts pour structures parasismiques.
7. Automatisation et robotique
Applications : Bases de robots industriels (telles que le moulage sous pression d'alliages d'aluminium pour l'allègement).
Supports de convoyeurs pour lignes de production automatisées.
1. Sélection des matériaux
Fonte (courante) :
Fonte grise (HT150/HT200) : Convient aux charges générales, faible coût et bonne résistance à l'usure.
Fonte ductile (QT400/QT500) : Haute résistance et résistance aux chocs, adaptée aux charges lourdes ou dynamiques.
Acier moulé (tel que ZG230-450) : Utilisé dans les applications nécessitant une résistance et une ténacité élevées.
Alliage d'aluminium : Convient pour l'allègement, mais avec une capacité de charge inférieure.
2. Dimensions et tolérances
Dimensions de base : Déterminez la longueur, la largeur, la hauteur et les dimensions critiques des trous de fixation à partir des plans de conception.
Normes de tolérance :
Les tolérances pour les dimensions non marquées se réfèrent à GB/T 6414 (classes de tolérance de fonderie CT7-CT9).
Les surfaces d'accouplement critiques nécessitent des tolérances individuelles (telles que IT8-IT10).
Tolérances géométriques : planéité, parallélisme et perpendicularité (telles que GB/T 1182).
1. Conception et planification des processus
Analyse des exigences : Définir la finalité, les exigences de charge et l'environnement d'exploitation de la pièce moulée de base (par exemple, résistance aux hautes températures, résistance à la corrosion, etc.).
Modélisation 3D : Utiliser un logiciel de CAO pour concevoir les plans de fonderie et déterminer les dimensions, les tolérances et les détails structurels.
Choix du procédé : Sélectionnez un procédé de fonderie (fonderie en sable, fonderie en moule métallique, fonderie à modèle perdu, etc.) en fonction du matériau (fonte, acier moulé, alliage d’aluminium, etc.) et du volume de production.
Analyse par simulation : Utiliser un logiciel de CAE pour simuler les processus de remplissage et de solidification du moule afin d’optimiser le système d’alimentation et la conception de la colonne montante et ainsi minimiser les défauts.
2. Production de moules/modèles
Moulage au sable : Créez des moules en bois ou en métal (pour le moulage), ou utilisez la technologie d’impression 3D pour créer directement des moules en sable.
Moulage de moules métalliques : Fabrication de moules en acier ou en fonte adaptés à la production à grande échelle.
Moulage à la cire perdue : Créer des modèles en cire et les recouvrir de plusieurs couches de matériau réfractaire pour former une coque de moule précise.
3. Moulage et fabrication de noyaux
Moulage : Remplir le moule de sable de moulage (sable argileux, sable résineux, etc.) pour former la cavité extérieure de la pièce moulée. Noyautage : Fabriquer des noyaux de sable (servant à former la cavité intérieure ou la structure complexe de la pièce moulée) et les placer dans le moule après séchage ou solidification.
4. Faire fondre et verser
Fusion : Le métal est fondu à l'état liquide dans un cubilot, un four à arc électrique ou un four à induction, et sa composition (telle que la teneur en carbone et en silicium) est ajustée.
Inspection du four : La température et la composition chimique du métal en fusion sont mesurées (analyse spectroscopique).
Coulée : Le métal en fusion est coulé dans la cavité du moule, en contrôlant le débit et la température de coulée afin d'éviter les défauts tels que les pores et les soudures à froid.
5. Refroidissement et secouage
Refroidissement : La pièce moulée refroidit naturellement dans la cavité du moule jusqu’à sa solidification. La durée nécessaire dépend du matériau et de l’épaisseur de la paroi.
Démoulage : Le sable est éliminé par vibration ou manuellement, et la pièce moulée est retirée (éviter les coups de marteau trop violents pour éviter les fissures).
6. Nettoyage et post-traitement
Démontage du système de commande et de la colonne montante : Le système de commande et la colonne montante sont séparés par découpe, meulage ou martelage.
Nettoyage de surface : Le grenaillage ou le décapage permettent d’éliminer la calamine et les résidus de sable. Soudage/Réparation : Soudage ou masticage des défauts de surface (tels que les piqûres).
Contrôle des matières premières
Fonte brute/Déchets : Sélectionner des matières premières de haute pureté et contrôler la teneur en soufre et en phosphore (généralement soufre < 0.1 %, phosphore < 0.15 %) afin d'éviter les impuretés qui provoquent une fragilité.
Éléments d'alliage : Ajouter du silicium, du manganèse et d'autres éléments selon les besoins pour ajuster la résistance et la dureté (par exemple, la fonte HT250 nécessite 3.1 à 3.4 % de carbone et 1.8 à 2.2 % de silicium).
Analyse avant fusion : Une analyse spectroscopique du fer en fusion est effectuée avant la fusion afin de garantir que sa composition répond aux normes spécifiées.
Fonte grise (HT)
Caractéristiques : Faible coût, excellente aptitude au moulage, fort amortissement des vibrations et résistance à l'usure.
Applications : Socles de machines-outils, blocs-moteurs et socles de machines en général.
Exemples de nuances : HT150, HT200 (le nombre représente la résistance à la traction).
Fonte ductile (QT)
Caractéristiques : Haute résistance, bonne ténacité (proche de celle de l'acier) et résistance à la fatigue.
Applications : Socles d'équipements lourds, boîtes de vitesses et composants d'éoliennes.
Exemples : QT400-18, QT600-3.
Fer graphite compacté (RuT)
Caractéristiques : Une nuance intermédiaire entre la fonte grise et la fonte ductile, avec une bonne résistance à la fatigue thermique.
Applications : Socles ou boîtiers pour applications à haute température.
2. Acier moulé (Haute résistance, haute ténacité, convient aux charges lourdes ou aux environnements à chocs)
Pièces moulées en acier au carbone (ZG)
Caractéristiques : Soudable, avec des propriétés mécaniques supérieures à celles de la fonte, mais à un coût plus élevé.
Fraisage de surface : assure la planéité de la surface de montage de la base ; Fraisage de contour : usinage des contours de la base ; Fraisage de rainures : usinage des rainures de montage, des rainures de positionnement, etc. ; Usinage des trous de montage : pour la fixation d’équipements ; Usinage des trous taraudés : pour le raccordement d’autres composants ; Usinage des trous pour goujons : assure la précision du montage ; Usinage de trous de grande précision ; Assure la coaxialité et la précision de positionnement des trous ; Finition de surfaces de précision ; Amélioration de l’état de surface et de la planéité.
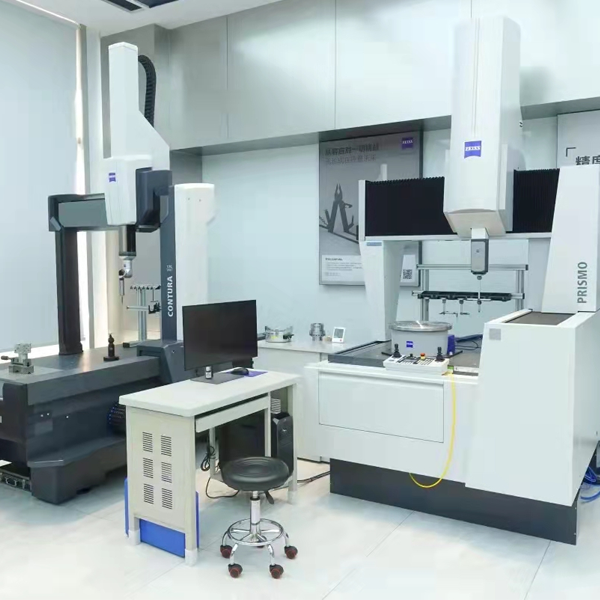
Contrôler rigoureusement la composition des matériaux métalliques pour garantir leur conformité aux normes ; maîtriser les proportions de charge du four pour éviter les excès d'impuretés ; classer et prétraiter les matériaux retournés ; contrôler précisément la température et la durée de fusion ; réaliser une analyse rapide de la composition avant entrée au four ; mettre en œuvre des procédés efficaces de désoxydation et de dégazage ; contrôler la température de coulée dans une plage optimale ; optimiser la conception du moule pour garantir un système de coulée et d'alimentation adapté ; contrôler les propriétés du sable de moulage (perméabilité, résistance, teneur en humidité, etc.) ; garantir une vitesse de refroidissement et une séquence de solidification appropriées ; contrôler régulièrement les dimensions et l'usure du moule ; maîtriser le retrait de coulée ; utiliser des équipements de contrôle de précision tels que des machines à mesurer tridimensionnelles ; réaliser des contrôles non destructifs (rayons X et ultrasons) ; établir des normes de classification des défauts et des procédures de traitement ; effectuer un contrôle à 100 % des zones clés ; mettre en œuvre une vérification du processus de réparation des pièces moulées ; élaborer un profil de traitement thermique adapté ; contrôler l'uniformité de la température du four et le positionnement des pièces ; réaliser des essais de dureté et des examens métallographiques ; enregistrer les paramètres du traitement thermique ; contrôler la rugosité de surface des pièces moulées ; rechercher les défauts de surface (porosités, piqûres, fissures, etc.). Effectuer le nettoyage et le sablage des surfaces moisies ; mettre en œuvre un traitement antirouille
1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.
2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.
3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.
4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.
Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments
Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs
Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.
Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .
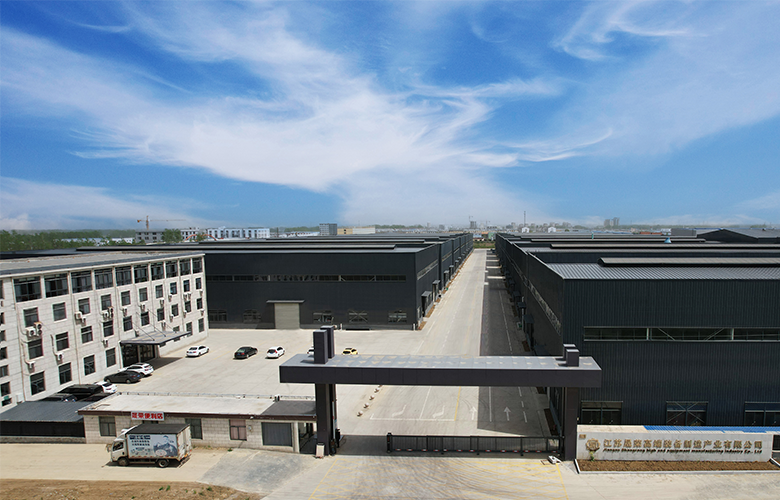
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.
CONTACT
Communiquez avec nous