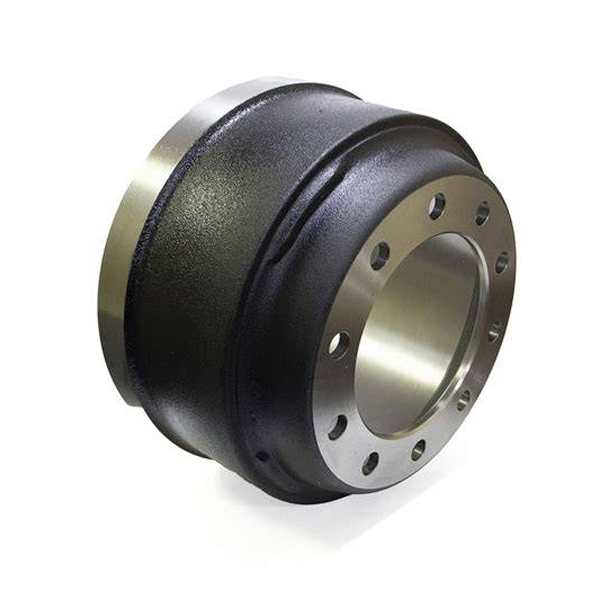
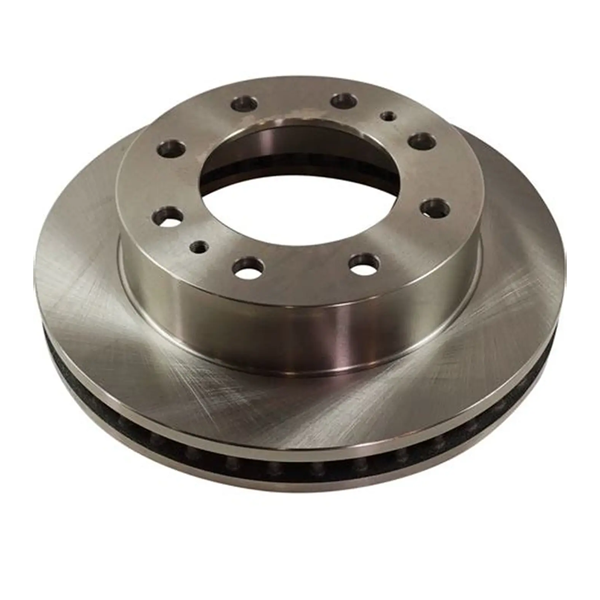
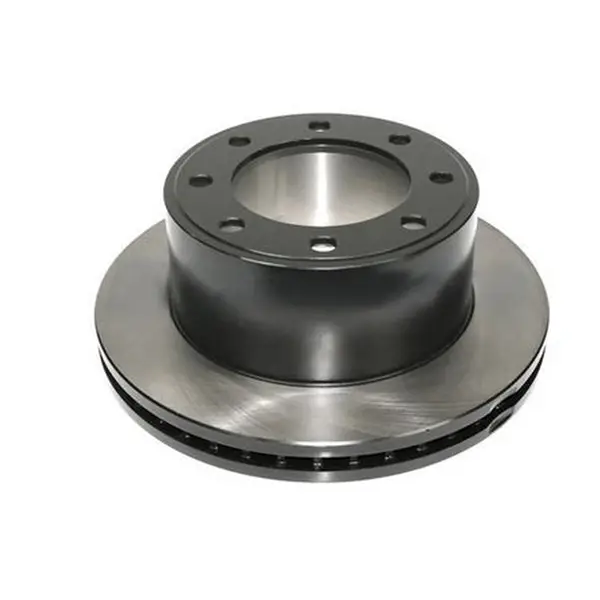
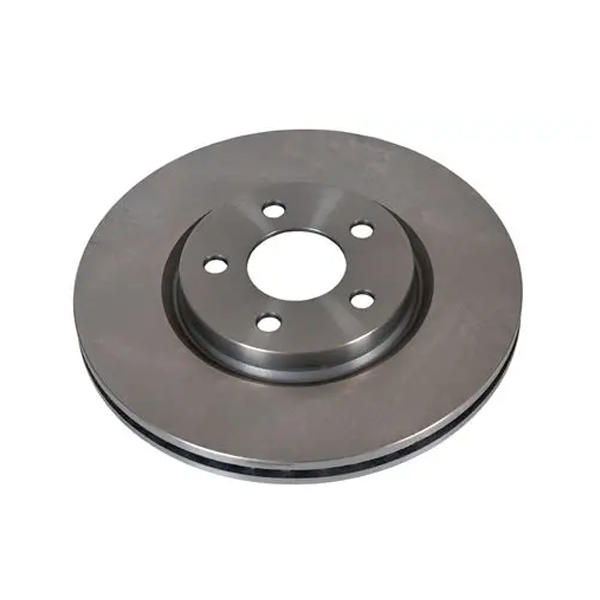
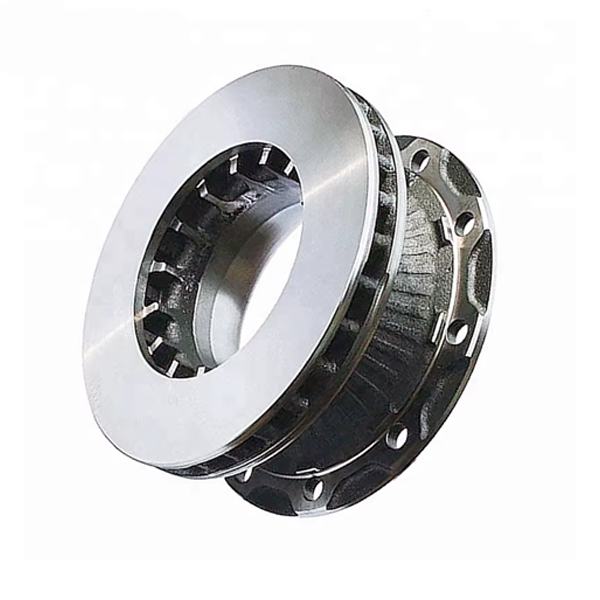


Les disques de frein en fonte sont des composants essentiels des systèmes de freinage automobile. Fabriqués en fonte (fonte grise, fonte ductile, etc.), les disques de frein de Jiangsu Shengrong sont très appréciés des clients pour leur excellente résistance à l'usure, leur dissipation thermique et leur rapport qualité-prix avantageux.
Matériau : fonte grise/fonte ductile
Nos pièces en fonte sont de haute précision, résistantes à l'usure, à bas prix et livrées rapidement, et sont très appréciées des clients.
Material: Cast iron HT250/GG25/HT300/GG30/QT450-10/GGG45
Norme/tolérance : EN1561-2011/GB/T 9439/GB/T 1348
Dimensions et poids : selon le dessin
1. Excellente résistance à la chaleur et stabilité thermique
Capacité thermique massique et conductivité thermique élevées : la fonte absorbe et dissipe rapidement la chaleur générée par le freinage, réduisant ainsi l’échauffement des freins et maintenant leur efficacité.
Résistance à la déformation à haute température : La fonte alliée (comme celles contenant du chrome ou du molybdène) conserve sa stabilité structurelle à haute température, empêchant la fissuration ou la déformation du rotor due à une dilatation thermique inégale.
2. Excellente résistance à l’usure
Lubrification au graphite : Les particules de graphite contenues dans la fonte grise forment une couche lubrifiante lors du frottement, réduisant l’usure des plaquettes de frein et prolongeant leur durée de vie.
Dureté équilibrée : grâce à une teneur en carbone contrôlée et à des procédés de refroidissement, la surface du rotor en fonte présente une dureté modérée, offrant une résistance à l’usure tout en minimisant les dommages aux plaquettes de frein.
3. Excellentes performances en matière de réduction des vibrations et du bruit
Effet d'amortissement du graphite : La structure en graphite contenue dans la fonte absorbe les vibrations, réduisant ainsi le bruit de freinage (comme les grincements ou les tremblements).
Microstructure optimisée : La fonte de haute qualité améliore encore les performances d’amortissement des vibrations grâce à une distribution plus fine du graphite (comme la nuance GG20). 4. Rentabilité et procédé éprouvé
Faibles coûts et excellent rapport qualité-prix : les matières premières en fonte sont peu coûteuses et les procédés de fonderie éprouvés (comme le moulage au sable) la rendent adaptée à une production à grande échelle.
Facilité d'usinage : les rotors en fonte sont faciles à tourner et à percer, ce qui réduit les coûts de post-traitement.
Véhicules de tourisme et véhicules utilitaires
Véhicules économiques : La fonte grise (HT250, HT200) est couramment utilisée dans les voitures familiales ordinaires en raison de son faible coût et de son excellente résistance à l'usure.
Véhicules lourds : La fonte à haute teneur en carbone ou la fonte alliée (comme celles contenant du Cr ou du Mo) est utilisée dans les camions et les autobus, offrant une résistance accrue aux hautes températures et à la fissuration thermique.
Transit ferroviaire
Les trains et les métros utilisent des rotors en fonte à haute résistance (comme la fonte à graphite compacté (CGI)) qui doivent résister à des freinages fréquents et à des charges extrêmes.
Machinerie industrielle
Les grues, les équipements miniers et autres machines dépendent de la capacité thermique élevée et de la stabilité des rotors en fonte.
Motos et voitures de course
Certaines motos utilisent des disques de frein en fonte ; en compétition, les disques en carbone-céramique les remplacent progressivement, même si certaines compétitions à bas coût utilisent encore de la fonte de haute qualité.
Nos disques de frein sont fabriqués à partir de matériaux de haute qualité, garantissant durabilité, puissance de freinage optimale et fonctionnement silencieux et fluide. Ils répondent à des normes métallurgiques et d'usinage rigoureuses, réduisant les distances de freinage et limitant l'échauffement des freins, ce qui prolonge la durée de vie des plaquettes et des disques. Équilibrés en usine et bénéficiant d'un traitement de surface non directionnel, ces disques offrent un freinage souple et sans vibrations. Nos produits sont conçus pour durer et offrir des performances constantes.
1. Excellente résistance à la chaleur et stabilité thermique
Capacité thermique massique et conductivité thermique élevées : la fonte absorbe et dissipe rapidement la chaleur générée par le freinage, réduisant ainsi l’échauffement des freins et maintenant leur efficacité.
Résistance à la déformation à haute température : La fonte alliée (comme celles contenant du chrome ou du molybdène) conserve sa stabilité structurelle à haute température, empêchant la fissuration ou la déformation du rotor due à une dilatation thermique inégale.
2. Excellente résistance à l’usure
Lubrification au graphite : Les particules de graphite contenues dans la fonte grise forment une couche lubrifiante lors du frottement, réduisant l’usure des plaquettes de frein et prolongeant leur durée de vie.
Dureté équilibrée : grâce à une teneur en carbone contrôlée et à des procédés de refroidissement, la surface du rotor en fonte présente une dureté modérée, offrant une résistance à l’usure tout en minimisant les dommages aux plaquettes de frein.
3. Excellentes performances en matière de réduction des vibrations et du bruit
Effet d'amortissement du graphite : La structure en graphite contenue dans la fonte absorbe les vibrations, réduisant ainsi le bruit de freinage (comme les grincements ou les tremblements).
Microstructure optimisée : La fonte de haute qualité améliore encore les performances d’amortissement des vibrations grâce à une distribution plus fine du graphite (comme la nuance GG20). 4. Rentabilité et procédé éprouvé
Faibles coûts et excellent rapport qualité-prix : les matières premières en fonte sont peu coûteuses et les procédés de fonderie éprouvés (comme le moulage au sable) la rendent adaptée à une production à grande échelle.
Facilité d'usinage : les rotors en fonte sont faciles à tourner et à percer, ce qui réduit les coûts de post-traitement.
Véhicules de tourisme et véhicules utilitaires
Véhicules économiques : La fonte grise (HT250, HT200) est couramment utilisée dans les voitures familiales ordinaires en raison de son faible coût et de son excellente résistance à l'usure.
Véhicules lourds : La fonte à haute teneur en carbone ou la fonte alliée (comme celles contenant du Cr ou du Mo) est utilisée dans les camions et les autobus, offrant une résistance accrue aux hautes températures et à la fissuration thermique.
Transit ferroviaire
Les trains et les métros utilisent des rotors en fonte à haute résistance (comme la fonte à graphite compacté (CGI)) qui doivent résister à des freinages fréquents et à des charges extrêmes.
Machinerie industrielle
Les grues, les équipements miniers et autres machines dépendent de la capacité thermique élevée et de la stabilité des rotors en fonte.
Motos et voitures de course
Certaines motos utilisent des disques de frein en fonte ; en compétition, les disques en carbone-céramique les remplacent progressivement, même si certaines compétitions à bas coût utilisent encore de la fonte de haute qualité.
Nos disques de frein sont fabriqués à partir de matériaux de haute qualité, garantissant durabilité, puissance de freinage optimale et fonctionnement silencieux et fluide. Ils répondent à des normes métallurgiques et d'usinage rigoureuses, réduisant les distances de freinage et limitant l'échauffement des freins, ce qui prolonge la durée de vie des plaquettes et des disques. Équilibrés en usine et bénéficiant d'un traitement de surface non directionnel, ces disques offrent un freinage souple et sans vibrations. Nos produits sont conçus pour durer et offrir des performances constantes.
1. Préparation des matières premières : La fonte brute, les déchets d'acier et les éléments d'alliage (tels que le carbone, le silicium et le manganèse) sont mélangés en proportions adéquates pour garantir les propriétés mécaniques de la fonte (résistance, résistance à l'usure et résistance à la chaleur). Fusion : Chauffage dans un cubilot ou un four électrique à environ 1400–1500 °C pour obtenir du fer en fusion. 2. Procédé de coulée : (1) Préparation du moule : Coulée en sable (couramment utilisée) : Le moule est réalisé en sable résineux ou en sable argileux, la forme de la cavité étant adaptée à la conception du rotor. Coulée en moule métallique (pour certains rotors haute performance) : Les moules métalliques sont réutilisables et la précision de coulée est supérieure. (2) Coulée : Le fer en fusion est coulé dans le moule et refroidi pour former un rotor brut (y compris les parties excédentaires telles que les canaux d'alimentation et les masselottes). (3) Refroidissement et démoulage : Refroidissement naturel ou à vitesse contrôlée pour éviter les fissures de contrainte. Une sableuse vibrante est utilisée pour démouler le moule en sable et extraire la pièce coulée. 3. Nettoyage et prétraitement : Dépose de la colonne et de la colonne montante : Élimination des parties excédentaires par découpe ou meulage. Grenaillage : Traitement de surface par grenaillage de grenaille d’acier pour éliminer la calamine et améliorer la qualité de surface.
4. Traitement thermique (facultatif)
Recuit : Élimine les contraintes internes et améliore les performances d'usinage.
Trempe + revenu (pour rotors haute performance) : Améliore la dureté et la résistance à l'usure.
5. Usinage de précision
Tournage : Les tours CNC sont utilisés pour usiner les surfaces de friction et de montage, garantissant une précision dimensionnelle (par exemple, l’épaisseur, le parallélisme).
Perçage : Les trous pour les boulons filetés et les trous de dissipation de chaleur (le cas échéant) sont usinés.
Équilibrage dynamique : corrige le déséquilibre du rotor et prévient les vibrations à haute vitesse.
6. Traitement de surface
Revêtement antirouille : application d’huile ou de placage antirouille (par exemple, traitement au zinc ou au phosphate).
Application de matériaux de friction (par exemple, revêtement céramique, pour certains rotors haute performance).
7. Contrôle qualité
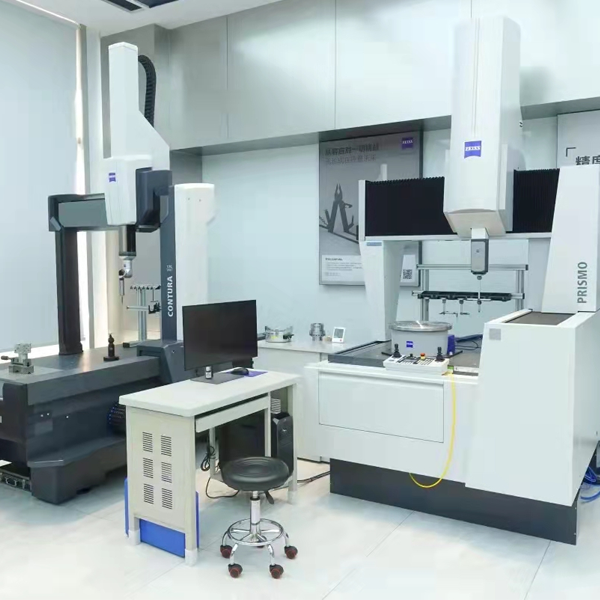
Contrôle dimensionnel : Les pieds à coulisse et les machines à mesurer tridimensionnelles sont utilisés pour vérifier les dimensions critiques.
Test de dureté : Garantit la conformité aux exigences de résistance à l'usure (généralement HT250 et plus).
Détection des défauts non intrinsèques : L’inspection par ultrasons ou par particules magnétiques est utilisée pour détecter les défauts internes (porosité, fissures). 8. Emballage et expédition
Après le nettoyage, appliquez de l'huile antirouille et emballez soigneusement pour éviter tout dommage pendant le transport.
Contrôle des matières premières
Inspection de la fonte brute/des déchets : Vérifie la composition chimique (C, Si, Mn, S, P, etc.) pour assurer la conformité aux normes (par exemple, les exigences de la fonte HT250 ou GG20).
Alliage : Contrôle le rapport des éléments d'alliage (par exemple, Cr, Mo, Cu) pour améliorer la résistance à l'usure et la stabilité thermique.
Surveillance du processus de fusion : enregistre la température de fusion, la durée et le traitement de désulfuration pour éviter les inclusions de gaz (par exemple, la porosité due à l’hydrogène).
Contrôle du processus de moulage
Inspection du moule : s'assurer que le moule en sable ou en métal est exempt de défauts et que ses dimensions correspondent aux plans (par exemple, épaisseur du rotor, emplacement du trou de ventilation).
Paramètres d'enrobage : Contrôlez la température de coulée (généralement 1300-1400°C) et la vitesse de coulée pour éviter les fermetures à froid et les cavités de retrait.
Vitesse de refroidissement : Surveillez la courbe de refroidissement afin d’éviter une dureté excessive ou des contraintes résiduelles dues à un refroidissement excessif.
Contrôle de la qualité de l'usinage
Précision dimensionnelle : Après usinage CNC, les dimensions clés (épaisseur de la surface de montage, diamètre du trou central du moyeu et parallélisme de la surface de friction) sont contrôlées.
Rugosité de surface : les valeurs Ra sont contrôlées entre 1.6 et 3.2 μm (les surfaces de friction nécessitent des finitions plus fines).
Équilibrage dynamique : Le déséquilibre du rotor à haute vitesse (par exemple, 1000 tr/min) doit être ≤15 g·cm pour éviter les vibrations au freinage.
Contrôle par ultrasons : Détecte les pores internes et les inclusions de scories (taille du défaut ≤ Φ2mm).
Contrôle par particules magnétiques : vérification de la présence de fissures superficielles (en particulier dans la zone de transition entre les nervures de dissipation de chaleur et la surface de friction).
Contrôle par rayons X (contrôles ponctuels) : utilisé pour les rotors fortement chargés afin de confirmer leur intégrité interne.
Test du coefficient de frottement : simule le freinage lors d'un test sur banc (0.35-0.45 est la plage acceptable).
Test de fatigue thermique : Détecte les fissures après de multiples cycles rapides de refroidissement et de chauffage (par exemple, 300 °C → refroidissement à l'eau, répété 20 fois).
Test au brouillard salin : Évalue la résistance à la corrosion des revêtements antirouille (par exemple, les revêtements galvanisés) (pas de rouille rouge après 96 heures).
1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.
2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.
3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.
4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.
Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments
Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs
Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.
Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .
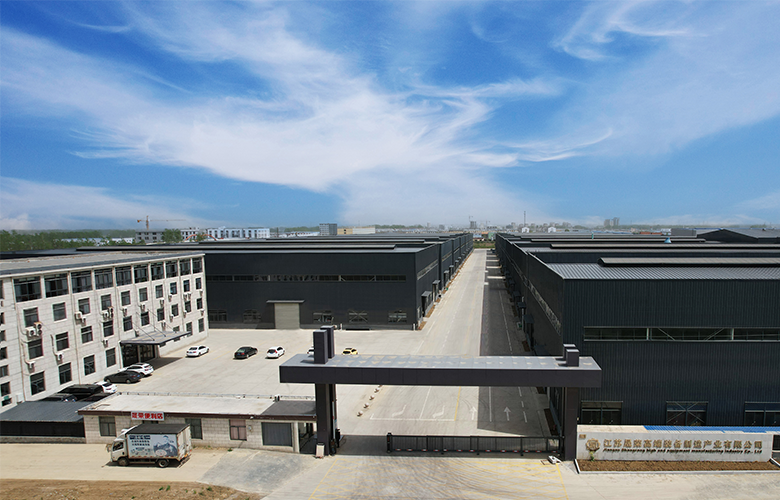
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.
CONTACT
Communiquez avec nous