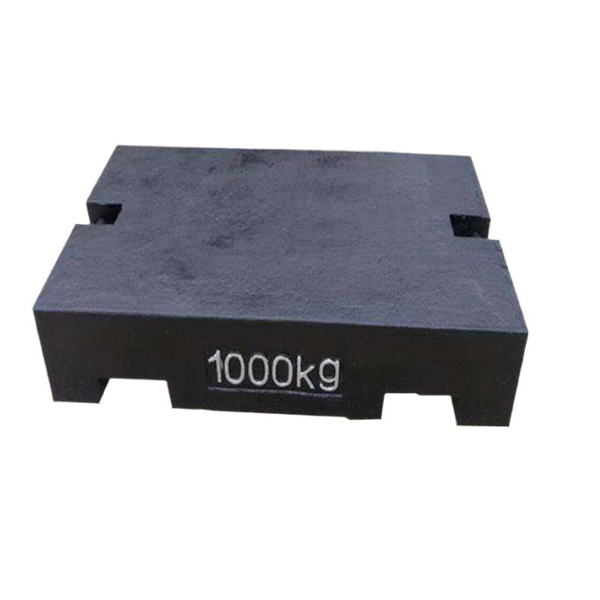
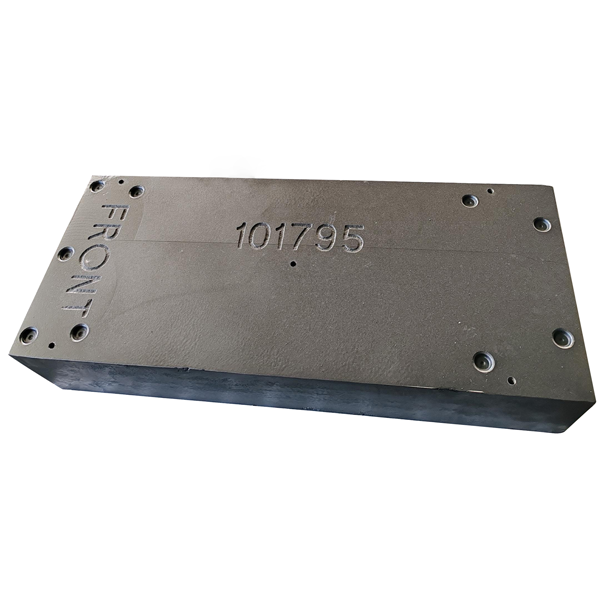
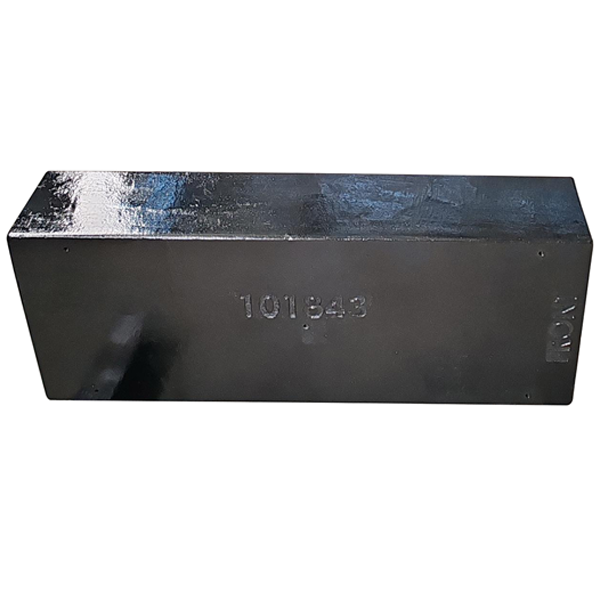
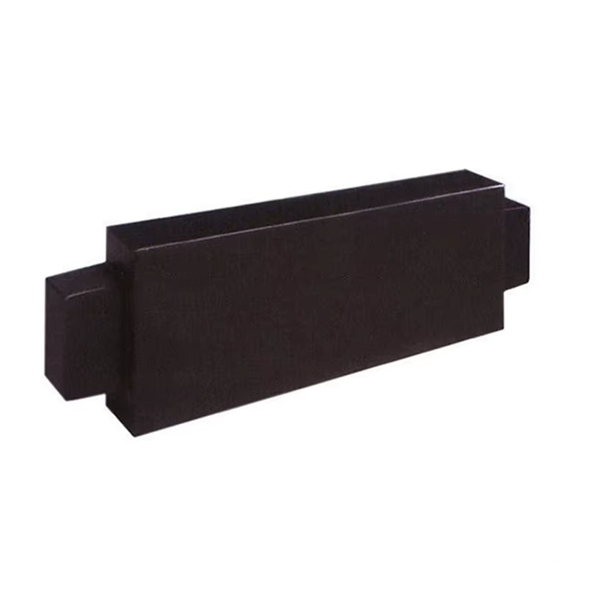
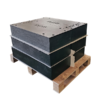
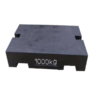
poids en fonte

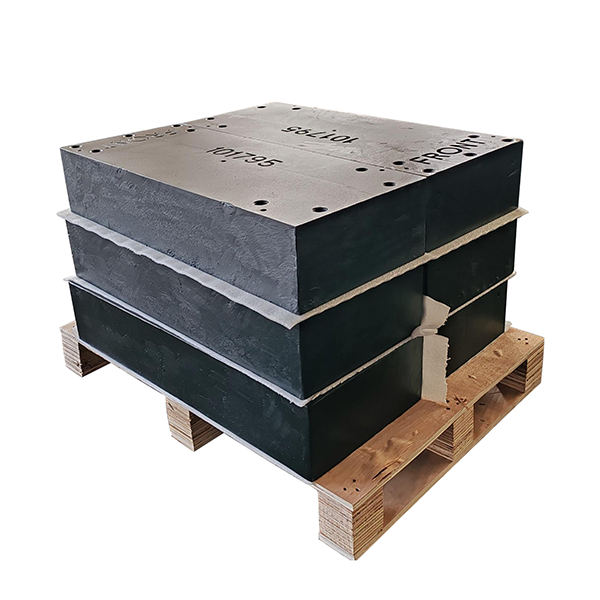
Jiangsu Shengrong Casting Co., Ltd. fabrique différents types de contrepoids en fonte grise HT250. Les dimensions sont personnalisables et le poids varie de 50 kg à 2 000 kg. Les délais de livraison sont courts et les prix compétitifs.

Matériau : fonte grise

Nos pièces en fonte sont de haute précision, résistantes à l'usure, à bas prix et livrées rapidement, et sont très appréciées des clients.

Matériau : Fonte HT200/GG20

Norme/tolérance : EN1561-2011/GB/T 9439/GB/T 1348

Dimensions et poids : selon le dessin

Avantages des contrepoids en fonte :
Applications
Spécifications/Caractéristiques principales

Haute densité et stabilité du poids : La fonte (comme la fonte grise et la fonte ductile) a une densité élevée (environ 6.8 à 7.3 g/cm³), offrant un poids élevé par unité de volume, ce qui la rend adaptée aux applications de contrepoids nécessitant une conception compacte.
L'excellente stabilité du matériau empêche toute déformation ou dégradation au fil du temps, assurant ainsi l'efficacité durable du contrepoids.
Excellentes propriétés mécaniques : La fonte offre une excellente résistance à la pression, ce qui la rend adaptée au support de charges statiques (telles que les socles de machines et les contrepoids d'ascenseur).
Résistance à l'usure : Sa dureté superficielle élevée résiste aux frottements mineurs et à l'usure environnementale.
Absorption des chocs : La structure interne en graphite de la fonte absorbe les vibrations et est souvent utilisée pour réduire les vibrations mécaniques (comme dans les contrepoids des machines-outils).
Le procédé de moulage permet de réaliser des formes complexes afin de répondre à diverses exigences d'installation (telles que des trous et des rainures de formes spéciales).
La surface peut être usinée (percée et fraisée), facilitant ainsi la connexion à d'autres composants.

Industrie : Machines d'emboutissage, machines de moulage par injection, contrepoids de grue.
Équipements de transport : contrepoids pour véhicules, ballasts pour voies ferrées.
Construction : Contrepoids d'ascenseur, poids de stabilisation temporaire de la structure.

Matériaux : fonte grise (HT150, HT200), fonte ductile (QT400-18, QT500-7), etc.
Gamme de poids : Le poids unitaire varie de quelques kilogrammes à plusieurs tonnes. Spécifications courantes :
Petits : 5 kg, 10 kg, 20 kg, 50 kg
Moyen : 100 kg, 200 kg, 500 kg
Grand modèle : 1 tonne, 2 tonnes, 5 tonnes (nécessite une conception unitaire individuelle)
Dimensions : Conçues en fonction du poids et de l’utilisation prévue. Les formes courantes comprennent les formes rectangulaires, cylindriques ou spéciales.
Exemple (rectangulaire) :
Tolérances : La tolérance de poids est généralement de ±2 % à ±5 %. Les tolérances dimensionnelles sont conformes à la norme GB/T 6414 ou aux spécifications du client. Normes internationales/nationales :
GB/T 9439 (Pièces moulées en fonte grise)
GB/T 1348 (Pièces moulées en fonte ductile)
ISO 185 (Classification du fer gris)
Traitement de surface : revêtement antirouille (par exemple, peinture asphaltique, galvanisation), surfaces brutes ou rugueuses.

Avantages des contrepoids en fonte :

Haute densité et stabilité du poids : La fonte (comme la fonte grise et la fonte ductile) a une densité élevée (environ 6.8 à 7.3 g/cm³), offrant un poids élevé par unité de volume, ce qui la rend adaptée aux applications de contrepoids nécessitant une conception compacte.
L'excellente stabilité du matériau empêche toute déformation ou dégradation au fil du temps, assurant ainsi l'efficacité durable du contrepoids.
Excellentes propriétés mécaniques : La fonte offre une excellente résistance à la pression, ce qui la rend adaptée au support de charges statiques (telles que les socles de machines et les contrepoids d'ascenseur).
Résistance à l'usure : Sa dureté superficielle élevée résiste aux frottements mineurs et à l'usure environnementale.
Absorption des chocs : La structure interne en graphite de la fonte absorbe les vibrations et est souvent utilisée pour réduire les vibrations mécaniques (comme dans les contrepoids des machines-outils).
Le procédé de moulage permet de réaliser des formes complexes afin de répondre à diverses exigences d'installation (telles que des trous et des rainures de formes spéciales).
La surface peut être usinée (percée et fraisée), facilitant ainsi la connexion à d'autres composants.

Applications

Industrie : Machines d'emboutissage, machines de moulage par injection, contrepoids de grue.
Équipements de transport : contrepoids pour véhicules, ballasts pour voies ferrées.
Construction : Contrepoids d'ascenseur, poids de stabilisation temporaire de la structure.

Spécifications/Caractéristiques principales

Matériaux : fonte grise (HT150, HT200), fonte ductile (QT400-18, QT500-7), etc.
Gamme de poids : Le poids unitaire varie de quelques kilogrammes à plusieurs tonnes. Spécifications courantes :
Petits : 5 kg, 10 kg, 20 kg, 50 kg
Moyen : 100 kg, 200 kg, 500 kg
Grand modèle : 1 tonne, 2 tonnes, 5 tonnes (nécessite une conception unitaire individuelle)
Dimensions : Conçues en fonction du poids et de l’utilisation prévue. Les formes courantes comprennent les formes rectangulaires, cylindriques ou spéciales.
Exemple (rectangulaire) :
Tolérances : La tolérance de poids est généralement de ±2 % à ±5 %. Les tolérances dimensionnelles sont conformes à la norme GB/T 6414 ou aux spécifications du client. Normes internationales/nationales :
GB/T 9439 (Pièces moulées en fonte grise)
GB/T 1348 (Pièces moulées en fonte ductile)
ISO 185 (Classification du fer gris)
Traitement de surface : revêtement antirouille (par exemple, peinture asphaltique, galvanisation), surfaces brutes ou rugueuses.

processus de production de poids en fonte

1. Conception et préparation du moule
Conception du dessin : Déterminer les dimensions, le poids et les exigences en matière de propriétés mécaniques en fonction de l’utilisation prévue du contrepoids (par exemple, équilibrage mécanique, ballast de navire, etc.).
Fabrication du moule : On utilise le moulage au sable (bois/métal) ou le moulage métallique. Le moule doit tenir compte du retrait (généralement d’environ 1 % pour la fonte).
2. Faire fondre et verser
Préparation des matières premières : La fonte brute, les déchets d'acier, les matériaux recyclés et les éléments d'alliage (tels que le carbone et le silicium) sont mélangés dans des proportions appropriées.
Fusion : Chauffer à 1400-1500°C dans un cubilot ou un four électrique (four à fréquence intermédiaire) et ajuster la composition (par exemple, l'équivalent carbone, C).
Inspection du four : Analyser rapidement la composition (spectromètre) et la température (thermocouple) du fer en fusion.
Coulée : Versez le fer en fusion dans le moule en contrôlant le débit afin d'éviter la porosité et les inclusions de scories.
3. Refroidissement et dépôt de sable
Refroidissement naturel : La pièce se solidifie dans le moule (la durée dépend de l’épaisseur de la paroi, généralement plusieurs heures). Démoulage : Retirez le sable du moule par vibration ou manuellement, puis extrayez la pièce (attention à éviter toute déformation due aux hautes températures).
4. Nettoyage et post-traitement
Démontage de la colonne montante : Nettoyer à l’aide d’un chalumeau, d’une meule ou d’un marteau.
Traitement de surface : Sablage/grenaillage pour éliminer la calamine et les résidus de sable.
Meulage : Ébavurer et ébarber.
5. Traitement thermique (facultatif)
Recuit/Vieillissement : Éliminer les contraintes internes (par exemple, chauffage à 500-600 °C et refroidissement lent).
Autres traitements : La fonte ductile peut nécessiter une normalisation ou une trempe pour augmenter sa dureté.
6. Usinage (au besoin)
Tournage/Fraisage/Perçage : Usinage des dimensions critiques ou des trous de montage (par exemple, surfaces de connexion du contrepoids).
7. Contrôle qualité
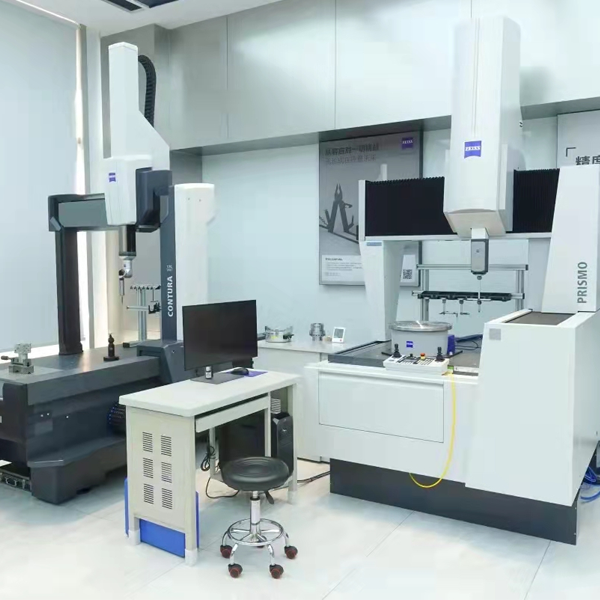
Contrôle dimensionnel : Pied à coulisse, MMT.
Inspection visuelle : vérifier la présence de défauts tels que fissures et pores (inspection visuelle ou détection des défauts).
Vérification du poids : peser à l’aide d’une balance électronique pour s’assurer du respect des tolérances. Essais de performance : dureté (dureté Brinell HB), résistance à la traction (essai destructif par échantillonnage).
8. Protection contre la rouille superficielle et peinture
Prévention de la rouille : Pulvérisation d’huile antirouille ou phosphatation.
Peinture : Appliquer l'apprêt et la couche de finition nécessaires (par exemple, une peinture résistante aux embruns salés est requise pour les contrepoids des navires).
9. Emballage et entreposage
Emballage : Emballé en toute sécurité dans des caisses en bois ou sur des palettes afin d'éviter les chocs pendant le transport.
Marquage : Marquage comportant des informations telles que le poids et le numéro de lot.

Contrôle de la qualité des pièces moulées de turbines par la fonderie Shengrong
Contrôle des matières premières

Contrôle des matières premières
Fonte brute/Déchets : Sélectionner des matières premières de haute pureté et contrôler la teneur en soufre et en phosphore (généralement soufre < 0.1 %, phosphore < 0.15 %) afin d'éviter les impuretés qui provoquent une fragilité.
Éléments d'alliage : Ajouter du silicium, du manganèse et d'autres éléments selon les besoins pour ajuster la résistance et la dureté (par exemple, la fonte HT250 nécessite 3.1 à 3.4 % de carbone et 1.8 à 2.2 % de silicium).
Analyse avant fusion : Une analyse spectroscopique du fer en fusion est effectuée avant la fusion afin de garantir que sa composition répond aux normes spécifiées.

Contrôle du processus de moulage

Processus de fusion et de coulée
Contrôle de la température : La température de coulée du fer en fusion doit être ≥ 1450 °C et la température de coulée doit être de 1300 à 1400 °C pour éviter les refoulements à froid et les bulles d'air.
Traitement par inoculation : Des inoculants tels que le ferrosilicium sont ajoutés pour affiner le graphite et améliorer les propriétés mécaniques (par exemple, résistance à la traction ≥ 250 MPa).
Vitesse de coulée : Un processus de coulée régulier est utilisé pour minimiser les inclusions de scories, et un système de coulée incliné est utilisé pour réduire les turbulences.

Contrôle de l'usinage et des dimensions

Moulage et refroidissement
Conception du moule : s’assurer de la dureté du moule en sable (résistance à la compression à l’état cru ≥ 80) et de sa perméabilité à l’air. L’utilisation de sable renforcé de résine permet d’améliorer la précision des pièces complexes.
Vitesse de refroidissement : Contrôlez le temps de déballage (généralement sur 24 heures) pour éviter un refroidissement excessif et des fissures de contrainte internes.
Contrôle de l'usinage et des dimensions
Référence d'usinage : Les surfaces de montage critiques sont usinées en utilisant des surfaces non critiques comme référence, avec une tolérance de planéité de ≤0.2 mm/m.
Compensation de poids : Prévoir une surépaisseur d’usinage (généralement de 3 à 5 mm). Après usinage, peser et niveler les pièces (par exemple, les contrepoids de grue ont une tolérance de ±2 %).

Contrôle de la qualité

Inspection d'aspect : Inspection visuelle ou inspection par particules magnétiques pour détecter les fissures de surface et les cavités de retrait (surface du défaut < 5 %).
Inspection dimensionnelle : Les dimensions critiques sont mesurées à l'aide d'une mesure de coordonnées tridimensionnelle pour garantir la conformité aux tolérances du dessin (par exemple, ±0.5 mm).
Test de performance:
Densité : Vérifier ponctuellement la densité réelle (fonte grise, environ 7.1-7.3 g/cm³).
Dureté : Dureté Brinell HB180-250 (selon la qualité).
Équilibrage dynamique (contrepoids du composant rotatif) : Balourd résiduel ≤ norme G2.5.

×

Pourquoi choisir la fonderie Shengrong ?

1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.

2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.

3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.

4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.

Notre principal partenaire dans la fonderie de fer et d'acier

Découvrez comment nous garantissons la qualité des pièces de fonderie en fonte

inspection

spectromètre d'inspection des éléments chimiques

Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments

Contrôle des propriétés mécaniques

Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs

Machine de mesure tridimensionnelle

Inspection des dimensions, de l'apparence et de la structure

Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.

emballage et expédition

Emballage et livraison

Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .

Fournir à nos clients les meilleures solutions de fonderie en fer

fonderie de coulée

À propos de la fonderie de fer Shengrong

Fonderie de fonte de classe mondiale

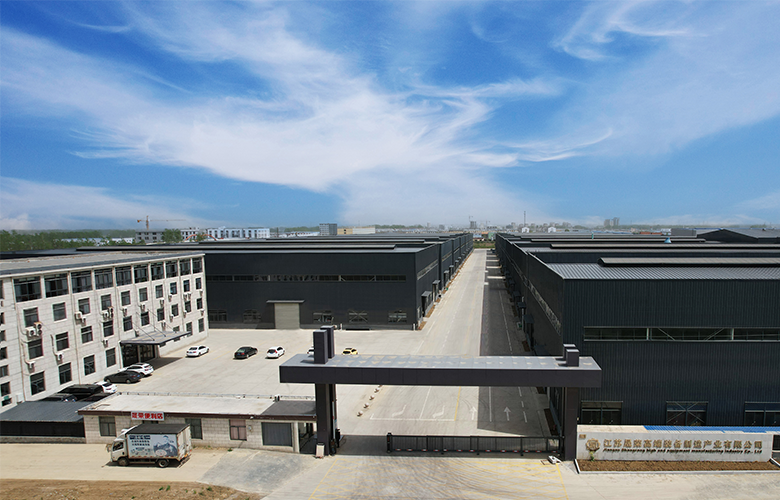
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.

Offrir à nos clients les meilleures solutions de fonderie en fer

Veuillez activer JavaScript dans votre navigateur pour remplir ce formulaire.

CONTACT

Communiquez avec nous