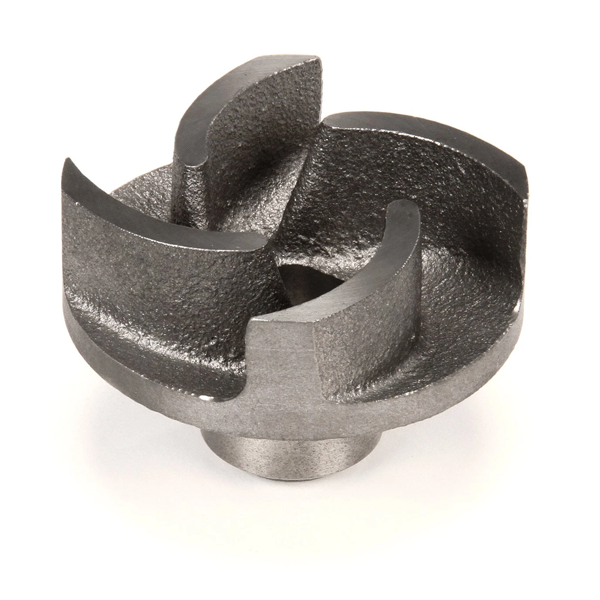
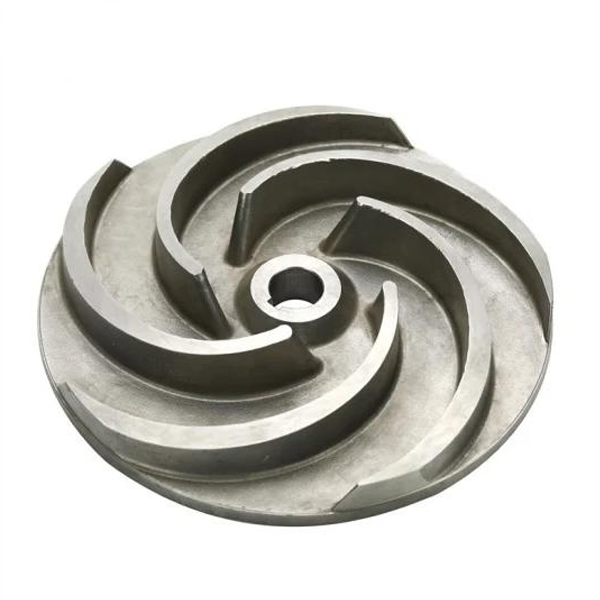
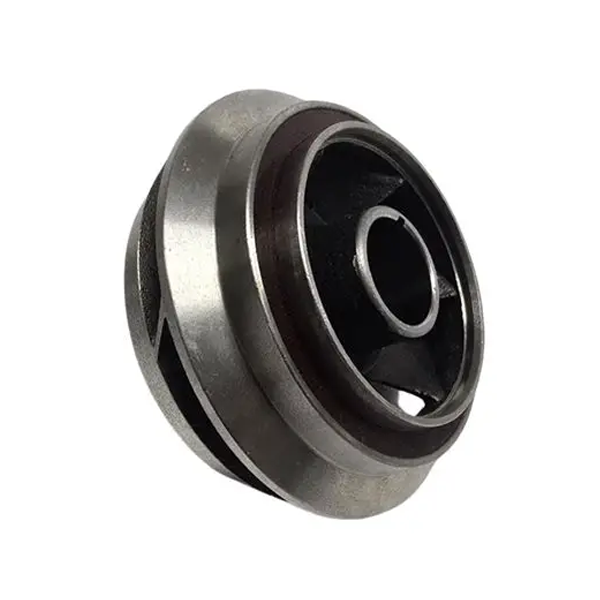
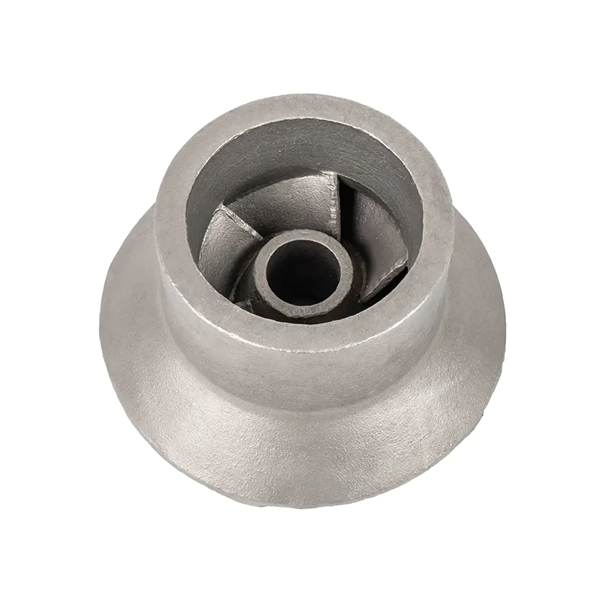
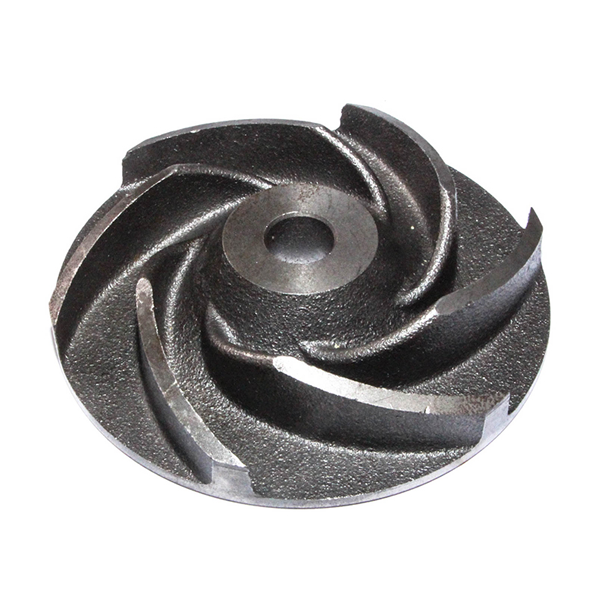


Nos turbines en fonte, principalement fabriquées en fonte grise HT250, bénéficient d'une conception avancée minimisant les fuites de fluide et atteignant des rendements de 80 à 90 %. Les turbines fermées sont dotées d'une structure à double couvercle réduisant la poussée axiale et prolongeant la durée de vie des roulements. Les turbines ouvertes disposent de jeux réglables pour un fonctionnement stable et durable. Le matériau résistant à l'usure supporte les conditions d'utilisation difficiles, notamment la corrosion acide et alcaline ainsi que les variations de température. Nous proposons différentes configurations (ouverte, fermée et semi-ouverte) adaptées à divers fluides, tels que les eaux usées contenant plus de 0.5 % de matières solides et les fluides chimiques.
Matériau : fonte grise
Nos pièces en fonte sont de haute précision, résistantes à l'usure, à bas prix et livrées rapidement, et sont très appréciées des clients.
Matériau : Fonte HT250/GG25
Norme/tolérance : EN1561-2011/GB/T 9439/GB/T 1348
Dimensions et poids : selon le dessin
High Efficiency
La conception optimisée de la dynamique des fluides (comme le profil des pales, l'angle de pas et la torsion) maximise l'efficacité de la conversion d'énergie et réduit les turbulences et la cavitation.
Performances typiques : rendements des turbines de pompes à eau supérieurs à 90 % et rendements isentropiques des turbines de compresseurs de moteurs d'avions supérieurs à 85 %.
Faibles vibrations et bruit
L'équilibrage dynamique (déséquilibre résiduel <0.1 g·mm/kg) et l'analyse modale empêchent la résonance et réduisent le bruit de fonctionnement (par exemple, le bruit de la turbine d'un ventilateur centrifuge <75 dB).
Adaptabilité à une large gamme de conditions de fonctionnement
Maintient des performances stables dans des conditions de débit/pression variables (par exemple, la caractéristique « sans bosse » des turbines centrifuges).
1. Secteur de l'énergie et de l'électricité
(1) Turbine à gaz/Turbine à vapeur
Application : Centrales électriques, propulsion navale
Type de roue : Roue de compresseur axial/centrifuge, pale de turbine
Caractéristiques : Alliages haute température (tels que l'Inconel 718, alliages monocristallins à base de nickel), résistants à des températures supérieures à 1000 °C.
Conception à refroidissement par air : les pales contiennent des canaux de refroidissement internes (l'impression 3D permet de réaliser des canaux d'écoulement complexes).
Haute vitesse : La vitesse de rotation des turbines à gaz pour la production d'électricité atteint 3000 à 15000 tr/min.
(2) Turbine hydraulique (hydroélectricité)
Type : turbine Francis, Kaplan, Pelton
Caractéristiques :
Matériau résistant à la cavitation : acier inoxydable (06Cr13Ni4Mo) ou revêtement en carbure de tungstène.
Grande échelle : La roue de la turbine des Trois Gorges dépasse 10 mètres de diamètre et pèse 450 tonnes. 2. Industrie pétrolière et chimique
(1) Roue de pompe centrifuge
Application : Transport de pétrole brut, pompes pour procédés chimiques
Caractéristiques : Matériaux résistants à la corrosion : Acier inoxydable duplex (2205), Hastelloy (C276).
Étanchéité : La conception fermée de la turbine réduit les fuites, l'efficacité atteint 85 % à 92 %.
(2) Roue de compresseur (telle qu'un compresseur centrifuge)
Application : Pressurisation du gaz naturel, procédé de raffinage
Caractéristiques : Haute résistance et légèreté : Alliage de titane (Ti-6Al-4V) ou acier inoxydable 17-4PH.
Rapport de pression élevé : Le rapport de pression à un étage peut atteindre plus de 4:1 (comme la norme API 617).
3. Aérospatial
(1) Turbine de moteur d'avion
Catégorie:
Roue de compresseur (flux axial/centrifuge) : alliage d'aluminium (étage avant), alliage de titane (étage arrière).
Roue de turbine : pale monocristalline à base de nickel (avec trous de refroidissement par film).
Caractéristiques : Résistance aux environnements extrêmes : haute température (> 1 500 °C), fortes contraintes (force centrifuge supérieure à 100 000 g). Fabrication de précision : usinage CNC 5 axes, tolérance de surface de la lame : ± 0.03 mm.
4. Transport
(1) Turbine de turbocompresseur automobile
Matériau : Alliage d'aluminium à haute teneur en silicium (tel que A356-T6) ou composite à matrice céramique (SiC).
Caractéristiques : Léger : Poids de l'hélice < 200 g, vitesse > 200 000 tr/min.
5. Industriel et civil
(1) Turbine de ventilateur de chauffage, ventilation et climatisation (CVC)
Type : Centrifuge, Axiale
Caractéristiques : Faible bruit : Conception de la lame incurvée vers l'arrière, bruit <60 dB (A).
Économies d'énergie : Moteur EC + turbine à haut rendement, rapport d'efficacité énergétique global > 8.0.
1. Spécifications générales des turbines
Diamètre (diamètre extérieur) : Le diamètre extérieur maximal de la roue (unité : mm/pouce), qui influe directement sur le débit et la hauteur/pression.
Exemple : φ200 mm, 8 pouces
Nombre de pales : varie de 3 à 12, ce qui influe sur l’efficacité et les caractéristiques du fluide.
Forme des pales : pales incurvées vers l’avant, incurvées vers l’arrière ou radiales, influençant la courbe de performance.
Largeur d'entrée/sortie : influe sur le débit et la vitesse.
Matériaux : Fonte, acier inoxydable (ex. 304/316), bronze, plastique (PP/PVDF), etc.
Diamètre du trou d'arbre : La dimension qui correspond à l'arbre d'entraînement (par exemple, φ25 mm, spécifications de la rainure de clavette).
Classe d'équilibrage : G6.3 (usage général), G2.5 (haute précision), etc. 2. Exemple de spécifications de turbine de pompe à eau
Roue de pompe centrifuge :
Modèle: 80-65-160
Diamètre d'entrée : 80 mm
Diamètre de sortie : 65 mm
Diamètre de la turbine : 160 mm
Débit : 50 m³/h
Tête: 32m
Vitesse: 2900rpm
Turbine ouverte/fermée : Turbine fermée pour les liquides propres, turbine ouverte pour les liquides contenant des impuretés.
3. Exemple de spécifications d'une turbine de ventilateur
Turbine de ventilateur centrifuge :
Diamètre: φ500mm
Nombre de lames : 6 à 12
Volume d'air: 2000-5000m³/h
Pression totale : 800-1200 Pa
Matériau : Acier galvanisé/alliage d'aluminium
4. Roue de turbine (par exemple, turbine à vapeur)
Hauteur de la lame/Longueur de la corde : Conception de précision adaptée à la dynamique des gaz.
Matériau : Alliage résistant aux hautes températures (par exemple, Inconel).
High Efficiency
La conception optimisée de la dynamique des fluides (comme le profil des pales, l'angle de pas et la torsion) maximise l'efficacité de la conversion d'énergie et réduit les turbulences et la cavitation.
Performances typiques : rendements des turbines de pompes à eau supérieurs à 90 % et rendements isentropiques des turbines de compresseurs de moteurs d'avions supérieurs à 85 %.
Faibles vibrations et bruit
L'équilibrage dynamique (déséquilibre résiduel <0.1 g·mm/kg) et l'analyse modale empêchent la résonance et réduisent le bruit de fonctionnement (par exemple, le bruit de la turbine d'un ventilateur centrifuge <75 dB).
Adaptabilité à une large gamme de conditions de fonctionnement
Maintient des performances stables dans des conditions de débit/pression variables (par exemple, la caractéristique « sans bosse » des turbines centrifuges).
1. Secteur de l'énergie et de l'électricité
(1) Turbine à gaz/Turbine à vapeur
Application : Centrales électriques, propulsion navale
Type de roue : Roue de compresseur axial/centrifuge, pale de turbine
Caractéristiques : Alliages haute température (tels que l'Inconel 718, alliages monocristallins à base de nickel), résistants à des températures supérieures à 1000 °C.
Conception à refroidissement par air : les pales contiennent des canaux de refroidissement internes (l'impression 3D permet de réaliser des canaux d'écoulement complexes).
Haute vitesse : La vitesse de rotation des turbines à gaz pour la production d'électricité atteint 3000 à 15000 tr/min.
(2) Turbine hydraulique (hydroélectricité)
Type : turbine Francis, Kaplan, Pelton
Caractéristiques :
Matériau résistant à la cavitation : acier inoxydable (06Cr13Ni4Mo) ou revêtement en carbure de tungstène.
Grande échelle : La roue de la turbine des Trois Gorges dépasse 10 mètres de diamètre et pèse 450 tonnes. 2. Industrie pétrolière et chimique
(1) Roue de pompe centrifuge
Application : Transport de pétrole brut, pompes pour procédés chimiques
Caractéristiques : Matériaux résistants à la corrosion : Acier inoxydable duplex (2205), Hastelloy (C276).
Étanchéité : La conception fermée de la turbine réduit les fuites, l'efficacité atteint 85 % à 92 %.
(2) Roue de compresseur (telle qu'un compresseur centrifuge)
Application : Pressurisation du gaz naturel, procédé de raffinage
Caractéristiques : Haute résistance et légèreté : Alliage de titane (Ti-6Al-4V) ou acier inoxydable 17-4PH.
Rapport de pression élevé : Le rapport de pression à un étage peut atteindre plus de 4:1 (comme la norme API 617).
3. Aérospatial
(1) Turbine de moteur d'avion
Catégorie:
Roue de compresseur (flux axial/centrifuge) : alliage d'aluminium (étage avant), alliage de titane (étage arrière).
Roue de turbine : pale monocristalline à base de nickel (avec trous de refroidissement par film).
Caractéristiques : Résistance aux environnements extrêmes : haute température (> 1 500 °C), fortes contraintes (force centrifuge supérieure à 100 000 g). Fabrication de précision : usinage CNC 5 axes, tolérance de surface de la lame : ± 0.03 mm.
4. Transport
(1) Turbine de turbocompresseur automobile
Matériau : Alliage d'aluminium à haute teneur en silicium (tel que A356-T6) ou composite à matrice céramique (SiC).
Caractéristiques : Léger : Poids de l'hélice < 200 g, vitesse > 200 000 tr/min.
5. Industriel et civil
(1) Turbine de ventilateur de chauffage, ventilation et climatisation (CVC)
Type : Centrifuge, Axiale
Caractéristiques : Faible bruit : Conception de la lame incurvée vers l'arrière, bruit <60 dB (A).
Économies d'énergie : Moteur EC + turbine à haut rendement, rapport d'efficacité énergétique global > 8.0.
1. Spécifications générales des turbines
Diamètre (diamètre extérieur) : Le diamètre extérieur maximal de la roue (unité : mm/pouce), qui influe directement sur le débit et la hauteur/pression.
Exemple : φ200 mm, 8 pouces
Nombre de pales : varie de 3 à 12, ce qui influe sur l’efficacité et les caractéristiques du fluide.
Forme des pales : pales incurvées vers l’avant, incurvées vers l’arrière ou radiales, influençant la courbe de performance.
Largeur d'entrée/sortie : influe sur le débit et la vitesse.
Matériaux : Fonte, acier inoxydable (ex. 304/316), bronze, plastique (PP/PVDF), etc.
Diamètre du trou d'arbre : La dimension qui correspond à l'arbre d'entraînement (par exemple, φ25 mm, spécifications de la rainure de clavette).
Classe d'équilibrage : G6.3 (usage général), G2.5 (haute précision), etc. 2. Exemple de spécifications de turbine de pompe à eau
Roue de pompe centrifuge :
Modèle: 80-65-160
Diamètre d'entrée : 80 mm
Diamètre de sortie : 65 mm
Diamètre de la turbine : 160 mm
Débit : 50 m³/h
Tête: 32m
Vitesse: 2900rpm
Turbine ouverte/fermée : Turbine fermée pour les liquides propres, turbine ouverte pour les liquides contenant des impuretés.
3. Exemple de spécifications d'une turbine de ventilateur
Turbine de ventilateur centrifuge :
Diamètre: φ500mm
Nombre de lames : 6 à 12
Volume d'air: 2000-5000m³/h
Pression totale : 800-1200 Pa
Matériau : Acier galvanisé/alliage d'aluminium
4. Roue de turbine (par exemple, turbine à vapeur)
Hauteur de la lame/Longueur de la corde : Conception de précision adaptée à la dynamique des gaz.
Matériau : Alliage résistant aux hautes températures (par exemple, Inconel).
La roue est l'élément central des turbomachines (pompes, ventilateurs, compresseurs, turbines, etc.). Son processus de production comprend de multiples étapes, telles que la sélection des matériaux, l'usinage de précision et le contrôle qualité.
1. Sélection des matériaux
La turbine doit être fabriquée dans des matériaux appropriés en fonction de l'environnement de travail (température, pression, corrosivité du milieu, etc.). Matériaux métalliques : fonte, acier moulé, acier inoxydable (tel que 304, 316), alliage d'aluminium, alliage de titane, alliage à base de nickel (environnement à haute température), etc.
2. Processus de production
(1) Conception et modélisation
Utilisez un logiciel de CAO (tel que SolidWorks, UG) pour la conception tridimensionnelle afin de déterminer la forme des pales (pales torsadées, pales droites, etc.), les angles d'entrée/sortie, les dimensions du canal d'écoulement, etc. Optimisez les performances du fluide grâce à une simulation CFD (dynamique des fluides numérique) pour garantir que l'efficacité et les caractéristiques de cavitation répondent aux normes.
(2) Préparation du blanc
Moulage (adapté aux turbines complexes) :
Moulage au sable (faible coût, petite série).
Moulage de précision (comme la méthode de la cire perdue, pour les turbines de haute précision).
Moulage sous pression (roues en alliage d'aluminium, production à grande échelle). Forgeage (exigences de haute résistance) : usinage après forgeage sous pression, adapté aux roues de turbines haute pression. Soudage/Assemblage : les roues divisées (telles que les grandes pales de ventilateur) sont assemblées par soudage.
(3) Usinage CNC : Des centres d’usinage CNC à cinq axes sont utilisés pour les pales courbes complexes. Tournage de pièces rotatives telles que les moyeux et les alésages d’arbres. Usinage par électroérosion (EDM) : Traitement de structures fines de matériaux à haute dureté (tels que les alliages de titane). Polissage et ébavurage : Polissage manuel ou robotisé pour réduire l’impact de la rugosité de surface sur l’efficacité du fluide.
(4) Traitement thermique et traitement de surface : Traitement thermique : La trempe et le revenu améliorent la dureté et la résistance à la fatigue des turbines métalliques. Traitement de surface : Revêtement par pulvérisation (par exemple, revêtement en carbure de tungstène pour la résistance à l’usure). Galvanoplastie (protection contre la corrosion). Anodisation (turbines en alliage d’aluminium).
(5) Test d'équilibrage dynamique
Les vibrations de la roue en rotation sont détectées sur une machine d'équilibrage dynamique. Le déséquilibre est corrigé par ajout ou retrait de poids (par exemple, à l'aide de vis de contrepoids) afin de prévenir toute défaillance lors d'un fonctionnement à haute vitesse.
(6) Contrôle de la qualité
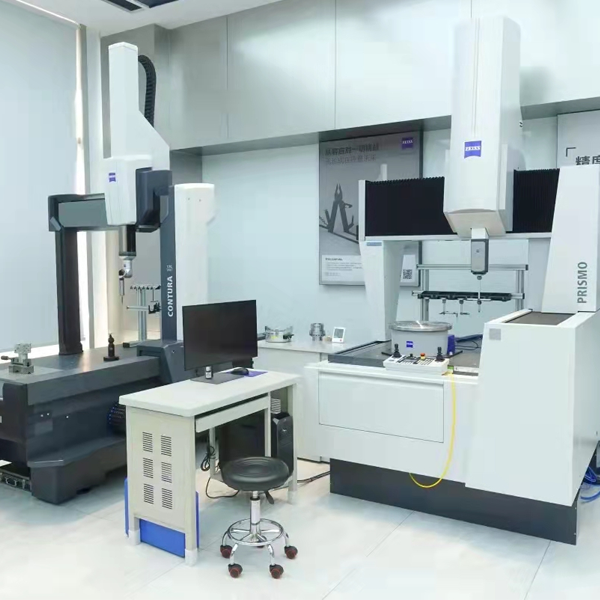
Contrôle dimensionnel : La machine à mesurer tridimensionnelle (MMT) vérifie les dimensions clés.
Contrôles non destructifs : les contrôles par rayons X et par ultrasons sont utilisés pour détecter les défauts internes.
Tests de performance : Simulation des conditions réelles de fonctionnement (débit, pression, tests d'efficacité).
Contrôle des matières premières
Composition du matériau métallique :
L'analyse spectroscopique permet de vérifier que la composition de l'alliage est conforme aux normes (par exemple, la teneur en Cr et Ni dans l'acier inoxydable).
Les éléments d'impuretés (par exemple, S et P) doivent être strictement contrôlés pour éviter la fragilité à chaud ou la corrosion intergranulaire.
Sable de moulage/Matériau de moule (moulage au sable) :
Inspectez la réfractarité, la perméabilité et la résistance du sable afin d'éviter des défauts tels que la porosité et l'adhérence du sable dans la pièce moulée.
Qualité et précision dimensionnelle du moule/modèle en cire : Les moules doivent être vérifiés à l'aide d'une mesure de coordonnées (CMM) pour garantir que la cavité est conforme à la conception.
Finition de surface : La surface du modèle en cire ou du moule doit être exempte de fissures et de bavures afin d’éviter les défauts de surface dans la pièce coulée.
Température de fusion : Enregistrez la courbe de température de fusion pour éviter la surchauffe (entraînant des grains grossiers) ou la sous-chauffe (fluidité insuffisante).
Désoxydation et dégazage : Ajouter un désoxydant (tel que du fil d’aluminium) et utiliser du gaz argon pour le dégazage afin de réduire la porosité de la pièce moulée.
Un refroidissement excessif peut facilement provoquer des turbulences et un entraînement de gaz, tandis qu'une vitesse de refroidissement trop lente peut entraîner des arrêts à froid.
La température de coulée doit être ajustée en fonction du matériau (par exemple, environ 1500-1600°C pour l'acier inoxydable).
Contrôle du taux de refroidissement :
Un refroidissement trop rapide peut entraîner des contraintes résiduelles ou des fissures, nécessitant une conception du processus (comme le maintien et le refroidissement lent).
Moment du dépoussiérage : Un dépoussiérage prématuré peut facilement entraîner une déformation de la pièce moulée ; il doit être effectué une fois que la pièce moulée a complètement refroidi.
Enlèvement et découpe du sable
Propreté de la cavité interne : s'assurer qu'il n'y a pas de sable résiduel entre le canal d'écoulement et les lames (peut être inspecté à l'aide d'un endoscope).
Retrait de la colonne montante : Meulez les lames à plat après la coupe pour éviter toute concentration de contraintes.
Traitement thermique : Recuit/Traitement de mise en solution (roues en acier inoxydable) :
Éliminer les contraintes de coulée et homogénéiser la microstructure (par exemple, trempe à l'eau à 1050-1100°C).
Essais de dureté : Essais de dureté Brinell ou Rockwell pour garantir la conformité aux exigences de conception.
Contrôle d'usinage
Positionnement de la ligne de base : La ligne de base doit être calibrée avant l’usinage afin d’éviter une asymétrie de la lame due à un écart de serrage.
Précision du profil de la pale : Après l'usinage à cinq axes, l'écart de la surface de la pale est mesuré à l'aide d'une mesure de coordonnées tridimensionnelles (généralement requis ≤ 0.1 mm).
Uniformité de l'épaisseur de la paroi : un appareil de mesure d'épaisseur à ultrasons est utilisé pour inspecter les zones critiques (par exemple, la base de la pale) afin d'éviter un amincissement localisé.
Inspection aux rayons X : Détecte les défauts internes tels que la porosité, le retrait et les inclusions (évalués selon les normes ASTM E).
Contrôle par ultrasons : Convient aux turbines à parois épaisses pour détecter les fissures internes ou le délaminage.
Contrôle par ressuage (PT) : Vérification des défauts d'ouverture de surface (tels que fissures et piqûres).
Contrôle par particules magnétiques (MT) (pour les matériaux ferromagnétiques) : Détecte les défauts de surface et de subsurface.
Essais de tolérance dimensionnelle et géométrique
Dimensions clés :
Diamètre extérieur de la turbine, alésage du moyeu, angle de montage des pales, etc.
Tolérances géométriques : faux-rond de la face d'extrémité, faux-rond radial (généralement ≤ 0.05 mm).
Écart angulaire entre les pales (affecte l'équilibre des fluides).
test d'équilibrage dynamique
Grade d'équilibrage : Selon la norme ISO 1940, G2.5-G6.3 est généralement requis (par exemple, les roues de pompe nécessitent généralement G6.3).
Rugosité de surface : Ra ≤ 3.2 μm (une rugosité excessive augmente la résistance à l’écoulement). Revêtement/galvanoplastie : test au brouillard salin pour vérifier la résistance à la corrosion (par exemple, les turbines en acier inoxydable doivent réussir un test au brouillard salin neutre de 48 heures).
1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.
2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.
3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.
4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.
Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments
Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs
Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.
Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .
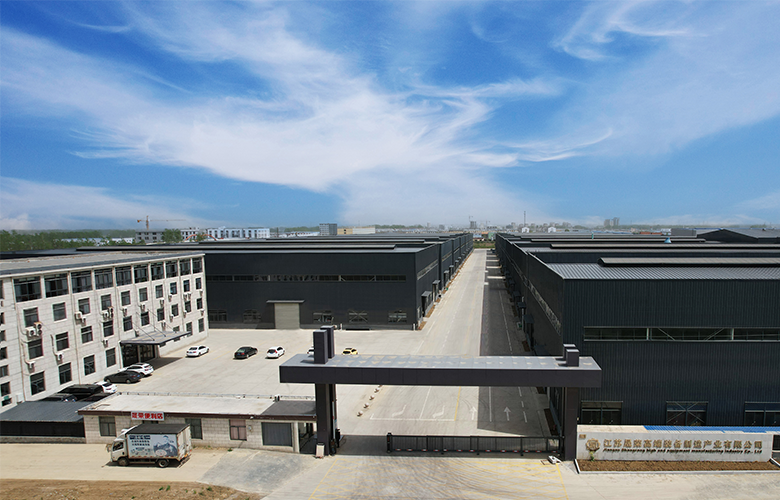
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.
CONTACT
Communiquez avec nous