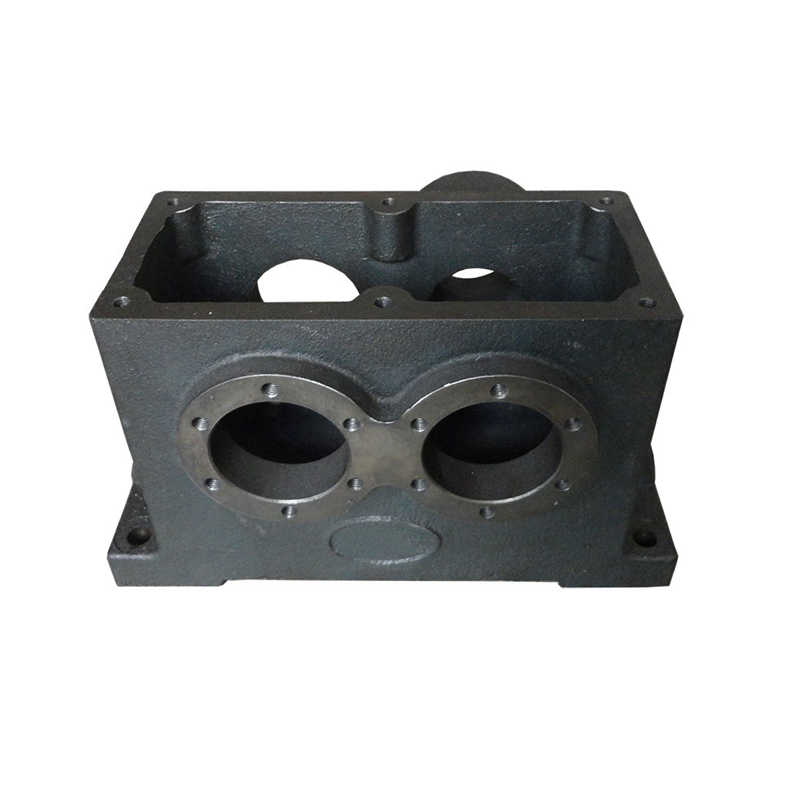
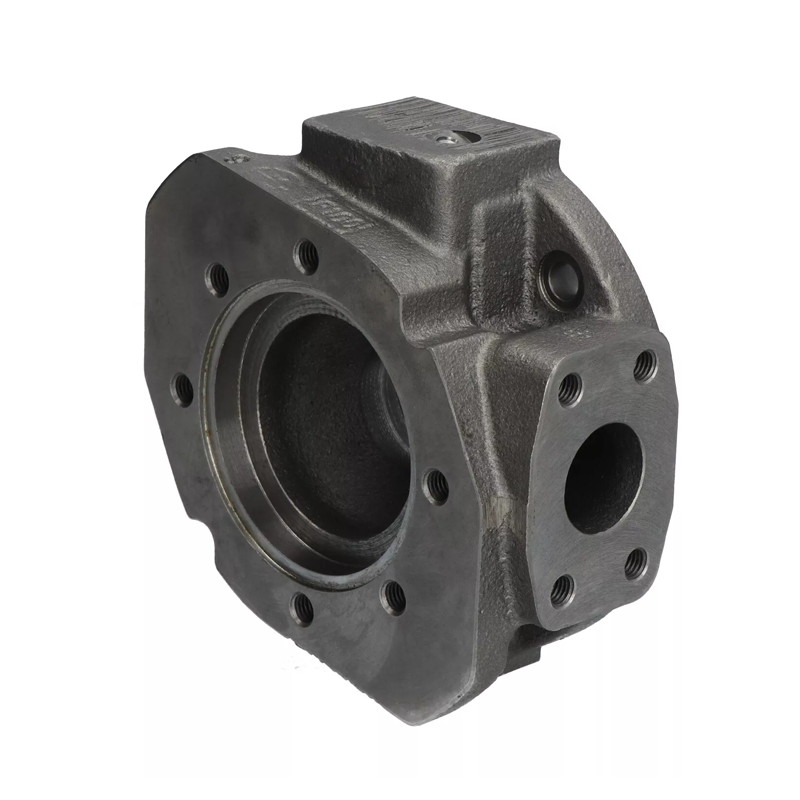
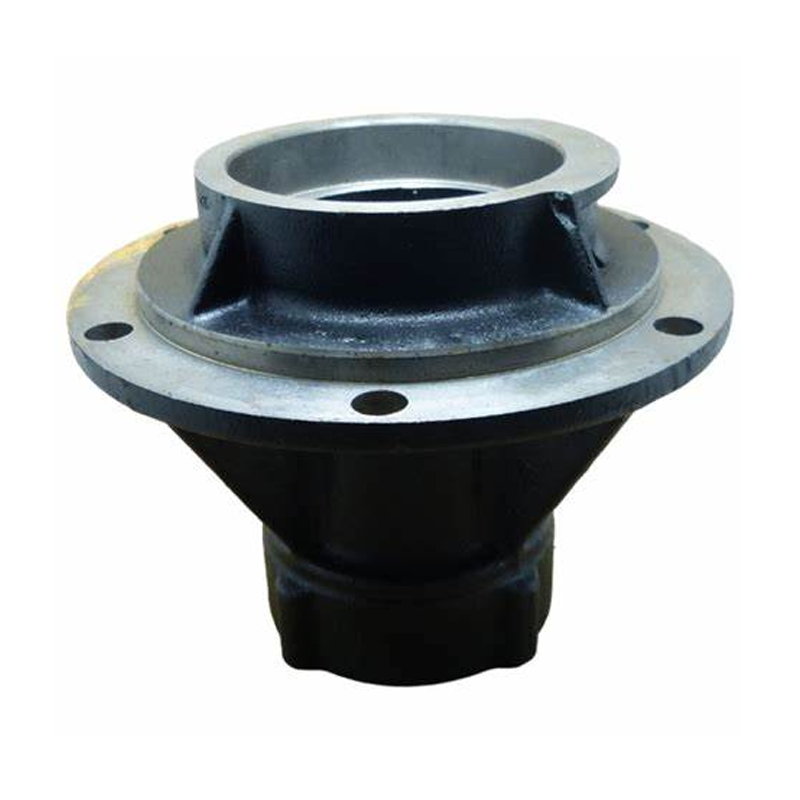
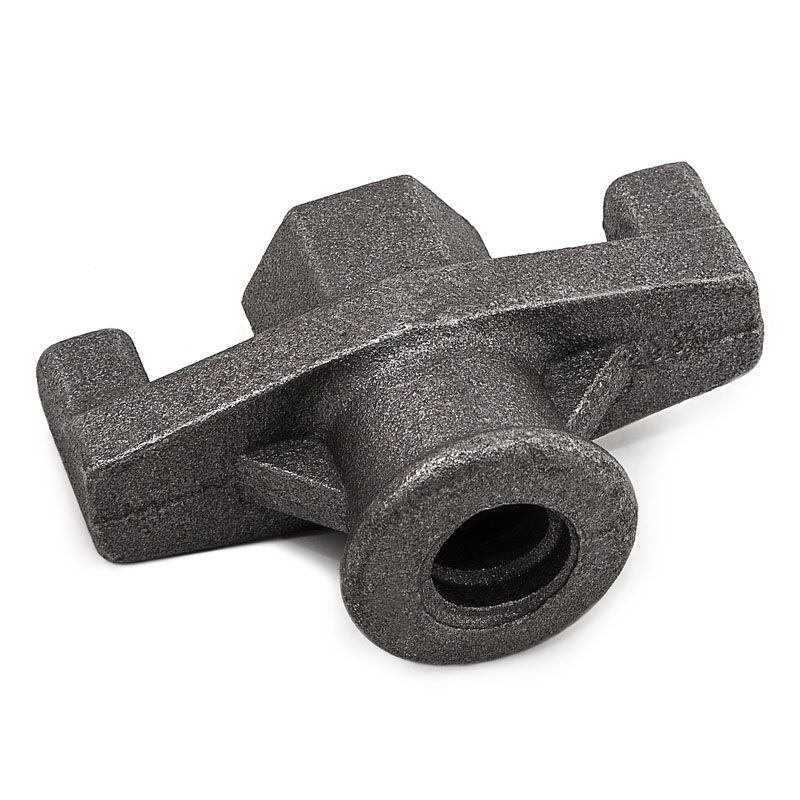
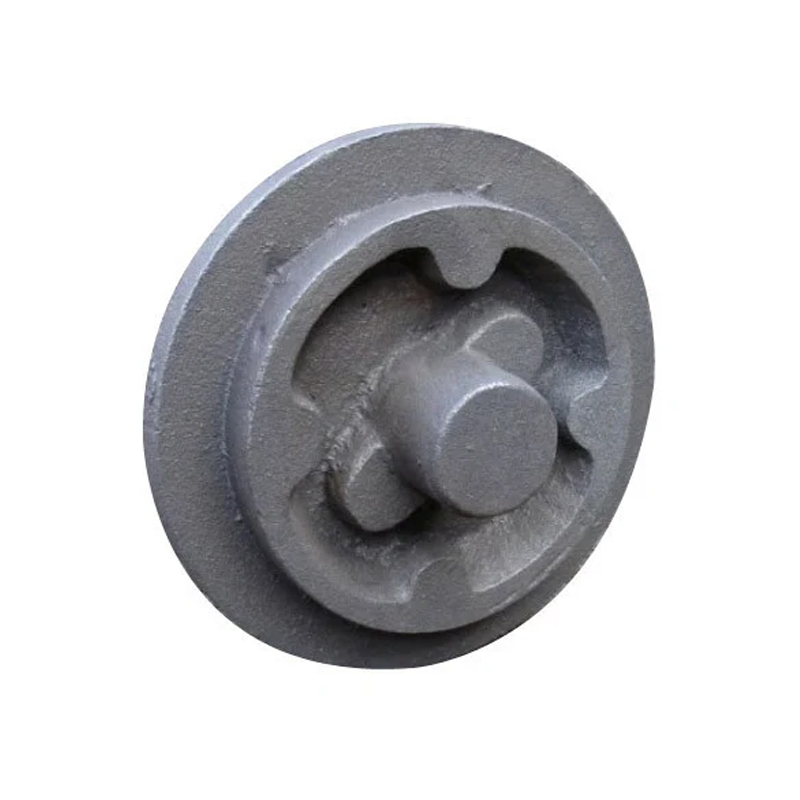
fonte usinée

Quelles pièces de fonte usinées la fonderie de fer de Jiangsu Shengrong peut-elle produire ?

Fonte grise/Norme chinoise (GB/T 9439) : HT100, HT150, HT200, HT250, HT300, HT350
Norme internationale (ISO 185) : G150, G250, G350
Norme américaine (ASTM A48) : Classe 20, Classe 30, Classe 40

Fonte ductile/Fonte nodulaire
Norme chinoise (GB/T 1348) : QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2
Norme internationale (ISO 1083) : EN-GJS-400-15, EN-GJS-600-3, etc.
Norme américaine (ASTM A536):60-40-18, 80-55-06, etc.

Avantages de la fonte usinée :
Applications de la fonte usinée :
Spécifications des pièces moulées en fonte usinées :

Avantages de la fonderie en fonte usinée Shengrong

1. Haute résistance et résistance à l'usure
En optimisant la composition (par exemple, en contrôlant raisonnablement la teneur en carbone et en silicium) et le processus de traitement thermique (par exemple, le recuit et la normalisation), la résistance à la traction et la dureté sont améliorées.
2. Excellentes performances de casting
Bonne fluidité, peut remplir des moules complexes et former des parois minces ou des structures fines (telles que des cylindres de moteur, des corps de vannes hydrauliques).
Faible retrait (environ 1 % pour la fonte grise), réduisant les trous de retrait et les défauts de fissures.
3. Haute précision dimensionnelle et qualité de surface
Lorsqu'on utilise des techniques de fonderie de précision (comme la fonderie à modèle perdu ou la fonderie en sable résineux), la tolérance peut atteindre le niveau CT6-8 (norme ISO) et la rugosité de surface Ra ≤ 6.3 μm. Cela permet de réduire les coûts d'usinage ultérieurs et convient à la production en série.
4. Bonne absorption des chocs et performances de coupe
La structure du graphite (en particulier le graphite en paillettes) absorbe les vibrations et son coefficient d'amortissement est 6 à 10 fois supérieur à celui de l'acier, ce qui le rend idéal pour les bâtis de machines-outils. Il présente une dureté modérée (HB170-240), une faible usure des outils et une productivité élevée.
5. Corrosion et résistance à la chaleur
L'ajout d'éléments tels que le Cr, le Ni et le Cu (comme la fonte à haute teneur en silicium contenant 14 à 18 % de Si) permet de résister à l'oxydation par les acides, les alcalis ou les hautes températures (la température de fonctionnement peut atteindre 800 °C).
6. Structure interne uniforme et dense
L'examen métallographique montre que la morphologie du graphite répond aux normes (telles que le taux de sphéroïdisation ≥90%), la matrice ne présente pas de carbures aux joints de grains et la porosité est <1%.
7. Économie et fiabilité
Son coût est 20 à 30 % inférieur à celui de l'acier moulé, et des tests non destructifs (ultrasons, rayons X) sont utilisés pour garantir l'absence de défauts internes, et sa durée de vie est prolongée de plus de 30 %.

Applications de la fonderie de fer usinée

Bâti/rail de guidage de machine-outil : La fonte grise (HT250, HT300) est souvent utilisée pour les grandes pièces structurelles de base des machines-outils avec une bonne absorption des chocs, une résistance à l'usure et une rigidité élevée pour réduire les vibrations de traitement.
Engrenage/Came : La fonte ductile (QT600-3, QT700-2) peut remplacer certaines pièces en acier forgé après traitement thermique, ce qui est moins coûteux et résistant à la fatigue.
Pièces hydrauliques : telles que le corps de vanne hydraulique et le carter de pompe, en fonte vermiculaire compactée
Pièces du moteur : Le bloc-cylindres et la culasse sont principalement fabriqués en fonte grise à haute résistance (HT250) ou en fonte alliée (contenant du Cr, du Cu), qui présente une excellente résistance à la fatigue thermique.
Système de freinage : Les disques/tambours de frein utilisent souvent de la fonte grise perlite, qui présente une bonne dissipation de la chaleur et un coefficient de friction stable.
Pièces du châssis : La fonte ductile (QT400-18) est utilisée pour les fusées de direction et les bras de suspension, qui ont à la fois robustesse et résistance.
Système de canalisations : Les tuyaux en fonte ductile (DN80-DN2600) remplacent les tuyaux traditionnels en fonte grise, avec une résistance à la haute pression, une résistance aux tremblements de terre et une durée de vie de plus de 50 ans.
Plaques de regards/grilles d'eaux pluviales : les pièces moulées QT500-7 sont inoxydables et ont une classe de charge EN124 D400.
Composants de puissance éolienne : Les grands moyeux en fonte ductile (QT350-22L) nécessitent une résistance aux chocs à basse température de ≥12J à -20°C.
Vilebrequin de moteur à combustion interne : le QT800-2 a une résistance à la traction de 800 MPa après trempe isotherme, comparable à celle de l'acier forgé.
Pièces résistantes à la corrosion : La fonte à haute teneur en silicium (contenant 14.5 % de Si) est utilisée pour les pompes et les vannes chimiques et est résistante à la corrosion acide et alcaline.
Pièces haute température : La fonte à teneur moyenne en silicium-molybdène (Si4%-Mo1%) est utilisée pour les brûleurs de chaudière et résiste à l'oxydation à 750°C.

Capacité technique

Avantages de la fonte usinée :

Avantages de la fonderie en fonte usinée Shengrong

1. Haute résistance et résistance à l'usure
En optimisant la composition (par exemple, en contrôlant raisonnablement la teneur en carbone et en silicium) et le processus de traitement thermique (par exemple, le recuit et la normalisation), la résistance à la traction et la dureté sont améliorées.
2. Excellentes performances de casting
Bonne fluidité, peut remplir des moules complexes et former des parois minces ou des structures fines (telles que des cylindres de moteur, des corps de vannes hydrauliques).
Faible retrait (environ 1 % pour la fonte grise), réduisant les trous de retrait et les défauts de fissures.
3. Haute précision dimensionnelle et qualité de surface
Lorsqu'on utilise des techniques de fonderie de précision (comme la fonderie à modèle perdu ou la fonderie en sable résineux), la tolérance peut atteindre le niveau CT6-8 (norme ISO) et la rugosité de surface Ra ≤ 6.3 μm. Cela permet de réduire les coûts d'usinage ultérieurs et convient à la production en série.
4. Bonne absorption des chocs et performances de coupe
La structure du graphite (en particulier le graphite en paillettes) absorbe les vibrations et son coefficient d'amortissement est 6 à 10 fois supérieur à celui de l'acier, ce qui le rend idéal pour les bâtis de machines-outils. Il présente une dureté modérée (HB170-240), une faible usure des outils et une productivité élevée.
5. Corrosion et résistance à la chaleur
L'ajout d'éléments tels que le Cr, le Ni et le Cu (comme la fonte à haute teneur en silicium contenant 14 à 18 % de Si) permet de résister à l'oxydation par les acides, les alcalis ou les hautes températures (la température de fonctionnement peut atteindre 800 °C).
6. Structure interne uniforme et dense
L'examen métallographique montre que la morphologie du graphite répond aux normes (telles que le taux de sphéroïdisation ≥90%), la matrice ne présente pas de carbures aux joints de grains et la porosité est <1%.
7. Économie et fiabilité
Son coût est 20 à 30 % inférieur à celui de l'acier moulé, et des tests non destructifs (ultrasons, rayons X) sont utilisés pour garantir l'absence de défauts internes, et sa durée de vie est prolongée de plus de 30 %.

Applications de la fonte usinée :

Applications de la fonderie de fer usinée

Bâti/rail de guidage de machine-outil : La fonte grise (HT250, HT300) est souvent utilisée pour les grandes pièces structurelles de base des machines-outils avec une bonne absorption des chocs, une résistance à l'usure et une rigidité élevée pour réduire les vibrations de traitement.
Engrenage/Came : La fonte ductile (QT600-3, QT700-2) peut remplacer certaines pièces en acier forgé après traitement thermique, ce qui est moins coûteux et résistant à la fatigue.
Pièces hydrauliques : telles que le corps de vanne hydraulique et le carter de pompe, en fonte vermiculaire compactée
Pièces du moteur : Le bloc-cylindres et la culasse sont principalement fabriqués en fonte grise à haute résistance (HT250) ou en fonte alliée (contenant du Cr, du Cu), qui présente une excellente résistance à la fatigue thermique.
Système de freinage : Les disques/tambours de frein utilisent souvent de la fonte grise perlite, qui présente une bonne dissipation de la chaleur et un coefficient de friction stable.
Pièces du châssis : La fonte ductile (QT400-18) est utilisée pour les fusées de direction et les bras de suspension, qui ont à la fois robustesse et résistance.
Système de canalisations : Les tuyaux en fonte ductile (DN80-DN2600) remplacent les tuyaux traditionnels en fonte grise, avec une résistance à la haute pression, une résistance aux tremblements de terre et une durée de vie de plus de 50 ans.
Plaques de regards/grilles d'eaux pluviales : les pièces moulées QT500-7 sont inoxydables et ont une classe de charge EN124 D400.
Composants de puissance éolienne : Les grands moyeux en fonte ductile (QT350-22L) nécessitent une résistance aux chocs à basse température de ≥12J à -20°C.
Vilebrequin de moteur à combustion interne : le QT800-2 a une résistance à la traction de 800 MPa après trempe isotherme, comparable à celle de l'acier forgé.
Pièces résistantes à la corrosion : La fonte à haute teneur en silicium (contenant 14.5 % de Si) est utilisée pour les pompes et les vannes chimiques et est résistante à la corrosion acide et alcaline.
Pièces haute température : La fonte à teneur moyenne en silicium-molybdène (Si4%-Mo1%) est utilisée pour les brûleurs de chaudière et résiste à l'oxydation à 750°C.

Spécifications des pièces moulées en fonte usinées :

Capacité technique

processus de production de pièces moulées en fonte usinées


Le processus de production des pièces moulées pour vannes Shengrong comprend principalement les étapes suivantes :
1. Conception du procédé et préparation du moule
Modélisation et simulation 3D : Concevoir un modèle 3D basé sur la structure du corps de vanne, utiliser un logiciel de simulation de fonderie (tel que MAGMA, ProCAST) pour simuler le processus de remplissage et de solidification, et optimiser la conception du système de contrôle et de la colonne montante.
Fabrication des moules : Utiliser des moules métalliques (comme des moules en fonte ou en acier) ou des moules en sable revêtu. Les structures complexes peuvent utiliser des moules en sable imprimés en 3D (comme la technologie SLS).
2. Sélection et fusion des matériaux
Exigences en matière de matériaux : fonte grise HT250, HT300 ou fonte ductile (QT450-10)
Contrôle de la fusion :
Fusion au four électrique ou au cubilot, contrôle strict de l'équivalent carbone (CE), de la teneur en soufre et en phosphore.
La fonte ductile doit être sphéroïdisée (alliage de magnésium ou de terres rares) et inoculée.
Température de fusion : la fonte se situe généralement entre 1500 et 1550 °C.
3. Moulage et fabrication de noyaux
Moulage au sable (procédé courant) :
Moulage en sable de résine (résine furanique ou résine phénolique) : haute précision, convient aux petits et moyens lots.
Moule en coquille de sable revêtue : finition de surface élevée, adapté aux corps de vannes complexes à parois minces.
Fabrication des noyaux : le procédé de boîte à noyaux chauds ou froids est utilisé pour fabriquer le noyau de sable à cavité interne, et le sable du noyau doit avoir une désintégration élevée (pour éviter les difficultés de nettoyage).
4. Coulage et solidification
Conception du système d'encapsulation :
Un système de coulée ouvert (comme la coulée par le bas) réduit les turbulences et évite les inclusions de scories et les bulles d'air.
Mettre en place des colonnes montantes et des refroidisseurs pour assurer une solidification séquentielle et éviter les cavités de retrait et le retrait.
Paramètres de coulée :
Température de coulée de la fonte : 1350-1400℃ (ajustée en fonction de l'épaisseur de la paroi).
La vitesse d'écoulement doit être stable pour éviter l'emprisonnement de gaz.
5. Refroidissement et dépôt de sable
Refroidissement contrôlé : La pièce moulée est refroidie lentement dans le moule en sable (en particulier la partie à paroi épaisse) afin de réduire les contraintes résiduelles.
Séparation du sable par vibration : La pièce moulée et le moule en sable sont séparés par un équipement de vibration afin d’éviter tout dommage mécanique.
6. Nettoyage et post-traitement
Retirer le tube de coulée : utiliser une meuleuse ou une poinçonneuse hydraulique.
Grenaillage/nettoyage par grenaillage : élimination du sable de surface et des dépôts d’oxyde.
Traitement thermique:
Fonte grise : recuit de détente (isolation à 500-550℃ et refroidissement lent).
Fonte ductile : normalisation ou trempe + revenu pour améliorer la résistance.
Surface de référence d'usinage : fournit une référence de positionnement pour l'usinage CNC ultérieur.
7. Contrôle de la qualité
Contrôle dimensionnel : mesure tridimensionnelle (CMM) de la distance et de la planéité du trou de serrure.
Contrôle non destructif:
Détection des défauts par rayons X ou ultrasons (défauts internes).
Contrôle par ressuage (fissures superficielles).
Test de pression : effectuer un test d’étanchéité à l’air ou hydraulique sur le canal d’écoulement du corps de vanne.
8. Traitement de surface et prévention de la rouille
Traitement de phosphatation ou de noircissement : améliore la résistance à la corrosion.
Application d'huile antirouille : conditionnement et livraison d'huile antirouille.
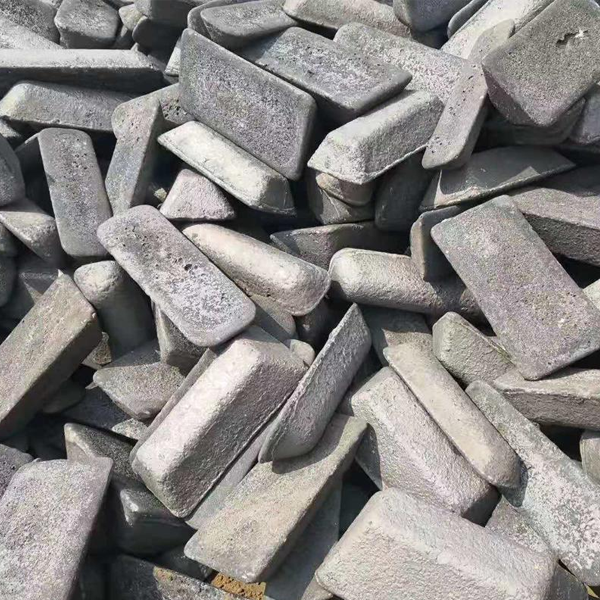
Contrôle qualité des pièces moulées en fonte usinées par la fonderie Shengrong
Contrôle du matériel

Contrôle des matières premières
Utilisez un spectromètre pour surveiller en temps réel la composition de fusion (C, Si, Mn, P, S, etc.) afin de garantir la conformité aux normes (telles que HT250 : C 3.0-3.3 %, Si 1.8-2.2 %).
La fonte ductile nécessite un contrôle de la teneur résiduelle en Mg (0.03-0.06%) et en éléments de terres rares. Désoxydation : Ajouter de l'aluminium ou un alliage silicium-calcium pour réduire les pores.
Sphéroïdisation : La fonte ductile est obtenue par poinçonnage ou par alimentation en fil (taux de sphéroïdisation ≥ 90 %). Précision du moule : Optimisation par simulation 3D du système de coulée et de masselottes (logiciel ProCAST/Magma), le défaut d’alignement de la surface de séparation est ≤ 0.2 mm. Sable résineux : résistance à la traction ≥ 1.2 MPa, humidité ≤ 4 %.
Perte de mousse : billes de polystyrène expansé pré-expansées, densité 0.018-0.022 g/cm³. Contrôle de la température : fonte grise 1300-1400 °C, fonte ductile 1350-1420 °C. Contrôle du débit de coulée : 0.5-1.0 kg/s. Porosité : perméabilité à l'air du sable de moulage ≥ 80, mise sous vide avant coulée (perte de mousse). Retrait : ajout de fonte trempée pour les parois épaisses, volume de masselotte ≥ 30 % de la zone de compensation du retrait.

Contrôle du processus de fonderie

Contrôle du processus de fusion
Fonte grise : température du four 1450~1500℃, température de coulée 1300~1350℃.
Fonte ductile : température du four 1500~1550℃ (favorise la réaction de sphéroïdisation).
Équivalent carbone (CE) : ajusté en fonction de l'épaisseur de la paroi de la pièce moulée (fonte grise CE = 3.9 à 4.3 %), les pièces à parois épaisses prennent la limite inférieure pour éviter le graphite grossier.
Contrôle du soufre et du phosphore : La fonte ductile nécessite du soufre ≤ 0.02 % (une teneur trop élevée affecte le taux de sphéroïdisation).
Détection avant four : l'analyse spectrale détecte rapidement la composition et l'analyseur thermique prédit la morphologie du graphite.
Traitement par inoculation (fonte grise/fonte ductile) :
Nodularisant (tel qu'un alliage de terres rares à 5-8 % de Mg) ajouté en quantité de 1.0 à 1.5 %
La teneur en Mg résiduel est contrôlée à 0.03~0.06% et celle en RE résiduel à ≤0.02% (une teneur trop élevée est susceptible de provoquer des inclusions de scories).
Conception du système de fonderie :
Évitez les turbulences (comme la coulée par le bas) et réduisez les inclusions de scories d'oxydation.
Temps de coulée : coulée lente pour les pièces à parois épaisses et coulée rapide pour les pièces à parois minces (pour éviter l’isolation thermique).
Vitesse de refroidissement : la teneur en humidité du sable de moulage est ≤5 % (sable de moulage humide), et la proportion d'agent de durcissement dans le sable de résine doit être contrôlée.

Usinage

Tournage : usinage du cercle extérieur et de la face d'extrémité, en veillant à la fragmentation des copeaux (le contrôle des copeaux doit être pris en compte pour la fonte ductile).
Fraisage : utiliser une fraise à spirale pour réduire l'effort de coupe.
Perçage : utiliser un foret en carbure pour éviter la formation d'arêtes vives (augmenter la vitesse en conséquence).
Rectification : pour la fonte à haute dureté (comme la fonte blanche), il est nécessaire de sélectionner une meule appropriée (comme une meule en CBN).
Contrôle de la qualité

Analyse spectroscopique (OES, XRF) : Détermination rapide de la teneur en éléments majeurs tels que C, Si, Mn, P, S, etc., adaptée à une détection rapide devant le four.
Analyseur carbone-soufre : Détermination précise de la teneur en carbone et en soufre.
Résistance à la traction : Déterminée par un essai de traction (par exemple, la fonte grise HT250 indique une résistance à la traction ≥ 250 MPa).
Test de dureté : Évaluer la ténacité et la capacité de déformation plastique.
Inspection métallographique : observer la morphologie du graphite, la structure de la matrice et les défauts au microscope pour juger de la qualité de la fonte. Morphologie du graphite :
Fonte grise : graphite en paillettes (la distribution de type A est préférable).
Fonte ductile : graphite sphéroïdal (taux de sphéroïdisation ≥80 % qualifié).
Essais non destructifs (END)
Détecter les défauts internes (pores, retrait, fissures, etc.) et les défauts de surface :
Contrôle par particules magnétiques (MT) : Utilisé pour la détection des fissures de surface ou proches de la surface (applicable uniquement aux matériaux ferromagnétiques).
Contrôle des tolérances dimensionnelles et géométriques : machine à mesurer tridimensionnelle (MMT)
Pied à coulisse, micromètre, profilomètre :
Inspection spéciale des défauts de fonderie
Retrait et porosité, inclusions de scories et trous de sable, observation métallographique ou analyse de fracture, fermeture à froid et coulée insuffisante :
Inspection visuelle ou par ressuage.

×

Pourquoi choisir la fonderie Shengrong ?

1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.

2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.

3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.

4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.

Notre principal partenaire dans la fonderie de fer et d'acier

Découvrez comment nous garantissons la qualité des pièces de fonderie en fonte

inspection

spectromètre d'inspection des éléments chimiques

Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments

Contrôle des propriétés mécaniques

Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs

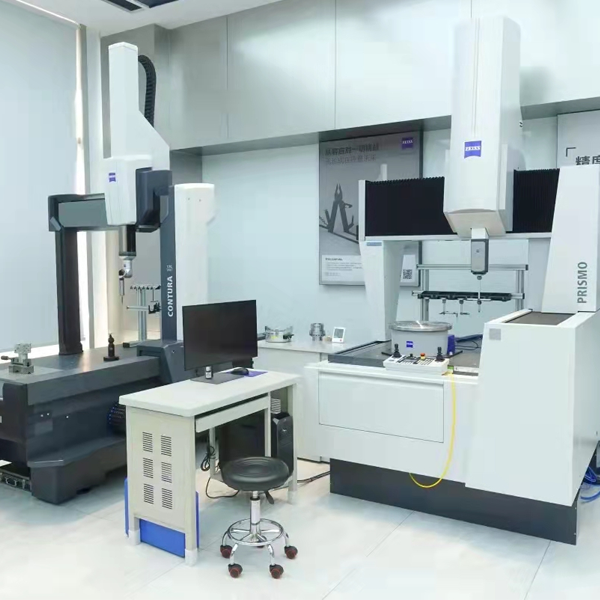
Machine de mesure tridimensionnelle

Inspection des dimensions, de l'apparence et de la structure

Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.

emballage et expédition

Emballage et livraison

Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .

Fournir à nos clients les meilleures solutions de fonderie en fer

fonderie de coulée

À propos de la fonderie de fer Shengrong

Fonderie de fonte de classe mondiale

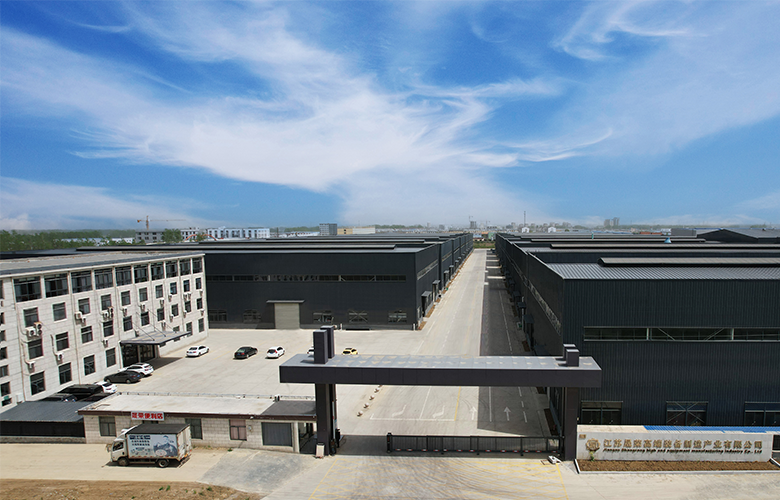
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.

Offrir à nos clients les meilleures solutions de fonderie en fer

Veuillez activer JavaScript dans votre navigateur pour remplir ce formulaire.

CONTACT

Communiquez avec nous