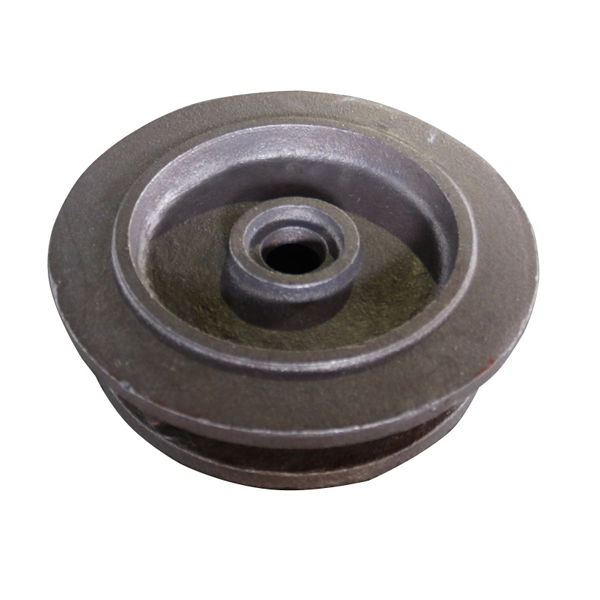
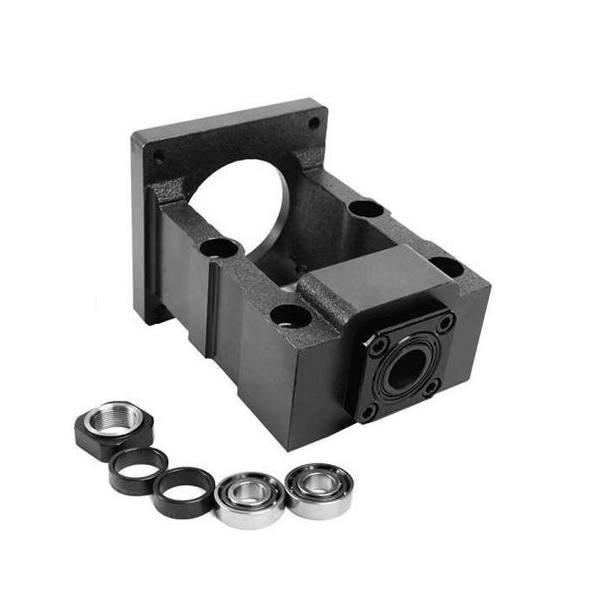
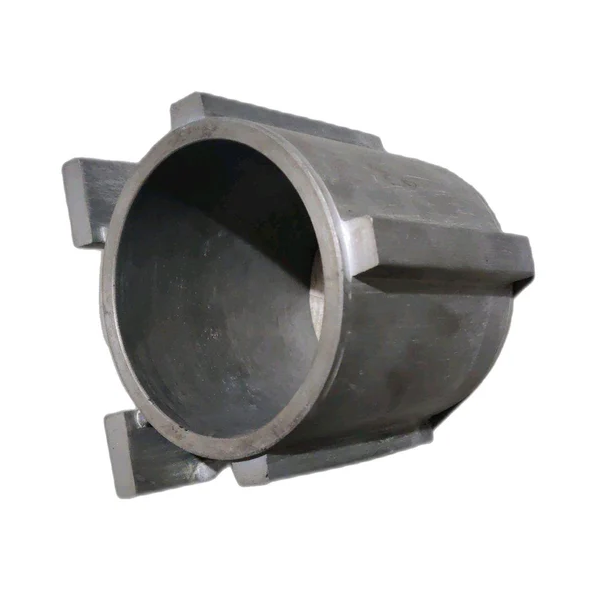
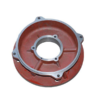
moulage de moteur

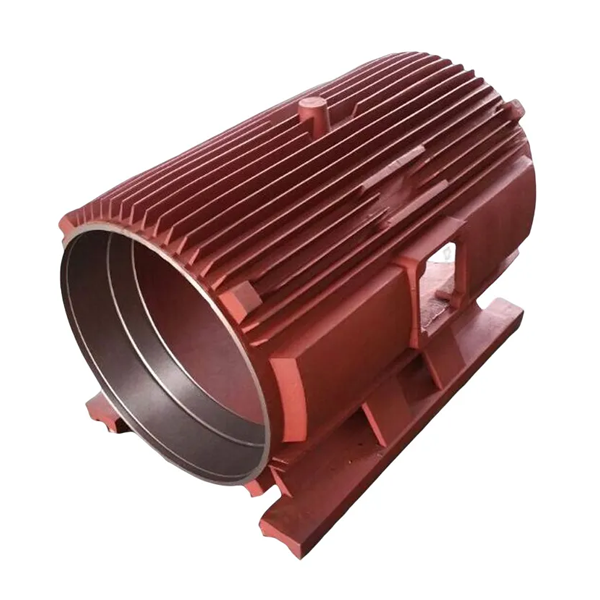
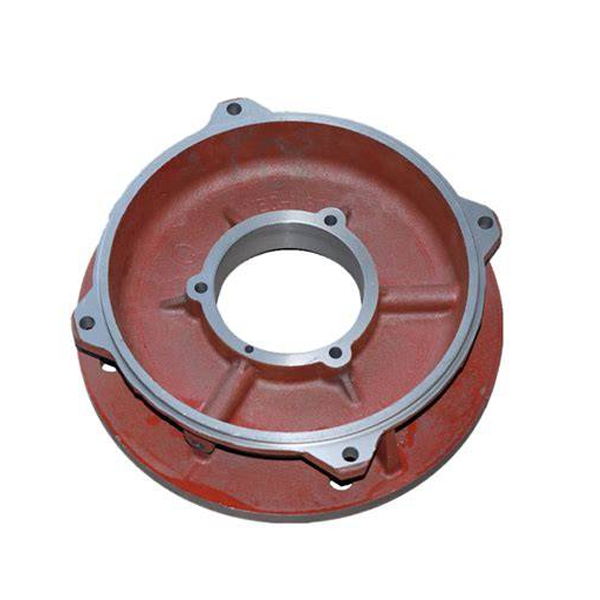
Jiangsu Shengrong est spécialisée dans la production de pièces moulées pour moteurs. Ces pièces servent au support, à la protection et à la transmission au sein des structures de moteurs. Elles comprennent notamment : le bâti/carter, le couvercle d'extrémité, le support de palier et le carter de ventilateur.

Matériau : fonte grise (HT150, HT200, etc.) ou fonte ductile (QT400-15, QT500-7, etc.). Nos pièces en fonte se distinguent par leur haute précision, leur résistance à l’usure, leur prix compétitif et leur livraison rapide, ce qui explique leur succès auprès de nos clients.

Material: Cast iron HT250/GG25/HT300/GG30/QT450-10/GGG45

Norme/tolérance : EN1561-2011/GB/T 9439/GB/T 1348

Dimensions et poids : selon le dessin

Avantages du moulage de moteurs :
Applications du moulage de moteurs :
Spécifications du moulage du moteur :

1. Conception flexible de structures complexes
Le procédé de fonderie permet de réaliser en une seule opération des structures complexes (telles que des ailettes de dissipation thermique, des cavités internes et des coques de formes spéciales), réduisant ainsi le nombre d'étapes de traitement ultérieures. Plusieurs composants fonctionnels (tels que des supports de paliers et des brides de fixation) peuvent être moulés en une seule pièce afin d'améliorer l'intégrité de la structure et de simplifier l'assemblage.
2. Optimisation des propriétés des matériaux
Matériaux à haute résistance : fonte couramment utilisée (HT250, fonte ductile) ou alliages d'aluminium, en tenant compte à la fois de la résistance et de la légèreté, pour répondre à différentes exigences de charge.
3. Rentabilité : Le coût par pièce est considérablement réduit lors du moulage à grande échelle, ce qui convient à la production standardisée de moteurs.
Réduction des coûts d'usinage : Cette technologie réduit le gaspillage de matériaux et le temps de traitement ultérieur.
4. Propriétés mécaniques et durabilité
Rigidité élevée : La structure globale de la pièce moulée peut résister aux forces électromagnétiques et aux vibrations mécaniques, réduisant ainsi le risque de déformation.
Résistance à l'usure et à la corrosion : L'adaptabilité environnementale est améliorée grâce à un traitement de surface (tel que la pulvérisation et le plaquage), qui convient aux conditions de travail difficiles (telles que l'humidité et la poussière).
5. Prototypage rapide : Le moulage en moule permet une production à grande vitesse, notamment pour les modèles de moteurs en grande série. Stabilité dimensionnelle : Les technologies de fonderie modernes (comme le moulage sous pression et le moulage en sable de précision) garantissent la constance des pièces et réduisent les erreurs d’assemblage.

Principaux composants de l'application
Carter/socle du moteur : protège les composants internes (stator, rotor, etc.), assure le support structurel et la dissipation de la chaleur.
Matériau : fonte (HT250, QT450), alliage d'aluminium (léger, bonne dissipation de la chaleur).
Procédé : moulage au sable (structure complexe) ou moulage haute pression (production de masse).
Couvercle d'extrémité : haute précision pour assurer un ajustement parfait du roulement, résistant aux chocs et étanche.
Matériau : fonte, alliage d'aluminium ou acier moulé (moteur lourd).
Procédé de fabrication du noyau rotor/stator : certains petits moteurs utilisent des rotors en aluminium moulé sous pression ; les carters de stator sont souvent en fonte.
Conception des composants de dissipation de chaleur : les dissipateurs thermiques moulés (tels que les boîtiers en alliage d’aluminium) améliorent l’efficacité du refroidissement.
Autres éléments structurels tels que les supports de paliers, les boîtes à bornes, les brides, etc.
Moteurs industriels : les moteurs à haut rendement des séries Y et YE3 utilisent souvent des carters en fonte.
Véhicules à énergies nouvelles : boîtiers en alliage d’aluminium moulé sous pression (comme les moteurs d’entraînement Tesla).
Moteurs d'appareils électroménagers : les petits moteurs asynchrones utilisent souvent des couvercles d'extrémité en alliage d'aluminium.
Énergie éolienne/hydroélectrique : de grandes pièces en acier moulé supportent les lourdes structures des générateurs.

Capacité technique

Avantages du moulage de moteurs :

1. Conception flexible de structures complexes
Le procédé de fonderie permet de réaliser en une seule opération des structures complexes (telles que des ailettes de dissipation thermique, des cavités internes et des coques de formes spéciales), réduisant ainsi le nombre d'étapes de traitement ultérieures. Plusieurs composants fonctionnels (tels que des supports de paliers et des brides de fixation) peuvent être moulés en une seule pièce afin d'améliorer l'intégrité de la structure et de simplifier l'assemblage.
2. Optimisation des propriétés des matériaux
Matériaux à haute résistance : fonte couramment utilisée (HT250, fonte ductile) ou alliages d'aluminium, en tenant compte à la fois de la résistance et de la légèreté, pour répondre à différentes exigences de charge.
3. Rentabilité : Le coût par pièce est considérablement réduit lors du moulage à grande échelle, ce qui convient à la production standardisée de moteurs.
Réduction des coûts d'usinage : Cette technologie réduit le gaspillage de matériaux et le temps de traitement ultérieur.
4. Propriétés mécaniques et durabilité
Rigidité élevée : La structure globale de la pièce moulée peut résister aux forces électromagnétiques et aux vibrations mécaniques, réduisant ainsi le risque de déformation.
Résistance à l'usure et à la corrosion : L'adaptabilité environnementale est améliorée grâce à un traitement de surface (tel que la pulvérisation et le plaquage), qui convient aux conditions de travail difficiles (telles que l'humidité et la poussière).
5. Prototypage rapide : Le moulage en moule permet une production à grande vitesse, notamment pour les modèles de moteurs en grande série. Stabilité dimensionnelle : Les technologies de fonderie modernes (comme le moulage sous pression et le moulage en sable de précision) garantissent la constance des pièces et réduisent les erreurs d’assemblage.

Applications du moulage de moteurs :

Principaux composants de l'application
Carter/socle du moteur : protège les composants internes (stator, rotor, etc.), assure le support structurel et la dissipation de la chaleur.
Matériau : fonte (HT250, QT450), alliage d'aluminium (léger, bonne dissipation de la chaleur).
Procédé : moulage au sable (structure complexe) ou moulage haute pression (production de masse).
Couvercle d'extrémité : haute précision pour assurer un ajustement parfait du roulement, résistant aux chocs et étanche.
Matériau : fonte, alliage d'aluminium ou acier moulé (moteur lourd).
Procédé de fabrication du noyau rotor/stator : certains petits moteurs utilisent des rotors en aluminium moulé sous pression ; les carters de stator sont souvent en fonte.
Conception des composants de dissipation de chaleur : les dissipateurs thermiques moulés (tels que les boîtiers en alliage d’aluminium) améliorent l’efficacité du refroidissement.
Autres éléments structurels tels que les supports de paliers, les boîtes à bornes, les brides, etc.
Moteurs industriels : les moteurs à haut rendement des séries Y et YE3 utilisent souvent des carters en fonte.
Véhicules à énergies nouvelles : boîtiers en alliage d’aluminium moulé sous pression (comme les moteurs d’entraînement Tesla).
Moteurs d'appareils électroménagers : les petits moteurs asynchrones utilisent souvent des couvercles d'extrémité en alliage d'aluminium.
Énergie éolienne/hydroélectrique : de grandes pièces en acier moulé supportent les lourdes structures des générateurs.

Spécifications du moulage du moteur :

Capacité technique

processus de production de moulage de moteurs


1. Conception et préparation du moule
Modélisation 3D : Concevoir les plans de fonderie (tels que le carter, le couvercle d’extrémité, le rotor, etc.) en fonction des exigences de performance du moteur, en tenant compte du retrait, de la tolérance d’usinage, etc.
Fabrication de moules : moules en sable couramment utilisés (moules en bois/moules en métal), moules en métal ou moules à modèle perdu ; la précision dimensionnelle et la finition de surface des moules doivent être garanties.
2. Sélection et fusion des matériaux
Matériau : Généralement, on sélectionne de la fonte (HT200/HT250), de l'aluminium moulé (ADC12) ou de l'acier moulé (tel que ZG230-450), en fonction de la charge du moteur et des exigences de dissipation de chaleur.
Fonte:
Fonte : Fondre dans un cubilot ou un four électrique pour contrôler la teneur en carbone et en silicium.
Détection de la composition : Utiliser un spectromètre pour s'assurer que la composition du bain fondu est conforme à la norme.
3. Processus de coulée
Moulage au sable (couramment utilisé) :
Moulage : Utilisez du sable de moulage (sable d'argile, sable résineux) pour fabriquer les bacs à sable supérieur et inférieur, et placez le moule pour former une cavité.
Fabrication des noyaux : Utiliser des noyaux de sable pour former la cavité interne de la pièce moulée (comme les canaux de refroidissement).
Assemblage du noyau de sable et du bac à sable pour assurer un positionnement précis.
Coulage : Contrôlez la température (par exemple environ 1300-1400℃ pour la fonte) et la vitesse pour éviter les pores et les fermetures à froid.
4. Refroidissement et nettoyage
Refroidissement : Refroidissement naturel ou vitesse de refroidissement contrôlée (pour éviter les déformations ou les fissures).
Élimination du sable : vibrer pour enlever le sable de moulage et extraire la pièce moulée.
Nettoyage : Enlever la tête de coulée, les bavures et les résidus (découpe à la meule ou grenaillage).
5. Traitement thermique (au besoin)
Recuit/vieillissement : Éliminer les contraintes internes (en particulier pour les pièces en fonte).
Trempe et revenu : améliorent la dureté et la ténacité des pièces moulées en acier.
6. Usinage
Tournage/fraisage/perçage : Usinage des surfaces d’accouplement principales telles que les sièges de paliers, les faces d’extrémité, les trous de vis, etc.
Équilibrage dynamique : Les pièces moulées du rotor nécessitent des tests d’équilibrage dynamique.
7. Contrôle de la qualité
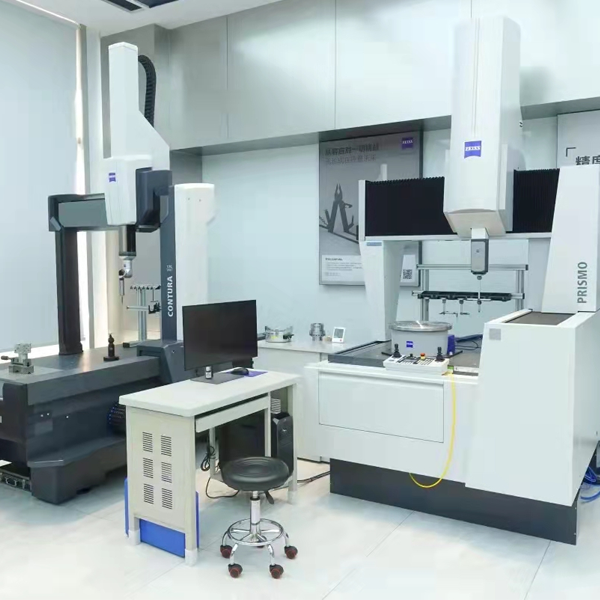
Contrôle dimensionnel : des pieds à coulisse et des instruments de mesure tridimensionnels sont utilisés pour vérifier les tolérances des dessins.
Contrôles non destructifs : contrôle par rayons X ou par ultrasons pour vérifier les défauts internes (pores, retrait).
Essais de performance : résistance à la traction, dureté (par exemple, au testeur de dureté Brinell), etc.
8. Traitement de surface et prévention de la rouille
Peinture/électrophorèse : anticorrosion (en particulier pour les moteurs d'extérieur).
Anodisation (pièces en aluminium) : améliore la dureté de surface et la résistance à la corrosion.

Contrôle qualité des pièces moulées pour moteurs par la fonderie Shengrong
Inspection d'apparence

Inspection d'apparence
Défauts de surface : Vérifier la présence de défauts tels que des pores, des retassures, des fissures, des inclusions de scories, des refoulements, etc. à la surface de la pièce moulée.
État de surface : Évaluer si la rugosité de surface est conforme à la norme (par exemple, la valeur Ra).
Intégrité du contour : Vérifier l'absence de problèmes de processus tels qu'un remplissage insuffisant, une déformation ou des bavures.
Outils : Inspection visuelle, loupe, rugosimètre.

Détection de dimension

Dimensions clés : Utilisez des pieds à coulisse, des micromètres et des machines à mesurer tridimensionnelles (MMT) pour vérifier si les pièces clés telles que les trous d'arbre, les surfaces de montage et les dimensions externes respectent les tolérances des dessins.
Tolérances géométriques : vérifier la planéité, la circularité, la coaxialité, etc. (comme l'ajustement entre le couvercle d'extrémité et la chambre de roulement).
Usure du moule : Vérifiez régulièrement si le moule présente des écarts dimensionnels dus à l’usure.

Détection de défauts internes

Détection de défauts internes
Détection des défauts par rayons X/ultrasons : détecte les défauts internes tels que les pores, le retrait, les fissures, etc. (particulièrement adapté aux pièces porteuses importantes).
Essai de pénétration (PT) : utilisé pour la détection des microfissures de surface (comme la pénétration fluorescente ou la pénétration de couleur).
Contrôle par particules magnétiques (MT) : convient à la détection des défauts proches de la surface des matériaux ferromagnétiques.

Essais de matériaux et de performances

Analyse de la composition chimique : Utiliser un spectromètre (OES) pour détecter la composition du matériau (par exemple, si l'aluminium, la fonte, l'alliage de cuivre, etc. répondent aux normes).
Propriétés mécaniques : Essai de résistance à la traction, dureté (Brinell/Rockwell), allongement, etc. (un échantillonnage est nécessaire pour fabriquer des barres d'essai).
Analyse métallographique : observer la microstructure (comme la morphologie du graphite, la taille des grains) pour déterminer si le processus de coulée est raisonnable.

×

Pourquoi choisir la fonderie Shengrong ?

1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.

2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.

3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.

4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.

Notre principal partenaire dans la fonderie de fer et d'acier

Découvrez comment nous garantissons la qualité des pièces de fonderie en fonte

inspection

spectromètre d'inspection des éléments chimiques

Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments

Contrôle des propriétés mécaniques

Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs

Machine de mesure tridimensionnelle

Inspection des dimensions, de l'apparence et de la structure

Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.

emballage et expédition

Emballage et livraison

Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .

Fournir à nos clients les meilleures solutions de fonderie en fer

fonderie de coulée

À propos de la fonderie de fer Shengrong

Fonderie de fonte de classe mondiale

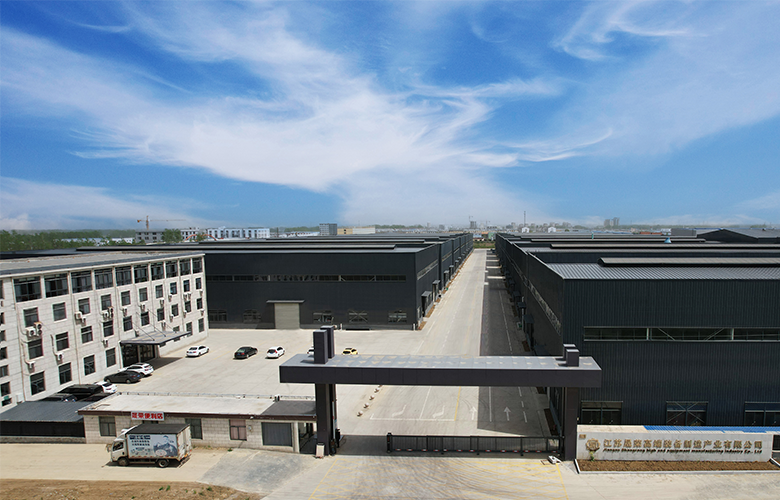
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.

Offrir à nos clients les meilleures solutions de fonderie en fer

Veuillez activer JavaScript dans votre navigateur pour remplir ce formulaire.

CONTACT

Communiquez avec nous