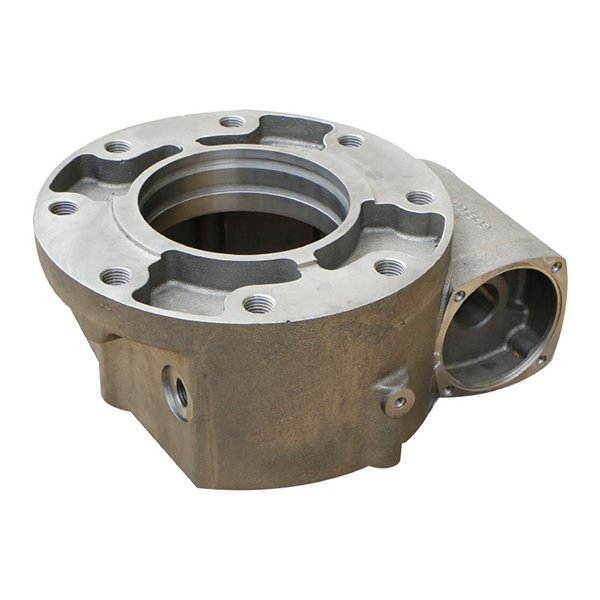
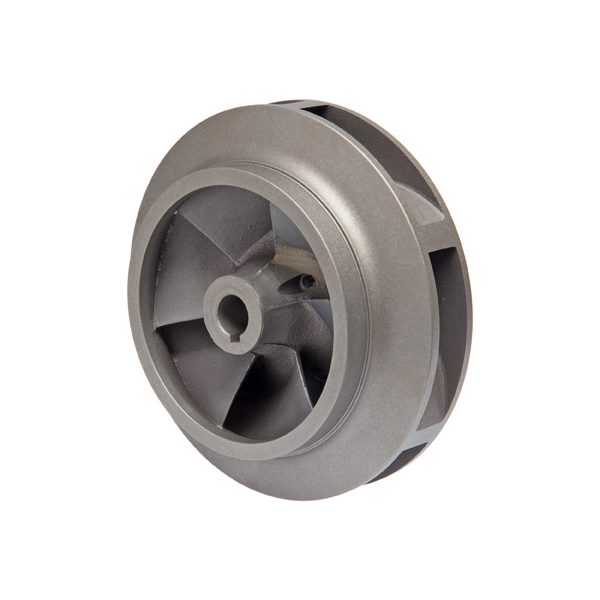
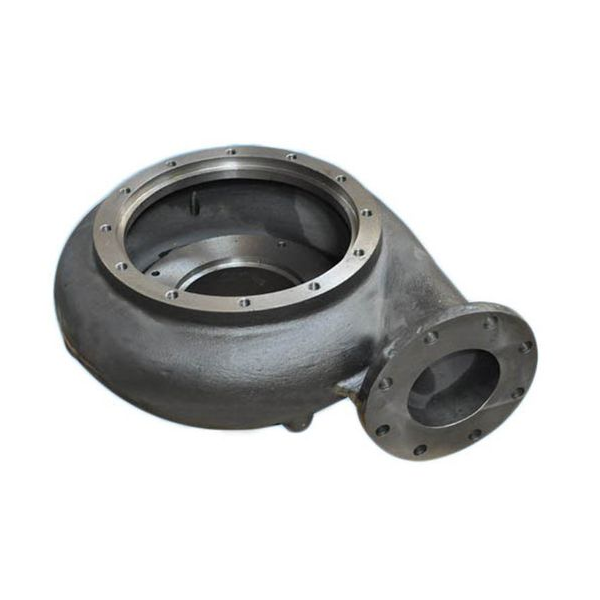


Jiangsu Shengrong produit une variété de pièces moulées pour pompes à eau, dont les principaux composants comprennent le corps de pompe, la roue, le couvercle de pompe, le support de palier, la bride d'entrée/sortie et d'autres pièces. Jiangsu Shengrong sélectionne rigoureusement les matériaux, contrôle les processus, conçoit les structures et optimise les performances afin de garantir durabilité, efficacité et fiabilité.
Nom : Fonte de pompe
Matériau : Fonte grise HT250/GG25
Norme/tolérance : EN1561-2011
Dimensions et poids : Fabrication sur mesure à partir d’un dessin / 40 jours entre la fabrication du moule et le produit fini
Avantages du moulage de pompe Shengrong
1. Haute résistance et durabilité
Propriétés des matériaux : on utilise généralement de la fonte (comme la fonte grise, la fonte ductile), de l’acier inoxydable ou du bronze, qui offrent une excellente résistance mécanique et une grande résistance aux chocs, et peuvent supporter une pression élevée, un débit d’eau à grande vitesse et une usure due à une utilisation prolongée.
Longue durée de vie : La structure moulée est stable, résistante à la corrosion et à la fatigue, et convient aux conditions de travail difficiles (telles que les eaux usées, l'eau de mer ou les milieux chimiques).
2. Moulage intégré de structures complexes
Moulage de précision : grâce aux procédés de moulage (tels que le moulage au sable et le moulage à la cire perdue), des canaux d’écoulement complexes, des turbines, des volutes et d’autres structures peuvent être formés en une seule étape, réduisant ainsi le risque de fuite causé par le soudage ou l’assemblage.
Conception optimisée du fluide : la régularité de la paroi intérieure du corps de pompe est contrôlable, ce qui permet de correspondre précisément au modèle hydraulique et d’améliorer l’efficacité de la pompe à eau.
3. Rapport coût-efficacité
Efficacité économique de la production de masse : le moulage est adapté à la production à grande échelle et son coût unitaire est inférieur à celui des pièces usinées ou soudées.
Utilisation élevée des matériaux : La technologie de mise en forme quasi-nette réduit le gaspillage de matières premières et le volume de traitement ultérieur est faible.
4. Flexibilité et personnalisation de la conception
S'adapter à différents besoins : des pièces moulées de différentes tailles, niveaux de pression ou fonctions spéciales (telles que revêtement anti-cavitation ou résistant à l'usure) peuvent être rapidement réalisées grâce à un ajustement du moule.
Fonctions intégrées : les trous de fixation, les rainures d'étanchéité, etc. peuvent être directement prévus dans la pièce moulée pour simplifier l'assemblage.
5. Bonne étanchéité
Moulage monobloc sans soudures : réduit les points de fuite, particulièrement adapté aux pompes à eau haute pression, pour garantir une étanchéité durable.
6. Résistance à la corrosion et adaptabilité
Large choix de matériaux :
Fonte ductile : résistante à la rouille, convient à l'eau claire et aux milieux légèrement corrosifs.
Acier inoxydable (304/316) : résistant aux acides, aux alcalis et à l'eau de mer, utilisé dans les environnements chimiques ou marins.
Bronze : résistant à la corrosion par l'eau de mer, couramment utilisé dans les pompes à eau des navires.
7. Absorption des chocs et réduction du bruit
Les propriétés d'amortissement de la fonte permettent d'absorber efficacement les vibrations et le bruit, et d'améliorer le bon fonctionnement des pompes à eau.
Applications du moulage de pompes
1. Applications agricoles
Irrigation et drainage : systèmes d'irrigation utilisés dans les terres agricoles et les vergers, ou pour éliminer les eaux stagnantes
Systèmes d'irrigation par aspersion/goutte à goutte : des pompes à eau haute pression fournissent l'énergie nécessaire à une agriculture économe en eau.
Approvisionnement en eau pour le bétail : fournir de l'eau potable au bétail ou nettoyer les exploitations agricoles.
2. Applications industrielles
Industrie chimique : transport de liquides corrosifs (des pompes résistantes à la corrosion sont nécessaires, telles que des pompes en acier inoxydable et des pompes à revêtement fluoré).
Pétrole et énergie : transport du pétrole brut, pressurisation des pipelines, systèmes de circulation de refroidissement (tels que les pompes centrifuges et les pompes à vis).
Produits pharmaceutiques et alimentaires : les pompes sanitaires (telles que les pompes péristaltiques et les pompes centrifuges) transportent des médicaments liquides, des boissons, des produits laitiers, etc.
Industrie énergétique : pompes d'alimentation en eau des chaudières, pompes de circulation d'eau de refroidissement (telles que les pompes centrifuges multi-étagées).
Exploitation minière : drainage des mines, transport des boues (par exemple, pompes à boues).
3. Municipalité et construction
Système d'alimentation en eau : pressurisation de l'usine de traitement d'eau, alimentation secondaire en eau pour les immeubles de grande hauteur (par exemple, pompes centrifuges multi-étages).
Traitement des eaux usées : transport des eaux usées et des boues (par exemple, par des pompes à eaux usées submersibles et des pompes à vis).
Système de protection incendie : les pompes à incendie fournissent de l’eau à haute pression pour la lutte contre l’incendie.
CVC : pompes de circulation d'eau pour la circulation d'eau chaude et d'eau froide (telles que les pompes de canalisation).
4. Usage domestique et commercial
Alimentation en eau domestique : les surpresseurs résolvent les problèmes de faible pression d’eau, et les pompes submersibles sont utilisées pour l’extraction d’eau des puits.
Circulation d'eau chaude : pompes de circulation pour chauffe-eau domestiques ou systèmes d'énergie solaire.
Jardins et aménagements aquatiques : petites pompes pour fontaines et bassins à poissons.
5. Applications spéciales
Navires et océans : pompes marines (pompes de ballast, pompes de dessalement d'eau de mer).
Équipement médical : pompes à sang, pompes pour machines de dialyse.
Drainage d'urgence : pompes à eau portables pour la lutte contre les inondations et le sauvetage (telles que les pompes à moteur diesel).
Capacité technique
Avantages du moulage de pompe Shengrong
1. Haute résistance et durabilité
Propriétés des matériaux : on utilise généralement de la fonte (comme la fonte grise, la fonte ductile), de l’acier inoxydable ou du bronze, qui offrent une excellente résistance mécanique et une grande résistance aux chocs, et peuvent supporter une pression élevée, un débit d’eau à grande vitesse et une usure due à une utilisation prolongée.
Longue durée de vie : La structure moulée est stable, résistante à la corrosion et à la fatigue, et convient aux conditions de travail difficiles (telles que les eaux usées, l'eau de mer ou les milieux chimiques).
2. Moulage intégré de structures complexes
Moulage de précision : grâce aux procédés de moulage (tels que le moulage au sable et le moulage à la cire perdue), des canaux d’écoulement complexes, des turbines, des volutes et d’autres structures peuvent être formés en une seule étape, réduisant ainsi le risque de fuite causé par le soudage ou l’assemblage.
Conception optimisée du fluide : la régularité de la paroi intérieure du corps de pompe est contrôlable, ce qui permet de correspondre précisément au modèle hydraulique et d’améliorer l’efficacité de la pompe à eau.
3. Rapport coût-efficacité
Efficacité économique de la production de masse : le moulage est adapté à la production à grande échelle et son coût unitaire est inférieur à celui des pièces usinées ou soudées.
Utilisation élevée des matériaux : La technologie de mise en forme quasi-nette réduit le gaspillage de matières premières et le volume de traitement ultérieur est faible.
4. Flexibilité et personnalisation de la conception
S'adapter à différents besoins : des pièces moulées de différentes tailles, niveaux de pression ou fonctions spéciales (telles que revêtement anti-cavitation ou résistant à l'usure) peuvent être rapidement réalisées grâce à un ajustement du moule.
Fonctions intégrées : les trous de fixation, les rainures d'étanchéité, etc. peuvent être directement prévus dans la pièce moulée pour simplifier l'assemblage.
5. Bonne étanchéité
Moulage monobloc sans soudures : réduit les points de fuite, particulièrement adapté aux pompes à eau haute pression, pour garantir une étanchéité durable.
6. Résistance à la corrosion et adaptabilité
Large choix de matériaux :
Fonte ductile : résistante à la rouille, convient à l'eau claire et aux milieux légèrement corrosifs.
Acier inoxydable (304/316) : résistant aux acides, aux alcalis et à l'eau de mer, utilisé dans les environnements chimiques ou marins.
Bronze : résistant à la corrosion par l'eau de mer, couramment utilisé dans les pompes à eau des navires.
7. Absorption des chocs et réduction du bruit
Les propriétés d'amortissement de la fonte permettent d'absorber efficacement les vibrations et le bruit, et d'améliorer le bon fonctionnement des pompes à eau.
Applications du moulage de pompes
1. Applications agricoles
Irrigation et drainage : systèmes d'irrigation utilisés dans les terres agricoles et les vergers, ou pour éliminer les eaux stagnantes
Systèmes d'irrigation par aspersion/goutte à goutte : des pompes à eau haute pression fournissent l'énergie nécessaire à une agriculture économe en eau.
Approvisionnement en eau pour le bétail : fournir de l'eau potable au bétail ou nettoyer les exploitations agricoles.
2. Applications industrielles
Industrie chimique : transport de liquides corrosifs (des pompes résistantes à la corrosion sont nécessaires, telles que des pompes en acier inoxydable et des pompes à revêtement fluoré).
Pétrole et énergie : transport du pétrole brut, pressurisation des pipelines, systèmes de circulation de refroidissement (tels que les pompes centrifuges et les pompes à vis).
Produits pharmaceutiques et alimentaires : les pompes sanitaires (telles que les pompes péristaltiques et les pompes centrifuges) transportent des médicaments liquides, des boissons, des produits laitiers, etc.
Industrie énergétique : pompes d'alimentation en eau des chaudières, pompes de circulation d'eau de refroidissement (telles que les pompes centrifuges multi-étagées).
Exploitation minière : drainage des mines, transport des boues (par exemple, pompes à boues).
3. Municipalité et construction
Système d'alimentation en eau : pressurisation de l'usine de traitement d'eau, alimentation secondaire en eau pour les immeubles de grande hauteur (par exemple, pompes centrifuges multi-étages).
Traitement des eaux usées : transport des eaux usées et des boues (par exemple, par des pompes à eaux usées submersibles et des pompes à vis).
Système de protection incendie : les pompes à incendie fournissent de l’eau à haute pression pour la lutte contre l’incendie.
CVC : pompes de circulation d'eau pour la circulation d'eau chaude et d'eau froide (telles que les pompes de canalisation).
4. Usage domestique et commercial
Alimentation en eau domestique : les surpresseurs résolvent les problèmes de faible pression d’eau, et les pompes submersibles sont utilisées pour l’extraction d’eau des puits.
Circulation d'eau chaude : pompes de circulation pour chauffe-eau domestiques ou systèmes d'énergie solaire.
Jardins et aménagements aquatiques : petites pompes pour fontaines et bassins à poissons.
5. Applications spéciales
Navires et océans : pompes marines (pompes de ballast, pompes de dessalement d'eau de mer).
Équipement médical : pompes à sang, pompes pour machines de dialyse.
Drainage d'urgence : pompes à eau portables pour la lutte contre les inondations et le sauvetage (telles que les pompes à moteur diesel).
Capacité technique
Le processus de production des pièces moulées pour pompes Shengrong comprend principalement les étapes suivantes :
1. Conception et préparation du moule
Conception du dessin : Concevoir la structure de fonderie en fonction des exigences de performance de la pompe à eau (telles que le débit, la pression, la résistance à la corrosion, etc.), déterminer la taille, l’épaisseur de paroi, le rayon de fonderie, etc.
Fabrication du moule : On utilise généralement un moule en bois, un moule en métal (moule en aluminium/moule en acier) ou un moule en sable imprimé en 3D pour former la cavité de la pièce moulée.
2. Modélisation et fabrication de noyaux
Moulage : Utilisez du sable de moulage (tel que du sable de résine, du sable de verre soluble, etc.) pour remplir l'espace autour du moule afin de former la forme extérieure de la pièce moulée (boîte supérieure et boîte inférieure).
Fabrication des noyaux : Fabriquer des noyaux de sable (utilisés pour former la cavité interne de la pièce moulée, comme le canal d'écoulement de la pompe à eau), et les noyaux de sable doivent avoir une résistance et une résistance aux hautes températures plus élevées.
3. Faire fondre et verser
Fusion : Faire fondre le matériau métallique (tel que la fonte HT200, HT250, l'acier inoxydable CF8M ou le bronze, etc.) en liquide dans un four électrique ou un cubilot, contrôler la composition (telle que la teneur en carbone et en silicium) et la température (la fonte est à environ 1400-1500℃).
Coulée : Versez le métal en fusion dans la cavité du moule et contrôlez la vitesse et la température de coulée afin d'éviter les défauts tels que les pores et les soudures à froid.
4. Refroidissement et déblaiement du sable
Refroidissement : La pièce moulée refroidit naturellement jusqu’à se solidifier dans le moule, et la durée dépend de l’épaisseur de la paroi et du matériau.
Élimination du sable : Retirez le bac à sable et le moule à sable, sortez la pièce moulée et nettoyez le sable de surface par vibration ou sablage.
5. Nettoyage et post-traitement
Supprimer le système de coulée et la colonne montante : Couper ou meuler le système de coulée et la colonne montante.
Sablage/grenaillage : Nettoyer les résidus de sable et de calamine présents en surface.
Réparation par soudage : Réparation des défauts de surface (tels que les trous de sable) (doit répondre aux critères d'acceptation).
6. Traitement thermique (facultatif)
Recuit/normalisation : éliminer les contraintes internes de la fonte et améliorer ses propriétés mécaniques.
Trempe + revenu : convient aux pièces moulées en acier inoxydable ou en acier allié nécessitant une résistance élevée.
7. Usinage
Tournage/fraisage/perçage : usinage des pièces clés (telles que les faces d’extrémité des brides, les trous d’arbre, les surfaces d’étanchéité, etc.) pour atteindre les exigences de précision des dessins.
8. Contrôle de la qualité
Inspection visuelle : fissures, pores, retrait, etc.
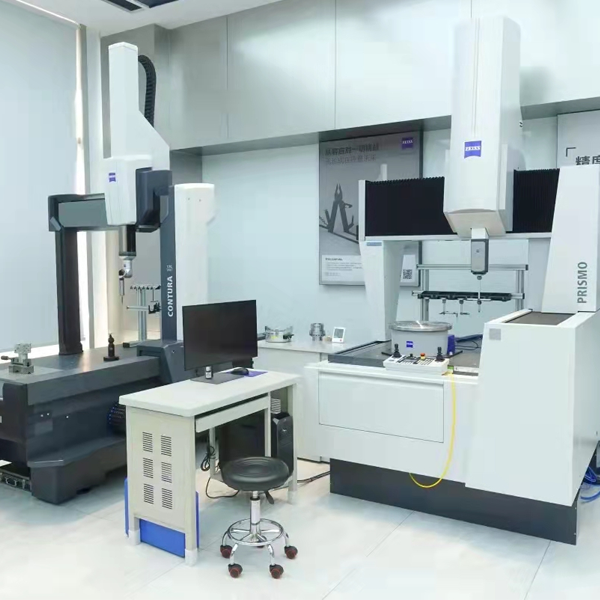
Contrôle dimensionnel : pied à coulisse, instrument de mesure tridimensionnel, etc.
Contrôles non destructifs : contrôle par rayons X, ultrasons ou ressuage (PT) pour vérifier les défauts internes.
Test de pression : test de pression d’eau ou d’air sur les pièces résistantes à la pression.
9. Traitement de surface et peinture
Traitement antirouille : peinture antirouille en aérosol, galvanisation ou application de résine époxy (particulièrement pour les pompes à eau de mer).
Marquage : matériau de marquage, modèle et autres informations.
10. Stockage du produit fini
Après avoir passé le contrôle qualité, le produit est emballé et stocké, en attendant l'assemblage ou l'expédition.
Conception du procédé et préparation du moule
Modélisation et dessins 3D : Concevoir le modèle 3D de l’enveloppe en fonction des exigences de performance de la pompe, déterminer la surface de séparation, le système de coulée, la colonne montante et la position du refroidisseur.
Fabrication de moules : moule en bois ou en métal (pour moule en sable), ou moule en cire (pour fonderie à cire perdue).
Fondre et verser
Fusion : fonte (1400-1500℃), acier moulé (au-dessus de 1600℃), contrôle de la composition (par exemple, HT250 nécessite 3.2-3.5 % d'équivalent carbone).
Coulée : l'acier en fusion est injecté rapidement et de manière régulière (éviter l'oxydation turbulente).
Refroidissement et dessablage
Élimination du sable par vibration : éliminer le sable de moulage pour éviter les dommages mécaniques.
Processus de post-traitement
Nettoyage : grenaillage pour éliminer le sable résiduel en surface, découpe des colonnes de coulée (meule ou découpe au gaz).
exigences clés du processus
Concentricité : Le faux-rond de l'assemblage de la roue et de l'arbre est généralement ≤0.05 mm.
Test de pression d'eau du corps de pompe (1.5 fois la pression de service, pression maintenue pendant 10 minutes sans fuite)
Optimiser la précision d'usinage du canal d'écoulement de la turbine et réduire la rugosité de surface.
Vérifiez la planéité de la surface d'étanchéité et utilisez des coussinets d'enroulement métalliques ou des joints toriques.
Correction d'équilibrage dynamique (norme de grade G6.3), vérifiez la taille du siège de palier.
Le centre d'usinage réalise l'ébauche et la finition de la roue en une seule opération de serrage.
Détection 3D : Numérisation laser et comparaison de modèles CAO pour garantir la précision du profil
Contrôle dimensionnel : vérifier les dimensions clés à l’aide d’un pied à coulisse, d’une machine à mesurer tridimensionnelle, etc.
Inspection visuelle : absence de défauts tels que fissures, pores, trous de sable, etc.
Essais de performance : Échantillonnage pour essais de dureté, vérification de l’équilibre statique/dynamique.
1: Normes en matière de technologies et d'équipements avancés
Technologies de pointe : moulage au sable, moulage de précision et moulage à modèle perdu. Dimensions des pièces moulées selon les exigences du client, poids de 0.5 kg à 10 000 kg.
Équipements d'automatisation : Équipé de lignes de production automatisées, de fours de fusion intelligents (fours à induction moyenne/haute fréquence),
Équipements d'inspection : composition chimique/spectromètre et équipements d'inspection des propriétés mécaniques, machine à mesurer tridimensionnelle (MMT), détecteur de défauts à rayons X, spectromètre, tests ultrasoniques et autres méthodes d'inspection de haute qualité.
2:Système de gestion de la qualité
ISO 9001 (système de gestion de la qualité)
IATF 16949 (système de gestion de la qualité de l'industrie automobile, notamment pour les pièces automobiles)
Normes internationales de matériaux ASTM/EN/JIS et autres normes internationales.
3:Capacité de personnalisation
Production sur mesure selon les plans du client : ce dernier ne paie que la moitié du prix du moule pour le développement de nouvelles pièces moulées. Délai de fabrication du moule : 20 jours seulement ; délai de moulage : 10 jours ; usinage : 10 jours.
Échantillon express gratuit pour les clients, production en série après validation complète des échantillons clients. Notre entreprise n'impose pas de quantité minimale de commande, offrant ainsi à ses clients un large choix.
4:Des prix compétitifs
Nos prix sont très compétitifs sur le marché, et le prix exact dépend du plan de fonderie et de la quantité commandée. N'hésitez pas à nous contacter pour toute demande.
Carbone, silicium, manganèse, soufre, phosphore, chrome, nickel, cuivre et autres éléments
Résistance à la traction, limite d'élasticité, allongement, dureté, résistance aux chocs
Inspection tridimensionnelle, essais non destructifs, essais de pression, etc.
Chaque pièce est enduite d'huile antirouille ou d'apprêt afin de la maintenir en bon état même après un transport prolongé. Les petites pièces sont emballées sur palettes en caisse bois, et les plus grandes sur palettes .
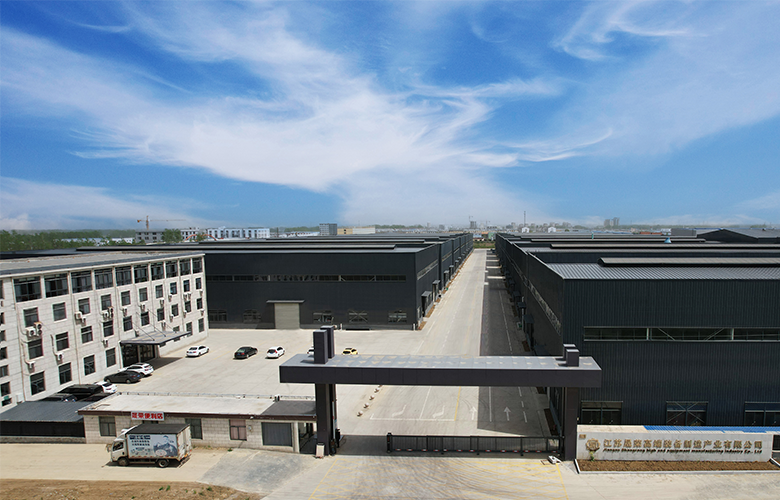
Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd est une fonderie de fonte professionnelle d'une superficie d'environ 26 000 mètres carrés, représentant un investissement de 80 millions de yuans. Son équipement comprend un four à moyenne fréquence, une ligne de coulée horizontale New East Seoul, une ligne de coulée horizontale Cast Star, une machine de coulée automatique microcristalline, des mélangeurs de 40 et 20 tonnes, une machine à fabriquer des noyaux, une grenailleuse, un centre d'usinage, un tour incliné, une machine à rainurer, un tour vertical, un tour à rails plats et d'autres équipements. L'entreprise dispose également d'équipements de test tels qu'un spectromètre, une machine d'essai de traction et un duromètre, ainsi que de laboratoires d'analyses chimiques. Elle se spécialise dans la fabrication de pièces mécaniques, de pièces automobiles, de pièces de pompes industrielles, de roulements et de pièces de transmission. L'activité principale de l'entreprise est la production de pièces moulées pour broyeurs à boulets QT450-12, 500-7 et 600-3, ainsi que de pièces moulées en fonte grise HT250 et HT300, et de pièces en acier moulé, en acier inoxydable et autres. Face à l'augmentation de son volume d'activité, la production ne se limite plus à son cœur de métier, mais s'étend désormais à la transformation des produits finis, diversifiant ainsi sa production. L'entreprise emploie aujourd'hui plus de 100 personnes, dont une équipe de direction professionnelle et une équipe de développement de nouveaux produits.
CONTACT
Communiquez avec nous