
Le moulage à modèle perdu est une nouvelle méthode de fonderie qui consiste à assembler des modèles en paraffine ou en mousse de taille et de forme similaires à la pièce à mouler, à appliquer une peinture réfractaire au pinceau et à la laisser sécher, puis à les enfouir dans du sable de quartz sec pour un moulage par vibration. Le tout est ensuite coulé sous pression négative, ce qui vaporise le modèle et permet au métal liquide de prendre sa place. Après solidification et refroidissement, on obtient la pièce moulée.
Caractéristiques :
Haute précision de lancer : Le moulage à modèle perdu est un procédé novateur qui permet un moulage d'une grande précision, sans surépaisseur ni défauts. La pièce moulée est exempte de bavures, d'ébavurage et d'angle de dépouille, et présente une grande précision dimensionnelle et une faible rugosité de surface.
Finition de surface élevée : Grâce aux caractéristiques du procédé de moulage à modèle perdu, la surface de la pièce moulée est très lisse, ce qui réduit considérablement le travail de nettoyage et de polissage ultérieur.
Processus de production simplifié : le moulage à modèle perdu supprime l’étape de fabrication du moule en sable et du noyau, simplifie considérablement le processus de moulage et élimine les défauts de moulage et les déchets causés par le démoulage et l’assemblage de la boîte.
Consommation de matériaux réduite : L'adoption du moulage au sable sec, sans liant, sans humidité ni additifs, élimine divers défauts de moulage et les déchets causés par l'humidité, les additifs et les liants, et le sable de moulage peut être réutilisé.
Respectueux de l'environnement : Le moulage à modèle perdu permet une production à grande échelle et convient aussi bien aux opérations manuelles qu'aux chaînes de production automatisées. De plus, la mise en dépression du bac à sable pendant le moulage facilite l'extraction, la dissipation et l'évacuation centralisées des gaz de combustion, ce qui améliore considérablement les conditions de travail, réduit la pénibilité du travail et la consommation d'énergie.
Les aspects techniques du moulage à modèle perdu comprennent principalement la conception du système d'alimentation, la fabrication et le revêtement du modèle, l'opération de coulée et le contrôle de la pression négative.
Conception du système de portail
La conception du système d'alimentation doit tenir compte de l'influence de la présence du groupe de modèles sur le comportement du métal en fusion après coulée. Du fait de la présence du modèle, le métal en fusion rencontre une résistance supplémentaire lors de la coulée. Par conséquent, les dimensions des sections transversales de chaque élément du système de coulée doivent être légèrement supérieures à celles du moulage en sable afin de garantir un remplissage optimal de la cavité du moule par le métal en fusion. Parallèlement, la conception du système de coulée doit également être optimisée en fonction de facteurs tels que la taille de la pièce moulée, la composition des groupes de modèles et le nombre de pièces par boîte. Fabrication des modèles et application du revêtement : Les modèles pour le moulage à modèle perdu sont généralement réalisés en matériaux tels que la paraffine ou les mousses plastiques, qui doivent être liés et assemblés en groupes. Durant le processus de production, la qualité des modèles doit être garantie afin d'éviter tout impact négatif sur la précision dimensionnelle et l'état de surface de la pièce moulée. Après la fabrication du modèle, il est nécessaire d'appliquer un revêtement réfractaire et de le sécher afin d'améliorer l'adhérence entre le modèle et la surface extérieure du système de coulée et d'optimiser ainsi ses performances réfractaires. Le choix du revêtement et du procédé d'application a une influence importante sur la qualité de la pièce moulée et doit être déterminé en fonction de facteurs tels que la taille et la forme de la pièce. L'opération de coulée, lors d'un moulage à modèle perdu, doit être parfaitement régulière afin d'éviter les défauts de fermeture à froid dus à des coulées intermittentes. Pendant la coulée, le niveau de liquide dans le godet doit être maintenu constant pour garantir une pression dynamique stable. Parallèlement, la température de coulée doit être contrôlée ; elle est généralement légèrement supérieure à celle du moulage en sable afin de fournir la chaleur nécessaire à la gazéification du modèle. Une température trop élevée peut entraîner des défauts tels que l'adhérence du sable à la pièce moulée, tandis qu'une température trop basse peut provoquer des défauts tels qu'une coulée insuffisante et des fermetures à froid.
Contrôle de la pression négative
La dépression est un paramètre essentiel du procédé de moulage à modèle perdu. Elle permet d'accroître la résistance et la rigidité du moule en sable et d'évacuer les produits de gazéification du modèle. Lors de la coulée et de la solidification, le moule doit maintenir une dépression constante afin de garantir une surface lisse, des dimensions précises et l'absence de bavures. Le choix de la valeur de dépression dépend de facteurs tels que le matériau et les dimensions de la pièce, et doit être effectué et ajusté avant la coulée.
Le moulage à modèle perdu est utilisé dans la production de pièces moulées de formes spéciales et dans divers procédés de moulage.
Procédé de fonderie avancé, la technique du moulage à modèle perdu présente des avantages considérables pour la production de pièces de formes spéciales. Elle simplifie grandement le processus de production et améliore l'efficacité, tout en évitant efficacement les problèmes de joints et de défauts d'alignement, et en améliorant significativement la qualité d'aspect des pièces moulées. Qu'il s'agisse de productions en grande série ou de petites séries unitaires, le moulage à modèle perdu permet une production efficace. De plus, les revêtements utilisés pour ce procédé conviennent à divers autres procédés de fonderie, tels que la fonderie à cire perdue, la fonderie en sable résine et la fonderie en moule métallique, ce qui élargit encore son champ d'application.
Les problèmes et solutions courants du moulage à modèle perdu comprennent principalement les défauts d'inclusion de sable, les défauts d'inclusion de laitier, l'effondrement local du moule, la chaleur excessive du moule, le jeu, les inclusions et l'effondrement de la boîte, etc.
Défaut d'inclusion de sable : Inclusion de sable causée par du sable meuble à la surface du godet de coulée, une forme inappropriée du godet de coulée, une couche de revêtement mince du canal de coulée, etc.
solution: Assurez-vous que la surface du godet de coulée est lisse et exempte de sable, choisissez une forme appropriée pour le godet, augmentez l'épaisseur de la couche de revêtement du canal d'alimentation et améliorez le processus de collage afin de garantir la résistance aux hautes températures du ruban adhésif en papier.
Défaut d'inclusion de scories : La louche n'est pas complètement désoxydée avant la coulée, ou bien des scories continuent d'être produites pendant le processus de coulée.
solution: Éliminer soigneusement le laitier avant la coulée afin de s'assurer de l'absence d'impuretés dans la poche de coulée, et renforcer l'opération d'élimination du laitier pendant le processus de coulée.
Effondrement partiel du moule :Le sable de remplissage dans l'angle concave n'est pas compact, et une cavité se forme sous l'effet de la pression négative, ce qui détruit la couche de revêtement lors du remplissage avec du fer en fusion.
solution: Modifier l'angle du caisson enterré pour optimiser le remplissage ; utiliser du sable résineux et d'autres matériaux de remplissage localisés pour garantir un remplissage à sec ; procéder à un remplissage manuel d'appoint au sable si nécessaire.
Moisissure chaude : Trop de sable résiduel dans le bac à sable, une température du sable trop élevée dans le bac enterré et une distance trop faible entre les moules provoquent un phénomène de surchauffe des moules.
solution: Nivelez le sable chaud restant dans le bac à sable, étalez le sable enfoui et maintenez une épaisseur constante ; contrôlez la température du sable pour éviter qu’elle ne devienne trop élevée ; contrôlez la distance d’oscillation du moule pour éviter que la température élevée du fer en fusion n’endommage le revêtement blanc.
relâchement: Le jeu excessif peut être dû à un dégazage insuffisant de l'alliage liquide, à une compensation de retrait insuffisante au niveau de la solidification, à une surchauffe locale du moule, etc. Solutions : Respecter une séquence de solidification et une compensation de retrait adéquates ; maintenir la charge propre ; appliquer de la ferrite froide sur la zone de jeu excessif ; effectuer des réparations par soudage aux endroits où cela est possible.
inclusion: Les inclusions dues à des corps étrangers mélangés à l'alliage liquide, un raffinage insuffisant et le décollement de corps étrangers de la surface interne de la cavité du moule de coulée sont autant de facteurs à prendre en compte. Ces problèmes peuvent être dus à des inclusions causées par des matières étrangères mélangées à l'alliage liquide, à un raffinage insuffisant ou à un décollement de ces matières étrangères de la surface interne du moule de coulée.
solution: Procéder à un raffinement minutieux et veiller à l'élimination des scories ; la couche de revêtement de l'outil de fusion doit adhérer fermement ; le système de coulée et la cavité doivent être nettoyés ; la charge doit être maintenue propre ; les inclusions de surface peuvent être polies et éliminées, et des soudures de réparation doivent être effectuées si nécessaire.
Effondrement de la boîte : L'effondrement du moule est dû à une répartition inadéquate du champ de pression négative, à une décompression prématurée, à une durée de coulée trop longue, etc. 2. Solution : Répartir rationnellement le champ de pression négative et utiliser des canalisations pour introduire la pression négative dans la cavité interne du moule jaune si nécessaire ; spécifier le temps de décompression afin d'éviter toute décompression prématurée ; respecter les délais de coulée.
Perspectives perdues du marché du moulage en mousse
La technologie de moulage à modèle perdu continue d'innover et de se développer, s'adaptant aux exigences de la production moderne en matière de haute efficacité, d'économie d'énergie et de protection de l'environnement. Sa ligne de production, compacte et hautement automatisée, est parfaitement adaptée à la production en série d'un même produit. Le contrôle du processus est relativement simple, ce qui améliore considérablement l'efficacité et la qualité de la production. De plus, le moulage à modèle perdu présente également des avantages en termes d'économie d'énergie et de protection de l'environnement, s'inscrivant ainsi dans la tendance actuelle du développement durable et bénéficiant du soutien des politiques nationales pour un développement plus important.
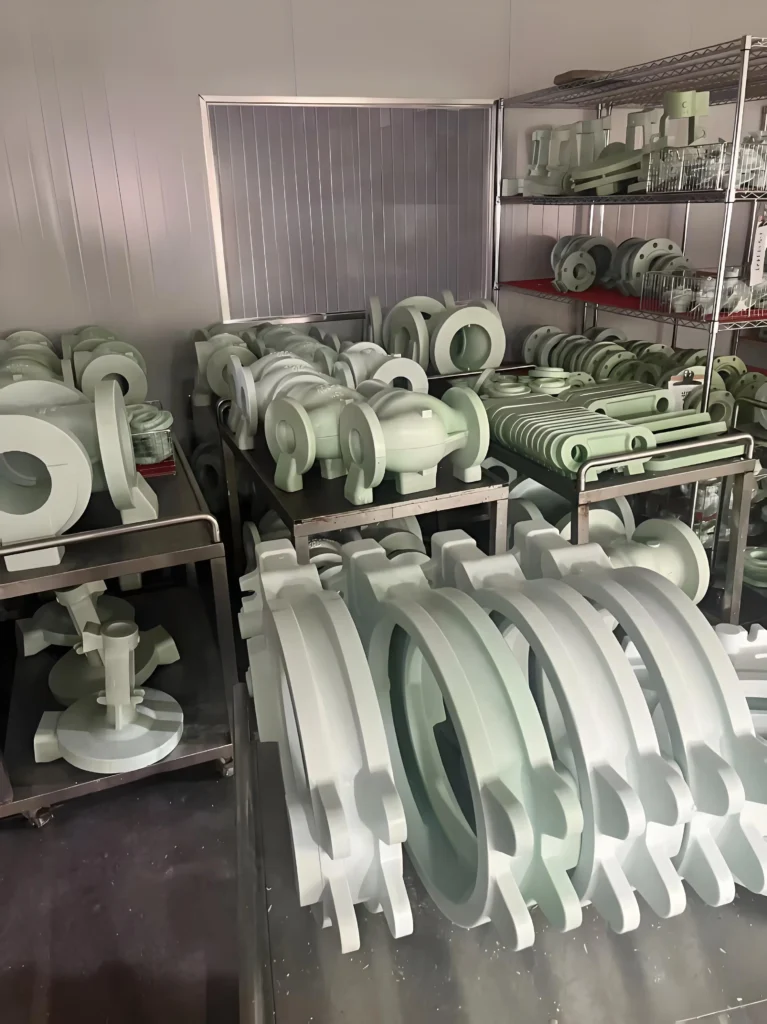
Moule/motif en mousse perdu