Traitement à faible alliage de la fonte grise et rôle des alliages
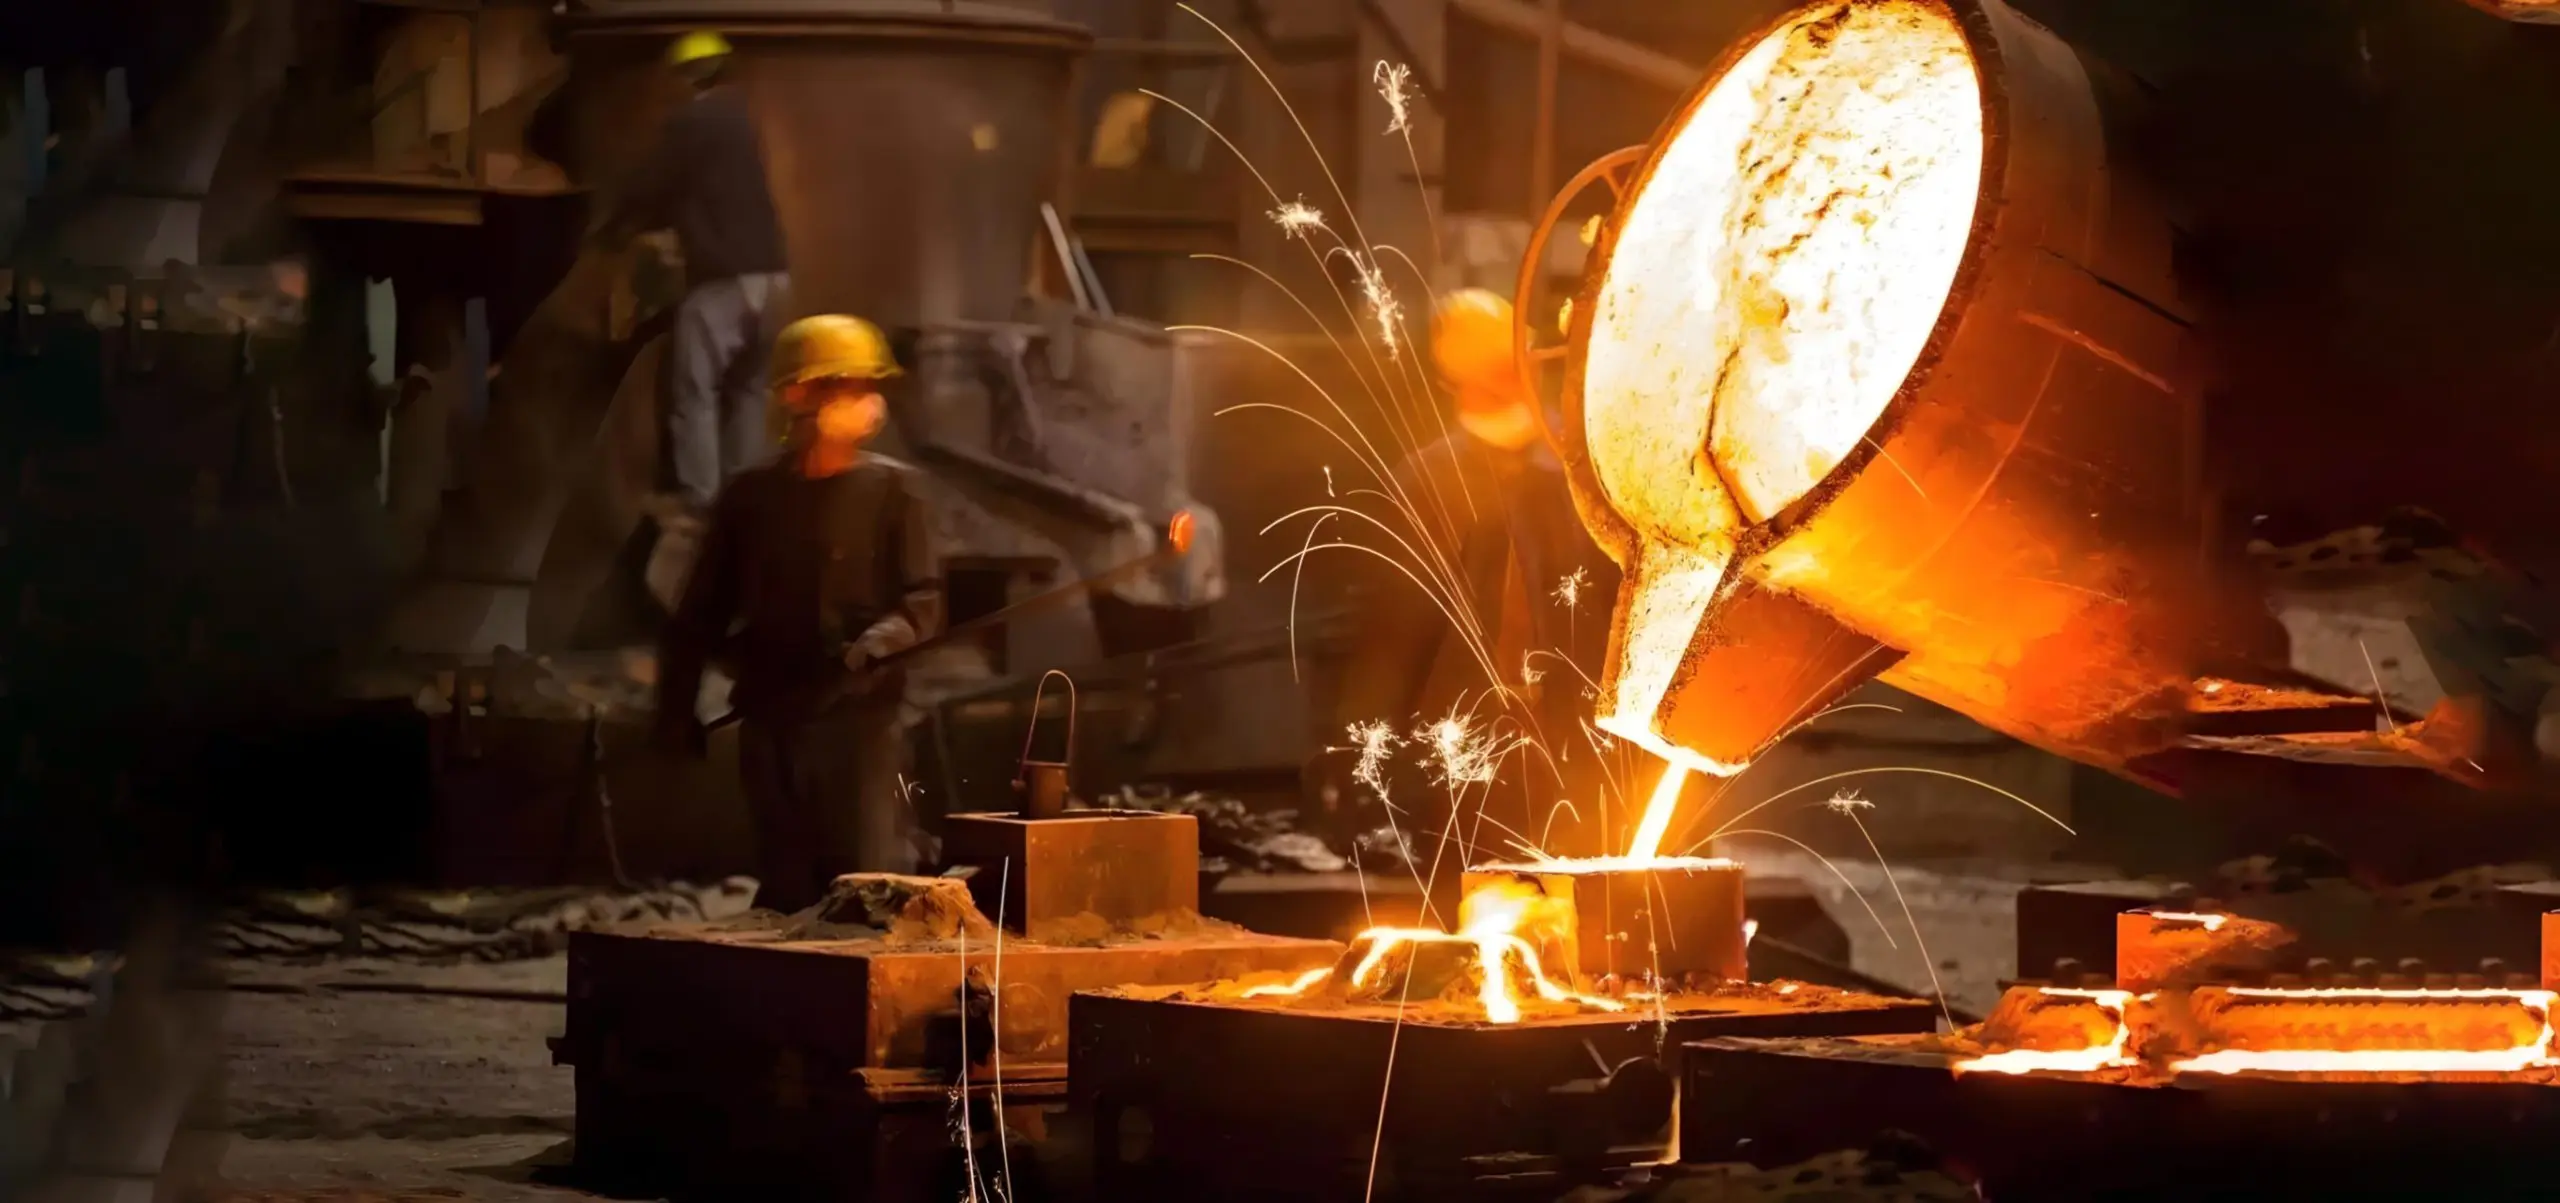
Dans la production de fonte grise faiblement alliée, l'objectif est d'obtenir des pièces moulées à haute résistance et exemptes de traces blanches. Pour atteindre une résistance à la traction élevée, il faut d'abord sélectionner un équivalent carbone approprié afin que la fonte liquide développe des cristaux primaires d'austénite lors de sa solidification. Ensuite, on obtient un graphite de type A fin et uniforme par inoculation et autres traitements, tout en veillant à la continuité de la matrice. Enfin, il est crucial de s'assurer que toutes les dendrites d'austénite se transforment en perlite lors de la transformation eutectoïde. Plus la teneur en perlite dans la matrice est élevée et plus la perlite est fine, plus la résistance de la pièce moulée est importante. Pour ce faire, il est nécessaire de s'assurer d'une quantité suffisante d'austénite lors du refroidissement jusqu'à la ligne de phase A1. La présence d'austénite dépend de sa teneur en carbone. Toute mesure permettant d'empêcher la diffusion du carbone de l'austénite vers le graphite contribue à augmenter la quantité d'austénite.
Pour obtenir une matrice perlitique complète dans la fonte grise ordinaire, il est nécessaire de refroidir rapidement la pièce coulée tout en assurant une distribution uniforme du graphite de type A. Certaines entreprises utilisent un procédé de coulée en sable à haute température pour accélérer le refroidissement et obtenir la perlite. L'ajout d'une faible quantité d'alliage permet de retarder la transformation eutectoïde et de réduire la température, garantissant ainsi l'obtention d'une perlite complète et fine. C'est également l'un des mécanismes par lesquels l'ajout d'une faible quantité d'alliage améliore la résistance.
Le traitement de fonte grise à faible alliage est une méthode importante pour améliorer ses propriétés mécaniques et ses performances, tout en économisant les matériaux. En pratique, on utilise souvent une combinaison d'ajout d'une faible quantité d'éléments d'alliage en amont du four et d'inoculation pour obtenir différentes compositions de fonte à partir d'une même fonte liquide. Ceci permet de répondre aux exigences de pièces moulées de différentes nuances ou d'épaisseurs de paroi différentes pour une même nuance. C'est également la méthode la plus courante pour améliorer les propriétés mécaniques des pièces moulées, optimiser les procédés de production et réduire les coûts.
La liste suivante, donnée à titre indicatif uniquement, présente le rôle de certains éléments d'alliage dans la fonte grise.
1. Aluminium
1. Il possède une forte capacité de graphitisation pour empêcher l'apparition de fonte blanche ;
2. Stabiliser la ferrite, augmenter la quantité de graphite et réduire la dureté ;
3. Il est facile de produire des inclusions d'oxyde et des défauts de porosité, et il est rarement utilisé dans la fonte générale. Cependant, il y a une certaine quantité d'aluminium dans l'inoculant, le sphéroïdisant et les déchets d'acier, il faut donc faire très attention lors de leur utilisation ;
4. L'aluminium possède des propriétés chimiques réactives et permet de former facilement une couche d'oxyde d'aluminium qui empêche l'oxydation du matériau. Il est généralement utilisé dans des domaines spécifiques tels que la fonte réfractaire. Ce point n'est pas abordé en détail ici.
Cependant, dans des conditions normales, lorsque la teneur en aluminium dépasse la norme, des porosités dues à l'oxydation se forment facilement dans la pièce moulée. Les entreprises qui utilisent de grandes quantités de rognures et de déchets de fer doivent donc y prêter une attention particulière.
2. Chrome
1. Élément stabilisateur en carbure puissant, augmentant la tendance de la fonte blanche ;
2. Stabiliser la cémentite, réduire le graphite non raffiné et augmenter la dureté ;
3. Améliorer la résistance à l'usure.
3. Cuivre
1. Elle possède une faible capacité de graphitisation et réduit la tendance de la fonte blanche ;
2. Stabiliser la perlite.
4. Molybdène
1. Élément stabilisateur en carbure faible ;
2. Favorise fortement la perlitisation et peut affiner le graphite et la perlite.
5. Nickel
1. Élément graphitisant, réduit la tendance de la fonte blanche ;
2. Possède un faible effet de formation de perlite, stabilise l'austénite et peut affiner le graphite et la perlite ;
3. Améliore la densité et la ténacité des pièces moulées ;
4. Améliore l'uniformité de dureté des différentes sections transversales.
6. Titane
1. Élément graphitisant, réduit la tendance de la fonte blanche ;
2. Affine le graphite ;
3. Améliore la fluidité du fer en fusion ;
4. Le titane possède de bonnes capacités de dénitrification et de déshydrogénation.
Cependant, une quantité excessive de titane a une grande influence sur la surfusion du fer en fusion et est susceptible de produire du graphite surfondu.
7. Étain
1. Élément stabilisateur à base de carbure puissant, augmente la teneur en perlite et améliore la résistance de la fonte ;
2. Des composés de ségrégation de type étain-fer se forment facilement à la limite des groupes eutectiques, affectant la ténacité ;
3. Lorsque la matrice est entièrement composée de perlite, l'ajout d'étain n'aura plus aucun effet.
8. Antimoine
1. Augmenter les dendrites d'austénite primaires et favoriser fortement la formation de perlite ;
2. Cela a un léger effet de réduction de la tendance de la fonte blanche.
Cependant, l'antimoine a tendance à se ségréger aux joints de grains, ce qui confère au matériau une dureté et une fragilité accrues, ainsi qu'une résistance réduite ; son dosage doit donc être strictement contrôlé. Par ailleurs, dans la fonte ductile ou la fonte vermiculaire, l'antimoine interfère fortement avec le graphite sphérique/vermiculaire, provoquant sa transformation en graphite à structure massive.
9. Diriger
Une petite quantité de plomb peut provoquer l'apparition de graphite de Widmanstätten (communément appelé : cheveux de graphite) dans la fonte grise, réduisant considérablement sa résistance.
10. Zinc
1. L'ajout de moins de 0.3 % de zinc à la fonte grise peut éliminer l'oxygène ;
2. Amélioration du graphite, augmentation de la teneur en carbone combiné, amélioration de la blancheur de la fonte, et augmentation de sa résistance et de sa dureté. La quantité ajoutée est de 0.1 à 0.3 %.
Il est toutefois possible de former des carbures composites fer-zinc-carbone.
Parallèlement, les charges de four contenant du zinc ont un impact considérable sur la pollution environnementale, la corrosion des revêtements de four et la santé physique et mentale du personnel de production des fonderies.
Pour améliorer les performances de la fonte grise alliée, il est nécessaire de sélectionner les éléments d'alliage appropriés en fonction des conditions de production et des exigences de l'usine. Compte tenu des différentes propriétés des éléments d'alliage, on recourt souvent à l'ajout composite, combinant deux éléments ou plus.
Le bain de fonte initial utilisé pour le traitement de faible alliage doit présenter un équivalent carbone élevé afin de limiter la formation de fonte blanche, d'obtenir de bonnes performances de coulée et de réduire les défauts tels que les retassures et les retraits. De plus, un équivalent carbone élevé permet de sélectionner une fonte à haute teneur en carbone et à faible teneur en silicium, ce qui garantit une résistance et une homogénéité de section optimales après l'ajout d'éléments d'alliage. Ceci évite également l'augmentation de la teneur en silicium, responsable de la formation de ferrite et du grossissement des grains de perlite, et neutralise les effets néfastes des éléments d'alliage.
Dans le cas de la fonte grise, il convient également de prêter attention aux effets nocifs de certains oligo-éléments (tels que l'aluminium, le zinc, le plomb, etc.), et leur teneur doit être strictement contrôlée.