Pourquoi choisir la fonderie Shengrong pour vos pièces moulées en acier au carbone ?

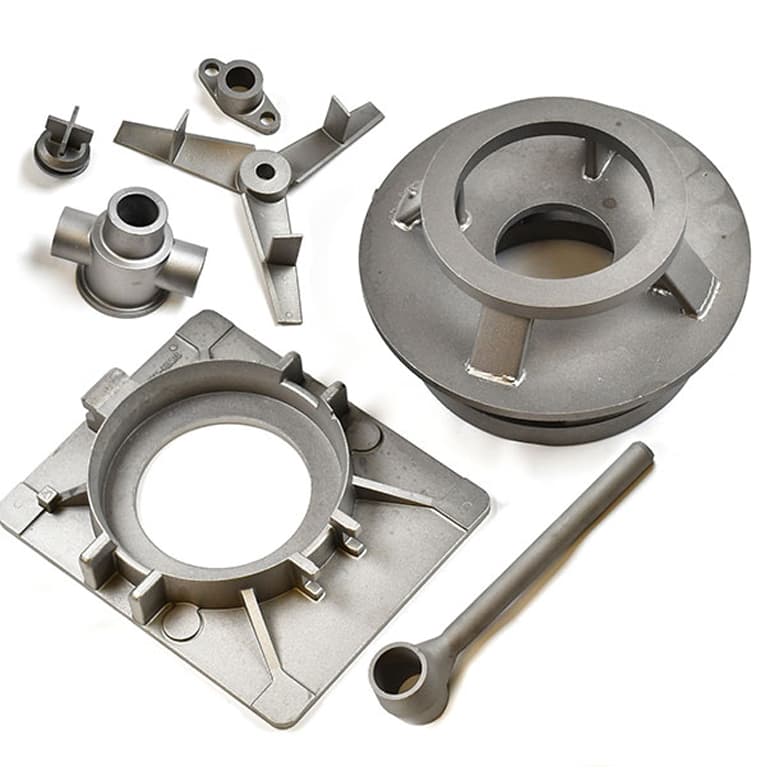
Jiangsu Shengrong produit une gamme variée de pièces moulées en acier au carbone, notamment en acier à faible teneur en carbone (< 0.25 %), en acier à teneur moyenne en carbone (0.25 % à 0.60 %), en acier à haute teneur en carbone (> 0.60 %), en acier faiblement allié (< 5 %) et en acier fortement allié (> 10 %). Nos pièces moulées en acier au carbone, destinées aux équipementiers, se caractérisent par d'excellentes propriétés mécaniques, une grande précision dimensionnelle et géométrique, une structure interne dense et homogène, une qualité de surface supérieure et une excellente résistance aux intempéries.

Contactez-Nous
Pourquoi choisir la fonderie Shengrong pour vos pièces moulées en acier au carbone ?

Pourquoi choisir la fonderie de moulage d'acier au carbone Shengrong ?

Nos pièces moulées en acier au carbone de haute qualité se distinguent par leur fiabilité, leur précision dimensionnelle, leur prix compétitif et leurs délais de livraison courts. Fabrication sur mesure selon plan, de 0.5 kg à 1000 kg.

Excellentes propriétés mécaniques

Haute résistance et ténacité : la résistance à la traction, la limite d'élasticité et l'allongement respectent ou dépassent les normes (telles que ASTM et ISO), ce qui lui permet de résister à des charges et des impacts élevés.
Excellente dureté et résistance à l'usure : Convient aux environnements abrasifs (tels que les machines minières et les engrenages).
Répartition uniforme des performances : propriétés mécaniques homogènes sur l’ensemble des pièces, sans points faibles localisés.
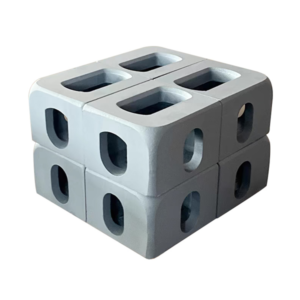
Précision dimensionnelle et géométrique

Tolérances faibles : respectent les exigences des dessins, réduisant ainsi les coûts de traitement ultérieurs.
Contours nets : les bords, les coins, les trous et autres détails sont intacts, sans déformation ni affaissement.
État de surface : Une faible rugosité (par exemple, Ra ≤ 12.5 μm) réduit les surépaisseurs d'usinage.

Structure interne dense et uniforme

Faible taux de défauts : exempt de cavités de retrait, de pores, d'inclusions de scories, de fissures, etc. (détectables par rayons X et contrôle par ultrasons).
Structure à grains fins : obtenue grâce à des procédés de coulée optimisés (tels qu'une vitesse de refroidissement contrôlée et l'ajout d'affineurs).
Composition chimique uniforme : absence de ségrégation, distribution homogène des éléments d'alliage.

Excellente qualité de surface

Exempt de défauts de surface : pas d'accumulation de sable, de fermeture à froid, de plis ni de calamine.
Convient pour le revêtement/traitement thermique : la surface se prête facilement à la cémentation, à la trempe et à d’autres traitements.

Excellente soudabilité et usinabilité

Soudures sans fissures : Un contrôle approprié de l'équivalent carbone (CE) empêche la fissuration des soudures.
Facile à couper : sa dureté modérée minimise l'usure des outils.

Résistance environnementale stable

Résistance à la corrosion : Les aciers alliés sont sélectionnés pour des environnements spécifiques (comme l’acier Mn-Cu résistant à l’eau de mer).
Résistance aux hautes et basses températures : Résistant à l'oxydation à hautes températures et robustesse à basses températures (par exemple, l'énergie d'impact répond aux normes à -40 °C).

Utilisation optimale des pièces moulées en acier au carbone

Les pièces moulées en acier au carbone sont utilisées dans les applications suivantes :
Engins de chantier : composants porteurs (tels que les engrenages, les paliers et les patins de chenille) pour excavatrices, grues et bulldozers.
Équipement minier : Pièces résistantes à l'usure et aux chocs telles que les rouleaux de concasseur, les godets miniers et les composants d'ascenseur.
Équipements métallurgiques : châssis de laminoirs et trémies de hauts fourneaux.
Équipements hydroélectriques : roues de turbines, aubes directrices et arbres principaux, entre autres composants nécessitant une résistance à la corrosion et à la fatigue.
Équipement ferroviaire : bogies de locomotives, attelages et composants du système de freinage.
Équipements marins : Composants résistants à l'eau de mer tels que les vilebrequins de moteurs diesel marins, les chaînes d'ancre et les mèches de gouvernail.
Équipements automobiles : Pièces de châssis et carters de transmission pour camions poids lourds.

Choisir des pièces de fonderie en fer et en acier chez Shengrong Foundry

Plus de 10 ans d'expérience en fonderie sur mesure, une qualité de processus de fonderie stable, une équipe d'ingénieurs fondeurs professionnels, un système de formation performant pour les opérateurs, un équipement de contrôle qualité complet et un excellent service après-vente. Envoyez-nous votre plan détaillé pour obtenir un devis.

Contactez-nous dès aujourd'hui pour obtenir un devis ou plus d'informations.

Comparaison des nuances d'acier au carbone moulé selon les normes mondiales

Répondre précisément aux exigences de votre projet

nuance de matériau de fonderie en acier au carbone
Non. Chine SNC Japon Corée du Sud États-Unis ISO Allemagne France Russie aгост Suède SS UK
GB JIS KS AWS UNS DIN W-Nr. NF BS
1 ZG200-400 (ZG15) SC410 SC410 (SC42) SC410 (SC42) 415-205 (60-30) J03000 200-400 GS-38 1.0416 - 15l 1306 -
2 ZG230-450 (ZG25) SC450 SC450 (SC46) SC450 (SC46) 450-240 965-35) J03101 230-450 GS-45 1.0446 GE230 25l 1305 A1
3 ZG270-500 (ZG35) SC480 SC480 (SC49) SC480 (SC49) 485-275 (70-40) J02501 270-480 GS-52 1.0552 GE280 35l 1505 A2
4 ZG310-570 (ZG45) SCC5 SCC5 SCC5 (80) J05002 - GS-60 1.0558 GE320 45l 1606 -
5 ZG340-640 (ZG55) - - - - J05000 340-550 - - GE370 - - A5

Ligne de production complète de moulage au sable en acier au carbone

Équipements de pointe pour la fabrication de pièces moulées en acier au carbone de haute qualité

01
Équipement professionnel de fonderie d'acier au carbone

Ligne de moulage horizontale Cast Star / Machine de coulée automatique microcristalline / Machine de moulage New Donger / Système de mélange et séparateur de sable / Machine de fabrication de noyaux / Ligne de traitement de sable automatique 40T / Four à moyenne fréquence 1T (3 ensembles)

02
Équipement d'usinage professionnel

Nous disposons de 1 centre d'usinage horizontal 1005, 6 centres d'usinage horizontaux 630, 1 centre d'usinage horizontal 500, 7 centres d'usinage verticaux 850, 3 centres d'usinage verticaux 1160 et 1 machine à mesurer tridimensionnelle (MMT). Principaux usinages : articulations de robots, boîtes de réduction, boîtiers haute tension en alliage d'aluminium, accessoires pour machines textiles, etc.

03
Équipement de détection autonome

2 spectromètres, 2 machines d'essais de matériaux universelles, un analyseur CS, un analyseur haute vitesse Si-Mn-P, 2 microscopes métallographiques, 2 duromètres Brinell, des machines d'essais de choc, des détecteurs de perméabilité du sable de moulage et un laboratoire d'essais physico-chimiques indépendant

04
Assurance de la qualité

Inspection de moulage
1. Inspections visuelles
2. Contrôles dimensionnels
3. Inspections chimiques
4. Inspections des propriétés mécaniques

05
Technologie et R&D

Nous disposons d'un centre de R&D des matériaux, doté de capacités de création de moules tridimensionnels CAO et UG et équipé d'un service de R&D indépendant.

Comment Shengrong garantit la qualité de ses produits

1. Contrôle de l'étape de conception
Conception structurelle rationnelle : éviter les changements brusques d’épaisseur des parois et les angles vifs, et utiliser des transitions d’angles arrondies pour réduire la concentration des contraintes.
Examen de la faisabilité : s'assurer que la conception de la pièce moulée répond aux exigences du processus de moulage (par exemple, angle de dépouille, tolérance de retrait).
2. Contrôle des matières premières
Matériaux métalliques : Contrôler strictement la composition chimique (par exemple, l’équivalent carbone, les impuretés) afin de garantir la pureté du matériau fondu.
Procédé de fusion : Contrôler la température de fusion et désoxyder et dégazer (par exemple, utiliser un raffinage à l'argon) pour éviter les inclusions et les gaz résiduels.
3. Contrôle de processus
Qualité du moule/de la coque du moule : garantir la précision du moule et la finition de surface, ainsi qu’un compactage uniforme du sable.
Conception du système d'alimentation : Disposez correctement la vanne, la colonne montante et le refroidisseur pour assurer une solidification séquentielle ou simultanée.
Température de déclenchement (une température trop élevée peut entraîner le collage du sable, une température trop basse peut entraîner un arrêt à froid).
Vitesse de déclenchement (éviter les turbulences qui provoquent l'entraînement d'air).
Vitesse de refroidissement (contrôle de la taille des grains et de l'uniformité de la microstructure). Procédés spéciaux : des procédés avancés tels que le moulage basse pression et le moulage à modèle perdu sont utilisés pour les pièces complexes.
4. Surveillance du processus de production Tests en temps réel : Les thermocouples servent à contrôler la température de fusion, et les spectromètres sont utilisés pour une analyse rapide de la composition.
Contrôle environnemental : L'humidité et la température influent sur les propriétés du sable de moulage et doivent être maintenues stables.
Spécifications opérationnelles : Des opérations standardisées sont mises en œuvre (par exemple, le nettoyage du sable meuble avant l'assemblage et la garantie d'une bonne conservation de la chaleur après le coulage).
5. Inspection et analyse des défauts
Contrôle par rayons X/ultrasons pour détecter les défauts internes (porosité, retrait).
Contrôle par ressuage pour la détection des fissures superficielles.
Essais destructifs : des essais mécaniques (résistance à la traction, dureté) et une analyse métallographique sont effectués sur des échantillons aléatoires.
Traçabilité des défauts : Une base de données de classification des défauts (par exemple, inclusions de scories, piqûres) est établie pour analyser les causes profondes et fournir des commentaires pour les améliorations.

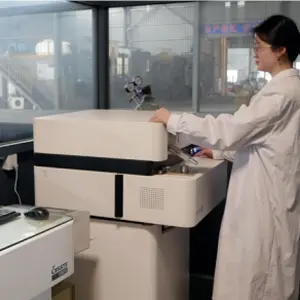
spectromètre de contrôle de fonderie

Spectromètre

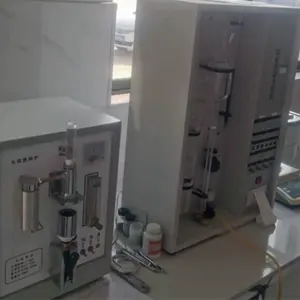
analyseur de carbone et de soufre en fonte grise

Analyseur carbone-soufre

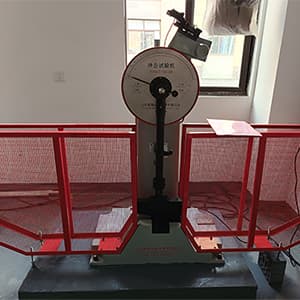
testeur d'impact

Testeur d'impact

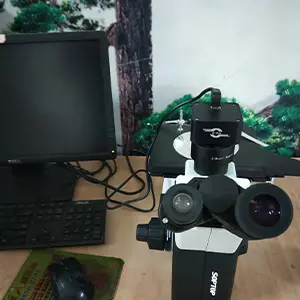
microscope métallurgique pour machines de fonderie chinoises

Microscope métallurgique

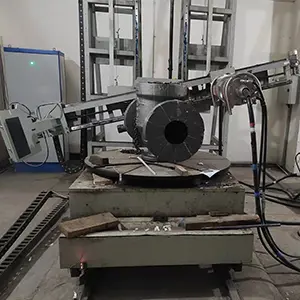
machine d'inspection radiale pour pièces moulées en sable vert

Machine d'inspection radiale

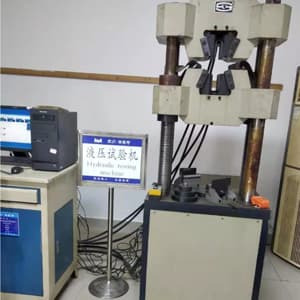
Machine d'essai universelle hydraulique

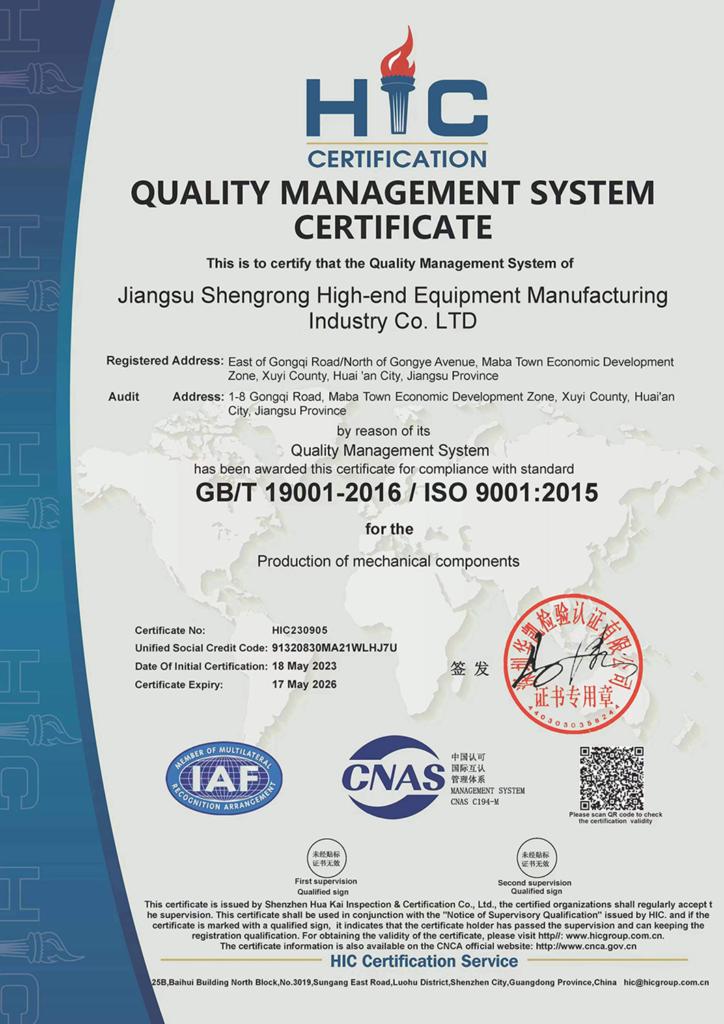
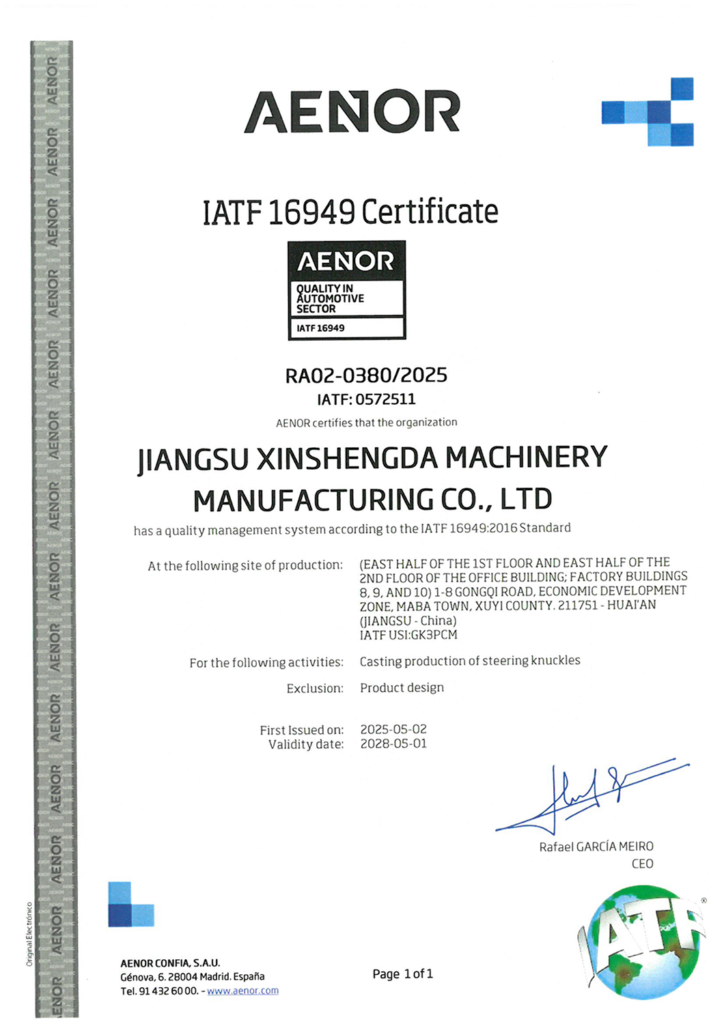
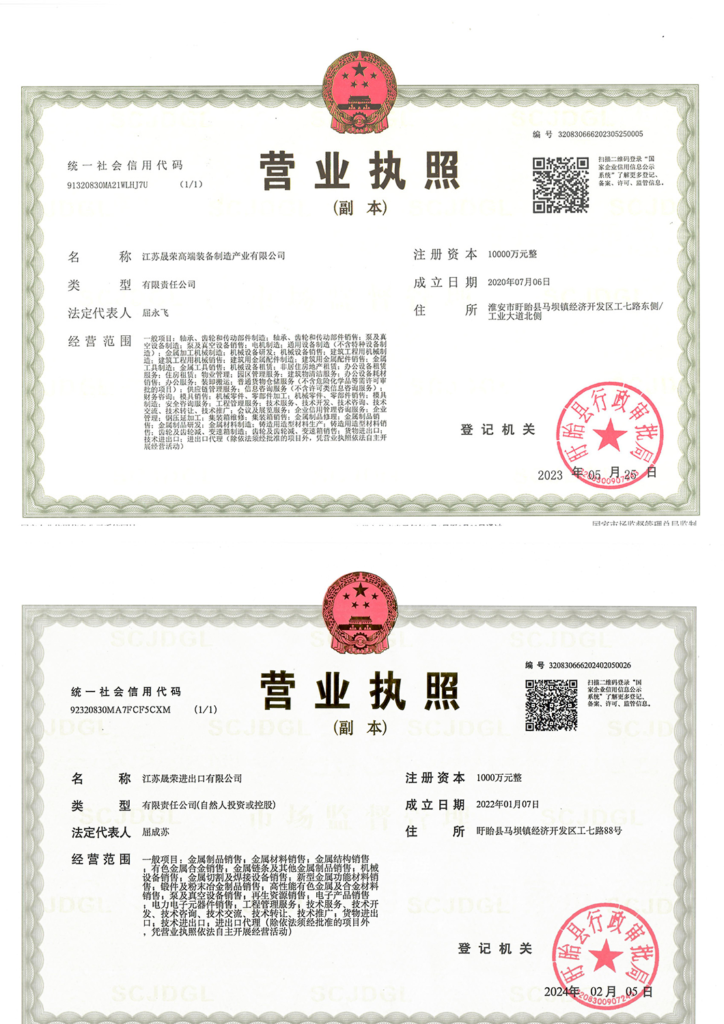
Certificats

Notre engagement envers la qualité, la sécurité et la durabilité

Avantages de travailler avec la fonderie de moulage d'acier au carbone ShengRong

Nous fabriquons sur mesure des pièces moulées en acier à faible teneur en carbone et en acier allié de différentes dimensions, selon vos plans. Nous garantissons une qualité constante et fiable, des prix compétitifs, des délais de livraison rapides, aucune quantité minimale de commande et proposons des services d'usinage pour les pièces moulées en acier.

Pièces moulées en acier au carbone de haute qualité

Pièces moulées en acier au carbone de haute qualité, aux dimensions précises et à l'état de surface impeccable, pour une longue durée de vie.

Commandes OEM de petite taille acceptées et livraison rapide

Nous n'exigeons pas de quantité minimale de commande et, pour les nouveaux projets, le délai de livraison avec moule ne dépasse pas 40 jours.

Bon prix pour les pièces moulées

Pièces de fonderie compétitives en provenance de Chine : plus vous commandez, meilleur est le prix.

Bon après le service

Nous vous garantissons que si le taux de défauts des pièces moulées en acier au carbone dépasse 5 %, nous vous en enverrons une nouvelle gratuitement.

Questions fréquemment posées

Les pièces moulées en fonte grise sont très faciles à fabriquer et présentent une bonne usinabilité. Elles sont généralement utilisées dans les applications suivantes où la résistance est importante, mais n'est pas la propriété principale requise :

Nous fabriquons des pièces de 0.5 kg à 10 000 kg ; les dimensions spéciales sont disponibles.

Pour les échantillons, il faut compter environ 30 jours (temps de développement du modèle : 15 à 20 jours, temps de production des échantillons : 10 jours).

Pour une commande en gros, une fois le moule terminé, il faut compter environ 20 jours.

Notre production annuelle peut atteindre 4000 tonnes

Oui, veuillez fournir un dessin 2D détaillé.

Nous garantissons un taux de réussite au contrôle qualité de 95 %. Si ce taux est inférieur, nous vous enverrons une nouvelle pièce gratuitement.

La fonte grise est un terme générique désignant plusieurs fontes dont la microstructure est caractérisée par la présence de graphite lamellaire dans la matrice ferreuse . Ces pièces moulées contiennent généralement de 2.5 % à 4 % de carbone, de 1 % à 3 % de silicium et des ajouts de manganèse allant de 0.1 % à 1.2 %.

Fonte grise : aperçu général | Sujets ScienceDirect


En règle générale, la fonte grise est moins chère que la fonte ductile , elle-même moins chère que la fonte malléable. Pour un même type de fonte, les qualités basse et moyenne affichent des prix similaires, tandis que les qualités hautes engendrent des coûts de production plus élevés.

Propriétés physiquesMétriqueAnglais
Dureté, Rockwell C2020
Dureté, Vickers246246
Résistance à la traction, ultime>= 276 MPa≥ 150 000 psi
Force de compression ultime>= 1034 MPa≥ 150 000 psi
Une poêle en fonte peut devenir grise pour plusieurs raisons. Le plus souvent parce que le culottage (une couche d'huile polymérisée) a été usé ou brûlé.Cela peut se produire suite à l'utilisation d'une chaleur intense, d'aliments acides ou de méthodes de nettoyage agressives. La couleur grise révèle le fer nu en dessous, plus sujet à la rouille et à l'adhérence. 
 
Voici une explication plus détaillée :
  • Assaisonnement:
    Les ustensiles de cuisine en fonte utilisent une couche d'huile polymérisée (culottage) pour créer une surface antiadhésive et la protéger de la rouille. 
     
  • Éliminer l'assaisonnement :
    Une chaleur intense, notamment lors de la cuisson avec certaines huiles, peut dégrader l'assaisonnement, le faisant grisonner ou même s'écailler. 
     
  • Assaisonnement pour la désossage :
    Les méthodes de nettoyage agressives, comme l'utilisation de nettoyants abrasifs ou de laine d'acier, peuvent également enlever le culottage. 
     
  • Exposition à l'humidité :
    La fonte nue rouillera facilement si elle est exposée à l'humidité. 
     
Pour redonner à la poêle grise son aspect noir et culotté d'origine, il faudra la culotter à nouveau. Cela implique de nettoyer la poêle, d'y appliquer une fine couche d'huile et de la faire cuire au four pour polymériser l'huile. 
 
Voici une méthode simplifiée pour réassaisonner :
  1. 1. Nettoyer la poêle :
    Enlevez toute trace de rouille ou de dépôts de carbone non adhérents à l'aide d'une brosse à récurer ou de laine d'acier si nécessaire, puis séchez soigneusement. 
     
  2. 2. Assaisonnement:
    Appliquez une fine couche uniforme d'huile d'assaisonnement (comme de l'huile de lin, végétale ou de pépins de raisin) sur toute la poêle. 
     
  3. 3. Cuire:
    Placez la poêle à l'envers sur une plaque de cuisson (pour récupérer les gouttes) dans un four à 350-450°F (175-230°C) pendant une heure. 
     
  4. 4. Refroidir et répéter :
    Laissez la poêle refroidir au four, puis répétez le processus d'assaisonnement et de cuisson plusieurs fois pour obtenir un assaisonnement plus durable. 

Le principal inconvénient de la fonte grise est sa faible résistance à la traction . Celle-ci est due aux particules de graphite présentes dans le matériau, qui lui confèrent également nombre de ses avantages.

Fontes à haute résistance à la traction et à la chaleur de classes 25 , 30, 35 et 40. La fonte grise possède une structure dense et offre une excellente usinabilité. Les nuances 25, 30, 35 et 40 répondent à des exigences spécifiques en matière de dureté et de résistance à l'usure, et les traitements thermiques permettent d'obtenir des propriétés mécaniques encore supérieures.

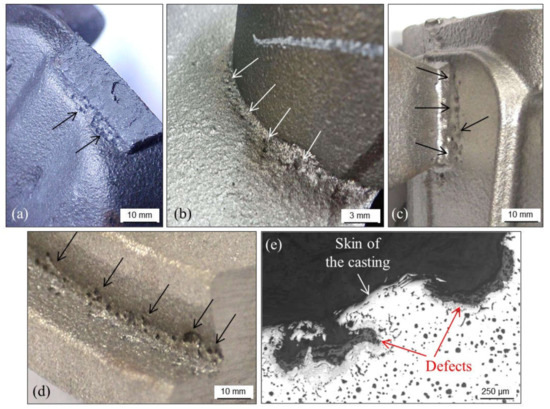
Ce défaut apparaît de préférence sur les surfaces horizontales ou convexes et à la surface des pièces d'épaisseur réduite solidifiées à des vitesses de refroidissement élevées . Dans les fontes grises à haute teneur en carbone, il peut se former dans des sections épaisses où le graphite de type C (alliages hypoeutectiques) est fréquemment présent.

Défauts de coulée des fontes en sable — Un examen illustré ...

Tout comme la fonte grise, la fonte blanche présente de nombreuses microfissures. La différence réside dans la présence de cémentite sous sa surface, tandis que la fonte grise contient du graphite . Le graphite lui confère sa couleur grise, et la cémentite sa couleur blanche.

Notre sélection des meilleures poêles en fonte
  • Meilleure option toutes catégories confondues. Poêle en fonte Victoria de 10 cm. …
  • Deuxième meilleur produit toutes catégories confondues. Poêle en fonte pré-culottée Lodge de 10 cm.
  • Idéal pour le camping. Ensemble de 3 poêles en fonte Ozark Trail.
  • La plus facile d'entretien. Poêle en fonte Le Creuset de 10 cm.
  • Le meilleur non traditionnel.

Plus un matériau contient de carbone, plus il est cassant. La fonte grise est également affectée par sa microstructure graphitique. Elle présente de minuscules fissures et des particules de graphite inhérentes qui contribuent aussi à sa fragilité.

Téléphone

+86 152 9511 6438

CONTACT

Communiquez avec nous