Pourquoi choisir la fonderie Shengrong pour vos pièces en fonte ductile ?

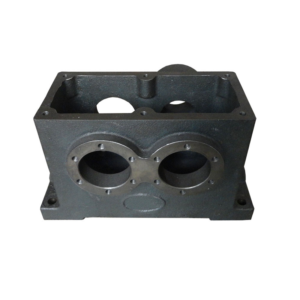
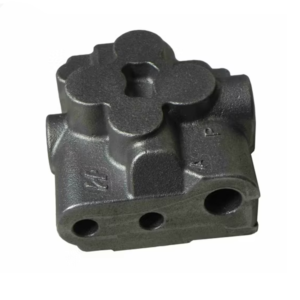
La fonderie Jiangsu Shengrong est spécialisée dans la production de pièces en fonte ductile. Nous produisons différentes nuances, de QT400 à QT700, en quantités allant de 1 kg à 10 tonnes, avec des dimensions sur mesure. Nos pièces présentent une résistance à la traction de 400 à 900 MPa, une excellente ductilité et ténacité, un allongement typique de 5 à 25 %, une haute résistance à la fatigue, une excellente résistance à l'usure et une bonne absorption des chocs. Les petites commandes sont acceptées. Livraison rapide sous 40 jours pour les nouveaux projets.

Contactez-Nous
Pourquoi choisir la fonderie Shengrong pour vos pièces en fonte ductile ?

Pourquoi choisir la fonderie de fonte ductile Shengrong ?

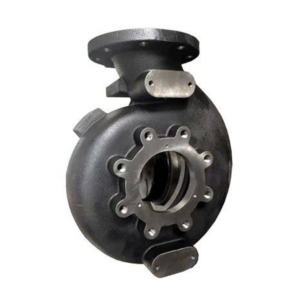
La taille des pièces moulées peut atteindre CT8. La surface est exempte de défauts, la rugosité est optimale, les propriétés mécaniques sont excellentes et les pièces en fonte ductile sont résistantes à l'usure et ont une longue durée de vie.

Précision dimensionnelle du moulage

Se conformer aux exigences du dessin, en évitant les surépaisseurs d'usinage excessives ou les écarts dimensionnels.
Exempté de déformation ou de gauchissement, avec des contours nets et des caractéristiques complètes (telles que des trous, des fentes et des filetages).
S'adapte parfaitement aux composants d'assemblage, éliminant toute interférence.
Excellente qualité de surface

Lissage : La rugosité de surface est conforme aux normes (par exemple, absence d'accumulation de sable, de marques, de bavures, etc.).
Contrôle des défauts : absence de défauts de surface tels que fissures, soudures à froid, cavités de retrait, trous d’air ou inclusions de scories.
Aptitude au revêtement/traitement : La surface est adaptée à des traitements ultérieurs tels que la pulvérisation et la galvanoplastie.

Bonne qualité interne

Densité : Absence de retrait, de cavités de retrait ou de trous d'air (détectables par rayons X ou ultrasons).
Structure métallurgique : Grains fins et uniformes, exempts de ségrégation et d'inclusions, répondant aux exigences du matériau (par exemple, taux de sphéroïdisation pour la fonte ductile).
Propriétés mécaniques : La résistance, la dureté et la ténacité sont conformes aux normes (par exemple, la résistance à la traction et l'allongement).

Excellentes performances des matériaux

Composition chimique : Composition précise de l'alliage (par exemple, teneur en carbone, silicium, manganèse et autres éléments).
Propriétés mécaniques : Vérifiées par des essais de traction et d'impact (par exemple, la fonte HT250 a une résistance à la traction de ≥250 MPa).
Résistance à la corrosion/à l'usure : Répond aux exigences de fonctionnement spécifiques (par exemple, résistance aux acides et aux alcalis, résistance à l'oxydation à haute température).

Intégrité du processus

Conception du système de vannes : absence de vannes inférieures, fermetures à froid et retrait propre de la colonne montante.
Contraintes résiduelles : des traitements de recuit ou de vieillissement sont effectués pour réduire les déformations ou les fissures causées par les contraintes internes.
Contrôle non destructif : réussit les essais de ressuage (PT), les essais par particules magnétiques (MT) ou les essais radiographiques (RT).

Vérification fonctionnelle

Étanchéité : Aucune fuite dans les pièces moulées soumises à la pression (par exemple, les corps de vannes, les corps de pompes).
Durée de vie en fatigue : aucune défaillance prématurée sous charges dynamiques (par exemple, pièces automobiles).
Usinabilité : Absence de points durs ou d'usure anormale de l'outil lors des opérations de coupe suivantes.

Utilisation optimale des pièces moulées en fonte ductile

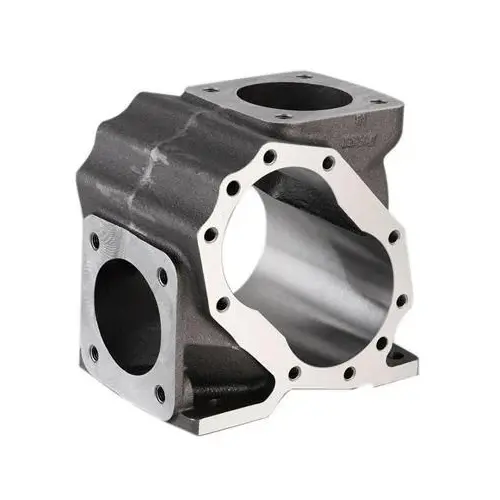
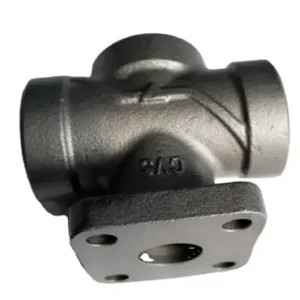
La fonte ductile (également appelée fonte à graphite sphéroïdal) possède d'excellentes propriétés mécaniques, une bonne aptitude au moulage et un coût avantageux. Elle est utilisée pour la fabrication de pièces de moteur, de châssis, de fusées de direction, d'étriers de frein, de pièces de suspension (bonne résistance aux chocs), de systèmes de transmission, de vannes et de raccords de tuyauterie, d'engrenages et de poulies, de composants hydrauliques, de corps de pompe et de corps de vannes.

Choisir des pièces de fonderie en fer et en acier chez Shengrong Foundry

Plus de 10 ans d'expérience en fonderie sur mesure, une qualité de processus de fonderie stable, une équipe d'ingénieurs fondeurs professionnels, un système de formation performant pour les opérateurs, un équipement de contrôle qualité complet et un excellent service après-vente. Envoyez-nous votre plan détaillé pour obtenir un devis.

Contactez-nous dès aujourd'hui pour obtenir un devis ou plus d'informations.

Comparaison des qualités de fonte ductile selon les normes mondiales

Répondre précisément aux exigences de votre projet

Nuances de fonte ductile/nodulaire

Pays Standard Qualités équivalentes de fonte ductile (fonte GS, fonte à graphite nodulaire)
ISO ISO 1083 400-15 450-10 500-7 600-3 700-2 800-2
Chine Go 1348 QT400-18 QT450-10 QT500-7 QT600-3 QT700-2 QT800-2
États-Unis ASTM A536 60-40-18 60-42-10 70-50-05 80-55-06 100-70-03 120-90-02
Allemagne DIN 1693 GGG40 - GGG50 GGG60 GGG70 GGG80
du EN 1563 FR-GJS-400-15 FR-GJS-450-10 FR-GJS-500-7 FR-GJS-600-3 FR-GJS-700-2 FR-GJS-800-2
Japon JIS G5502 FCD400 FCD450 FCD500 FCD600 FCD700 FCD800
Italie UNI 4544 GS370-17 GS400-12 GS500-7 GS600-2 GS700-2 GS800-2
France NF A32-201 FGS370-17 FGS400-12 FGS500-7 FGS600-2 FGS700-2 FGS800-2
UK BS 2789 400/17 420/12 500/7 600/7 700/2 800/2
Inde EST 1865 SG370/17 SG400/12 SG500/7 SG600/3 SG700/2 SG800/2
Espagne UNF FGE38-17 FGE42-12 FGE50-7 FGE60-2 FGE70-2 FGE80-2
Belgique NBN 830-02 FNG38-17 FNG42-12 FNG50-7 FNG60-2 FNG70-2 FNG80-2
Australie AS 1831 300-17 - 500-7 600-3 700-2 800-2
Suède PE 14 07 0717-02 - 0727-02 0732-03 0737-01 0864-03
Norvege NS11 301 SJK-400.3 - SJK-500 SJK-600 SJK-700 SJK-800

Propriétés mécaniques de la fonte ductile

Qualité de fonte ductile selon la norme GB1348 Pièces moulées en fonte ductile
Qualité du fer Epaisseur Résistance à la traction (min MPa) Limite d'élasticité (min MPa) élongation
/ Mm % Min.
QT400-18A > 30 ~ 60 390 250 18
> 60 ~ 200 370 240 12
QT400-15A > 30 ~ 60 390 250 15
> 60 ~ 200 370 240 12
QT500-7A > 30 ~ 60 450 300 7
> 60 ~ 200 420 290 5
QT600-3A > 30 ~ 60 600 360 3
> 60 ~ 200 550 430 1
QT700-2A > 30 ~ 60 700 400 2
> 60 ~ 200 650 380 1

Ligne de production complète de moulage au sable de fonte ductile

Équipements de pointe pour le processus de fabrication de pièces moulées en fonte ductile de haute qualité

01
Équipement de moulage professionnel

Ligne de moulage horizontale Cast Star / Machine de coulée automatique microcristalline / Machine de moulage New Donger / Système de mélange et séparateur de sable / Machine de fabrication de noyaux / Ligne de traitement de sable automatique 40T / Four à moyenne fréquence 1T (3 ensembles)

02
Équipement d'usinage professionnel

Nous disposons de 1 centre d'usinage horizontal 1005, 6 centres d'usinage horizontaux 630, 1 centre d'usinage horizontal 500, 7 centres d'usinage verticaux 850, 3 centres d'usinage verticaux 1160 et 1 machine à mesurer tridimensionnelle (MMT). Principaux usinages : articulations de robots, boîtes de réduction, boîtiers haute tension en alliage d'aluminium, accessoires pour machines textiles, etc.

03
Équipement de détection autonome

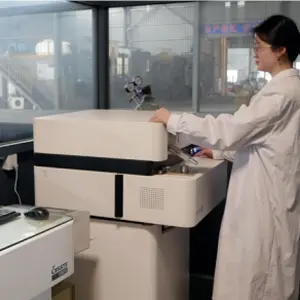
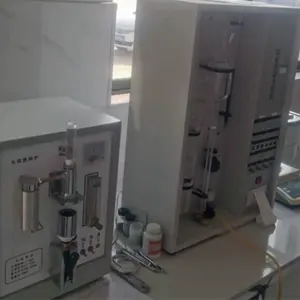
2 spectromètres, 2 machines d'essais de matériaux universelles, un analyseur CS, un analyseur haute vitesse Si-Mn-P, 2 microscopes métallographiques, 2 duromètres Brinell, des machines d'essais de choc, des détecteurs de perméabilité du sable de moulage et un laboratoire d'essais physico-chimiques indépendant

04
Assurance de la qualité

Inspection de moulage
1. Inspections visuelles
2. Contrôles dimensionnels
3. Inspections chimiques
4. Inspections des propriétés mécaniques

05
Technologie et R&D

Nous disposons d'un centre de R&D des matériaux, doté de capacités de création de moules tridimensionnels CAO et UG et équipé d'un service de R&D indépendant.

Comment Shengrong garantit la qualité de ses produits

1. Contrôle de l'étape de conception
Conception structurelle rationnelle : éviter les changements brusques d’épaisseur des parois et les angles vifs, et utiliser des transitions d’angles arrondies pour réduire la concentration des contraintes.
Examen de la faisabilité : s'assurer que la conception de la pièce moulée répond aux exigences du processus de moulage (par exemple, angle de dépouille, tolérance de retrait).
2. Contrôle des matières premières
Matériaux métalliques : Contrôler strictement la composition chimique (par exemple, l’équivalent carbone, les impuretés) afin de garantir la pureté du matériau fondu.
Procédé de fusion : Contrôler la température de fusion et désoxyder et dégazer (par exemple, utiliser un raffinage à l'argon) pour éviter les inclusions et les gaz résiduels.
3. Contrôle de processus
Qualité du moule/de la coque du moule : garantir la précision du moule et la finition de surface, ainsi qu’un compactage uniforme du sable.
Conception du système d'alimentation : Disposez correctement la vanne, la colonne montante et le refroidisseur pour assurer une solidification séquentielle ou simultanée.
Température de déclenchement (une température trop élevée peut entraîner le collage du sable, une température trop basse peut entraîner un arrêt à froid).
Vitesse de déclenchement (éviter les turbulences qui provoquent l'entraînement d'air).
Vitesse de refroidissement (contrôle de la taille des grains et de l'uniformité de la microstructure). Procédés spéciaux : des procédés avancés tels que le moulage basse pression et le moulage à modèle perdu sont utilisés pour les pièces complexes.
4. Surveillance du processus de production Tests en temps réel : Les thermocouples servent à contrôler la température de fusion, et les spectromètres sont utilisés pour une analyse rapide de la composition.
Contrôle environnemental : L'humidité et la température influent sur les propriétés du sable de moulage et doivent être maintenues stables.
Spécifications opérationnelles : Des opérations standardisées sont mises en œuvre (par exemple, le nettoyage du sable meuble avant l'assemblage et la garantie d'une bonne conservation de la chaleur après le coulage).
5. Inspection et analyse des défauts
Contrôle par rayons X/ultrasons pour détecter les défauts internes (porosité, retrait).
Contrôle par ressuage pour la détection des fissures superficielles.
Essais destructifs : des essais mécaniques (résistance à la traction, dureté) et une analyse métallographique sont effectués sur des échantillons aléatoires.
Traçabilité des défauts : Une base de données de classification des défauts (par exemple, inclusions de scories, piqûres) est établie pour analyser les causes profondes et fournir des commentaires pour les améliorations.

spectromètre de contrôle de fonderie

Spectromètre

analyseur de carbone et de soufre en fonte grise

Analyseur carbone-soufre

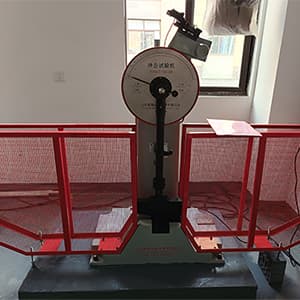
testeur d'impact

Testeur d'impact

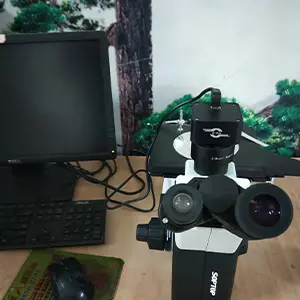
microscope métallurgique pour machines de fonderie chinoises

Microscope métallurgique

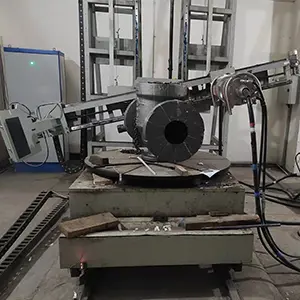
machine d'inspection radiale pour pièces moulées en sable vert

Machine d'inspection radiale

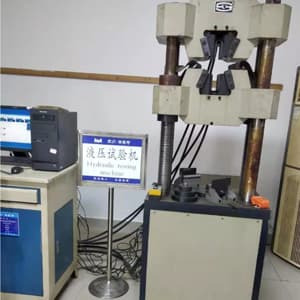
Machine d'essai universelle hydraulique

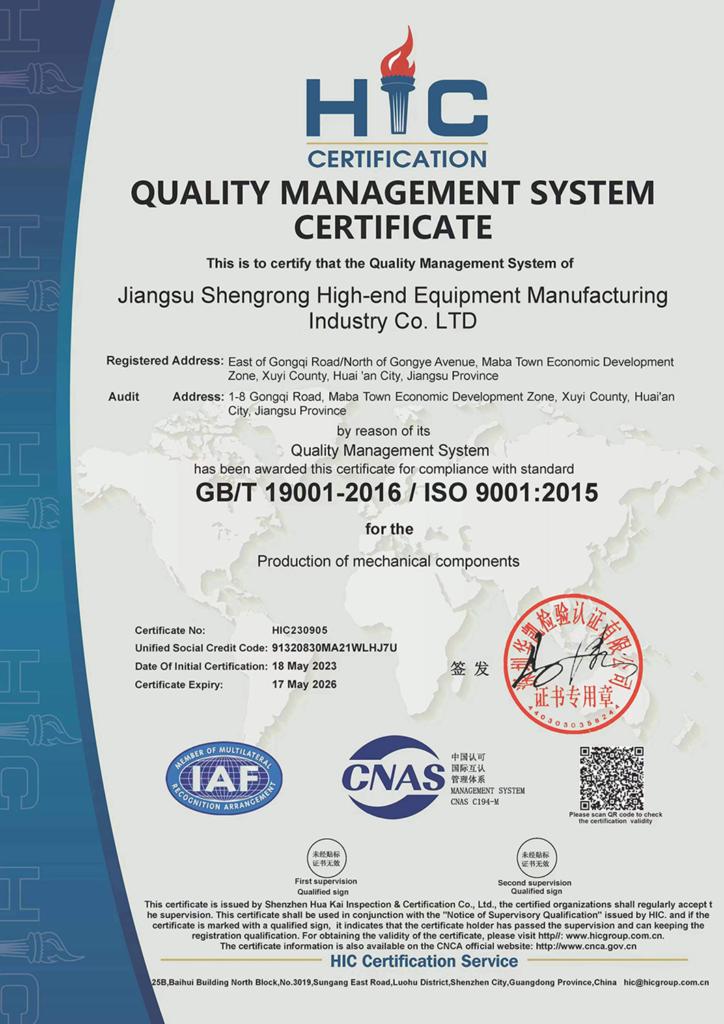
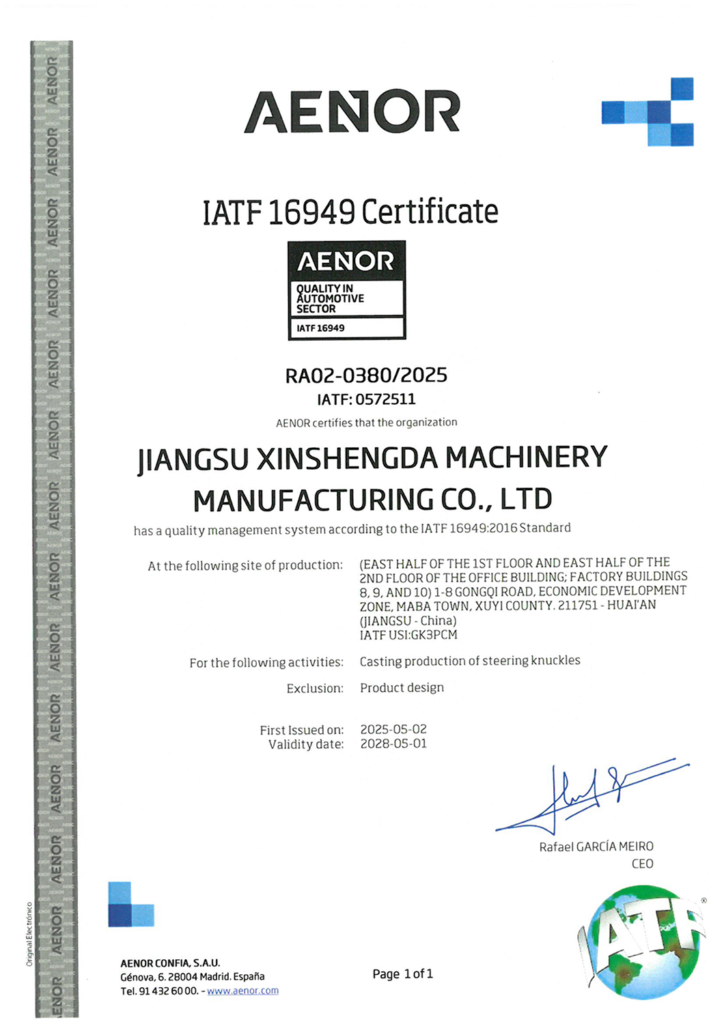
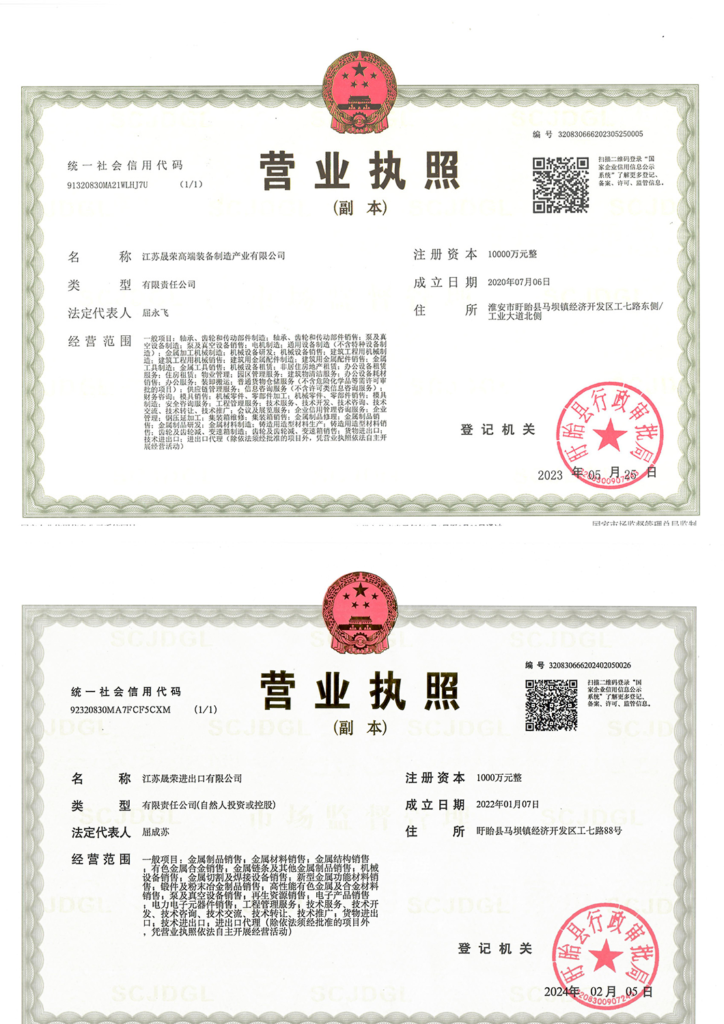
Certificats

Notre engagement envers la qualité, la sécurité et la durabilité

Avantages de travailler avec la fonderie de fonte ductile ShengRong

Nous proposons des pièces moulées en fonte ductile de différentes qualités, ainsi que des services d'usinage. Nous garantissons une qualité de moulage constante, des prix compétitifs et des délais de livraison courts. De plus, nous offrons la moitié du prix du moule et des échantillons gratuits pour les nouveaux projets.

pièces moulées en fonte ductile de haute qualité

Pièces moulées en fonte ductile de haute qualité, aux dimensions précises et à la finition de surface soignée.

Commandes OEM de petite taille acceptées et livraison rapide

Nous n'exigeons pas de quantité minimale de commande et, pour les nouveaux projets, le délai de livraison avec moule ne dépasse pas 40 jours.

Bon prix pour les pièces moulées

Les pièces moulées compétitives en Chine : plus vous commandez, meilleur est le prix.

Bon après le service

Si le taux de défauts des pièces moulées dépasse 5 %, nous vous en enverrons une nouvelle gratuitement.

Questions fréquemment posées

Les pièces moulées en fonte grise sont très faciles à fabriquer et présentent une bonne usinabilité. Elles sont généralement utilisées dans les applications suivantes où la résistance est importante, mais n'est pas la propriété principale requise :

Nous fabriquons des pièces de 0.5 kg à 10 000 kg ; les dimensions spéciales sont disponibles.

Pour les échantillons, il faut compter environ 30 jours (temps de développement du modèle : 15 à 20 jours, temps de production des échantillons : 10 jours).

Pour une commande en gros, une fois le moule terminé, il faut compter environ 20 jours.

Notre production annuelle peut atteindre 4000 tonnes

Oui, veuillez fournir un dessin 2D détaillé.

Nous garantissons un taux de réussite au contrôle qualité de 95 %. Si ce taux est inférieur, nous vous enverrons une nouvelle pièce gratuitement.

La fonte grise est un terme générique désignant plusieurs fontes dont la microstructure est caractérisée par la présence de graphite lamellaire dans la matrice ferreuse . Ces pièces moulées contiennent généralement de 2.5 % à 4 % de carbone, de 1 % à 3 % de silicium et des ajouts de manganèse allant de 0.1 % à 1.2 %.

Fonte grise : aperçu général | Sujets ScienceDirect


En règle générale, la fonte grise est moins chère que la fonte ductile , elle-même moins chère que la fonte malléable. Pour un même type de fonte, les qualités basse et moyenne affichent des prix similaires, tandis que les qualités hautes engendrent des coûts de production plus élevés.

Propriétés physiquesMétriqueAnglais
Dureté, Rockwell C2020
Dureté, Vickers246246
Résistance à la traction, ultime>= 276 MPa≥ 150 000 psi
Force de compression ultime>= 1034 MPa≥ 150 000 psi
Une poêle en fonte peut devenir grise pour plusieurs raisons. Le plus souvent parce que le culottage (une couche d'huile polymérisée) a été usé ou brûlé.Cela peut se produire suite à l'utilisation d'une chaleur intense, d'aliments acides ou de méthodes de nettoyage agressives. La couleur grise révèle le fer nu en dessous, plus sujet à la rouille et à l'adhérence. 
 
Voici une explication plus détaillée :
  • Assaisonnement:
    Les ustensiles de cuisine en fonte utilisent une couche d'huile polymérisée (culottage) pour créer une surface antiadhésive et la protéger de la rouille. 
     
  • Éliminer l'assaisonnement :
    Une chaleur intense, notamment lors de la cuisson avec certaines huiles, peut dégrader l'assaisonnement, le faisant grisonner ou même s'écailler. 
     
  • Assaisonnement pour la désossage :
    Les méthodes de nettoyage agressives, comme l'utilisation de nettoyants abrasifs ou de laine d'acier, peuvent également enlever le culottage. 
     
  • Exposition à l'humidité :
    La fonte nue rouillera facilement si elle est exposée à l'humidité. 
     
Pour redonner à la poêle grise son aspect noir et culotté d'origine, il faudra la culotter à nouveau. Cela implique de nettoyer la poêle, d'y appliquer une fine couche d'huile et de la faire cuire au four pour polymériser l'huile. 
 
Voici une méthode simplifiée pour réassaisonner :
  1. 1. Nettoyer la poêle :
    Enlevez toute trace de rouille ou de dépôts de carbone non adhérents à l'aide d'une brosse à récurer ou de laine d'acier si nécessaire, puis séchez soigneusement. 
     
  2. 2. Assaisonnement:
    Appliquez une fine couche uniforme d'huile d'assaisonnement (comme de l'huile de lin, végétale ou de pépins de raisin) sur toute la poêle. 
     
  3. 3. Cuire:
    Placez la poêle à l'envers sur une plaque de cuisson (pour récupérer les gouttes) dans un four à 350-450°F (175-230°C) pendant une heure. 
     
  4. 4. Refroidir et répéter :
    Laissez la poêle refroidir au four, puis répétez le processus d'assaisonnement et de cuisson plusieurs fois pour obtenir un assaisonnement plus durable. 

Le principal inconvénient de la fonte grise est sa faible résistance à la traction . Celle-ci est due aux particules de graphite présentes dans le matériau, qui lui confèrent également nombre de ses avantages.

Fontes à haute résistance à la traction et à la chaleur de classes 25 , 30, 35 et 40. La fonte grise possède une structure dense et offre une excellente usinabilité. Les nuances 25, 30, 35 et 40 répondent à des exigences spécifiques en matière de dureté et de résistance à l'usure, et les traitements thermiques permettent d'obtenir des propriétés mécaniques encore supérieures.

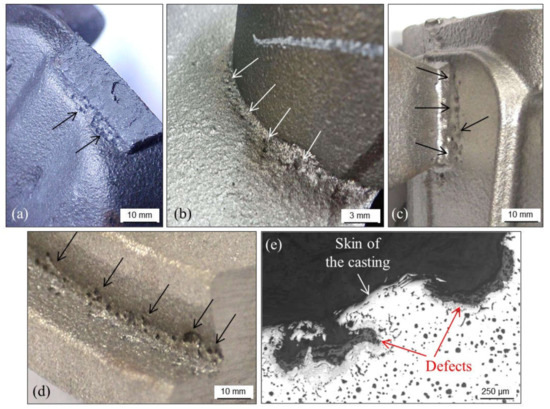
Ce défaut apparaît de préférence sur les surfaces horizontales ou convexes et à la surface des pièces d'épaisseur réduite solidifiées à des vitesses de refroidissement élevées . Dans les fontes grises à haute teneur en carbone, il peut se former dans des sections épaisses où le graphite de type C (alliages hypoeutectiques) est fréquemment présent.

Défauts de coulée des fontes en sable — Un examen illustré ...

Tout comme la fonte grise, la fonte blanche présente de nombreuses microfissures. La différence réside dans la présence de cémentite sous sa surface, tandis que la fonte grise contient du graphite . Le graphite lui confère sa couleur grise, et la cémentite sa couleur blanche.

Notre sélection des meilleures poêles en fonte
  • Meilleure option toutes catégories confondues. Poêle en fonte Victoria de 10 cm. …
  • Deuxième meilleur produit toutes catégories confondues. Poêle en fonte pré-culottée Lodge de 10 cm.
  • Idéal pour le camping. Ensemble de 3 poêles en fonte Ozark Trail.
  • La plus facile d'entretien. Poêle en fonte Le Creuset de 10 cm.
  • Le meilleur non traditionnel.

Plus un matériau contient de carbone, plus il est cassant. La fonte grise est également affectée par sa microstructure graphitique. Elle présente de minuscules fissures et des particules de graphite inhérentes qui contribuent aussi à sa fragilité.

Téléphone

+86 152 9511 6438

CONTACT

Communiquez avec nous