Casting d'investimento
Casting d'investimento
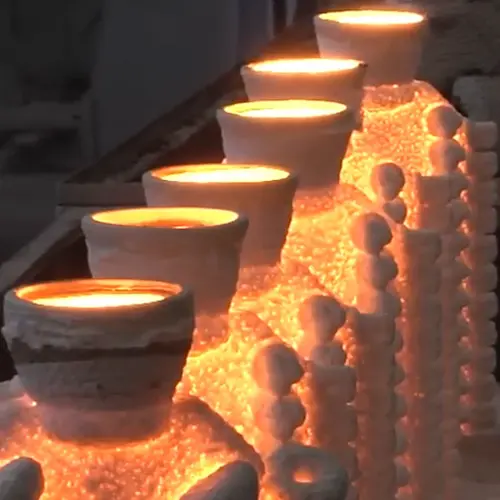
La microfusione, nota anche come "fusione a cera persa", utilizza un modello fusibile (a cera persa) per formare uno stampo, che viene poi riscaldato e fuso ad alte temperature per creare una cavità precisa senza superfici di separazione, in cui versare il metallo fuso per produrre getti di alta precisione. I getti ottenuti presentano forme estremamente complesse, dimensioni precise e superfici lisce.
Il nostro processo di microfusione in fonderia
Progettazione e produzione di stampi
Progettiamo e realizziamo uno stampo in metallo o alluminio basandoci sui disegni del prodotto per creare il modello in cera. Lo stampo richiede una precisione estremamente elevata. Iniettiamo la cera nello stampo sotto pressione. Dopo il raffreddamento, otteniamo un modello in cera che corrisponde perfettamente alla forma finale del getto. Questo è noto come "modello in cera".
Assemblaggio dell'albero di cera
Diversi modelli in cera vengono saldati a mano su un sistema di colata di cera comune (che comprende canali di colata, canali di alimentazione, condotti e punti di iniezione), noto come "albero di cera".
Formatura del guscio (costruzione del guscio ceramico)
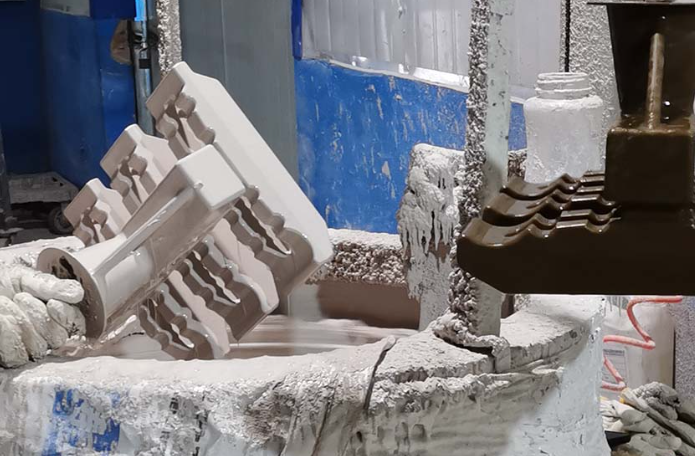
L'albero di cera viene immerso ripetutamente in una sospensione composta da un legante come il sol di silice/silicato di etile e un materiale refrattario finemente suddiviso (come polvere di zircone o polvere di bauxite).
Dopo l'immersione, uno strato di sabbia refrattaria a grana più grossa (come mullite o corindone) viene cosparso sulla superficie per aumentarne la resistenza e la permeabilità all'aria. Il guscio viene quindi essiccato e indurito.

Rimozione della cera/Cottura dello stampo
Posizionare l'albero di cera capovolto in un'autoclave a vapore ad alta pressione o in una vasca di acqua calda.
Il calore del vapore o dell'acqua calda scioglie il disegno in cera all'interno, liberandolo e permettendo di recuperare la cera per il riutilizzo.
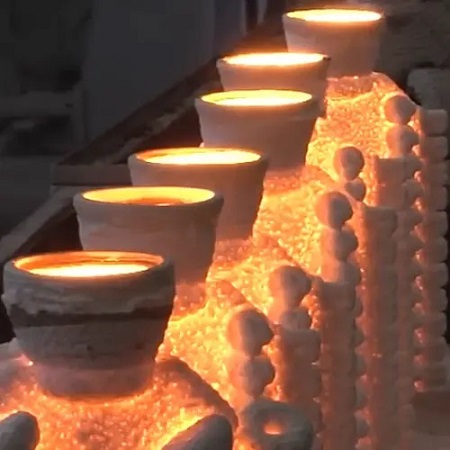
Il guscio ceramico decerato viene quindi cotto in un forno ad alta temperatura (circa 800-1100 °C).
Fondere e versare
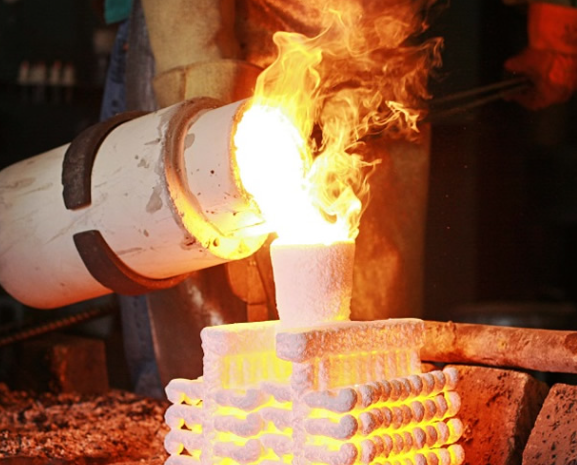
Togli lo stampo cotto ad alta temperatura dal forno e versa il contenuto mentre è ancora caldo (lo stampo è ancora incandescente).
Versare il metallo fuso (come acciaio inossidabile, acciaio legato, acciaio al carbonio, lega di alluminio, ecc.) nella tazza di colata dello stampo fino a riempirla completamente.
Pulizia e ispezione
Dopo la colata, il metallo si solidifica e si raffredda all'interno dello stampo.
Il guscio ceramico esterno viene quindi rotto e rimosso mediante vibrazione, martellamento o getti d'acqua ad alta pressione.
Taglio e post-elaborazione
I singoli pezzi fusi vengono tagliati dal sistema di colata utilizzando metodi come le frese abrasive.
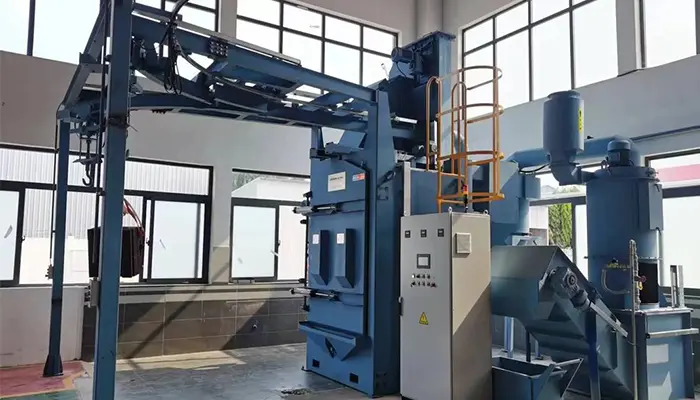
Successivamente, si procede alla sabbiatura, alla molatura e alla granigliatura per rimuovere i residui di ceramica e le bave dalla superficie del getto.
Infine, si procede al trattamento termico (se necessario) e al controllo qualità per ottenere il prodotto finale.
Il nostro vantaggio nella fusione a cera persa
Precisione dimensionale e finitura superficiale estremamente elevate: si raggiungono tipicamente una precisione CT4-6 e una rugosità superficiale Ra1.6-12.5 μm, riducendo significativamente lo sforzo di lavorazione.
In grado di produrre componenti estremamente complessi: realizza fusioni con cavità complesse, pezzi sottili (spessore minimo delle pareti fino a 0.5 mm) e motivi intricati difficili da ottenere con altri processi.
Ampia gamma di materiali: compatibile con praticamente tutte le leghe, con particolare competenza nella fusione di acciai altolegati ad alto punto di fusione e difficili da lavorare, acciai inossidabili e leghe di titanio.
Elevata flessibilità: adatta sia alla produzione su larga scala che alla produzione di piccoli lotti e persino di singoli pezzi.
Aree di applicazione
Settore aerospaziale: componenti chiave in lega ad alta temperatura come pale del motore, dischi delle turbine, guide e carter.
Settore medico: Impianti in titanio e acciaio inossidabile, come protesi articolari (anca e ginocchio) e strumenti chirurgici.
Settore militare: componenti per armi da fuoco, parti di missili, dispositivi radar, ecc.
Settore automobilistico: giranti del turbocompressore, bilancieri del motore, collettori di scarico, ecc.
Macchinari generici: involucri di pompe, giranti, valvole, punte per utensili, ecc.
Arte: Opere d'arte di precisione come sculture e gioielli.