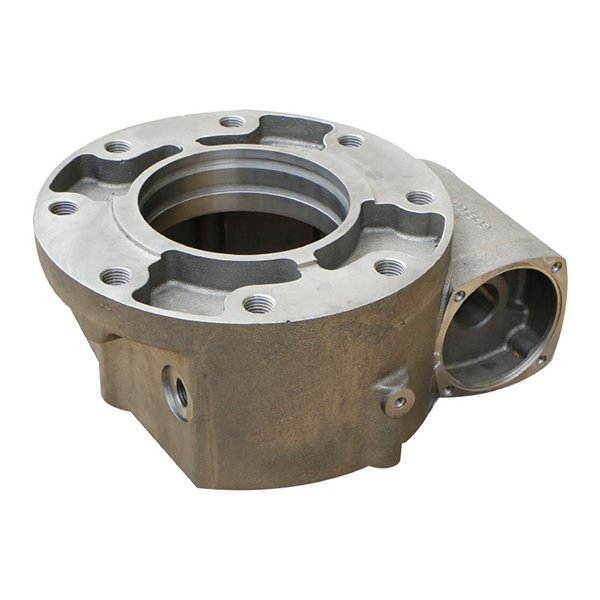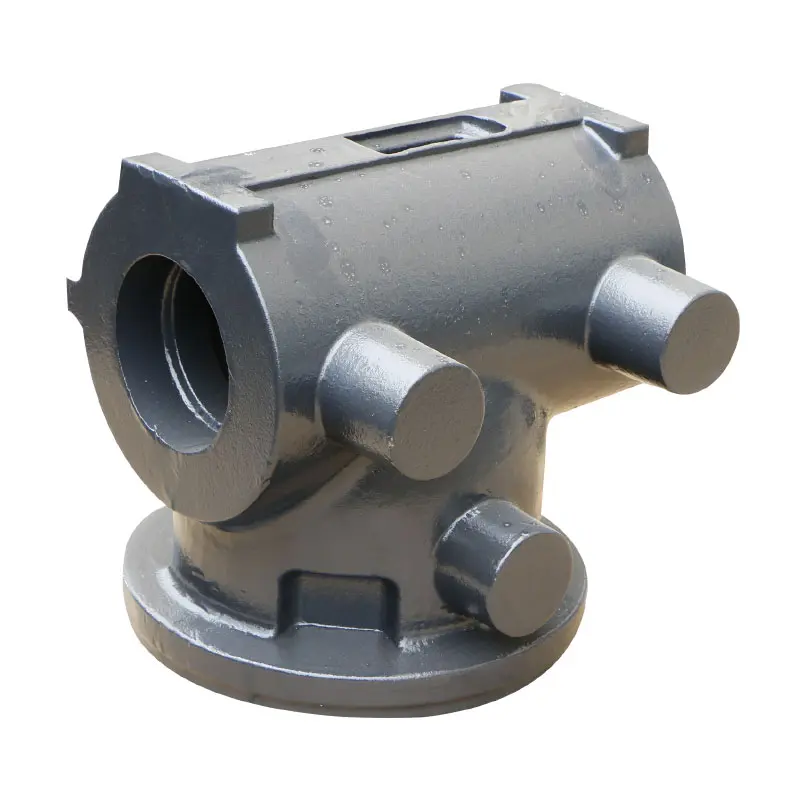
工作機械用鋳物の注湯に関する注意事項
工作機械用鋳物の注湯は鋳造工程における重要なステップであり、鋳物の品質、性能、歩留まりに直接影響を与えます。注湯工程において注意すべき主な事項は以下のとおりです。
注ぐ前の準備
作業員の安全確保:注湯作業員は、個人の安全を確保するために、必要に応じて作業服と保護メガネを着用しなければなりません。
設備点検:柄杓や注ぎ道具などは使用前に乾燥させ、設備の不具合による注ぎ出し事故を防ぐため、その状態を点検する必要があります。
現場清掃:スムーズなコンクリート打設作業を確保するため、作業現場は清潔に保ち、障害物を取り除く必要があります。
注ぎ込み工程の制御
注湯温度:温度が低すぎると、注湯が不十分になったり、冷え込みが生じたりします。温度が高すぎると、砂がべたついたり、粒子が粗くなったりしやすくなります。材料の種類に応じて調整する必要があります。
温度監視:赤外線温度計を使用して溶融鉄の温度をリアルタイムで監視し、温度変動を回避してください。
注ぎ出す速度: 注湯速度は、低速、高速、低速の原則に従うべきです。ゲートの位置合わせを容易にし、溶融金属が砂型に及ぼす影響を軽減し、ガスの排出を容易にするために、最初は低速で開始するのが望ましいです。中間段階では、生産効率を向上させるために適切に速度を上げることができます。ほぼ満杯になったら、オーバーフローを防ぐために速度を落とす必要があります。中断を避け、冷間閉鎖や層状化欠陥を防いでください。特に大型の鋳造品は一度に注湯する必要があります。
スラグの除去とスラグの遮断:取鍋内の溶銑は完全に静止している必要があり、注湯前にスラグを除去しなければなりません。ティーポットの袋やフィルターを使ってスラグを遮断してください。
ガス処理: 鋳造工程において、鋳型から発生するガスは、鋳造物にガスが巻き込まれて気孔が発生するのを防ぐため、適切なタイミングで点火する必要がある。同時に、人体や環境に有害なガスが汚染されるのも避けなければならない。
鋳造品質管理
収縮補正:中型および大型の鋳造品など、溶融収縮と凝固収縮が大きい工作機械用鋳造品の場合、注湯後、鋳造品の完全性を確保するために、ゲートまたはライザーから適時に補充する必要があります。
冷却と断熱:鋳型が満杯になったら、ライザーを乾燥した砂、藁灰、またはその他の断熱材で覆い、放射光や熱を防ぎ、保温します。厚みのある鋳物の場合、ライザーの表面が固まり始めたら、予熱した鉄棒を挿入して揺らすことで、収縮補償効果を高めることができます。
欠陥を避ける: 適切な鋳造工程と金型設計により、収縮穴、収縮、ひび割れ、スラグ混入などの欠陥を回避する。例えば、粒度を細かくしたり、鋳型砂の歩留まりを向上させたり、耐割れリブを設けて熱割れを防止するなどの対策を講じる。また、鋳物の化学組成を調整したり、鋳物の冷却能力を向上させたりすることで収縮を低減する。
安全な操作
機器の安全性: 注ぎ込み装置が安全で信頼できるものであることを確認し、装置の故障による安全事故を防止してください。
現場の安全: コンクリート打設現場には、作業関係者以外の立ち入りを禁止する安全標識を設置する必要があります。同時に、有害ガスの蓄積を防ぐため、現場の換気を十分に行ってください。
緊急治療: 漏水事故や火災などの緊急事態に迅速かつ効果的に対処できるよう、緊急時対応計画を策定する。
工作機械用鋳物の鋳造には、注湯前の準備、注湯工程の管理、鋳造品質の管理、安全な作業など、多くの側面に注意を払う必要があります。これらの点を多方面にわたって考慮し、厳格に実施することによってのみ、鋳造品の品質と性能が要求を満たすことを保証できます。