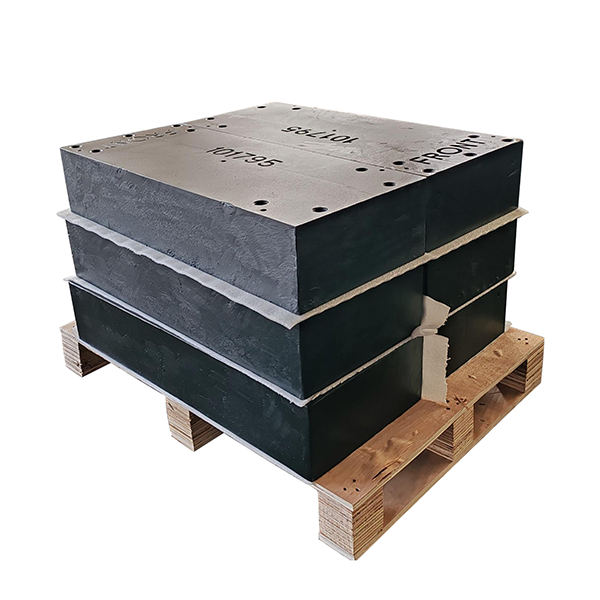
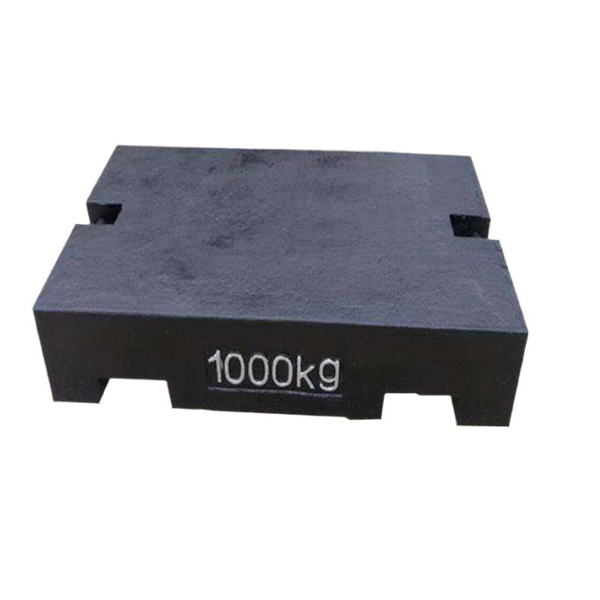
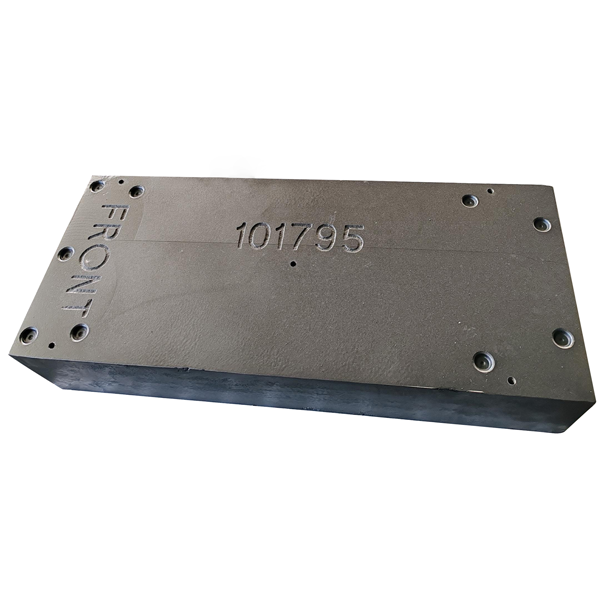
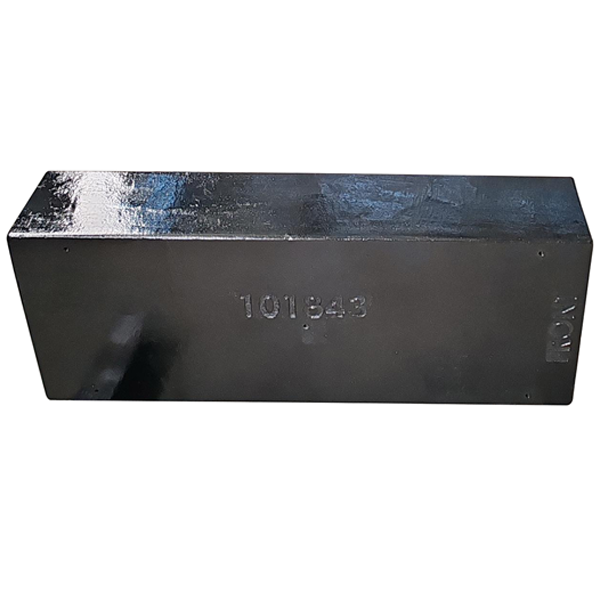
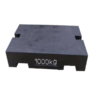


장쑤 선룽 주조 유한회사는 회주철 HT250으로 제작된 다양한 종류의 카운터웨이트를 생산합니다. 크기는 고객 맞춤 제작이 가능하며, 무게는 50kg에서 2000kg까지 다양합니다. 납기가 짧고 가격이 저렴합니다.
재료 : 회주철
당사의 주철 부품은 높은 정밀도, 내마모성, 저렴한 가격 및 빠른 납기를 자랑하며 고객들에게 좋은 평가를 받고 있습니다.
재질: 주철 HT200/GG20
표준/허용 오차: EN1561-2011/GB/T 9439/GB/T 1348
크기 및 무게: 도면 참조
높은 밀도와 무게 안정성: 주철(회주철 및 연성 주철 등)은 높은 밀도(약 6.8~7.3g/cm³)를 가지고 있어 단위 부피당 무게가 안정적이며, 따라서 컴팩트한 설계가 요구되는 카운터웨이트 용도에 적합합니다.
이 소재는 뛰어난 안정성을 지니고 있어 시간이 지나도 변형이나 열화를 방지하며, 균형추의 효과를 오랫동안 유지시켜 줍니다.
뛰어난 기계적 특성: 주철은 탁월한 내압성을 제공하여 기계 받침대 및 엘리베이터 균형추와 같은 정적 하중을 지지하는 데 적합합니다.
내마모성: 높은 표면 경도로 인해 가벼운 마찰과 환경적 마모에 강합니다.
충격 흡수: 주철의 내부 흑연 구조는 진동을 흡수하며, 기계 진동을 줄이는 데 자주 사용됩니다(예: 공작기계의 균형추).
주조 공정을 통해 다양한 설치 요구 사항(예: 특수 형상의 구멍 및 홈)에 맞춰 복잡한 형상을 제작할 수 있습니다.
표면을 가공(드릴링 및 밀링)할 수 있어 다른 부품과의 연결이 용이합니다.
산업 분야: 스탬핑 기계, 사출 성형기, 크레인 평형추.
운송 장비: 차량 균형추, 궤도 자갈.
건설 분야: 엘리베이터 균형추, 임시 구조물 안정화용 추.
재질: 회주철(HT150, HT200), 연성주철(QT400-18, QT500-7) 등
중량 범위: 개별 제품의 중량은 수 킬로그램에서 수 톤에 이릅니다. 일반적인 사양은 다음과 같습니다.
소형: 5kg, 10kg, 20kg, 50kg
중형: 100kg, 200kg, 500kg
대형: 1톤, 2톤, 5톤 (개별 장치 설계 필요)
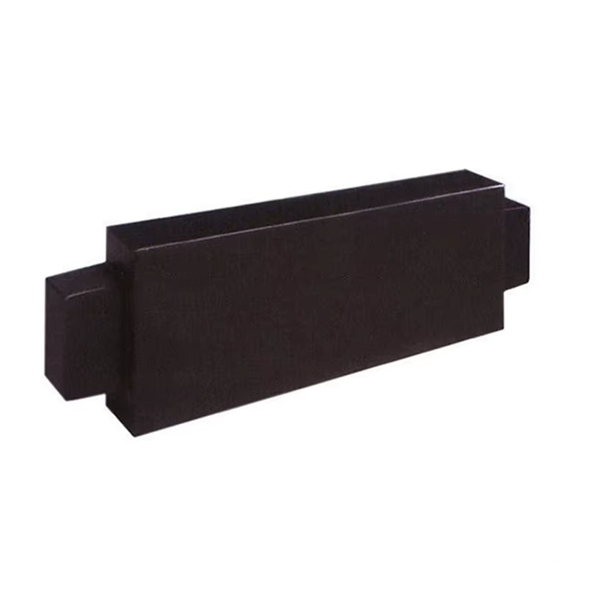
크기: 무게와 용도에 따라 설계됩니다. 일반적인 모양으로는 직사각형, 원통형 또는 특수 모양이 있습니다.
예시 (직사각형):
허용 오차: 중량 허용 오차는 일반적으로 ±2% ~ ±5%입니다. 치수 허용 오차는 GB/T 6414 또는 고객 사양에 따릅니다. 국제/국가 표준:
GB/T 9439 (회주철)
GB/T 1348 (연성 주철 주물)
ISO 185 (회주철 분류)
표면 처리: 방청 코팅(예: 아스팔트 페인트, 아연 도금), 마감 처리되지 않았거나 거친 표면.
높은 밀도와 무게 안정성: 주철(회주철 및 연성 주철 등)은 높은 밀도(약 6.8~7.3g/cm³)를 가지고 있어 단위 부피당 무게가 안정적이며, 따라서 컴팩트한 설계가 요구되는 카운터웨이트 용도에 적합합니다.
이 소재는 뛰어난 안정성을 지니고 있어 시간이 지나도 변형이나 열화를 방지하며, 균형추의 효과를 오랫동안 유지시켜 줍니다.
뛰어난 기계적 특성: 주철은 탁월한 내압성을 제공하여 기계 받침대 및 엘리베이터 균형추와 같은 정적 하중을 지지하는 데 적합합니다.
내마모성: 높은 표면 경도로 인해 가벼운 마찰과 환경적 마모에 강합니다.
충격 흡수: 주철의 내부 흑연 구조는 진동을 흡수하며, 기계 진동을 줄이는 데 자주 사용됩니다(예: 공작기계의 균형추).
주조 공정을 통해 다양한 설치 요구 사항(예: 특수 형상의 구멍 및 홈)에 맞춰 복잡한 형상을 제작할 수 있습니다.
표면을 가공(드릴링 및 밀링)할 수 있어 다른 부품과의 연결이 용이합니다.
산업 분야: 스탬핑 기계, 사출 성형기, 크레인 평형추.
운송 장비: 차량 균형추, 궤도 자갈.
건설 분야: 엘리베이터 균형추, 임시 구조물 안정화용 추.
재질: 회주철(HT150, HT200), 연성주철(QT400-18, QT500-7) 등
중량 범위: 개별 제품의 중량은 수 킬로그램에서 수 톤에 이릅니다. 일반적인 사양은 다음과 같습니다.
소형: 5kg, 10kg, 20kg, 50kg
중형: 100kg, 200kg, 500kg
대형: 1톤, 2톤, 5톤 (개별 장치 설계 필요)
크기: 무게와 용도에 따라 설계됩니다. 일반적인 모양으로는 직사각형, 원통형 또는 특수 모양이 있습니다.
예시 (직사각형):
허용 오차: 중량 허용 오차는 일반적으로 ±2% ~ ±5%입니다. 치수 허용 오차는 GB/T 6414 또는 고객 사양에 따릅니다. 국제/국가 표준:
GB/T 9439 (회주철)
GB/T 1348 (연성 주철 주물)
ISO 185 (회주철 분류)
표면 처리: 방청 코팅(예: 아스팔트 페인트, 아연 도금), 마감 처리되지 않았거나 거친 표면.
1. 설계 및 금형 준비
설계 도면: 카운터웨이트의 용도(예: 기계적 균형 유지, 선박 평형추 등)에 따라 치수, 무게 및 기계적 특성 요구 사항을 결정합니다.
주형 제작: 모래 주조(목재/금속) 또는 금속 주조 방식이 사용됩니다. 주형 제작 시 수축률(주철의 경우 일반적으로 약 1%)을 고려해야 합니다.
2. 용융 및 주입
원료 준비: 선철, 고철, 재활용 재료 및 합금 원소(탄소 및 규소 등)를 적절한 비율로 혼합합니다.
용융: 큐폴라 또는 전기로(중주파로)에서 1400~1500°C로 가열하고 조성(예: 탄소 당량, C)을 조정합니다.
용광로 검사: 용융 철의 성분(분광계)과 온도(열전대)를 신속하게 분석합니다.
주조: 용융된 철을 주형에 부을 때, 기공 및 슬래그 혼입을 방지하기 위해 유속을 조절하십시오.
3. 냉각 및 모래 배출
자연 냉각: 주물이 주형 안에서 굳어집니다(시간은 벽 두께에 따라 다르며, 일반적으로 수 시간이 소요됩니다). 모래 제거: 진동 또는 수동으로 모래 주형을 제거하고 주물을 꺼냅니다(고온으로 인한 변형을 방지하도록 주의하십시오).
4. 세척 및 후처리
라이저 제거: 가스 절단기, 연삭 휠 또는 망치를 사용하여 청소하십시오.
표면 처리: 산화물 스케일 및 잔류 모래를 제거하기 위한 샌드블라스팅/쇼트블라스팅.
연삭: 버(burr)와 플래시(slash)를 다듬습니다.
5. 열처리 (선택사항)
어닐링/시효 처리: 내부 응력 제거 (예: 500~600°C로 가열 후 서서히 냉각).
기타 처리: 연성 주철은 경도를 높이기 위해 노멀라이징 또는 담금질이 필요할 수 있습니다.
6. 가공 (필요시)
선삭/밀링/드릴링: 중요 치수 또는 장착 구멍(예: 카운터웨이트 연결면)을 가공합니다.
7. 품질 검사
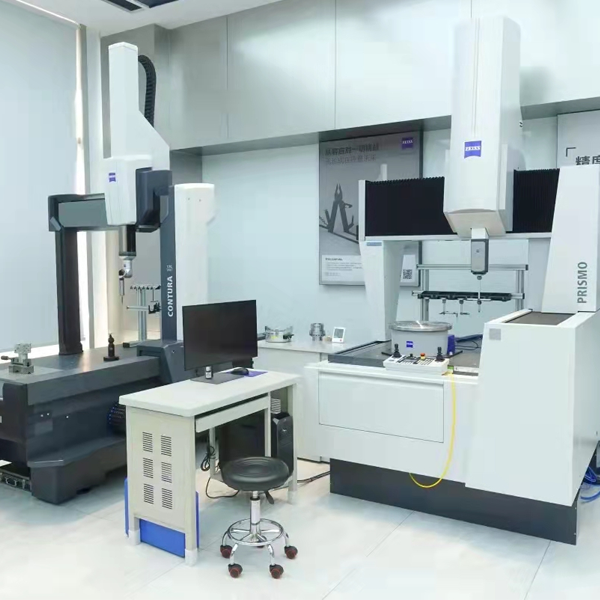
치수 검사: 캘리퍼스, CMM.
외관 검사: 균열 및 기공과 같은 결함이 있는지 확인합니다(육안 검사 또는 결함 탐지).
중량 검증: 전자저울을 사용하여 허용 오차 범위 내에 있는지 확인합니다. 성능 테스트: 경도(브리넬 경도 HB), 인장 강도(샘플 파괴 시험).
8. 표면 녹 방지 및 도장
녹 방지: 방청유를 뿌리거나 인산염 처리를 합니다.
도장: 필요에 따라 프라이머와 상도 도료를 도포하십시오(예: 선박 평형추에는 염수 분무 저항성 페인트가 필요합니다).
9. 포장 및 창고 보관
포장: 운송 중 충돌을 방지하기 위해 나무 상자 또는 팔레트에 안전하게 포장합니다.
표시: 무게 및 배치 번호와 같은 정보를 표시하는 것.
원료 관리
선철/스크랩: 고순도 원료를 선택하고 황과 인 함량을 관리합니다(일반적으로 황 <0.1%, 인 <0.15%). 이는 취성을 유발하는 불순물을 방지하기 위함입니다.
합금 원소: 강도와 경도를 조절하기 위해 필요에 따라 실리콘, 망간 및 기타 원소를 첨가합니다(예: HT250 주철에는 탄소 3.1~3.4%와 실리콘 1.8~2.2%가 필요합니다).
용광로 전 분석: 용융된 철의 성분이 지정된 기준을 충족하는지 확인하기 위해 제련 전에 분광 분석을 실시합니다.
용융 및 주입 공정
온도 관리: 용융 철 추출 온도는 1450°C 이상이어야 하며, 주입 온도는 1300~1400°C여야 냉간 폐쇄 및 기포 발생을 방지할 수 있습니다.
접종제 처리: 페로실리콘과 같은 접종제를 첨가하여 흑연을 정제하고 기계적 특성(예: 인장 강도 ≥250 MPa)을 향상시킵니다.
주입 속도: 슬래그 혼입을 최소화하기 위해 일정한 주입 공정을 사용하며, 난류를 줄이기 위해 경사 주입 시스템을 사용합니다.
성형 및 냉각
금형 설계: 모래 금형의 경도(80 이상의 생압축강도)와 기포 투과성을 확보하십시오. 복잡한 부품의 정밀도를 높이기 위해 수지 강화 모래를 사용할 수 있습니다.
냉각 속도: 과도한 냉각 및 내부 응력 균열을 방지하기 위해 포장 해제 시간(일반적으로 24시간 이상)을 조절하십시오.
가공 및 치수 제어
가공 기준: 중요 장착면은 중요하지 않은 표면을 기준으로 가공하며, 평탄도 공차는 ≤0.2mm/m입니다.
무게 보정: 가공 여유분(일반적으로 3~5mm)을 확보하십시오. 가공 후 부품의 무게를 측정하고 수평을 맞추십시오(예: 크레인 카운터웨이트의 허용 오차는 ±2%).
외관 검사: 표면 균열 및 수축 공동(결함 면적 <5%)에 대한 육안 검사 또는 자분 탐상 검사.
치수 검사: 주요 치수는 3차원 좌표 측정을 사용하여 측정하여 도면 공차(예: ±0.5mm)를 준수하는지 확인합니다.
성능 시험:
밀도: 실제 밀도를 확인하십시오(회주철, 약 7.1~7.3g/cm³).
경도: 브리넬 경도 HB180-250 (등급에 따라 다름).
동적 균형 조정(회전 부품 카운터웨이트): 잔류 불균형 ≤ G2.5 표준.
1: 첨단 기술 및 장비 표준
첨단 기술: 모래 주조, 정밀 주조 및 로스트폼 주조 공정. 고객 요구 사항에 따라 주조 크기 및 중량을 0.5kg에서 10,000kg까지 제작 가능
자동화 설비: 자동화 생산 라인, 지능형 용해로(중주파/고주파 유도 용해로)를 갖추고 있습니다.
검사 장비: 화학 성분/분광 분석기 및 기계적 특성 검사 장비, 3차원 측정기(CMM), X선 결함 탐지기, 분광기, 초음파 검사 등 고급 품질 검사 방법을 갖추고 있습니다.
2:품질 관리 시스템
ISO 9001(품질경영시스템)
IATF 16949 (자동차 부품 등 자동차 산업 품질 관리 시스템)
ASTM/EN/JIS 및 기타 국제 재료 표준.
3:사용자 정의 기능
고객 도면에 따른 맞춤 생산이 가능하며, 고객은 금형비의 절반만 부담하면 새로운 주조품을 개발할 수 있습니다. 금형 제작 기간은 20일, 주조 기간은 10일, 가공 기간은 10일로 짧습니다.
고객에게 무료 샘플을 제공하며, 고객 샘플의 품질 보증 확인 후 대량 생산에 들어갑니다. 당사는 최소 주문 수량 제한 없이 다양한 선택지를 제공하여 고객의 요구를 충족합니다.
4:경쟁력있는 가격
저희 회사의 가격은 업계에서 매우 경쟁력이 있으며, 구체적인 가격은 주조 도면과 고객님의 주문 수량에 따라 달라집니다. 언제든지 문의해 주세요.
탄소, 규소, 망간, 황, 인, 크롬, 니켈, 구리 및 기타 원소
인장 강도, 항복 강도, 연신율, 경도, 충격 강도
3차원 검사, 비파괴 검사, 압력 시험 등
모든 부품에는 방청유 또는 프라이머를 도포하여 장기간 운송 중에도 양호한 상태를 유지하도록 합니다. 소형 부품은 나무 상자 팔레트로 포장하고, 대형 부품은 팔레트로 포장합니다 .
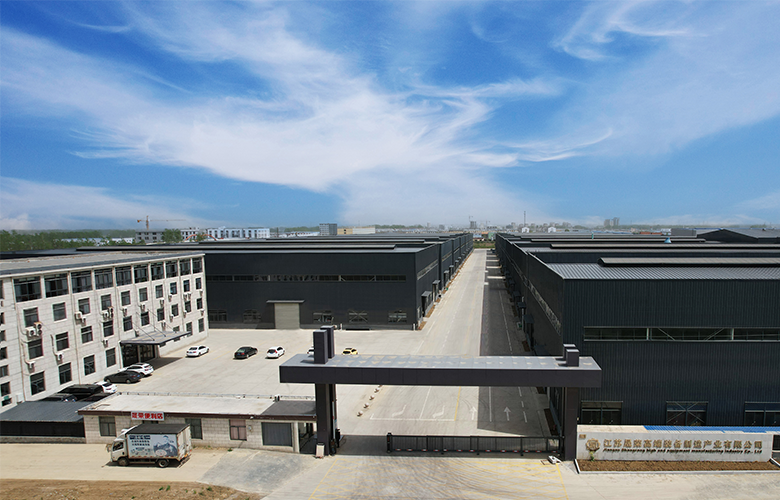
장쑤 선룽 고급장비 제조 유한회사는 약 26,000제곱미터 규모의 전문 주철 주조 공장으로, 80천만 위안을 투자하여 중주파로, 신동서울 수평 라인, 캐스트스타 수평 라인, 미세결정 자동 주조기, 40톤 및 20톤 믹서, 코어 제작기, 쇼트 블라스팅 기계, 머시닝 센터, 경사 레일 선반, 슬롯 머신, 수직 선반, 평레일 선반 등의 설비를 갖추고 있습니다. 또한 분광계, 인장 시험기, 경도 시험기 등의 시험 장비와 화학 분석 실험실을 보유하고 있습니다. 주요 생산품은 기계 부품, 자동차 부품, 산업용 펌프 부품, 베어링 및 변속기 부품입니다. 당사의 주요 사업은 QT450-12, 500-7, 600-3 볼밀 주조품과 HT250, HT300 회주철 주조품, 그리고 주강, 스테인리스강 등을 생산하는 것입니다. 사업 규모가 증가함에 따라 주력 사업뿐만 아니라 가공 제품 생산까지 사업 영역을 확장하여 다각화된 생산을 추구하고 있습니다. 현재 당사는 전문 경영팀과 신제품 개발팀을 포함하여 100명 이상의 직원을 보유하고 있습니다.
문의
연락처