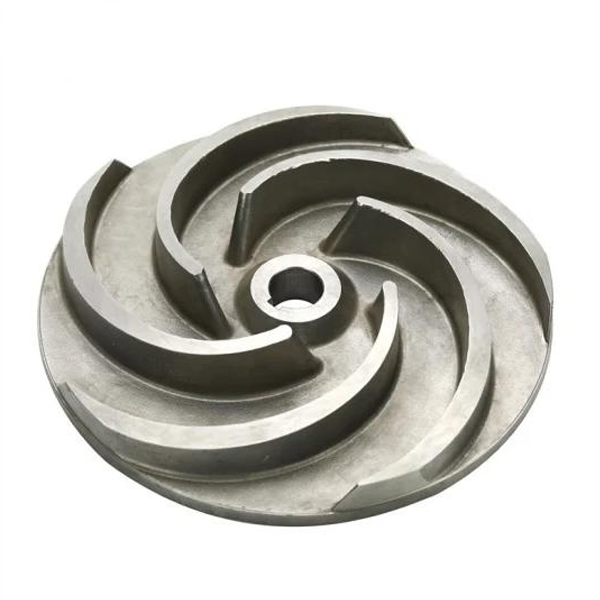
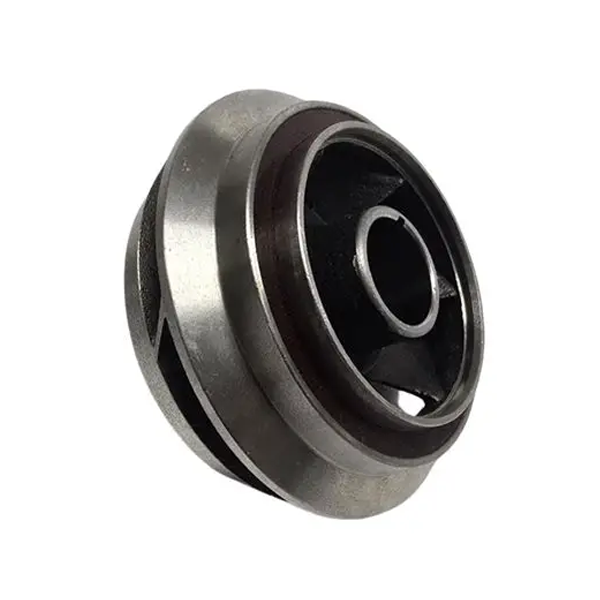
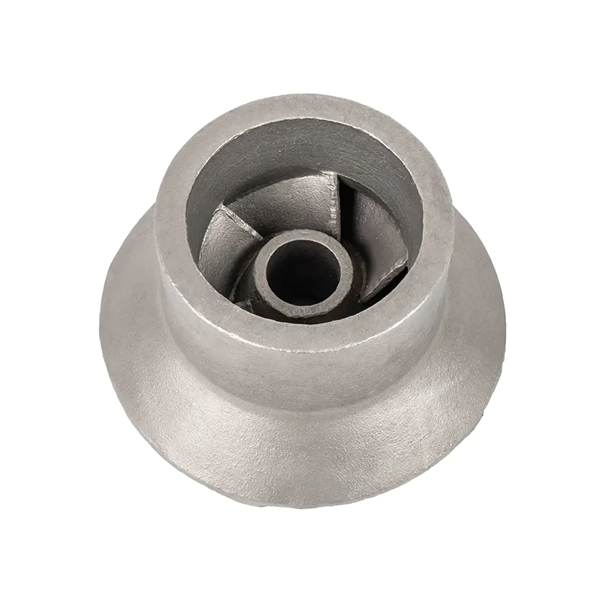
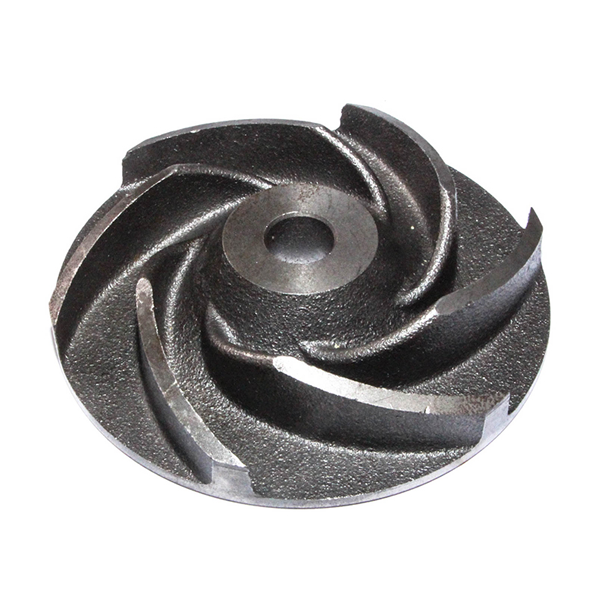
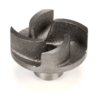
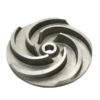
임펠러 주조

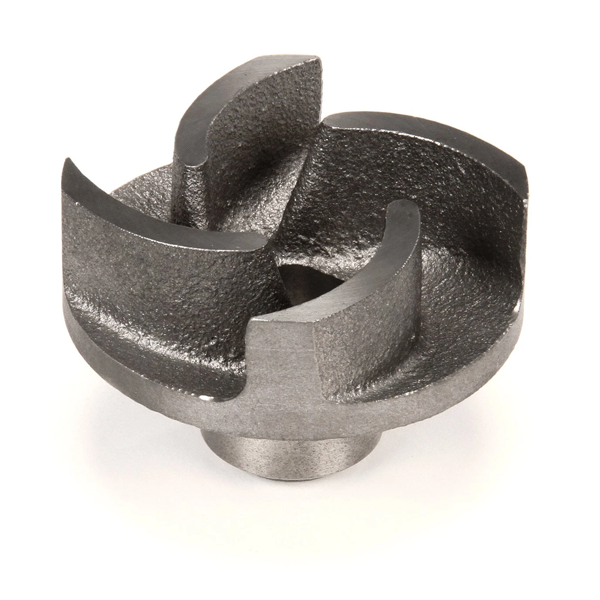
당사의 주철 임펠러는 주로 HT250 회주철로 제작되며, 유체 누출을 최소화하는 첨단 설계로 80~90%의 효율을 달성합니다. 밀폐형 임펠러는 이중 커버 플레이트 구조를 통해 축 방향 추력을 감소시키고 베어링 수명을 연장합니다. 개방형 임펠러는 장기간 안정적인 작동을 위해 간극을 조절할 수 있습니다. 내마모성 소재는 산성 및 알칼리성 부식, 고온 및 저온 변동을 포함한 가혹한 작동 조건에서도 견딜 수 있습니다. 당사는 고형분 함량이 0.5% 이상인 하수 및 화학 유체와 같은 다양한 유체에 적합하도록 개방형, 밀폐형, 반개방형 등 다양한 구조 옵션을 제공합니다.

재료 : 회주철

당사의 주철 부품은 높은 정밀도, 내마모성, 저렴한 가격 및 빠른 납기를 자랑하며 고객들에게 좋은 평가를 받고 있습니다.

재질: 주철 HT250/GG25

표준/허용 오차: EN1561-2011/GB/T 9439/GB/T 1348

크기 및 무게: 도면 참조

임펠러 주조의 장점:
임펠러 주조의 응용 분야:
임펠러 주조의 사양/주요 특징:

고효율
최적화된 유체 역학 설계(예: 블레이드 형상, 피치 각도 및 비틀림)는 에너지 변환 효율을 극대화하고 난류 및 캐비테이션을 줄입니다.
일반적인 성능: 워터 펌프 임펠러 효율은 90%를 초과하며, 항공기 엔진 압축기 임펠러는 등엔트로피 효율이 85%를 초과합니다.
낮은 진동 및 소음
동적 균형 조정(잔류 불균형 <0.1 g·mm/kg) 및 모달 해석을 통해 공진을 방지하고 작동 소음을 줄입니다(예: 원심 팬 임펠러 소음 <75 dB).
광범위한 작동 조건 적응성
유량/압력 조건이 변하더라도 안정적인 성능을 유지합니다(예: 원심 임펠러의 "돌출부 없음" 특징).

1. 에너지 및 전력 산업
(1) 가스 터빈/증기 터빈
적용 분야: 발전소, 선박 추진
임펠러 유형: 축류/원심 압축기 임펠러, 터빈 블레이드
특징: 고온 합금(예: 인코넬 718, 단결정 니켈 기반 합금)으로, 1000°C 이상의 온도에 견딜 수 있습니다.
공랭식 설계: 블레이드 내부에 냉각 채널이 있습니다 (3D 프린팅을 통해 복잡한 유동 채널을 구현할 수 있습니다).
고속: 발전용 가스 터빈의 임펠러 회전 속도는 3000~15000RPM에 달합니다.
(2) 수력 터빈 (수력 발전)
유형: 프랜시스, 카플란, 펠튼 임펠러
특징:
캐비테이션 방지 재질: 스테인리스강(06Cr13Ni4Mo) 또는 텅스텐 카바이드 코팅.
대규모: 싼샤댐 터빈의 임펠러는 직경이 10미터가 넘고 무게는 450톤에 달합니다. 2. 석유 및 화학 산업
(1) 원심 펌프 임펠러
적용 분야: 원유 운송, 화학 공정 펌프
특징: 내식성 소재: 듀플렉스 스테인리스강(2205), 하스텔로이(C276).
밀봉: 밀폐형 임펠러 설계로 누출을 줄여 효율이 85%~92%에 달합니다.
(2) 압축기 임펠러(원심 압축기 등)
적용 분야: 천연가스 가압, 정제 공정
특징: 고강도 및 경량: 티타늄 합금(Ti-6Al-4V) 또는 17-4PH 스테인리스강.
높은 압력비: 단일 단계 압력비는 4:1 이상에 도달할 수 있습니다(예: API 617 표준).
3. 항공 우주
(1) 항공기 엔진 임펠러
유형:
압축기 임펠러(축류/원심): 알루미늄 합금(전면부), 티타늄 합금(후면부).
터빈 임펠러: 니켈계 단결정 블레이드(필름 냉각 구멍 포함).
특징: 극한 환경 저항성: 고온(>1500°C), 고응력(원심력 100,000g 초과). 정밀 제조: 5축 CNC 가공으로 블레이드 표면 공차 ±0.03mm.
4. 수송
(1) 자동차 터보차저 임펠러
재질: 고실리콘 알루미늄 합금(예: A356-T6) 또는 세라믹 매트릭스 복합재(SiC).
특징: 경량: 임펠러 무게 200g 미만, 회전 속도 200,000RPM 이상.
5. 산업 및 토목
(1) 난방, 환기 및 공조(HVAC) 팬 임펠러
유형: 원심형, 축류형
특징: 저소음: 후방 곡선형 날개 설계로 소음이 60dB(A) 미만입니다.
에너지 절약: EC 모터 + 고효율 임펠러의 종합 에너지 효율 비율 >8.0.

1. 임펠러 일반 사양
직경(외경): 임펠러의 최대 외경(단위: mm/인치)으로, 유량 및 양정/압력에 직접적인 영향을 미칩니다.
예시: φ200mm, 8인치
날개 개수: 3개에서 12개까지 다양하며, 효율 및 유체 특성에 영향을 미칩니다.
날개 형상: 앞쪽으로 휘어진 날개, 뒤쪽으로 휘어진 날개 또는 방사형 날개는 성능 곡선에 영향을 미칩니다.
입구/출구 폭: 유량 및 유속에 영향을 미칩니다.
재질: 주철, 스테인리스강(예: 304/316), 청동, 플라스틱(PP/PVDF) 등
축 구멍 직경: 구동축에 맞는 치수(예: φ25mm, 키홈 규격).
밸런스 등급: G6.3(범용), G2.5(고정밀) 등 2. 워터펌프 임펠러 사양 예시
원심 펌프 임펠러:
모델 : 80-65-160
입구 직경: 80mm
출구 직경 : 65mm
임펠러 직경: 160mm
유량: 50m³/h
머리 : 32m
속도 : 2900rpm
개방형/폐쇄형 임펠러: 깨끗한 액체에는 폐쇄형 임펠러를, 불순물이 포함된 액체에는 개방형 임펠러를 사용합니다.
3. 팬 임펠러 사양 예시
원심 팬 임펠러:
직경: φ500mm
날 개수: 6~12개
풍량: 2000-5000m³/h
총 압력: 800-1200Pa
재질: 아연 도금 강철/알루미늄 합금
4. 터빈 임펠러 (예: 증기 터빈)
날개 높이/현 길이: 가스 역학에 맞춰 정밀하게 설계되었습니다.
재질: 고온 내성 합금(예: 인코넬).

임펠러 주조의 장점:

고효율
최적화된 유체 역학 설계(예: 블레이드 형상, 피치 각도 및 비틀림)는 에너지 변환 효율을 극대화하고 난류 및 캐비테이션을 줄입니다.
일반적인 성능: 워터 펌프 임펠러 효율은 90%를 초과하며, 항공기 엔진 압축기 임펠러는 등엔트로피 효율이 85%를 초과합니다.
낮은 진동 및 소음
동적 균형 조정(잔류 불균형 <0.1 g·mm/kg) 및 모달 해석을 통해 공진을 방지하고 작동 소음을 줄입니다(예: 원심 팬 임펠러 소음 <75 dB).
광범위한 작동 조건 적응성
유량/압력 조건이 변하더라도 안정적인 성능을 유지합니다(예: 원심 임펠러의 "돌출부 없음" 특징).

임펠러 주조의 응용 분야:

1. 에너지 및 전력 산업
(1) 가스 터빈/증기 터빈
적용 분야: 발전소, 선박 추진
임펠러 유형: 축류/원심 압축기 임펠러, 터빈 블레이드
특징: 고온 합금(예: 인코넬 718, 단결정 니켈 기반 합금)으로, 1000°C 이상의 온도에 견딜 수 있습니다.
공랭식 설계: 블레이드 내부에 냉각 채널이 있습니다 (3D 프린팅을 통해 복잡한 유동 채널을 구현할 수 있습니다).
고속: 발전용 가스 터빈의 임펠러 회전 속도는 3000~15000RPM에 달합니다.
(2) 수력 터빈 (수력 발전)
유형: 프랜시스, 카플란, 펠튼 임펠러
특징:
캐비테이션 방지 재질: 스테인리스강(06Cr13Ni4Mo) 또는 텅스텐 카바이드 코팅.
대규모: 싼샤댐 터빈의 임펠러는 직경이 10미터가 넘고 무게는 450톤에 달합니다. 2. 석유 및 화학 산업
(1) 원심 펌프 임펠러
적용 분야: 원유 운송, 화학 공정 펌프
특징: 내식성 소재: 듀플렉스 스테인리스강(2205), 하스텔로이(C276).
밀봉: 밀폐형 임펠러 설계로 누출을 줄여 효율이 85%~92%에 달합니다.
(2) 압축기 임펠러(원심 압축기 등)
적용 분야: 천연가스 가압, 정제 공정
특징: 고강도 및 경량: 티타늄 합금(Ti-6Al-4V) 또는 17-4PH 스테인리스강.
높은 압력비: 단일 단계 압력비는 4:1 이상에 도달할 수 있습니다(예: API 617 표준).
3. 항공 우주
(1) 항공기 엔진 임펠러
유형:
압축기 임펠러(축류/원심): 알루미늄 합금(전면부), 티타늄 합금(후면부).
터빈 임펠러: 니켈계 단결정 블레이드(필름 냉각 구멍 포함).
특징: 극한 환경 저항성: 고온(>1500°C), 고응력(원심력 100,000g 초과). 정밀 제조: 5축 CNC 가공으로 블레이드 표면 공차 ±0.03mm.
4. 수송
(1) 자동차 터보차저 임펠러
재질: 고실리콘 알루미늄 합금(예: A356-T6) 또는 세라믹 매트릭스 복합재(SiC).
특징: 경량: 임펠러 무게 200g 미만, 회전 속도 200,000RPM 이상.
5. 산업 및 토목
(1) 난방, 환기 및 공조(HVAC) 팬 임펠러
유형: 원심형, 축류형
특징: 저소음: 후방 곡선형 날개 설계로 소음이 60dB(A) 미만입니다.
에너지 절약: EC 모터 + 고효율 임펠러의 종합 에너지 효율 비율 >8.0.

임펠러 주조의 사양/주요 특징:

1. 임펠러 일반 사양
직경(외경): 임펠러의 최대 외경(단위: mm/인치)으로, 유량 및 양정/압력에 직접적인 영향을 미칩니다.
예시: φ200mm, 8인치
날개 개수: 3개에서 12개까지 다양하며, 효율 및 유체 특성에 영향을 미칩니다.
날개 형상: 앞쪽으로 휘어진 날개, 뒤쪽으로 휘어진 날개 또는 방사형 날개는 성능 곡선에 영향을 미칩니다.
입구/출구 폭: 유량 및 유속에 영향을 미칩니다.
재질: 주철, 스테인리스강(예: 304/316), 청동, 플라스틱(PP/PVDF) 등
축 구멍 직경: 구동축에 맞는 치수(예: φ25mm, 키홈 규격).
밸런스 등급: G6.3(범용), G2.5(고정밀) 등 2. 워터펌프 임펠러 사양 예시
원심 펌프 임펠러:
모델 : 80-65-160
입구 직경: 80mm
출구 직경 : 65mm
임펠러 직경: 160mm
유량: 50m³/h
머리 : 32m
속도 : 2900rpm
개방형/폐쇄형 임펠러: 깨끗한 액체에는 폐쇄형 임펠러를, 불순물이 포함된 액체에는 개방형 임펠러를 사용합니다.
3. 팬 임펠러 사양 예시
원심 팬 임펠러:
직경: φ500mm
날 개수: 6~12개
풍량: 2000-5000m³/h
총 압력: 800-1200Pa
재질: 아연 도금 강철/알루미늄 합금
4. 터빈 임펠러 (예: 증기 터빈)
날개 높이/현 길이: 가스 역학에 맞춰 정밀하게 설계되었습니다.
재질: 고온 내성 합금(예: 인코넬).

임펠러 주조 생산 공정

임펠러는 터보 기계(펌프, 팬, 압축기, 터빈 등)의 핵심 부품입니다. 임펠러 생산 공정은 재료 선택, 정밀 가공, 품질 관리 등 여러 단계를 거칩니다.

1. 재료 선택
임펠러는 작동 환경(온도, 압력, 매체의 부식성 등)에 따라 적절한 재질을 선택해야 합니다. 금속 재질로는 주철, 주강, 스테인리스강(예: 304, 316), 알루미늄 합금, 티타늄 합금, 니켈 합금(고온 환경) 등이 있습니다.

2. 생산 과정
(1) 설계 및 모델링
CAD 소프트웨어(예: SolidWorks, UG)를 사용하여 3차원 설계를 수행하고, 날개 형상(비틀린 날개, 직선 날개 등), 입구/출구 각도, 유로 치수 등을 결정합니다. CFD(전산 유체 역학) 시뮬레이션을 통해 유체 성능을 최적화하여 효율 및 캐비테이션 특성이 기준을 충족하도록 합니다.
(2) 공백 준비
주조(복잡한 임펠러에 적합):
모래 주조(저비용, 소량 생산).
정밀 주조(예: 고정밀 임펠러용 로스트왁스 주조법).
다이캐스팅(알루미늄 합금 임펠러, 대량 생산). 단조(고강도 요구): 다이 단조 후 가공, 고압 터빈 임펠러에 적합. 용접/조립: 분할형 임펠러(예: 대형 팬 블레이드)는 용접으로 접합.
(3) CNC 가공: 5축 CNC 가공 센터는 복잡한 곡선형 블레이드에 사용됩니다. 허브 및 샤프트 구멍과 같은 회전 부품의 선삭. EDM(Electrospaching): 고경도 재료(티타늄 합금 등)의 미세 구조 가공. 연마 및 디버링: 유체 효율에 대한 표면 거칠기의 영향을 줄이기 위한 수동 또는 로봇 연마.
(4) 열처리 및 표면처리 열처리: 담금질 및 템퍼링은 금속 임펠러의 경도와 피로 저항성을 향상시킵니다. 표면처리: 스프레이(예: 내마모성을 위한 탄화텅스텐 코팅). 전기 도금(부식 방지). 양극 산화(알루미늄 합금 임펠러).
(5) 동적 균형 테스트
임펠러가 회전하는 동안 발생하는 진동은 동적 밸런싱 장비에서 감지됩니다. 불균형은 무게추(예: 카운터웨이트 스크류)를 제거하거나 추가하여 교정함으로써 고속 작동 중 고장을 방지합니다.
(6) 품질검사
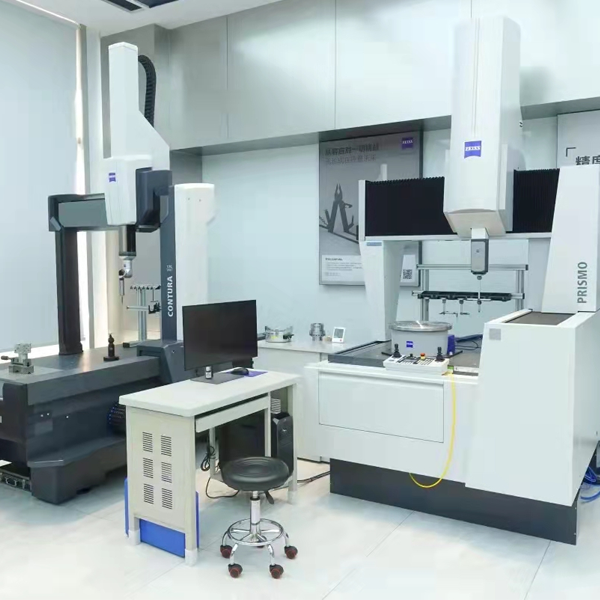
치수 검사: 좌표 측정기(CMM)를 사용하여 주요 치수를 확인합니다.
비파괴 검사: X선 및 초음파 검사를 사용하여 내부 결함을 감지합니다.
성능 테스트: 실제 작동 조건 시뮬레이션(유량, 압력, 효율 테스트).

Shengrong 주조 공장의 임펠러 주조 품질 관리 방법은 무엇입니까?
원료 관리

원료 관리
금속 재질 구성:
분광 분석을 통해 합금의 구성이 표준을 충족하는지 확인합니다(예: 스테인리스강의 크롬 및 니켈 함량).
고온 취성이나 입자간 부식을 방지하기 위해서는 불순물 원소(예: S 및 P)를 엄격하게 관리해야 합니다.
주형용 모래/주형 재료(모래 주조):
모래의 내화성, 투수성 및 강도를 검사하여 기공 발생 및 주조 시 모래가 달라붙는 등의 결함을 방지하십시오.

주조 공정 제어

금형/왁스 패턴 품질 및 치수 정확도: 금형은 좌표 측정기(CMM)를 사용하여 검증하여 캐비티가 설계와 일치하는지 확인해야 합니다.
표면 마감: 주조물의 표면 결함을 방지하기 위해 왁스 패턴 또는 주형 표면에는 균열이나 버(burr)가 없어야 합니다.
용융 온도: 과열(입자가 거칠어짐) 또는 과소 가열(유동성 부족)을 방지하기 위해 용융 온도 곡선을 기록하십시오.
탈산 및 탈기: 탈산제(예: 알루미늄 와이어)를 첨가하고 아르곤 가스를 사용하여 탈기함으로써 주조물의 기공을 줄입니다.
과도한 냉각은 난류와 가스 혼입을 쉽게 유발할 수 있으며, 냉각 속도가 너무 느리면 냉각으로 인한 작동 중단이 발생할 수 있습니다.
주조 온도는 재질에 따라 조정해야 합니다(예: 스테인리스강의 경우 약 1500~1600°C).
냉각 속도 제어:
지나치게 빠른 냉각은 잔류 응력이나 균열을 유발할 수 있으므로, 공정 설계(예: 유지 및 서서히 냉각)가 필요합니다.
모래 제거 시기: 모래를 너무 일찍 제거하면 주조물의 변형이 쉽게 발생할 수 있으므로, 주조물이 완전히 냉각된 후에 수행해야 합니다.

주조 후처리 제어

모래 제거 및 절단
내부 공간 청결도: 유로와 날개 사이에 모래가 남아 있지 않은지 확인하십시오 (내시경을 사용하여 검사할 수 있습니다).
라이저 제거: 절단 후 응력 집중을 방지하기 위해 날을 평평하게 연마하십시오.
열처리: 어닐링/용체화 처리(스테인리스강 임펠러):
주조 응력을 제거하고 미세 구조를 균질화합니다(예: 1050-1100°C에서 수냉).
경도 시험: 설계 요구사항 준수 여부를 확인하기 위한 브리넬 또는 로크웰 경도 시험.
가공 제어
기준선 위치 조정: 클램핑 편차로 인한 블레이드 비대칭을 방지하기 위해 가공 전에 기준선을 보정해야 합니다.
날 형상 정밀도: 5축 가공 후, 날 표면 편차는 3차원 좌표 측정을 사용하여 측정합니다(일반적으로 0.1mm 이하 요구).
벽 두께 균일성: 초음파 두께 측정기를 사용하여 중요 부위(예: 블레이드 뿌리)를 검사하여 국부적인 두께 감소를 방지합니다.

재료 및 성능 시험

X선 검사: 기공, 수축, 개재물 등의 내부 결함을 감지합니다(ASTM E 표준에 따라 평가).
초음파 검사: 두꺼운 벽으로 된 임펠러의 내부 균열이나 박리를 감지하는 데 적합합니다.
침투 탐상 검사(PT): 표면 개구부 결함(균열 및 미세 구멍 등)을 검사합니다.
자기 입자 검사(MT)(강자성 재료용): 표면 및 표면 근처의 결함을 감지합니다.
치수 및 기하 공차 시험
주요 차원:
임펠러 외경, 허브 개구부, 블레이드 장착 각도 등
기하학적 공차: 단면 런아웃, 반경 방향 런아웃(일반적으로 ≤ 0.05mm).
날개 사이의 각도 편차(유체 균형에 영향을 미침).
동적 균형 테스트
밸런스 등급: ISO 1940에 따르면 G2.5-G6.3 등급이 일반적으로 요구됩니다(예: 펌프 임펠러는 일반적으로 G6.3 등급이 필요합니다).
표면 거칠기: Ra ≤ 3.2 μm (과도한 거칠기는 유체 저항을 증가시킵니다). 코팅/전기 도금: 내식성 검증을 위한 염수 분무 시험 (예: 스테인리스강 임펠러는 48시간 중성 염수 분무 시험을 통과해야 합니다).

×

Shengrong 주조 공장을 선택해야 하는 이유는 무엇일까요?

1: 첨단 기술 및 장비 표준
첨단 기술: 모래 주조, 정밀 주조 및 로스트폼 주조 공정. 고객 요구 사항에 따라 주조 크기 및 중량을 0.5kg에서 10,000kg까지 제작 가능
자동화 설비: 자동화 생산 라인, 지능형 용해로(중주파/고주파 유도 용해로)를 갖추고 있습니다.
검사 장비: 화학 성분/분광 분석기 및 기계적 특성 검사 장비, 3차원 측정기(CMM), X선 결함 탐지기, 분광기, 초음파 검사 등 고급 품질 검사 방법을 갖추고 있습니다.

2:품질 관리 시스템
ISO 9001(품질경영시스템)
IATF 16949 (자동차 부품 등 자동차 산업 품질 관리 시스템)
ASTM/EN/JIS 및 기타 국제 재료 표준.

3:사용자 정의 기능
고객 도면에 따른 맞춤 생산이 가능하며, 고객은 금형비의 절반만 부담하면 새로운 주조품을 개발할 수 있습니다. 금형 제작 기간은 20일, 주조 기간은 10일, 가공 기간은 10일로 짧습니다.
고객에게 무료 샘플을 제공하며, 고객 샘플의 품질 보증 확인 후 대량 생산에 들어갑니다. 당사는 최소 주문 수량 제한 없이 다양한 선택지를 제공하여 고객의 요구를 충족합니다.

4:경쟁력있는 가격
저희 회사의 가격은 업계에서 매우 경쟁력이 있으며, 구체적인 가격은 주조 도면과 고객님의 주문 수량에 따라 달라집니다. 언제든지 문의해 주세요.

철강 주조 분야의 주요 파트너

당사가 주철 부품의 품질을 어떻게 보장하는지 확인해 보세요.

검사

화학 원소 분석 분광기

탄소, 규소, 망간, 황, 인, 크롬, 니켈, 구리 및 기타 원소

기계적 특성 검사

인장 강도, 항복 강도, 연신율, 경도, 충격 강도

3차원 측정기

크기, 외관, 구조 검사

3차원 검사, 비파괴 검사, 압력 시험 등

포장 및 배송

포장 및 배송

모든 부품에는 방청유 또는 프라이머를 도포하여 장기간 운송 중에도 양호한 상태를 유지하도록 합니다. 소형 부품은 나무 상자 팔레트로 포장하고, 대형 부품은 팔레트로 포장합니다 .

고객에게 최고의 주철 솔루션을 제공하기 위해

주조 주조

Shengrong 주철 주조 공장에 대하여

세계 최고 수준의 주철 주조 공장

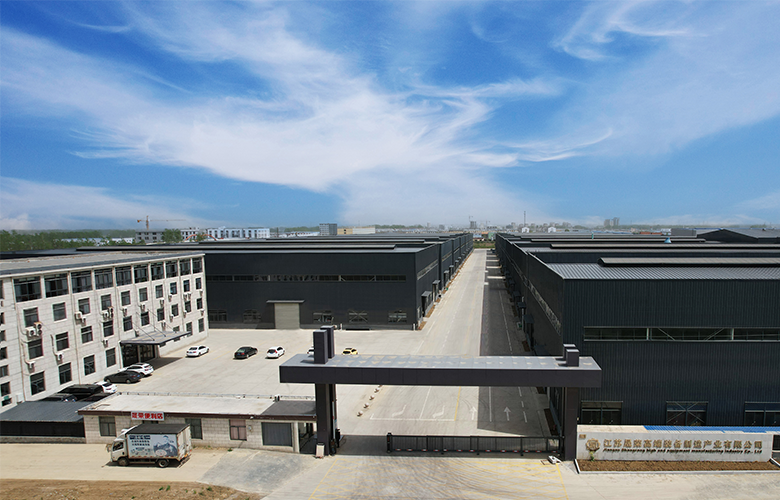
장쑤 선룽 고급장비 제조 유한회사는 약 26,000제곱미터 규모의 전문 주철 주조 공장으로, 80천만 위안을 투자하여 중주파로, 신동서울 수평 라인, 캐스트스타 수평 라인, 미세결정 자동 주조기, 40톤 및 20톤 믹서, 코어 제작기, 쇼트 블라스팅 기계, 머시닝 센터, 경사 레일 선반, 슬롯 머신, 수직 선반, 평레일 선반 등의 설비를 갖추고 있습니다. 또한 분광계, 인장 시험기, 경도 시험기 등의 시험 장비와 화학 분석 실험실을 보유하고 있습니다. 주요 생산품은 기계 부품, 자동차 부품, 산업용 펌프 부품, 베어링 및 변속기 부품입니다. 당사의 주요 사업은 QT450-12, 500-7, 600-3 볼밀 주조품과 HT250, HT300 회주철 주조품, 그리고 주강, 스테인리스강 등을 생산하는 것입니다. 사업 규모가 증가함에 따라 주력 사업뿐만 아니라 가공 제품 생산까지 사업 영역을 확장하여 다각화된 생산을 추구하고 있습니다. 현재 당사는 전문 경영팀과 신제품 개발팀을 포함하여 100명 이상의 직원을 보유하고 있습니다.

고객에게 최고의 주철 솔루션을 제공하기 위해

이 양식을 작성하려면 브라우저에서 JavaScript를 활성화하십시오.

문의

연락처