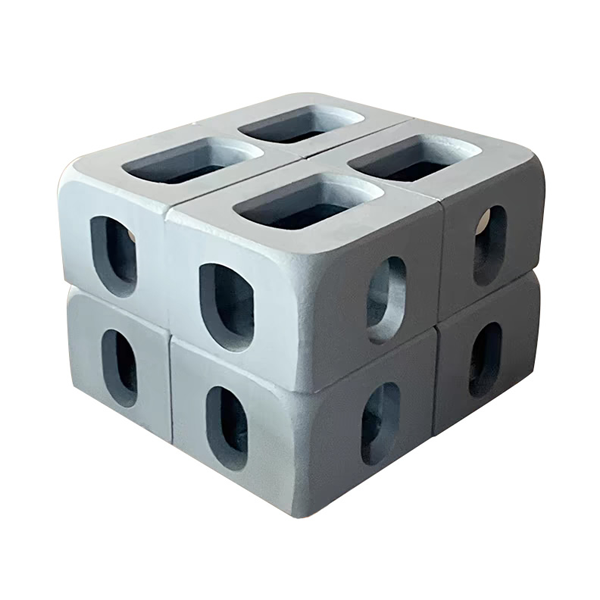
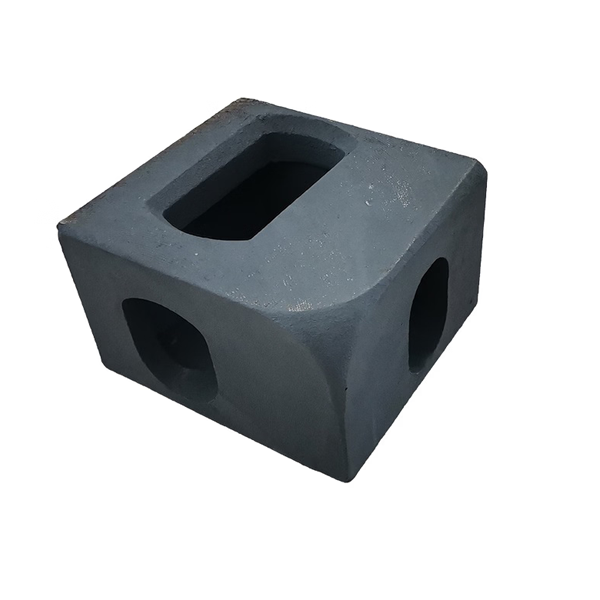
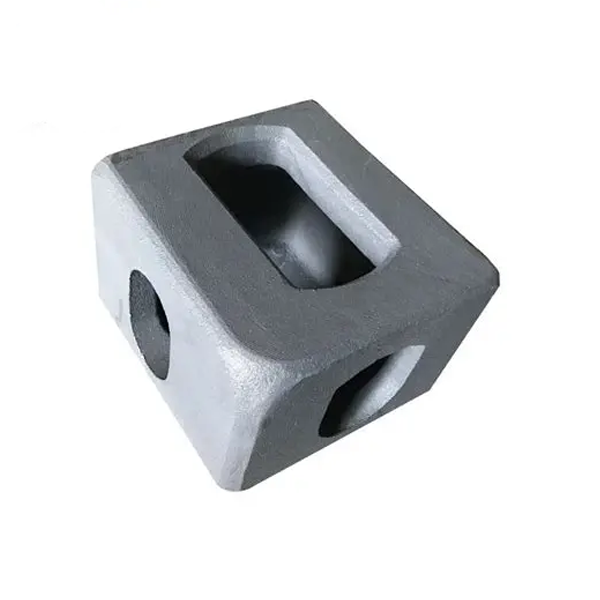
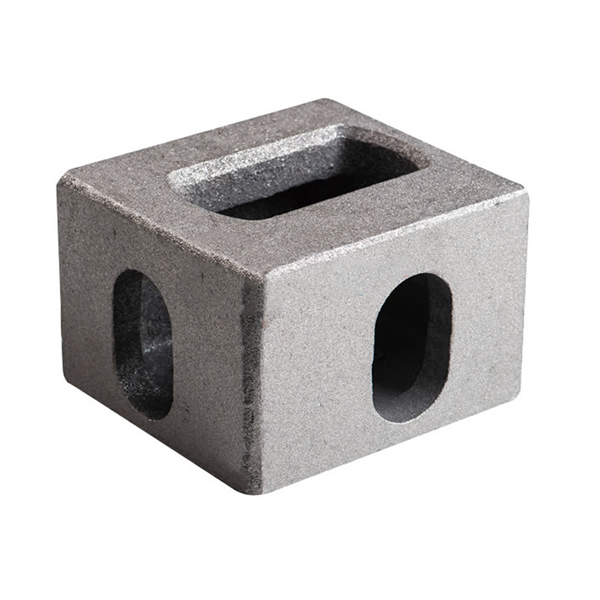
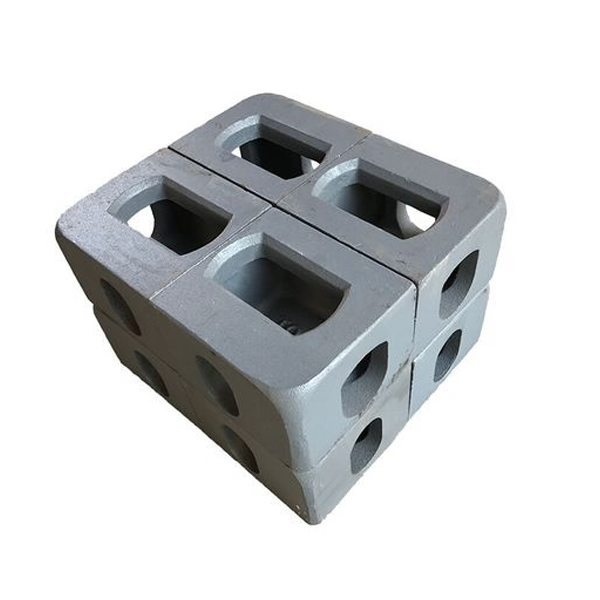
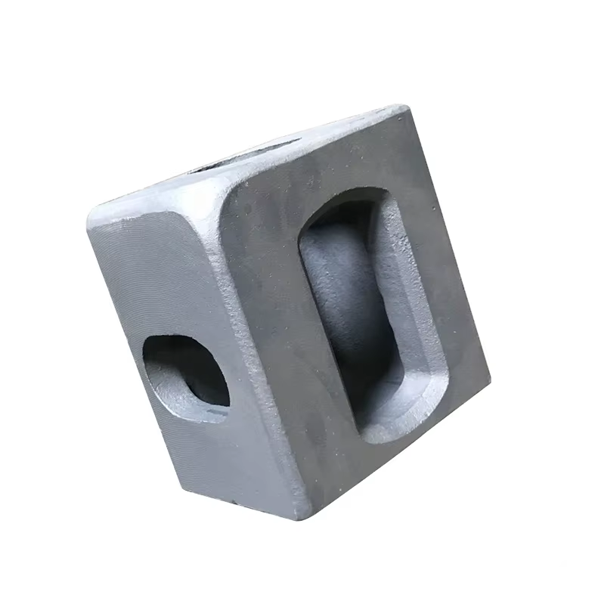
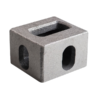


장쑤 선룽(Jiangsu Shengrong)은 시장에서 널리 사용되는 ISO 일반 컨테이너 코너 피팅을 전문적으로 생산합니다. JISSCW480 재질로 제작되고 JISG5102 표준을 준수하는 당사의 코너 피팅은 인장 강도 430-600 MPa, 항복 강도 >220 MPa, 연신율 >25%, 단면 수축률 >40%, 저온 충격 에너지 흡수율(-20°C) ≥27J, (-40°C) ≥21J의 우수한 기계적 특성을 제공합니다. 당사는 빠른 납기, 경쟁력 있는 가격, 최소 주문 수량 제한 없음 등의 장점을 제공합니다.
1. 높은 강도와 내구성: 일반적으로 고강도 강철(예: Q345B) 또는 주강(예: ASTM A148 Grade 80-50)으로 제작되며, 경도와 인성을 향상시키기 위해 열처리(담금질 및 템퍼링)를 거칩니다.
ISO 1161 표준을 준수하는 상단 모서리 부속품은 최대 30톤의 적재 하중을 견뎌야 하며, 하단 모서리 부속품은 인양 및 볼트 체결력을 견뎌야 합니다. 최적화된 구조 설계는 응력 집중을 방지하고 수명을 연장합니다.
2. 정밀한 치수 공차: ISO 668 표준을 준수하여 리프팅 장비, 볼트 체결 장비 및 적재 시스템과의 완벽한 통합을 보장하며, 공차는 ±1mm 이내입니다.
3. 탁월한 내식성: 용융 아연 도금(평균 아연 도금층 ≥ 80μm) 또는 에폭시 아연 함유 프라이머를 사용한 샌드블라스팅 처리를 통해 1000시간의 염수 분무 시험에서 녹이 발생하지 않습니다. 고농도 염수 분무, 강우 및 습한 해상 운송과 같은 부식성 환경에 적합합니다.
4. 엄격한 품질 인증: ISO 1161, CSC(국제 안전 용기 협약) 및 BV, DNV와 같은 선급 협회의 인증을 받았습니다.
검사 과정: 내부 결함을 감지하기 위한 초음파 검사(UT) 및 자분 탐상 검사(MT)와 기계적 특성을 검증하기 위한 인장 및 충격 시험이 포함됩니다.
5. 구조 설계: 일체형 주조 또는 단조 공정은 용접부의 약점과 균열 위험을 제거합니다.
비상 상황 호환성: 트위스트 록 및 스프레더와 같은 컨테이너 구조 장비와 신속하게 통합되어 안전한 비상 작업을 보장합니다.
들어올리기 및 취급: 코너 브래킷은 컨테이너 크레인의 트위스트 록과 같은 들어올리기 장비와 함께 작동하여 신속한 들어올리기를 가능하게 합니다.
적재 및 고정: 상단 및 하단 모서리 브래킷은 서로 맞물려 적재 하중(최대 200톤)을 지탱하며, 트위스트 잠금 장치로 고정됩니다.
운송 고정: 차량 및 선박 고정 장치(예: 묶는 막대 및 위치 표시 콘)에 연결하여 흔들림을 방지합니다.
항만 적재 및 하역: 크레인은 코너 브래킷을 사용하여 컨테이너를 들어 올려 효율성을 향상시킵니다(예: STS 안벽 크레인은 시간당 30~50개의 컨테이너를 처리할 수 있습니다).
복합 운송: 컨테이너는 내용물을 꺼내지 않고도 선박, 철도 화물칸, 트럭 간에 신속하게 옮겨 실을 수 있습니다.
창고 보관 및 적재: 지게차는 코너 브래킷을 사용하여 적재(일반적으로 6~9단)함으로써 공간을 절약합니다.
특수 컨테이너 적용 분야: 냉동 컨테이너, 탱크 컨테이너 및 기타 컨테이너 또한 구조적 강도를 위해 코너 브래킷을 사용합니다.
ISO 코너 피팅: 20피트 및 40피트 표준 컨테이너에 적합합니다.
크기: 약 178mm x 162mm x 118mm.
개구부 직경: 타원형 구멍, 약 35mm x 26mm, 트위스트 락 또는 슬링 부착용.
상단 부속품: 컨테이너 상단 모서리에 위치하며, 접이식 덮개가 있습니다.
하단 연결 부품: 컨테이너 하단에 위치하며, 적재 받침대 또는 차량 고정 장치에 직접 연결됩니다.
재질: 주강(예: ZG230-450), 강도 및 내식성 향상을 위해 열처리됨.
(적재 시) 세로 방향 하중: ≥150kN (각 모서리당 약 15톤).
(운송 중) 횡방향 하중: ≥75kN.
들어올리는 하중: 동적 충격 요구 사항을 충족합니다(일반적으로 안전 계수 ≥2.5로 설계됨).
1. 높은 강도와 내구성: 일반적으로 고강도 강철(예: Q345B) 또는 주강(예: ASTM A148 Grade 80-50)으로 제작되며, 경도와 인성을 향상시키기 위해 열처리(담금질 및 템퍼링)를 거칩니다.
ISO 1161 표준을 준수하는 상단 모서리 부속품은 최대 30톤의 적재 하중을 견뎌야 하며, 하단 모서리 부속품은 인양 및 볼트 체결력을 견뎌야 합니다. 최적화된 구조 설계는 응력 집중을 방지하고 수명을 연장합니다.
2. 정밀한 치수 공차: ISO 668 표준을 준수하여 리프팅 장비, 볼트 체결 장비 및 적재 시스템과의 완벽한 통합을 보장하며, 공차는 ±1mm 이내입니다.
3. 탁월한 내식성: 용융 아연 도금(평균 아연 도금층 ≥ 80μm) 또는 에폭시 아연 함유 프라이머를 사용한 샌드블라스팅 처리를 통해 1000시간의 염수 분무 시험에서 녹이 발생하지 않습니다. 고농도 염수 분무, 강우 및 습한 해상 운송과 같은 부식성 환경에 적합합니다.
4. 엄격한 품질 인증: ISO 1161, CSC(국제 안전 용기 협약) 및 BV, DNV와 같은 선급 협회의 인증을 받았습니다.
검사 과정: 내부 결함을 감지하기 위한 초음파 검사(UT) 및 자분 탐상 검사(MT)와 기계적 특성을 검증하기 위한 인장 및 충격 시험이 포함됩니다.
5. 구조 설계: 일체형 주조 또는 단조 공정은 용접부의 약점과 균열 위험을 제거합니다.
비상 상황 호환성: 트위스트 록 및 스프레더와 같은 컨테이너 구조 장비와 신속하게 통합되어 안전한 비상 작업을 보장합니다.
들어올리기 및 취급: 코너 브래킷은 컨테이너 크레인의 트위스트 록과 같은 들어올리기 장비와 함께 작동하여 신속한 들어올리기를 가능하게 합니다.
적재 및 고정: 상단 및 하단 모서리 브래킷은 서로 맞물려 적재 하중(최대 200톤)을 지탱하며, 트위스트 잠금 장치로 고정됩니다.
운송 고정: 차량 및 선박 고정 장치(예: 묶는 막대 및 위치 표시 콘)에 연결하여 흔들림을 방지합니다.
항만 적재 및 하역: 크레인은 코너 브래킷을 사용하여 컨테이너를 들어 올려 효율성을 향상시킵니다(예: STS 안벽 크레인은 시간당 30~50개의 컨테이너를 처리할 수 있습니다).
복합 운송: 컨테이너는 내용물을 꺼내지 않고도 선박, 철도 화물칸, 트럭 간에 신속하게 옮겨 실을 수 있습니다.
창고 보관 및 적재: 지게차는 코너 브래킷을 사용하여 적재(일반적으로 6~9단)함으로써 공간을 절약합니다.
특수 컨테이너 적용 분야: 냉동 컨테이너, 탱크 컨테이너 및 기타 컨테이너 또한 구조적 강도를 위해 코너 브래킷을 사용합니다.
ISO 코너 피팅: 20피트 및 40피트 표준 컨테이너에 적합합니다.
크기: 약 178mm x 162mm x 118mm.
개구부 직경: 타원형 구멍, 약 35mm x 26mm, 트위스트 락 또는 슬링 부착용.
상단 부속품: 컨테이너 상단 모서리에 위치하며, 접이식 덮개가 있습니다.
하단 연결 부품: 컨테이너 하단에 위치하며, 적재 받침대 또는 차량 고정 장치에 직접 연결됩니다.
재질: 주강(예: ZG230-450), 강도 및 내식성 향상을 위해 열처리됨.
(적재 시) 세로 방향 하중: ≥150kN (각 모서리당 약 15톤).
(운송 중) 횡방향 하중: ≥75kN.
들어올리는 하중: 동적 충격 요구 사항을 충족합니다(일반적으로 안전 계수 ≥2.5로 설계됨).
재료 선택 : 용접성이 우수하고 저온 충격 저항성이 요구되는 고강도 강철(예: Q345B 또는 ASTM A572 50등급)이 일반적으로 사용됩니다.
주조 공정 (대량 생산에 흔히 사용됨)
금형 제작: 코너 부품의 3D 도면을 바탕으로 모래 또는 금속 주형을 제작합니다.
녹이고 붓기: 약 1600°C의 용융강을 주형에 부어 블랭크를 성형합니다.
모래 청소: 주조 표면에서 모래와 스케일을 제거합니다.
거친 가공: 밀링과 선반은 과도한 재료를 제거하고 초기 형상을 만드는 데 사용됩니다.
정밀 가공: CNC 가공은 키홀 및 경사면과 같은 주요 영역을 정밀하게 가공하여 ±0.5mm 이내의 공차를 유지합니다.
드릴링 및 태핑: ISO 1161에 명시된 8홀 위치와 같은 표준 크기의 키홀을 생성합니다.
표면 처리 : 샌드블라스팅 또는 쇼트블라스팅은 산화층을 제거하여 후속 코팅의 접착력을 향상시킵니다. 노멀라이징/퀜칭 + 템퍼링: 경도(일반적으로 HB 180-240) 및 인장 강도(≥500 MPa)를 증가시킵니다.
비파괴 검사: 내부 균열 검사를 위해 초음파 또는 자분 탐상 검사를 실시합니다.
아연도금: 아연 도금 두께가 80μm 이상이고 2000시간 염수 분무 시험을 거치는 일반적인 공정입니다.
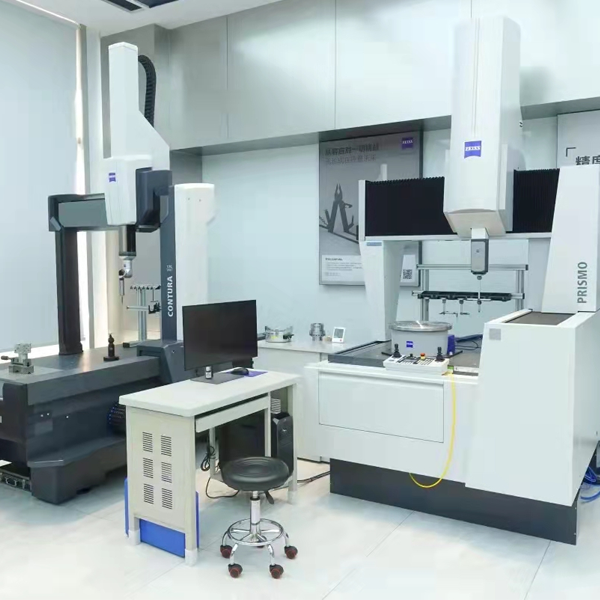
치수 검사: 좌표 측정기(CMM)를 사용하여 주요 치수를 검증합니다.
부하 테스트: 수직 및 수평 인장 시험은 무작위 샘플에 대해 수행됩니다(예: 상단 모서리 부속품은 150kN의 하중을 견뎌야 함).
인증: 제3자 검사 보고서(예: BV, SGS)를 제공하십시오.
재료 표준 : 주강(예: ASTM A27 Gr.65-35 또는 GB/T 11352 ZG270-500)이 사용됩니다. 화학 조성(C, Si, Mn, S, P 등) 및 기계적 특성(인장 강도 ≥ 500 MPa, 연신율 ≥ 12%)을 확인하기 위한 재료 보고서가 필요합니다.
주조 공정 : 기공, 슬래그 혼입, 수축과 같은 결함이 없도록 하기 위해 로스트폼 주조 또는 모래 주조법이 사용됩니다. 부분 검사를 위해서는 X선 또는 초음파 검사가 필요합니다.
금형 관리: 금형 치수의 마모 여부를 정기적으로 검사하고 주요 모서리 치수(예: 구멍 직경 및 구멍 간격)가 ISO 1161 표준(공차 ±1mm)을 준수하는지 확인하십시오.
열처리: 내부 응력을 제거하기 위해 노멀라이징 및 템퍼링을 실시합니다. 과도한 경도로 인한 취성 균열을 방지하기 위해 경도는 HB140~210 범위로 조절됩니다.
표면 처리: 쇼트 블라스팅 후 용융 아연 도금(아연층 두께 ≥ 80μm) 또는 방부 페인트 스프레이. 염수 분무 시험은 720시간 동안 실시해야 하며, 적녹이 발생하지 않아야 합니다.
상단 모서리 고정 구멍 직경 Φ50 ± 0.2mm, 하단 모서리 고정 구멍 직경 Φ60 ± 0.2mm.
모서리 접합면의 평탄도는 0.5mm 이하이어야 하며, 이는 박스와의 용접 시 응력 발생을 방지하기 위함입니다.
위치 정밀도: 20피트 박스 기준, 네 모서리 고정 장치의 대각선 편차는 5mm 이하로, 인양 중 트위스트 록의 정렬 불량을 방지합니다.
정적 하중 시험 : 수직 하중 ≥ 150kN (안전 계수 1.5배), 수평 하중 ≥ 75kN, 소성 변형 없음.
피로 시험: 10,000회 모의 리프팅 주기 후에도 균열이 발생하지 않음 (ISO 1496 기준).
충격 인성: 샤르피 충격 시험에서 -20°C에서 27J 이상의 충격력을 확보하여 저온 성능을 보장합니다.
1: 첨단 기술 및 장비 표준
첨단 기술: 모래 주조, 정밀 주조 및 로스트폼 주조 공정. 고객 요구 사항에 따라 주조 크기 및 중량을 0.5kg에서 10,000kg까지 제작 가능
자동화 설비: 자동화 생산 라인, 지능형 용해로(중주파/고주파 유도 용해로)를 갖추고 있습니다.
검사 장비: 화학 성분/분광 분석기 및 기계적 특성 검사 장비, 3차원 측정기(CMM), X선 결함 탐지기, 분광기, 초음파 검사 등 고급 품질 검사 방법을 갖추고 있습니다.
2:품질 관리 시스템
ISO 9001(품질경영시스템)
IATF 16949 (자동차 부품 등 자동차 산업 품질 관리 시스템)
ASTM/EN/JIS 및 기타 국제 재료 표준.
3:사용자 정의 기능
고객 도면에 따른 맞춤 생산이 가능하며, 고객은 금형비의 절반만 부담하면 새로운 주조품을 개발할 수 있습니다. 금형 제작 기간은 20일, 주조 기간은 10일, 가공 기간은 10일로 짧습니다.
고객에게 무료 샘플을 제공하며, 고객 샘플의 품질 보증 확인 후 대량 생산에 들어갑니다. 당사는 최소 주문 수량 제한 없이 다양한 선택지를 제공하여 고객의 요구를 충족합니다.
4:경쟁력있는 가격
저희 회사의 가격은 업계에서 매우 경쟁력이 있으며, 구체적인 가격은 주조 도면과 고객님의 주문 수량에 따라 달라집니다. 언제든지 문의해 주세요.
탄소, 규소, 망간, 황, 인, 크롬, 니켈, 구리 및 기타 원소
인장 강도, 항복 강도, 연신율, 경도, 충격 강도
3차원 검사, 비파괴 검사, 압력 시험 등
모든 부품에는 방청유 또는 프라이머를 도포하여 장기간 운송 중에도 양호한 상태를 유지하도록 합니다. 소형 부품은 나무 상자 팔레트로 포장하고, 대형 부품은 팔레트로 포장합니다 .
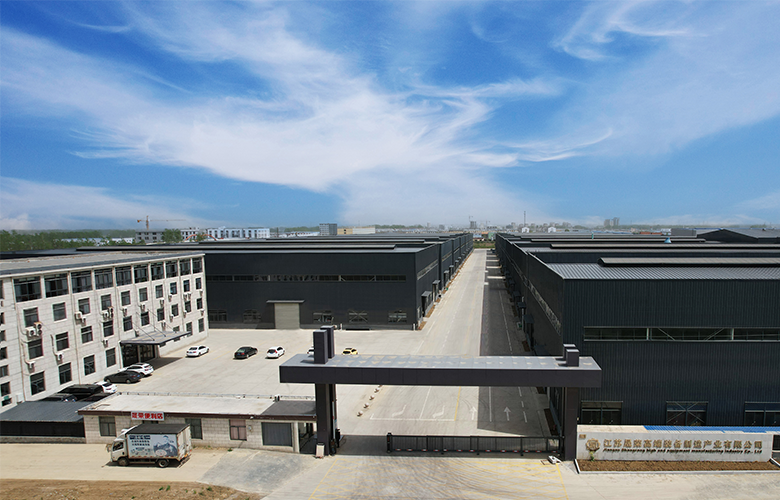
장쑤 선룽 고급장비 제조 유한회사는 약 26,000제곱미터 규모의 전문 주철 주조 공장으로, 80천만 위안을 투자하여 중주파로, 신동서울 수평 라인, 캐스트스타 수평 라인, 미세결정 자동 주조기, 40톤 및 20톤 믹서, 코어 제작기, 쇼트 블라스팅 기계, 머시닝 센터, 경사 레일 선반, 슬롯 머신, 수직 선반, 평레일 선반 등의 설비를 갖추고 있습니다. 또한 분광계, 인장 시험기, 경도 시험기 등의 시험 장비와 화학 분석 실험실을 보유하고 있습니다. 주요 생산품은 기계 부품, 자동차 부품, 산업용 펌프 부품, 베어링 및 변속기 부품입니다. 당사의 주요 사업은 QT450-12, 500-7, 600-3 볼밀 주조품과 HT250, HT300 회주철 주조품, 그리고 주강, 스테인리스강 등을 생산하는 것입니다. 사업 규모가 증가함에 따라 주력 사업뿐만 아니라 가공 제품 생산까지 사업 영역을 확장하여 다각화된 생산을 추구하고 있습니다. 현재 당사는 전문 경영팀과 신제품 개발팀을 포함하여 100명 이상의 직원을 보유하고 있습니다.
문의
연락처