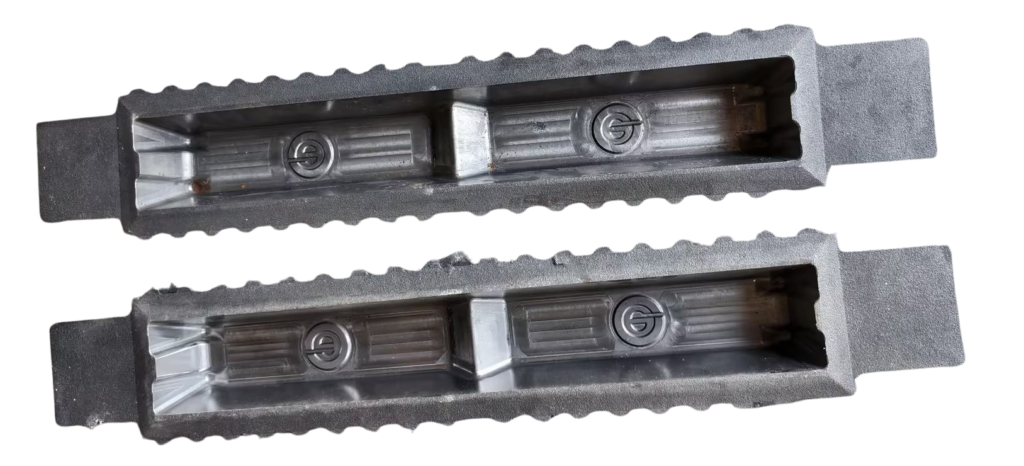
Em máquinas de fundição de lingotes de alumínio, os tanques de água de resfriamento são equipamentos cruciais para garantir a qualidade dos lingotes. Eles permitem que o alumínio fundido e quente esfrie e solidifique de forma rápida e uniforme dentro do molde, utilizando água (ou um método de resfriamento sem água).
Comparação de materiais:
| Tipo de material | Representante Sessão | vantagem | deficiência | Vida útil relativa (referência) |
| ferro fundido cinzento | HT200, HT250 | Possui boas propriedades de fundição (boa fluidez, alto rendimento), o menor custo de produção, condutividade térmica moderada e certo grau de autolubrificação, o que facilita a desmoldagem. | Baixa estabilidade térmica: É propenso a rachaduras sob aquecimento e resfriamento rápidos repetidos, resultando em uma vida útil mais curta. | Linha de base (aproximadamente 1-2 meses) |
| ferro fundido de grafite vermicular | - | Melhor desempenho geral: Possui resistência aproximadamente 70% superior à do ferro fundido cinzento, melhor condutividade térmica do que o ferro fundido nodular e melhor resistência à fadiga térmica. | O controle do processo de produção é mais complexo do que o do ferro fundido cinzento. | É ferro fundido cinzento. Mais de duas vezes. |
| Ferro dúctil | Série QT | Dentre os três materiais, possui a maior resistência à tração e tenacidade. | Possui a pior condutividade térmica e é propenso ao acúmulo de tensões durante ciclos térmicos, o que leva ao aparecimento de fissuras. | Aproximadamente 120-150 dias |
Principais processos e considerações de projeto
Para tornar os recipientes para lingotes de alumínio mais duráveis, os seguintes pontos são normalmente considerados durante a fabricação e o uso:
Controle da composição: Para peças de ferro fundido cinzento, controlar o equivalente de carbono próximo ao ponto eutético (por exemplo, em torno de 4.16%) e manter uma matriz perlítica acima de 98% ajuda a melhorar a resistência à fadiga térmica.
Ângulo de saída: A parede do molde é geralmente projetada com um ângulo de saída de 1° a 3° para facilitar o deslizamento do lingote de alumínio sob seu próprio peso após a solidificação, evitando danos ao molde causados por impactos externos.
Tratamento de superfície: A parede interna precisa ser lisa e é pulverizada com um agente desmoldante (como um revestimento à base de silicato) para evitar que o alumínio fundido grude e dificulte a remoção do lingote.
Método de Fabricação
Os recipientes para lingotes de alumínio são normalmente produzidos por fundição em areia úmida. Esse processo é de baixo custo, altamente adaptável e muito adequado para peças de ferro fundido produzidas em massa, como essas.
Como componente consumível, a produção de moldes para lingotes de alumínio deve garantir tanto a resistência do próprio molde quanto sua resistência à fadiga térmica. Em resumo, todo o processo de produção compreende três etapas principais: seleção do material, fundição e pós-processamento.
- Seleção de Materiais: Estabelecendo as Bases para o Desempenho
Os moldes para lingotes de alumínio são submetidos repetidamente à abrasão do alumínio fundido (aproximadamente 660-700°C) e a ciclos rápidos de aquecimento e resfriamento durante a operação; portanto, a escolha do material determina diretamente sua vida útil.
Materiais convencionais: Os primeiros materiais frequentemente utilizavam ferro fundido cinzento (como o HT250), mas seu desempenho era geralmente mediano. Atualmente, o ferro fundido com grafita vermicular é o material predominante, apresentando excelente resistência mecânica e à fadiga térmica, com uma vida útil mais que o dobro da do ferro fundido cinzento e do ferro fundido nodular.
Otimização de desempenho: Adicionando elementos de liga como cromo, molibdênio e níquel, ou realizando um tratamento de vermicularização pré-forno, a microestrutura do material pode ser ainda mais refinada, melhorando a resistência à fadiga.
- Fundição: Construindo o Corpo do Molde
Esta etapa envolve o despejo de metal fundido no molde vazio.
Processo convencional: A grande maioria dos moldes para lingotes de alumínio é produzida por fundição em areia. Esse método oferece alta flexibilidade e baixo custo, tornando-o adequado para a fabricação de peças fundidas de grandes dimensões e com formatos complexos.
Pontos-chave do processo: O elemento crucial é o controle rigoroso da temperatura e da velocidade de fundição para evitar defeitos como porosidade e bolhas de areia dentro do molde.
Design Avançado: Além da fundição integral tradicional, agora estão disponíveis designs bipartidos. Estes separam o corpo do molde desgastado das guias de suporte, permitindo a substituição apenas do corpo do molde após danos, economizando significativamente materiais e tempo de reparo.
- Pós-processamento: aprimorando a durabilidade e o desempenho. Após a produção da peça bruta, uma série de processos são necessários para "reforçá-la".
Tratamento térmico: O resfriamento rápido e o revenido eliminam as tensões de fundição e ajustam a microestrutura interna, melhorando assim a dureza e a resistência à fadiga térmica, prevenindo deformações e fissuras do molde durante o uso.
Usinagem de Precisão: Processos de fresagem, furação e outras usinagens são realizados nas superfícies de contato de montagem para garantir a instalação precisa do molde na máquina de fundição contínua.
Proteção da superfície: A nitretação ou pulverização da superfície do molde aumenta a resistência ao desgaste, reduz a adesão do alumínio fundido e facilita a desmoldagem do lingote de alumínio formado.
O processo atual de produção de moldes para lingotes de alumínio envolve a seleção de ferro fundido com grafita vermicular, um material com alta resistência à fadiga térmica, o controle rigoroso do processo de fundição e, finalmente, a melhoria do desempenho por meio de tratamento térmico e de superfície.