O EN-GJS-400-15 representa um dos materiais de ferro fundido nodular mais versáteis especificados em diversas aplicações de engenharia em todo o mundo. Compreender a composição química, as propriedades mecânicas e as equivalências do EN-GJS-400-15 permite que os engenheiros otimizem o projeto de componentes e alcancem resultados de fabricação confiáveis. Este guia completo explora as especificações do ferro fundido nodular EN-GJS-400-15, os requisitos de composição e as aplicações práticas que o tornam uma escolha econômica para componentes automotivos, peças de máquinas e aplicações gerais de engenharia.
Os profissionais do setor valorizam o material EN-GJS-400-15 por diversos motivos convincentes:
- A resistência mínima à tração de 400 MPa proporciona uma capacidade de suporte de carga confiável para aplicações de tensão moderada a alta.
- Um alongamento mínimo de 15% proporciona ductilidade, prevenindo falhas frágeis em condições de serviço exigentes.
- A excelente usinabilidade reduz os custos de fabricação, ao mesmo tempo que permite operações de acabamento com tolerâncias rigorosas.
- A resistência superior ao impacto, em comparação com o ferro fundido cinzento, protege os componentes em ambientes de carga dinâmica.
- O processo de fundição econômico minimiza o desperdício de material por meio de capacidades de fabricação com formato próximo ao final.
- Uma boa resistência ao desgaste prolonga a vida útil dos componentes em aplicações de fricção e contato.
- Confiabilidade comprovada em diversos setores, incluindo automotivo, equipamentos de construção e máquinas industriais.
Engenheiros que compreendem a composição, as propriedades e os graus equivalentes do EN-GJS-400-15 podem selecionar as especificações adequadas e alcançar o desempenho ideal com economia de produção.
Principais lições
- A norma EN-GJS-400-15 oferece uma resistência à tração mínima de 400 MPa com 15% de alongamento, adequada para aplicações de alta carga.
- A composição química do EN-GJS-400-15 inclui carbono, silício e elementos nodulantes controlados para a formação de grafite esferoidal.
- As classes de materiais equivalentes à norma internacional EN-GJS-400-15 incluem QT400-15 (China), FCD400 (Japão) e ASTM A536 60-40-18 (EUA).
- As propriedades mecânicas da norma EN-GJS-400-15 incluem uma resistência ao escoamento mínima de 250 MPa e uma dureza entre 130 e 180 HB.
- A estrutura esferoidal do grafite proporciona excelentes vantagens em termos de ductilidade, resistência ao impacto e usinabilidade.
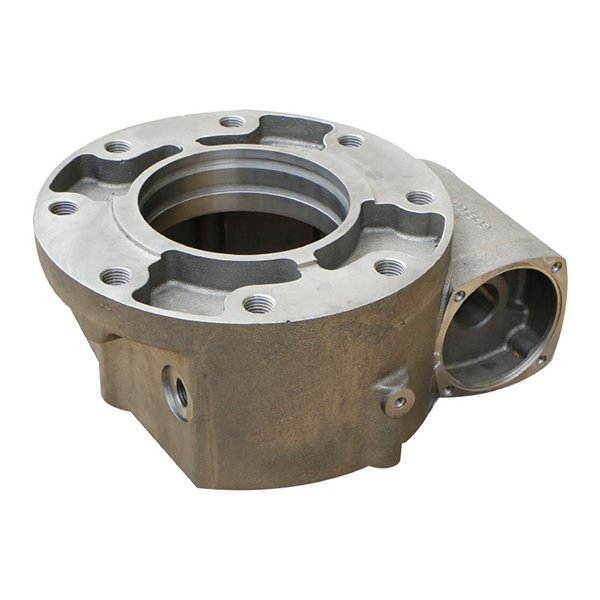
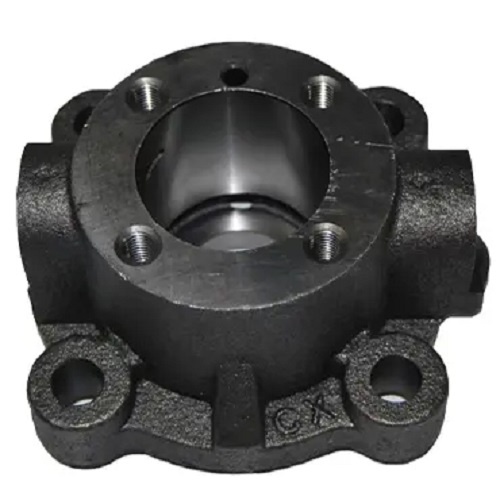
- As aplicações incluem virabrequins, bielas, carcaças de diferenciais, corpos de bombas, componentes de válvulas e suportes estruturais.
- Fundições profissionais de ferro fundido nodular com certificação ISO garantem propriedades consistentes do material de acordo com a norma EN-GJS-400-15.
- A especificação de material EN-GJS-400-15 segue os requisitos da norma EN 1563 para produção e testes.
O que é o material EN-GJS-400-15?
Classificação de Material
A norma EN-GJS-400-15 segue o sistema de designação europeu estabelecido pela EN 1563 para materiais de ferro fundido nodular. A nomenclatura se divide em indicadores técnicos específicos que definem as características do material. “EN” significa Norma Europeia de Padronização, garantindo a consistência da especificação do material EN-GJS-400-15 em todas as regiões de fabricação. “GJS” identifica o material como ferro fundido nodular com estrutura de grafita esferoidal (nodular), diferenciando-o do ferro fundido cinzento, que utiliza a designação “GJL”. O número “400” indica a resistência à tração mínima de 400 megapascais medida em barras de ensaio padrão, enquanto “15” representa a porcentagem mínima de alongamento.
Este sistema de designação padronizado ajuda engenheiros e especialistas em compras a identificar rapidamente as propriedades do material EN-GJS-400-15 sem consultar documentos de especificação detalhados. A convenção de nomenclatura elimina confusões na aquisição de materiais em âmbito internacional. Os fabricantes utilizam a mesma composição e características de desempenho do ferro fundido nodular EN-GJS-400-15, independentemente da localização geográfica ou do fornecedor.
O material também possui a designação numérica EN-GJS-400-15, com o número de material 5.3106 nas normas europeias. Essas designações alternativas constam nos certificados de materiais e na documentação técnica. Compreender os múltiplos formatos de designação facilita a verificação do material durante os processos de aquisição e controle de qualidade.
Nota: A estrutura esferoidal do grafite distingue o EN-GJS-400-15 do ferro fundido cinzento (série EN-GJL), onde o grafite aparece em forma de flocos. Essa diferença microestrutural impacta fundamentalmente as propriedades mecânicas e a adequação de aplicação do EN-GJS-400-15, proporcionando ductilidade e resistência ao impacto superiores.
Características da microestrutura
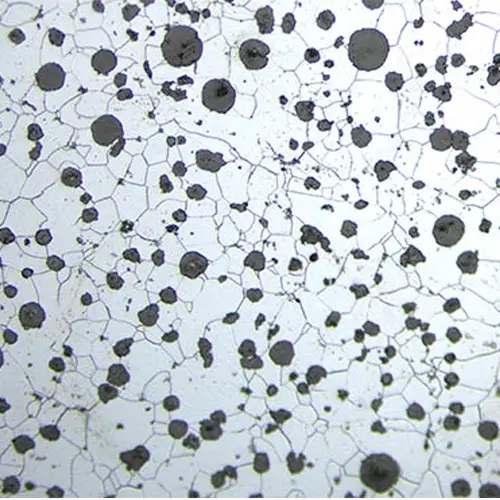
As características de desempenho distintas do ferro fundido nodular EN-GJS-400-15 derivam de sua microestrutura cuidadosamente desenvolvida durante a solidificação. O ferro fundido contendo a composição química apropriada do EN-GJS-400-15 recebe tratamento com elementos nodulizantes (tipicamente magnésio ou cério) que causam a precipitação de grafita em forma nodular esférica por toda a matriz metálica. Esses nódulos de grafita distribuem-se uniformemente, criando inclusões arredondadas em vez das lamelas pontiagudas encontradas no ferro fundido cinzento.
A matriz metálica que envolve os nódulos de grafite é composta predominantemente de ferrita no material EN-GJS-400-15. A ferrita proporciona excelente ductilidade e tenacidade, mantendo ao mesmo tempo boa resistência. Essa estrutura predominantemente ferrítica com grafite esferoidal oferece o equilíbrio de propriedades que torna o EN-GJS-400-15 adequado para aplicações que exigem tanto resistência quanto ductilidade.
| Componente de Microestrutura | Conteúdo típico | Contribuição para Propriedades |
|---|---|---|
| Grafite esferoidal | 10-15% por volume | Ductilidade, usinabilidade, distribuição de tensões |
| ferrite | > 80% | Alta ductilidade, tenacidade e resistência ao impacto. |
| Perlita | Contribuição da força, limitada nesta categoria. | |
| Carbonetos | Mínimo/ausente | Deve ser evitado para propriedades ideais. |
Os nódulos de grafite, ao contrário das lamelas do ferro fundido cinzento, não atuam como concentradores de tensão acentuados. Seu formato arredondado permite que a matriz metálica se deforme ao seu redor sob carga, o que explica a excelente ductilidade e resistência ao impacto do material. Essa característica permite que as propriedades mecânicas do EN-GJS-400-15 se aproximem do desempenho do aço fundido, mantendo as vantagens da fundição.
A matriz predominantemente ferrítica proporciona os elevados valores de alongamento exigidos pela norma EN 1563. A estrutura cristalina cúbica de faces centradas da ferrita permite uma extensa deformação plástica antes da fratura, proporcionando o alongamento mínimo de 15% que distingue esta classe. Esta combinação torna o ferro fundido nodular EN-GJS-400-15 particularmente valioso para aplicações que requerem absorção de energia e resistência à fratura frágil.
Principais atributos de desempenho
O EN-GJS-400-15 se destaca em aplicações onde a combinação de capacidade de fundição, usinabilidade e desempenho mecânico proporciona o melhor custo-benefício. O material demonstra boa resistência ao desgaste em aplicações com contato deslizante moderado, embora não atinja o desempenho de ferros fundidos nodulares de maior resistência com matrizes mais perlíticas.
A resistência ao impacto representa uma vantagem distintiva do ferro fundido nodular em comparação com o ferro fundido cinzento. As propriedades mecânicas do EN-GJS-400-15 incluem uma capacidade de absorção de energia de impacto significativamente superior à do ferro fundido cinzento, tipicamente entre 10 e 15 Joules no ensaio Charpy com entalhe em V à temperatura ambiente. A morfologia esferoidal da grafita e a matriz ferrítica permitem a absorção de energia através de deformação plástica, em vez de fratura frágil imediata.
A usinabilidade do ferro fundido nodular EN-GJS-400-15 supera a do aço, embora permaneça ligeiramente inferior à do ferro fundido cinzento. Os nódulos de grafita esferoidal quebram os cavacos durante as operações de corte, embora não tão eficazmente quanto as lamelas de grafita. As operações de fabricação alcançam boa produtividade com ferramentas de metal duro e parâmetros de corte otimizados. A faixa de dureza moderada (130-180 HB) facilita as operações de acabamento com tolerâncias rigorosas.
A ductilidade permite processos de fabricação que incluem a conformação a frio de peças menores, operações de endireitamento e curvatura limitada sem fissuras. Essa flexibilidade de processamento diferencia o material EN-GJS-400-15 do ferro fundido cinzento, que não tolera deformação plástica. No entanto, operações de conformação extensivas permanecem impraticáveis em comparação com materiais de aço forjado.
Dica: Ao projetar componentes que exigem complexidade de fundição e resistência ao impacto ou ductilidade, priorize o EN-GJS-400-15 em relação ao ferro fundido cinzento para evitar falhas frágeis, mantendo a economia de fabricação por meio dos processos de fundição.
EN-GJS-400-15 Composição Química
Compreender a composição química do EN-GJS-400-15 fornece informações essenciais sobre o comportamento do material durante a fundição e seu desempenho em serviço. A composição do EN-GJS-400-15 inclui elementos cuidadosamente balanceados que controlam a formação de nódulos de grafita, a estrutura da matriz e as propriedades mecânicas do EN-GJS-400-15. Cada elemento na composição química do ferro fundido nodular EN-GJS-400-15 desempenha funções específicas para alcançar as características de fundição e os resultados de desempenho desejados.
Elementos de Liga Primários
Carbono (C): 3.40% a 3.80%
O teor de carbono determina diretamente a quantidade de grafite e o potencial para a formação de grafite nodular em todo o material EN-GJS-400-15. A alta concentração de carbono proporciona excelente fluidez de fundição, permitindo o preenchimento completo de geometrias complexas durante o vazamento. Durante a solidificação, o carbono precipita na forma de nódulos de grafite esferoidal quando o tratamento de nodularização e as condições de resfriamento são adequados.
A composição química EN-GJS-400-15 especifica o teor de carbono na faixa hipereutética típica do ferro fundido nodular. Essa faixa equilibra a fluidez da fundição, a quantidade de nódulos de grafita e as propriedades mecânicas finais. O excesso de carbono cria um material muito macio com resistência reduzida. A insuficiência de carbono resulta na formação de carbonetos que reduzem a ductilidade e causam fragilidade, comprometendo as vantagens fundamentais do ferro fundido nodular.
As fundições monitoram o teor de carbono durante as operações de fusão por meio de análise espectrográfica. Os níveis de carbono devem ser verificados antes do tratamento de nodularização de cada lote de produção. O equivalente de carbono (CE = %C + %Si/3 + %P/3) varia tipicamente de 4.3 a 4.6 para propriedades e características de fundição ideais do material EN-GJS-400-15.
Silício (Si): 2.20% a 2.80%
O silício atua como elemento primário de grafitização, promovendo a formação de grafite em vez da precipitação de carbonetos. A faixa de silício na composição EN-GJS-400-15 garante grafitização adequada, controlando a estrutura da matriz. O silício promove a formação de ferrita na matriz, contribuindo para a estrutura predominantemente ferrítica necessária para a especificação de alta elongação desta classe.
Um maior teor de silício na composição química da liga EN-GJS-400-15 aumenta a porcentagem de ferrita e reduz o teor de perlita. Esse efeito produz a matriz dúctil e resistente característica das propriedades mecânicas da EN-GJS-400-15. O silício também melhora a fluidez da peça fundida e reduz a tendência à contração, aumentando a integridade da peça e reduzindo o risco de defeitos.
A medição do silício requer análises espectroscópicas precisas durante a produção. O efeito combinado do carbono e do silício determina a tendência de formação de grafite e a microestrutura da matriz. As fundições modernas otimizam o teor de silício com base na espessura da seção transversal do componente, na taxa de resfriamento e nas propriedades desejadas do material EN-GJS-400-15 para garantir resultados consistentes.
Magnésio (Mg): 0.03% a 0.06% (residual)
O magnésio representa o elemento nodularizante crítico que distingue o ferro fundido nodular do ferro fundido cinzento. A adição de magnésio durante o processo de tratamento faz com que o grafite precipite na forma esferoidal em vez de em flocos. O magnésio residual na composição final do EN-GJS-400-15 indica um tratamento nodularizante bem-sucedido.
O tratamento com magnésio normalmente adiciona de 0.4 a 0.8% de magnésio ao ferro fundido, sendo a maior parte consumida por reações com enxofre e oxigênio. O magnésio residual restante (0.03 a 0.06%) é suficiente para a formação de grafita nodular. A insuficiência de magnésio residual produz grafita degenerada ou em flocos, comprometendo as propriedades mecânicas do EN-GJS-400-15. O excesso de magnésio cria carbonetos e defeitos superficiais.
A estreita faixa aceitável de magnésio residual exige um controle preciso do processo. As fundições modernas de ferro fundido nodular empregam métodos de tratamento sofisticados, incluindo tratamento na panela de fundição, tratamento no distribuidor ou tratamento no molde. Cada método proporciona adições controladas de magnésio, garantindo uma nodularização consistente em todas as corridas de produção.
Manganês (Mn): 0.10% a 0.40%
O manganês no ferro fundido nodular EN-GJS-400-15 desempenha múltiplas funções, incluindo a neutralização do enxofre e um pequeno reforço da matriz. No entanto, a especificação do material EN-GJS-400-15 limita o teor de manganês para preservar a matriz predominantemente ferrítica, essencial para alta elongação. O excesso de manganês promove a formação de perlita, reduzindo a ductilidade abaixo dos requisitos da especificação.
A faixa relativamente baixa de manganês na composição química do EN-GJS-400-15 distingue essa classe de ferros fundidos perlíticos nodulares de maior resistência. As fundições controlam cuidadosamente a quantidade de manganês adicionada por meio da seleção do material de carga. Ferro-gusa com baixo teor de manganês e sucata de aço selecionada mantêm o teor de manganês dentro das faixas desejadas.
O manganês também neutraliza o enxofre formando inclusões de sulfeto de manganês. No entanto, um tratamento de nodularização adequado remove a maior parte do enxofre, reduzindo a necessidade de manganês para esse fim. A especificação de manganês garante principalmente a formação suficiente de ferrita para as propriedades mecânicas exigidas pela norma EN-GJS-400-15.
Controle de Elementos de Impureza
Enxofre (S): Máximo 0.015%
O controle do enxofre é de importância crítica na produção de ferro fundido nodular. O enxofre inibe fortemente a nodularização, consumindo magnésio por meio da formação de sulfetos. A composição EN-GJS-400-15 requer um teor de enxofre muito baixo, permitindo um tratamento nodularizante eficaz com adições econômicas de magnésio.
A seleção da matéria-prima concentra-se principalmente no teor de enxofre. Ferro-gusa com baixo teor de enxofre e sucata de aço cuidadosamente selecionada minimizam a entrada de enxofre. Fundições modernas podem empregar tratamentos de dessulfurização antes da nodularização, normalmente atingindo níveis de enxofre de 0.005 a 0.010%. Esses tratamentos reagem o enxofre com dessulfurantes à base de carboneto de cálcio, magnésio ou sódio.
A remoção insuficiente de enxofre aumenta o consumo de magnésio durante o tratamento de nodularização. O excesso de magnésio necessário eleva os custos e aumenta o risco de formação de carbonetos. O controle adequado do enxofre garante propriedades consistentes do ferro fundido nodular EN-GJS-400-15 com uso econômico de magnésio.
Fósforo (P): Máximo 0.08%
O fósforo confere fragilidade ao ferro fundido nodular pela formação de um eutético ferro-fosfeto de ferro que se concentra nos limites das células. O limite de fósforo na composição química do EN-GJS-400-15 impede a formação excessiva de steadita, que reduziria a ductilidade e a resistência ao impacto, comprometendo as vantagens fundamentais do material.
A especificação de material EN-GJS-400-15 mantém limites moderados de fósforo em comparação com o ferro fundido cinzento. A estrutura de grafita esferoidal proporciona alguma tolerância aos efeitos do fósforo em comparação com a grafita lamelar, mas os requisitos de ductilidade ainda exigem controle. Componentes sujeitos a cargas de impacto ou que requerem alongamento máximo devem minimizar o teor de fósforo.
A seleção da matéria-prima controla a quantidade de fósforo a ser adicionada, visto que a remoção economicamente viável do fósforo do ferro fundido permanece inviável. O ferro-gusa normalmente contém mais fósforo do que a sucata de aço. As fundições misturam os materiais de carga para atingir os níveis de fósforo desejados, dentro das especificações de composição da norma EN-GJS-400-15, mantendo os custos de fusão economicamente viáveis.
Comparação de composição EN-GJS-400-15
A comparação da composição química do ferro fundido nodular EN-GJS-400-15 com as classes adjacentes esclarece a posição do material dentro da família do ferro fundido nodular:
| Element | PT-GJS-400-15 | PT-GJS-450-10 | PT-GJS-500-7 |
|---|---|---|---|
| Carbono (%) | 3.40-3.80 | 3.30-3.80 | 3.20-3.80 |
| Silício (%) | 2.20-2.80 | 2.20-3.00 | 2.20-3.00 |
| Manganês (%) | 0.10-0.40 | 0.20-0.80 | 0.20-0.80 |
| Magnésio (%) | 0.03-0.06 | 0.03-0.06 | 0.03-0.06 |
| Fósforo (%) | Max 0.08 | Max 0.08 | Max 0.08 |
| Enxofre (%) | Max 0.015 | Max 0.015 | Max 0.015 |
Os aços de maior resistência permitem um teor mais elevado de manganês, promovendo a formação de perlita para maior resistência, embora isso implique menor alongamento. A composição do EN-GJS-400-15 enfatiza a formação de ferrita através de um teor limitado de manganês, priorizando a ductilidade em detrimento da resistência máxima. Esse equilíbrio torna o EN-GJS-400-15 adequado para aplicações que exigem resistência ao impacto e absorção de energia.
Nota: A norma EN 1563 especifica que a composição química EN-GJS-400-15 serve como guia de produção. A aceitação final depende do atendimento aos requisitos de propriedades mecânicas, independentemente dos valores exatos da composição dentro das faixas especificadas. As fundições otimizam a composição para geometrias de componentes e taxas de resfriamento específicas.
EN-GJS-400-15 Propriedades Mecânicas
As características de desempenho definidas pelas propriedades mecânicas da norma EN-GJS-400-15 determinam a adequação do material para aplicações de engenharia específicas. Uma compreensão abrangente das propriedades do material segundo a norma EN-GJS-400-15 permite uma análise precisa de tensões e a definição de fatores de segurança adequados durante o projeto de componentes. A especificação de material EN-GJS-400-15 estabelece valores mínimos que garantem um desempenho confiável em diversas aplicações.
Propriedades de tração
Resistência à tração (Rm): 400-600 MPa (mínimo 400 MPa)
A resistência à tração representa o principal critério de aceitação para a especificação de material EN-GJS-400-15. O valor mínimo de 400 MPa deve ser atingido ao testar barras de teste fundidas separadamente. O material de produção típico geralmente excede o valor mínimo, sendo 420-480 MPa comuns para processos de fundição bem controlados que produzem estruturas predominantemente ferríticas.
A resistência à tração do ferro fundido nodular depende principalmente da microestrutura da matriz e das características dos nódulos de grafita. Matrizes ferríticas proporcionam resistência moderada com excelente ductilidade. Uma distribuição mais fina dos nódulos de grafita e um maior número de nódulos melhoram as propriedades de tração, reduzindo as concentrações de tensão. A composição química do EN-GJS-400-15 e a taxa de resfriamento durante a solidificação controlam essas características microestruturais.
Os procedimentos de ensaio seguem as normas EN 1563 ou ISO 1083. Os corpos de prova são usinados a partir de barras de ensaio fundidas separadamente para garantir condições de ensaio consistentes. O diâmetro da barra de ensaio e a taxa de resfriamento são aproximados de seções de fundição típicas, fornecendo propriedades mecânicas representativas da norma EN-GJS-400-15 para referência de projeto.
Limite de escoamento (Rp0.2): 250-370 MPa (mínimo 250 MPa)
A resistência ao escoamento indica o nível de tensão no qual a deformação plástica permanente se inicia. A especificação de material EN-GJS-400-15 exige uma resistência ao escoamento mínima de 250 MPa (método de deformação de 0.2%). Essa propriedade auxilia os engenheiros a determinar os níveis de tensão de trabalho seguros e a projetar fatores de segurança adequados.
A matriz ferrítica característica da composição EN-GJS-400-15 resulta em uma resistência ao escoamento relativamente baixa em comparação com os ferros fundidos nodulares perlíticos. No entanto, a diferença significativa entre a resistência ao escoamento e a resistência à tração indica uma considerável capacidade de endurecimento por deformação e boa capacidade de absorção de energia. Essa propriedade contribui para a resistência ao impacto e previne falhas frágeis repentinas.
As variações na resistência ao escoamento dependem da proporção ferrita/perlita na matriz e do tamanho do grão. Estruturas de grãos mais finos e maior teor de ferrita geralmente produzem resistências ao escoamento próximas ao mínimo especificado. Os cálculos de engenharia devem usar o valor mínimo especificado (250 MPa) para um projeto conservador, a menos que controles de produção específicos garantam valores mais altos.
Alongamento (A): mínimo de 15%
O alongamento representa uma característica distintiva crítica das propriedades mecânicas do EN-GJS-400-15 em comparação com o ferro fundido cinzento ou com ferros fundidos nodulares de maior resistência. O requisito mínimo de 15% de alongamento garante ductilidade adequada para carregamento dinâmico, resistência ao impacto e comportamento seguro em caso de falha. Essa propriedade impede a fratura frágil repentina, permitindo que os componentes se deformem visivelmente antes da ruptura.
A matriz predominantemente ferrítica, obtida através do controle da composição química do EN-GJS-400-15, proporciona o alongamento necessário. A estrutura cristalina da ferrita permite uma extensa deformação plástica por meio do movimento de discordâncias. Os nódulos de grafita esferoidal possibilitam a deformação da matriz ao redor dos nódulos sem iniciar trincas, diferentemente da grafita em flocos, que cria pontos de concentração de tensão.
Os valores de alongamento normalmente variam de 15% a 25%, dependendo da espessura da seção, da taxa de resfriamento e da microestrutura. Seções mais espessas, resfriadas mais lentamente, geralmente atingem alongamentos maiores devido a estruturas de grãos de ferrita mais grosseiras. Os engenheiros especificam o aço EN-GJS-400-15 quando o alongamento excede o requisito de 10%, proporcionando uma margem de segurança contra comportamento frágil.
| Propriedade | EN-GJS-400-15 Valor | Método de teste |
|---|---|---|
| Resistência à tração (Rm) | ≥400 MPa (típico 420-480 MPa) | EN 1563, ISO 1083 |
| Força de rendimento (Rp0.2) | ≥250 MPa (típico 250-320 MPa) | EN 1563, ISO 1083 |
| Alongamento (A) | ≥15% (típico 15-25%) | EN 1563, ISO 1083 |
| Dureza Brinell (HB) | 130-180 HB | PT 1563 |
Características de dureza
Dureza Brinell: 130-180 HB
As medições de dureza proporcionam uma verificação rápida e não destrutiva das propriedades do material EN-GJS-400-15. A faixa de dureza Brinell correlaciona-se com uma microestrutura de matriz predominantemente ferrítica. Valores de dureza mais baixos indicam alto teor de ferrita, produzindo ductilidade máxima. Valores mais altos sugerem maior teor de perlita ou microestrutura mais fina, aumentando a resistência, mas reduzindo o alongamento.
As fundições utilizam testes de dureza para o controle de qualidade da produção. Medições em peças fundidas de produção ou em corpos de prova verificam se o material atende aos valores esperados para a microestrutura e as propriedades mecânicas do ferro fundido nodular EN-GJS-400-15. Os testes de dureza exigem menos tempo e preparação da amostra do que os ensaios de tração, possibilitando uma verificação econômica.
A faixa de dureza moderada proporciona resistência aceitável ao desgaste em aplicações de contato deslizante leve, mantendo excelente usinabilidade. Componentes que operam em ambientes de atrito moderado se beneficiam de valores de dureza próximos ao limite superior da faixa de especificação. No entanto, aplicações que exigem máxima resistência ao impacto devem priorizar valores de dureza mais baixos, indicando alto teor de ferrita.
Dureza Vickers: 140-210 HV (equivalente)
As medições de dureza Vickers convertem-se aproximadamente para a faixa de dureza Brinell. O teste Vickers utiliza cargas de indentação menores, adequadas para testar superfícies acabadas ou componentes pequenos, onde o teste Brinell danificaria as peças. A equivalência de dureza permite a comparação entre métodos de teste e a verificação em componentes de produção.
Propriedades físicas
Densidade: 7.05-7.15 g/cm³
A densidade do ferro fundido nodular EN-GJS-400-15 permanece relativamente constante, independentemente das variações de composição dentro dos limites de especificação. Essa densidade consistente simplifica os cálculos de peso durante o projeto de componentes. A densidade se aproxima da do aço carbono (7.85 g/cm³), embora seja ligeiramente menor, proporcionando uma modesta redução de peso para volumes equivalentes.
As previsões de peso utilizam o valor da densidade padrão (tipicamente 7.1 g/cm³) multiplicado pelo volume do componente. A densidade precisa permite o cálculo exato da massa do componente para transporte, manuseio e análise de carga dinâmica. O teor de grafite reduz ligeiramente a densidade em comparação com o aço, substituindo o ferro, mais denso, por carbono, mais leve, embora o efeito permaneça pequeno em comparação com as alternativas de alumínio.
Módulo de Elasticidade: 169-175 GPa
O módulo de elasticidade do material EN-GJS-400-15 se aproxima mais dos valores do aço do que do ferro fundido cinzento. Valores típicos em torno de 169-175 GPa representam a rigidez do material sob carga de tração. A morfologia do grafite esferoidal proporciona uma transferência de carga mais eficaz através da matriz metálica contínua em comparação com o grafite em flocos, que interrompe a continuidade da matriz.
Os engenheiros devem levar em consideração o módulo ligeiramente inferior em comparação com o aço (200-210 GPa) ao calcular a deflexão sob carga. Os componentes de ferro fundido dúctil sofrem uma deflexão um pouco maior do que peças equivalentes de aço submetidas a cargas idênticas. No entanto, a diferença permanece muito menor do que a do ferro fundido cinzento (78-103 GPa), tornando o EN-GJS-400-15 adequado para aplicações que exigem boa rigidez.
A variação do módulo depende da distribuição dos nódulos de grafita e da estrutura da matriz. Os cálculos de projeto normalmente utilizam valores de módulo conservadores, levando em consideração a variação potencial. O módulo relativamente consistente em diferentes seções da peça fundida torna o ferro fundido nodular EN-GJS-400-15 mais previsível do que o ferro fundido cinzento para aplicações em que a rigidez é crítica.
Coeficiente de Poisson: 0.27-0.29
A razão de Poisson do material EN-GJS-400-15 é bastante semelhante aos valores do aço (0.27-0.30). Essa propriedade afeta os cálculos de tensão em condições de carregamento multiaxial e influencia a deformação lateral durante o carregamento de tração. A semelhança com o aço permite o uso de métodos de cálculo padrão sem modificações especiais para a maioria das aplicações.
Propriedades térmicas
Condutividade térmica: 31-33 W/(m·K)
O material EN-GJS-400-15 conduz calor com menor eficiência do que o ferro fundido cinzento (46-50 W/(m·K)), mas de forma semelhante ao aço fundido. A matriz metálica contínua proporciona o principal caminho de condução, com nódulos de grafita esferoidal atuando como isolantes térmicos, interrompendo o fluxo de calor. Essa condutividade moderada é adequada para aplicações sem requisitos térmicos extremos.
Componentes que exigem dissipação de calor significativa podem favorecer o ferro fundido cinzento em detrimento do ferro fundido nodular. No entanto, as propriedades mecânicas do ferro fundido nodular EN-GJS-400-15, incluindo resistência ao impacto e ductilidade, muitas vezes superam as desvantagens da condutividade térmica em diversas aplicações. Os cálculos de transferência de calor devem levar em consideração a condutividade moderada quando o desempenho térmico for crítico.
Coeficiente de expansão térmica: 10.0-11.5 × 10⁻⁶/K
O coeficiente de expansão térmica das propriedades mecânicas do EN-GJS-400-15 é bastante semelhante aos valores do aço carbono. Essa compatibilidade minimiza a tensão térmica na montagem de componentes de ferro fundido nodular com peças de aço. Taxas de expansão similares evitam o afrouxamento ou travamento em função das variações de temperatura, simplificando o projeto de conjuntos que combinam materiais.
Os nódulos de grafita esferoidal proporcionam alguma estabilidade dimensional, restringindo parcialmente a expansão da matriz. O ferro fundido nodular apresenta boa estabilidade dimensional sob ciclos térmicos, embora não atinja o desempenho do ferro fundido cinzento nesse aspecto. Aplicações de precisão devem considerar os efeitos da expansão térmica durante as variações de temperatura.
Capacidade térmica específica: 460-500 J/(kg·K)
A capacidade térmica específica indica a energia necessária para alterar a temperatura de um material. O material EN-GJS-400-15 absorve calor moderadamente em comparação com outros metais. Essa propriedade influencia o comportamento em ciclos térmicos e os cálculos da taxa de resfriamento durante tratamentos térmicos ou em condições de serviço. A massa térmica afeta a resposta do componente às variações de temperatura em serviço.
Propriedades de impacto
Energia de impacto Charpy V-Notch: 10-20 Joules (temperatura ambiente, típica)
Embora a norma EN 1563 não especifique testes de impacto obrigatórios para o aço EN-GJS-400-15 à temperatura ambiente, a resistência ao impacto representa uma importante característica de desempenho. Os valores típicos de energia de impacto variam de 10 a 20 Joules no ensaio Charpy com entalhe em V à temperatura ambiente, excedendo significativamente o ferro fundido cinzento (tipicamente <3 Joules).
A matriz ferrítica e a morfologia esferoidal do grafite permitem a absorção de energia por meio de deformação plástica. Componentes sujeitos a cargas de impacto ou forças dinâmicas se beneficiam dessa característica. A resistência ao impacto evita a fratura frágil que poderia ocorrer com ferro fundido cinzento sob condições de carregamento semelhantes.
A resistência ao impacto em baixas temperaturas diminui à medida que a temperatura cai abaixo de 0 °C, seguindo o comportamento típico de materiais ferríticos. Aplicações que exigem resistência ao impacto em temperaturas abaixo de zero devem especificar as variantes EN-GJS-400-15-LT (baixa temperatura) ou EN-GJS-400-15-RT (testada à temperatura ambiente) com propriedades de impacto comprovadas.
Características tribológicas
Resistência ao desgaste
A matriz ferrítica do material EN-GJS-400-15 proporciona resistência moderada ao desgaste em aplicações de contato deslizante. O material apresenta desempenho adequado em ambientes de fricção leve a moderada, embora ferros fundidos nodulares perlíticos de maior resistência ou ferro fundido cinzento ofereçam resistência superior ao desgaste em condições severas. Os nódulos de grafita esferoidal proporcionam algum efeito autolubrificante, embora menos pronunciado do que a grafita lamelar.
Aplicações que envolvem partículas abrasivas apresentam resistência ao desgaste aceitável para ciclos de trabalho moderados. As propriedades mecânicas do EN-GJS-400-15 equilibram a resistência ao desgaste com a ductilidade e a resistência ao impacto. A vida útil geralmente atende aos requisitos de muitas aplicações industriais sem a necessidade de tratamentos de endurecimento superficial. No entanto, aplicações com desgaste severo podem justificar o endurecimento superficial ou a seleção de materiais alternativos.
Usinabilidade
O ferro fundido nodular EN-GJS-400-15 demonstra boa usinabilidade com ferramentas de corte de metal duro e parâmetros otimizados. Os nódulos de grafita esferoidal quebram os cavacos durante as operações de corte de forma mais eficaz do que o aço, embora não atinjam o desempenho do ferro fundido cinzento. As operações de fabricação alcançam produtividade satisfatória com ferramentas e parâmetros de corte adequados.
Os parâmetros típicos de usinagem para o material EN-GJS-400-15 incluem:
- Velocidades de corte: 120-180 m/min para operações de torneamento e fresamento.
- Taxas de avanço: 0.1-0.3 mm/rev, dependendo do tipo de operação.
- Profundidade de corte: 1-4 mm para desbaste, 0.2-0.8 mm para acabamento.
- Materiais da ferramenta: Pastilhas de metal duro são recomendadas para maior eficiência de produção.
A dureza moderada das propriedades mecânicas do EN-GJS-400-15 equilibra os requisitos de resistência com a facilidade de acabamento. As operações de furação, rosqueamento e usinagem de roscas são realizadas de forma eficiente com as ferramentas adequadas. Os componentes podem ser usinados com tolerâncias rigorosas e bom acabamento superficial utilizando equipamentos convencionais.
As ferramentas de metal duro proporcionam vida útil ideal na usinagem de produção. A aplicação adequada de fluido de corte auxilia na remoção de cavacos e prolonga a vida útil da ferramenta. A usinabilidade geral proporciona economia de produção satisfatória, ao mesmo tempo que oferece desempenho mecânico superior ao do ferro fundido cinzento em termos de ductilidade e resistência ao impacto.
Dica: Ao selecionar entre os tipos de ferro fundido nodular, considere que as propriedades mecânicas do EN-GJS-400-15 priorizam a ductilidade e a resistência ao impacto em detrimento da resistência máxima. Aplicações que exigem absorção de energia, resistência a cargas dinâmicas ou segurança contra falhas frágeis se beneficiam desse tipo de ferro fundido em comparação com alternativas de maior resistência, porém menos dúcteis.
Normas de especificação de materiais EN-GJS-400-15
Diversas normas internacionais regem a produção e os testes de ferro fundido nodular, garantindo consistência entre as diferentes regiões de fabricação. Compreender as normas de especificação de materiais EN-GJS-400-15 aplicáveis facilita o fornecimento internacional e a verificação da qualidade. Essas normas definem os requisitos para composição química, propriedades mecânicas, métodos de ensaio e certificação.
Padrões europeus
EN 1563:2018 (Norma Atual)
A norma europeia EN 1563, intitulada “Fundição – Ferros Fundidos com Grafite Esferoidal”, fornece especificações abrangentes para a produção e os ensaios de ferro fundido nodular. Esta norma substituiu normas nacionais anteriores, incluindo a DIN 1693 (Alemanha), a BS 2789 (Reino Unido) e a NF A32-201 (França). A especificação de material EN-GJS-400-15 segue os requisitos estabelecidos na EN 1563:2018.
A norma EN 1563 abrange:
- Sistema de designação de materiais e classificações de qualidade
- EN-GJS-400-15 faixas de referência para composição química
- Requisitos de propriedades mecânicas, incluindo métodos de ensaio.
- Procedimentos e dimensões para fundição de barras de teste
- Métodos de avaliação da estrutura do nódulo
- Requisitos de inspeção e certificação
- Critérios de aceitação e procedimentos de resolução de disputas
A norma especifica os valores mínimos de resistência à tração, limite de escoamento e alongamento para diversas classes de ferro fundido nodular, determinados a partir de corpos de prova fundidos separadamente. As propriedades do material EN-GJS-400-15 devem atender aos requisitos mínimos de 400 MPa de resistência à tração, 250 MPa de limite de escoamento e 15% de alongamento, medidos em corpos de prova apropriados. As faixas de dureza fornecem uma verificação adicional da microestrutura.
EN-GJS-400-15 Designação Numérica
O sistema europeu de designação numérica atribui o número de material 5.3106 ao material EN-GJS-400-15. Este formato numérico aparece em alguns certificados de materiais e documentação técnica. O sistema de designação fornece uma identificação alternativa que permite a referência cruzada em bases de dados de materiais e sistemas de aquisição.
Padrões internacionais
ISO 1083:2004 – Classificação de Ferros Fundidos com Grafite Esferoidal
A Organização Internacional de Normalização publica a norma ISO 1083, que abrange a classificação e as propriedades do ferro fundido nodular. Esta norma global harmoniza-se com normas regionais, incluindo a EN 1563. A designação ISO para material equivalente utiliza “ISO 400-15” ou simplesmente “400-15”, indicando a resistência à tração mínima e a percentagem de alongamento.
A norma ISO 1083 estabelece:
- Requisitos de propriedades do material em conformidade com a norma EN 1563
- Métodos de ensaio e procedimentos de preparação de amostras
- Convenções de sistemas de designação para uso internacional
- Critérios de avaliação de nódulos e limites de aceitação
- Equivalências de graus internacionais facilitam o comércio
As instalações de produção destinadas a mercados internacionais geralmente seguem as especificações EN 1563 e ISO 1083. As normas são bastante semelhantes, com pequenas diferenças nos formatos da documentação. O material produzido segundo as especificações EN 1563 geralmente atende aos requisitos da ISO 1083, permitindo sua aceitação em diversos mercados.
Antigas Normas Nacionais
DIN 1693 (Alemanha) – GGG40
Antes da harmonização das normas europeias, as fundições alemãs produziam este material de acordo com a norma DIN 1693, com a designação GGG40. A abreviatura “GGG” significa “Gusseisen mit Kugelgraphit” (ferro fundido com grafita esferoidal), enquanto “40” indica a resistência mínima à tração em kgf/mm² (aproximadamente 400 MPa). Muitos desenhos técnicos históricos alemães especificam o GGG40.
A especificação de material EN-GJS-400-15 substituiu a DIN 1693 GGG40, apresentando propriedades e aplicações equivalentes. Documentação antiga pode fazer referência à designação anterior. Certificados de materiais de fundições alemãs frequentemente incluem ambas as designações, facilitando o reconhecimento internacional e garantindo a continuidade das especificações de componentes existentes.
BS 2789 (Reino Unido) – Grau 400/12
A norma britânica BS 2789 classificava material similar como Grau 400/12 antes da adoção das normas europeias. Essa designação indicava uma resistência à tração mínima de 400 MPa com 12% de alongamento, uma ductilidade ligeiramente inferior à especificação atual EN-GJS-400-15. As fundições do Reino Unido agora utilizam principalmente a norma EN 1563 como referência, embora especificações mais antigas possam citar a BS 2789, o que exige uma verificação cuidadosa dos requisitos de propriedade.
NF A32-201 (França) – FGS400-15
A norma francesa NF A32-201 designou este material como FGS400-15, onde “FGS” representa “Fonte à Graphite Sphéroïdal” (ferro fundido com grafite esferoidal), com números indicando a resistência à tração e o alongamento. A norma francesa alinhou-se estreitamente com as especificações europeias, facilitando a transição para a harmonização com a norma EN 1563.
Requisitos de especificação
Teste de Propriedade Mecânica
A norma EN-GJS-400-15 exige ensaios de tração em corpos de prova fundidos separadamente para verificar as propriedades mecânicas. Os corpos de prova padrão geralmente medem 25 mm ou 30 mm de diâmetro, dependendo da espessura da seção transversal do componente, sendo especificados corpos de prova de menor diâmetro (12-20 mm) para componentes de seção fina. Os corpos de prova são usinados de acordo com as dimensões especificadas antes do ensaio, seguindo os procedimentos padrão.
A frequência dos testes depende do volume de produção e das exigências do cliente:
- Testes por lote para aplicações críticas que exigem rastreabilidade completa.
- Amostragem periódica para produção estabelecida, demonstrando a capacidade do processo.
- Inspeção do primeiro artigo para qualificação de novos componentes
- Programas de testes especiais para aplicações críticas de segurança
- Monitoramento contínuo por meio do controle estatístico de processos
Os testes de dureza fornecem uma verificação complementar sem a necessidade de ensaios destrutivos. As medições de dureza Brinell em peças fundidas de produção ou em corpos de prova confirmam a microestrutura esperada, correlacionando-a com as propriedades de tração.
Exame Metalográfico
A avaliação da microestrutura verifica se a morfologia do grafite e a estrutura da matriz atendem aos requisitos da especificação de material EN-GJS-400-15. Amostras polidas e atacadas quimicamente, examinadas ao microscópio, confirmam:
- Morfologia de nódulos de grafite esferoidais (normalmente requer-se nodularidade >80%)
- Estrutura matricial predominantemente ferrítica (>80% de ferrita, típico para esta classe)
- Ausência de excesso de carbonetos, inclusões ou porosidade.
- Contagem e distribuição adequadas de nódulos, garantindo propriedades uniformes.
A análise metalográfica geralmente ocorre durante a qualificação de processos, a aprovação de novos componentes e a verificação periódica. Aplicações críticas podem exigir a confirmação da microestrutura por lote. Os sistemas de análise de imagem digital fornecem quantificação objetiva da porcentagem de nodularidade, da contagem de nódulos por unidade de área e das porcentagens dos constituintes da matriz.
Documentação e Certificação
As fundições fornecem certificados de materiais que documentam a conformidade com os requisitos da especificação de materiais EN-GJS-400-15. Os certificados típicos incluem:
- Resultados da análise da composição química dos elementos principais e residuais.
- Dados de ensaios de propriedades mecânicas (resistência à tração, limite de escoamento, alongamento)
- Medições de dureza em peças de teste ou fundições de produção.
- Resultados do exame metalográfico (nodularidade, estrutura da matriz)
- Informações completas de identificação e rastreabilidade do calor
- Declaração de conformidade com as normas aplicáveis (EN 1563, ISO 1083)
Os certificados de inspeção, nos formatos EN 10204 Tipo 3.1 ou 3.2, fornecem documentação de qualidade abrangente. Os certificados Tipo 3.1 incluem verificação independente por pessoal de inspeção autorizado. Os certificados Tipo 3.2 incluem verificação por agências de inspeção independentes ou representantes do cliente. Esses certificados permitem ao cliente verificar as propriedades do material e a conformidade com as normas regulamentares.
Dica: Ao adquirir material EN-GJS-400-15, especifique o nível de certificação necessário (EN 10204 3.1, 3.2, etc.) e quaisquer requisitos especiais de teste durante as etapas iniciais de cotação para evitar atrasos na entrega ou mal-entendidos na documentação.
EN-GJS-400-15 Classes equivalentes de material
Os engenheiros frequentemente precisam identificar as classes equivalentes de materiais EN-GJS-400-15 em diferentes normas internacionais para fins de fornecimento global e substituição de materiais. Compreender as designações de equivalência garante a compatibilidade de materiais quando as especificações fazem referência a normas diferentes. O sistema de equivalência de materiais EN-GJS-400-15 facilita o comércio internacional e a comunicação técnica além-fronteiras.
Equivalente ao padrão chinês
QT400-15 (GB/T 1348)
A norma nacional chinesa GB/T 1348 designa o ferro fundido nodular equivalente como QT400-15. A abreviatura “QT” representa “Qiu Tie” (ferro fundido com grafita esferoidal em chinês), enquanto “400” indica a resistência à tração mínima em MPa e “15” representa a porcentagem mínima de alongamento. As fundições chinesas produzem amplamente o QT400-15 para componentes automotivos, peças fundidas para máquinas e equipamentos de construção.
A composição química e as propriedades mecânicas do QT400-15 estão em estreita conformidade com a especificação de material EN-GJS-400-15:
- Resistência à tração mínima: 400 MPa
- Limite de escoamento mínimo: 250 MPa
- Alongamento mínimo: 15%
- Dureza Brinell: 130-180 HB
- Microestrutura de matriz predominantemente ferrítica
Os fabricantes chineses de automóveis, produtores de máquinas e indústrias de equipamentos de construção geralmente especificam o QT400-15. A ampla disponibilidade e os processos de produção estabelecidos tornam este material equivalente ao EN-GJS-400-15 facilmente obtido em fundições chinesas. Os certificados de materiais fazem referência tanto à norma GB/T 1348 quanto a designações equivalentes internacionais, possibilitando a integração da cadeia de suprimentos global.
Engenheiros que substituem EN-GJS-400-15 por QT400-15 devem verificar se tanto a composição química quanto as propriedades mecânicas atendem aos requisitos da aplicação. Os materiais apresentam desempenho equivalente na maioria das aplicações de engenharia geral que exigem resistência moderada com boa ductilidade e resistência ao impacto.
Equivalente ao padrão japonês
FCD400 (JIS G 5502)
A norma industrial japonesa JIS G 5502 classifica o ferro fundido nodular equivalente como FCD400. A designação “FCD” abrevia “Ferro Fundido Nodular Ferroso” ou “Ferro Fundido Nodular Ferrítico” em alguns contextos, enquanto “400” indica a resistência mínima à tração em MPa. A indústria automotiva e os fabricantes de máquinas japoneses utilizam amplamente o FCD400 em componentes de motores, peças de suspensão, carcaças de transmissão e componentes estruturais.
As especificações do FCD400 incluem:
- Resistência à tração mínima: 400 MPa (41 kgf/mm²)
- Limite de escoamento mínimo: 250 MPa (26 kgf/mm²)
- Alongamento mínimo: 15%
- Faixa de dureza: 140-190 HB
- Microestrutura de matriz predominantemente ferrítica
A norma japonesa inclui requisitos de teste rigorosos e procedimentos de controle de qualidade consistentes com as demandas da indústria automotiva. As dimensões das barras de teste e os procedimentos de teste seguem os métodos da norma JIS G 5502. No entanto, as metas de propriedades mecânicas estão alinhadas com as características de desempenho equivalentes do ferro fundido nodular EN-GJS-400-15.
As fundições japonesas mantêm rigorosos sistemas de controle de qualidade para atender às indústrias automotiva e de máquinas de precisão. As peças fundidas em FCD400 demonstram propriedades consistentes e excelente qualidade de superfície. Este material, equivalente ao EN-GJS-400-15, oferece desempenho confiável em aplicações exigentes que requerem resistência a impactos e ductilidade.
Equivalente ao padrão americano
ASTM A536 Grau 60-40-18
A Sociedade Americana para Testes e Materiais (ASTM) especifica o ferro fundido nodular na norma ASTM A536. A designação de grau 60-40-18 indica resistência à tração mínima de 60,000 psi (414 MPa), limite de escoamento mínimo de 40,000 psi (276 MPa) e alongamento mínimo de 18%. Este grau representa o equivalente americano mais próximo à especificação de material EN-GJS-400-15.
Características da norma ASTM A536 Grau 60-40-18:
- Resistência à tração mínima: 60 ksi (414 MPa)
- Limite de escoamento mínimo: 40 ksi (276 MPa)
- Alongamento mínimo: 18% (em um comprimento de medição de 2 polegadas)
- Dureza típica: 140-190 HB
- Estrutura de matriz predominantemente ferrítica
O sistema ASTM enfatiza os requisitos de propriedades mecânicas, com menor ênfase no controle da composição química em comparação com as normas europeias. As fundições otimizam a composição para atingir a resistência, a ductilidade e a qualidade de fundição necessárias. Essa abordagem proporciona flexibilidade de fabricação, garantindo, ao mesmo tempo, a consistência do desempenho.
Os requisitos ligeiramente superiores de resistência e alongamento do grau 60-40-18 em comparação com o EN-GJS-400-15 resultam de diferentes geometrias de corpos de prova e comprimentos de referência. Quando devidamente ajustados às diferenças na metodologia de ensaio, os materiais proporcionam desempenho equivalente na aplicação.
ASTM A395 Grau 60-40-18
A norma ASTM A395 especifica o ferro fundido nodular ferrítico para aplicações sob pressão, incluindo corpos de válvulas, carcaças de bombas e componentes de tubulação. A classe 60-40-18 indica os mesmos requisitos de propriedades mecânicas que a norma ASTM A536 classe 60-40-18. A norma inclui requisitos adicionais para estanqueidade à pressão e critérios de aceitação de defeitos.
Os componentes que lidam com fluidos pressurizados geralmente seguem as especificações da norma ASTM A395. O material equivalente EN-GJS-400-15 oferece resistência adequada para aplicações de pressão moderada quando projetado com fatores de segurança e controles de qualidade apropriados.
Outros equivalentes internacionais
Itália: GS400-15 (Normas UNI)
A norma italiana UNI designa este material como GS400-15, seguindo convenções de nomenclatura semelhantes. O “GS” indica ferro fundido nodular (Ghisa Sferoidale), com números representando a resistência à tração e o alongamento. As fundições italianas fornecem peças fundidas em GS400-15 para máquinas domésticas, aplicações automotivas e industriais.
França: FGS400-15 (Normas NF)
Historicamente, as normas francesas designavam este material como FGS400-15 antes da adoção das normas harmonizadas europeias. A designação “FGS” representa “Fonte à Graphite Sphéroïdal” (ferro fundido com grafite esferoidal). Atualmente, as fundições francesas utilizam principalmente a norma EN 1563 como referência, mas podem incluir a designação FGS400-15 em desenhos e documentação técnica antigos.
Rússia: VCh40 (GOST 7293)
A norma russa GOST 7293 classifica este material como VCh40, onde “VCh” representa ferro fundido nodular e “40” indica a classificação de resistência (kgf/mm²). As instalações de fabricação russas produzem VCh40 para aplicações em máquinas, automóveis e infraestrutura no país. As propriedades mecânicas estão em conformidade com as especificações equivalentes da norma EN-GJS-400-15.
Austrália: AS 1831 Grau 400/15
A norma australiana AS 1831 designa o material equivalente como Grau 400/15. Essa designação indica diretamente os requisitos de resistência à tração e alongamento. As fundições australianas fornecem peças fundidas de ferro fundido nodular para equipamentos de mineração, máquinas agrícolas e aplicações industriais que exigem peças fundidas de resistência moderada com boa ductilidade.
Tabela de comparação de notas equivalentes
| Padrão | Designação | Resistência à Tração | Resistência ao escoamento | Alongamento | Região Primária |
|---|---|---|---|---|---|
| Europeia (EN 1563) | PT-GJS-400-15 | ≥400 MPa | ≥250 MPa | ≥% 15 | Europa |
| ISO 1083 | ISO-400 15 | ≥400 MPa | ≥250 MPa | ≥% 15 | Internacional |
| China (GB/T 1348) | QT400-15 | ≥400 MPa | ≥250 MPa | ≥% 15 | China |
| Japão (JIS G 5502) | FCD400 | ≥400 MPa | ≥250 MPa | ≥% 15 | Japan |
| EUA (ASTM A536) | 60-40-18 | ≥414 MPa (60 ksi) | ≥276 MPa (40 ksi) | ≥% 18 | América do Norte |
| Alemanha (antiga DIN 1693) | GGG40 | ≥400 MPa | ≥250 MPa | ≥% 15 | Alemanha (legado) |
| Reino Unido (Antiga BS 2789) | 400/12 | ≥400 MPa | ≥250 MPa | ≥% 12 | Reino Unido (legado) |
| Rússia (GOST 7293) | VChain40 | ≥400 MPa | ≥250 MPa | ≥% 15 | Rússia / CIS |
| Austrália (AS 1831) | 400/15 | ≥400 MPa | ≥250 MPa | ≥% 15 | Australia |
Considerações sobre a Substituição de Materiais
Ao substituir materiais equivalentes à norma EN-GJS-400-15 por materiais de diferentes padrões, os engenheiros devem verificar diversos fatores críticos:
Alinhamento de propriedades mecânicas
Compare os requisitos mínimos de resistência à tração, limite de escoamento e alongamento entre as normas. A maioria dos materiais equivalentes à norma EN-GJS-400-15 especifica uma resistência à tração mínima de 400 MPa, proporcionando capacidade de carga semelhante. Verifique se todos os requisitos de propriedades mecânicas atendem às necessidades da aplicação, incluindo faixas de dureza e quaisquer requisitos de impacto.
Os métodos de ensaio podem variar ligeiramente entre as normas. A ASTM utiliza um comprimento de referência de 2 polegadas para a medição do alongamento, enquanto as normas europeias/ISO normalmente utilizam comprimentos de referência proporcionais. Essas variações nos ensaios afetam os valores de alongamento reportados, embora a ductilidade real do material permaneça equivalente. Os engenheiros devem compreender as diferenças nos métodos de ensaio ao comparar as especificações.
Variações na composição química
Diferentes normas podem especificar faixas de composição variáveis para o EN-GJS-400-15. As normas chinesas QT400-15 e japonesas FCD400 permitem faixas de silício e manganês ligeiramente diferentes em comparação com as especificações europeias. As normas americanas ASTM enfatizam as propriedades mecânicas em detrimento do controle da composição, proporcionando às fundições flexibilidade na otimização da composição.
As fundições ajustam a composição dentro dos requisitos das normas locais para atingir as propriedades mecânicas e as características de fundição desejadas. As variações de composição entre classes equivalentes raramente afetam o desempenho da aplicação quando os requisitos de propriedades mecânicas são atendidos. No entanto, aplicações especializadas que exigem limites de composição específicos devem especificar explicitamente esses requisitos.
Efeitos do tamanho da seção
Todas as normas para ferro fundido nodular reconhecem que as propriedades mecânicas variam com a espessura da seção da peça fundida. Seções mais espessas resfriam mais lentamente, produzindo microestruturas mais grosseiras com propriedades ligeiramente diferentes. A especificação de material EN-GJS-400-15 baseia suas propriedades em barras de teste que representam peças fundidas típicas de seção média (aproximadamente 25-30 mm de diâmetro).
Ao substituir materiais, verifique se as considerações sobre a espessura da seção transversal estão de acordo com as normas. Algumas normas fornecem ajustes de propriedades ou especificam diferentes tamanhos de barras de teste para diferentes espessuras de seção. O projeto do componente deve levar em conta os efeitos da espessura real da seção transversal nas propriedades mecânicas da norma EN-GJS-400-15.
Compatibilidade entre tratamento térmico e tratamento de superfície
Verifique se as especificações de tratamento térmico ou de superfície permanecem adequadas ao substituir materiais equivalentes à norma EN-GJS-400-15. A resposta do ferro fundido nodular aos tratamentos térmicos geralmente permanece consistente entre materiais equivalentes. Tratamentos de superfície, incluindo sistemas de pintura, galvanização ou revestimento desenvolvidos para uma norma, normalmente funcionam satisfatoriamente com materiais equivalentes.
A microestrutura similar da matriz ferrítica e a morfologia esferoidal do grafite garantem respostas compatíveis ao tratamento térmico. Os requisitos de preparação da superfície e as características de adesão do revestimento permanecem consistentes entre as classes equivalentes. No entanto, aplicações críticas devem validar a eficácia do tratamento ao se alterar a origem do material.
Nota: Ao substituir normas para aplicações críticas, os engenheiros devem revisar as especificações detalhadas, incluindo métodos de teste, critérios de aceitação e efeitos da espessura da seção. Programas de teste ou qualificação de materiais podem ser recomendáveis para componentes críticos para a segurança, aplicações com responsabilidade civil ou qualificação de fornecedores pela primeira vez.
Dica: Para projetos internacionais, especifique tanto a designação da norma principal quanto as classes equivalentes de materiais reconhecidas pela norma EN-GJS-400-15 para facilitar o fornecimento global, mantendo a consistência da qualidade. A comunicação clara de ambas as designações simplifica as aquisições em diversas regiões e garante a compatibilidade dos materiais.
Aplicações principais da norma EN-GJS-400-15
A combinação equilibrada de resistência moderada, excelente ductilidade e resistência superior ao impacto torna o ferro fundido nodular EN-GJS-400-15 adequado para diversas aplicações industriais. Compreender as aplicações típicas ajuda os engenheiros a avaliar a adequação do material para os requisitos específicos do componente e as expectativas de desempenho.
Componentes Automotivos
Virabrequins de motor
Os virabrequins de motores automotivos utilizam o material EN-GJS-400-15 devido à sua resistência à fadiga, resistência ao impacto e economia de fabricação. O ferro fundido nodular suporta cargas cíclicas provenientes das forças de combustão e cargas inerciais durante toda a vida útil do motor. As propriedades mecânicas do EN-GJS-400-15 proporcionam resistência adequada, enquanto a ductilidade impede a falha frágil sob condições de sobrecarga.
O processo de fundição permite a criação de geometrias complexas de virabrequins, incluindo múltiplos munhões, contrapesos e mancais, de forma econômica em comparação com os processos de forjamento. A boa usinabilidade do material possibilita o acabamento preciso das superfícies de apoio com tolerâncias rigorosas. Motores de pequena a média cilindrada geralmente utilizam virabrequins de ferro fundido nodular, sendo a composição EN-GJS-400-15 a que oferece o equilíbrio ideal de propriedades.
Tratamentos de endurecimento superficial, incluindo têmpera por indução ou nitretação, podem aumentar a durabilidade da superfície do rolamento quando necessário. A ductilidade do material base mantém a tenacidade no núcleo, enquanto as superfícies endurecidas resistem ao desgaste. Os custos de fabricação permanecem competitivos em comparação com o aço forjado, ao mesmo tempo que oferecem desempenho adequado para a maioria das aplicações em veículos de passageiros.
Bielas
As bielas fabricadas em aço EN-GJS-400-15 combinam resistência à tração adequada com boa resistência à fadiga. As bielas devem suportar altas cargas cíclicas provenientes da pressão da combustão e das forças inerciais durante o funcionamento do motor. A ductilidade do material proporciona segurança contra fraturas frágeis em condições de sobrecarga.
O processo de fundição permite a produção de peças com formato próximo ao final, incluindo tampas de mancais integradas, passagens de óleo e elementos de montagem. A composição EN-GJS-400-15 facilita o usinagem para o acabamento de precisão dos furos dos mancais e dos pinos. A otimização de peso por meio de um projeto integrado resulta em bielas leves, reduzindo a massa em movimento alternativo.
Os motores de veículos de passageiros e de veículos comerciais leves geralmente especificam bielas de ferro fundido nodular. A relação custo-benefício do material, combinada com o desempenho adequado, torna a norma EN-GJS-400-15 padrão para produção em volumes moderados a altos. Aplicações de alto desempenho podem exigir ferro fundido nodular de maior resistência ou aço forjado.
Carcaças e conjuntos de suporte diferencial
As carcaças diferenciais fundidas em aço EN-GJS-400-15 oferecem suporte estrutural para os trens de engrenagens, incorporando ao mesmo tempo elementos de montagem para rolamentos e fixadores. O processo de fundição cria, de forma econômica, características internas complexas e pontos de fixação externos. O material proporciona resistência adequada para cargas de torque, enquanto a ductilidade impede a ruptura frágil por impacto.
As propriedades mecânicas da norma EN-GJS-400-15 atendem aos requisitos de pré-carga dos rolamentos e às forças de separação das engrenagens. A resistência ao impacto protege os componentes contra cargas de choque durante condução agressiva ou operação em terrenos acidentados. A boa usinabilidade facilita o acabamento preciso dos furos dos rolamentos, mantendo o alinhamento das engrenagens, o que é fundamental para reduzir o ruído e garantir a durabilidade.
Veículos de passageiros, caminhonetes e veículos comerciais geralmente utilizam carcaças de diferencial de ferro fundido nodular. O desempenho comprovado do material e a economia de fabricação o tornam padrão para aplicações em transmissões automotivas. A combinação de facilidade de fundição e propriedades mecânicas permite um projeto estrutural otimizado.
Juntas de direção e componentes da suspensão
As juntas de direção e os braços de suspensão utilizam o material EN-GJS-400-15 devido à sua resistência a impactos e à fadiga. Esses componentes críticos para a segurança devem suportar os impactos da estrada, mantendo a estabilidade dimensional para garantir a dirigibilidade do veículo. A ductilidade do material proporciona uma margem de segurança essencial, evitando falhas repentinas por fragilidade.
O processo de fundição integra múltiplas características de montagem, incluindo ressaltos para rolamentos, suportes de fixação e locais para parafusos, em componentes únicos. A composição EN-GJS-400-15 proporciona resistência adequada para cargas de suspensão, enquanto o alongamento permite a absorção de energia durante impactos. A otimização do peso por meio do projeto de fundição possibilita atingir as metas de desempenho sem excesso de massa.
Os veículos de passageiros modernos especificam cada vez mais componentes de suspensão em ferro fundido dúctil devido à sua combinação de desempenho, segurança e custo-benefício. As propriedades do material EN-GJS-400-15 atendem aos exigentes requisitos automotivos para componentes de chassis críticos para a segurança.
Maquinaria industrial
Carcaças de bombas e corpos de válvulas
Bombas de água, bombas de óleo, bombas químicas e carcaças de bombas hidráulicas utilizam o material EN-GJS-400-15 devido à sua versatilidade de fundição e capacidade de contenção de pressão. O processo de fundição cria passagens de fluxo internas complexas, otimizando a eficiência hidráulica e integrando recursos de montagem e ranhuras de vedação. O material proporciona contenção de pressão para aplicações de pressão moderada a alta.
Os corpos de válvulas para aplicações em água, vapor, óleo e processos industriais se beneficiam da resistência à corrosão e da usinabilidade do ferro fundido nodular. As propriedades mecânicas do EN-GJS-400-15 suportam pressão interna e cargas de montagem externas. Os complexos canais internos e conexões externas são integrados em peças fundidas únicas, reduzindo os custos de montagem.
Sistemas de água municipais, instalações industriais, instalações de petróleo e gás e sistemas hidráulicos geralmente especificam bombas e válvulas de ferro fundido nodular. A vida útil do material em aplicações com água frequentemente ultrapassa 50 anos com projeto, instalação e manutenção adequados. A resistência à corrosão e ao impacto supera o desempenho do ferro fundido cinzento em ambientes de serviço exigentes.
Caixas de câmbio e carcaças de transmissão
As carcaças de caixas de engrenagens industriais fundidas em EN-GJS-400-15 proporcionam uma montagem rígida para os trens de engrenagens, incorporando suportes para rolamentos, superfícies de vedação e recursos de montagem. A rigidez estrutural mantém o alinhamento dos rolamentos, crucial para a precisão do engrenamento e a vida útil das engrenagens. As propriedades mecânicas do EN-GJS-400-15 suportam as forças de separação das engrenagens e as cargas de montagem externas.
O processo de fundição cria pés de montagem, cubos de eixo e tampas de inspeção integrados de forma econômica em comparação com estruturas de aço fabricadas. A usinagem de precisão dos furos dos mancais mantém as tolerâncias de alinhamento. A boa usinabilidade permite excelentes acabamentos superficiais nas superfícies de vedação, evitando vazamentos de óleo.
Máquinas industriais, incluindo transportadores, misturadores, moinhos e equipamentos de movimentação de materiais, geralmente utilizam caixas de engrenagens de ferro fundido nodular. A economia de fabricação proporcionada pela fundição integrada torna o EN-GJS-400-15 competitivo para volumes de produção médios. A resistência ao impacto protege os componentes contra cargas de choque em ambientes industriais severos.
Componentes hidráulicos e pneumáticos
Cilindros hidráulicos, blocos manifold e componentes pneumáticos fabricados em EN-GJS-400-15 combinam capacidade de contenção de pressão com boa usinabilidade para passagens internas e pontos de montagem. O processo de fundição permite a criação econômica de circuitos internos complexos e portas de conexão. O material suporta ciclos de pressão sem falhas por fadiga.
A composição EN-GJS-400-15 proporciona resistência adequada para pressões hidráulicas industriais típicas (até 250 bar) com fatores de segurança apropriados. O acabamento superficial dos furos dos cilindros e das ranhuras de vedação atinge as tolerâncias necessárias para o funcionamento correto da vedação. A economia de fabricação torna o ferro fundido nodular competitivo para aplicações industriais de sistemas hidráulicos.
Equipamentos de construção e agrícolas
Componentes de escavadeiras e carregadeiras
Equipamentos de construção, incluindo escavadeiras, pás carregadeiras e retroescavadeiras, utilizam o material EN-GJS-400-15 em diversos componentes estruturais e de transmissão. Suportes de conexão da lança, fixadores de cilindros hidráulicos, carcaças de eixos e caixas de transmissão se beneficiam da combinação de resistência, ductilidade e resistência a impactos do material.
Os ambientes operacionais severos dos equipamentos de construção submetem os componentes a cargas de impacto, vibração e exposição a condições climáticas adversas. As propriedades mecânicas da liga EN-GJS-400-15 proporcionam durabilidade em condições de serviço exigentes. A resistência ao impacto evita falhas por fragilidade causadas por cargas de choque durante escavações, carregamento ou operações em terrenos acidentados.
A economia de escala na fabricação por meio da fundição permite geometrias de componentes complexos, integrando múltiplas funcionalidades. A otimização de peso mantém a mobilidade e a produtividade dos equipamentos. A comprovada confiabilidade do ferro fundido nodular em aplicações de equipamentos de construção demonstra a adequação do material para ambientes industriais exigentes.
Componentes de máquinas agrícolas
Tratores, colheitadeiras e implementos agrícolas utilizam o material EN-GJS-400-15 para carcaças de transmissão, componentes hidráulicos e suportes estruturais. Os equipamentos agrícolas operam em ambientes agressivos, incluindo poeira, umidade, temperaturas extremas e impactos provenientes das condições do campo.
A resistência à corrosão e ao impacto do material proporciona durabilidade em aplicações agrícolas. A composição EN-GJS-400-15 permite a fundição econômica de carcaças de transmissão complexas, caixas de diferencial e blocos de válvulas hidráulicas. A relação custo-benefício na fabricação continua sendo fundamental para o mercado de equipamentos agrícolas.
Os padrões sazonais de operação e os volumes moderados de produção favorecem os processos de fundição em detrimento da fabricação. A combinação de capacidade de fundição, usinabilidade e propriedades mecânicas torna o ferro fundido nodular EN-GJS-400-15 o padrão para muitas aplicações em equipamentos agrícolas.
Ferrovias e Transportes
Componentes de freio ferroviário
As sapatas de freio, discos de freio e componentes do sistema de freio ferroviário utilizam ferro fundido nodular devido à sua combinação de resistência ao desgaste, propriedades térmicas e resistência ao impacto. O material EN-GJS-400-15 suporta ciclos térmicos resultantes de frenagens repetidas, resistindo também a danos por impacto em condições normais de serviço.
A condutividade térmica moderada do material dissipa o calor gerado pelo atrito de forma adequada para muitas aplicações de freio. A resistência ao impacto evita rachaduras causadas por impactos de rodas planas ou detritos. A economia de fabricação por meio da fundição permite a produção das grandes quantidades necessárias para a manutenção da frota ferroviária.
Acopladores e componentes de conexão
Os engates e componentes de conexão para vagões ferroviários fabricados em EN-GJS-400-15 oferecem a resistência a impactos essencial para as operações de acoplamento. A ductilidade impede a ruptura frágil durante os impactos sofridos no acoplamento dos vagões. A resistência à tração adequada suporta as forças de tração na operação do trem.
O processo de fundição cria geometrias complexas de engates, incluindo recursos de montagem integrados e juntas de articulação. As propriedades mecânicas do EN-GJS-400-15 atendem às especificações da indústria ferroviária para componentes de conexão de segurança crítica. A longa vida útil e a confiabilidade comprovada demonstram a adequação do material para aplicações de transporte.
Componentes de energia eólica
Fundição de cubos de turbinas eólicas
Os cubos das turbinas eólicas conectam as pás da turbina ao sistema de transmissão, exigindo alta confiabilidade e relações adequadas entre resistência e peso. Grandes peças fundidas em ferro fundido nodular, do material EN-GJS-400-15, proporcionam integridade estrutural, permitindo ao mesmo tempo recursos complexos de montagem das pás e a integração do mecanismo de passo. A resistência à fadiga do material garante uma vida útil esperada de mais de 20 anos.
A resistência ao impacto protege contra desequilíbrios nas pás ou cargas de tempestade. O processo de fundição permite a criação de geometrias grandes e complexas de forma econômica em comparação com alternativas fabricadas. A otimização do peso por meio do projeto estrutural mantém a massa da nacela em níveis aceitáveis. A comprovada durabilidade do ferro fundido nodular atende aos exigentes requisitos de confiabilidade das aplicações de energia eólica.
Aplicações Industriais Gerais
Tampas de bueiro e componentes de infraestrutura
A infraestrutura municipal, incluindo tampas de bueiro reforçadas, grelhas para árvores e tampas de acesso a serviços públicos, utiliza o material EN-GJS-400-15 devido à sua resistência superior a impactos em comparação com o ferro fundido cinzento. A ductilidade impede a fratura frágil causada por impactos de tráfego ou choque térmico. A resistência adequada suporta cargas de veículos pesados.
O processo de fundição cria padrões de superfície antiderrapantes, estruturas integradas e elementos de identificação. As propriedades mecânicas da norma EN-GJS-400-15 superam facilmente os requisitos para classificações padrão e de serviço pesado. As especificações modernas exigem cada vez mais ferro fundido nodular para aplicações em infraestruturas críticas para a segurança, onde os riscos de falha frágil devem ser minimizados.
Bases de máquinas e placas de montagem
As bases de montagem de equipamentos industriais e as estruturas de suporte de máquinas se beneficiam da combinação de rigidez, resistência à vibração e resistência ao impacto do ferro fundido nodular. O processo de fundição cria elementos de montagem e furos para parafusos posicionados com precisão. A composição EN-GJS-400-15 proporciona rigidez adequada para o suporte do equipamento, enquanto a ductilidade impede fissuras causadas por cargas de impacto.
A economia de escala proporcionada pela fundição integrada reduz os custos de fabricação. Considerações de peso favorecem o ferro fundido nodular em relação ao aço para peças fundidas estruturais de grandes dimensões. A estabilidade dimensional do material mantém o alinhamento do equipamento durante longos períodos de serviço.
Nota: A seleção da aplicação deve considerar as condições operacionais específicas, incluindo faixas de temperatura, exposição à corrosão, padrões de carregamento e vida útil necessária. A consulta a fundições de ferro fundido nodular experientes ajuda a otimizar a seleção de materiais, o projeto de componentes e os processos de fabricação para requisitos específicos da aplicação.
Dica: Ao avaliar materiais para aplicações críticas de segurança ou sujeitas a impactos, priorize o EN-GJS-400-15 em relação ao ferro fundido cinzento para garantir ductilidade e resistência a impactos adequadas, prevenindo falhas frágeis catastróficas e, ao mesmo tempo, mantendo a economia do processo de fundição.
Considerações sobre a qualidade de fabricação para a norma EN-GJS-400-15
A produção bem-sucedida de componentes em EN-GJS-400-15 exige um controle metalúrgico sofisticado e procedimentos abrangentes de garantia da qualidade. Fundições profissionais de ferro fundido nodular implementam processos sistemáticos que asseguram propriedades consistentes do material EN-GJS-400-15 em todos os volumes de produção.
Fusão e Controle de Processos
Seleção de material de carga
As fundições modernas de ferro fundido nodular selecionam cuidadosamente as matérias-primas, incluindo ferro-gusa, sucata de aço e materiais devolvidos à fundição, para atingir a composição química alvo conforme a norma EN-GJS-400-15. O ferro-gusa com baixo teor de enxofre fornece um teor confiável de carbono e silício, essencial para a produção de ferro fundido nodular. A sucata de aço ajusta a composição e reduz os custos, enquanto os materiais devolvidos à fundição, provenientes de produções anteriores, garantem a consistência da qualidade do material.
A análise da matéria-prima verifica a composição antes do carregamento nos fornos. Os testes espectroscópicos identificam o teor de enxofre que requer atenção especial, juntamente com os níveis de carbono, silício, manganês e fósforo. Cálculos de carga adequados garantem que a composição do metal fundido esteja dentro das faixas de especificação antes do tratamento de nodularização.
Fusão por indução elétrica
Os fornos de indução elétrica proporcionam controle preciso de temperatura e composição para a produção de EN-GJS-400-15. O aquecimento por indução elimina a contaminação por produtos de combustão e permite a fusão rápida com oxidação mínima. Os tamanhos dos fornos variam de 1000 kg a mais de 20 toneladas de capacidade, dependendo dos requisitos de produção e das dimensões dos componentes.
As temperaturas de fusão normalmente atingem 1480-1550°C, garantindo a dissolução e homogeneização completas. O controle de temperatura mantém a consistência, afetando a fluidez da peça fundida, a eficácia do tratamento de nodularização e o comportamento de solidificação. Os fornos modernos incorporam sistemas automatizados de monitoramento de temperatura, controle de potência e rastreamento da composição da massa fundida.
Ajuste de composição
Durante a fusão, as fundições ajustam a composição através da adição controlada de elementos de liga. A adição de carbono, utilizando grafite ou materiais com alto teor de carbono, aumenta o teor de carbono até os níveis desejados. A adição de silício, utilizando ferrossilício, modifica os níveis de silício, promovendo a formação da matriz ferrítica. Os ajustes de manganês utilizam ligas de ferromanganês, embora a composição da norma EN-GJS-400-15 limite o manganês para preservar a ferrita.
A análise espectroscópica durante a fusão verifica se a composição se aproxima das faixas desejadas. A verificação final da composição ocorre antes da retirada do metal fundido dos fornos. A composição química EN-GJS-400-15 deve estar dentro dos limites de especificação, com atenção especial ao baixo teor de enxofre, antes de prosseguir para o tratamento de nodularização.
Tratamento de dessulfurização
A remoção do enxofre é de importância crítica para o sucesso da produção de ferro fundido nodular. Níveis-alvo de enxofre abaixo de 0.015% exigem tratamento de dessulfurização para a maioria das combinações de materiais de carga. As fundições empregam dessulfurantes à base de carboneto de cálcio, magnésio ou sódio, que reagem com o enxofre para formar compostos de escória removidos do ferro fundido.
A dessulfurização eficaz reduz as necessidades subsequentes de magnésio durante o tratamento de nodularização. Menores adições de magnésio reduzem o risco de formação de carbonetos e o custo do tratamento. As fundições modernas atingem níveis de enxofre de 0.005 a 0.010% por meio de práticas otimizadas de dessulfurização.
Tratamento Nodularizante
O tratamento de nodularização adiciona ligas contendo magnésio ou cério, causando a precipitação de grafite em forma esferoidal. Existem diversos métodos de tratamento:
Tratamento da panela: Liga nodularizante colocada no fundo da panela antes do vazamento do ferro fundido. A reação vigorosa exige um projeto adequado da panela com espaço livre suficiente para evitar o transbordamento do metal. Este método é indicado para volumes de produção de médio a grande porte.
Método Sanduíche: Liga nodularizante coberta com sucata de aço ou material de fundição devolvido no fundo da panela. O material de cobertura modera a violência da reação, permitindo um tratamento mais seguro. Este método proporciona boa recuperação de magnésio e nodularidade.
Tratamento na panela de distribuição: O ferro fundido flui através de uma câmara de tratamento contendo liga nodularizante antes de entrar no molde. Este método proporciona um tratamento controlado para linhas de moldagem automatizadas. A eficácia consistente do tratamento permite a produção em larga escala.
Tratamento em molde: A liga nodularizante é colocada diretamente nos moldes antes do vazamento. Este método é adequado para produção de baixo volume ou peças fundidas de grande porte. A consistência do tratamento requer um controle rigoroso do processo.
O tratamento de nodularização adequado resulta em 0.03-0.06% de magnésio residual, garantindo a formação de grafita esferoidal. A insuficiência de magnésio produz grafita lamelar ou degenerada, comprometendo as propriedades mecânicas da norma EN-GJS-400-15. O excesso de magnésio cria carbonetos e defeitos de fundição, reduzindo a qualidade.
Tratamento de Inoculação
Após o tratamento de nodularização, a inoculação adiciona agentes nucleantes à base de ferrossilício, promovendo a precipitação uniforme de nódulos de grafite durante a solidificação. A inoculação aumenta a quantidade de nódulos, refina a microestrutura e previne a formação de carbonetos. As quantidades típicas de inoculação variam de 0.2% a 0.5% do peso do metal.
Múltiplas etapas de inoculação (inoculação na panela e no molde) otimizam a estrutura da grafita em toda a peça fundida. A eficácia da inoculação diminui com o tempo, exigindo vazamento imediato após o tratamento. As fundições modernas empregam inoculação tardia ou inoculação no molde, mantendo a eficácia.
Teste de controle de qualidade
Análise química
A análise espectroscópica verifica a composição da norma EN-GJS-400-15 ao longo de todo o processo de produção. A análise pré-tratamento confirma os níveis de carbono, silício e enxofre antes da nodularização. A análise pós-tratamento verifica o teor residual de magnésio, indicando o sucesso da nodularização. A documentação da composição final inclui todos os elementos especificados nos requisitos de composição química da norma EN-GJS-400-15.
Espectrômetros de emissão óptica modernos permitem a análise rápida de todos os elementos, principais e secundários, em questão de minutos. Os resultados devem confirmar a conformidade com as especificações antes que o metal seja aprovado para operações de fundição. Sistemas automatizados de documentação registram todos os resultados das análises, garantindo rastreabilidade completa.
Exame Metalográfico
O exame microscópico de amostras polidas e atacadas confirma que a microestrutura atende aos requisitos da especificação de material EN-GJS-400-15 para ferro fundido nodular. Metalógrafos treinados avaliam:
- Morfologia dos nódulos de grafite e percentagem de nodularidade (tipicamente >80% esferoidal)
- Contagem de nódulos por unidade de área (tipicamente 100-200 nódulos/mm² com ampliação de 100x)
- Percentagens da estrutura da matriz (teor de ferrita e perlita)
- Ausência de excesso de carbonetos, inclusões ou porosidade.
- Conteúdo e distribuição de Steadite
Os sistemas de análise de imagem digital quantificam objetivamente as características microestruturais. As medições da porcentagem de nodularidade verificam a presença predominante de grafita esferoidal, necessária para as propriedades mecânicas da norma EN-GJS-400-15. A análise da estrutura da matriz confirma a presença predominante de estrutura ferrítica, essencial para os requisitos de alongamento. Os resultados do exame metalográfico passam a fazer parte da documentação de qualidade.
Testes Mecânicos
O ensaio de tração de barras de teste fundidas separadamente verifica se as propriedades do material conforme a norma EN-GJS-400-15 atendem aos requisitos mínimos de especificação. As barras de teste geralmente medem 25 mm ou 30 mm de diâmetro e são fundidas sob condições controladas, representando seções típicas de fundição. Os corpos de prova são usinados para dimensões padrão antes do ensaio, seguindo os procedimentos das normas EN 1563 ou ISO 1083.
As máquinas de ensaio universais equipadas com extensômetros determinam:
- Resistência à tração (mínimo de 400 MPa exigido)
- Resistência ao escoamento com deformação de 0.2% (mínimo de 250 MPa exigido)
- Alongamento (mínimo de 15% exigido)
- Comportamento tensão-deformação que documenta a ductilidade do material.
A frequência dos testes depende dos requisitos de produção e das especificações do cliente. Aplicações críticas podem exigir testes por lote. A produção estabelecida com capacidade de processo comprovada pode empregar amostragem periódica com base em programas de controle estatístico de processo.
Os ensaios de dureza fornecem uma verificação complementar utilizando os métodos Brinell ou Rockwell. As medições de dureza em corpos de prova ou peças fundidas de produção confirmam os valores esperados (130-180 HB), correlacionando-se com a microestrutura e as propriedades de tração. Os ensaios de dureza exigem menos tempo e preparação da amostra do que os ensaios de tração, possibilitando uma verificação de qualidade econômica.
Inspeção dimensional
Máquinas de medição por coordenadas (MMC) e ferramentas de inspeção tradicionais verificam a precisão dimensional de características críticas. Inspeções da primeira peça documentam minuciosamente todas as dimensões antes da aprovação da produção. O controle estatístico de processo monitora as principais dimensões ao longo dos lotes de produção, garantindo a consistência.
Os relatórios de inspeção documentam a conformidade com as especificações do desenho, incluindo tolerâncias, requisitos de acabamento superficial e dimensionamento geométrico. Dimensões não conformes são investigadas e ações corretivas são tomadas antes da continuidade da produção. A documentação dimensional completa dá suporte aos registros de qualidade e aos requisitos do cliente.
Certificação e Documentação
Certificados de Materiais
Fundições profissionais de ferro fundido nodular fornecem certificados de materiais abrangentes que documentam a conformidade com a especificação de materiais EN-GJS-400-15. Os certificados geralmente seguem os padrões de formato EN 10204.
Certificado de Inspeção Tipo 3.1: A fundição fornece resultados de testes verificados por um representante de inspeção autorizado e independente do departamento de produção. Os resultados incluem composição química, propriedades mecânicas obtidas a partir de barras de teste, medições de dureza, resultados de exames metalográficos, números de identificação da corrida e declarações de conformidade.
Certificado de Inspeção Tipo 3.2: Semelhante ao 3.1, mas inclui verificação por agência de inspeção independente ou representante autorizado do comprador. Aplicações críticas ou requisitos contratuais podem especificar a certificação 3.2, proporcionando garantia de qualidade adicional.
O conteúdo do certificado inclui:
- Números de identificação e rastreabilidade de calor
- Resultados da análise da composição química para todos os elementos especificados.
- Dados de ensaio de tração das barras de teste (resistência à tração, limite de escoamento, alongamento)
- Medições de dureza em peças de teste
- Resultados do exame metalográfico (nodularidade, estrutura da matriz)
- Normas aplicáveis (EN 1563, ISO 1083, etc.)
- Assinaturas autorizadas e carimbo de qualidade da empresa.
Sistemas de rastreabilidade
A rastreabilidade completa vincula as peças fundidas acabadas, através dos registros de produção, às fontes de matéria-prima. Os números de lote estampados nas peças fundidas ou nas etiquetas metálicas anexadas permitem a correlação com:
- Registros de fusão, incluindo materiais de carga e dados de composição.
- Registros de tratamento que documentam os procedimentos de nodularização e inoculação.
- Sistemas de registro de vazamento e identificação de peças fundidas
- Registros de tratamento térmico, quando aplicável.
- Resultados de inspeção e testes de todas as etapas de controle de qualidade.
- Documentação de certificado de material
Os sistemas de rastreabilidade auxiliam em investigações de qualidade, solicitações de garantia, conformidade regulatória e programas de melhoria contínua. Os sistemas de banco de dados mantêm registros eletrônicos que permitem a recuperação rápida de dados históricos de produção para análise ou consultas de clientes.
Sistemas de Gestão da Qualidade
As fundições profissionais de ferro fundido nodular mantêm a certificação ISO 9001:2015, demonstrando um sistema de gestão da qualidade sistemático. O sistema de gestão da qualidade inclui:
- Procedimentos documentados para todos os processos críticos.
- Programas de treinamento e qualificação de pessoal
- Equipamentos de medição calibrados com registros de manutenção e calibração
- Programas de auditoria interna que verificam a conformidade com os procedimentos.
- Sistemas de ação corretiva para lidar com não conformidades
- Iniciativas de melhoria contínua para otimizar processos
As fundições avançadas buscam certificações adicionais, incluindo:
- ISO 14001 (Sistemas de Gestão Ambiental)
- ISO 45001 (Gestão de Saúde e Segurança Ocupacional)
- IATF 16949 (Sistemas de Gestão da Qualidade Automotiva)
- AS9100 (Sistemas de Gestão da Qualidade Aeroespacial)
Essas certificações demonstram sistemas de gestão abrangentes que garantem propriedades de materiais consistentes de acordo com a norma EN-GJS-400-15 e qualidade confiável do produto em todas as operações de produção.
Dica: Ao selecionar parceiros para fundição de ferro fundido nodular, solicite visitas às instalações para observar as operações de fusão, os procedimentos de tratamento de nodularização, os laboratórios de controle de qualidade e os processos de inspeção. A observação direta proporciona confiança nas capacidades, que vai além da simples análise de certificados.
Considerações de projeto para componentes EN-GJS-400-15
Um projeto de componentes adequado maximiza as vantagens do ferro fundido nodular, evitando problemas comuns que comprometem o desempenho ou aumentam os custos de fabricação. A compreensão dos princípios de projeto otimiza as propriedades do material EN-GJS-400-15 em aplicações de serviço, garantindo, ao mesmo tempo, uma produção econômica.
Design de Espessura de Parede
Espessura uniforme da seção
Manter uma espessura de parede uniforme em todos os componentes promove taxas de resfriamento homogêneas e propriedades mecânicas consistentes de acordo com a norma EN-GJS-400-15. Mudanças abruptas na espessura criam concentrações de tensão e aumentam o risco de defeitos durante a solidificação. Transições graduais entre as seções minimizam esses problemas e melhoram a integridade da peça fundida.
As diretrizes de projeto recomendam que as taxas de transição para mudanças de espessura não excedam 1:1.5. Transições graduais ou arredondadas proporcionam um fluxo de tensão suave e melhoram a qualidade da fundição. Seções uniformes também melhoram o rendimento da fundição, reduzindo o consumo de material e o risco de defeitos por contração.
Taxas de resfriamento consistentes produzem uma microestrutura uniforme em todos os componentes. A composição de ferro fundido nodular EN-GJS-400-15 solidifica de forma previsível quando a espessura da seção permanece constante, minimizando a variação nas propriedades mecânicas entre diferentes áreas do componente.
Seleção da espessura da seção
Selecione a espessura da parede com base nos requisitos de resistência e nas restrições de fabricação. Aplicações típicas da norma EN-GJS-400-15 utilizam perfis com espessuras que variam de 4 mm a 60 mm. Perfis finos (4-10 mm) são adequados para componentes com cargas leves que requerem redução de peso. Perfis médios (10-30 mm) equilibram resistência com uma dificuldade razoável de fundição. Perfis mais espessos (30-60 mm) suportam cargas elevadas devido ao aumento da área da seção transversal.
Evite seções desnecessariamente espessas que desperdiçam material sem melhorar o desempenho. Nervuras, chapas de reforço e elementos estruturais proporcionam rigidez de forma mais eficiente do que simplesmente aumentar a espessura da parede. A análise de elementos finitos ajuda a otimizar o dimensionamento da seção para condições de carregamento e propriedades do material específicas.
A espessura mínima de parede necessária para a fundição depende do tamanho e da complexidade da peça. Peças pequenas podem ter paredes de 3 a 4 mm, enquanto peças grandes geralmente exigem um mínimo de 6 a 8 mm. Consulte seus parceiros de fundição sobre as capacidades de espessura mínima para geometrias e métodos de produção específicos.
Gestão da Concentração sob Estresse
Raios de filé
Raios de concordância generosos nos cantos internos reduzem a concentração de tensões e melhoram a vida útil à fadiga. O raio de concordância mínimo deve ser igual à espessura da parede ou a 6 mm, o que for maior, para componentes de EN-GJS-400-15. Raios maiores proporcionam benefícios adicionais sem aumentar significativamente a dificuldade de fundição.
Cantos internos vivos criam concentradores de tensão que podem iniciar a formação de trincas sob carregamento cíclico. Embora o ferro fundido nodular ofereça melhor tolerância à concentração de tensões do que o ferro fundido cinzento, o arredondamento adequado dos cantos continua sendo importante para otimizar o desempenho à fadiga. O arredondamento adequado dos cantos distribui as cargas de maneira mais uniforme por toda a seção transversal do componente.
Os cantos externos também se beneficiam de raios, melhorando a qualidade da fundição ao promover um fluxo suave do metal durante o preenchimento do molde. Cantos arredondados resistem a danos durante o manuseio, em comparação com arestas vivas. Raios padrão de 2 a 3 mm atendem adequadamente à maioria das aplicações em cantos externos.
Design de furos e aberturas
Furos e aberturas criam concentrações de tensão que exigem atenção cuidadosa no projeto. Posicione os furos longe de regiões de alta tensão sempre que possível, por meio de análise estrutural. Mantenha material suficiente entre os furos e as bordas dos componentes, evitando nervuras finas que podem trincar ou falhar prematuramente.
Reforce o perímetro dos furos com seções espessadas ou ressaltos quando as cargas se concentrarem nesses locais. O reforço distribui a tensão por áreas maiores, reduzindo os valores de tensão máxima. Evite colocar furos em transições de espessura da seção onde já existam concentrações de tensão.
Quando as dimensões permitem, a fundição é preferível à perfuração, pois cria um fluxo de grãos favorável ao redor das aberturas. A perfuração, por sua vez, interrompe a estrutura dos grãos, podendo gerar fragilidade. No entanto, requisitos de precisão muitas vezes exigem perfuração e alargamento para obter dimensões e acabamento superficial exatos.
Considerações sobre o processo de fundição
ângulos de inclinação
Garanta ângulos de saída adequados (normalmente de 1 a 3 graus) nas superfícies perpendiculares às linhas de partição. A saída permite a remoção do modelo dos moldes de areia sem danificar as superfícies do molde. Uma saída insuficiente danifica os moldes, reduzindo a qualidade da superfície da peça fundida e a precisão dimensional.
As superfícies externas geralmente requerem um ângulo de saída de 1 a 2 graus. As superfícies internas e cavidades profundas necessitam de 2 a 3 graus ou mais, dependendo da profundidade. Consulte seus parceiros de fundição sobre os requisitos de ângulo de saída para geometrias específicas, processos de moldagem e volumes de produção.
Localização da linha de separação
Colabore com as fundições na seleção das localizações ideais das linhas de partição. O posicionamento correto minimiza as necessidades de usinagem, reduz a complexidade da fundição e melhora a qualidade da superfície. As linhas de partição devem dividir os componentes ao meio nas dimensões máximas, sempre que possível, simplificando a criação de modelos e as operações de moldagem.
Evite que as linhas de junção intersectem superfícies usinadas críticas ou superfícies de vedação. A linha de junção pode deixar pequenas irregularidades ou rebarbas que exigem remoção. Posicionar as linhas de junção em superfícies não funcionais simplifica as operações de acabamento e reduz os custos de fabricação.
Requisitos de perfuração
Características internas complexas exigem machos, o que aumenta o custo e a complexidade da fundição. Projete componentes com passagens internas acessíveis para a colocação e remoção do macho. Minimize a quantidade de machos por meio de um projeto geométrico inteligente, reduzindo o custo de fabricação.
Furos passantes simples costumam ser fundidos de forma mais econômica do que cavidades internas complexas que exigem usinagem sofisticada. Considere se a usinagem de elementos internos pode ser mais econômica do que a fundição para produção em baixo volume. Discuta estratégias de usinagem com as fundições durante as fases de desenvolvimento do projeto.
Evitar cortes na parte inferior
Rebaixos impedem a remoção reta do molde e devem ser evitados, a menos que sejam absolutamente necessários. Quando inevitáveis, discuta abordagens de fabricação alternativas, incluindo moldes bipartidos, peças soltas ou usinagem dos rebaixos após a fundição.
Redesenhar a geometria, eliminando reentrâncias, geralmente reduz significativamente os custos de fabricação. Pequenas modificações no projeto podem eliminar ferramentas especiais caras ou operações adicionais, mantendo a funcionalidade do componente.
Tolerâncias de usinagem e acabamento superficial
Fornecimento de Estoque para Usinagem
Providencie uma margem de usinagem adequada (normalmente de 2 a 5 mm por superfície) em elementos que exigem dimensões precisas ou acabamento liso. As superfícies fundidas apresentam rugosidade devido ao contato com a areia e variação dimensional decorrente das tolerâncias do processo de fundição.
As superfícies de contato críticas, furos de rolamento, faces de montagem e superfícies de vedação exigem usinagem para atingir a precisão necessária. O ferro fundido nodular EN-GJS-400-15 é facilmente usinável, mas um estoque adequado garante a completa limpeza da superfície, removendo quaisquer defeitos superficiais ou variações dimensionais.
Minimize os requisitos totais de usinagem para preservar as vantagens de custo da fundição com formato próximo ao final. Muitas superfícies podem permanecer como fundidas quando dimensões precisas ou acabamento liso não são funcionalmente exigidos. A superfície natural como fundida oferece resistência à corrosão adequada para muitos ambientes operacionais.
Requisitos de acabamento de superfície
Especifique os requisitos de acabamento superficial de forma realista, com base nas necessidades funcionais. As superfícies fundidas normalmente atingem uma rugosidade Ra de 12.5 a 25 µm (500 a 1000 µin). As superfícies usinadas atingem facilmente uma rugosidade Ra de 1.6 a 6.3 µm (63 a 250 µin) com ferramentas de metal duro padrão e parâmetros otimizados.
Superfícies de apoio, faces de vedação e elementos de acoplamento críticos podem exigir retificação ou brunimento para acabamentos mais finos. O material EN-GJS-400-15 responde bem a operações de retificação, produzindo superfícies lisas. No entanto, acabamentos finos aumentam os custos de fabricação e devem ser especificados apenas quando funcionalmente necessários.
Dica: Envolva as fundições parceiras desde o início do processo de projeto. A experiência delas ajuda a otimizar a geometria dos componentes para maior eficiência na fabricação, garantindo que as propriedades mecânicas da liga EN-GJS-400-15 atendam aos requisitos da aplicação. A colaboração precoce evita retrabalhos dispendiosos durante as fases de ferramental de produção e reduz o tempo de lançamento no mercado.
Selecionando uma fundição de ferro fundido nodular
A qualidade dos componentes depende significativamente da experiência e capacidade de fabricação da fundição. Os engenheiros devem avaliar diversos fatores ao selecionar parceiros para a produção de ferro fundido nodular EN-GJS-400-15, a fim de garantir qualidade consistente e entrega confiável.
Avaliação de Capacidade Técnica
Perícia Metalúrgica
Fundições especializadas em ferro fundido nodular demonstram profundo conhecimento do controle de composição do EN-GJS-400-15, do tratamento de nodularização e do desenvolvimento da microestrutura. Elas mantêm instalações laboratoriais equipadas para análises químicas, exames metalográficos e ensaios mecânicos. Metalurgistas experientes supervisionam as operações de fusão, os procedimentos de tratamento de nodularização e solucionam problemas de qualidade.
A fundição deve fornecer certificações detalhadas dos materiais, incluindo composição química, resultados de testes mecânicos e verificação da microestrutura. O suporte metalúrgico durante a otimização do projeto ajuda os engenheiros a selecionar os materiais adequados e a otimizar a geometria dos componentes para a fabricação, atendendo aos requisitos de desempenho.
Modelagem e confecção de ferramentas
Capacidades abrangentes de modelagem permitem o desenvolvimento rápido de protótipos e a fabricação de ferramentas de produção. Fundições modernas utilizam sistemas CAD/CAM, usinagem CNC e tecnologias de impressão 3D para a produção de modelos. A capacidade de recomendar modificações de projeto que melhorem a capacidade de fundição demonstra uma valiosa parceria de engenharia.
A qualidade do modelo afeta diretamente a precisão da fundição e o acabamento da superfície. Oficinas de modelagem profissionais mantêm as tolerâncias dimensionais, garantindo uma reprodução consistente das peças fundidas em todos os volumes de produção. Um projeto de modelo adequado, incluindo ângulos de saída, linhas de partição e locais de injeção, otimiza a eficiência da fabricação e a qualidade do componente.
Capacidades do Processo de Fundição
Avalie os processos de fundição da empresa, incluindo métodos de moldagem, capacidade de produção de machos e sistemas de vazamento. A fundição em areia continua sendo o método mais comum para componentes de EN-GJS-400-15, com opções como areia verde, areia aglomerada com resina ou moldagem em casca, dependendo das necessidades. Diferentes processos são adequados para faixas de tamanho, volumes de produção e requisitos de qualidade específicos.
Linhas de moldagem automatizadas proporcionam consistência para produção de médio a alto volume. A moldagem manual é adequada para protótipos e peças fundidas de grande porte. A fundição deve demonstrar capacidades apropriadas que correspondam aos requisitos específicos dos componentes e aos volumes de produção.
Instalações de tratamento térmico
Equipamentos de tratamento térmico no local, incluindo fornos de alívio de tensões, fornos de recozimento e sistemas de têmpera superficial, fornecem soluções completas para a fabricação. As fundições devem demonstrar conhecimento dos ciclos térmicos adequados para o ferro fundido nodular EN-GJS-400-15 e capacidade de verificar os resultados por meio de testes de dureza e exame metalográfico.
Os equipamentos de alívio de tensões para peças fundidas devem ter dimensões compatíveis com as dimensões dos componentes. O controle de temperatura e atmosfera garante resultados adequados no tratamento térmico. O tratamento térmico integrado simplifica a gestão da cadeia de suprimentos e mantém o controle de qualidade em todo o processo de fabricação.
Serviços de usinagem
As capacidades integradas de usinagem permitem a entrega de componentes acabados em vez de peças fundidas brutas. Centros de usinagem CNC, equipamentos de retificação de precisão e sistemas de medição por coordenadas dão suporte à fabricação com tolerâncias rigorosas. Essa integração reduz a complexidade da gestão de fornecedores e melhora a coordenação das entregas.
As capacidades de usinagem devem ser compatíveis com a complexidade dos componentes e os requisitos de tolerância. Os procedimentos de inspeção de qualidade da fundição devem verificar se as dimensões usinadas atendem às especificações. Operações integradas geralmente alcançam melhor desempenho em termos de custo e prazo de entrega do que fornecedores separados para fundição e usinagem.
Verificação do Sistema de Qualidade
Revisão da Certificação ISO
Fundições profissionais de ferro fundido nodular mantêm, no mínimo, a certificação de gestão da qualidade ISO 9001:2015. Verifique o escopo da certificação, assegurando que ela abranja especificamente as operações de fundição de ferro fundido nodular. Solicite cópias dos certificados atuais que comprovem a validade e as credenciais do organismo de acreditação.
As fundições avançadas buscam certificações adicionais relevantes para setores específicos:
- IATF 16949 para cadeias de suprimentos automotivas
- AS9100 para aplicações aeroespaciais
- ISO 13485 para componentes de dispositivos médicos
- ISO 14001 para gestão ambiental
A certificação demonstra uma gestão sistemática da qualidade, embora não garanta, por si só, a qualidade de um componente específico. Combine a análise da certificação com a avaliação de capacidades e a avaliação de amostras para uma qualificação abrangente de fornecedores.
Avaliação de amostra de produção
Solicite amostras de peças fundidas que demonstrem a capacidade da fundição de produzir componentes que atendam à especificação de material EN-GJS-400-15. Examine as amostras para verificar:
- Qualidade da superfície e consistência do acabamento
- Precisão dimensional em relação às especificações
- Ausência de defeitos de fundição visíveis (porosidade, inclusões, fissuras)
- Qualidade de usinagem adequada, se aplicável.
Analise os certificados de materiais que acompanham o produto, confirmando a conformidade das propriedades mecânicas e da composição química. O exame metalográfico das seções transversais das amostras verifica a qualidade da microestrutura, incluindo a porcentagem de nodularidade e a estrutura da matriz. A obtenção de resultados consistentes em múltiplas amostras indica um controle de processo confiável.
Documentação de Controle de Processo
Solicite exemplos de documentação de controle de processos, incluindo:
- Planos de controle que definem pontos de inspeção e critérios de aceitação
- Gráficos de controle estatístico de processo demonstrando a capacidade do processo
- Registros de ações corretivas demonstrando a resolução do problema.
- Resultados da auditoria interna que comprovam a conformidade com os procedimentos.
Processos bem documentados indicam sistemas de qualidade maduros. Evidências de atividades de melhoria contínua demonstram o compromisso com o aprimoramento da qualidade. O compartilhamento transparente de documentação gera confiança nas capacidades da fundição e na cultura de qualidade.
Serviços de Suporte de Engenharia
Colaboração de design
Os melhores parceiros de fundição oferecem suporte colaborativo de engenharia durante o desenvolvimento de componentes. Eles fornecem orientações de projeto para manufatura, otimizando a geometria do componente para melhorar a fundição e as propriedades mecânicas de acordo com a norma EN-GJS-400-15. Recomendações baseadas na experiência previnem defeitos comuns de fundição e reduzem os custos de fabricação.
As capacidades de análise de elementos finitos ajudam a prever a distribuição de tensões e a identificar possíveis modos de falha. A modelagem da solidificação otimiza os sistemas de alimentação, prevenindo defeitos de contração. Uma abordagem de engenharia colaborativa geralmente produz resultados superiores em comparação com a simples fabricação de projetos submetidos sem otimização.
Capacidades de prototipagem
Os serviços de prototipagem rápida permitem testes e validação antes de investir em ferramentas de produção. Modelos impressos em 3D, métodos de prototipagem rápida e fundição em pequenos lotes dão suporte às iterações de projeto. Os testes de protótipos validam se as propriedades do ferro fundido nodular EN-GJS-400-15 atendem aos requisitos da aplicação antes da produção em larga escala.
Processos flexíveis de prototipagem permitem alterações de projeto com impacto mínimo em custos e tempo. A validação bem-sucedida do protótipo proporciona confiança antes do investimento em ferramentas de produção, reduzindo o risco no desenvolvimento de novos componentes.
Solução de problemas técnicos
Fundições experientes antecipam potenciais desafios de fabricação e recomendam soluções preventivas. Elas compreendem as relações entre a geometria do componente, a composição do EN-GJS-400-15, o tratamento de nodularização, as taxas de resfriamento e as propriedades finais. Essa expertise evita atrasos dispendiosos na produção e problemas de qualidade.
Desempenho de capacidade e entrega
Avaliação da Capacidade de Produção
Avalie a capacidade de produção da fundição em relação aos requisitos de volume dos componentes. Uma capacidade adequada evita atrasos na entrega e mantém a consistência da qualidade. Analise os compromissos existentes com os clientes e a capacidade disponível para novos projetos, garantindo a confiabilidade do cronograma.
As fundições devem manter uma capacidade de reserva para lidar com variações inesperadas na demanda ou alterações no cronograma. A redundância de equipamentos garante a continuidade durante manutenções ou avarias. Uma alocação equilibrada de capacidade evita que a produção apressada comprometa os padrões de qualidade.
Métricas de desempenho de entrega
Solicite dados sobre o desempenho de entregas dentro do prazo dos clientes existentes. Fornecedores confiáveis cumprem consistentemente os cronogramas de entrega acordados. Avalie a capacidade deles de responder a mudanças de cronograma ou a solicitações urgentes, demonstrando flexibilidade.
A localização geográfica afeta os custos de transporte e os prazos de entrega. Fundições regionais podem oferecer vantagens para o desenvolvimento de protótipos e suporte técnico que exigem colaboração presencial. No entanto, fundições internacionais qualificadas podem oferecer preços competitivos para volumes de produção maiores, quando os cronogramas permitem tempos de trânsito mais longos.
Gestão da cadeia de suprimentos
Avalie a cadeia de suprimentos de matéria-prima da fundição, garantindo a consistência da composição química da norma EN-GJS-400-15. Fornecedores qualificados e estoques adequados previnem interrupções na produção. Fornecedores alternativos para materiais críticos garantem o abastecimento durante períodos de paralisação.
Cadeias de suprimentos integradas, incluindo modelagem, fundição, tratamento térmico e usinagem, simplificam o gerenciamento de projetos. A responsabilidade de um único fornecedor reduz a complexidade da coordenação e possíveis disputas sobre a responsabilidade pela qualidade.
Para engenheiros que buscam uma fundição de ferro fundido nodular confiável e com comprovada experiência na produção de EN-GJS-400-15, a SHENGRONG oferece capacidades especializadas na fabricação de ferro fundido nodular com sistemas abrangentes de garantia da qualidade. A fundição possui certificação ISO 9001:2015 e opera laboratórios metalúrgicos avançados, garantindo propriedades consistentes do material EN-GJS-400-15 em todos os volumes de produção. Desde a consultoria inicial de projeto até o controle do tratamento de nodularização, ensaios mecânicos e inspeção final, a SHENGRONG fornece soluções completas de fundição para aplicações exigentes que requerem desempenho confiável e padrões de qualidade excepcionais.
Dica: Estabeleça canais de comunicação claros com os parceiros de fundição. Discussões técnicas regulares e sessões conjuntas de resolução de problemas criam relacionamentos mais sólidos, produzindo melhores resultados para componentes complexos de ferro fundido nodular EN-GJS-400-15, além de construir parcerias de longo prazo.
Conclusão
O EN-GJS-400-15 representa uma excelente escolha de material para aplicações que exigem equilíbrio entre resistência, ductilidade superior e resistência confiável a impactos. Engenheiros que compreendem a composição química, as propriedades mecânicas e as equivalências do EN-GJS-400-15 podem tomar decisões embasadas, otimizando o projeto de componentes, os processos de fabricação e a seleção de fornecedores para o sucesso do projeto.
A composição cuidadosamente controlada do ferro fundido nodular EN-GJS-400-15 cria uma microestrutura de grafita esferoidal que distingue este material do ferro fundido cinzento e de outros ferros fundidos nodulares de maior resistência. Práticas adequadas de fundição, incluindo um tratamento de nodularização eficaz, produzem nódulos de grafita que permitem a deformação da matriz, proporcionando ductilidade e resistência ao impacto excepcionais. A matriz predominantemente ferrítica atinge o requisito mínimo de alongamento de 15%, prevenindo a falha frágil sob condições de carregamento dinâmico.
O conhecimento das classes equivalentes do material EN-GJS-400-15, incluindo QT400-15 (China), FCD400 (Japão) e ASTM A536 Grau 60-40-18 (EUA), facilita o fornecimento global e garante a compatibilidade de materiais em projetos multinacionais. A especificação do material EN-GJS-400-15 segue requisitos padronizados, permitindo um desempenho consistente independentemente do local de fabricação ou do fornecedor.
Aplicações que abrangem componentes de transmissão automotiva, carcaças de máquinas industriais, peças de equipamentos de construção e componentes de infraestrutura demonstram a versatilidade e a confiabilidade comprovada do ferro fundido nodular EN-GJS-400-15. A combinação de propriedades mecânicas favoráveis, excelentes características de fundição, boa usinabilidade e fabricação com custo-benefício torna o EN-GJS-400-15 uma escolha inteligente para engenheiros que buscam soluções otimizadas, equilibrando desempenho e economia.
O sucesso com componentes EN-GJS-400-15 depende significativamente da parceria com fundições de ferro fundido nodular experientes, que mantenham um rigoroso controle de qualidade e ofereçam suporte de engenharia abrangente. Fundições profissionais com certificação ISO 9001:2015 demonstram compromisso com a consistência das propriedades do material EN-GJS-400-15 por meio de gestão sistemática da qualidade e práticas de melhoria contínua. Sua expertise metalúrgica, recursos avançados de teste, controle do tratamento de nodularização e serviços de engenharia colaborativos ajudam a transformar conceitos de projeto em componentes de produção confiáveis, que atendam aos exigentes requisitos de aplicação, mantendo a economia de escala na fabricação.
Perguntas frequentes
O que distingue o material EN-GJS-400-15 do ferro fundido cinzento?
O EN-GJS-400-15 contém grafita esferoidal (nodular), enquanto o ferro fundido cinzento contém grafita lamelar (em flocos). Essa diferença microestrutural afeta fundamentalmente as propriedades mecânicas do EN-GJS-400-15. O ferro fundido nodular proporciona maior resistência à tração (mínimo de 400 MPa contra 200 MPa para o EN-GJL-200), alongamento significativamente maior (15% contra <1%) e resistência superior ao impacto. A composição do ferro fundido nodular EN-GJS-400-15 requer tratamento de nodularização com magnésio ou cério para criar a morfologia de grafita esferoidal. Aplicações que exigem resistência ao impacto, ductilidade ou resistência à fratura frágil devem especificar ferro fundido nodular em vez de ferro fundido cinzento.
Como a composição química do EN-GJS-400-15 afeta a ductilidade?
A composição da liga EN-GJS-400-15 controla a microestrutura da matriz, determinando a ductilidade. O teor limitado de manganês (0.10-0.40%) promove uma estrutura de matriz predominantemente ferrítica, essencial para atingir um alongamento mínimo de 15%. Níveis mais elevados de manganês aumentariam o teor de perlita, elevando a resistência, mas reduzindo o alongamento. O teor de silício (2.20-2.80%) também promove a formação de ferrita. O magnésio residual (0.03-0.06%) garante a morfologia de grafite esferoidal, permitindo a deformação da matriz sem o início de trincas. O baixo teor de enxofre e fósforo previne a fragilização. O cuidadoso equilíbrio da composição proporciona a combinação de resistência adequada com excelente ductilidade, característica das propriedades mecânicas da liga EN-GJS-400-15.
O material EN-GJS-400-15 pode ser soldado para reparos?
A soldagem de ferro fundido dúctil apresenta desafios, mas se mostra mais eficaz do que a soldagem de ferro fundido cinzento. Reparos bem-sucedidos exigem pré-aquecimento (200-400 °C), metais de adição à base de níquel (Ni-55 ou Ni-99), aporte térmico controlado e alívio de tensões pós-soldagem. O martelamento dos cordões de solda durante o resfriamento ajuda a controlar as tensões residuais. No entanto, as áreas soldadas geralmente apresentam microestrutura diferente e podem não atingir as propriedades mecânicas completas da norma EN-GJS-400-15. Projete componentes evitando a necessidade de reparos sempre que possível. Para reparos não estruturais, a fixação mecânica ou a colagem adesiva geralmente se mostram mais confiáveis do que a soldagem.
Quais tratamentos térmicos melhoram as propriedades do material EN-GJS-400-15?
O recozimento para alívio de tensões (500-600 °C por 1-2 horas) reduz as tensões residuais, melhorando a estabilidade dimensional sem alterar significativamente a microestrutura ou as propriedades mecânicas. O tratamento térmico de normalização pode modificar a estrutura da matriz, embora geralmente seja desnecessário para o aço ferrítico fundido. O endurecimento superficial por indução ou nitretação aumenta a resistência ao desgaste, mantendo a tenacidade do núcleo ferrítico. O endurecimento por chama ou indução cria uma camada superficial martensítica com dureza de 45-55 HRC, enquanto o núcleo mantém a ductilidade do EN-GJS-400-15. Esses tratamentos otimizam propriedades específicas para aplicações particulares sem comprometer as vantagens do material base.
Como se compara o EN-GJS-400-15 ao aço em termos de custos de componentes?
Os custos iniciais de fundição podem ser menores do que os da fundição ou fabricação em aço para geometrias complexas. A fundição com formato próximo ao final minimiza a usinagem subsequente em comparação com a fabricação em aço. A boa usinabilidade do ferro fundido nodular EN-GJS-400-15 reduz o tempo de fabricação e os custos de ferramentas em comparação com o aço. No entanto, o aço oferece uma relação resistência/peso superior para formatos simples. A análise de custo total deve considerar os custos iniciais de fabricação, os custos de usinagem, as considerações de peso e a vida útil esperada. Para componentes complexos que exigem resistência moderada com boa ductilidade, o EN-GJS-400-15 geralmente apresenta um custo total menor do que as alternativas em aço.
Quais tratamentos de superfície protegem o EN-GJS-400-15 da corrosão?
Os sistemas de pintura oferecem proteção anticorrosiva econômica para a maioria dos ambientes. A pintura a pó proporciona acabamentos duráveis e atraentes com excelente aderência. A galvanoplastia com zinco ou níquel oferece proteção aprimorada em ambientes corrosivos. Os revestimentos epóxi e poliuretano funcionam bem em ambientes com exposição à água e a produtos químicos. Os revestimentos de conversão de óxido preto ou fosfato oferecem proteção moderada com mínima alteração dimensional. A superfície fundida apresenta resistência razoável à corrosão em ambientes não agressivos. A seleção do material deve considerar o ambiente operacional e a vida útil necessária, com proteção superficial adequada especificada para condições exigentes.
Por que especificar fundições com certificação ISO para a produção da norma EN-GJS-400-15?
A certificação ISO 9001:2015 demonstra a gestão sistemática da qualidade com procedimentos documentados, controles de processo e práticas de melhoria contínua. As fundições certificadas implementam o controle estatístico de processo, protocolos de teste abrangentes e verificação rigorosa de materiais. Essa abordagem sistemática garante a conformidade consistente com a especificação de materiais EN-GJS-400-15 e reduz o risco de defeitos. A certificação proporciona confiança no compromisso da fundição com a gestão da qualidade, embora não garanta, por si só, a qualidade de componentes específicos. Fundições profissionais combinam a certificação ISO com conhecimento metalúrgico, equipamentos modernos e pessoal experiente, oferecendo componentes de ferro fundido nodular de qualidade confiável.
Qual a classe equivalente do material EN-GJS-400-15 que os projetos internacionais devem especificar?
Especifique a designação da norma principal (EN-GJS-400-15 conforme EN 1563), além dos equivalentes reconhecidos das regiões de fabricação. Inclua QT400-15 para fornecedores chineses, FCD400 para fornecedores japoneses e ASTM A536 Grau 60-40-18 para fundições americanas. Múltiplas designações facilitam o fornecimento global, mantendo a consistência das propriedades mecânicas do ferro fundido nodular EN-GJS-400-15. Verifique se os requisitos de propriedades mecânicas e os métodos de ensaio estão alinhados entre as diferentes normas para aplicações críticas. A especificação clara das designações principal e equivalentes evita mal-entendidos e garante a compatibilidade do material, independentemente do local de fabricação.