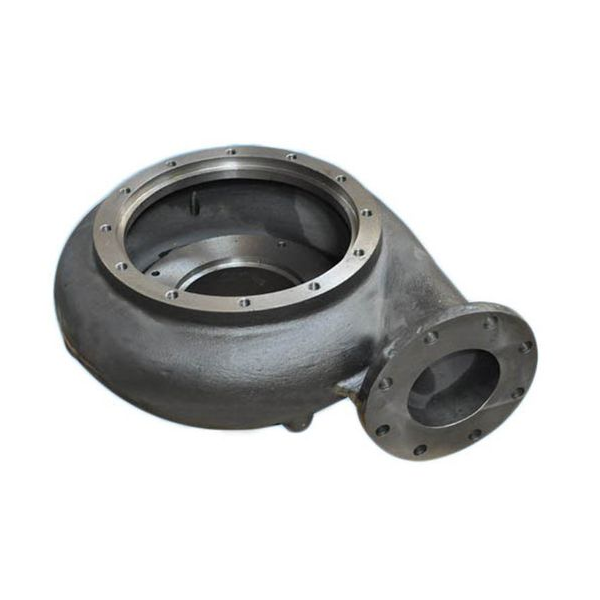
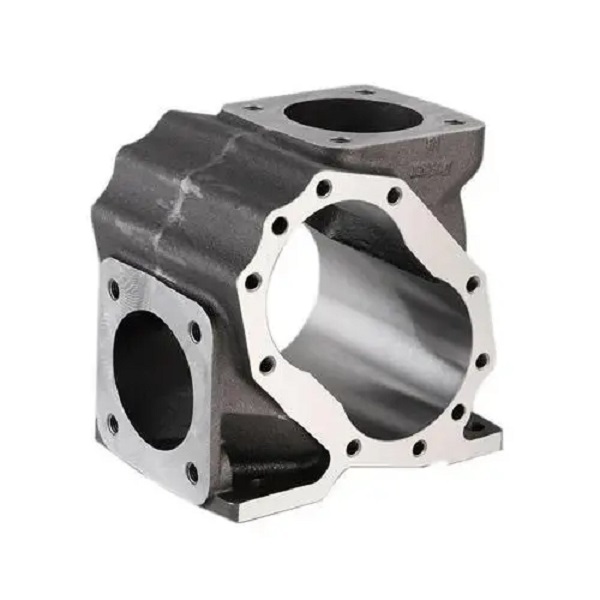
fundição de habitação

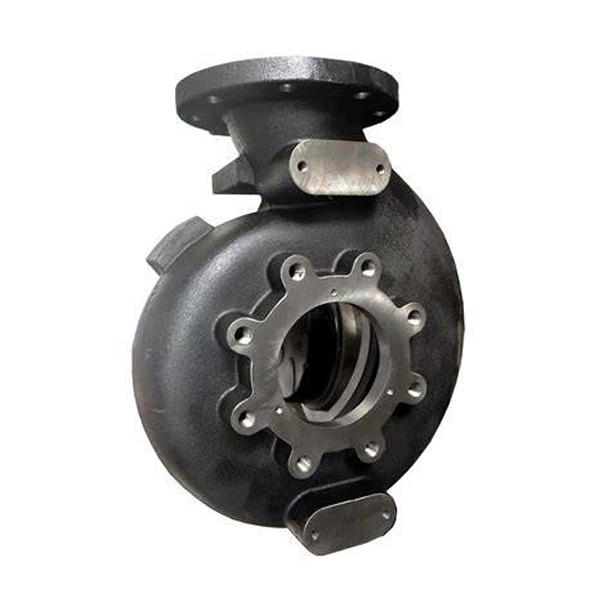
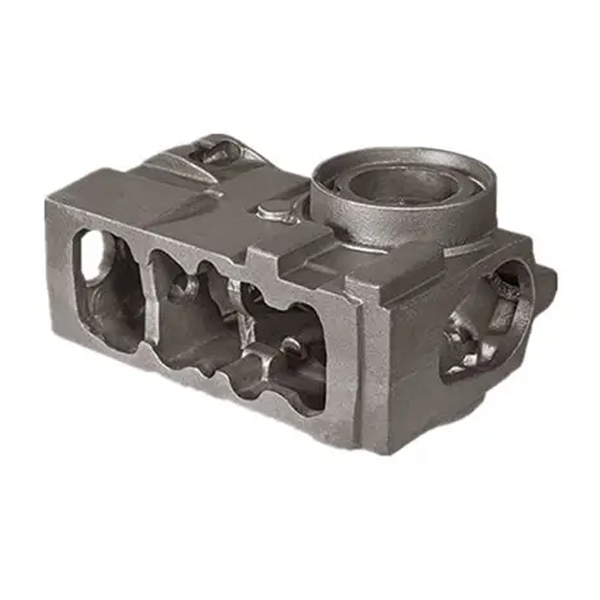
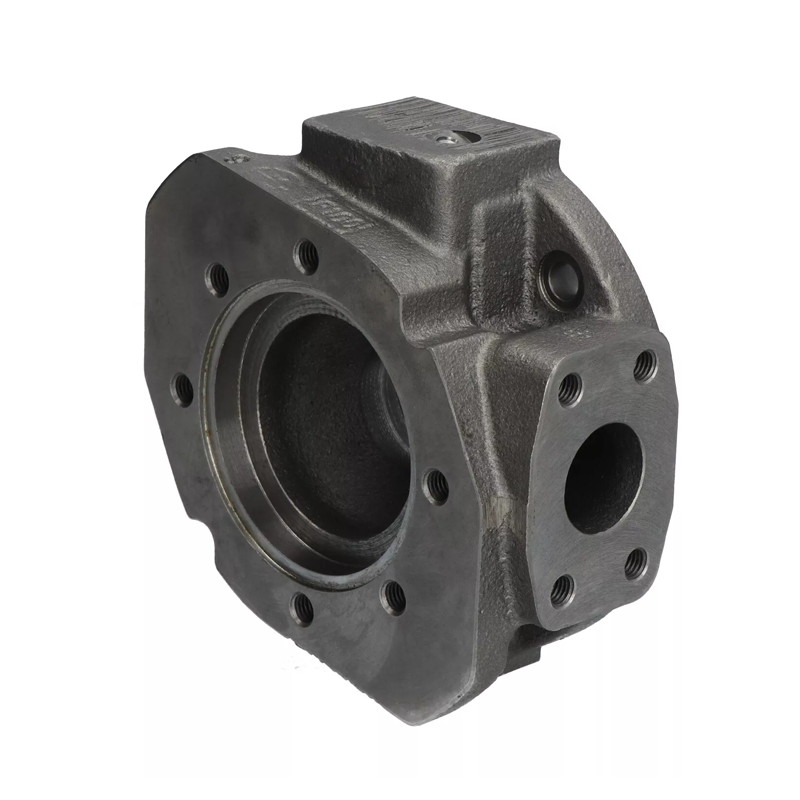
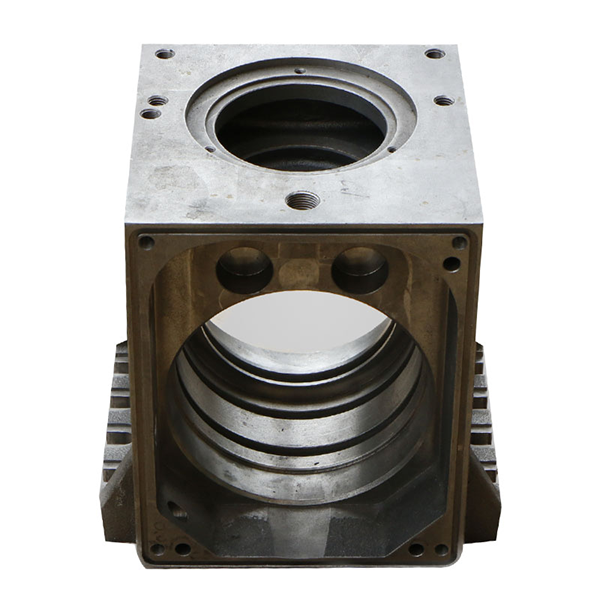
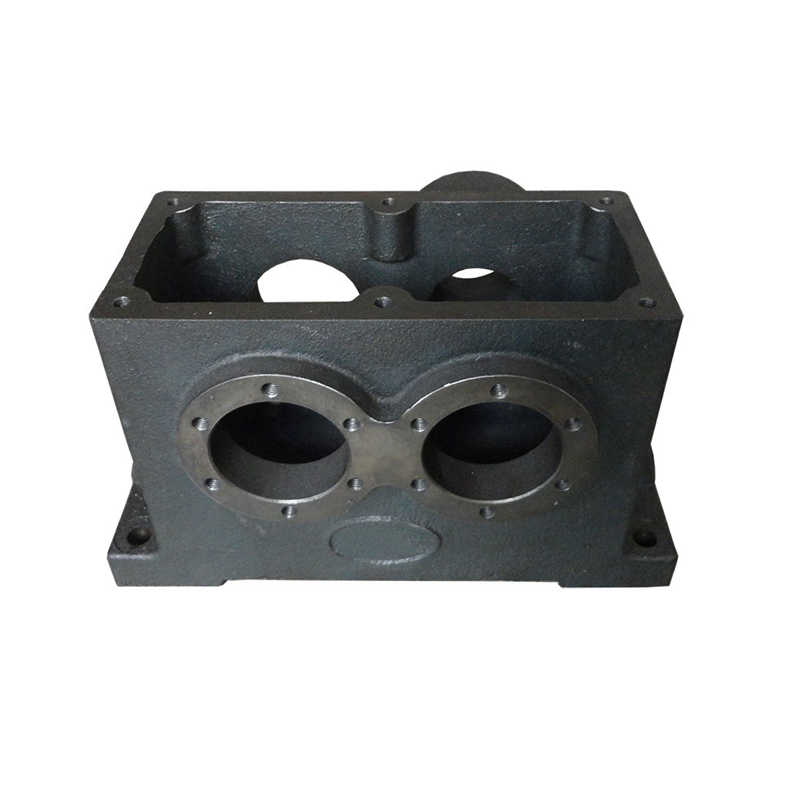
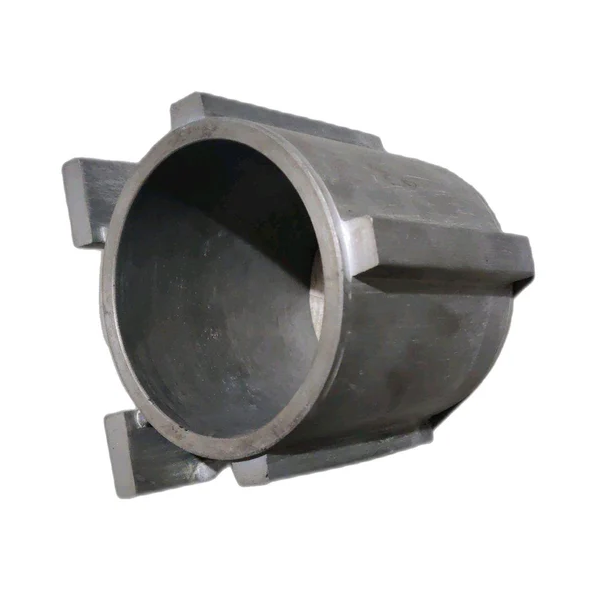
A Jiangsu Shengrong produz uma variedade de carcaças fundidas em ferro fundido cinzento e ferro fundido nodular. Entre elas, destacam-se carcaças de válvulas, carcaças de bombas, carcaças de redutores, carcaças de ferro fundido para blocos de válvulas hidráulicas, carcaças de redutores para robôs, tampas de extremidade de motores para veículos de nova energia, carcaças de caixas de engrenagens, carcaças para painéis de controle PLC e carcaças de válvulas de alta pressão. Nossos produtos são altamente resistentes ao desgaste e robustos, conquistando a aprovação de nossos clientes.

Nome: fundição de habitação

Material: Ferro fundido dúctil/QT400-10/GGG40/QT450-10/GGG45

Norma/tolerância: EN1561-2011/GB/T 9439/GB/T 1348

Dimensões e peso: Fabricação sob encomenda (OEM) por desenho técnico

Vantagens da fundição de caixas:
Aplicações da fundição de carcaças:
Especificações da carcaça:

1. Excelentes propriedades mecânicas
Alta resistência e durabilidade: O ferro fundido (especialmente o ferro fundido nodular) possui alta resistência à tração e dureza, sendo capaz de suportar cargas pesadas e atrito frequente, o que o torna adequado para ambientes de alta exigência, como máquinas de construção e máquinas-ferramenta.
Boa resistência à compressão: A resistência à compressão do ferro fundido supera a de muitos metais, tornando-o adequado para aplicações que exigem suporte estrutural (como bases de equipamentos e carcaças de máquinas pesadas).
2. Excelentes propriedades de vibração e amortecimento
A microestrutura do ferro fundido (como flocos ou esferas de grafite) absorve eficazmente a energia vibratória, reduzindo a ressonância e o ruído durante o funcionamento. É particularmente adequado para aplicações que exigem alta estabilidade, como máquinas-ferramenta de precisão e blocos de motor.
3. Resistência a altas temperaturas e estabilidade térmica: O ferro fundido possui um baixo coeficiente de expansão térmica, minimiza a deformação em altas temperaturas e resiste à fadiga térmica (por exemplo, o ferro fundido cinzento HT250 pode ser utilizado em ambientes de alta temperatura). É comumente utilizado em componentes resistentes ao calor, como motores de combustão interna e discos de freio.

Industrial: Bases de máquinas-ferramenta, caixas de engrenagens, estruturas de prensas hidráulicas.
Automotivo: Blocos de motor, carcaças de transmissão, componentes de freio.
Infraestrutura: Tampas de bueiro de dutos, caixas de distribuição de energia.
Aparelhos/Ferramentas: Bases tradicionais para máquinas de costura, caixas para ferramentas robustas.

Tipo de material:
Ferro fundido cinzento (HT150, HT200, HT250, em conformidade com GB/T 9439 ou ASTM A48)
Ferro fundido dúctil (QT400-15, QT450-10, em conformidade com GB/T 1348 ou ASTM A536)
Faixa de dimensão:
Diâmetro externo/diâmetro interno: 50 mm a 3000 mm (personalizável dependendo da aplicação)
Espessura da parede: 5 mm a 50 mm (dependendo dos requisitos de pressão)
Comprimento/Altura: Determinados pelos requisitos do projeto.
Classificação de Pressão:
Baixa pressão (abaixo de 0.6 MPa), pressão média (1.0-2.5 MPa), alta pressão (requer projeto especial).
Tratamento de superfície:
Pintura, galvanização, enegrecimento ou revestimento com óleo antiferrugem.
Requisitos de pressão:
Rugosidade da superfície (Ra1.6-Ra6.3), tolerâncias geométricas e posicionais (ex.: planicidade, concentricidade).

Vantagens da fundição de caixas:

1. Excelentes propriedades mecânicas
Alta resistência e durabilidade: O ferro fundido (especialmente o ferro fundido nodular) possui alta resistência à tração e dureza, sendo capaz de suportar cargas pesadas e atrito frequente, o que o torna adequado para ambientes de alta exigência, como máquinas de construção e máquinas-ferramenta.
Boa resistência à compressão: A resistência à compressão do ferro fundido supera a de muitos metais, tornando-o adequado para aplicações que exigem suporte estrutural (como bases de equipamentos e carcaças de máquinas pesadas).
2. Excelentes propriedades de vibração e amortecimento
A microestrutura do ferro fundido (como flocos ou esferas de grafite) absorve eficazmente a energia vibratória, reduzindo a ressonância e o ruído durante o funcionamento. É particularmente adequado para aplicações que exigem alta estabilidade, como máquinas-ferramenta de precisão e blocos de motor.
3. Resistência a altas temperaturas e estabilidade térmica: O ferro fundido possui um baixo coeficiente de expansão térmica, minimiza a deformação em altas temperaturas e resiste à fadiga térmica (por exemplo, o ferro fundido cinzento HT250 pode ser utilizado em ambientes de alta temperatura). É comumente utilizado em componentes resistentes ao calor, como motores de combustão interna e discos de freio.

Aplicações da fundição de carcaças:

Industrial: Bases de máquinas-ferramenta, caixas de engrenagens, estruturas de prensas hidráulicas.
Automotivo: Blocos de motor, carcaças de transmissão, componentes de freio.
Infraestrutura: Tampas de bueiro de dutos, caixas de distribuição de energia.
Aparelhos/Ferramentas: Bases tradicionais para máquinas de costura, caixas para ferramentas robustas.

Especificações da carcaça:

Tipo de material:
Ferro fundido cinzento (HT150, HT200, HT250, em conformidade com GB/T 9439 ou ASTM A48)
Ferro fundido dúctil (QT400-15, QT450-10, em conformidade com GB/T 1348 ou ASTM A536)
Faixa de dimensão:
Diâmetro externo/diâmetro interno: 50 mm a 3000 mm (personalizável dependendo da aplicação)
Espessura da parede: 5 mm a 50 mm (dependendo dos requisitos de pressão)
Comprimento/Altura: Determinados pelos requisitos do projeto.
Classificação de Pressão:
Baixa pressão (abaixo de 0.6 MPa), pressão média (1.0-2.5 MPa), alta pressão (requer projeto especial).
Tratamento de superfície:
Pintura, galvanização, enegrecimento ou revestimento com óleo antiferrugem.
Requisitos de pressão:
Rugosidade da superfície (Ra1.6-Ra6.3), tolerâncias geométricas e posicionais (ex.: planicidade, concentricidade).

processo de produção de fundição de habitações

1. Fase de Projeto do Processo
A modelagem é realizada utilizando software CAD com base nos desenhos. Simulações CAE são então utilizadas para simular os processos de preenchimento do molde e solidificação. O sistema de alimentação, o canal de alimentação e o layout do resfriador são otimizados para minimizar defeitos como cavidades de contração e bolhas de ar.
Produção de moldes/padrões
Fundição em areia: Fabricação de moldes de madeira ou metal (para moldagem).
Fundição sob pressão/Fundição em molde metálico: Fabricação de moldes de aço, levando em consideração a contração e o acabamento superficial.
Fundição por espuma perdida: Crie modelos sólidos usando espuma plástica.
2. Moldagem e Fabricação de Machos
Preparação da areia de moldagem: A areia de quartzo + aglutinante (argila, resina, etc.) devem ter sua resistência e permeabilidade ao ar controladas.
Moldagem: Os moldes de areia superior e inferior são criados manualmente ou por máquina (compressão por vibração ou moldagem por injeção). Estruturas complexas exigem o posicionamento do núcleo.
Fundição sob pressão: O metal fundido é injetado em um molde de aço sob alta pressão. Adequado para cascas de paredes finas.
Fundição de Precisão: Aplica-se cera no molde, cria-se a casca e, em seguida, remove-se a cera. Adequado para peças complexas e de alta precisão.
3. Derretimento e Derramamento
Ferro fundido: Utilize um cubilô ou forno elétrico para controlar o equivalente de carbono, o teor de enxofre e o teor de fósforo. Fundição de alumínio: A fusão em um forno de resistência requer refino e desgaseificação (utilizando argônio ou adicionando um solvente).
Controle de temperatura: Ferro fundido 1200-1400°C, liga de alumínio 680-750°C.
Controle de velocidade: Evite turbulências que possam causar inclusões de escória ou porosidade.
4. Resfriamento e limpeza
Resfriamento: Resfriamento natural ou taxa de resfriamento controlada (para evitar fissuras por tensão).
Desmoldagem com areia: Uma máquina de desmoldagem vibratória remove a areia de moldagem e reduz a temperatura da peça fundida para abaixo de 200°C.
Remova o tubo de subida (corte a gás ou serragem).
A jateamento abrasivo remove a areia da superfície.
Remova as rebarbas e excessos de material.
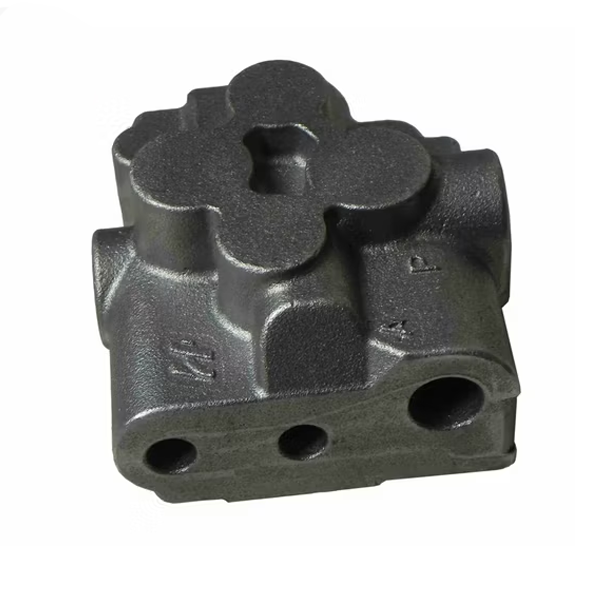
Como funciona o controle de qualidade de peças fundidas para moradias na fundição Shengrong
Controle de materiais

Controle de matéria-prima
Utilize um espectrômetro para monitorar a composição de fusão (C, Si, Mn, P, S, etc.) em tempo real para garantir a conformidade com as normas (como HT250: C 3.0-3.3%, Si 1.8-2.2%).
O ferro fundido dúctil precisa controlar o teor residual de Mg (0.03-0.06%) e de elementos de terras raras. Desoxidação: Adicionar alumínio ou liga de silício-cálcio para reduzir a porosidade.
Esferoidização: Ferro fundido nodular, utilizando o método de puncionamento ou alimentação por arame (taxa de esferoidização ≥ 90%). Precisão do molde: Otimização por simulação 3D do sistema de vazamento e massalotes (software ProCAST/Magma), com desalinhamento da superfície de separação ≤ 0.2 mm. Areia resinosa: resistência à tração ≥ 1.2 MPa, umidade ≤ 4%.
Espuma perdida: grânulos de EPS pré-expandidos com densidade de 0.018-0.022 g/cm³. Controle de temperatura: ferro fundido cinzento 1300-1400 °C; ferro fundido nodular 1350-1420 °C. Controle da taxa de vazamento: 0.5-1.0 kg/s. Porosidade: permeabilidade ao ar da areia de moldagem ≥80%, vácuo antes do vazamento (espuma perdida). Contração: adição de ferro fundido temperado para paredes espessas, volume do alimentador ≥30% da área de compensação de contração.

Controle do processo de fundição

Fundição em areia:
Areia resinada: alta precisão, adequada para pequenos lotes de peças complexas.
Areia revestida: superfície lisa, adequada para corpos de válvulas de paredes finas.
Utilizado em corpos de válvulas de alta precisão e tamanho reduzido para diminuir o processamento subsequente.
Durante a fundição em areia, o núcleo deve ser posicionado com precisão (como no canal de fluxo) para evitar excentricidade.
Fundição e vazamento: controle rigoroso da temperatura (1300-1400℃ para ferro fundido, 1500-1600℃ para aço fundido) para evitar oxidação e inclusão de escória.
Resfriamento e limpeza: resfriamento lento para reduzir o estresse e remoção do cabeçote de vazamento após a vibração da areia.
Tratamento térmico: recozimento ou normalização para eliminar tensões internas; o ferro fundido nodular necessita de esferoidização.

Usinagem

Requisitos principais do processo
(1) Usinagem de desbaste: Remova o excesso rapidamente e reserve 0.3-0.5 mm para acabamento.
Equipamentos: Centro de usinagem vertical/horizontal (como DMG MORI), fresadora de pórtico.
Utilize uma fresa de faceamento de grande diâmetro (φ80-120mm) para usinar superfícies planas de grandes dimensões. Os parâmetros de corte são os seguintes:
Ferro fundido: velocidade de corte 120-180 m/min, avanço 0.1-0.2 mm/dente.
(2) Semiacabamento
Corrigir deformações de usinagem grosseira e melhorar a consistência dimensional.
(3) Acabamento: Requisitos essenciais:
Precisão do furo da válvula: nível IT7 (tolerância de diâmetro ±0.015 mm), cilindricidade ≤0.01 mm.
Rugosidade da superfície: Ra0.8-1.6μm (a superfície de vedação requer Ra0.4μm).
Processo típico:
Utilize ferramenta de perfuração diamantada ou CBN, microcorte (profundidade de corte de 0.05 a 0.1 mm).
Parâmetros para furação fina de orifícios de válvulas em ferro fundido: velocidade de 1500 a 2000 rpm, avanço de 0.05 a 0.1 mm/rev.
Retífica da sede da válvula:
Utilize uma fresa de topo esférica ou uma cabeça de retificação especial para processar correias de vedação cônicas (como, por exemplo, com ângulo de cone de 60°).
Inspeção de qualidade

Inspeção por raios X: detecção de poros e fissuras internas por retração (de acordo com a norma ASTM E802).
Teste ultrassônico: utilizado quando a espessura da parede é ≥20mm.
Teste de pressão: 1.5 vezes a pressão de trabalho durante 5 minutos sem vazamento. A máquina de medição por coordenadas (MMC) detecta a distância entre os furos (±0.02 mm) e a coaxialidade (φ0.03 mm).
O instrumento de medição pneumático mede o diâmetro do orifício da válvula (resolução de 0.001 mm).
O núcleo da válvula é montado em simulação para testar a resistência de comutação e o vazamento (como ≤10 mL/min).

×

Por que escolher a fundição Shengrong?

1: Tecnologia avançada e padrões de equipamentos
Tecnologia avançada: Fundição em areia, fundição de precisão e processo de fundição por espuma perdida. Dimensões das peças fundidas de acordo com as necessidades do cliente, com pesos variando de 0.5 kg a 10,000 kg.
Equipamentos de automação: Equipados com linhas de produção automatizadas, fornos de fusão inteligentes (fornos de indução de média/alta frequência),
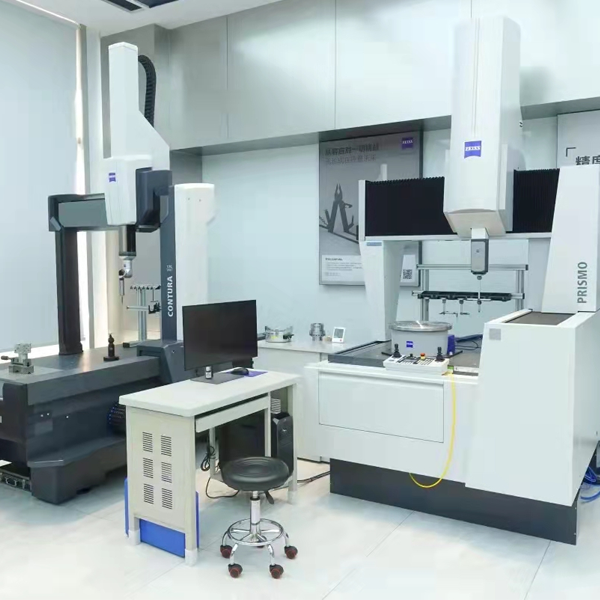
Equipamentos de inspeção: equipamentos para análise de composição química/espectrômetro e propriedades mecânicas, máquina de medição por coordenadas (MMC), detector de falhas por raios X, espectrômetro, teste ultrassônico e outros métodos de inspeção de qualidade de alta tecnologia.

2:Sistema de gestão da qualidade
ISO 9001 (sistema de gestão da qualidade)
IATF 16949 (sistema de gestão da qualidade na indústria automotiva, como peças automotivas)
Normas de materiais ASTM/EN/JIS e outras normas internacionais.

3:capacidade de personalização
Produção personalizada de acordo com os desenhos do cliente; o cliente paga apenas metade do custo do molde para o desenvolvimento de novas peças fundidas. O prazo para o molde é curto, apenas 20 dias, e o tempo de fundição, apenas 10 dias. Usinagem em 10 dias.
Oferecemos amostras grátis por entrega expressa aos clientes, e a produção em massa é iniciada após a confirmação da qualidade das amostras. Nossa empresa não exige quantidade mínima de pedido, proporcionando aos clientes uma ampla variedade de opções.

4:Preços competitivos
Os preços da nossa empresa são muito competitivos no setor, e o preço específico depende do desenho da peça fundida e da quantidade encomendada pelo cliente. Entre em contato conosco para mais informações.

Nosso principal parceiro em fundição de ferro e aço.

Veja como garantimos a qualidade das peças de ferro fundido.

inspeção

Espectrômetro de inspeção de elementos químicos

Carbono, silício, manganês, enxofre, fósforo, cromo, níquel, cobre e outros elementos.

Inspeção de propriedades mecânicas

Resistência à tração, limite de escoamento, alongamento, dureza, resistência ao impacto

Máquina de medição tridimensional

Inspeção de tamanho, aparência e estrutura

Inspeção tridimensional, ensaios não destrutivos, testes de pressão, etc.

embalagem e transporte

Embalagem e entrega

Todas as peças serão embaladas com óleo antiferrugem ou primer, para garantir que permaneçam em boas condições mesmo após longos períodos de transporte. Para peças pequenas, utilizamos paletes de madeira. Para peças maiores, utilizamos paletes .

Oferecer aos nossos clientes as melhores soluções em fundição de ferro

fundição

Sobre a fundição de ferro Shengrong

Fundição de ferro fundido de classe mundial

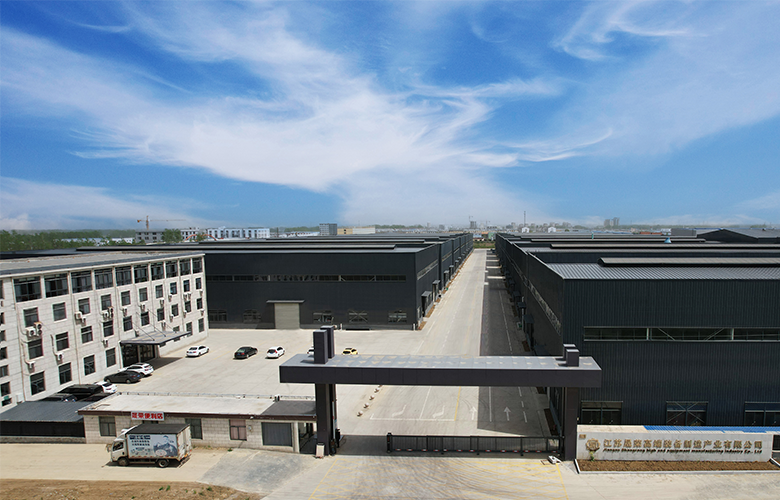
A Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. é uma fundição profissional de ferro fundido com cerca de 26,000 metros quadrados e um investimento de 80 milhões de yuans. Suas instalações incluem forno de indução, linha horizontal New East Seoul, linha horizontal Cast Star, máquina automática de fundição de microcristais, misturadores de 40T e 20T, máquina de fabricação de machos, máquina de jateamento, centro de usinagem, torno de trilho inclinado, máquina de ranhura, torno vertical, torno de trilho plano e outros equipamentos. Possui também equipamentos de teste como espectrômetro, máquina de ensaio de tração, durômetro, etc., além de laboratórios de análise química. A empresa atua principalmente na fabricação de peças mecânicas, autopeças, peças para bombas industriais, rolamentos e peças de transmissão. As principais atividades da empresa são: fundição de peças para moinhos de bolas QT450-12, 500-7 e 600-3, fundição de ferro cinzento HT250 e HT300, além de fundição de aço e aço inoxidável. Com o aumento do volume de negócios, a produção não se limita mais ao atendimento das atividades principais, mas também inclui o desenvolvimento de negócios de processamento de produtos acabados, diversificando assim a produção da empresa. Atualmente, a empresa conta com mais de 100 funcionários, incluindo uma equipe de gestão profissional e uma equipe dedicada ao desenvolvimento de novos produtos.

Oferecer aos nossos clientes as melhores soluções em fundição de ferro

Ative o JavaScript em seu navegador para preencher este formulário.

CONTACTO

Fale Connosco