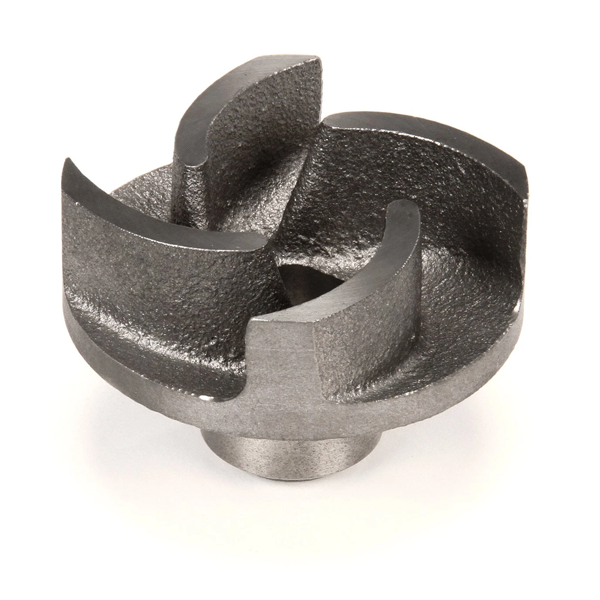
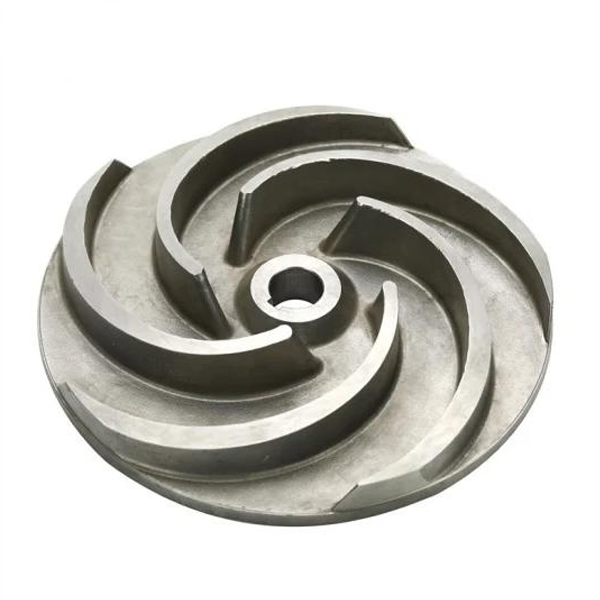
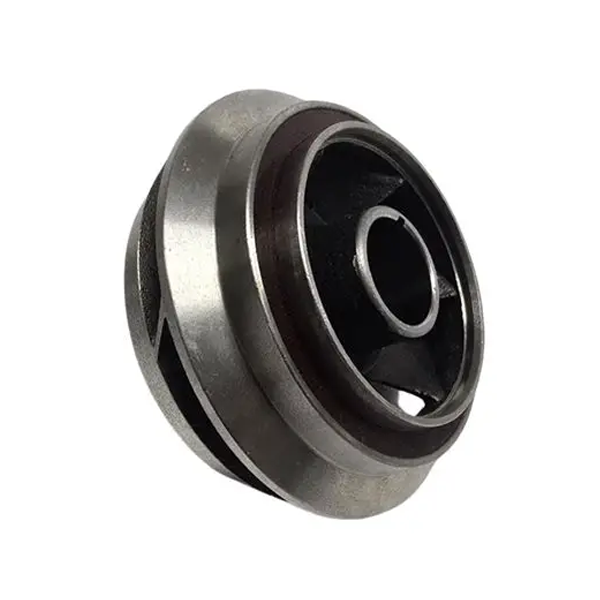
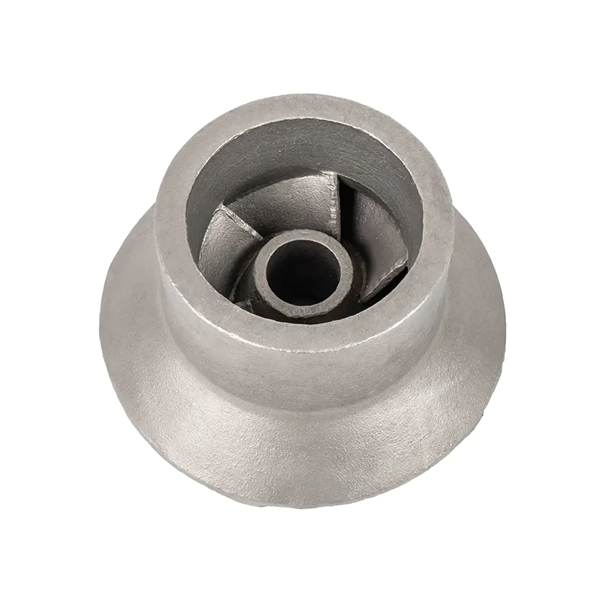
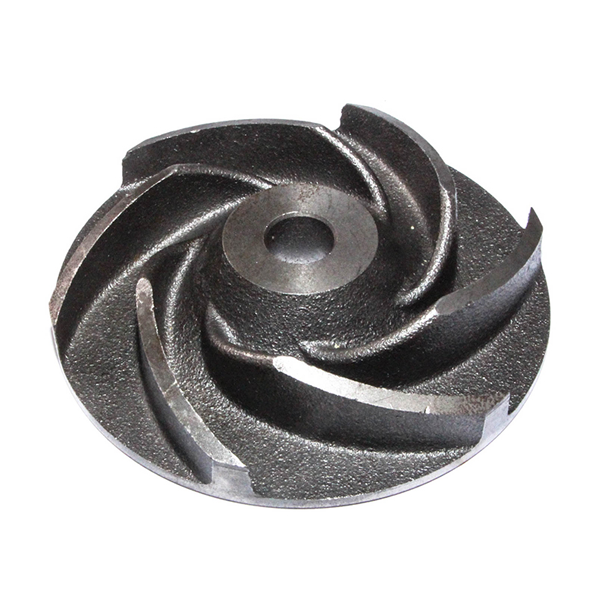


Nossos impulsores de ferro fundido, fabricados principalmente em ferro fundido cinzento HT250, utilizam um design avançado para minimizar vazamentos de fluido, atingindo eficiências de 80% a 90%. Os impulsores fechados utilizam uma estrutura de placa de cobertura dupla para reduzir o empuxo axial e prolongar a vida útil dos rolamentos. Os impulsores abertos apresentam folgas ajustáveis para uma operação estável a longo prazo. O material resistente ao desgaste suporta condições operacionais severas, incluindo corrosão ácida e alcalina e flutuações de temperatura extremas. Oferecemos uma variedade de opções estruturais, incluindo aberto, fechado e semiaberto, para diversos fluidos, como esgoto com teor de sólidos superior a 0.5% e fluidos químicos.
Material: ferro fundido cinzento
Nossas peças de ferro fundido são de alta precisão, resistentes ao desgaste, têm baixo preço e entrega rápida, sendo muito bem recebidas pelos clientes.
Material: Ferro fundido HT250/GG25
Norma/tolerância: EN1561-2011/GB/T 9439/GB/T 1348
Tamanho e peso: Conforme o desenho
Alta eficiência
Um projeto otimizado de dinâmica de fluidos (como perfil da pá, ângulo de inclinação e torção) maximiza a eficiência de conversão de energia e reduz a turbulência e a cavitação.
Desempenho típico: eficiências do impulsor da bomba de água superiores a 90% e impulsores de compressores de motores de aeronaves que atingem eficiências isentrópicas superiores a 85%.
Baixa vibração e ruído
O balanceamento dinâmico (desbalanceamento residual <0.1 g·mm/kg) e a análise modal previnem a ressonância e reduzem o ruído operacional (por exemplo, ruído do impulsor do ventilador centrífugo <75 dB).
Ampla adaptabilidade às condições de operação
Mantém um desempenho estável sob condições variáveis de fluxo/pressão (por exemplo, a característica "sem oscilação" dos impulsores centrífugos).
1. Energia e Indústria Elétrica
(1) Turbina a gás/Turbina a vapor
Aplicação: Usinas de energia, propulsão naval
Tipo de impulsor: Impulsor de compressor axial/centrífugo, pá de turbina
Características: Ligas de alta temperatura (como Inconel 718, ligas monocristalinas à base de níquel), resistentes a temperaturas acima de 1000°C.
Design com refrigeração a ar: as pás contêm canais de refrigeração internos (a impressão 3D permite a criação de canais de fluxo complexos).
Alta velocidade: A velocidade do impulsor das turbinas a gás para geração de energia atinge de 3000 a 15000 RPM.
(2) Turbina hidráulica (hidrelétrica)
Tipo: Impulsor Francis, Kaplan, Pelton
Características:
Material resistente à cavitação: aço inoxidável (06Cr13Ni4Mo) ou revestimento de carboneto de tungstênio.
Em grande escala: O impulsor da turbina das Três Gargantas tem mais de 10 metros de diâmetro e pesa 450 toneladas. 2. Indústria de Petróleo e Química
(1) Rotor da bomba centrífuga
Aplicação: Transporte de petróleo bruto, bomba para processos químicos
Características: Materiais resistentes à corrosão: Aço inoxidável duplex (2205), Hastelloy (C276).
Vedação: O design fechado do impulsor reduz o vazamento, com eficiência entre 85% e 92%.
(2) Rotor do compressor (como compressor centrífugo)
Aplicação: pressurização de gás natural, processo de refino
Características: Alta resistência e leveza: Liga de titânio (Ti-6Al-4V) ou aço inoxidável 17-4PH.
Alta relação de compressão: A relação de compressão em um único estágio pode atingir mais de 4:1 (como no padrão API 617).
3. Aeroespacial
(1) Impulsor do motor da aeronave
Tipo:
Rotor do compressor (fluxo axial/centrífugo): liga de alumínio (estágio frontal), liga de titânio (estágio traseiro).
Rotor da turbina: lâmina monocristalina à base de níquel (com orifícios para resfriamento por película).
Características: Resistência a ambientes extremos: alta temperatura (>1500°C), alta tensão (força centrífuga superior a 100,000 g). Fabricação de precisão: usinagem CNC de cinco eixos com tolerância superficial da lâmina de ±0.03 mm.
4. Transporte
(1) Impulsor do turbocompressor automotivo
Material: Liga de alumínio com alto teor de silício (como A356-T6) ou compósito de matriz cerâmica (SiC).
Características: Leve: Peso do impulsor <200g, velocidade >200,000 RPM.
5. Industrial e Civil
(1) Impulsor do ventilador de aquecimento, ventilação e ar condicionado (HVAC)
Tipo: Centrífuga, Axial
Características: Baixo ruído: Design de lâmina curvada para trás, ruído <60 dB (A).
Economia de energia: Motor EC + impulsor de alta eficiência, índice de eficiência energética geral >8.0.
1. Especificações gerais do impulsor
Diâmetro (Diâmetro Externo): O diâmetro externo máximo do impulsor (unidade: mm/polegada), que afeta diretamente a vazão e a altura manométrica/pressão.
Exemplo: φ200mm, 8 polegadas
Número de pás: Varia de 3 a 12, afetando a eficiência e as características do fluido.
Formato da pá: pás curvadas para a frente, para trás ou radiais, que afetam a curva de desempenho.
Largura da entrada/saída: afeta a vazão e a velocidade.
Material: Ferro fundido, aço inoxidável (ex.: 304/316), bronze, plástico (PP/PVDF), etc.
Diâmetro do furo do eixo: a dimensão que corresponde ao eixo de transmissão (por exemplo, φ25mm, especificações da chaveta).
Grau de balanceamento: G6.3 (uso geral), G2.5 (alta precisão), etc. 2. Exemplo de especificações do rotor da bomba d'água
Rotor da bomba centrífuga:
Modelo: 80-65-160
Diâmetro de entrada: 80 mm
Diâmetro da saída: 65 mm
Diâmetro do impulsor: 160mm
Vazão: 50 m³/h
Cabeça: 32m
Velocidade: 2900rpm
Rotor aberto/fechado: Rotor fechado para líquidos limpos, rotor aberto para líquidos com impurezas.
3. Exemplo de especificações do impulsor do ventilador
Rotor do ventilador centrífugo:
Diâmetro: φ500mm
Número de lâminas: 6-12
Volume de ar: 2000-5000m³ / h
Pressão total: 800-1200 Pa
Material: Aço galvanizado/Liga de alumínio
4. Rotor de turbina (ex.: turbina a vapor)
Altura da pá/Comprimento da corda: Projetado com precisão para se adequar à dinâmica dos gases.
Material: Liga resistente a altas temperaturas (ex.: Inconel).
Alta eficiência
Um projeto otimizado de dinâmica de fluidos (como perfil da pá, ângulo de inclinação e torção) maximiza a eficiência de conversão de energia e reduz a turbulência e a cavitação.
Desempenho típico: eficiências do impulsor da bomba de água superiores a 90% e impulsores de compressores de motores de aeronaves que atingem eficiências isentrópicas superiores a 85%.
Baixa vibração e ruído
O balanceamento dinâmico (desbalanceamento residual <0.1 g·mm/kg) e a análise modal previnem a ressonância e reduzem o ruído operacional (por exemplo, ruído do impulsor do ventilador centrífugo <75 dB).
Ampla adaptabilidade às condições de operação
Mantém um desempenho estável sob condições variáveis de fluxo/pressão (por exemplo, a característica "sem oscilação" dos impulsores centrífugos).
1. Energia e Indústria Elétrica
(1) Turbina a gás/Turbina a vapor
Aplicação: Usinas de energia, propulsão naval
Tipo de impulsor: Impulsor de compressor axial/centrífugo, pá de turbina
Características: Ligas de alta temperatura (como Inconel 718, ligas monocristalinas à base de níquel), resistentes a temperaturas acima de 1000°C.
Design com refrigeração a ar: as pás contêm canais de refrigeração internos (a impressão 3D permite a criação de canais de fluxo complexos).
Alta velocidade: A velocidade do impulsor das turbinas a gás para geração de energia atinge de 3000 a 15000 RPM.
(2) Turbina hidráulica (hidrelétrica)
Tipo: Impulsor Francis, Kaplan, Pelton
Características:
Material resistente à cavitação: aço inoxidável (06Cr13Ni4Mo) ou revestimento de carboneto de tungstênio.
Em grande escala: O impulsor da turbina das Três Gargantas tem mais de 10 metros de diâmetro e pesa 450 toneladas. 2. Indústria de Petróleo e Química
(1) Rotor da bomba centrífuga
Aplicação: Transporte de petróleo bruto, bomba para processos químicos
Características: Materiais resistentes à corrosão: Aço inoxidável duplex (2205), Hastelloy (C276).
Vedação: O design fechado do impulsor reduz o vazamento, com eficiência entre 85% e 92%.
(2) Rotor do compressor (como compressor centrífugo)
Aplicação: pressurização de gás natural, processo de refino
Características: Alta resistência e leveza: Liga de titânio (Ti-6Al-4V) ou aço inoxidável 17-4PH.
Alta relação de compressão: A relação de compressão em um único estágio pode atingir mais de 4:1 (como no padrão API 617).
3. Aeroespacial
(1) Impulsor do motor da aeronave
Tipo:
Rotor do compressor (fluxo axial/centrífugo): liga de alumínio (estágio frontal), liga de titânio (estágio traseiro).
Rotor da turbina: lâmina monocristalina à base de níquel (com orifícios para resfriamento por película).
Características: Resistência a ambientes extremos: alta temperatura (>1500°C), alta tensão (força centrífuga superior a 100,000 g). Fabricação de precisão: usinagem CNC de cinco eixos com tolerância superficial da lâmina de ±0.03 mm.
4. Transporte
(1) Impulsor do turbocompressor automotivo
Material: Liga de alumínio com alto teor de silício (como A356-T6) ou compósito de matriz cerâmica (SiC).
Características: Leve: Peso do impulsor <200g, velocidade >200,000 RPM.
5. Industrial e Civil
(1) Impulsor do ventilador de aquecimento, ventilação e ar condicionado (HVAC)
Tipo: Centrífuga, Axial
Características: Baixo ruído: Design de lâmina curvada para trás, ruído <60 dB (A).
Economia de energia: Motor EC + impulsor de alta eficiência, índice de eficiência energética geral >8.0.
1. Especificações gerais do impulsor
Diâmetro (Diâmetro Externo): O diâmetro externo máximo do impulsor (unidade: mm/polegada), que afeta diretamente a vazão e a altura manométrica/pressão.
Exemplo: φ200mm, 8 polegadas
Número de pás: Varia de 3 a 12, afetando a eficiência e as características do fluido.
Formato da pá: pás curvadas para a frente, para trás ou radiais, que afetam a curva de desempenho.
Largura da entrada/saída: afeta a vazão e a velocidade.
Material: Ferro fundido, aço inoxidável (ex.: 304/316), bronze, plástico (PP/PVDF), etc.
Diâmetro do furo do eixo: a dimensão que corresponde ao eixo de transmissão (por exemplo, φ25mm, especificações da chaveta).
Grau de balanceamento: G6.3 (uso geral), G2.5 (alta precisão), etc. 2. Exemplo de especificações do rotor da bomba d'água
Rotor da bomba centrífuga:
Modelo: 80-65-160
Diâmetro de entrada: 80 mm
Diâmetro da saída: 65 mm
Diâmetro do impulsor: 160mm
Vazão: 50 m³/h
Cabeça: 32m
Velocidade: 2900rpm
Rotor aberto/fechado: Rotor fechado para líquidos limpos, rotor aberto para líquidos com impurezas.
3. Exemplo de especificações do impulsor do ventilador
Rotor do ventilador centrífugo:
Diâmetro: φ500mm
Número de lâminas: 6-12
Volume de ar: 2000-5000m³ / h
Pressão total: 800-1200 Pa
Material: Aço galvanizado/Liga de alumínio
4. Rotor de turbina (ex.: turbina a vapor)
Altura da pá/Comprimento da corda: Projetado com precisão para se adequar à dinâmica dos gases.
Material: Liga resistente a altas temperaturas (ex.: Inconel).
O impulsor é o componente principal das turbomáquinas (como bombas, ventiladores, compressores, turbinas, etc.). Seu processo de produção envolve múltiplas etapas, como seleção de materiais, usinagem de precisão e controle de qualidade.
1. Seleção de material
A escolha do material do impulsor deve ser feita de acordo com o ambiente de trabalho (temperatura, pressão, corrosividade do fluido, etc.). Materiais metálicos: ferro fundido, aço fundido, aço inoxidável (como 304, 316), liga de alumínio, liga de titânio, liga à base de níquel (para ambientes de alta temperatura), etc.
2. Processo de produção
(1) Projeto e modelagem
Utilize software CAD (como SolidWorks, UG) para o projeto tridimensional, a fim de determinar o formato das pás (pás torcidas, pás retas, etc.), os ângulos de entrada/saída, as dimensões do canal de fluxo, etc. Otimize o desempenho do fluido por meio de simulação CFD (dinâmica dos fluidos computacional) para garantir que a eficiência e as características de cavitação atendam aos padrões.
(2) Preparação em branco
Fundição (adequada para impulsores complexos):
Fundição em areia (baixo custo, pequenos lotes).
Fundição de precisão (como o método da cera perdida, para impulsores de alta precisão).
Fundição sob pressão (rotores de liga de alumínio, produção em larga escala). Forjamento (requisitos de alta resistência): Usinagem após forjamento em matriz, adequado para rotores de turbina de alta pressão. Soldagem/Montagem: Rotores bipartidos (como pás de ventiladores de grande porte) são unidos por soldagem.
(3) Usinagem CNC: Centros de usinagem CNC de cinco eixos são usados para lâminas curvas complexas. Torneamento de peças rotativas, como cubos e furos de eixo. Usinagem por eletroerosão (EDM): Processamento de estruturas finas de materiais de alta dureza (como ligas de titânio). Polimento e rebarbação: Polimento manual ou robótico para reduzir o impacto da rugosidade da superfície na eficiência do fluido.
(4) Tratamento térmico e tratamento de superfície Tratamento térmico: Têmpera e revenido melhoram a dureza e a resistência à fadiga dos impulsores metálicos. Tratamento de superfície: Aspersão (como revestimento de carboneto de tungstênio para resistência ao desgaste). Galvanoplastia (proteção contra corrosão). Anodização (impulsores de liga de alumínio).
(5) Teste de balanceamento dinâmico
A vibração do impulsor durante a rotação é detectada em uma máquina de balanceamento dinâmico. O desequilíbrio é corrigido pela remoção ou adição de peso (como parafusos de contrapeso) para evitar falhas durante a operação em alta velocidade.
(6) Inspeção de Qualidade
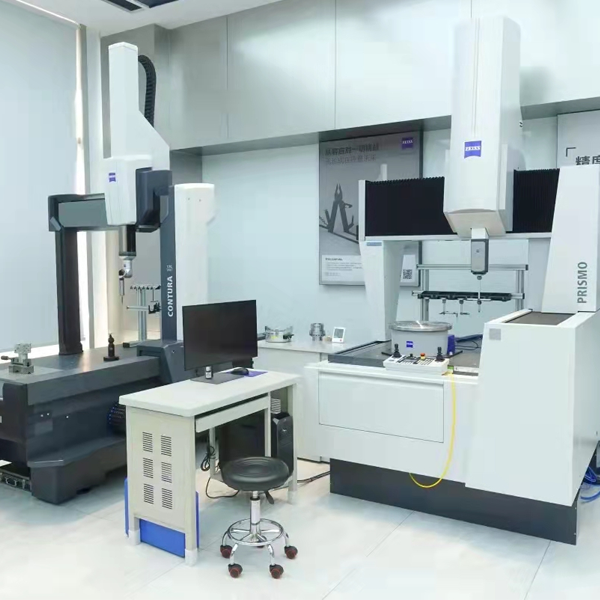
Inspeção Dimensional: A Máquina de Medição por Coordenadas (MMC) verifica as dimensões principais.
Ensaios não destrutivos: Os ensaios por raios X e ultrassom são utilizados para detectar defeitos internos.
Testes de desempenho: Simulação das condições reais de operação (teste de vazão, pressão e eficiência).
Controle de matéria-prima
Composição do material metálico:
A análise espectroscópica garante que a composição da liga atenda aos padrões (por exemplo, teor de Cr e Ni no aço inoxidável).
Os elementos de impureza (por exemplo, S e P) devem ser rigorosamente controlados para evitar fragilidade a quente ou corrosão intergranular.
Areia de moldagem/Material para moldes (Fundição em areia):
Inspecione a refratariedade, a permeabilidade e a resistência da areia para evitar defeitos como porosidade e aderência da areia na peça fundida.
Qualidade e precisão dimensional do molde/modelo de cera: Os moldes devem ser verificados por meio de medição por coordenadas (CMM) para garantir que a cavidade esteja de acordo com o projeto.
Acabamento da superfície: A superfície do molde ou padrão de cera deve estar livre de rachaduras e rebarbas para evitar defeitos na peça fundida.
Temperatura de fusão: Registre a curva de temperatura de fusão para evitar superaquecimento (resultando em grãos grosseiros) ou subaquecimento (fluidez inadequada).
Desoxidação e desgaseificação: Adicione um desoxidante (como fio de alumínio) e use gás argônio para desgaseificar e reduzir a porosidade na peça fundida.
O resfriamento excessivo pode facilmente causar turbulência e aprisionamento de gases, enquanto uma taxa de resfriamento muito lenta pode levar a paradas a frio.
A temperatura de vazamento deve ser ajustada de acordo com o material (por exemplo, aproximadamente 1500-1600°C para aço inoxidável).
Controle da taxa de resfriamento:
O resfriamento excessivamente rápido pode levar a tensões residuais ou fissuras, exigindo um projeto de processo específico (como manutenção da temperatura e resfriamento lento).
Momento ideal para a remoção da areia: A remoção prematura da areia pode facilmente causar deformações na peça fundida; ela deve ser realizada somente após o resfriamento completo da peça.
Remoção e corte de areia
Limpeza da cavidade interna: Certifique-se de que não haja resíduos de areia entre o canal de fluxo e as lâminas (isso pode ser inspecionado com um endoscópio).
Remoção do riser: Após o corte, afie as lâminas para evitar a concentração de tensão.
Tratamento térmico: Recozimento/Solução (Impulsores de aço inoxidável):
Eliminar as tensões de fundição e homogeneizar a microestrutura (por exemplo, têmpera em água a 1050-1100°C).
Teste de dureza: Teste de dureza Brinell ou Rockwell para garantir a conformidade com os requisitos de projeto.
Controle de usinagem
Posicionamento da linha de base: A linha de base deve ser calibrada antes da usinagem para evitar assimetria da lâmina devido a desvios na fixação.
Precisão do perfil da lâmina: Após a usinagem em cinco eixos, o desvio da superfície da lâmina é medido usando medição de coordenadas tridimensionais (geralmente exigido ser ≤0.1 mm).
Uniformidade da espessura da parede: Um medidor de espessura ultrassônico é usado para inspecionar áreas críticas (por exemplo, a raiz da pá) para evitar o afinamento localizado.
Inspeção por raios X: Detecta defeitos internos como porosidade, contração e inclusões (avaliados de acordo com as normas ASTM E).
Teste ultrassônico: Adequado para impulsores de paredes espessas para detectar rachaduras internas ou delaminação.
Ensaio por líquido penetrante (PL): Verifica a presença de defeitos que causam aberturas na superfície (como fissuras e microfuros).
Ensaio por partículas magnéticas (MT) (para materiais ferromagnéticos): Detecta defeitos superficiais e próximos à superfície.
Testes de tolerância dimensional e geométrica
Dimensões chave:
Diâmetro externo do impulsor, abertura do cubo, ângulo de montagem da pá, etc.
Tolerâncias geométricas: excentricidade da face final, excentricidade radial (tipicamente ≤ 0.05 mm).
Desvio angular entre as pás (afeta o equilíbrio do fluido).
Teste de equilíbrio dinâmico
Grau de balanceamento: De acordo com a norma ISO 1940, geralmente é exigido G2.5-G6.3 (por exemplo, os rotores de bombas normalmente exigem G6.3).
Rugosidade da superfície: Ra ≤ 3.2 μm (rugosidade excessiva aumenta a resistência do fluido). Revestimento/galvanoplastia: Teste de névoa salina para verificar a resistência à corrosão (por exemplo, impulsores de aço inoxidável devem passar por um teste de névoa salina neutra de 48 horas).
1: Tecnologia avançada e padrões de equipamentos
Tecnologia avançada: Fundição em areia, fundição de precisão e processo de fundição por espuma perdida. Dimensões das peças fundidas de acordo com as necessidades do cliente, com pesos variando de 0.5 kg a 10,000 kg.
Equipamentos de automação: Equipados com linhas de produção automatizadas, fornos de fusão inteligentes (fornos de indução de média/alta frequência),
Equipamentos de inspeção: equipamentos para análise de composição química/espectrômetro e propriedades mecânicas, máquina de medição por coordenadas (MMC), detector de falhas por raios X, espectrômetro, teste ultrassônico e outros métodos de inspeção de qualidade de alta tecnologia.
2:Sistema de gestão da qualidade
ISO 9001 (sistema de gestão da qualidade)
IATF 16949 (sistema de gestão da qualidade na indústria automotiva, como peças automotivas)
Normas de materiais ASTM/EN/JIS e outras normas internacionais.
3:capacidade de personalização
Produção personalizada de acordo com os desenhos do cliente; o cliente paga apenas metade do custo do molde para o desenvolvimento de novas peças fundidas. O prazo para o molde é curto, apenas 20 dias, e o tempo de fundição, apenas 10 dias. Usinagem em 10 dias.
Oferecemos amostras grátis por entrega expressa aos clientes, e a produção em massa é iniciada após a confirmação da qualidade das amostras. Nossa empresa não exige quantidade mínima de pedido, proporcionando aos clientes uma ampla variedade de opções.
4:Preços competitivos
Os preços da nossa empresa são muito competitivos no setor, e o preço específico depende do desenho da peça fundida e da quantidade encomendada pelo cliente. Entre em contato conosco para mais informações.
Carbono, silício, manganês, enxofre, fósforo, cromo, níquel, cobre e outros elementos.
Resistência à tração, limite de escoamento, alongamento, dureza, resistência ao impacto
Inspeção tridimensional, ensaios não destrutivos, testes de pressão, etc.
Todas as peças serão embaladas com óleo antiferrugem ou primer, para garantir que permaneçam em boas condições mesmo após longos períodos de transporte. Para peças pequenas, utilizamos paletes de madeira. Para peças maiores, utilizamos paletes .
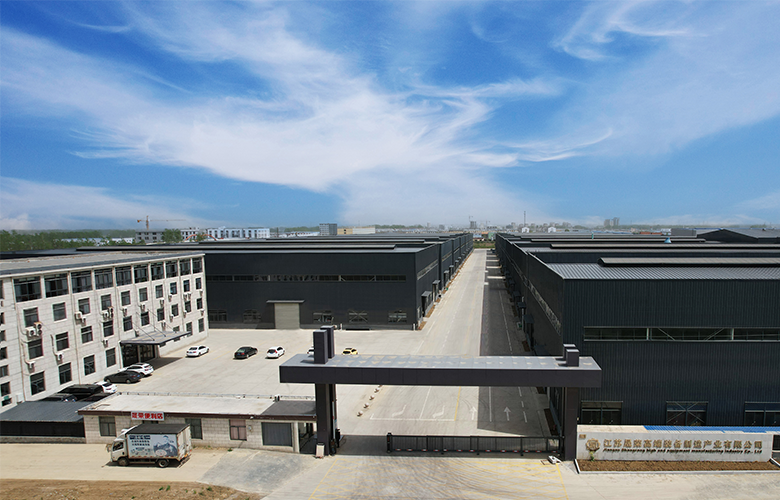
A Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. é uma fundição profissional de ferro fundido com cerca de 26,000 metros quadrados e um investimento de 80 milhões de yuans. Suas instalações incluem forno de indução, linha horizontal New East Seoul, linha horizontal Cast Star, máquina automática de fundição de microcristais, misturadores de 40T e 20T, máquina de fabricação de machos, máquina de jateamento, centro de usinagem, torno de trilho inclinado, máquina de ranhura, torno vertical, torno de trilho plano e outros equipamentos. Possui também equipamentos de teste como espectrômetro, máquina de ensaio de tração, durômetro, etc., além de laboratórios de análise química. A empresa atua principalmente na fabricação de peças mecânicas, autopeças, peças para bombas industriais, rolamentos e peças de transmissão. As principais atividades da empresa são: fundição de peças para moinhos de bolas QT450-12, 500-7 e 600-3, fundição de ferro cinzento HT250 e HT300, além de fundição de aço e aço inoxidável. Com o aumento do volume de negócios, a produção não se limita mais ao atendimento das atividades principais, mas também inclui o desenvolvimento de negócios de processamento de produtos acabados, diversificando assim a produção da empresa. Atualmente, a empresa conta com mais de 100 funcionários, incluindo uma equipe de gestão profissional e uma equipe dedicada ao desenvolvimento de novos produtos.
CONTACTO
Fale Connosco