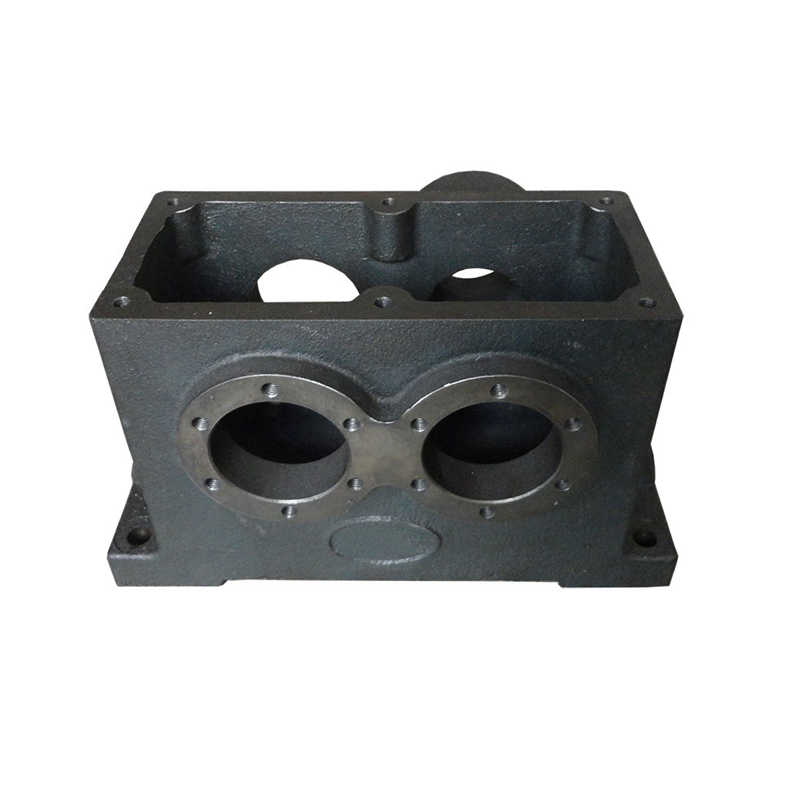
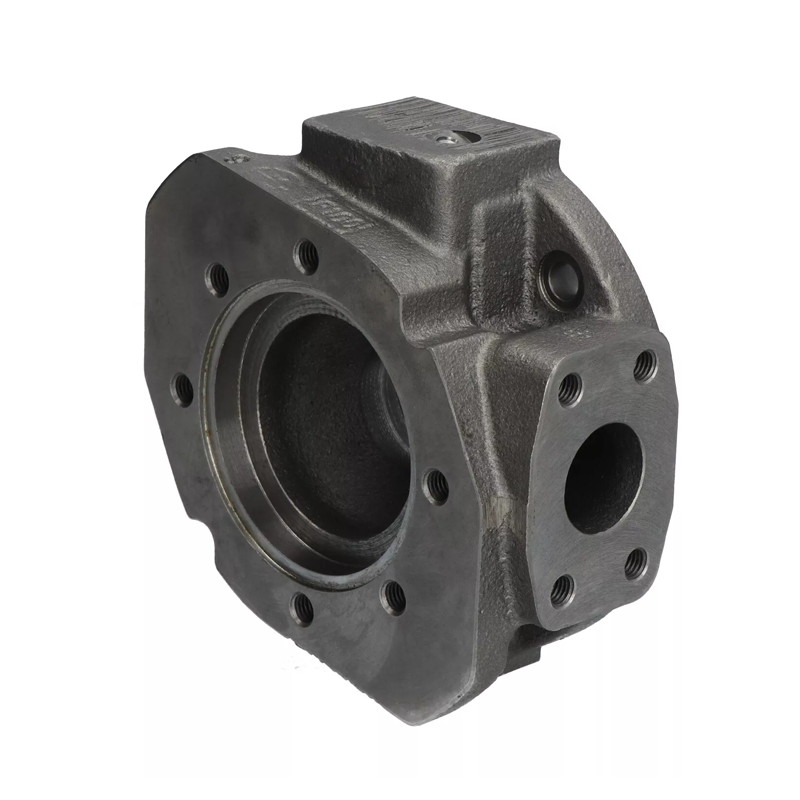
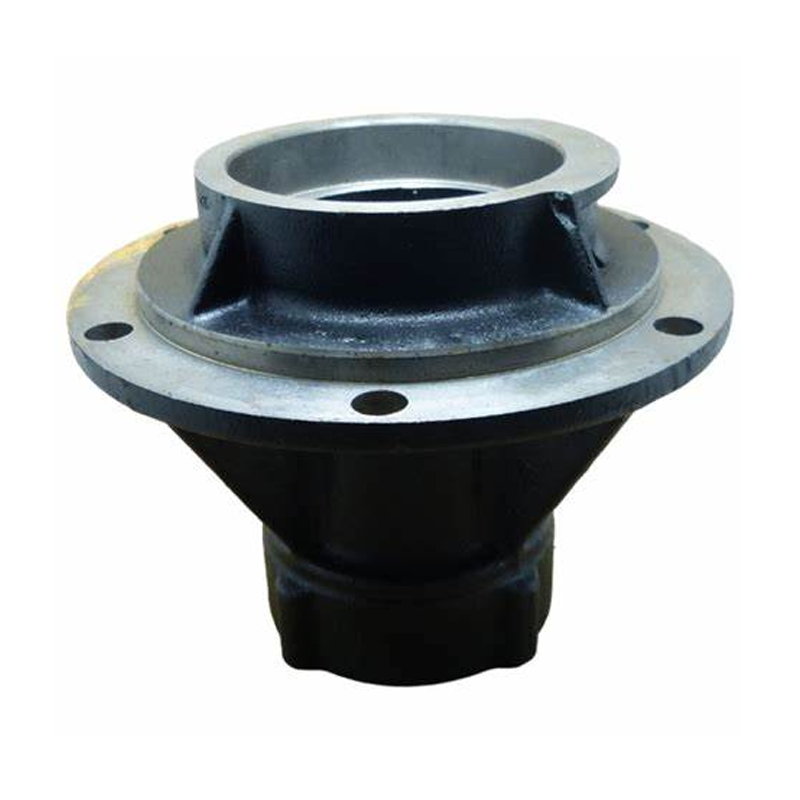
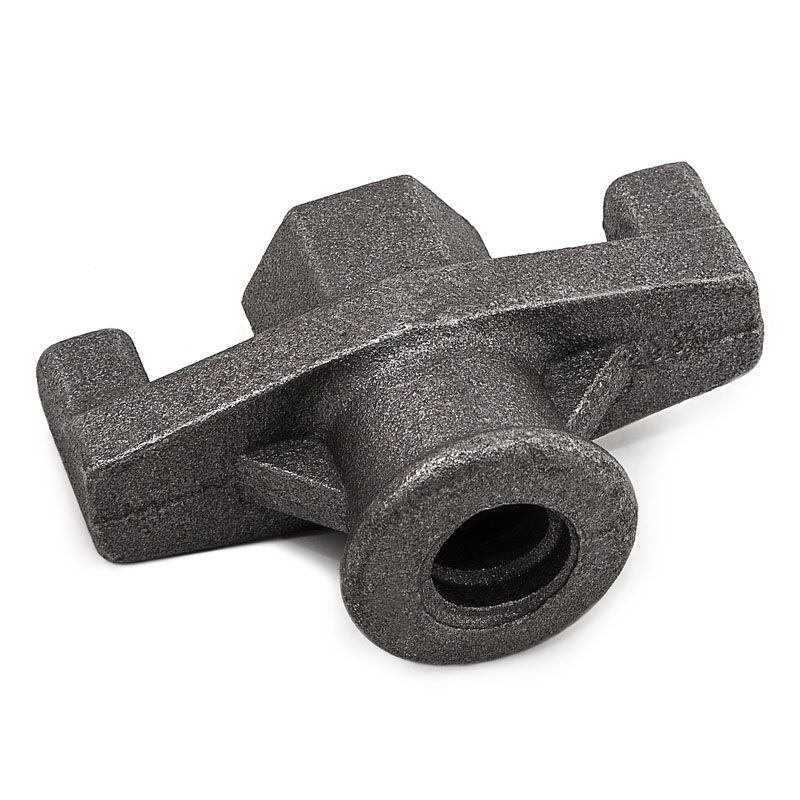
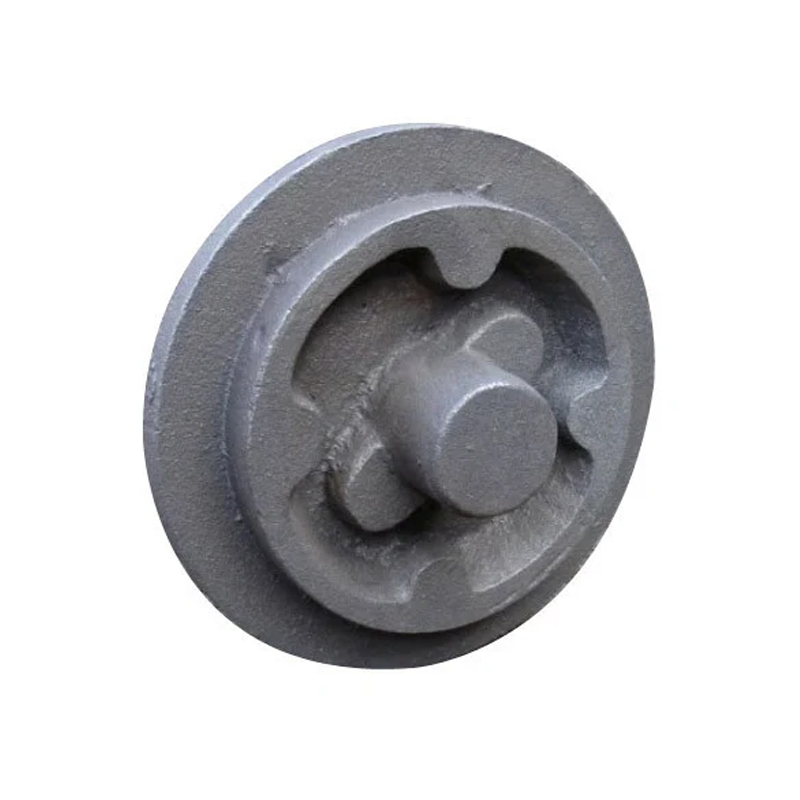


Que peças de ferro fundido usinado a fundição Jiangsu Shengrong Iron Foundry pode produzir?
Ferro fundido cinzento/Norma chinesa (GB/T 9439): HT100, HT150, HT200, HT250, HT300, HT350
Norma Internacional (ISO 185): G150, G250, G350
Norma Americana (ASTM A48): Classe 20, Classe 30, Classe 40
Ferro fundido dúctil/Ferro fundido nodular
Norma chinesa (GB/T 1348): QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2
Padrão Internacional (ISO 1083):EN-GJS-400-15, EN-GJS-600-3, etc.
Norma Americana (ASTM A536): 60-40-18, 80-55-06, etc.
Vantagens da fundição de ferro usinada Shengrong
1. Alta resistência e resistência ao desgaste
Ao otimizar a composição (como o controle adequado do teor de carbono e silício) e o processo de tratamento térmico (como recozimento e normalização), a resistência à tração e a dureza são melhoradas.
2. Excelente desempenho de fundição
Boa fluidez, capaz de preencher moldes complexos e formar paredes finas ou estruturas delicadas (como cilindros de motores, corpos de válvulas hidráulicas).
Baixa contração (cerca de 1% para ferro fundido cinzento), reduzindo poros de contração e defeitos de fissuras.
3. Alta precisão dimensional e qualidade de superfície
Quando se utiliza fundição de precisão (como a fundição por espuma perdida ou em areia resinada), a tolerância pode atingir o nível CT6-8 (norma ISO) e a rugosidade superficial Ra≤6.3μm. Isso reduz o custo de usinagem subsequente e torna o processo adequado para produção em massa.
4. Boa absorção de impacto e desempenho de corte
A estrutura da grafite (especialmente a grafite em flocos) pode absorver vibrações, e o coeficiente de amortecimento é de 6 a 10 vezes maior que o do aço, sendo adequada para bases de máquinas-ferramenta. Apresenta dureza moderada (HB170-240), baixo desgaste da ferramenta e alta eficiência de processamento.
5. Corrosão e resistência ao calor
A adição de elementos como Cr, Ni e Cu (como o ferro fundido com alto teor de silício, contendo 14-18% de Si) pode resistir à oxidação por ácidos, álcalis ou altas temperaturas (a temperatura de trabalho pode chegar a 800°C).
6. Estrutura interna uniforme e densa
O exame metalográfico mostra que a morfologia da grafita atende aos padrões (como taxa de esferoidização ≥90%), a matriz não apresenta carbonetos nos contornos de grão e a porosidade é <1%.
7. Economia e confiabilidade
O custo é 20 a 30% menor do que o do aço fundido, e testes não destrutivos (ultrassom, raio-X) são usados para garantir que não haja defeitos internos, e a vida útil é prolongada em mais de 30%.
Aplicações da fundição de ferro usinada
Base/trilho guia da máquina-ferramenta: O ferro fundido cinzento (HT250, HT300) é frequentemente utilizado em peças estruturais básicas de máquinas-ferramenta de grande porte, apresentando boa absorção de impacto, resistência ao desgaste e alta rigidez para reduzir a vibração durante o processo de fabricação.
Engrenagens/Cames: O ferro fundido dúctil (QT600-3, QT700-2) pode substituir algumas peças de aço forjado após tratamento térmico, sendo mais econômico e resistente à fadiga.
Componentes hidráulicos: como o corpo da válvula hidráulica e a carcaça da bomba, utilizam ferro fundido vermicular compactado.
Componentes do motor: O bloco do motor e o cabeçote são geralmente feitos de ferro fundido cinzento de alta resistência (HT250) ou ferro fundido ligado (contendo Cr, Cu), que possui excelente resistência à fadiga térmica.
Sistema de freios: Os discos/tambores de freio geralmente utilizam ferro fundido cinzento perlítico, que possui boa dissipação de calor e coeficiente de atrito estável.
Componentes do chassi: Ferro fundido dúctil (QT400-18) é usado para as juntas de direção e braços de controle, pois possui resistência e robustez.
Sistema de tubulação: Tubos de ferro fundido dúctil (DN80-DN2600) substituem os tradicionais tubos de ferro fundido cinzento, oferecendo alta resistência à pressão, resistência a terremotos e uma vida útil superior a 50 anos.
Tampas de bueiro/grelhas de águas pluviais: as peças fundidas QT500-7 são resistentes à ferrugem e possuem classificação de capacidade de carga EN124 D400.
Componentes para energia eólica: Cubos grandes de ferro fundido dúctil (QT350-22L) requerem resistência ao impacto em baixas temperaturas de ≥12J a -20°C.
Virabrequim para motor de combustão interna: O QT800-2 possui uma resistência à tração de 800 MPa após têmpera isotérmica, comparável à do aço forjado.
Componentes resistentes à corrosão: O ferro fundido com alto teor de silício (contendo 14.5% de Si) é utilizado em bombas e válvulas químicas, sendo resistente à corrosão por ácidos e álcalis.
Componentes para altas temperaturas: O ferro fundido com médio teor de silício-molibdênio (Si4%-Mo1%) é utilizado em queimadores de caldeiras e é resistente à oxidação a 750°C.
Capacidade Técnica
Vantagens da fundição de ferro usinada Shengrong
1. Alta resistência e resistência ao desgaste
Ao otimizar a composição (como o controle adequado do teor de carbono e silício) e o processo de tratamento térmico (como recozimento e normalização), a resistência à tração e a dureza são melhoradas.
2. Excelente desempenho de fundição
Boa fluidez, capaz de preencher moldes complexos e formar paredes finas ou estruturas delicadas (como cilindros de motores, corpos de válvulas hidráulicas).
Baixa contração (cerca de 1% para ferro fundido cinzento), reduzindo poros de contração e defeitos de fissuras.
3. Alta precisão dimensional e qualidade de superfície
Quando se utiliza fundição de precisão (como a fundição por espuma perdida ou em areia resinada), a tolerância pode atingir o nível CT6-8 (norma ISO) e a rugosidade superficial Ra≤6.3μm. Isso reduz o custo de usinagem subsequente e torna o processo adequado para produção em massa.
4. Boa absorção de impacto e desempenho de corte
A estrutura da grafite (especialmente a grafite em flocos) pode absorver vibrações, e o coeficiente de amortecimento é de 6 a 10 vezes maior que o do aço, sendo adequada para bases de máquinas-ferramenta. Apresenta dureza moderada (HB170-240), baixo desgaste da ferramenta e alta eficiência de processamento.
5. Corrosão e resistência ao calor
A adição de elementos como Cr, Ni e Cu (como o ferro fundido com alto teor de silício, contendo 14-18% de Si) pode resistir à oxidação por ácidos, álcalis ou altas temperaturas (a temperatura de trabalho pode chegar a 800°C).
6. Estrutura interna uniforme e densa
O exame metalográfico mostra que a morfologia da grafita atende aos padrões (como taxa de esferoidização ≥90%), a matriz não apresenta carbonetos nos contornos de grão e a porosidade é <1%.
7. Economia e confiabilidade
O custo é 20 a 30% menor do que o do aço fundido, e testes não destrutivos (ultrassom, raio-X) são usados para garantir que não haja defeitos internos, e a vida útil é prolongada em mais de 30%.
Aplicações da fundição de ferro usinada
Base/trilho guia da máquina-ferramenta: O ferro fundido cinzento (HT250, HT300) é frequentemente utilizado em peças estruturais básicas de máquinas-ferramenta de grande porte, apresentando boa absorção de impacto, resistência ao desgaste e alta rigidez para reduzir a vibração durante o processo de fabricação.
Engrenagens/Cames: O ferro fundido dúctil (QT600-3, QT700-2) pode substituir algumas peças de aço forjado após tratamento térmico, sendo mais econômico e resistente à fadiga.
Componentes hidráulicos: como o corpo da válvula hidráulica e a carcaça da bomba, utilizam ferro fundido vermicular compactado.
Componentes do motor: O bloco do motor e o cabeçote são geralmente feitos de ferro fundido cinzento de alta resistência (HT250) ou ferro fundido ligado (contendo Cr, Cu), que possui excelente resistência à fadiga térmica.
Sistema de freios: Os discos/tambores de freio geralmente utilizam ferro fundido cinzento perlítico, que possui boa dissipação de calor e coeficiente de atrito estável.
Componentes do chassi: Ferro fundido dúctil (QT400-18) é usado para as juntas de direção e braços de controle, pois possui resistência e robustez.
Sistema de tubulação: Tubos de ferro fundido dúctil (DN80-DN2600) substituem os tradicionais tubos de ferro fundido cinzento, oferecendo alta resistência à pressão, resistência a terremotos e uma vida útil superior a 50 anos.
Tampas de bueiro/grelhas de águas pluviais: as peças fundidas QT500-7 são resistentes à ferrugem e possuem classificação de capacidade de carga EN124 D400.
Componentes para energia eólica: Cubos grandes de ferro fundido dúctil (QT350-22L) requerem resistência ao impacto em baixas temperaturas de ≥12J a -20°C.
Virabrequim para motor de combustão interna: O QT800-2 possui uma resistência à tração de 800 MPa após têmpera isotérmica, comparável à do aço forjado.
Componentes resistentes à corrosão: O ferro fundido com alto teor de silício (contendo 14.5% de Si) é utilizado em bombas e válvulas químicas, sendo resistente à corrosão por ácidos e álcalis.
Componentes para altas temperaturas: O ferro fundido com médio teor de silício-molibdênio (Si4%-Mo1%) é utilizado em queimadores de caldeiras e é resistente à oxidação a 750°C.
Capacidade Técnica
O processo de produção da fundição de válvulas Shengrong inclui principalmente as seguintes etapas:
1. Projeto do processo e preparação do molde
Modelagem e simulação 3D: Projetar um modelo 3D baseado na estrutura do corpo da válvula, usar software de simulação de fundição (como MAGMA, ProCAST) para simular o processo de enchimento e solidificação e otimizar o sistema de alimentação e o projeto do riser.
Fabricação de moldes: Utilize moldes metálicos (como moldes de ferro fundido ou moldes de aço) ou moldes de areia revestida. Estruturas complexas podem utilizar moldes de areia impressos em 3D (como os produzidos com a tecnologia SLS).
2. Seleção e fundição de materiais
Requisitos de material: ferro fundido cinzento HT250, HT300 ou ferro fundido nodular (QT450-10)
Controle de fundição:
Fundição em forno elétrico ou cubilô, com controle rigoroso do equivalente de carbono (CE), teor de enxofre e fósforo.
O ferro fundido dúctil precisa ser esferoidizado (com magnésio ou liga de terras raras) e inoculado.
Temperatura de fusão: o ferro fundido geralmente fica entre 1500 e 1550 °C.
3. Moldagem e fabricação de núcleos
Fundição em areia (processo convencional):
Moldagem em areia com resina (resina furânica ou resina fenólica): alta precisão, adequada para lotes pequenos e médios.
Molde de casca de areia revestida: alto acabamento superficial, adequado para corpos de válvulas complexos de paredes finas.
Fabricação de núcleos: o processo de caixa de núcleo quente ou caixa de núcleo frio é usado para fazer núcleos de areia com cavidade interna, e a areia do núcleo precisa ter alta desintegração (para evitar dificuldades de limpeza).
4. Vazamento e solidificação
Projeto do sistema de envasamento:
O sistema de vazamento aberto (como o vazamento por baixo) reduz a turbulência e evita a inclusão de escória e a formação de bolhas de ar.
Instale elevadores de tubos e resfriadores para garantir a solidificação sequencial e evitar cavidades de contração e retração.
Parâmetros de vazamento:
Temperatura de vazamento do ferro fundido: 1350-1400℃ (ajustada de acordo com a espessura da parede).
A velocidade de despejo precisa ser estável para evitar o aprisionamento de gás.
5. Resfriamento e queda de areia
Resfriamento controlado: A peça fundida é resfriada lentamente no molde de areia (especialmente a parte de parede espessa) para reduzir a tensão residual.
Separação por vibração da areia: A peça fundida e o molde de areia são separados por um equipamento de vibração para evitar danos mecânicos.
6. Limpeza e pós-processamento
Remova o tubo de alimentação: utilize uma rebarbadora ou uma máquina de puncionamento hidráulico.
Jateamento abrasivo/limpeza por jateamento abrasivo: remove areia superficial e incrustações de óxido.
Tratamento de calor:
Ferro fundido cinzento: recozimento para alívio de tensões (isolamento a 500-550°C e resfriamento lento).
Ferro fundido dúctil: normalização ou têmpera + revenido para melhorar a resistência.
Superfície de referência para usinagem: fornece uma referência de posicionamento para o processamento CNC subsequente.
7. Inspeção de qualidade
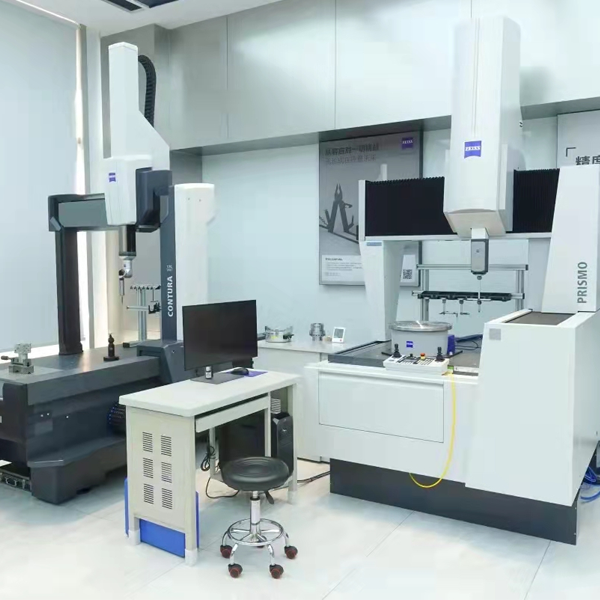
Inspeção dimensional: medição tridimensional por máquina de medição por coordenadas (CMM), distância entre furos de fechadura e planicidade.
Teste não destrutivo:
Detecção de falhas por raios X ou ultrassom (defeitos internos).
Ensaio por líquido penetrante (fissuras superficiais).
Teste de pressão: realize um teste de pressão de ar ou de vedação hidráulica no canal de fluxo do corpo da válvula.
8. Tratamento de superfície e prevenção da ferrugem
Tratamento de fosfatização ou enegrecimento: melhora a resistência à corrosão.
Aplicação de óleo antiferrugem: embalagem e entrega de óleo antiferrugem.
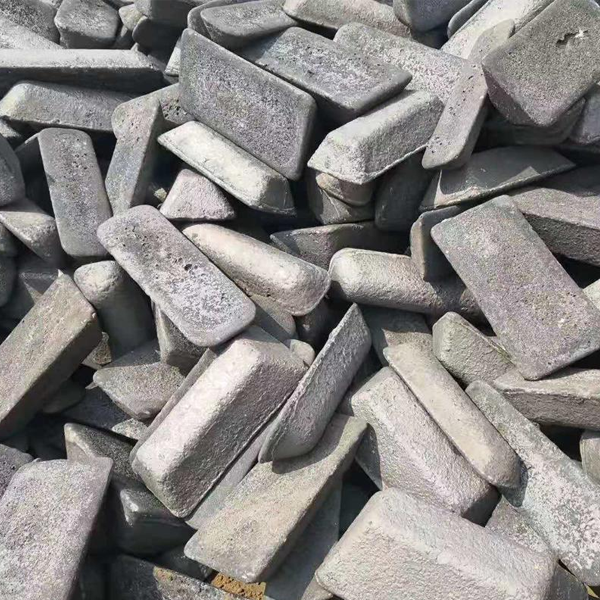
Controle de matéria-prima
Utilize um espectrômetro para monitorar a composição de fusão (C, Si, Mn, P, S, etc.) em tempo real para garantir a conformidade com as normas (como HT250: C 3.0-3.3%, Si 1.8-2.2%).
O ferro fundido dúctil precisa controlar o teor residual de Mg (0.03-0.06%) e de elementos de terras raras. Desoxidação: Adicionar alumínio ou liga de silício-cálcio para reduzir a porosidade.
Esferoidização: Ferro fundido nodular, utilizando o método de puncionamento ou alimentação por arame (taxa de esferoidização ≥ 90%). Precisão do molde: Otimização por simulação 3D do sistema de vazamento e massalotes (software ProCAST/Magma), com desalinhamento da superfície de separação ≤ 0.2 mm. Areia resinosa: resistência à tração ≥ 1.2 MPa, umidade ≤ 4%.
Espuma perdida: grânulos de EPS pré-expandidos com densidade de 0.018-0.022 g/cm³. Controle de temperatura: ferro fundido cinzento 1300-1400 °C; ferro fundido nodular 1350-1420 °C. Controle da taxa de vazamento: 0.5-1.0 kg/s. Porosidade: permeabilidade ao ar da areia de moldagem ≥80%, vácuo antes do vazamento (espuma perdida). Contração: adição de ferro fundido temperado para paredes espessas, volume do alimentador ≥30% da área de compensação de contração.
controle do processo de fusão
Ferro fundido cinzento: temperatura do forno 1450~1500℃, temperatura de vazamento 1300~1350℃.
Ferro fundido dúctil: temperatura do forno 1500~1550℃ (promove a reação de esferoidização).
Equivalente de carbono (CE): ajustado de acordo com a espessura da parede da peça fundida (ferro fundido cinzento CE = 3.9~4.3%), peças de paredes espessas adotam o limite inferior para evitar grafite grosseira.
Controle de enxofre e fósforo: O ferro fundido dúctil requer enxofre ≤0.02% (um teor muito alto afeta a taxa de esferoidização).
Detecção pré-forno: a análise espectral detecta rapidamente a composição e o analisador térmico prevê a morfologia do grafite.
Tratamento de inoculação (ferro fundido cinzento/ferro fundido dúctil):
Adicionou-se um agente nodulante (como uma liga de terras raras com 5 a 8% de Mg) numa quantidade de 1.0 a 1.5%.
O teor residual de Mg é controlado entre 0.03% e 0.06%, e o teor residual de RE é ≤ 0.02% (valores muito altos podem levar à formação de inclusões de escória).
Projeto do sistema de fundição:
Evite turbulências (como vazamento pelo fundo) e reduza as inclusões de escória oxidante.
Tempo de fundição: vazamento lento para peças de paredes grossas e vazamento rápido para peças de paredes finas (para evitar isolamento térmico).
Taxa de resfriamento: o teor de umidade da areia de moldagem é ≤5% (areia de moldagem úmida), e a proporção de agente de cura na areia resinada precisa ser controlada.
Torneamento: usinagem de círculos externos e faces laterais, atenção à quebra de cavacos (o controle de cavacos deve ser considerado para ferro fundido nodular).
Fresagem: utilize uma fresa de aresta helicoidal para reduzir a força de corte.
Perfuração: utilize broca de metal duro para evitar a formação de aresta postiça (aumente a velocidade adequadamente).
Retificação: para ferro fundido de alta dureza (como o ferro fundido branco), é necessário selecionar um rebolo adequado (como um rebolo de CBN).
Análise espectroscópica (OES, XRF): Determinação rápida do teor de elementos principais como C, Si, Mn, P, S, etc., adequada para detecção rápida em frente ao forno.
Analisador de carbono-enxofre: Determinação precisa do teor de carbono e enxofre.
Resistência à tração: Determinada por ensaio de tração (como o ferro fundido cinzento HT250, que apresenta resistência à tração ≥250 MPa).
Teste de dureza: Avalia a tenacidade e a capacidade de deformação plástica.
Inspeção da estrutura metalográfica: Observe a morfologia da grafita, a estrutura da matriz e os defeitos ao microscópio para avaliar a qualidade do ferro fundido. Morfologia da grafita:
Ferro fundido cinzento: grafite em flocos (preferencialmente com distribuição do tipo A).
Ferro fundido dúctil: grafite esferoidal (taxa de esferoidização ≥80% qualificada).
Ensaios não destrutivos (END)
Detectar defeitos internos (poros, contração, fissuras, etc.) e defeitos superficiais:
Ensaio por partículas magnéticas (MT): Utilizado para detecção de trincas superficiais ou próximas à superfície (aplicável somente a materiais ferromagnéticos).
Inspeção de tolerância dimensional e geométrica: máquina de medição por coordenadas tridimensional (CMM)
Paquímetro, micrômetro, perfilômetro:
Inspeção especial de defeitos de fundição
Retração e porosidade, inclusões de escória e poros de areia, observação metalográfica ou análise de fraturas, junta fria e vazamento insuficiente:
Inspeção visual ou por líquido penetrante.
1: Tecnologia avançada e padrões de equipamentos
Tecnologia avançada: Fundição em areia, fundição de precisão e processo de fundição por espuma perdida. Dimensões das peças fundidas de acordo com as necessidades do cliente, com pesos variando de 0.5 kg a 10,000 kg.
Equipamentos de automação: Equipados com linhas de produção automatizadas, fornos de fusão inteligentes (fornos de indução de média/alta frequência),
Equipamentos de inspeção: equipamentos para análise de composição química/espectrômetro e propriedades mecânicas, máquina de medição por coordenadas (MMC), detector de falhas por raios X, espectrômetro, teste ultrassônico e outros métodos de inspeção de qualidade de alta tecnologia.
2:Sistema de gestão da qualidade
ISO 9001 (sistema de gestão da qualidade)
IATF 16949 (sistema de gestão da qualidade na indústria automotiva, como peças automotivas)
Normas de materiais ASTM/EN/JIS e outras normas internacionais.
3:capacidade de personalização
Produção personalizada de acordo com os desenhos do cliente; o cliente paga apenas metade do custo do molde para o desenvolvimento de novas peças fundidas. O prazo para o molde é curto, apenas 20 dias, e o tempo de fundição, apenas 10 dias. Usinagem em 10 dias.
Oferecemos amostras grátis por entrega expressa aos clientes, e a produção em massa é iniciada após a confirmação da qualidade das amostras. Nossa empresa não exige quantidade mínima de pedido, proporcionando aos clientes uma ampla variedade de opções.
4:Preços competitivos
Os preços da nossa empresa são muito competitivos no setor, e o preço específico depende do desenho da peça fundida e da quantidade encomendada pelo cliente. Entre em contato conosco para mais informações.
Carbono, silício, manganês, enxofre, fósforo, cromo, níquel, cobre e outros elementos.
Resistência à tração, limite de escoamento, alongamento, dureza, resistência ao impacto
Inspeção tridimensional, ensaios não destrutivos, testes de pressão, etc.
Todas as peças serão embaladas com óleo antiferrugem ou primer, para garantir que permaneçam em boas condições mesmo após longos períodos de transporte. Para peças pequenas, utilizamos paletes de madeira. Para peças maiores, utilizamos paletes .
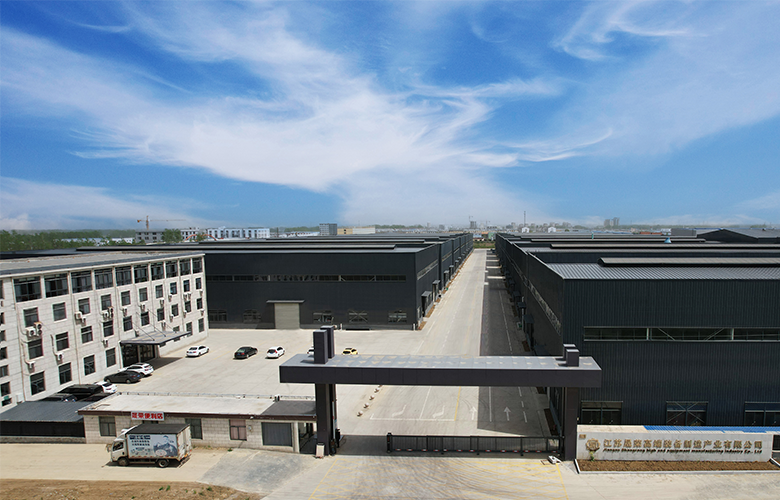
A Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. é uma fundição profissional de ferro fundido com cerca de 26,000 metros quadrados e um investimento de 80 milhões de yuans. Suas instalações incluem forno de indução, linha horizontal New East Seoul, linha horizontal Cast Star, máquina automática de fundição de microcristais, misturadores de 40T e 20T, máquina de fabricação de machos, máquina de jateamento, centro de usinagem, torno de trilho inclinado, máquina de ranhura, torno vertical, torno de trilho plano e outros equipamentos. Possui também equipamentos de teste como espectrômetro, máquina de ensaio de tração, durômetro, etc., além de laboratórios de análise química. A empresa atua principalmente na fabricação de peças mecânicas, autopeças, peças para bombas industriais, rolamentos e peças de transmissão. As principais atividades da empresa são: fundição de peças para moinhos de bolas QT450-12, 500-7 e 600-3, fundição de ferro cinzento HT250 e HT300, além de fundição de aço e aço inoxidável. Com o aumento do volume de negócios, a produção não se limita mais ao atendimento das atividades principais, mas também inclui o desenvolvimento de negócios de processamento de produtos acabados, diversificando assim a produção da empresa. Atualmente, a empresa conta com mais de 100 funcionários, incluindo uma equipe de gestão profissional e uma equipe dedicada ao desenvolvimento de novos produtos.
CONTACTO
Fale Connosco