O SG500-7 é um ferro fundido nodular com resistência à tração mínima de 500 MPa e alongamento de 7%, também conhecido como EN-GJS-500-7, GGG50 ou equivalente à norma ASTM A536 Grau 70-50-05 em padrões internacionais. Este material SG500-7 combina excelentes propriedades mecânicas com ótima capacidade de fundição para aplicações automotivas, hidráulicas e de engenharia em geral.
Principais características do material SG500-7:
- Resistência à tração mínima de 500 MPa (72,500 psi) para aplicações de carga média.
- Alongamento de 7%, proporcionando ductilidade superior em comparação com o ferro fundido cinzento.
- Excelente usinabilidade com estrutura de grafite esferoidal
- Resistência superior à fadiga e ao impacto em condições de carregamento dinâmico.
- Alternativa economicamente viável às peças fundidas de aço para geometrias complexas.
- Boa condutividade térmica para atender às necessidades de dissipação de calor.
A maioria das normas não exige uma composição química exata para o SG500-7, mas a composição química típica do SG-500-7 segue as faixas estabelecidas pela indústria para um desempenho consistente:
Composição química do SG-500-7
Qual é a composição química típica do SG-500-7? A composição química padrão do SG-500-7 inclui carbono (3.40-3.85%), silício (2.30-3.10%), manganês (0.10-0.30%), fósforo (máx. 0.10%), enxofre (máx. 0.02%) e magnésio residual (até 0.07%).
De acordo com a norma europeia EN 1563 e a especificação internacional ISO 1083 , a composição química fica a critério da fundição, desde que as propriedades mecânicas finais atendam aos requisitos. Essa abordagem permite que os fabricantes otimizem seus processos com base nas matérias-primas disponíveis e nas capacidades dos equipamentos.
Carbono (C): 3.40-3.85%
O carbono constitui a base da formação de nódulos de grafite no SG500-7. O teor de carbono excede significativamente os níveis encontrados em aços comuns, pois o carbono precipita como grafite esferoidal durante a solidificação, em vez de permanecer em solução sólida. Essa elevada concentração de carbono garante a formação suficiente de grafite, mantendo a estrutura da matriz de ferro.
Níveis mais elevados de carbono melhoram a fluidez da fundição e reduzem os defeitos de contração. O formato esferoidal do grafite elimina os pontos de concentração de tensão encontrados no grafite em flocos, permitindo que o material atinja simultaneamente resistência e ductilidade. O equivalente de carbono (CE) varia tipicamente de 4.3 a 4.6%, calculado como CE = %C + (%Si + %P)/3, o que afeta diretamente as características da fundição.
Silício (Si): 2.30-3.10%
O silício atua como o principal elemento grafitizante, promovendo a formação da matriz de ferrita no SG500-7. O teor de silício influencia diretamente o valor equivalente de carbono, que determina as características de fundição e o comportamento de solidificação.
O silício melhora a fluidez durante o vazamento, otimizando o preenchimento do molde em geometrias complexas. Também aumenta a resistência à corrosão e a estabilidade em altas temperaturas. A faixa controlada de silício garante propriedades mecânicas consistentes em diferentes espessuras de seção em peças fundidas de produção. O teor de silício deve ser cuidadosamente equilibrado — quantidades insuficientes resultam na formação de carbonetos, enquanto o excesso pode causar fragilidade.
Manganês (Mn): 0.10-0.30%
O manganês neutraliza os efeitos nocivos do enxofre através da formação de compostos de sulfeto de manganês, impedindo a interferência do enxofre na nodularização. Essa ação de ligação ao enxofre protege o tratamento com magnésio da degradação.
Além disso, o manganês, quando presente, fortalece a matriz perlítica, aumentando a resistência à tração sem comprometer significativamente o alongamento. A faixa moderada de manganês no SG500-7 equilibra esses benefícios com a potencial fragilidade resultante de quantidades excessivas. As fundições que produzem SG500-7 normalmente mantêm os níveis de manganês entre 0.15% e 0.25% para obter resultados ótimos.
Fósforo (P): Máximo 0.10%
O fósforo deve ser estritamente limitado, pois forma fosfeto de ferro (Fe3P), criando regiões frágeis nas peças fundidas. Embora pequenas quantidades possam melhorar ligeiramente a capacidade de fundição, o excesso de fósforo causa pontos duros que reduzem a usinabilidade e a resistência ao impacto.
Fundições de qualidade mantêm o teor de fósforo bem abaixo de 0.10% por meio de uma seleção criteriosa de matérias-primas e práticas de fusão, garantindo propriedades mecânicas uniformes em todas as peças fundidas. Os níveis típicos de produção permanecem abaixo de 0.06% para evitar problemas de segregação em seções espessas.
Enxofre (S): Máximo 0.02%
O enxofre representa o elemento mais crítico a ser controlado na produção de ferro fundido nodular. Ele se opõe diretamente à nodularização, consumindo o magnésio que deveria converter o grafite lamelar em grafite esferoidal. Cada 0.01% de enxofre requer aproximadamente 0.015% de magnésio para ser neutralizado.
As fundições modernas empregam tratamentos de dessulfurização com carboneto de cálcio ou magnésio antes do tratamento de nodularização. Manter o teor de enxofre abaixo de 0.02% garante a utilização eficiente do magnésio e a formação adequada dos nódulos, impactando diretamente as propriedades mecânicas finais. Fundições de alta qualidade atingem níveis de enxofre abaixo de 0.015% para aplicações críticas.
Magnésio (Mg): Residual até 0.07%
O magnésio é o agente nodularizante essencial que transforma a forma do grafite de flocos para esferoides. O tratamento envolve a adição de ligas contendo magnésio (normalmente com 5 a 10% de Mg) ao ferro fundido por meio de métodos de sanduíche, distribuidor ou imersão.
O magnésio residual após o tratamento normalmente varia de 0.03% a 0.06%. Níveis insuficientes de magnésio (abaixo de 0.03%) resultam em nodularização inadequada, enquanto quantidades excessivas (acima de 0.07%) causam formação de carbonetos e dificuldades de processamento. O controle do nível residual garante a esferoidização completa sem efeitos colaterais nocivos. A reação violenta entre o magnésio e o ferro fundido exige protocolos de segurança adequados durante o tratamento.
Nota importante: De acordo com a norma ASTM A536 , essas faixas representam a prática típica da indústria. As normas internacionais enfatizam a conformidade das propriedades mecânicas em vez da composição química específica, permitindo que as fundições otimizem as composições com base em suas matérias-primas e processos.
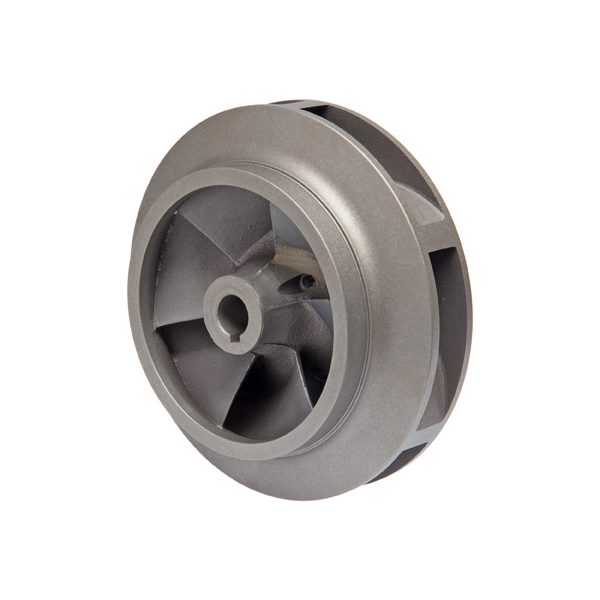
Propriedades do material SG-500-7
Quais são as principais propriedades do material SG-500-7? As principais propriedades do material SG-500-7 incluem resistência à tração mínima de 500 MPa, limite de escoamento de 320 MPa, alongamento mínimo de 7% e dureza típica de 170-230 HB para aplicações gerais de engenharia.
Resistência à tração: 500-600 MPa
A resistência à tração mínima de 500 MPa (72,500 psi) define o SG500-7 como um ferro fundido nodular de média resistência. Esse nível de resistência supera o do ferro fundido cinzento em 40 a 50%, mantendo vantagens significativas em termos de ductilidade.
As peças fundidas típicas de produção atingem uma resistência à tração de 520-580 MPa, dependendo da espessura da seção e da taxa de resfriamento. Seções mais finas resfriam mais rapidamente, produzindo microestruturas mais refinadas com maior resistência. Os engenheiros podem confiar nessa faixa de resistência para corpos de válvulas, carcaças de engrenagens e componentes estruturais submetidos a cargas mecânicas moderadas. A resistência à tração resulta do efeito combinado da matriz ferrítica-perlítica e da distribuição esferoidal de grafita.
Força de rendimento: 320-370 MPa
A resistência mínima ao escoamento de 320 MPa (46,400 psi) indica quando a deformação permanente começa sob carga. A relação entre a resistência ao escoamento e a resistência à tração do SG500-7, de aproximadamente 0.64, proporciona excelente flexibilidade de projeto, permitindo a deformação elástica antes do escoamento plástico.
Essa resistência ao escoamento é adequada para aplicações com carregamento dinâmico, onde os componentes precisam retornar às dimensões originais após a remoção da tensão. Componentes hidráulicos, peças de suspensão automotiva e carcaças de máquinas se beneficiam dessa característica. Os valores reais de resistência ao escoamento normalmente variam de 340 a 370 MPa em peças fundidas de produção com controle adequado da microestrutura.
Alongamento: Mínimo 7%
O alongamento mínimo de 7% demonstra uma ductilidade significativa, que distingue o ferro fundido dúctil do ferro fundido cinzento quebradiço. Essa propriedade permite a absorção de energia por meio de deformação plástica antes da fratura, proporcionando margens de segurança contra sobrecargas repentinas.
O alongamento real em peças fundidas de produção, com controle adequado da microestrutura, frequentemente atinge 8-12%. A ductilidade facilita operações secundárias, incluindo dobramento e conformação, além de melhorar a resistência ao impacto em condições de carregamento por choque. Os valores de alongamento foram medidos em corpos de prova padrão com comprimento de referência L0 = 5d (onde d é o diâmetro).
Dureza: 170-230 HB (Brinell)
A faixa de dureza típica de 170-230 HB indica um equilíbrio entre resistência ao desgaste e usinabilidade. Essa dureza moderada permite que ferramentas de metal duro padrão usinem o SG500-7 de forma eficiente, sem desgaste excessivo da ferramenta.
O teste de dureza utiliza uma esfera de 10 mm de diâmetro com carga de 3000 kg, de acordo com normas internacionais. A consistência da dureza em toda a peça fundida garante características de usinagem uniformes e padrões de desgaste previsíveis. Aplicações que exigem resistência moderada ao desgaste, como engrenagens e placas de desgaste, se beneficiam dessa especificação de dureza. A dureza está diretamente relacionada à proporção ferrita/perlita na estrutura da matriz.
Microestrutura
Estrutura da Grafite: Nódulos de grafite esferoidal distribuídos uniformemente por toda a matriz, com nodularidade superior a 80%, de acordo com a classificação de grafite ISO 945-1 . A contagem de nódulos varia tipicamente de 100 a 300 nódulos por mm², dependendo da taxa de resfriamento e da prática de inoculação. Peças fundidas de alta qualidade atingem nodularidade de 85 a 92%, com tamanhos de nódulos predominantemente na classificação Forma VI.
Estrutura da matriz: Matriz predominantemente ferrítica-perlítica com percentagem de ferrita entre 30-70%, dependendo das condições de resfriamento. Um resfriamento mais rápido promove a formação de perlita, aumentando a resistência, enquanto um resfriamento mais lento produz mais ferrita, aumentando a ductilidade. A microestrutura deve estar livre de carbonetos, cuja ausência indicaria tratamento inadequado ou taxas de resfriamento excessivas.
Propriedades mecânicas adicionais
Módulo de elasticidade: 165-175 GPa (24,000-25,000 ksi), aproximadamente 80% do módulo do aço, proporcionando uma deflexão ligeiramente maior sob carga equivalente. Essa característica beneficia aplicações que exigem alguma flexibilidade sob carga.
Resistência ao impacto: Significativamente superior ao ferro fundido cinzento devido ao grafite esferoidal, que elimina caminhos de propagação de trincas. Os valores de impacto sem entalhe normalmente excedem 20 Joules à temperatura ambiente. Para aplicações em baixas temperaturas, as propriedades de impacto devem ser verificadas por meio de testes.
Resistência à fadiga: Aproximadamente 50% superior à do ferro fundido cinzento de resistência equivalente, permitindo aplicações com carregamento cíclico. O limite de resistência à fadiga atinge cerca de 200-230 MPa para condições de tensão de flexão completamente reversa, tornando o SG500-7 adequado para componentes submetidos a milhões de ciclos de carga.
Propriedades físicas
Densidade: 7.0-7.3 g/cm³ (0.253-0.264 lb/in³), comparável à do aço, proporcionando boas relações peso/resistência para aplicações estruturais. A densidade varia ligeiramente com a proporção de ferrita para perlita.
Condutividade térmica: 29-33 W/m·K à temperatura ambiente, adequada para dissipação de calor em aplicações de temperatura moderada. A condutividade diminui com o aumento do teor de perlita.
Coeficiente de expansão térmica: 10.5-12.0 × 10⁻⁶/°C (5.8-6.7 × 10⁻⁶/°F), proporcionando estabilidade dimensional em faixas típicas de temperatura de operação de -20°C a 300°C.
Capacidade de amortecimento: Amortecimento de vibrações superior ao do aço, aproximadamente 3 a 5 vezes maior, benéfico para aplicações de redução de ruído. Os nódulos de grafite esferoidal atuam como amortecedores internos, absorvendo a energia vibracional.
Normas equivalentes ao SG500-7
As classes equivalentes ao SG500-7 oferecem propriedades mecânicas comparáveis em diferentes normas internacionais para aplicações em ferro fundido nodular. Compreender essas equivalências permite o fornecimento global e a substituição de especificações:
EN-GJS-500-7 (EN 1563): Designação da norma europeia com requisitos idênticos de resistência à tração de 500 MPa e alongamento de 7%. Esta é a norma europeia oficial utilizada em todos os Estados-Membros da UE.
GGG50 (DIN 1693): Designação alemã comumente usada em especificações de engenharia europeias, correspondente às propriedades do SG500-7. “GGG” significa “Gusseisen mit Kugelgraphit” (ferro fundido com grafite esferoidal).
ASTM A536 70-50-05: Equivalente americano que especifica resistência à tração de 70 ksi (483 MPa), limite de escoamento de 50 ksi (345 MPa) e alongamento de 5%. Observe que a norma ASTM A536 Grau 70-50-05 possui especificação de alongamento ligeiramente inferior (5% em vez de 7%), mas níveis de resistência comparáveis.
ISO 1083 JS/500-7: Norma internacional equivalente com requisitos de propriedades correspondentes para resistência à tração de 500 MPa e alongamento de 7%.
QT500-7 (GB/T 1348): Equivalente à norma chinesa com requisitos de propriedades correspondentes para resistência à tração e alongamento.
FCD500 (JIS G 5502): Designação equivalente japonesa para ferro fundido nodular com resistência mínima à tração de 500 MPa.
Nota importante sobre equivalência: Embora essas classes apresentem propriedades mecânicas semelhantes, as faixas de composição química, os requisitos de teste e os critérios de aceitação podem variar entre as normas. Os engenheiros devem verificar os requisitos específicos de cada norma ao substituir classes equivalentes, principalmente em aplicações sob pressão ou componentes críticos para a segurança.
Fabricação e controle de qualidade
Processo de fusão e tratamento
A produção do SG500-7 exige um controle metalúrgico preciso em todo o processo de fabricação:
Preparação do Ferro Fundido: A fusão utiliza cubilô, indução elétrica ou métodos combinados para atingir o equivalente de carbono adequado (CE = 4.3-4.6%). A seleção da matéria-prima controla os elementos residuais que afetam a nodularização. A composição típica da carga inclui ferro-gusa, sucata de aço e ferro fundido nodular em proporções controladas.
Dessulfurização: O carbeto de cálcio ou agentes similares reduzem o teor de enxofre para menos de 0.02% antes do tratamento com magnésio, garantindo uma nodularização eficiente. A temperatura de dessulfurização normalmente varia entre 1450 e 1480 °C para uma cinética de reação ideal.
Tratamento com Magnésio: Ligas nodulizantes contendo de 5 a 10% de magnésio são adicionadas através do método sanduíche, panela de distribuição ou técnicas de imersão. A reação violenta exige precauções de segurança e técnica adequada. A temperatura de tratamento varia de 1380 a 1420 °C, dependendo da espessura da seção desejada.
Inoculação: Inoculantes à base de ferrossilício promovem a nucleação de grafite imediatamente antes e durante o vazamento. Múltiplas etapas de inoculação (inoculação por concha e por fluxo) otimizam a contagem e a distribuição dos nódulos. O efeito da inoculação diminui quando o vazamento é realizado dentro de 8 a 12 minutos após o tratamento.
Vazamento e Solidificação: O controle da temperatura de vazamento (1380-1420°C) e da taxa de resfriamento garante o desenvolvimento adequado da microestrutura em diferentes espessuras de seção. O projeto do molde influencia as propriedades finais por meio do controle direcional da solidificação.
Teste de garantia de qualidade
Fundições conceituadas implementam protocolos de teste abrangentes em conformidade com as normas internacionais:
Ensaio de Tração: Corpos de prova usinados a partir de barras de teste fundidas separadamente verificam se a resistência à tração, o limite de escoamento e o alongamento atendem às especificações da norma ISO 6892-1 para ensaios de materiais metálicos . As barras de teste são normalmente fundidas com 25 mm ou 30 mm de diâmetro para avaliação padrão das propriedades.
Exame metalográfico: A análise microscópica confirma a contagem de nódulos, a porcentagem de nodularidade (mínimo de 80%) e a conformidade da estrutura da matriz. Os sistemas de análise de imagem digital fornecem medições objetivas de nodularidade, substituindo os métodos de contagem manual.
Análise química: A espectroscopia de emissão óptica ou de fluorescência de raios X verifica a composição química ao longo dos processos de produção. A frequência dos testes segue os princípios do controle estatístico de processo, com no mínimo uma análise por lote.
Teste de dureza: Medições de dureza Brinell em peças fundidas reais confirmam a estrutura adequada da matriz e a eficácia do tratamento térmico. Múltiplas leituras em diferentes seções garantem a uniformidade das propriedades.
Ensaios ultrassônicos: o exame não destrutivo detecta defeitos internos em aplicações críticas que exigem inspeção de 100%. Normas de referência estabelecem critérios de aceitação para a avaliação de descontinuidades.
Aplicações do SG500-7
Componentes Automotivos
O SG500-7 atende a aplicações automotivas críticas que exigem equilíbrio entre resistência e ductilidade:
- Juntas de direção e braços de suspensão com resistência à fadiga
- Carcaças de transmissão que se beneficiam da estabilidade dimensional
- Pinças de freio que exigem estanqueidade à pressão e resistência à corrosão.
- Virabrequins e bielas em motores de desempenho moderado
- Carcaças diferenciais e componentes de eixos sujeitos a cargas dinâmicas
Sistemas Hidráulicos e Pneumáticos
Corpos de válvulas, carcaças de bombas e blocos de manifold fabricados em SG500-7 proporcionam:
- Excelente contenção de pressão para sistemas de até 250 bar (3,625 psi)
- Resistência à corrosão em ambientes de fluidos hidráulicos
- Usinabilidade para passagens internas complexas e recursos de montagem.
- Estabilidade dimensional sob condições de ciclo térmico
- Integridade de fundição à prova de vazamentos para aplicações que requerem pressão.
Maquinaria industrial
Aplicações gerais de engenharia aproveitam a versatilidade do SG500-7:
- Carcaças de engrenagens e componentes de caixas de engrenagens com superfícies de desgaste
- Bases de máquinas-ferramenta que utilizam características de amortecimento de vibração
- Componentes de matrizes e moldes que requerem dureza moderada com usinabilidade
- Caixas de rolamentos e estruturas de suporte para equipamentos rotativos
- Componentes de esteiras transportadoras e equipamentos de movimentação de materiais
Equipamento Agrícola e de Construção
Componentes robustos se beneficiam da resistência a impactos e da confiabilidade:
- Componentes estruturais de tratores e colheitadeiras que exigem resistência à fadiga
- Componentes da articulação da escavadeira submetidos a carga de impacto
- Cubos de roda e carcaças de eixo para veículos fora de estrada
- Implementar estruturas e acessórios sujeitos a cargas variáveis
- Suportes e componentes de montagem para equipamentos pesados
Considerações de projeto para SG500-7
Efeitos da espessura da seção
As propriedades mecânicas variam com a espessura da seção devido às diferenças na taxa de resfriamento:
- Secções finas (< 15 mm): O resfriamento mais rápido produz uma microestrutura mais fina, maior resistência (560-600 MPa) e alongamento ligeiramente menor (7-9%).
- Secções médias (15-50 mm): As propriedades típicas estão em conformidade com os requisitos mínimos de especificação (500 MPa, 7% de alongamento).
- Seções espessas (> 50 mm): Um resfriamento mais lento pode reduzir a resistência (500-540 MPa), ao mesmo tempo que aumenta o alongamento (9-12%).
Os engenheiros de projeto devem considerar essas variações ao especificar dimensões críticas e requisitos de propriedades. Para seções espessas com mais de 100 mm, acordos especiais entre a fundição e o cliente podem estabelecer metas de propriedades ajustadas.
Diretrizes de projeto de fundição
O projeto de fundição ideal para SG500-7 inclui:
- Sempre que possível, uniformize a espessura das paredes para minimizar a variação das propriedades e reduzir os defeitos de retração.
- Transições graduais, evitando cantos vivos e concentrações de tensão que possam iniciar fissuras.
- Ângulos de inclinação adequados (1-3°) para remoção do molde sem danos à peça fundida.
- Projeto de alimentação adequado que garanta a solidificação direcional em direção aos alimentadores.
- Tolerâncias de usinagem de 3 a 6 mm para superfícies de precisão, dependendo do tamanho da peça fundida.
Opções de tratamento térmico
Embora o SG500-7 seja normalmente utilizado em sua condição bruta de fundição, o tratamento térmico pode modificar suas propriedades:
Alívio de tensões (500-650 °C por 1-2 horas): Elimina as tensões residuais de fundição, melhorando a estabilidade dimensional sem afetar significativamente as propriedades mecânicas. O resfriamento lento no forno previne o choque térmico.
Recozimento ferrítico (900-950 °C): Transforma a perlita em ferrita, maximizando a ductilidade (alongamento de 12-18%) e reduzindo a resistência para aproximadamente 400-450 MPa. Requer resfriamento lento para promover a ferritização completa.
Normalização (880-920 °C): Refina a microestrutura, melhorando a uniformidade das propriedades, sendo particularmente benéfica para geometrias complexas com variações na espessura da seção transversal. O resfriamento ao ar produz uma distribuição consistente de perlita.
Austêmpera: Tratamento térmico avançado que produz ferro fundido nodular austemperado (ADI) com propriedades significativamente aprimoradas (resistência à tração de 900 a 1200 MPa), embora exija controle cuidadoso do processo e equipamentos especializados.
Vantagens do SG500-7
Em comparação com o ferro fundido cinzento
- Resistência à tração 2 a 3 vezes maior, possibilitando um design de componentes mais leves.
- Alongamento significativo (7% vs. próximo de zero) versus comportamento de fratura frágil
- Resistência superior a impactos e fadiga para aplicações dinâmicas.
- Maior confiabilidade e fatores de segurança em aplicações estruturais.
- Estrutura de custos semelhante com características de desempenho aprimoradas.
Em comparação com peças fundidas de aço
- Melhor capacidade de fundição, produzindo peças fundidas de boa qualidade com geometrias complexas e paredes finas.
- Usinabilidade superior, reduzindo o tempo de fabricação em 20 a 30% e os custos de ferramental.
- Excelente amortecimento de vibrações para aplicações de redução de ruído (3 a 5 vezes melhor que o aço).
- Ponto de fusão mais baixo (1450 °C em vez de 1600 °C), reduzindo os custos de energia na produção.
- Fabricação com custo-benefício para lotes de produção de médio a alto volume.
Em comparação com ferros fundidos dúcteis de qualidade superior
- Preços mais econômicos, atendendo à maioria dos requisitos de aplicação.
- Requisitos de tratamento térmico mais simples quando houver necessidade de modificação.
- Maior capacidade de fundição com exigências de controle de processo menos rigorosas
- Propriedades suficientes para engenharia geral sem especificações excessivas.
Selecionando uma fundição de ferro fundido nodular
Ao selecionar componentes para o SG500-7, os fabricantes devem avaliar as fundições com base em:
Capacidade técnica: Experiência em metalurgia de ferro fundido nodular, equipamentos adequados para tratamento e inoculação de magnésio, suporte de engenharia para otimização de projetos e sistemas comprovados de controle de processos.
Sistemas de Qualidade: Certificação ISO 9001 (mínimo), controles de processo documentados, protocolos de teste abrangentes que atendem aos padrões internacionais, sistemas de rastreabilidade para aplicações críticas e auditorias regulares de terceiros.
Flexibilidade de produção: Capacidade que varia de quantidades para protótipos a volumes de produção, diversos processos de moldagem (areia verde, resina, molde permanente) para diferentes geometrias, prazos de entrega razoáveis com desempenho de entrega confiável.
Competitividade em custos: Preços justos que refletem o nível de qualidade, processo de cotação transparente, sugestões de engenharia de valor para redução de custos sem comprometer o desempenho.
Para empresas que buscam uma fundição de ferro fundido nodular com comprovada experiência em SG500-7, a SHENRGONG oferece recursos abrangentes, desde a consultoria de projeto até a inspeção final. Com vasta experiência na produção de peças fundidas de ferro fundido nodular de precisão para aplicações automotivas, hidráulicas e de máquinas industriais, a SHENRGONG possui o conhecimento técnico e os sistemas de qualidade necessários para entregar componentes que atendam às especificações mais exigentes, com preços competitivos e serviço confiável.
Perguntas Frequentes (FAQ)
P: Qual a diferença entre SG500-7 e EN-GJS-500-7?
A: São o mesmo material. SG500-7 é uma designação comum, enquanto EN-GJS-500-7 é a designação oficial da norma europeia de acordo com a EN 1563.
P: O SG500-7 pode substituir as peças fundidas de aço na minha aplicação?
A: O SG500-7 pode substituir peças fundidas de aço em muitas aplicações onde os requisitos de resistência à tração são inferiores a 500 MPa, oferecendo melhor capacidade de fundição, usinabilidade e custo-benefício, ao mesmo tempo que proporciona resistência e ductilidade adequadas.
P: Qual é a composição química típica do SG-500-7?
A: A composição química típica do SG-500-7 inclui C: 3.4-3.85%, Si: 2.3-3.1%, Mn: 0.1-0.3%, com P (máx. 0.10%) e S (máx. 0.02%) rigorosamente controlados. No entanto, a composição química fica a critério da fundição, desde que as propriedades mecânicas sejam atendidas.
P: Quais são as propriedades mecânicas mínimas do material SG-500-7?
A: As propriedades mínimas do material SG-500-7 são: resistência à tração de 500 MPa, limite de escoamento de 320 MPa, alongamento de 7% e dureza típica de 170-230 HB, de acordo com as normas internacionais.
P: O tratamento térmico é necessário para o SG500-7?
R: Não, o SG500-7 é normalmente usado em sua condição bruta de fundição. O tratamento térmico é opcional e aplicado somente quando são necessárias modificações específicas de propriedades, como alívio de tensões ou aumento da ductilidade.
P: Qual é o equivalente ASTM de SG500-7?
A: O grau ASTM A536 70-50-05 é o equivalente mais próximo, com resistência à tração de 70 ksi (483 MPa) e limite de escoamento de 50 ksi, embora especifique 5% de alongamento em vez de 7% para SG500-7.
P: Como a espessura da seção afeta as propriedades do SG500-7? R: Seções mais finas (<15 mm) atingem maior resistência (560-600 MPa) devido ao resfriamento mais rápido, enquanto seções espessas (>50 mm) podem apresentar menor resistência (500-540 MPa), mas maior alongamento (9-12%).
P: Quais testes são necessários para verificar a conformidade com a norma SG500-7?
A: Os testes padrão incluem ensaio de tração em barras de teste fundidas separadamente, exame metalográfico para verificar a nodularidade (>80%), ensaio de dureza e análise química para verificar o controle do processo.
P: O SG500-7 pode ser soldado?
R: Sim, mas requer pré-aquecimento (200-300 °C), controle da entrada de calor e, frequentemente, tratamento térmico pós-soldagem. Materiais de adição à base de níquel são recomendados para melhores resultados. Consulte especialistas em soldagem para aplicações críticas.
P: Quais setores industriais costumam usar peças fundidas de SG500-7?
A: Os principais usuários são os setores automotivo (suspensão, transmissão), de sistemas hidráulicos (válvulas, bombas), de máquinas industriais (caixas de engrenagens, carcaças) e de equipamentos de construção (componentes estruturais).
Conclusão
O ferro fundido SG500-7 oferece desempenho ideal para aplicações que exigem resistência moderada, boa ductilidade e fabricação com custo-benefício. Compreender a composição química e as propriedades do material SG-500-7 permite que os engenheiros alcancem:
- Resistência à tração confiável de 500 MPa para aplicações gerais de engenharia.
- Ductilidade superior (mínimo de 7%) em comparação com os ferros fundidos tradicionais.
- Flexibilidade de fornecimento global por meio do reconhecimento de equivalência de qualidade.
- Vantagens de custo em comparação com peças fundidas de aço para aplicações adequadas.
- Desempenho comprovado nos setores automotivo, hidráulico e de máquinas.
Principais considerações para uma aplicação bem-sucedida do SG500-7:
- Controle adequado da composição química, garantindo nodularização consistente com enxofre abaixo de 0.02%.
- Dimensionamento da espessura da seção dentro dos limites de propriedade recomendados para características uniformes.
- Seleção de grau equivalente apropriado para conformidade com os padrões regionais
- Seleção de fundições qualificadas com comprovada experiência em ferro fundido nodular e sistemas de qualidade.
- Otimização do projeto aproveitando as características únicas de amortecimento de vibração e usinabilidade do material.
Seguindo as diretrizes do SG500-7 e em parceria com fundições experientes como a SHENRGONG, os engenheiros garantem que os componentes fundidos atendam aos requisitos de projeto em termos de resistência, ductilidade e custo-benefício em aplicações exigentes. A combinação de propriedades mecânicas semelhantes às do aço, excelente capacidade de fundição e vantagens econômicas torna o SG500-7 a escolha ideal para componentes de engenharia de carga média em diversos setores.