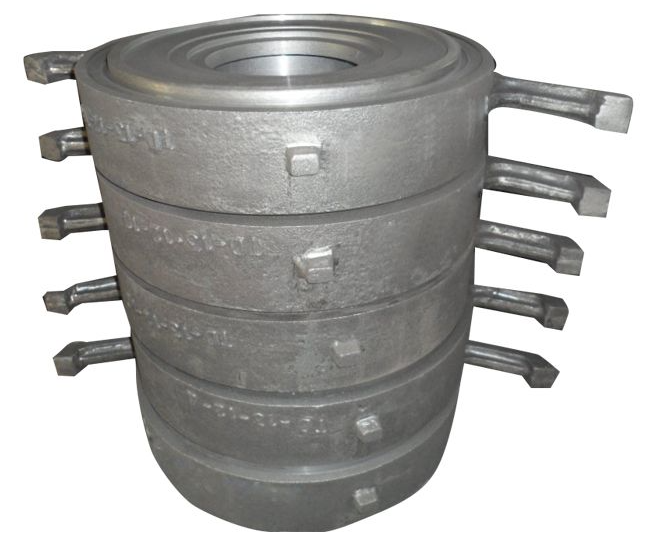
O ZGMn13 é um aço austenítico de alto manganês, um material resistente ao desgaste adequado para condições de impacto e pressão intensos. Sua característica mais importante é "quanto maior o impacto, maior a resistência ao desgaste" — sob impacto severo, a dureza superficial aumenta de um valor inicial de HB180-220 para HB500-800, enquanto o núcleo mantém alta tenacidade, resistindo assim ao desgaste. Engenheiros e projetistas escolhem esse material para fabricar peças críticas resistentes ao desgaste em equipamentos de mineração, materiais de construção e usinas termelétricas, como discos de dentes de britadores, revestimentos de moinhos de bolas e dentes de caçambas de escavadeiras.
O núcleo do processo de produção do ZGMn13 (aço de alto manganês) reside na “fundição” + “tratamento térmico”. Durante a fundição, é necessário lidar com a questão da sua elevada taxa de contração, enquanto a chave para o seu desempenho final está no tratamento de têmpera em água.
Etapa 1: Fusão (Fabricação de Aço) O objetivo desta etapa é obter aço fundido puro e com composição homogênea. A oxidação em forno elétrico a arco é normalmente utilizada para a fusão.
Fusão e Oxidação: Após a fusão completa da carga no forno, inicia-se o período de oxidação com a injeção de oxigênio para descarbonetação e desfosforização. Esta é uma etapa crucial na remoção de impurezas nocivas do aço fundido, exigindo que o teor de fósforo (P) seja controlado em um nível extremamente baixo, ≤0.015%.
Redução e Liga: Após a remoção da escória de óxido, realiza-se uma pré-desoxidação e adicionam-se grandes quantidades de ferromanganês em lotes para a liga, ajustando a composição à faixa desejada. A desoxidação final é realizada antes do vazamento, com a temperatura de vazamento geralmente controlada entre 1470 e 1490 °C.
Etapa 2: Fundição (Conformação) Esta é uma etapa crucial no controle da qualidade das peças fundidas. O aço com alto teor de manganês apresenta uma característica significativa: alta taxa de contração (aproximadamente 6.3%, 1.5 vezes a do aço carbono comum) e baixa condutividade térmica.
Portanto, o projeto do processo de fundição precisa adotar medidas específicas:
Projeto do processo: Devem ser utilizados canais de alimentação e resfriadores suficientemente grandes, empregando o princípio da "solidificação sequencial" para compensar eficazmente a contração e evitar cavidades e porosidade causadas pela contração.
Materiais de Moldagem : Para evitar reações químicas entre o aço de alto teor de manganês e a areia de sílica, que podem levar à “adesão química”, materiais alcalinos como areia de olivina de magnésio ou areia de cromita devem ser preferidos para o molde. Caso seja imprescindível o uso de areia de sílica, deve-se aplicar um revestimento especial de aço manganês.
Despejo: É necessário um controle preciso da temperatura e da velocidade de vazamento para garantir a formação completa de formas complexas (como pontas de dentes).
Etapa 3: Tratamento térmico (endurecimento por água)
Este é o processo fundamental que determina se o ZGMn13 consegue atingir o desempenho de resistência ao desgaste desejado. O aço com alto teor de manganês, no estado bruto de fundição, é frágil e não pode ser usado diretamente.
Princípio fundamental: A peça fundida é aquecida a 1050-1100 °C e mantida nessa temperatura por um determinado período, permitindo que todos os carbonetos frágeis nos contornos de grão se dissolvam na austenita. Em seguida, é rapidamente imersa em água para têmpera, resultando em uma estrutura austenítica única e uniforme à temperatura ambiente.
Operações-chave:
A taxa de aquecimento deve ser controlada para evitar que a peça fundida rache devido à baixa condutividade térmica.
A imersão em água deve ser rápida e decisiva para interromper qualquer possibilidade de reprecipitação de carboneto.
Geralmente, a temperatura da água deve estar abaixo de 30°C e o volume de água deve ser suficiente.
Nota especial: Após o tratamento de têmpera em água, a dureza inicial do ZGMn13 não é alta (aproximadamente HB 190-230). Sua característica notável reside no "endurecimento por deformação" — quando submetido a forte impacto ou compressão, a superfície endurece instantaneamente para mais de HB 500, enquanto o interior mantém alta tenacidade.
Etapa Quatro: Limpeza e Acabamento Após o tratamento de têmpera em água, a peça fundida passa por trabalhos de acabamento, como o corte dos canais de alimentação e a remoção de rebarbas. Como o material é extremamente resistente nesta fase, o corte e o polimento são mais difíceis do que no estado fundido.
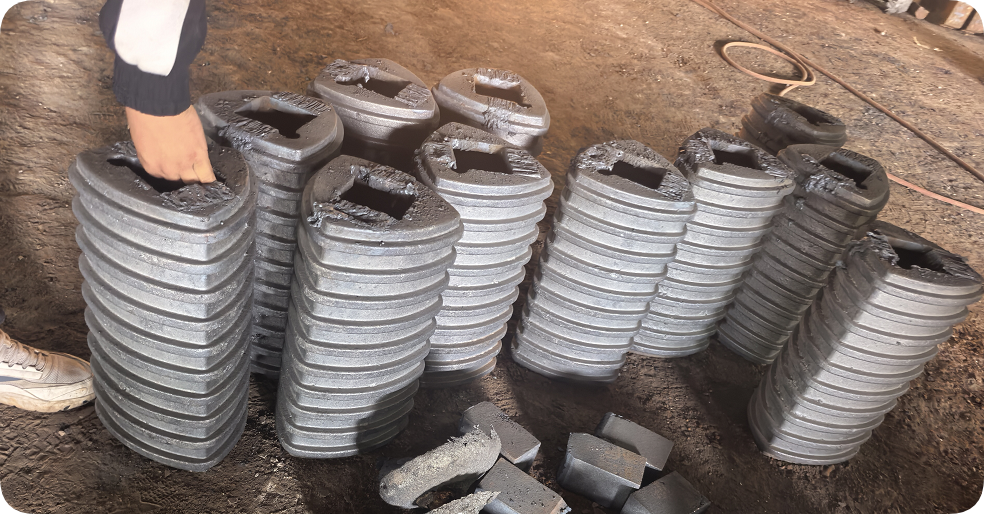
De acordo com a norma nacional GB/T 5680-1998, o ZGMn13 é dividido em várias subcategorias com base no teor de carbono e no foco de desempenho para se adequar a diferentes condições de trabalho.
Faixa de composição química:
Carbono (C): 0.95% – 1.35%
Silício (Si): 0.30% – 0.80%
Manganês (Mn): 11.00% – 14.00%
Enxofre (S): ≤0.035%, Fósforo (P): ≤0.070%
| Grade | Conteúdo de carbono (C) | Características e Aplicações |
| ZGMn13-1 | 1.10% - 1.50% | Adequado para peças resistentes ao desgaste sujeitas a baixo impacto. |
| ZGMn13-2 | 1.00% - 1.40% | Adequado para fundições em geral. |
| ZGMn13-3 | 0.90% - 1.30% | Adequado para peças fundidas com formatos complexos e que exigem alta resistência. |
| ZGMn13-4 | 0.90% - 1.20% | Adequado para peças resistentes ao desgaste sujeitas a alto impacto. |
Os códigos de classificação internacionais são os seguintes:
Internacional/UE (PT): X120Mn12
Alemanha (DIN): 1.3404 (correspondente a X120Mn12)
EUA (ASTM): A128 Grau A
Indicadores de desempenho mecânico
Dureza inicial HB 180 – 230. Inicialmente macio, fácil de processar e instalar.
Dureza pós-impacto HB 500 – 800: Endurecimento superficial rápido após forte impacto; esta é a principal fonte de sua resistência ao desgaste.
Resistência à tração: 615 – 735 MPa. A resistência varia dependendo do teor de carbono e dos requisitos de resistência ao impacto; teores de carbono mais elevados apresentam maior resistência.
Alongamento de 15% a 35%. Excelente plasticidade; não ocorrerá fratura frágil.
Resistência ao impacto ≥ 147 J. Resistência extremamente alta; absorve eficazmente a energia do impacto.
Sistema de controle de qualidade da nossa empresa
Controle de Composição Química
A composição química é fundamental para o desempenho e requer um controle rigoroso sobre a faixa de conteúdo de cada elemento.
Principais elementos controlados: O teor de carbono do ZGMn13 varia entre 0.90% e 1.50%, e o teor de manganês entre 11.0% e 14.0%. O silício geralmente fica entre 0.30% e 1.00%. É importante observar que, dependendo das condições de impacto, as normas nacionais o subdividem em quatro classes com requisitos mais específicos para o teor de carbono: o ZGMn13-4 (componentes de alto impacto) requer um teor de carbono ainda menor (0.90% a 1.20%) para garantir maior resistência.
Elementos nocivos: Fósforo (P) e enxofre (S) são elementos nocivos que causam fissuras e exigem controle rigoroso. Normalmente, P ≤ 0.07% – 0.09% e S ≤ 0.04% – 0.05%.
Tratamento de Liga e Modificação: Para melhorar ainda mais o desempenho, uma combinação de tratamento de modificação, tratamento de inoculação e processos de micro-ligação é frequentemente utilizada. Por exemplo, a adição de ligas de ferrotitânio e ferrossilício de terras raras para tratamento de modificação antes da rosqueamento pode refinar os grãos e melhorar a morfologia dos carbonetos; enquanto a adição de elementos como Cr (2.0%-2.5%) e Mo (0.4%-0.6%) para micro-ligação pode melhorar a dureza inicial e a capacidade de endurecimento por deformação do material.
Controle de Fundição e Moldagem
Processos adequados de fundição e moldagem são pré-requisitos para a obtenção de peças fundidas puras e densas.
Equipamentos de Fundição: O ZGMn13 contém uma grande quantidade de Mn reativo, que reage facilmente com revestimentos ácidos de fornos. Portanto, recomenda-se o uso de revestimentos alcalinos ou neutros. Revestimentos ácidos podem causar forte adesão química da areia e perda incontrolável da composição.
Temperatura de vazamento: Temperaturas de vazamento excessivamente altas aumentam o risco de fissuras, aderência de areia e porosidade por retração. Na produção real, uma temperatura de vazamento de 1400°C a 1470°C é mais adequada.
Tratamento e Fundição do Aço: Antes da sangria, é necessário realizar uma desoxidação completa (como a desoxidação final do alumínio) e a remoção da escória. O projeto do sistema de alimentação deve evitar turbulências e prevenir o aprisionamento de inclusões. Deve-se também utilizar massalotes exotérmicos para garantir a solidificação sequencial e a alimentação eficiente.
Controle do Processo de Tratamento Térmico (Núcleo)
O tratamento térmico é crucial para as propriedades finais do ZGMn13. A falha em realizar esta etapa corretamente pode tornar todo o trabalho anterior inútil.
Processo principal: Resfriamento em água: Simplificando, a peça fundida é aquecida a uma alta temperatura, dissolvendo todos os carbonetos na austenita, e então rapidamente imersa em água para "têmpera", "congelando" efetivamente essa estrutura austenítica única, macia e altamente resistente à temperatura ambiente.
Parâmetros chave:
Temperatura de aquecimento: 1050℃ – 1100℃. Para peças fundidas espessas, recomenda-se a temperatura limite superior.
Tempo de manutenção: Certifique-se de que a peça fundida esteja completamente aquecida. Normalmente, o tempo é calculado com base na espessura da parede da peça, aproximadamente 1 hora para cada 25 mm de espessura.
Transferência para água: Esta é a etapa mais crítica! Desde a abertura da porta do forno até a imersão completa da peça fundida em água, o tempo de transferência deve ser rigorosamente controlado em até 2 minutos para evitar a precipitação de carbonetos da austenita durante o resfriamento.
Meio de resfriamento: Utilize uma grande quantidade de água fria corrente, idealmente mantida abaixo de 30°C para garantir um resfriamento rápido.
Inspeção e controle de qualidade: A inspeção verifica a eficácia dos controles anteriores.
Propriedades mecânicas: Após o tratamento com água, são necessários resistência à tração σb ≥ 615 MPa e resistência ao impacto ak ≥ 96 J/cm².
Estrutura metalográfica: De acordo com a inspeção padrão, uma microestrutura adequada deve ser composta por austenita monolítica. A presença de carbonetos em rede, contínuos ou descontínuos, nos contornos de grão indica falha.
Prevenção de defeitos comuns: Trincas, porosidade e aderência de areia são defeitos comuns. Isso requer a otimização do processo de fundição (por exemplo, controlando o campo térmico e reduzindo a umidade da areia de moldagem) e o controle rigoroso das temperaturas de fusão e vazamento. Por exemplo, a aderência de areia devido à composição química é causada por temperaturas de vazamento excessivamente altas, levando à reação do MnO no aço fundido com a areia de sílica para formar substâncias de baixo ponto de fusão.
Áreas de aplicação do material ZGMn13
Mineração e Metalurgia: Revestimentos de moinho de bolas, placas de mandíbula de britador, dentes de caçamba de escavadeira, dentes de pá carregadeira
Máquinas de construção: placas de esteira, placas de esteira para tanques, rodas motrizes, roletes de apoio.
Materiais de construção e energia: Martelos, placas de martelo, mangas de rolo, paredes de britagem, recipientes de moagem.
Transporte: Aparelhos de mudança de via (cruzamentos ferroviários)
Outras áreas: Revestimentos de máquinas de jateamento abrasivo, componentes de robôs de perfuração de rochas, componentes de trens de levitação magnética, etc.