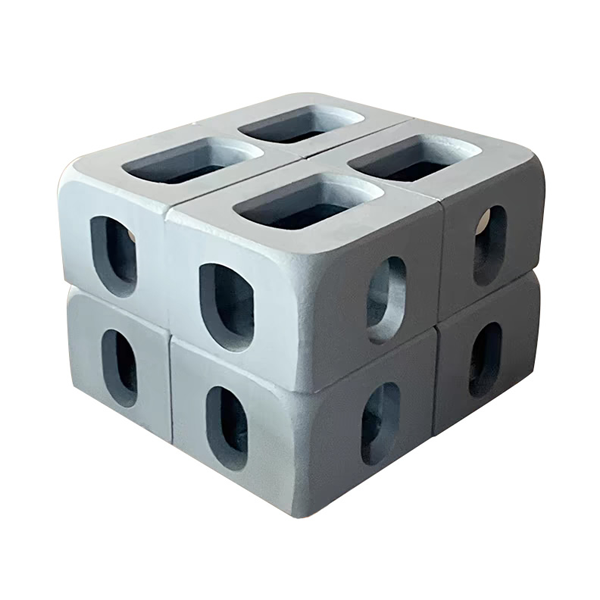
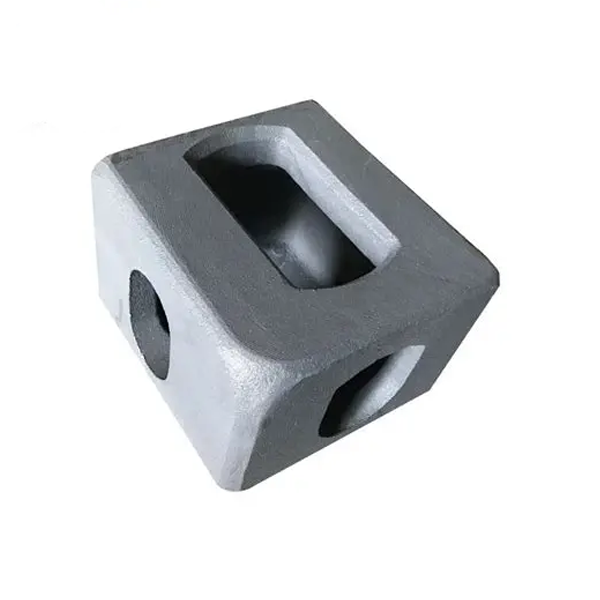
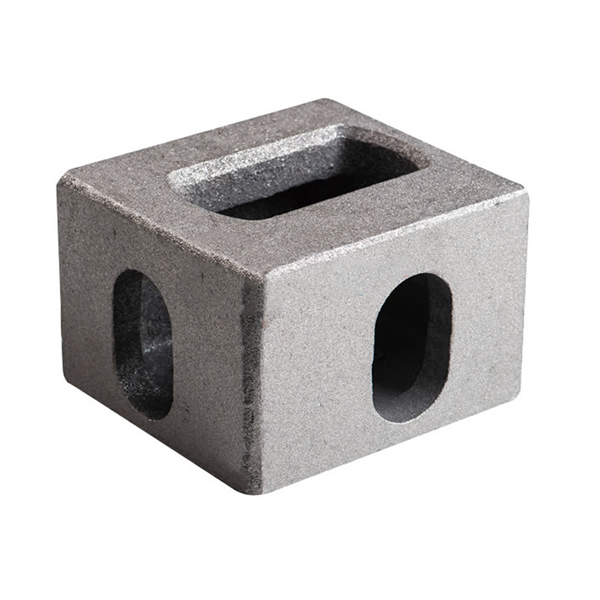
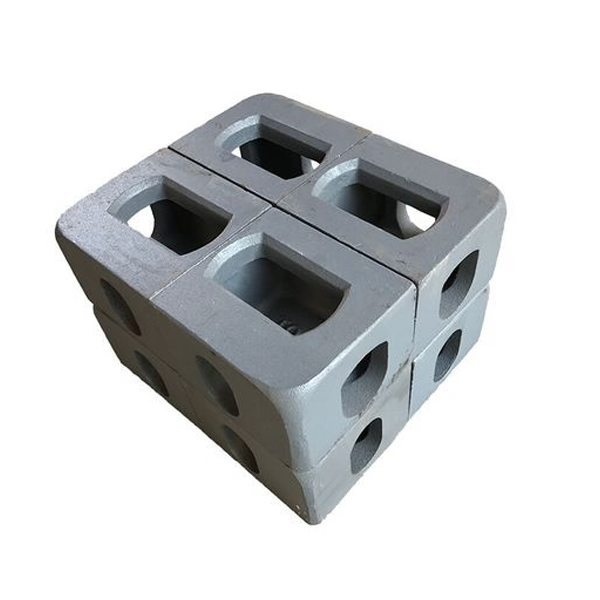
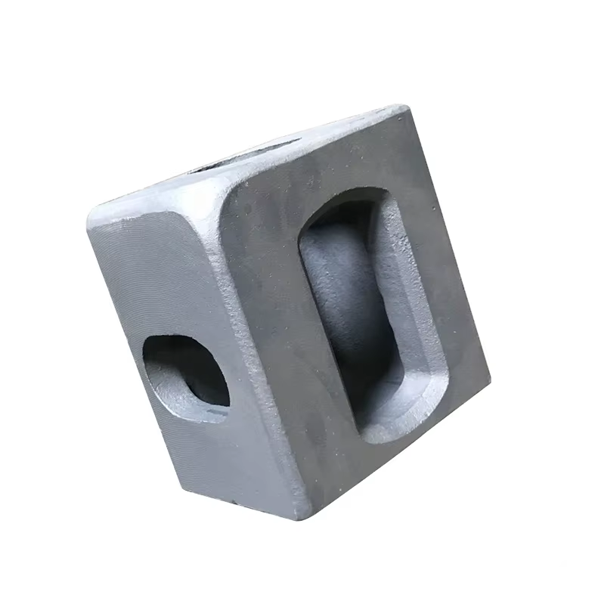
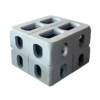
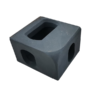
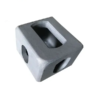
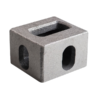
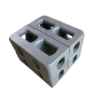
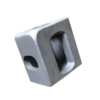


A Jiangsu Shengrong é especializada na produção de cantoneiras para contêineres ISO, um dos principais produtos do mercado. Fabricadas em material JISSCW480 e em conformidade com as normas JISG5102, as cantoneiras oferecem as seguintes propriedades mecânicas: resistência à tração de 430 a 600 MPa, limite de escoamento superior a 220 MPa, alongamento superior a 25%, contração transversal superior a 40% e absorção de energia de impacto a baixa temperatura (-20 °C) ≥27 J; (-40 °C) ≥21 J. Oferecemos prazos de entrega curtos, preços competitivos e não exigimos quantidade mínima de pedido.
1. Alta resistência e durabilidade: Normalmente construído em aço de alta resistência (como o Q345B) ou aço fundido (como o ASTM A148 Grau 80-50), tratado termicamente (temperado e revenido) para aumentar a dureza e a tenacidade.
Em conformidade com as normas ISO 1161, os acessórios de canto superiores devem suportar uma carga máxima de empilhamento de 30 toneladas, enquanto os acessórios de canto inferiores devem suportar as forças de elevação e aperto de parafusos. O projeto estrutural otimizado evita a concentração de tensões e prolonga a vida útil.
2. Tolerâncias dimensionais precisas: Em conformidade com as normas ISO 668, isso garante uma integração perfeita com equipamentos de elevação, equipamentos de aparafusamento e sistemas de empilhamento, com tolerâncias de ±1 mm.
3. Excelente resistência à corrosão: Utilizando galvanização a quente (revestimento médio de zinco ≥ 80 μm) ou jateamento de areia com um primer epóxi rico em zinco, o produto suporta 1000 horas de teste de névoa salina sem ferrugem. Adequado para uso em ambientes corrosivos, como alta concentração de névoa salina, chuva e transporte marítimo úmido.
4. Certificação de Qualidade Rigorosa: Certificado pelas normas ISO 1161, CSC (Convenção Internacional para Recipientes Seguros) e sociedades de classificação (como BV e DNV).
Processo de inspeção: Inclui testes ultrassônicos (UT) e testes por partículas magnéticas (MT) para detectar defeitos internos, bem como testes de tração e impacto para verificar as propriedades mecânicas.
5. Projeto Estrutural: Os processos integrados de fundição ou forjamento eliminam as fragilidades das soldas e os riscos de fissuras.
Compatibilidade em situações de emergência: Integra-se rapidamente com equipamentos de resgate de contêineres (como travas de torção e espalhadores) para garantir operações de emergência seguras.
Elevação e movimentação: Os suportes de canto funcionam com equipamentos de elevação (como as travas giratórias em guindastes de contêineres) para permitir uma elevação rápida.
Empilhamento e fixação: Os suportes de canto superiores e inferiores encaixam-se para suportar o peso do empilhamento (até 200 toneladas) e são fixados com travas de torção.
Fixação para transporte: Conectam-se a dispositivos de fixação de veículos e embarcações (como barras de amarração e cones de localização) para evitar deslocamentos.
Carga e descarga portuária: Os guindastes utilizam suportes de canto para içar contêineres, aumentando a eficiência (por exemplo, um guindaste de cais STS pode movimentar de 30 a 50 contêineres por hora).
Transporte intermodal: Os contêineres podem ser transferidos rapidamente entre navios, vagões ferroviários e caminhões sem a necessidade de desempacotamento.
Armazenagem e empilhamento: As empilhadeiras utilizam suportes de canto para empilhamento (normalmente de 6 a 9 camadas), economizando espaço.
Aplicações especiais de contêineres: Contêineres refrigerados, contêineres-tanque e outros tipos de contêineres também dependem de suportes de canto para resistência estrutural.
Conexões de canto ISO: Adequadas para contêineres padrão de 20 e 40 pés.
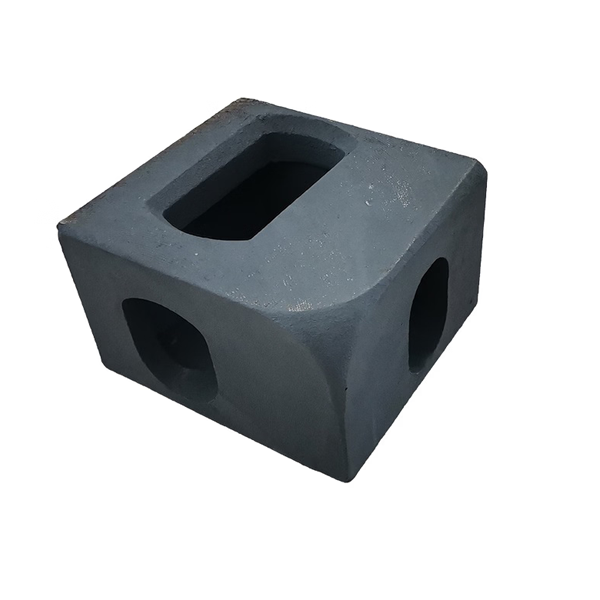
Dimensões: Aproximadamente 178 mm x 162 mm x 118 mm.
Diâmetro da abertura: Orifício oval de aproximadamente 35 mm x 26 mm, usado para trava giratória ou fixação de bandoleira.
Acessórios superiores: Localizados nos cantos superiores do contêiner, com tampas retráteis.
Acessórios de fixação inferiores: Localizados na parte inferior do contêiner, conectados diretamente à base de empilhamento ou ao dispositivo de travamento do veículo.
Material: Aço fundido (ex.: ZG230-450), tratado termicamente para maior resistência e proteção contra corrosão.
Carga longitudinal (empilhamento): ≥150kN (aproximadamente 15 toneladas por canto).
Carga transversal (durante o transporte): ≥75kN.
Capacidade de elevação: Atende aos requisitos de impacto dinâmico (normalmente projetado com um fator de segurança ≥ 2.5).
1. Alta resistência e durabilidade: Normalmente construído em aço de alta resistência (como o Q345B) ou aço fundido (como o ASTM A148 Grau 80-50), tratado termicamente (temperado e revenido) para aumentar a dureza e a tenacidade.
Em conformidade com as normas ISO 1161, os acessórios de canto superiores devem suportar uma carga máxima de empilhamento de 30 toneladas, enquanto os acessórios de canto inferiores devem suportar as forças de elevação e aperto de parafusos. O projeto estrutural otimizado evita a concentração de tensões e prolonga a vida útil.
2. Tolerâncias dimensionais precisas: Em conformidade com as normas ISO 668, isso garante uma integração perfeita com equipamentos de elevação, equipamentos de aparafusamento e sistemas de empilhamento, com tolerâncias de ±1 mm.
3. Excelente resistência à corrosão: Utilizando galvanização a quente (revestimento médio de zinco ≥ 80 μm) ou jateamento de areia com um primer epóxi rico em zinco, o produto suporta 1000 horas de teste de névoa salina sem ferrugem. Adequado para uso em ambientes corrosivos, como alta concentração de névoa salina, chuva e transporte marítimo úmido.
4. Certificação de Qualidade Rigorosa: Certificado pelas normas ISO 1161, CSC (Convenção Internacional para Recipientes Seguros) e sociedades de classificação (como BV e DNV).
Processo de inspeção: Inclui testes ultrassônicos (UT) e testes por partículas magnéticas (MT) para detectar defeitos internos, bem como testes de tração e impacto para verificar as propriedades mecânicas.
5. Projeto Estrutural: Os processos integrados de fundição ou forjamento eliminam as fragilidades das soldas e os riscos de fissuras.
Compatibilidade em situações de emergência: Integra-se rapidamente com equipamentos de resgate de contêineres (como travas de torção e espalhadores) para garantir operações de emergência seguras.
Elevação e movimentação: Os suportes de canto funcionam com equipamentos de elevação (como as travas giratórias em guindastes de contêineres) para permitir uma elevação rápida.
Empilhamento e fixação: Os suportes de canto superiores e inferiores encaixam-se para suportar o peso do empilhamento (até 200 toneladas) e são fixados com travas de torção.
Fixação para transporte: Conectam-se a dispositivos de fixação de veículos e embarcações (como barras de amarração e cones de localização) para evitar deslocamentos.
Carga e descarga portuária: Os guindastes utilizam suportes de canto para içar contêineres, aumentando a eficiência (por exemplo, um guindaste de cais STS pode movimentar de 30 a 50 contêineres por hora).
Transporte intermodal: Os contêineres podem ser transferidos rapidamente entre navios, vagões ferroviários e caminhões sem a necessidade de desempacotamento.
Armazenagem e empilhamento: As empilhadeiras utilizam suportes de canto para empilhamento (normalmente de 6 a 9 camadas), economizando espaço.
Aplicações especiais de contêineres: Contêineres refrigerados, contêineres-tanque e outros tipos de contêineres também dependem de suportes de canto para resistência estrutural.
Conexões de canto ISO: Adequadas para contêineres padrão de 20 e 40 pés.
Dimensões: Aproximadamente 178 mm x 162 mm x 118 mm.
Diâmetro da abertura: Orifício oval de aproximadamente 35 mm x 26 mm, usado para trava giratória ou fixação de bandoleira.
Acessórios superiores: Localizados nos cantos superiores do contêiner, com tampas retráteis.
Acessórios de fixação inferiores: Localizados na parte inferior do contêiner, conectados diretamente à base de empilhamento ou ao dispositivo de travamento do veículo.
Material: Aço fundido (ex.: ZG230-450), tratado termicamente para maior resistência e proteção contra corrosão.
Carga longitudinal (empilhamento): ≥150kN (aproximadamente 15 toneladas por canto).
Carga transversal (durante o transporte): ≥75kN.
Capacidade de elevação: Atende aos requisitos de impacto dinâmico (normalmente projetado com um fator de segurança ≥ 2.5).
Seleção de Material: Normalmente, utiliza-se aço de alta resistência (como o Q345B ou o ASTM A572 Grau 50), que requer boa soldabilidade e resistência ao impacto em baixas temperaturas.
Processo de fundição (comum na produção em massa)
Fabricação de moldes: Moldes de areia ou metal são criados com base no desenho 3D da peça de canto.
Derretimento e Derramamento: O aço fundido (aproximadamente 1600°C) é vertido no molde para formar a peça bruta.
Limpeza de areia: Remove areia e incrustações da superfície da peça fundida.
Usinagem Desbaste: Fresadoras e tornos são usados para remover o excesso de material e obter a forma inicial.
Usinagem fina: A usinagem CNC processa com precisão áreas-chave, como furos de fechadura e chanfros, mantendo tolerâncias dentro de ±0.5 mm.
Perfuração e Rosqueamento: Produz orifícios de fechadura de tamanho padrão (como a posição de 8 furos especificada na norma ISO 1161).
Tratamento de superfície: A jateamento com areia ou granalha remove as camadas de óxido para melhorar a adesão dos revestimentos subsequentes. Normalização/Têmpera + Revenimento: Aumenta a dureza (tipicamente HB 180-240) e a resistência à tração (≥500 MPa).
Testes Não Destrutivos: Inspeção por ultrassom ou partículas magnéticas para detecção de fissuras internas.
Galvanização por imersão a quente: Um processo comum com uma espessura de revestimento de zinco de ≥80 μm e um teste de névoa salina de 2000 horas.
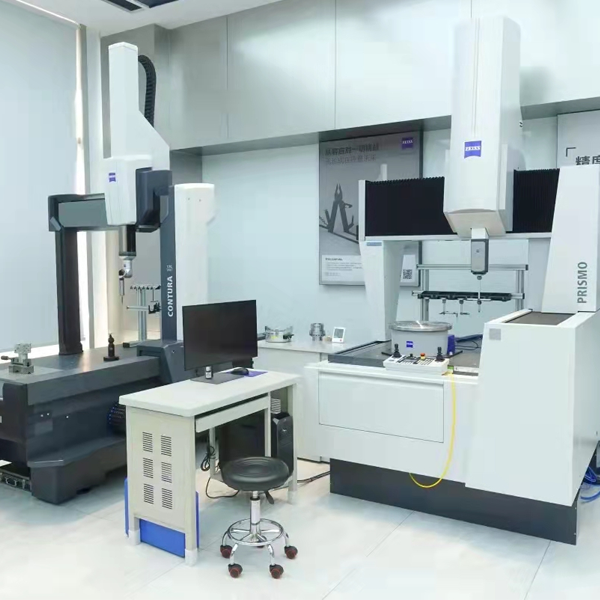
Inspeção dimensional: Utiliza uma máquina de medição por coordenadas (MMC) para verificar dimensões críticas.
Teste de Carga: Os ensaios de tração vertical e horizontal são realizados em amostras aleatórias (por exemplo, as conexões do canto superior devem suportar uma carga de 150 kN).
Certificação: Fornecer relatórios de inspeção de terceiros (por exemplo, BV, SGS).
Padrão de material: Utiliza-se aço fundido (como ASTM A27 Gr.65-35 ou GB/T 11352 ZG270-500). É necessário um relatório de materiais para verificar a composição química (C, Si, Mn, S, P, etc.) e as propriedades mecânicas (resistência à tração ≥ 500 MPa, alongamento ≥ 12%).
Processo de fundição: A fundição por espuma perdida ou fundição em areia é utilizada para garantir a ausência de defeitos como poros, inclusões de escória e contração. Para inspeções pontuais, são necessários testes por raios X ou ultrassom.
Gestão de moldes: Inspecione regularmente as dimensões do molde quanto a desgaste e assegure-se de que as dimensões principais dos cantos (como diâmetro e espaçamento dos furos) estejam em conformidade com as normas ISO 1161 (tolerância de ±1 mm).
Tratamento térmico: Normalização e revenimento para eliminar tensões internas. A dureza é controlada entre HB140 e HB210 para evitar fissuras frágeis causadas por dureza excessiva.
Tratamento de superfície: Jateamento abrasivo seguido de galvanização a quente (camada de zinco ≥ 80 μm) ou pintura anticorrosiva. O teste de névoa salina deve ser realizado por 720 horas sem que se observe ferrugem vermelha.
Diâmetro do furo de encaixe no canto superior: Φ50 ± 0.2 mm; diâmetro do furo de encaixe no canto inferior: Φ60 ± 0.2 mm.
A planicidade da superfície de acoplamento do encaixe de canto deve ser ≤ 0.5 mm para garantir uma soldagem sem tensões na caixa.
Precisão de posicionamento: Desvio diagonal dos quatro encaixes de canto ≤ 5 mm (caixa de 20 pés) para evitar desalinhamento da trava de torção durante o içamento.
Teste de carga estática : Carga vertical ≥ 150 kN (fator de segurança de 1.5x), carga lateral ≥ 75 kN, sem deformação plástica.
Teste de fadiga: Ausência de fissuras após 10,000 ciclos simulados de elevação (de acordo com a norma ISO 1496).
Resistência ao impacto: Teste de impacto Charpy ≥ 27J a -20°C, garantindo desempenho em baixas temperaturas.
1: Tecnologia avançada e padrões de equipamentos
Tecnologia avançada: Fundição em areia, fundição de precisão e processo de fundição por espuma perdida. Dimensões das peças fundidas de acordo com as necessidades do cliente, com pesos variando de 0.5 kg a 10,000 kg.
Equipamentos de automação: Equipados com linhas de produção automatizadas, fornos de fusão inteligentes (fornos de indução de média/alta frequência),
Equipamentos de inspeção: equipamentos para análise de composição química/espectrômetro e propriedades mecânicas, máquina de medição por coordenadas (MMC), detector de falhas por raios X, espectrômetro, teste ultrassônico e outros métodos de inspeção de qualidade de alta tecnologia.
2:Sistema de gestão da qualidade
ISO 9001 (sistema de gestão da qualidade)
IATF 16949 (sistema de gestão da qualidade na indústria automotiva, como peças automotivas)
Normas de materiais ASTM/EN/JIS e outras normas internacionais.
3:capacidade de personalização
Produção personalizada de acordo com os desenhos do cliente; o cliente paga apenas metade do custo do molde para o desenvolvimento de novas peças fundidas. O prazo para o molde é curto, apenas 20 dias, e o tempo de fundição, apenas 10 dias. Usinagem em 10 dias.
Oferecemos amostras grátis por entrega expressa aos clientes, e a produção em massa é iniciada após a confirmação da qualidade das amostras. Nossa empresa não exige quantidade mínima de pedido, proporcionando aos clientes uma ampla variedade de opções.
4:Preços competitivos
Os preços da nossa empresa são muito competitivos no setor, e o preço específico depende do desenho da peça fundida e da quantidade encomendada pelo cliente. Entre em contato conosco para mais informações.
Carbono, silício, manganês, enxofre, fósforo, cromo, níquel, cobre e outros elementos.
Resistência à tração, limite de escoamento, alongamento, dureza, resistência ao impacto
Inspeção tridimensional, ensaios não destrutivos, testes de pressão, etc.
Todas as peças serão embaladas com óleo antiferrugem ou primer, para garantir que permaneçam em boas condições mesmo após longos períodos de transporte. Para peças pequenas, utilizamos paletes de madeira. Para peças maiores, utilizamos paletes .
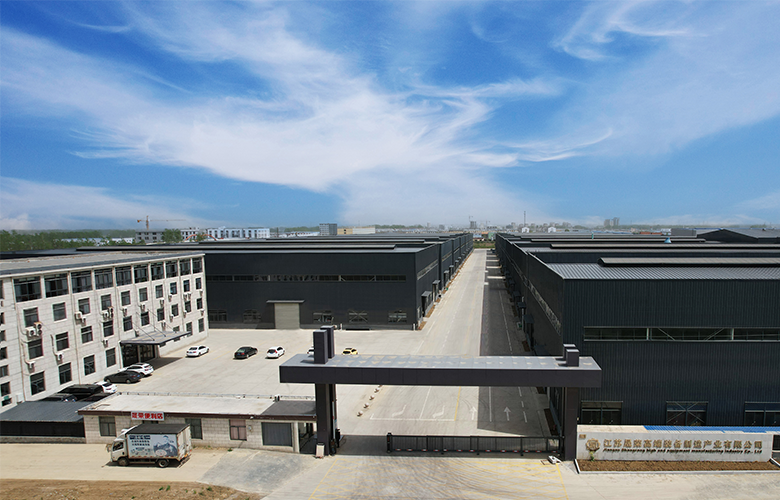
A Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. é uma fundição profissional de ferro fundido com cerca de 26,000 metros quadrados e um investimento de 80 milhões de yuans. Suas instalações incluem forno de indução, linha horizontal New East Seoul, linha horizontal Cast Star, máquina automática de fundição de microcristais, misturadores de 40T e 20T, máquina de fabricação de machos, máquina de jateamento, centro de usinagem, torno de trilho inclinado, máquina de ranhura, torno vertical, torno de trilho plano e outros equipamentos. Possui também equipamentos de teste como espectrômetro, máquina de ensaio de tração, durômetro, etc., além de laboratórios de análise química. A empresa atua principalmente na fabricação de peças mecânicas, autopeças, peças para bombas industriais, rolamentos e peças de transmissão. As principais atividades da empresa são: fundição de peças para moinhos de bolas QT450-12, 500-7 e 600-3, fundição de ferro cinzento HT250 e HT300, além de fundição de aço e aço inoxidável. Com o aumento do volume de negócios, a produção não se limita mais ao atendimento das atividades principais, mas também inclui o desenvolvimento de negócios de processamento de produtos acabados, diversificando assim a produção da empresa. Atualmente, a empresa conta com mais de 100 funcionários, incluindo uma equipe de gestão profissional e uma equipe dedicada ao desenvolvimento de novos produtos.
CONTACTO
Fale Connosco