Литые детали сельскохозяйственной техники являются важными компонентами сельскохозяйственных машин. Они обладают высокой прочностью, твердостью, износостойкостью и ударной вязкостью, что позволяет им выдерживать сложные и суровые условия эксплуатации на сельскохозяйственных угодьях.
Материал отливки
Литье из серого чугуна: низкая стоимость, отличные литейные свойства, износостойкость и амортизация ударов, но низкая ударная вязкость. Широко используется в низконагруженных конструкционных деталях, таких как корпуса, основания и кронштейны. Литые детали: корпуса трансмиссий, корпуса сцепления, лемехи плугов, колеса, шкивы и т. д.
Литье из высокопрочного чугуна: его прочность, ударная вязкость и износостойкость превосходят серый чугун, приближаясь к стали. Благодаря сложным нагрузкам и ударным воздействиям, это идеальный материал для ответственных деталей сельскохозяйственной техники. Основные детали: детали шасси тракторов, ступицы привода, шестерни, коленчатые валы, шатуны, корпуса дифференциалов и т. д.
Износостойкие чугунные отливки: валы вращающихся культиваторов, молотки измельчителей, наконечники плугов, лезвия боронов и т. д.
Стальные отливки: обладают большей прочностью, ударной вязкостью и пластичностью, а также способны выдерживать значительные ударные нагрузки. Свойства литья и амортизация ударов уступают чугуну.
Литье из легированной стали: особые механические свойства, такие как высокая прочность, высокая износостойкость или ударопрочность при низких температурах.
Комплектующие: крупные шестерни, звездочки, держатели отвалов, гусеничные башмаки для харвестеров, кронштейны подвески для тяжелых тракторов, стрелы для экскаваторов и т. д.
Литье из цветных металлов
Литье из алюминиевых сплавов: отличается малым весом, превосходной теплопроводностью и коррозионной стойкостью. В основном используется для компонентов, требующих снижения веса или отвода тепла.
Запасные части: головки цилиндров двигателя, карбюраторы, корпуса водяных насосов, компоненты кабины комбайна и т. д.
Литье из медных сплавов: обладает превосходной износостойкостью, коррозионной стойкостью и теплопроводностью и в основном используется для износостойких и трансмиссионных компонентов.
Детали: подшипники, втулки, клапаны и т. д.
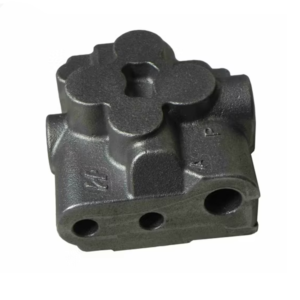
Гидравлические детали для кейтеринга
Ковкий чугун EN-GJS-400-700
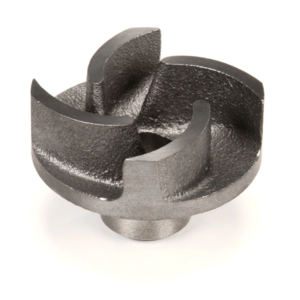
рабочее колесо водяного насоса
Серый чугун EN-GJL-200-250
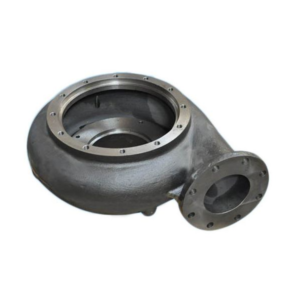
Корпус водяного насоса
Литые детали из серого чугуна EN-GJL-250/300
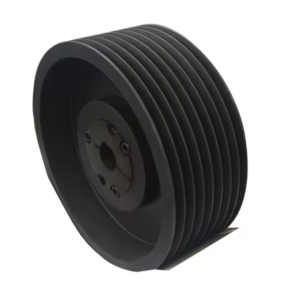
Литье шкивов
Материал: серый чугун HT200-HT300
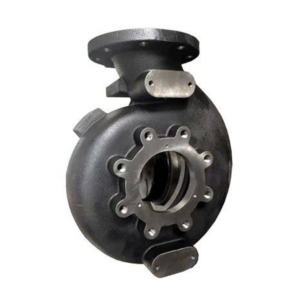
Корпус водяного насоса
Детали из серого чугуна HT250/GJL-250

кастинг на обложку
Ковкий чугун EN-GJS-500-700
Литье сельскохозяйственной техники. Технологический процесс производства.
В основном используются литье в песчаные формы, литье по выплавляемым моделям и литье под давлением. Литье в песчаные формы является основным процессом литья и подходит для производства отливок различных форм и размеров. Литье по выплавляемым моделям используется для высокоточных отливок с высоким качеством поверхности, таких как головки цилиндров двигателей. Литье под давлением подходит для производства тонкостенных и сложных по форме отливок, таких как шестерни и подшипники. В процессе производства такие факторы, как выбор сырья, процесс плавки, температура заливки и конструкция формы, влияют на качество и характеристики отливок.
Распространенные дефекты и способы их устранения в литых деталях сельскохозяйственной техники.
В процессе производства в отливках сельскохозяйственной техники могут возникать распространенные дефекты, такие как поры, включения шлака и трещины. Эти дефекты не только снижают производительность и надежность отливок, но и влияют на общую производительность и эффективность работы сельскохозяйственной техники.
Для устранения этих дефектов воспользуйтесь следующими решениями:
Оптимизация процесса плавки: повышение температуры плавки, усиление перемешивания и отвода расплава в процессе плавки, а также снижение образования пор и шлаковых включений.
Улучшение конструкции пресс-формы: Рациональное проектирование структуры пресс-формы для предотвращения перегрева и деформации, а также уменьшения образования трещин.
Ковкий чугун представляет собой углерод в форме сферического графита. Его механические свойства значительно превосходят свойства серого чугуна и близки к свойствам стали. Он обладает превосходной стойкостью к литью, резанию и износу, а также определенной степенью эластичности. Широко используется в производстве высококачественных отливок, таких как коленчатые валы, шестерни, поршни и различные механические детали.
Описание
Детали:
Модель
Материал
Бренд
Origin
Области применения
Сельскохозяйственное литье
Ковкий чугун QT450-10
Шэнгронг
Китай
коленчатые валы, шестерни, поршни и различные механические детали.
Процесс литья сельскохозяйственной техники
В качестве сырья для литья сельскохозяйственной техники по выплавляемым моделям требуются легирующие материалы, гипсовый порошок, силиконовая резина, светочувствительные материалы, циклоидальная сталь, стекловолокно и др. Среди них легирующие материалы являются одним из наиболее важных видов сырья, и для разных видов отливок требуются разные легирующие материалы.
Производство пресс-форм
Изготовление формы — самая трудоемкая часть процесса литья по выплавляемым моделям, и ее цель — создание формы, пригодной для точного литья. Конкретные этапы производства следующие:
1) Проектирование конструкции пресс-формы: В соответствии с формой и размерами отливки спроектируйте подходящую конструкцию пресс-формы и определите соответствующие размеры пресс-формы.
2) Изготовление образцов форм: Используйте светочувствительные ультрафиолетовые материалы для изготовления образцов форм и добавления соответствующих отливочных каналов.
3) Изготовление литейных форм: Используйте силиконовую резину для изготовления литейных форм и заполните их гипсовым порошком, циклоидальной сталью, стекловолокном и другими материалами.
4) Изготовление цельной формы: Соедините образец формы и литейную форму в соответствии с проектными требованиями, чтобы сформировать цельную форму.
Процесс литья
Корпус клапана, изготовленный методом литья по выплавляемым моделям, является ключевым звеном этого процесса и напрямую влияет на качество отливок. Конкретная схема технологического процесса выглядит следующим образом:
1) Предварительный нагрев формы: Перед отливкой необходимо предварительно нагреть всю форму до определенной температуры, чтобы обеспечить качество отливки.
2) Плавка сплавов: Поместите предварительно отмеренные литейные сплавы в высокотемпературную печь для плавки.
3) Впрыскивание в форму: Расплавленный сплав впрыскивают в предварительно нагретую форму и оставляют в ней на некоторое время, чтобы обеспечить полное затвердевание отливки.
4) Охлаждение отливки: После полного затвердевания отливки поместите форму в охлаждающую воду и дождитесь полного охлаждения отливки.
Последующая обработка
После вышеописанного процесса литья завершается весь процесс точного литья. Далее следуют несколько этапов обработки, включая извлечение из формы, шлифовку отливки, обработку поверхности, термообработку и т.д.
1) Извлечение из формы: извлечь отливку из расплава и извлечь ее из формы.
2) Шлифовка отливки: точная обработка поверхности отливки для обеспечения соответствия точности и размеров проектным требованиям.
3) Обработка поверхности: нанесение антиоксиданта для предотвращения коррозии поверхности отливки в результате окисления.
4) Термическая обработка: нагрев и охлаждение отливки при определенной температуре для устранения внутренних напряжений и повышения прочности и износостойкости отливки.
Методы контроля качества при производстве литейных материалов
Методы контроля качества в производстве литейных материалов в основном включают проверку сырья, контроль производственного процесса, проверку готовой продукции и создание системы управления качеством. Ниже приведены конкретные методы контроля качества:
1. Контроль качества сырья: В начале производства литейных материалов необходимо провести всесторонний контроль качества сырья, чтобы убедиться в его соответствии требованиям. Контроль включает проверку химического состава, физических свойств, внешнего вида и размеров сырья. В зависимости от конкретных требований к различным литейным материалам для контроля качества могут использоваться химический анализ, микроструктурный анализ, испытания механических свойств и другие методы.
2. Контроль производственного процесса : В процессе литья необходимо строго контролировать параметры процесса на каждом этапе, чтобы обеспечить стабильность и управляемость производственного процесса. Контроль производственного процесса включает в себя контроль плавки, разливки, охлаждения и других этапов, а также мониторинг и корректировку производственного процесса в режиме реального времени для обеспечения стабильного качества продукции.
3. Контроль качества готовой продукции: Комплексная проверка готовой продукции, включая качество внешнего вида, точность размеров, эксплуатационные характеристики и другие аспекты. Контроль качества готовой продукции может проводиться с помощью визуального осмотра, измерения размеров, химического анализа, разрушающих и неразрушающих методов контроля и других способов, чтобы гарантировать соответствие продукции соответствующим стандартам и требованиям заказчика.
4. Создание системы управления качеством : Создание надежной системы управления качеством является ключом к обеспечению качества производимых литейных материалов. Система управления качеством включает в себя разработку стандартов контроля качества, стандартизацию процессов управления качеством, обучение персонала по управлению качеством и т. д. Создание системы управления качеством позволяет достичь комплексного управления качеством и повысить уровень качества продукции.