Мы являемся ведущим литейным предприятием в области литья по выплавляемым моделям.
Литье
Литье по выплавляемым моделям, также известное как «литье по восковым моделям», использует плавкую (восковую) модель для создания формы, которая затем нагревается и плавится при высоких температурах, образуя точную полость без разъемной поверхности для заливки расплавленного металла и получения высокоточных отливок. Эти отливки имеют чрезвычайно сложные формы, точные размеры и гладкие поверхности.
Наш процесс литья по выплавляемым моделям на литейном заводе
Проектирование и производство пресс-форм
На основе чертежей изделия мы проектируем металлическую или алюминиевую форму и форму, изготовленную методом механической обработки, для создания восковой модели. Форма требует чрезвычайно высокой точности. Мы впрыскиваем воск в форму под давлением. После охлаждения получается восковая модель, идеально соответствующая окончательной форме отливки. Это и есть «восковая модель».
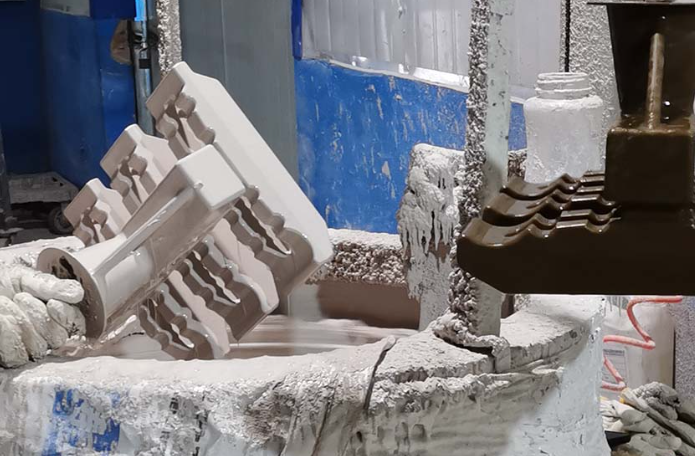
Несколько восковых моделей вручную свариваются вместе на общей системе заливки воска (включая литники, каналы и заливочные отверстия), известной как «восковая елка». Формирование оболочки (построение керамической оболочки) Восковое дерево многократно погружают в суспензию, состоящую из связующего вещества, такого как золь кремнезема/этилсиликат, и мелкодисперсного огнеупорного материала (например, порошка циркона или порошка боксита). После погружения на поверхность насыпают слой более крупного огнеупорного песка (например, муллита или корунда) для повышения прочности и воздухопроницаемости раковины. Затем раковину сушат и затвердевают.
Поместите собранную восковую елку вверх дном в автоклав с паром высокого давления или в резервуар с горячей водой. Тепло от пара или горячей воды расплавляет восковую модель внутри, высвобождая ее и позволяя использовать воск повторно. Затем очищенная от воска керамическая оболочка обжигается в высокотемпературной печи (приблизительно 800-1100 °C).
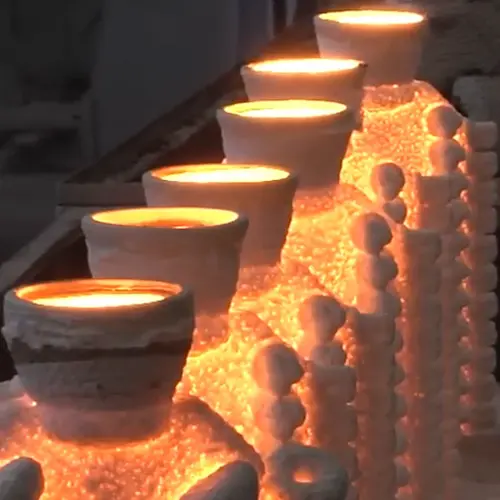
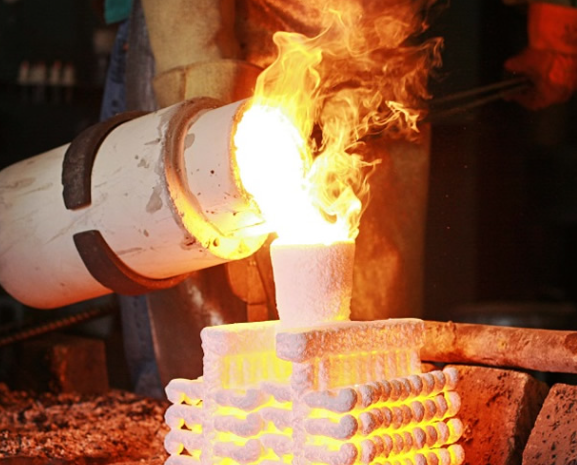
Извлеките обожженную высокотемпературную форму из печи и залейте, пока она еще горячая (форма еще раскаленная докрасна). Залейте расплавленный металл (например, нержавеющую сталь, легированную сталь, углеродистую сталь, алюминиевый сплав и т. д.) в заливочную чашу формы до полного заполнения полости.
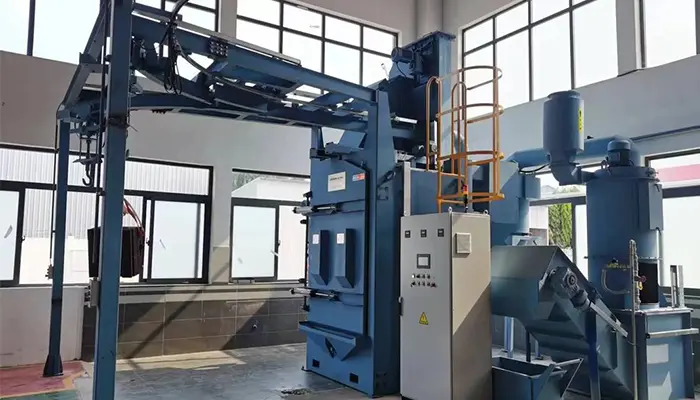
После заливки металл затвердевает и остывает внутри оболочки формы. Затем внешняя керамическая оболочка разрушается и удаляется с помощью вибрации, ударов молотком или струй воды под высоким давлением. Резка и постобработка Отдельные отливки вырезаются из литейной системы с помощью таких методов, как абразивные резцы. Затем проводится пескоструйная обработка, шлифовка и дробеструйная обработка для удаления остатков керамики и заусенцев с поверхности отливки. Наконец, при необходимости проводится термическая обработка и контроль качества для получения конечного продукта.
Наше преимущество в литье по выплавляемым моделям.
Чрезвычайно высокая точность размеров и качество поверхности: обычно достигается точность CT4-6 и шероховатость поверхности Ra1.6-12.5 мкм, что значительно снижает трудозатраты на обработку. Способность производить детали чрезвычайно сложной формы: изготовление отливок со сложными полостями, тонких деталей (минимальная толщина стенки до 0.5 мм) и замысловатых узоров, которые трудно получить другими способами. Широкий спектр материалов: совместимость практически со всеми сплавами, особый опыт в литье высокотемпературных, труднообрабатываемых высоколегированных сталей, нержавеющих сталей и титановых сплавов. Высокая гибкость: подходит как для крупномасштабного производства, так и для мелкосерийного и даже единичного изготовления.
Область применения
Аэрокосмическая отрасль: Ключевые высокотемпературные компоненты из сплавов, такие как лопатки двигателей, турбинные диски, направляющие и корпуса. Медицинские изделия: имплантаты из титана и нержавеющей стали, такие как искусственные суставы (тазобедренный и коленный суставы) и хирургические инструменты. Военная техника: компоненты огнестрельного оружия, детали ракет, радиолокационные устройства и т. д. Автомобильная промышленность: Рабочие колеса турбокомпрессоров, коромысла клапанов двигателя, выпускные коллекторы и т. д. Общее оборудование: корпуса насосов, рабочие колеса, клапаны, насадки и т. д. Искусство: Высокоточное искусство, такое как скульптура и ювелирные изделия.