Что такое литье по выплавляемым моделям?
Литье по выплавляемым моделям (литье в цельную форму или литье в парообразную пену) — это передовой процесс точного литья. Литейные заводы используют пенопласт (обычно полистирол (EPS)) для создания формы, повторяющей форму детали. На заводе для создания формы используется сухой песок, помещенный непосредственно в песочницу. Во время заливки чугуна или стали горячий расплавленный металл вытесняет пенопластовую форму и испаряет пенопластовую модель, в результате чего отливка приобретает форму, идентичную форме пенопластовой формы.
Производственный процесс
Изготовление и сборка пресс-форм
Изготовление и сборка пресс-форм
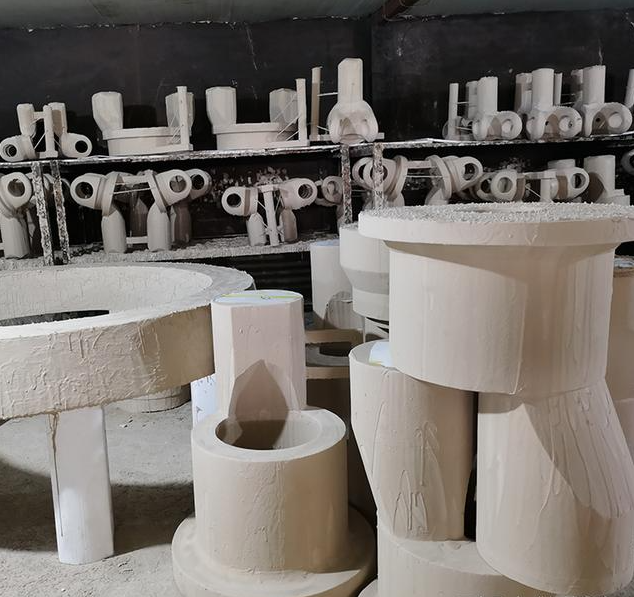
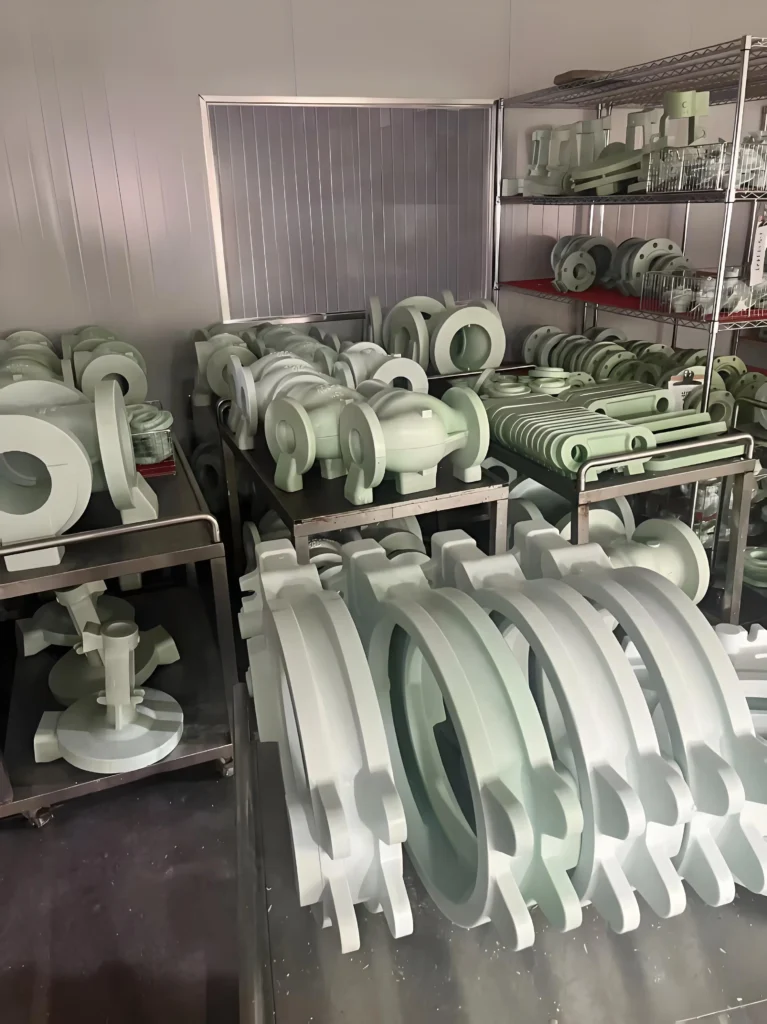
Формование из вспененного материала: поместите предварительно вспененные полистироловые шарики в алюминиевую форму и нагрейте ее для расширения и сплавления, создавая блоки из вспененного материала для каждой детали.
Сборка модели: Для сложных деталей несколько пенопластовых блоков модели склеиваются между собой термоклеем для образования готовой модели.
Покрытие: На поверхность собранной пенопластовой модели наносится специальное огнестойкое покрытие. Оно повышает прочность и жесткость модели, предотвращая деформацию во время формования. Покрытие отделяет расплавленный металл от сухого песка, предотвращая его прилипание к отливке. Газы, образующиеся при испарении пенопластовой модели, отводятся через покрытие.
Формование и заливка
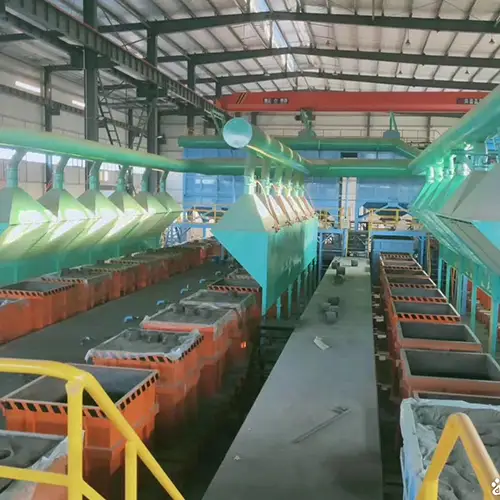
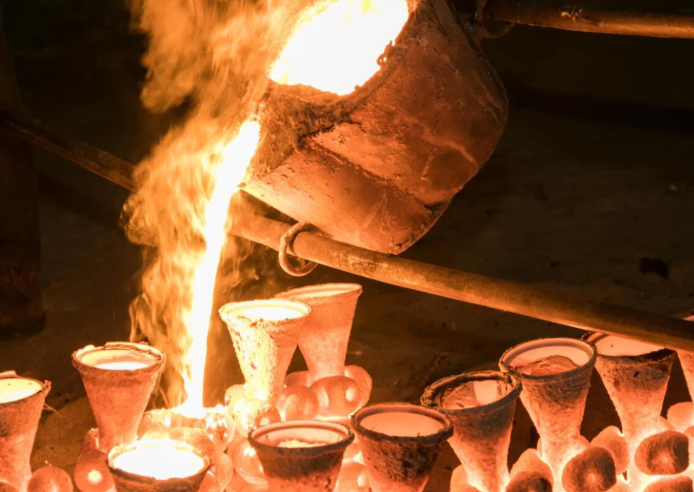
Поместите покрытую и высушенную пенопластовую модель (модель + литниковая система) в опоку. Заполните опоку сухим кварцевым песком без связующего вещества и слегка вибрируйте, чтобы обеспечить полное перемешивание сухого песка со всеми деталями. Расплавленный металл (например, расплавленное железо, сталь или алюминий) заливается непосредственно в литник пенопластовой модели в опоке.
Раскаленный металл быстро испаряет (разлагает и растрескивает) пенопластовую модель, занимая первоначальное пространство в ней. Большое количество газа отводится через зазор между покрытием и сухим песком с помощью вакуумной системы.
После заливки отливка охлаждается и затвердевает в опоке. Опоку переворачивают, чтобы отделить рыхлый сухой песок от отливки. После охлаждения и удаления пыли сухой песок практически на 100% пригоден для повторного использования. Наконец, отливка подвергается постобработке, такой как удаление литников и питателей, а также пескоструйная обработка.
Ключевые преимущества
Не требуется удаление формы или стержня, нет стыковых поверхностей или заусенцев. Отливки обладают высокой точностью размеров и качеством поверхности, значительно превосходящим литье в песчаные формы.
С его помощью можно создавать очень сложные конструкции, которые трудно получить традиционным способом литья (например, конструкции со встроенными полостями и сложными каналами).
Исключает трудоемкие этапы изготовления стержней, их установки и сборки коробок, что обеспечивает высокую эффективность производства.
Отсутствие необходимости смешивания или перемешивания песка обеспечивает высокую степень извлечения песка (более 98%) и крайне низкие потери песка.
Сухой песок без связующих веществ снижает пылевое и химическое загрязнение.
Это снижает трудозатраты и значительно улучшает условия труда.
Области применения
Автомобильная промышленность: сложные детали, такие как блоки цилиндров, головки цилиндров, корпуса трансмиссий, а также впускные и выпускные коллекторы.
Комплектующие для насосов и клапанов: различные сложные рабочие колеса, корпуса насосов и клапаны.
Основания станков: Крупные несущие рамы.
Искусство: Изящные скульптуры и декоративные изделия.
Почему стоит выбрать литейный завод Shengrong по литью из пенопласта?
У нас есть:Современное оборудование и стабильные материалы/Высокоплотные автоматизированные машины для предварительного вспенивания и формования./Проверенная технология соединения и сборки кристаллов/Высококачественные линии нанесения покрытий и строгий контроль.Усовершенствованные вибрационные столы и системы заполнения песком.Высокоточное оборудование для плавки и разливки/Комплексная система подготовки песка/Система отслеживания: от проверки поступающего сырья (шариков, покрытий, сплавов) до каждой производственной партии (партии заготовок для литья, партий отливок) ведется четкая система отслеживания.
Критические точки процесса (КТП): Для таких ключевых параметров, как плотность предварительной пены, толщина покрытия, температура песка и температура/скорость заливки, мы не только устанавливаем стандарты, но и контролируем стабильность и эффективность процесса с помощью статистического контроля процессов (СПК).
Комплексные возможности тестирования: Собственная лаборатория оснащена спектрометром, координатно-измерительной машиной (КИМ), рентгеновским дефектоскопом с визуализацией в реальном времени, ультразвуковым дефектоскопом, металлографическим анализатором и другим оборудованием, что позволяет осуществлять комплексный мониторинг химического состава продукции, точности размеров, внутренних дефектов и микроструктуры. Высокие возможности проектирования и изготовления пресс-форм.
У нас есть опытная команда проектировщиков пресс-форм, владеющая программным обеспечением для CAE-моделирования (таким как MAGMA и ProCAST) для моделирования и оптимизации литниковых систем, стояков и систем вентиляции. Это позволяет нам прогнозировать и устранять потенциальные проблемы усадки и холодного прилегания до запуска новых пресс-форм в производство, сокращая циклы испытаний пресс-форм и повышая процент успешных запусков.
Для изготовления пресс-форм мы используем высококачественную инструментальную сталь и прецизионные обрабатывающие центры с ЧПУ, что обеспечивает высокую точность и длительный срок службы.Профессиональная и опытная команда.Превосходные условия производства и принципы бережливого управления.