литье из смолы в песчаные формы без обжига
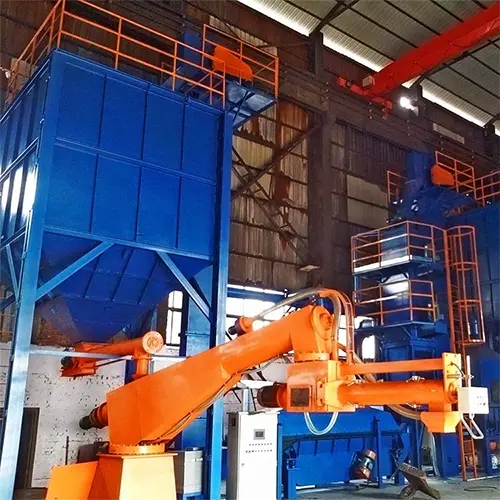
литье из смолы в песчаные формы без обжига
Литейный завод Jiangsu Shengrong Foundry использует технологию литья в песчаные формы с добавлением смолы — это передовой процесс литья в песчаные формы, который в отрасли также называют литьем без обжига, поскольку песчаная форма затвердевает без необходимости обжига. Суть этого процесса заключается в добавлении синтетической смолы в качестве связующего вещества к сырому песку (обычно кварцевому песку). В результате химической реакции или термического воздействия песчинки затвердевают непосредственно в форме, образуя высокопрочную и высокоточную песчаную форму. Затем расплавленный металл заливается в эту форму для создания готовой отливки, идеально подходящей для изготовления деталей из чугуна на заказ, таких как редукторы или компоненты сельскохозяйственной техники.
Почему стоит выбрать литье в песчаные формы с использованием смолы от Shengrong?
Высокая точность литья и гладкие поверхности: песчаная форма для нашего литья без обжига прочная и деформируется минимально, что позволяет получать отливки с четкими контурами, точными размерами (допуск до ±0.05 мм) и гладкими поверхностями, сокращающими объем последующей обработки.
Высокая эффективность производства: Ключевым преимуществом литья в песчаные формы из смолы является быстрое затвердевание формы — этапы сушки не требуются. Это сокращает производственные циклы на 30% по сравнению с традиционным литьем в песчаные формы из глины, что идеально подходит для крупных заказов.
Превосходная способность к разрушению: после охлаждения отливки песчаная форма, полученная в результате литья без обжига, легко крошится, что ускоряет очистку и снижает трудозатраты вашей команды.
Исключительная универсальность формования: литье в песчаные формы из смолы (наш процесс без обжига) позволяет обрабатывать очень сложные формы, от мелких деталей весом 1 кг до крупных компонентов весом 10 000 кг, таких как шарниры роботов.
Производственный процесс
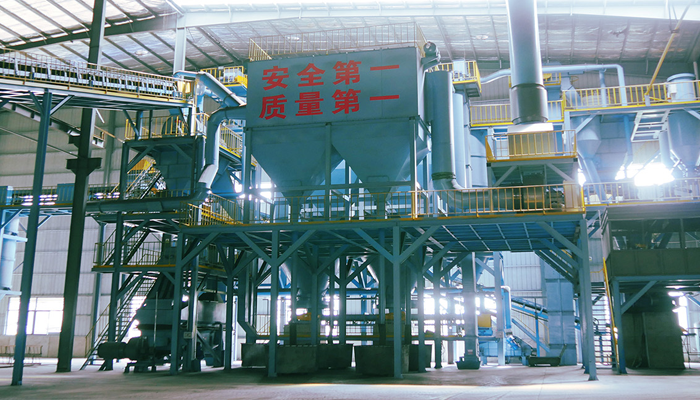
Смешивание песка
Точное смешивание исходного песка, смолы и отвердителя — первый шаг к надежному литью из смолы в песчаные формы. Мы используем эффективные непрерывные смесители песка или чашечные смесители: сначала добавляем исходный песок и отвердитель для кратковременного смешивания, затем добавляем смолу. Смесь необходимо использовать до затвердевания смолы — это «время использования» является ключевым моментом литья без обжига, поскольку просроченный песок затвердевает и не может формировать качественные формы.
Формование и изготовление стержней
Заполните песочницу (с предварительно установленной моделью) смесью песка для литья из смолы в песчаные формы.
Уплотните песок с помощью вибрации, сжатия или ручной обработки — это обеспечит сохранение формы формы во время заливки.
Естественное затвердевание: В отличие от глиняного или жидкого стекла, наша литейная форма, не требующая обжига, затвердевает сама по себе благодаря отвердителю. Обжиг или продувка воздухом не требуются; через несколько минут или десятки минут она становится достаточно прочной для извлечения из формы.
Изготовление стержней: Используйте стержневой ящик для создания песчаных стержней (для отливки внутренних полостей или сложных форм). Эти стержни по точности соответствуют отливке из смоляных песчаных форм, обладают высокой прочностью и воздухопроницаемостью.
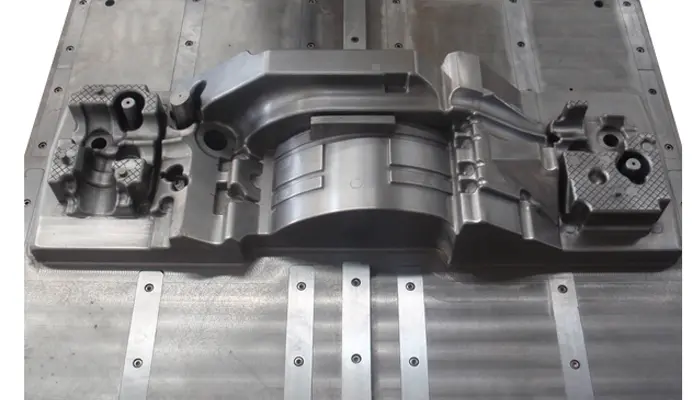
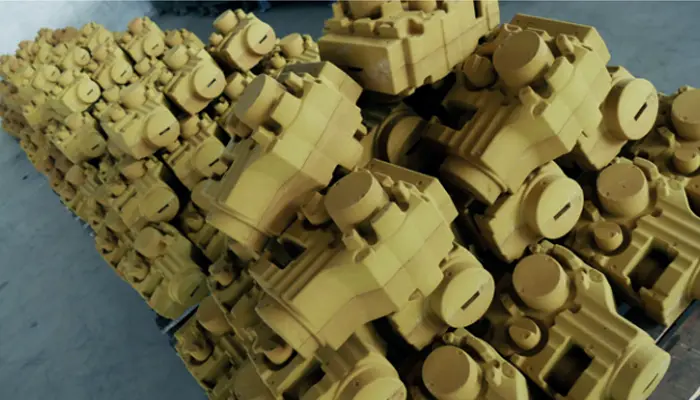
Сборка пресс-формы
Очистка формы: Сдуйте рыхлый песок из нижней полости формы — мелкий мусор в этом месте может вызвать дефекты в отливках из смоляной песчаной массы.
Вставка стержней: Точно поместите предварительно изготовленные песчаные стержни в нижнюю полость формы в заданных положениях. Этот шаг имеет решающее значение для обеспечения точности внутренней структуры при литье без обжига.
Закрытие верхней формы: Аккуратно соедините верхнюю форму с нижней, совместив ее с установочными штифтами. Несоосность на этом этапе ухудшает точность литья, поэтому мы уделяем этому этапу особое внимание при литье в песчаные формы из смолы.
Фиксация формы: Расплавленный металл создает сильную плавучесть во время заливки. Мы используем грузы или зажимы для фиксации формы, предотвращая протечки и сохраняя качество вашей отливки, не требующей обжига.
Заливка и охлаждение
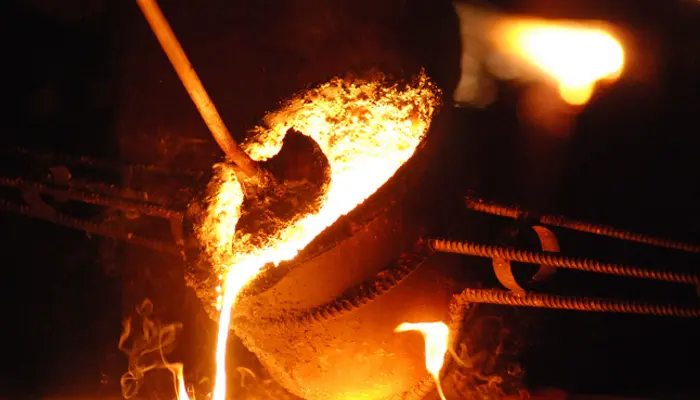
Заливка: Мы используем расплавленное железо (или другие металлы) из наших индукционных печей мощностью 1/2 тонны (суточная производительность плавки 60 тонн) — стабильное качество металла является основой высококачественного литья в песчаные формы с использованием смолы. Расплавленный металл плавно заливается в форму с помощью ковша и специальной системы заливки.
Охлаждение: После заливки форма выдерживается до полного затвердевания отливки и охлаждения до необходимой температуры. Песок, используемый в литье без обжига, обладает превосходными теплоизоляционными свойствами, что способствует равномерному охлаждению и снижает внутренние напряжения в готовом изделии.
Нокаут и чистка
Вытряхивание: После охлаждения отделите отливку от песчаной формы с помощью вибрационного вытряхивающего устройства (или вручную). Большим плюсом литья в песчаные формы из смолы является высокая обрушаемость песка — он автоматически разрыхляется, что делает вытряхивание быстрым и легким.
Демонтаж ворот/стояков: Снимите систему ворот и стояки с помощью молотка, пилы или шлифовальной машины.
Очистка от песка: Удаление остатков песка и абразивных частиц с поверхности отливки для подготовки к финишной обработке.
Шлифовка: Удаление остатков литников, питателей и заусенцев с помощью шлифовальных кругов или полировальных станков.
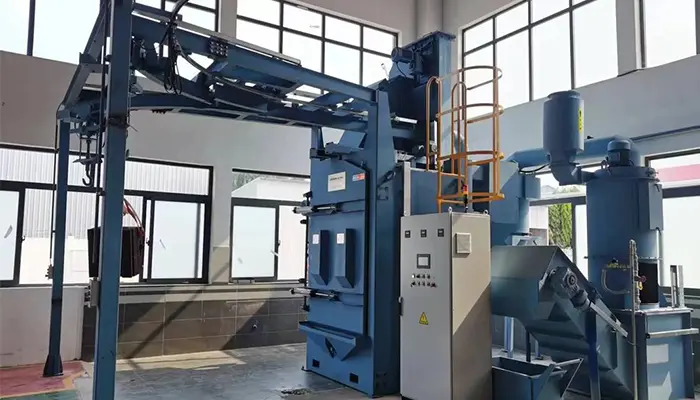
Дробеструйная обработка: Используйте нашу дробеструйную машину для распыления металлических гранул, удаляя окалину и остатки песка, что обеспечит вашей отливке, не требующей обжига, гладкую и профессиональную поверхность.
Контроль качества: Осмотр очищенной отливки на соответствие размерам (с помощью КИМ), внешний вид и неразрушающий контроль. Все наши детали, отлитые в песчаных формах из смолы, соответствуют стандартам ISO/IATF16949.