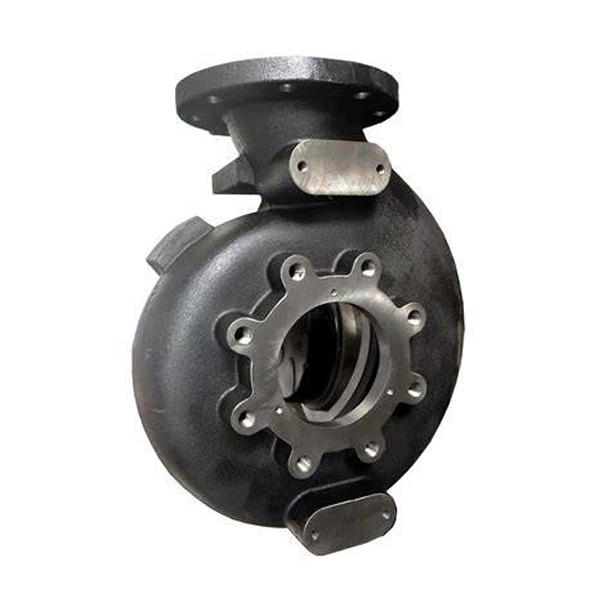
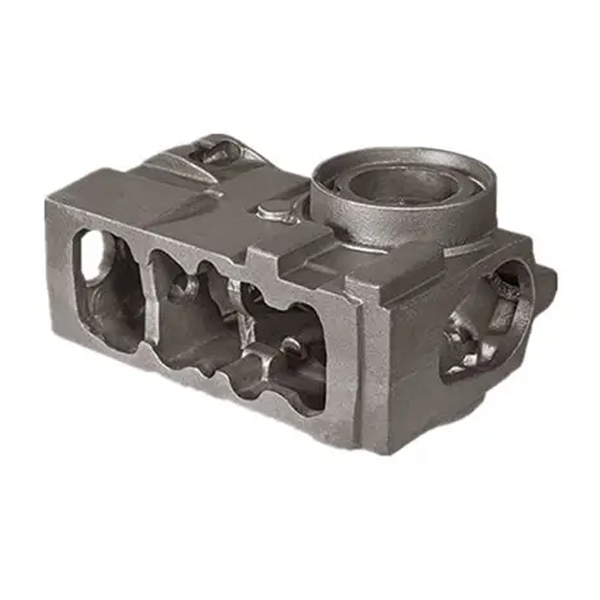
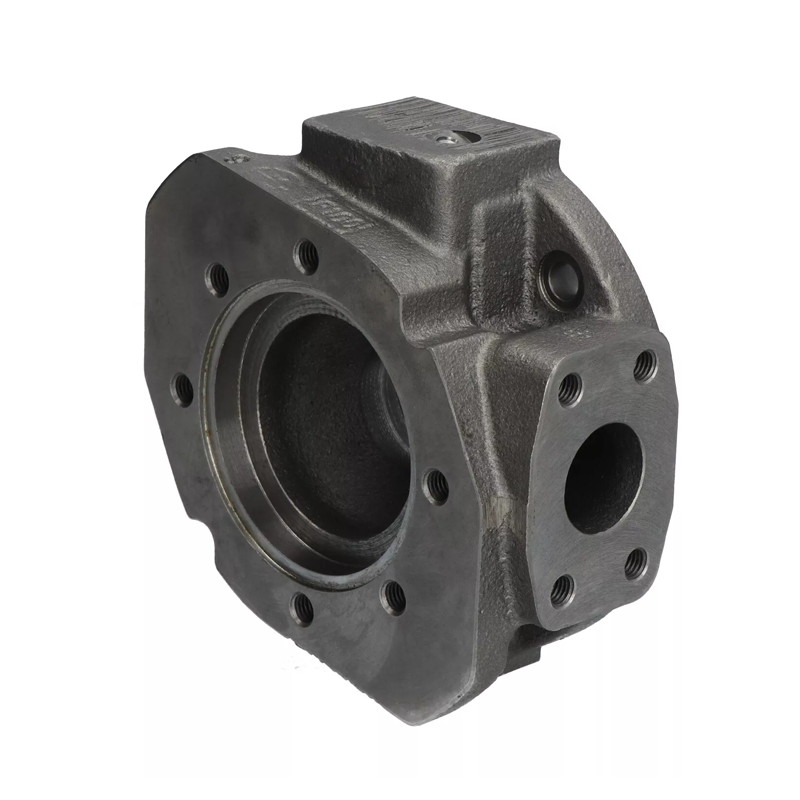
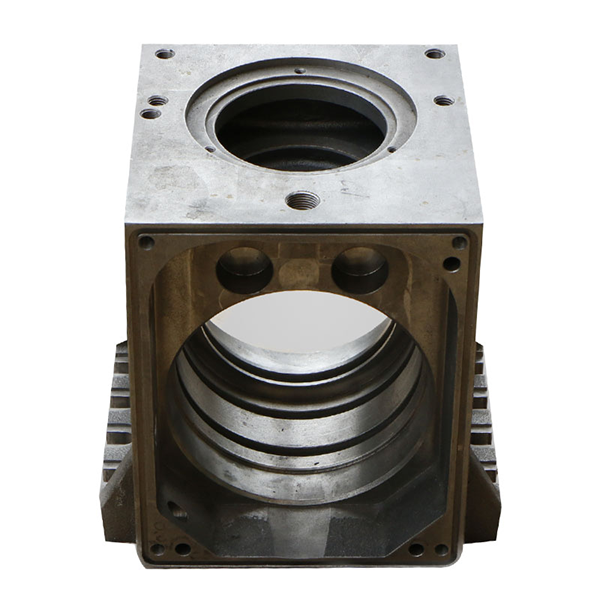
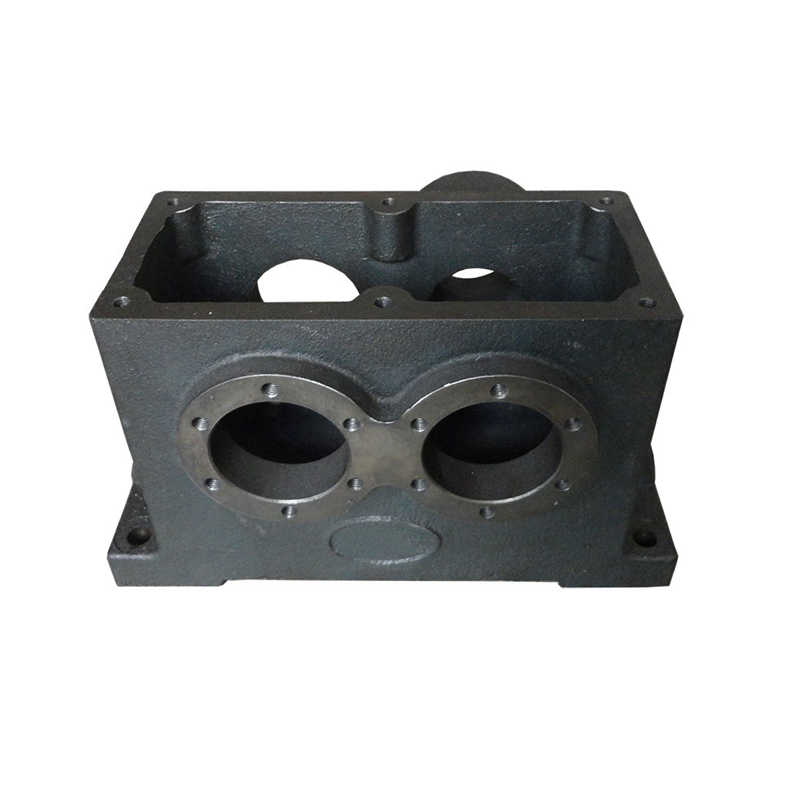
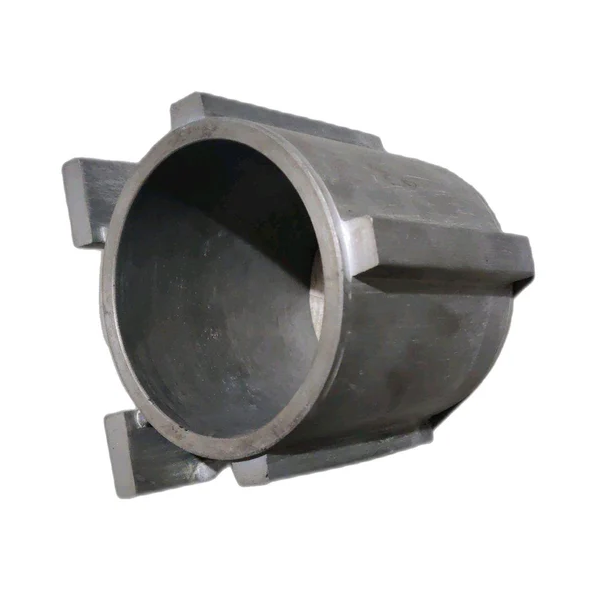
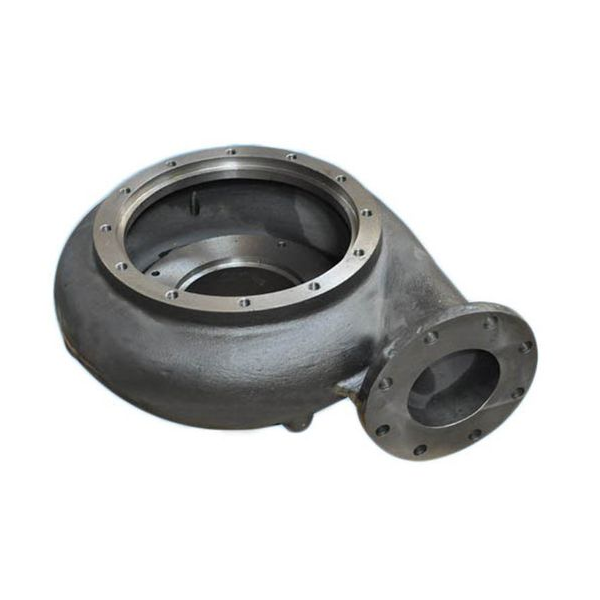


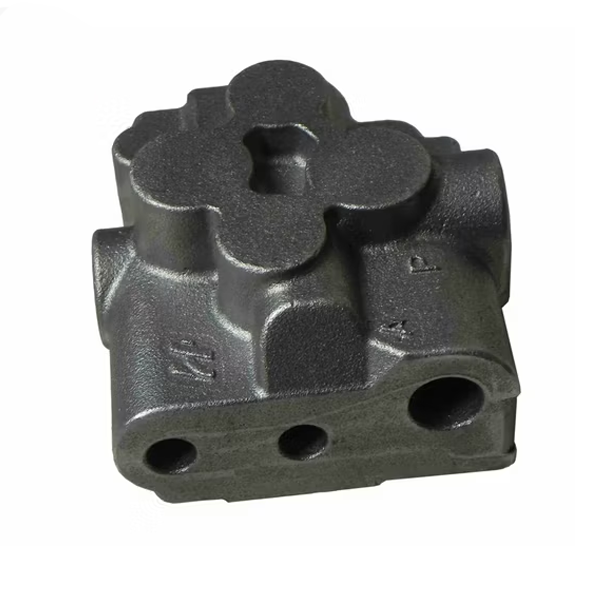
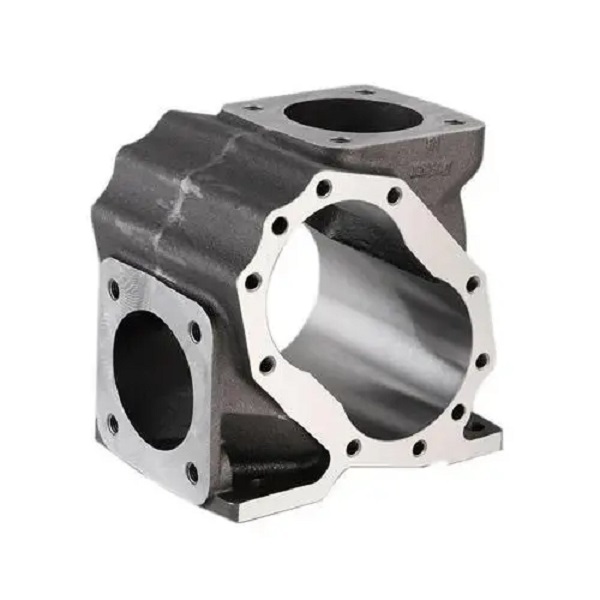
Компания Jiangsu Shengrong производит широкий ассортимент корпусов из серого и высокопрочного чугуна. В их число входят корпуса клапанов, насосов, редукторов, чугунные корпуса блоков гидравлических клапанов, корпуса редукторов для роботов, торцевые крышки двигателей для электромобилей, корпуса редукторов, корпуса шкафов управления ПЛК и корпуса клапанов высокого давления. Наша продукция отличается высокой износостойкостью и прочностью, что высоко ценится нашими клиентами.
Название: литье корпуса
Материал: Высокопрочный чугун/QT400-10/GGG40/QT450-10/GGG45
Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348
Размеры и вес: по чертежу OEM.
1. Отличные механические свойства.
Высокая прочность и износостойкость: Чугун (особенно высокопрочный чугун) обладает высокой прочностью на растяжение и твердостью, способен выдерживать большие нагрузки и частое трение, что делает его пригодным для работы в условиях высоких нагрузок, например, в строительной технике и станках.
Высокая прочность на сжатие: прочность чугуна на сжатие превосходит прочность многих металлов, что делает его пригодным для применения в конструкциях, требующих несущей способности (например, в основаниях оборудования и корпусах тяжелой техники).
2. Превосходные вибро- и демпфирующие свойства.
Микроструктура чугуна (например, графитовые хлопья или сферический графит) эффективно поглощает энергию вибрации, снижая резонанс и шум во время работы. Она особенно подходит для применений, требующих высокой стабильности, таких как прецизионные станки и блоки цилиндров двигателей.
3. Высокая термостойкость и термическая стабильность: Чугун обладает низким коэффициентом теплового расширения, минимизирует деформацию при высоких температурах и устойчив к термической усталости (например, серый чугун HT250 может использоваться в условиях высоких температур). Он широко применяется в жаростойких компонентах, таких как двигатели внутреннего сгорания и тормозные диски.
Промышленность: станины станков, редукторы, рамы гидравлических прессов.
Автомобильная промышленность: блоки цилиндров двигателей, корпуса трансмиссий, компоненты тормозной системы.
Инфраструктура: крышки люков трубопроводов, распределительные коробки электропитания.
Приборы/инструменты: Традиционные основания для швейных машин, прочные корпуса для инструментов.
Тип материала:
Серый чугун (HT150, HT200, HT250, соответствующий стандартам GB/T 9439 или ASTM A48)
Ковкий чугун (QT400-15, QT450-10, соответствующий стандартам GB/T 1348 или ASTM A536)
Диапазон размеров:
Наружный/внутренний диаметр: 50–3000 мм (может быть изменен в зависимости от области применения).
Толщина стенки: 5–50 мм (в зависимости от требуемого давления)
Длина/высота: определяется проектными требованиями.
Давление:
Низкое давление (менее 0.6 МПа), среднее давление (1.0-2.5 МПа), высокое давление (требует специальной конструкции).
Обработка поверхности:
Покрытие краской, цинкование, чернение или антикоррозийное масло.
Требования к давлению:
Шероховатость поверхности (Ra1.6-Ra6.3), геометрические и позиционные допуски (например, плоскостность, концентричность).
1. Отличные механические свойства.
Высокая прочность и износостойкость: Чугун (особенно высокопрочный чугун) обладает высокой прочностью на растяжение и твердостью, способен выдерживать большие нагрузки и частое трение, что делает его пригодным для работы в условиях высоких нагрузок, например, в строительной технике и станках.
Высокая прочность на сжатие: прочность чугуна на сжатие превосходит прочность многих металлов, что делает его пригодным для применения в конструкциях, требующих несущей способности (например, в основаниях оборудования и корпусах тяжелой техники).
2. Превосходные вибро- и демпфирующие свойства.
Микроструктура чугуна (например, графитовые хлопья или сферический графит) эффективно поглощает энергию вибрации, снижая резонанс и шум во время работы. Она особенно подходит для применений, требующих высокой стабильности, таких как прецизионные станки и блоки цилиндров двигателей.
3. Высокая термостойкость и термическая стабильность: Чугун обладает низким коэффициентом теплового расширения, минимизирует деформацию при высоких температурах и устойчив к термической усталости (например, серый чугун HT250 может использоваться в условиях высоких температур). Он широко применяется в жаростойких компонентах, таких как двигатели внутреннего сгорания и тормозные диски.
Промышленность: станины станков, редукторы, рамы гидравлических прессов.
Автомобильная промышленность: блоки цилиндров двигателей, корпуса трансмиссий, компоненты тормозной системы.
Инфраструктура: крышки люков трубопроводов, распределительные коробки электропитания.
Приборы/инструменты: Традиционные основания для швейных машин, прочные корпуса для инструментов.
Тип материала:
Серый чугун (HT150, HT200, HT250, соответствующий стандартам GB/T 9439 или ASTM A48)
Ковкий чугун (QT400-15, QT450-10, соответствующий стандартам GB/T 1348 или ASTM A536)
Диапазон размеров:
Наружный/внутренний диаметр: 50–3000 мм (может быть изменен в зависимости от области применения).
Толщина стенки: 5–50 мм (в зависимости от требуемого давления)
Длина/высота: определяется проектными требованиями.
Давление:
Низкое давление (менее 0.6 МПа), среднее давление (1.0-2.5 МПа), высокое давление (требует специальной конструкции).
Обработка поверхности:
Покрытие краской, цинкование, чернение или антикоррозийное масло.
Требования к давлению:
Шероховатость поверхности (Ra1.6-Ra6.3), геометрические и позиционные допуски (например, плоскостность, концентричность).
1. Этап проектирования процесса
Моделирование выполняется с использованием программного обеспечения CAD на основе чертежей. Затем с помощью CAE-моделирования моделируются процессы заполнения формы и затвердевания. Оптимизируется компоновка литниковой системы, стояка и чиллера для минимизации дефектов, таких как усадочные полости и воздушные отверстия.
Изготовление пресс-форм/моделей
Литье в песчаные формы: Изготовление деревянных или металлических форм (для литья).
Литье под давлением/литье в металлические формы: изготовление стальных форм с учетом усадки и качества поверхности.
Литье по выплавляемым моделям: создание твердых моделей из пенопласта.
2. Формование и изготовление стержней
Подготовка формовочного песка: необходимо контролировать прочность и воздухопроницаемость кварцевого песка и связующего вещества (глины, смолы и т. д.).
Формование: Верхняя и нижняя песчаные формы изготавливаются вручную или машинным способом (вибрационное прессование или литье под давлением). Для сложных конструкций требуется позиционирование стержня.
Литье под давлением: Расплавленный металл впрыскивается в стальную форму под высоким давлением. Подходит для тонкостенных оболочек.
Литье по выплавляемым моделям: нанесите воск на форму, создайте оболочку, а затем удалите воск. Подходит для высокоточных деталей сложной формы.
3. Плавка и заливка
Чугун: Для контроля содержания углеродного эквивалента, серы и фосфора используйте вагранку или электропечь. Литье алюминия: Для плавки в резистивной печи требуется рафинирование и дегазация (с использованием аргона или добавлением растворителя).
Контроль температуры: чугун 1200-1400°C, алюминиевые сплавы 680-750°C.
Контроль скорости: Избегайте турбулентности, которая может привести к образованию шлаковых включений или пористости.
4. Охлаждение и очистка
Охлаждение: естественное охлаждение или контролируемое охлаждение (для предотвращения образования трещин, вызванных напряжением).
Удаление песка: Вибрационная машина для удаления песка из формовочной массы снижает температуру литья до уровня ниже 200 °C.
Демонтаж стояка (газовая резка или распиловка).
Дробеструйная обработка удаляет поверхностный песок.
Удалите заусенцы и облой.
Контроль сырья
Используйте спектрометр для контроля состава расплава (C, Si, Mn, P, S и т. д.) в режиме реального времени, чтобы обеспечить соответствие стандартам (например, HT250: C 3.0-3.3%, Si 1.8-2.2%).
Для высокопрочного чугуна необходимо контролировать остаточное содержание магния (0.03-0.06%) и редкоземельных элементов. Раскисление: добавление алюминия или кремний-кальциевого сплава для уменьшения пористости.
Сфероидизация: для высокопрочного чугуна используется метод штамповки или метод подачи проволоки (степень сфероидизации ≥ 90%). Точность формы: оптимизация системы заливки и питателя с помощью 3D-моделирования (программное обеспечение ProCAST/Magma), смещение разъемной поверхности ≤ 0.2 мм. Смоляной песок: прочность на растяжение ≥ 1.2 МПа, влажность ≤ 4%.
Вспенивание по выплавляемым моделям: гранулы пенополистирола (EPS) предварительно вспененные, плотность 0.018-0.022 г/см³. Контроль температуры: серый чугун 1300-1400°F, высокопрочный чугун 1350-1420°F, контроль расхода заливки 0.5-1.0 кг/с. Пористость: воздухопроницаемость формовочного песка ≥80, вакуумирование перед заливкой (вспенивание по выплавляемым моделям). Усадка: добавление закаленного чугуна в толстостенную форму, объем стояка ≥30% от площади компенсации усадки.
Литье в песчаные формы:
Полимерный песок: высокая точность, подходит для мелкосерийного производства сложных деталей.
Песок с покрытием: гладкая поверхность, подходит для тонкостенных корпусов клапанов.
Используется для изготовления высокоточных корпусов клапанов малых размеров с целью сокращения последующей обработки.
При литье в песчаные формы стержень необходимо точно расположить (например, в канале потока), чтобы предотвратить эксцентриситет.
Плавка и разливка: строгий контроль температуры (1300-1400℃ для чугуна, 1500-1600℃ для литой стали) во избежание окисления и образования шлаковых включений.
Охлаждение и очистка: медленное охлаждение для снижения нагрузки, снятие разливочной головки после вибрации песка.
Термическая обработка: отжиг или нормализация для устранения внутренних напряжений; высокопрочному чугуну необходима сфероидизация.
Ключевые требования к процессу
(1) Черновая обработка: Быстро удалите излишки и оставьте 0.3-0.5 мм для чистовой обработки.
Оборудование: вертикальный/горизонтальный обрабатывающий центр (например, DMG MORI), портальный фрезерный станок.
Для обработки больших плоскостей используйте торцевую фрезу большого диаметра (φ80-120 мм), параметры резания:
Чугун: скорость резания 120-180 м/мин, подача 0.1-0.2 мм/зуб.
(2) Полуфабрикат
Устранение деформаций, возникающих при черновой обработке, и повышение точности размеров.
(3) Отделка: Основные требования:
Точность отверстия под клапан: уровень IT7 (допуск по диаметру ±0.015 мм), цилиндричность ≤0.01 мм.
Шероховатость поверхности: Ra0.8-1.6 мкм (для уплотнительной поверхности требуется Ra0.4 мкм).
Типичный процесс:
Используйте алмазный или кубический нитрид бора (CBN) расточный инструмент, микрорезка (глубина резания 0.05-0.1 мм).
Параметры точной расточки отверстия под чугунный клапан: скорость вращения 1500-2000 об/мин, подача 0.05-0.1 мм/об.
Шлифовка седел клапанов:
Для обработки конической уплотнительной ленты (например, с углом конуса 60°) используйте шаровую фрезу или специальную шлифовальную головку.
Рентгеновский контроль: обнаружение внутренних усадочных отверстий и трещин (в соответствии со стандартом ASTM E802).
Ультразвуковой контроль: используется, когда толщина стенки составляет ≥20 мм.
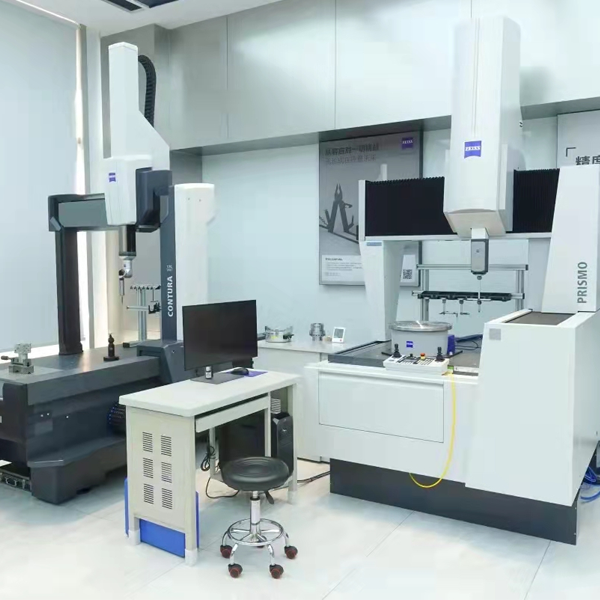
Испытание под давлением: в течение 5 минут при давлении, в 1.5 раза превышающем рабочее, без утечек. Координатно-измерительная машина (КИМ) определяет расстояние между отверстиями (±0.02 мм) и соосность (φ0.03 мм).
Пневматический измерительный прибор измеряет диаметр отверстия клапана (разрешение 0.001 мм).
Сердечник клапана собирается в имитационном режиме для проверки сопротивления переключения и герметичности (например, ≤10 мл/мин).
1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.
2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.
3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.
4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!
Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.
Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость
Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.
Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .
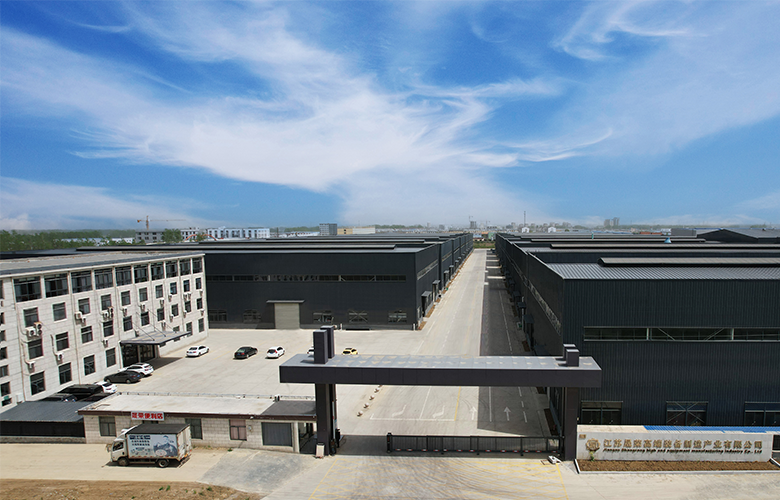
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.
КОНТАКТ
Свяжитесь с нами