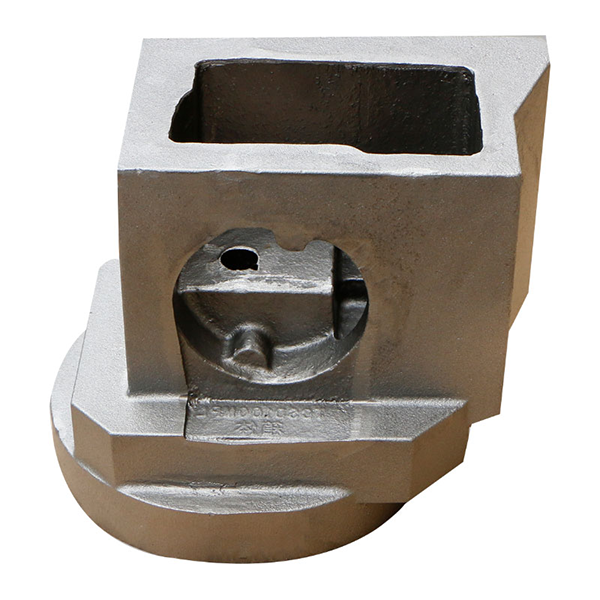
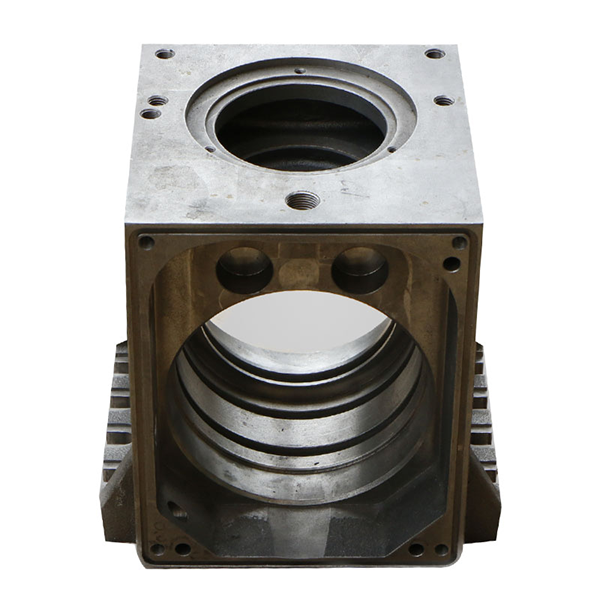
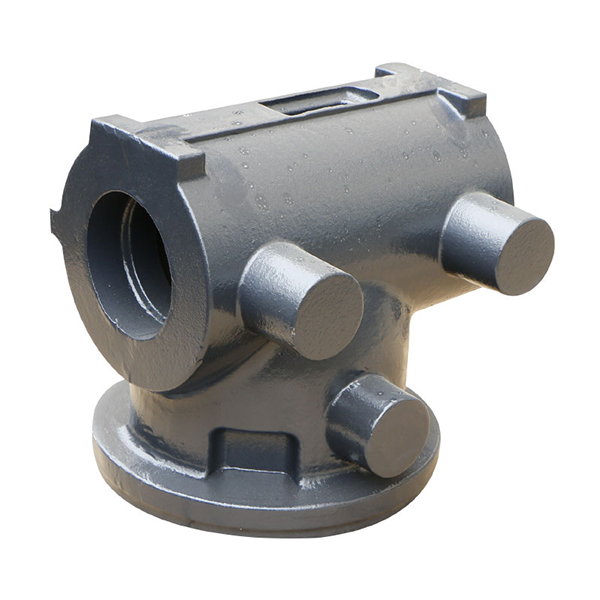
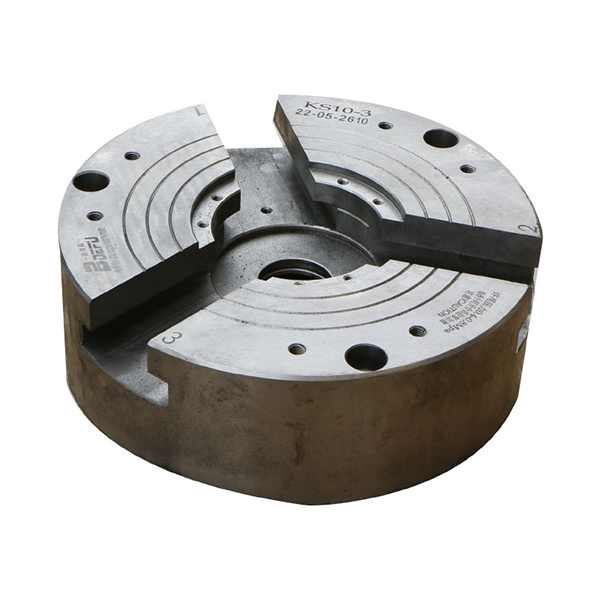
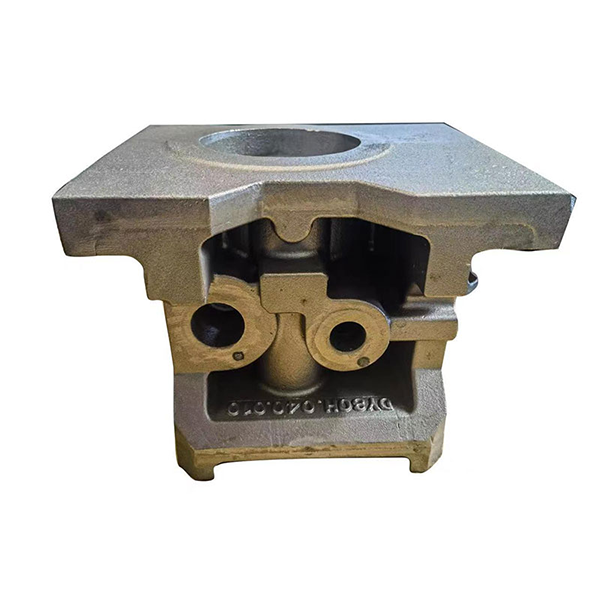


Литье под давлением — распространенный промышленный компонент, используемый для поддержки механического оборудования, приборов или других конструкций. Наша литейная продукция обладает высокой износостойкостью и прочностью, а также длительным сроком службы. Наши детали, изготовленные методом литья под давлением, отличаются высокой точностью, износостойкостью, низкой ценой и быстрой доставкой.
Материал: серый чугун
Материал: чугун HT250/GG25
Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348
Размеры и вес: согласно чертежу.
1. Исключительная прочность и долговечность
Наши литые детали изготавливаются из высококачественного серого и высокопрочного чугуна (GG25, GG30), обладающего превосходной прочностью на сжатие и ударопрочностью, что позволяет выдерживать большие нагрузки и суровые условия эксплуатации. Например, наша чугунная основа из GG30 имеет предел прочности на растяжение ≥300 МПа и твердость 190-245 HB, что обеспечивает стабильность в течение длительного времени без деформации.
2. Адаптируемость к сложной геометрии
Основания механизмов имеют сложную форму, позволяющую создавать внутренние опорные ребра и интегрированные каналы, которые было бы трудно изготовить или сварить, что снижает количество точек напряжения и потенциальных слабых мест.
3. Экономическая эффективность при серийном производстве
В таких крупномасштабных проектах, как литье под давлением, затраты на пресс-формы амортизируются, а стоимость одной детали снижается. Кроме того, наша собственная обработка на станках с ЧПУ исключает необходимость привлечения сторонних поставщиков и упрощает производство при проектировании литых под давлением деталей на заказ.
4. Превосходное гашение вибраций и снижение уровня шума.
Графитовая микроструктура в наших чугунных основаниях в 6-10 раз лучше поглощает вибрации и шум, чем сталь, обеспечивая долговечную стабильность. Создано для профессионального использования: графитовая микроструктура в чугунном основании имеет решающее значение для высококлассного оборудования, такого как станки, промышленные воздушные компрессоры и генераторы.
5. Повышенная коррозионная и износостойкость
Для наших опорных плит мы предлагаем ряд вариантов обработки поверхности, включая антикоррозийную покраску, гальванизацию или эпоксидное покрытие, для защиты от воздействия агрессивных сред (например, химических и морских), что значительно продлевает срок службы.
6. Гибкость и масштабируемость производства
Наш ассортимент промышленного литья варьируется от 1 кг до 10 000 кг, и мы поддерживаем этот широкий диапазон благодаря нашим ежедневным мощностям плавильных цехов в 60 тонн и мощностям по переработке песка до 400 тонн, обеспечивая стабильность не только при выполнении крупных заказов на литейное производство, но и при изготовлении отливок на заказ.
1. Промышленное оборудование и станки
Области применения: станины, колонны и основания рабочих столов станков.
Высокие демпфирующие свойства чугуна (например, серого чугуна HT250) снижают вибрацию при резке и повышают точность обработки.
2. Энергетическое и силовое оборудование
Области применения: основания башен ветротурбин (литая сталь).
Опорные базы для паровых и гидротурбин.
Корпуса трансформаторов и монтажные основания (чугун).
3. Тяжелая техника и инженерное оборудование
Области применения: шасси экскаваторов и кранов, а также опоры поворотных подшипников.
Корпуса гидравлических и штамповочных прессов (например, из высокопрочного чугуна QT500-7).
4. Транспорт
Области применения: компоненты тележек железнодорожных локомотивов и основания для крепления к рельсам.
Основания судовых двигателей (из чугуна или литой стали).
Кронштейны трансмиссии грузовика.
5. Химическое и нефтеперерабатывающее оборудование
Области применения: корпуса насосов и клапанов, а также монтажные основания (например, литые из нержавеющей стали CF8M).
Опорные рамы реактора. 6. Строительство и инфраструктура
Области применения: Опорные площадки для противовесов крупной строительной техники (например, башенных кранов).
Опоры и фундаменты для мостов, предназначенные для сейсмостойких конструкций.
7. Автоматизация и робототехника
Области применения: Основания для промышленных роботов (например, для литья под давлением алюминиевых сплавов с целью снижения веса).
Опоры конвейерных лент для автоматизированных производственных линий.
1. Выбор материала
Чугун (распространенный):
Серый чугун (HT150/HT200): подходит для обычных нагрузок, отличается низкой стоимостью и хорошей износостойкостью.
Высокопрочный чугун (QT400/QT500): Высокая прочность и ударостойкость, подходит для тяжелых или динамических нагрузок.
Литая сталь (например, ZG230-450): используется в областях применения, требующих высокой прочности и ударной вязкости.
Алюминиевый сплав: подходит для облегчения конструкции, но обладает меньшей несущей способностью.
2. Размеры и допуски
Основные размеры: Определите длину, ширину, высоту и критически важные размеры монтажных отверстий на основе проектных чертежей.
Стандарты толерантности:
Допуски для немаркированных размеров соответствуют стандарту GB/T 6414 (марки допусков литья CT7-CT9).
Для критически важных сопрягаемых поверхностей требуются индивидуальные допуски (например, IT8-IT10).
Геометрические допуски: плоскостность, параллельность и перпендикулярность (например, GB/T 1182).
1. Исключительная прочность и долговечность
Наши литые детали изготавливаются из высококачественного серого и высокопрочного чугуна (GG25, GG30), обладающего превосходной прочностью на сжатие и ударопрочностью, что позволяет выдерживать большие нагрузки и суровые условия эксплуатации. Например, наша чугунная основа из GG30 имеет предел прочности на растяжение ≥300 МПа и твердость 190-245 HB, что обеспечивает стабильность в течение длительного времени без деформации.
2. Адаптируемость к сложной геометрии
Основания механизмов имеют сложную форму, позволяющую создавать внутренние опорные ребра и интегрированные каналы, которые было бы трудно изготовить или сварить, что снижает количество точек напряжения и потенциальных слабых мест.
3. Экономическая эффективность при серийном производстве
В таких крупномасштабных проектах, как литье под давлением, затраты на пресс-формы амортизируются, а стоимость одной детали снижается. Кроме того, наша собственная обработка на станках с ЧПУ исключает необходимость привлечения сторонних поставщиков и упрощает производство при проектировании литых под давлением деталей на заказ.
4. Превосходное гашение вибраций и снижение уровня шума.
Графитовая микроструктура в наших чугунных основаниях в 6-10 раз лучше поглощает вибрации и шум, чем сталь, обеспечивая долговечную стабильность. Создано для профессионального использования: графитовая микроструктура в чугунном основании имеет решающее значение для высококлассного оборудования, такого как станки, промышленные воздушные компрессоры и генераторы.
5. Повышенная коррозионная и износостойкость
Для наших опорных плит мы предлагаем ряд вариантов обработки поверхности, включая антикоррозийную покраску, гальванизацию или эпоксидное покрытие, для защиты от воздействия агрессивных сред (например, химических и морских), что значительно продлевает срок службы.
6. Гибкость и масштабируемость производства
Наш ассортимент промышленного литья варьируется от 1 кг до 10 000 кг, и мы поддерживаем этот широкий диапазон благодаря нашим ежедневным мощностям плавильных цехов в 60 тонн и мощностям по переработке песка до 400 тонн, обеспечивая стабильность не только при выполнении крупных заказов на литейное производство, но и при изготовлении отливок на заказ.
1. Промышленное оборудование и станки
Области применения: станины, колонны и основания рабочих столов станков.
Высокие демпфирующие свойства чугуна (например, серого чугуна HT250) снижают вибрацию при резке и повышают точность обработки.
2. Энергетическое и силовое оборудование
Области применения: основания башен ветротурбин (литая сталь).
Опорные базы для паровых и гидротурбин.
Корпуса трансформаторов и монтажные основания (чугун).
3. Тяжелая техника и инженерное оборудование
Области применения: шасси экскаваторов и кранов, а также опоры поворотных подшипников.
Корпуса гидравлических и штамповочных прессов (например, из высокопрочного чугуна QT500-7).
4. Транспорт
Области применения: компоненты тележек железнодорожных локомотивов и основания для крепления к рельсам.
Основания судовых двигателей (из чугуна или литой стали).
Кронштейны трансмиссии грузовика.
5. Химическое и нефтеперерабатывающее оборудование
Области применения: корпуса насосов и клапанов, а также монтажные основания (например, литые из нержавеющей стали CF8M).
Опорные рамы реактора. 6. Строительство и инфраструктура
Области применения: Опорные площадки для противовесов крупной строительной техники (например, башенных кранов).
Опоры и фундаменты для мостов, предназначенные для сейсмостойких конструкций.
7. Автоматизация и робототехника
Области применения: Основания для промышленных роботов (например, для литья под давлением алюминиевых сплавов с целью снижения веса).
Опоры конвейерных лент для автоматизированных производственных линий.
1. Выбор материала
Чугун (распространенный):
Серый чугун (HT150/HT200): подходит для обычных нагрузок, отличается низкой стоимостью и хорошей износостойкостью.
Высокопрочный чугун (QT400/QT500): Высокая прочность и ударостойкость, подходит для тяжелых или динамических нагрузок.
Литая сталь (например, ZG230-450): используется в областях применения, требующих высокой прочности и ударной вязкости.
Алюминиевый сплав: подходит для облегчения конструкции, но обладает меньшей несущей способностью.
2. Размеры и допуски
Основные размеры: Определите длину, ширину, высоту и критически важные размеры монтажных отверстий на основе проектных чертежей.
Стандарты толерантности:
Допуски для немаркированных размеров соответствуют стандарту GB/T 6414 (марки допусков литья CT7-CT9).
Для критически важных сопрягаемых поверхностей требуются индивидуальные допуски (например, IT8-IT10).
Геометрические допуски: плоскостность, параллельность и перпендикулярность (например, GB/T 1182).
1. Проектирование и планирование процесса
Анализ требований: Определить назначение базовой отливки, требования к несущей способности и условия эксплуатации (например, термостойкость, коррозионная стойкость и т. д.).
3D-моделирование: Использование программного обеспечения CAD для проектирования чертежей литья и определения размеров, допусков и конструктивных деталей.
Выбор процесса литья: Выберите процесс литья (литье в песчаные формы, литье в металлические формы, литье по выплавляемым моделям и т. д.) в зависимости от материала (чугун, литая сталь, алюминиевый сплав и т. д.) и объема производства.
Анализ результатов моделирования: Используйте программное обеспечение CAE для моделирования процессов заполнения и затвердевания формы с целью оптимизации конструкции литниковой системы и питателя для минимизации дефектов.
2. Изготовление пресс-форм/моделей
Литье в песчаные формы: Создание деревянных или металлических форм (для отливки) или использование технологии 3D-печати для непосредственного создания песчаных форм.
Литье в металлические формы: Изготовление стальных или чугунных форм, пригодных для крупномасштабного производства.
Литье по выплавляемым моделям: создание восковых моделей и их покрытие несколькими слоями огнеупорного материала для формирования точной оболочки формы.
3. Формование и изготовление стержней
Формование: Заполнение формы формовочным песком (глиняным песком, смоляным песком и т. д.) для формирования внешней полости отливки. Изготовление стержней: Изготавливаются песчаные стержни (используемые для формирования внутренней полости или сложной структуры отливки) и помещаются в форму после высыхания или затвердевания.
4. Плавка и заливка
Плавка: Металл плавят до жидкого состояния в вагранке, электродуговой печи или индукционной печи, а затем регулируют его состав (например, содержание углерода и кремния).
Контроль качества расплавленного металла в печи: измеряются температура и химический состав расплавленного металла (спектроскопический анализ).
Заливка: Расплавленный металл заливается в полость формы, при этом контролируется скорость заливки и температура, чтобы избежать дефектов, таких как поры и холодные спайки.
5. Охлаждение и вытряхивание
Охлаждение: Отливка охлаждается естественным образом в полости формы до полного затвердевания. Необходимое время зависит от материала и толщины стенок.
Встряхивание: Песок удаляется с помощью вибрации или вручную, после чего отливка извлекается (избегайте сильного удара молотком, чтобы предотвратить растрескивание).
6. Очистка и последующая обработка
Демонтаж затвора и стояка: Затворная система и стояк разделяются путем резки, шлифовки или забивания молотком.
Очистка поверхности: для удаления окалины и остатков песка используются дробеструйная обработка, пескоструйная обработка или травление. Сварка/ремонт: сварка или заполнение дефектов поверхности (например, микроотверстий).
Контроль сырья
Чугун/лом: Необходимо отбирать высокочистое сырье и контролировать содержание серы и фосфора (как правило, сера <0.1%, фосфор <0.15%), чтобы избежать примесей, вызывающих хрупкость.
Легирующие элементы: Добавляйте кремний, марганец и другие элементы по мере необходимости для регулирования прочности и твердости (например, для чугуна HT250 требуется 3.1-3.4% углерода и 1.8-2.2% кремния).
Предпечной анализ: Спектроскопический анализ расплавленного железа проводится перед плавкой, чтобы убедиться, что его состав соответствует установленным стандартам.
Серый чугун (HT)
Характеристики: низкая стоимость, превосходные литейные свойства, эффективное гашение вибраций и износостойкость.
Области применения: основания станков, блоки двигателей и основания для различного оборудования.
Примеры марок стали: HT150, HT200 (число обозначает предел прочности на растяжение).
Ковкий чугун (QT)
Характеристики: высокая прочность, хорошая ударная вязкость (близка к стали) и устойчивость к усталости.
Области применения: основания для тяжелой техники, редукторы и компоненты ветротурбин.
Примеры: QT400-18, QT600-3.
Спрессованный графитовый чугун (RuT)
Характеристики: Промежуточный сорт чугуна, занимающий промежуточное положение между серым чугуном и высокопрочным чугуном, обладающий хорошей устойчивостью к термической усталости.
Области применения: Основания или корпуса для высокотемпературных применений.
2. Литая сталь (высокая прочность, высокая ударная вязкость, подходит для тяжелых нагрузок или ударных воздействий)
Литье из углеродистой стали (ZG)
Характеристики: Свариваемый, обладает механическими свойствами, превосходящими чугун, но и стоит дороже.
Фрезерование поверхности: обеспечивает плоскостность монтажной поверхности основания; Контурное фрезерование: обработка контуров основания; Фрезерование пазов: обработка монтажных пазов, центровочных пазов и т. д.; Обработка монтажных отверстий: для крепления оборудования; Обработка резьбовых отверстий: для соединения других компонентов; Обработка отверстий под штифты: обеспечивает точность монтажа; Обработка больших прецизионных отверстий; обеспечение соосности отверстий и точности позиционирования; Чистовая обработка прецизионных поверхностей; улучшение качества и плоскостности поверхности.
Строгий контроль состава металлического материала для обеспечения соответствия стандартным требованиям; контроль соотношения загрузки печи во избежание чрезмерного уровня примесей; классификация и предварительная обработка возвращенных материалов; точный контроль температуры и времени плавления; проведение быстрого анализа состава перед загрузкой в печь; внедрение эффективных процессов раскисления и дегазации; контроль температуры заливки в разумных пределах; оптимизация конструкции формы для обеспечения подходящей системы заливки и подачи; контроль свойств формовочного песка (проницаемость, прочность, влажность и т. д.); обеспечение разумной скорости охлаждения и последовательности затвердевания; регулярный контроль размеров и износа формы; контроль усадки при литье; использование прецизионного испытательного оборудования, такого как координатно-измерительные машины; проведение неразрушающего контроля (рентгеновского и ультразвукового); установление стандартов классификации дефектов и процедур их устранения; проведение 100%-ной проверки ключевых областей; внедрение проверки процесса ремонта отливок; разработка разумного профиля процесса термообработки; контроль равномерности температуры печи и размещения заготовки; проведение испытаний на твердость и металлографических исследований; регистрация параметров процесса термообработки; контроль шероховатости поверхности отливки. Осмотрите поверхность на наличие дефектов (поры, микроотверстия, трещины и т. д.); выполните очистку и пескоструйную обработку поверхности пресс-формы; проведите обработку для предотвращения коррозии.
1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
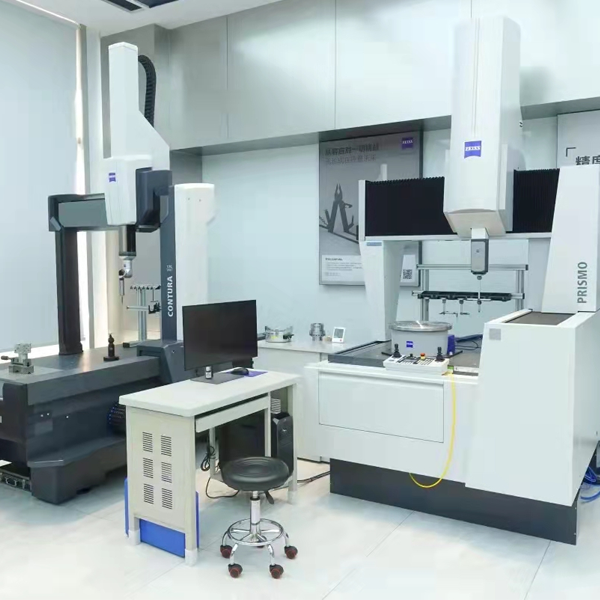
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.
2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.
3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.
4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!
Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.
Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость
Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.
Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .
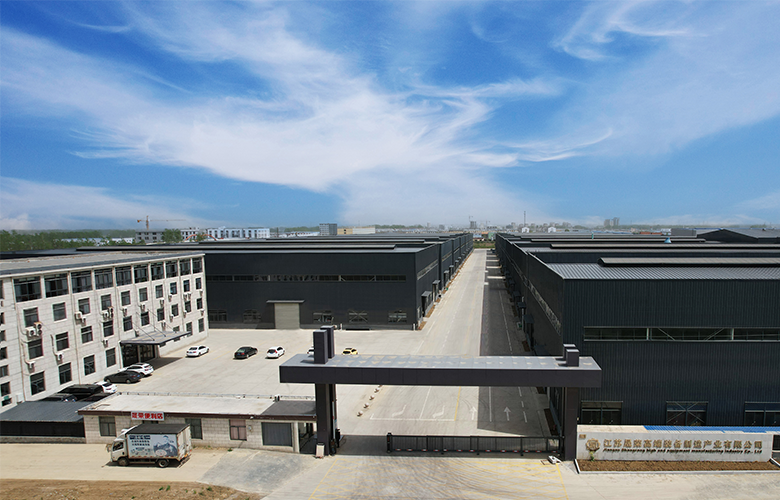
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.
КОНТАКТ
Свяжитесь с нами