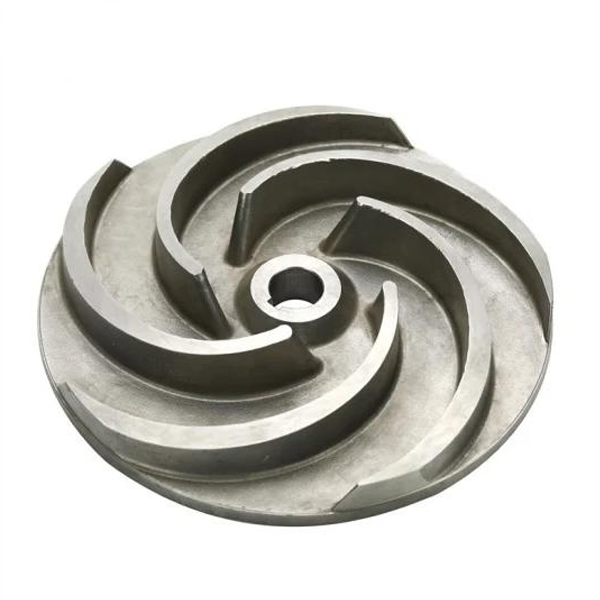
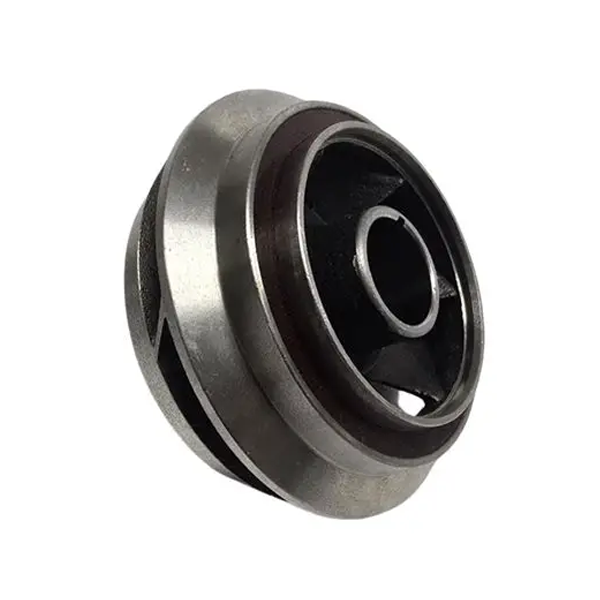
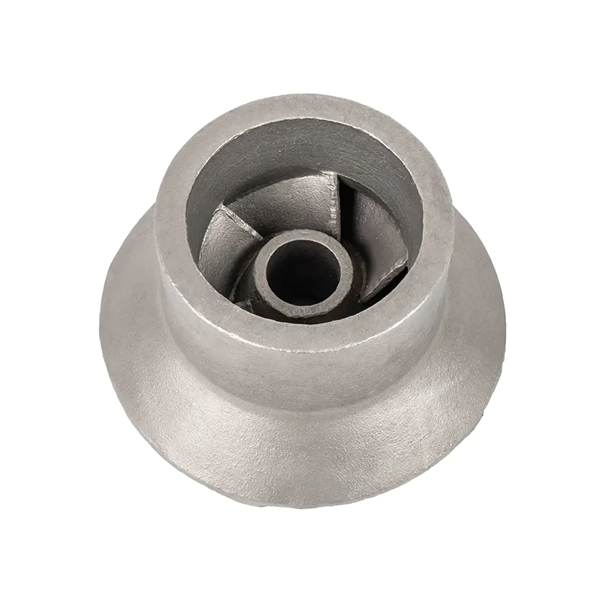
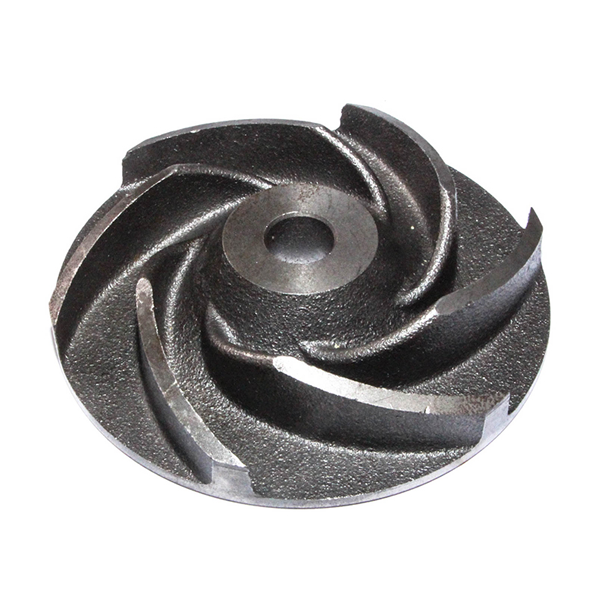
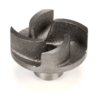
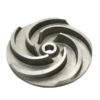
литье рабочего колеса

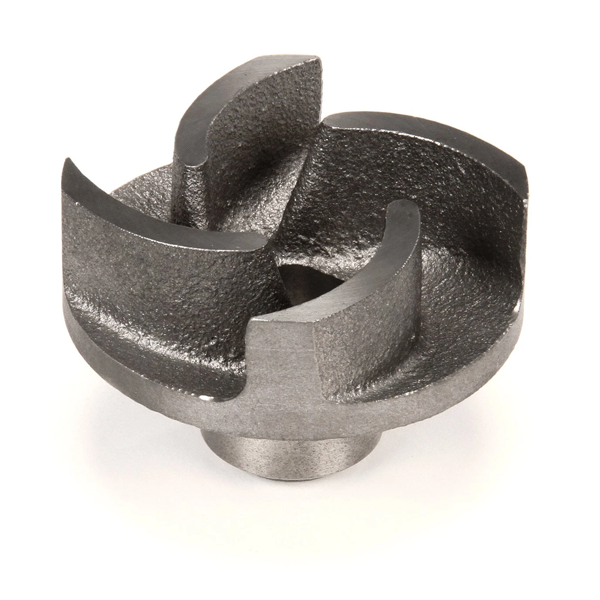
Наши чугунные рабочие колеса, изготовленные преимущественно из серого чугуна HT250, имеют усовершенствованную конструкцию, минимизирующую утечки жидкости и обеспечивающую КПД 80–90%. Закрытые рабочие колеса используют конструкцию с двойной крышкой для снижения осевой нагрузки и увеличения срока службы подшипников. Открытые рабочие колеса имеют регулируемые зазоры для длительной стабильной работы. Износостойкий материал выдерживает суровые условия эксплуатации, включая кислотную и щелочную коррозию, а также перепады высоких и низких температур. Мы предлагаем различные варианты конструкции, включая открытые, закрытые и полуоткрытые, для различных сред, таких как сточные воды с содержанием твердых частиц более 0.5% и химические жидкости.

Материал: серый чугун

Наши чугунные детали отличаются высокой точностью, износостойкостью, низкой ценой и быстрой доставкой, и пользуются большим спросом у клиентов.

Материал: чугун HT250/GG25

Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348

Размеры и вес: согласно чертежу.

Преимущества литья рабочих колес:
Применение литья рабочих колес:
Технические характеристики/Основные особенности литья рабочих колес:

Высокая эффективность
Оптимизированная гидродинамическая конструкция (например, профиль лопатки, угол наклона и скручивание) максимизирует эффективность преобразования энергии и снижает турбулентность и кавитацию.
Типичные показатели: КПД рабочих колес водяных насосов превышает 90%, а КПД компрессоров авиационных двигателей превышает 85%.
Низкая вибрация и шум
Динамическая балансировка (остаточный дисбаланс <0.1 г·мм/кг) и модальный анализ предотвращают резонанс и снижают уровень рабочего шума (например, шум рабочего колеса центробежного вентилятора <75 дБ).
Широкая адаптивность к различным условиям эксплуатации
Обеспечивает стабильную работу при изменяющихся условиях расхода/давления (например, благодаря отсутствию «выступов» на поверхности центробежных крыльчаток).

1. Энергетическая промышленность
(1) Газовая турбина/Паровая турбина
Применение: электростанции, судовые силовые установки.
Тип рабочего колеса: осевое/центробежное компрессорное рабочее колесо, лопатка турбины.
Характеристики: Высокотемпературные сплавы (например, Inconel 718, монокристаллические сплавы на основе никеля), устойчивые к температурам выше 1000°C.
Конструкция с воздушным охлаждением: лопатки содержат внутренние каналы охлаждения (3D-печать позволяет создавать сложные каналы для циркуляции воздуха).
Высокая скорость: частота вращения рабочего колеса газовых турбин для выработки электроэнергии достигает 3000–15000 об/мин.
(2) Водяная турбина (гидроэнергетика)
Тип: Рабочее колесо Фрэнсиса, Каплана, Пелтона
Требования:
Кавитационно-стойкий материал: нержавеющая сталь (06Cr13Ni4Mo) или покрытие из карбида вольфрама.
Крупномасштабные проекты: Рабочее колесо турбины «Три ущелья» имеет диаметр более 10 метров и весит 450 тонн. 2. Нефтехимическая промышленность
(1) Рабочее колесо центробежного насоса
Применение: Транспортировка сырой нефти, насосы для химических процессов.
Характеристики: Коррозионностойкие материалы: дуплексная нержавеющая сталь (2205), хастеллой (C276).
Герметизация: Закрытая конструкция рабочего колеса снижает утечки, КПД достигает 85–92%.
(2) Рабочее колесо компрессора (например, центробежного компрессора)
Применение: повышение давления природного газа, процессы переработки.
Характеристики: Высокая прочность и малый вес: Титановый сплав (Ti-6Al-4V) или нержавеющая сталь 17-4PH.
Высокое соотношение давлений: одноступенчатое соотношение давлений может достигать более 4:1 (например, по стандарту API 617).
3. Аэрокосмическая
(1) Рабочее колесо авиационного двигателя
Тип
Рабочее колесо компрессора (осевого/центробежного типа): алюминиевый сплав (передняя ступень), титановый сплав (задняя ступень).
Рабочее колесо турбины: лопатка из монокристаллического никеля (с отверстиями для пленочного охлаждения).
Характеристики: Экстремальная устойчивость к воздействию окружающей среды: высокие температуры (>1500°C), высокие нагрузки (центробежная сила превышает 100 000 g). Высокоточное изготовление: пятиосевая обработка на станке с ЧПУ, допуск на обработку поверхности лезвия ±0.03 мм.
4. Транспорт
(1) Рабочее колесо автомобильного турбокомпрессора
Материал: Высококремниевый алюминиевый сплав (например, A356-T6) или керамический композит (SiC).
Характеристики: Легкий вес: вес рабочего колеса <200 г, скорость вращения >200 000 об/мин.
5. Промышленное и гражданское строительство
(1) Рабочее колесо вентилятора системы отопления, вентиляции и кондиционирования воздуха (HVAC)
Тип: центробежный, осевой
Характеристики: Низкий уровень шума: конструкция лопастей с загнутыми назад лопастями, уровень шума <60 дБ (А).
Энергосбережение: комплексный коэффициент энергоэффективности двигателя EC + высокоэффективного рабочего колеса >8.0.

1. Общие технические характеристики рабочего колеса
Диаметр (наружный диаметр): максимальный наружный диаметр рабочего колеса (единица измерения: мм/дюйм), который напрямую влияет на расход и напор/давление.
Пример: φ200 мм, 8 дюймов
Количество лопаток: варьируется от 3 до 12, что влияет на эффективность и характеристики обрабатываемой жидкости.
Форма лопастей: лопасти с изгибом вперед, назад или радиальные лопасти, влияющие на характеристики работы.
Ширина входного/выходного отверстия: влияет на расход и скорость потока.
Материал: чугун, нержавеющая сталь (например, 304/316), бронза, пластик (PP/PVDF) и т. д.
Диаметр отверстия для вала: Размер, соответствующий приводному валу (например, φ25 мм, параметры шпоночного паза).
Класс балансировки: G6.3 (общего назначения), G2.5 (высокоточный) и т. д. 2. Пример технических характеристик рабочего колеса водяного насоса
Рабочее колесо центробежного насоса:
Модель: 80-65-160
Входной диаметр: 80 мм
Диаметр выхода: 65 мм
Диаметр крыльчатки: 160 мм
Расход: 50 м³/ч
Напор: 32м
Скорость: 2900rpm
Рабочее колесо открытого/закрытого типа: закрытое рабочее колесо предназначено для чистых жидкостей, открытое — для жидкостей с примесями.
3. Пример технических характеристик рабочего колеса вентилятора
Рабочее колесо центробежного вентилятора:
Диаметр: φ500 мм
Количество лезвий: 6-12
Объем воздуха: 2000-5000 м³ / ч
Полное давление: 800-1200 Па
Материал: оцинкованная сталь/алюминиевый сплав
4. Рабочее колесо турбины (например, паровой турбины)
Высота лопасти/длина хорды: Точно спроектировано с учетом газовой динамики.
Материал: высокотемпературный сплав (например, инконель).

Преимущества литья рабочих колес:

Высокая эффективность
Оптимизированная гидродинамическая конструкция (например, профиль лопатки, угол наклона и скручивание) максимизирует эффективность преобразования энергии и снижает турбулентность и кавитацию.
Типичные показатели: КПД рабочих колес водяных насосов превышает 90%, а КПД компрессоров авиационных двигателей превышает 85%.
Низкая вибрация и шум
Динамическая балансировка (остаточный дисбаланс <0.1 г·мм/кг) и модальный анализ предотвращают резонанс и снижают уровень рабочего шума (например, шум рабочего колеса центробежного вентилятора <75 дБ).
Широкая адаптивность к различным условиям эксплуатации
Обеспечивает стабильную работу при изменяющихся условиях расхода/давления (например, благодаря отсутствию «выступов» на поверхности центробежных крыльчаток).

Применение литья рабочих колес:

1. Энергетическая промышленность
(1) Газовая турбина/Паровая турбина
Применение: электростанции, судовые силовые установки.
Тип рабочего колеса: осевое/центробежное компрессорное рабочее колесо, лопатка турбины.
Характеристики: Высокотемпературные сплавы (например, Inconel 718, монокристаллические сплавы на основе никеля), устойчивые к температурам выше 1000°C.
Конструкция с воздушным охлаждением: лопатки содержат внутренние каналы охлаждения (3D-печать позволяет создавать сложные каналы для циркуляции воздуха).
Высокая скорость: частота вращения рабочего колеса газовых турбин для выработки электроэнергии достигает 3000–15000 об/мин.
(2) Водяная турбина (гидроэнергетика)
Тип: Рабочее колесо Фрэнсиса, Каплана, Пелтона
Требования:
Кавитационно-стойкий материал: нержавеющая сталь (06Cr13Ni4Mo) или покрытие из карбида вольфрама.
Крупномасштабные проекты: Рабочее колесо турбины «Три ущелья» имеет диаметр более 10 метров и весит 450 тонн. 2. Нефтехимическая промышленность
(1) Рабочее колесо центробежного насоса
Применение: Транспортировка сырой нефти, насосы для химических процессов.
Характеристики: Коррозионностойкие материалы: дуплексная нержавеющая сталь (2205), хастеллой (C276).
Герметизация: Закрытая конструкция рабочего колеса снижает утечки, КПД достигает 85–92%.
(2) Рабочее колесо компрессора (например, центробежного компрессора)
Применение: повышение давления природного газа, процессы переработки.
Характеристики: Высокая прочность и малый вес: Титановый сплав (Ti-6Al-4V) или нержавеющая сталь 17-4PH.
Высокое соотношение давлений: одноступенчатое соотношение давлений может достигать более 4:1 (например, по стандарту API 617).
3. Аэрокосмическая
(1) Рабочее колесо авиационного двигателя
Тип
Рабочее колесо компрессора (осевого/центробежного типа): алюминиевый сплав (передняя ступень), титановый сплав (задняя ступень).
Рабочее колесо турбины: лопатка из монокристаллического никеля (с отверстиями для пленочного охлаждения).
Характеристики: Экстремальная устойчивость к воздействию окружающей среды: высокие температуры (>1500°C), высокие нагрузки (центробежная сила превышает 100 000 g). Высокоточное изготовление: пятиосевая обработка на станке с ЧПУ, допуск на обработку поверхности лезвия ±0.03 мм.
4. Транспорт
(1) Рабочее колесо автомобильного турбокомпрессора
Материал: Высококремниевый алюминиевый сплав (например, A356-T6) или керамический композит (SiC).
Характеристики: Легкий вес: вес рабочего колеса <200 г, скорость вращения >200 000 об/мин.
5. Промышленное и гражданское строительство
(1) Рабочее колесо вентилятора системы отопления, вентиляции и кондиционирования воздуха (HVAC)
Тип: центробежный, осевой
Характеристики: Низкий уровень шума: конструкция лопастей с загнутыми назад лопастями, уровень шума <60 дБ (А).
Энергосбережение: комплексный коэффициент энергоэффективности двигателя EC + высокоэффективного рабочего колеса >8.0.

Технические характеристики/Основные особенности литья рабочих колес:

1. Общие технические характеристики рабочего колеса
Диаметр (наружный диаметр): максимальный наружный диаметр рабочего колеса (единица измерения: мм/дюйм), который напрямую влияет на расход и напор/давление.
Пример: φ200 мм, 8 дюймов
Количество лопаток: варьируется от 3 до 12, что влияет на эффективность и характеристики обрабатываемой жидкости.
Форма лопастей: лопасти с изгибом вперед, назад или радиальные лопасти, влияющие на характеристики работы.
Ширина входного/выходного отверстия: влияет на расход и скорость потока.
Материал: чугун, нержавеющая сталь (например, 304/316), бронза, пластик (PP/PVDF) и т. д.
Диаметр отверстия для вала: Размер, соответствующий приводному валу (например, φ25 мм, параметры шпоночного паза).
Класс балансировки: G6.3 (общего назначения), G2.5 (высокоточный) и т. д. 2. Пример технических характеристик рабочего колеса водяного насоса
Рабочее колесо центробежного насоса:
Модель: 80-65-160
Входной диаметр: 80 мм
Диаметр выхода: 65 мм
Диаметр крыльчатки: 160 мм
Расход: 50 м³/ч
Напор: 32м
Скорость: 2900rpm
Рабочее колесо открытого/закрытого типа: закрытое рабочее колесо предназначено для чистых жидкостей, открытое — для жидкостей с примесями.
3. Пример технических характеристик рабочего колеса вентилятора
Рабочее колесо центробежного вентилятора:
Диаметр: φ500 мм
Количество лезвий: 6-12
Объем воздуха: 2000-5000 м³ / ч
Полное давление: 800-1200 Па
Материал: оцинкованная сталь/алюминиевый сплав
4. Рабочее колесо турбины (например, паровой турбины)
Высота лопасти/длина хорды: Точно спроектировано с учетом газовой динамики.
Материал: высокотемпературный сплав (например, инконель).

Процесс производства отливок рабочих колес

Рабочее колесо является ключевым компонентом турбомашин (таких как насосы, вентиляторы, компрессоры, турбины и т. д.). Процесс его производства включает в себя множество этапов, таких как выбор материала, прецизионная обработка и контроль качества.

1. Выбор материала
При выборе рабочего колеса необходимо учитывать материалы, соответствующие условиям эксплуатации (температура, давление, коррозионная активность среды и т. д.). Металлические материалы: чугун, литая сталь, нержавеющая сталь (например, 304, 316), алюминиевый сплав, титановый сплав, никелевый сплав (для высокотемпературной среды) и др.

2. Производственный процесс
(1) Проектирование и моделирование
Используйте программное обеспечение САПР (например, SolidWorks, UG) для трехмерного проектирования, чтобы определить форму лопаток (скрученные лопатки, прямые лопатки и т. д.), углы входа/выхода, размеры каналов потока и т. д. Оптимизируйте характеристики потока жидкости с помощью моделирования CFD (вычислительной гидродинамики), чтобы обеспечить соответствие эффективности и характеристик кавитации стандартам.
(2) Подготовка пустого образца
Литье (подходит для сложных рабочих колес):
Литье в песчаные формы (низкая стоимость, мелкосерийное производство).
Точное литье (например, по выплавляемым моделям, для высокоточных рабочих колес).
Литье под давлением (лопасти из алюминиевых сплавов, крупномасштабное производство). Ковка (требования к высокой прочности): механическая обработка после штамповки, подходит для лопастей турбин высокого давления. Сварка/сборка: разъемные лопасти (например, лопатки больших вентиляторов) соединяются сваркой.
(3) Механическая обработка на станках с ЧПУ: Пятиосевые обрабатывающие центры с ЧПУ используются для обработки сложных криволинейных лопастей. Токарная обработка вращающихся деталей, таких как ступицы и отверстия для валов. Электроэрозионная обработка (ЭЭО): Обработка тонких структур из высокотвердых материалов (таких как титановые сплавы). Полировка и удаление заусенцев: Ручная или роботизированная полировка для уменьшения влияния шероховатости поверхности на эффективность работы жидкости.
(4) Термическая обработка и обработка поверхности. Термическая обработка: закалка и отпуск повышают твердость и усталостную прочность металлических рабочих колес. Обработка поверхности: напыление (например, покрытие из карбида вольфрама для повышения износостойкости). Гальваническое покрытие (защита от коррозии). Анодирование (рабочие колеса из алюминиевого сплава).
(5) Тест динамической балансировки
Вибрация рабочего колеса во время вращения регистрируется на динамическом балансировочном станке. Дисбаланс корректируется путем удаления или добавления грузов (например, противовесов), чтобы предотвратить поломку при работе на высоких скоростях.
(6) Проверка качества
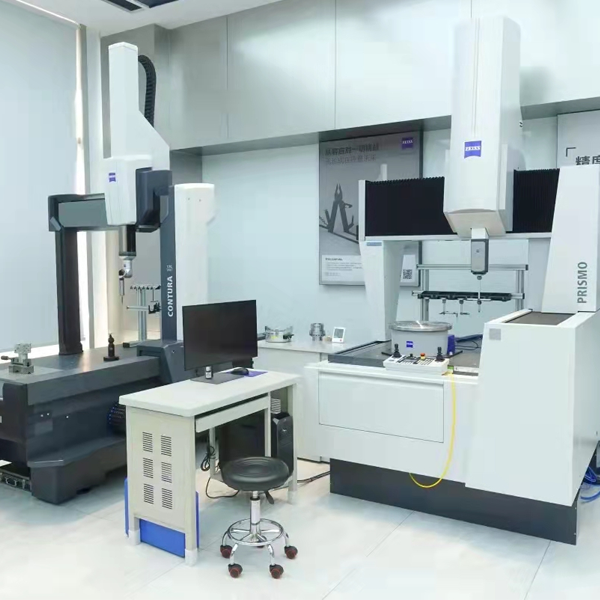
Контроль размеров: Координатно-измерительная машина (КИМ) проверяет ключевые размеры.
Неразрушающий контроль: для обнаружения внутренних дефектов используются рентгеновский и ультразвуковой контроль.
Эксплуатационные испытания: Моделирование реальных условий эксплуатации (расход, давление, эффективность).

Как осуществляется контроль качества литья рабочих колес на литейном заводе Shengrong.
Контроль сырья

Контроль сырья
Состав металлического материала:
Спектроскопический анализ гарантирует соответствие состава сплава стандартам (например, содержанию хрома и никеля в нержавеющей стали).
Для предотвращения хрупкости при высоких температурах или межкристаллитной коррозии необходимо строго контролировать содержание примесей (например, серы и фосфора).
Формовочный песок/формовочный материал (литье в песчаные формы):
Проверьте огнеупорность, проницаемость и прочность песка, чтобы избежать таких дефектов, как пористость и прилипание песка к отливке.

Контроль процесса литья

Качество и точность размеров пресс-форм/восковых моделей: Для обеспечения соответствия формы полости проекту необходимо проверить пресс-формы с помощью координатно-измерительной машины (КИМ).
Качество поверхности: поверхность восковой модели или формы должна быть свободна от трещин и заусенцев, чтобы предотвратить дефекты поверхности отливки.
Температура плавления: Запишите кривую температуры плавления, чтобы избежать перегрева (приводящего к образованию крупных зерен) или недогрева (недостаточной текучести).
Раскисление и дегазация: Добавьте раскислитель (например, алюминиевую проволоку) и используйте аргон для дегазации, чтобы уменьшить пористость в отливке.
Чрезмерное охлаждение может легко вызвать турбулентность и попадание газа, в то время как слишком медленная скорость охлаждения может привести к закрытию холодных труб.
Температуру заливки следует регулировать в зависимости от материала (например, приблизительно 1500-1600 °C для нержавеющей стали).
Регулировка скорости охлаждения:
Чрезмерно быстрое охлаждение может привести к остаточным напряжениям или трещинам, что потребует корректировки технологического процесса (например, выдержки и медленного охлаждения).
Время удаления песка: Преждевременное удаление песка может легко привести к деформации отливки; его следует проводить после полного охлаждения отливки.

Контроль постобработки литья

Удаление и резка песка
Чистота внутренней полости: Убедитесь в отсутствии остатков песка между каналом потока и лопастями (можно проверить с помощью эндоскопа).
Удаление выступающих частей: После резки отшлифуйте лезвия до плоской поверхности, чтобы избежать концентрации напряжений.
Термическая обработка: отжиг/термическая обработка (крыльчатки из нержавеющей стали):
Устранить литейные напряжения и гомогенизировать микроструктуру (например, путем закалки в воде при температуре 1050-1100 °C).
Измерение твердости: измерение твердости по Бринеллю или Роквеллу для обеспечения соответствия проектным требованиям.
Управление обработкой
Позиционирование базовой линии: Перед обработкой необходимо откалибровать базовую линию, чтобы избежать асимметрии лезвия из-за отклонения при зажиме.
Точность профиля лезвия: После пятиосевой обработки отклонение поверхности лезвия измеряется с помощью трехмерной координатной системы (обычно требуется, чтобы оно составляло ≤0.1 мм).
Равномерность толщины стенки: ультразвуковой толщиномер используется для контроля критически важных участков (например, основания лопатки) с целью предотвращения локального истончения.

Испытания материалов и эксплуатационных характеристик

Рентгеновский контроль: выявляет внутренние дефекты, такие как пористость, усадка и включения (оцениваются в соответствии со стандартами ASTM E).
Ультразвуковой контроль: подходит для обнаружения внутренних трещин или расслоений в толстостенных рабочих колесах.
Капиллярный контроль (КП): проверка на наличие дефектов поверхности (таких как трещины и микроотверстия).
Магнитопорошковый контроль (МПТ) (для ферромагнитных материалов): позволяет обнаруживать дефекты поверхности и приповерхностного слоя.
Испытания на соответствие размерным и геометрическим допускам
Основные размеры:
Наружный диаметр рабочего колеса, диаметр ступицы, угол крепления лопастей и т. д.
Геометрические допуски: биение торцевой поверхности, радиальное биение (обычно ≤ 0.05 мм).
Отклонение угла между лопастями (влияет на баланс жидкости).
Тест динамической балансировки
Класс балансировки: согласно стандарту ISO 1940, обычно требуется G2.5-G6.3 (например, для рабочих колес насосов обычно требуется G6.3).
Шероховатость поверхности: Ra ≤ 3.2 мкм (чрезмерная шероховатость увеличивает сопротивление жидкости). Покрытие/гальваническое покрытие: испытание в солевом тумане для проверки коррозионной стойкости (например, рабочие колеса из нержавеющей стали должны пройти 48-часовое испытание в нейтральном солевом тумане).

×

Почему стоит выбрать литейный завод Shengrong?

1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.

2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.

3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.

4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!

Наш главный партнер в области литья чугуна и стали.

Узнайте, как мы гарантируем качество деталей из чугуна.

проверка

Спектрометр для анализа химических элементов

Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.

Проверка механических свойств

Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость

Трехкоординатная измерительная машина

Проверка размеров, внешнего вида и структуры.

Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.

упаковка и доставка

Упаковка и доставка

Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

литейный цех

О литейном заводе Shengrong

Литейный завод мирового класса по производству чугуна

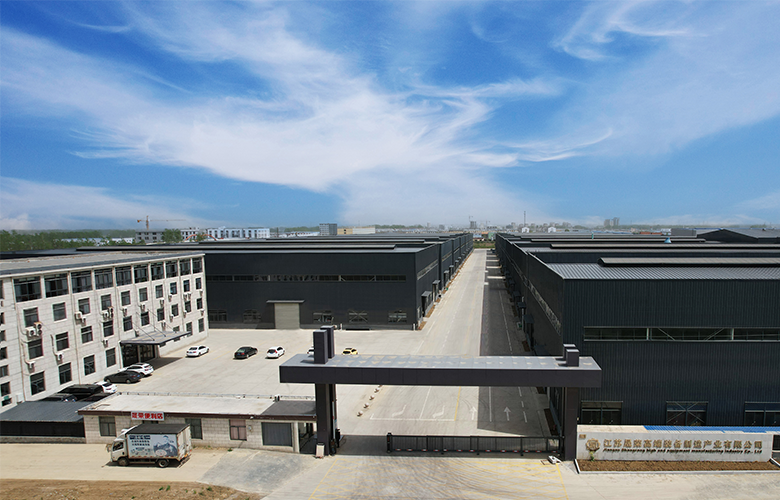
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

Пожалуйста, включите JavaScript в вашем браузере, чтобы заполнить эту форму.

КОНТАКТ

Свяжитесь с нами