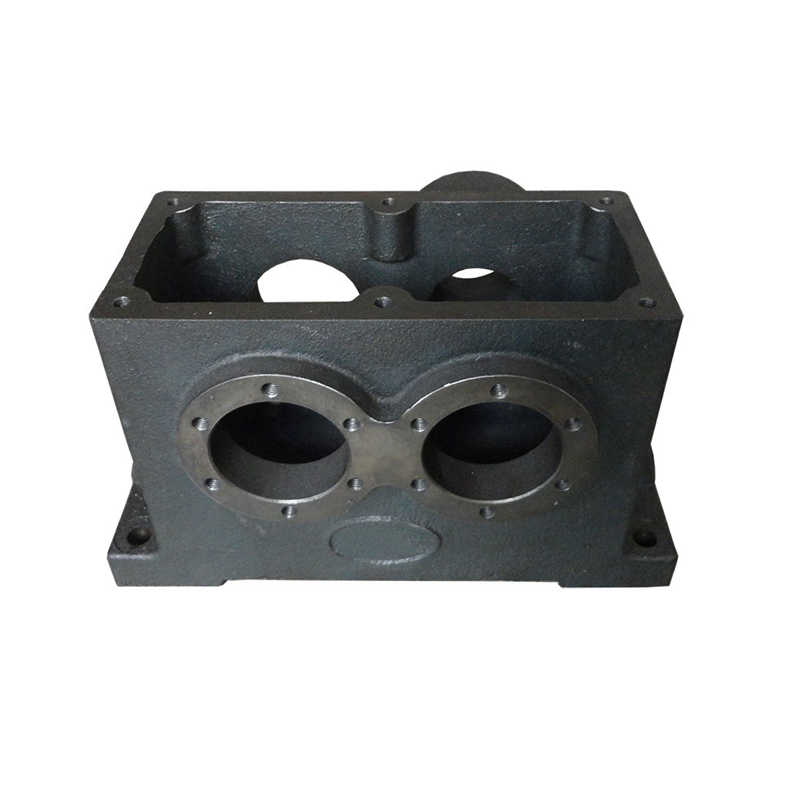
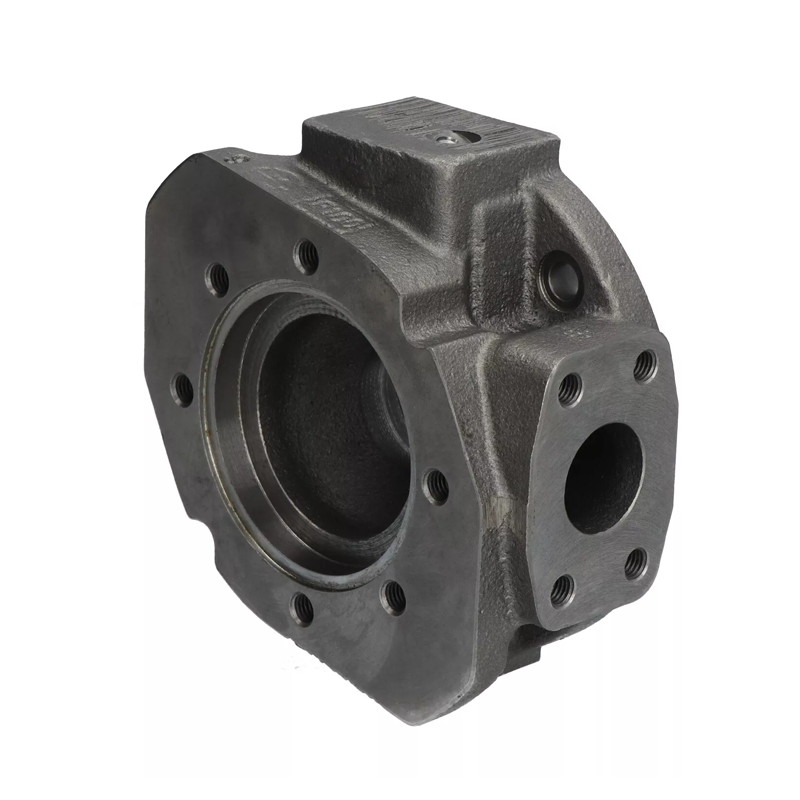
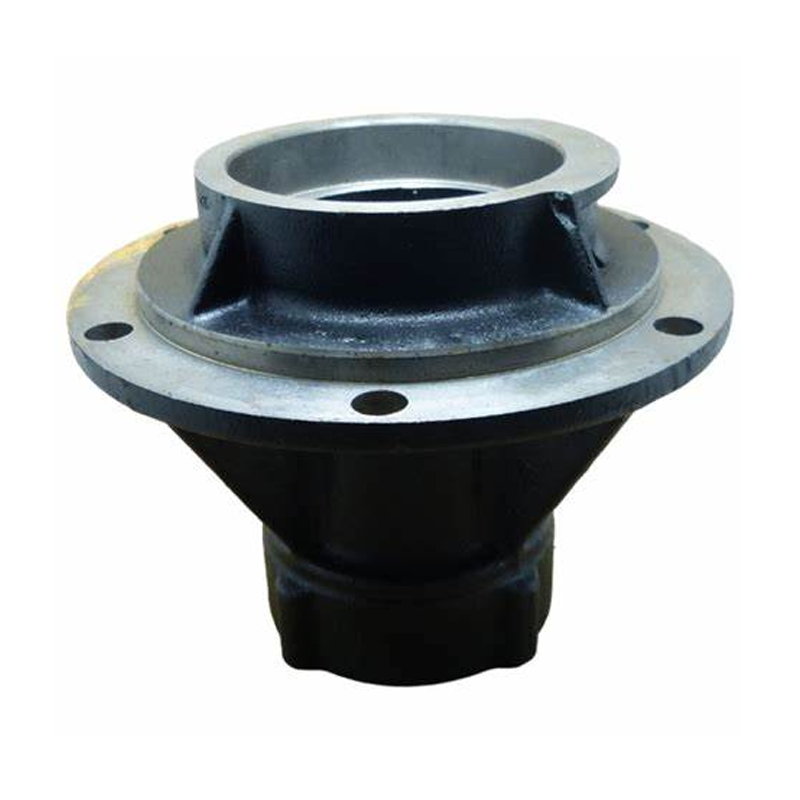
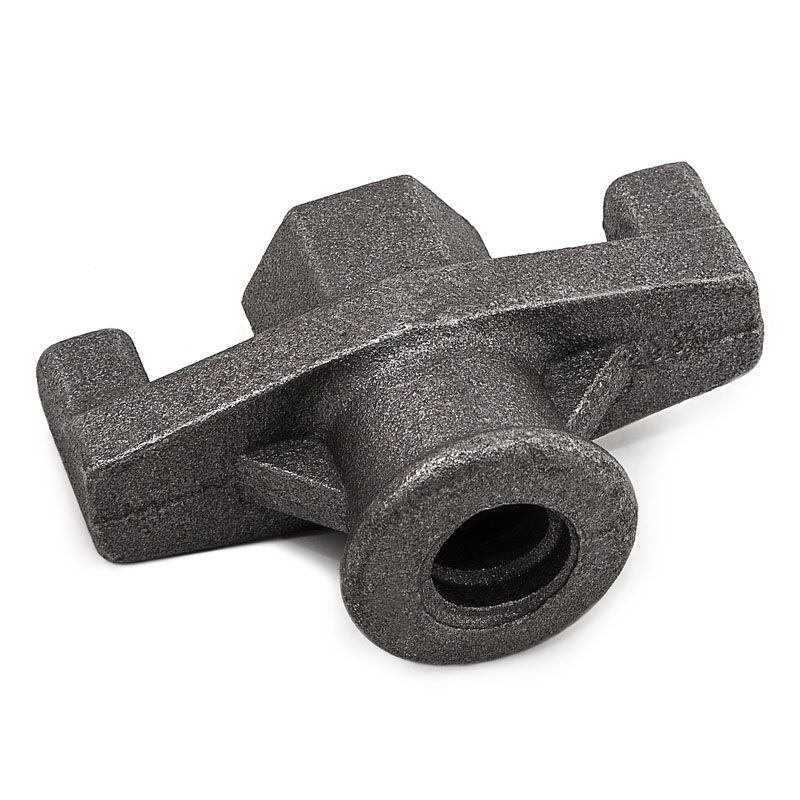
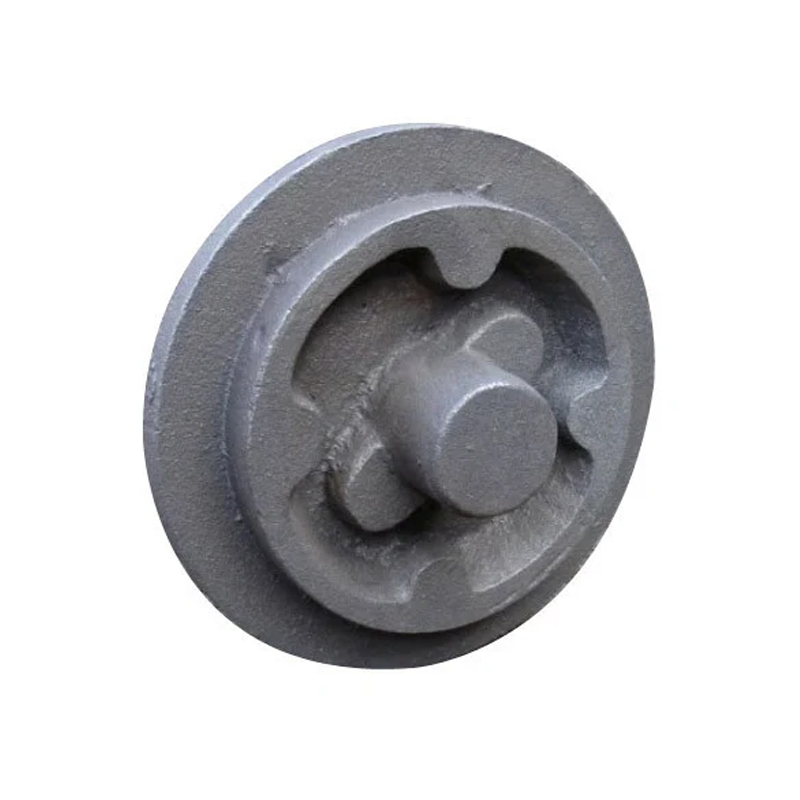


Что может производить литейный завод Jiangsu Shengrong?
Серый чугун/Китайский стандарт (GB/T 9439): HT100, HT150, HT200, HT250, HT300, HT350
Международный стандарт (ISO 185): G150, G250, G350
Американский стандарт (ASTM A48): Класс 20, Класс 30, Класс 40
Высокопрочный чугун/шипованный чугун
Китайский стандарт (GB/T 1348): QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2
Международный стандарт (ISO 1083): EN-GJS-400-15, EN-GJS-600-3 и т. д.
Американский стандарт (ASTM A536): 60-40-18, 80-55-06 и т. д.
Преимущества литья из обработанного чугуна Shengrong
1. Высокая прочность и износостойкость.
Оптимизация состава (например, разумный контроль содержания углерода и кремния) и процесса термической обработки (например, отжиг и нормализация) позволяют улучшить прочность на растяжение и твердость.
2. Отличные литейные характеристики
Обладает хорошей текучестью, позволяет заполнять сложные формы и формировать тонкие стенки или изящные конструкции (например, цилиндры двигателей, корпуса гидравлических клапанов).
Низкая усадка (около 1% для серого чугуна), что уменьшает образование усадочных отверстий и трещин.
3. Высокая точность размеров и качество поверхности.
При использовании высокоточного литья (например, по выплавляемым моделям, смоляному песку) допуск может достигать уровня CT6-8 (стандарт ISO), а шероховатость поверхности Ra≤6.3 мкм. Это снижает затраты на последующую механическую обработку и подходит для массового производства.
4. Хорошая амортизация и режущие характеристики.
Графитовая структура (особенно чешуйчатый графит) способна поглощать вибрации, а коэффициент демпфирования в 6-10 раз выше, чем у стали, что делает её подходящей для оснований станков. Обладает умеренной твердостью (HB170-240), малым износом инструмента и высокой эффективностью обработки.
5. Коррозия и термостойкость.
Добавление таких элементов, как Cr, Ni и Cu (например, высококремниевого чугуна, содержащего 14-18% Si), позволяет повысить устойчивость к окислению кислотами, щелочами или высокими температурами (рабочая температура может достигать 800℃).
6. Однородная и плотная внутренняя структура
Металлографическое исследование показывает, что морфология графита соответствует стандарту (например, степень сфероидизации ≥90%), матрица не содержит карбидов на границах зерен, а пористость составляет <1%.
7. Экономичность и надежность
Стоимость на 20-30% ниже, чем у литой стали, а для обеспечения отсутствия внутренних дефектов используется неразрушающий контроль (ультразвук, рентген), что увеличивает срок службы более чем на 30%.
Применение механизированного литья из чугуна
Станина/направляющая станка: Серый чугун (HT250, HT300) часто используется для изготовления основных конструктивных деталей крупных станков, обладая хорошими амортизационными свойствами, износостойкостью и высокой жесткостью, что позволяет снизить вибрацию при обработке.
Шестерни/кулачки: Ковкий чугун (QT600-3, QT700-2) после термообработки может заменить некоторые детали из кованой стали, что обеспечивает более низкую стоимость и повышенную усталостную прочность.
Гидравлические детали, такие как корпус гидравлического клапана и корпус насоса, изготавливаются из уплотненного червеобразного чугуна.
Детали двигателя: Блок цилиндров и головка цилиндров в основном изготавливаются из высокопрочного серого чугуна (HT250) или легированного чугуна (содержащего хром, медь), обладающего превосходной устойчивостью к термической усталости.
Тормозная система: В тормозных дисках/барабанах часто используется перлитный серый чугун, обладающий хорошим теплоотводом и стабильным коэффициентом трения.
Детали шасси: для поворотных кулаков и рычагов подвески используется высокопрочный чугун (QT400-18), обладающий как прочностью, так и вязкостью.
Трубопроводная система: трубы из высокопрочного чугуна (DN80-DN2600) заменяют традиционные трубы из серого чугуна, обладая высокой устойчивостью к давлению, сейсмостойкостью и сроком службы более 50 лет.
Крышки люков/водоотводные решетки: отливки из стали QT500-7 устойчивы к коррозии и имеют класс несущей способности EN124 D400.
Компоненты ветроэнергетических установок: Крупные ступицы из высокопрочного чугуна (QT350-22L) должны обладать ударной вязкостью при низких температурах ≥12 Дж при -20 °C.
Коленчатый вал двигателя внутреннего сгорания: сталь QT800-2 имеет предел прочности на растяжение 800 МПа после изотермической закалки, сопоставимый с кованой сталью.
Коррозионностойкие детали: Высококремнистый чугун (содержащий 14.5% Si) используется для химических насосов и клапанов и устойчив к кислотной и щелочной коррозии.
Детали, предназначенные для высоких температур: для горелок котлов используется среднекремний-молибденовый чугун (Si4%-Mo1%), устойчивый к окислению при температуре 750°C.
Технические возможности
Преимущества литья из обработанного чугуна Shengrong
1. Высокая прочность и износостойкость.
Оптимизация состава (например, разумный контроль содержания углерода и кремния) и процесса термической обработки (например, отжиг и нормализация) позволяют улучшить прочность на растяжение и твердость.
2. Отличные литейные характеристики
Обладает хорошей текучестью, позволяет заполнять сложные формы и формировать тонкие стенки или изящные конструкции (например, цилиндры двигателей, корпуса гидравлических клапанов).
Низкая усадка (около 1% для серого чугуна), что уменьшает образование усадочных отверстий и трещин.
3. Высокая точность размеров и качество поверхности.
При использовании высокоточного литья (например, по выплавляемым моделям, смоляному песку) допуск может достигать уровня CT6-8 (стандарт ISO), а шероховатость поверхности Ra≤6.3 мкм. Это снижает затраты на последующую механическую обработку и подходит для массового производства.
4. Хорошая амортизация и режущие характеристики.
Графитовая структура (особенно чешуйчатый графит) способна поглощать вибрации, а коэффициент демпфирования в 6-10 раз выше, чем у стали, что делает её подходящей для оснований станков. Обладает умеренной твердостью (HB170-240), малым износом инструмента и высокой эффективностью обработки.
5. Коррозия и термостойкость.
Добавление таких элементов, как Cr, Ni и Cu (например, высококремниевого чугуна, содержащего 14-18% Si), позволяет повысить устойчивость к окислению кислотами, щелочами или высокими температурами (рабочая температура может достигать 800℃).
6. Однородная и плотная внутренняя структура
Металлографическое исследование показывает, что морфология графита соответствует стандарту (например, степень сфероидизации ≥90%), матрица не содержит карбидов на границах зерен, а пористость составляет <1%.
7. Экономичность и надежность
Стоимость на 20-30% ниже, чем у литой стали, а для обеспечения отсутствия внутренних дефектов используется неразрушающий контроль (ультразвук, рентген), что увеличивает срок службы более чем на 30%.
Применение механизированного литья из чугуна
Станина/направляющая станка: Серый чугун (HT250, HT300) часто используется для изготовления основных конструктивных деталей крупных станков, обладая хорошими амортизационными свойствами, износостойкостью и высокой жесткостью, что позволяет снизить вибрацию при обработке.
Шестерни/кулачки: Ковкий чугун (QT600-3, QT700-2) после термообработки может заменить некоторые детали из кованой стали, что обеспечивает более низкую стоимость и повышенную усталостную прочность.
Гидравлические детали, такие как корпус гидравлического клапана и корпус насоса, изготавливаются из уплотненного червеобразного чугуна.
Детали двигателя: Блок цилиндров и головка цилиндров в основном изготавливаются из высокопрочного серого чугуна (HT250) или легированного чугуна (содержащего хром, медь), обладающего превосходной устойчивостью к термической усталости.
Тормозная система: В тормозных дисках/барабанах часто используется перлитный серый чугун, обладающий хорошим теплоотводом и стабильным коэффициентом трения.
Детали шасси: для поворотных кулаков и рычагов подвески используется высокопрочный чугун (QT400-18), обладающий как прочностью, так и вязкостью.
Трубопроводная система: трубы из высокопрочного чугуна (DN80-DN2600) заменяют традиционные трубы из серого чугуна, обладая высокой устойчивостью к давлению, сейсмостойкостью и сроком службы более 50 лет.
Крышки люков/водоотводные решетки: отливки из стали QT500-7 устойчивы к коррозии и имеют класс несущей способности EN124 D400.
Компоненты ветроэнергетических установок: Крупные ступицы из высокопрочного чугуна (QT350-22L) должны обладать ударной вязкостью при низких температурах ≥12 Дж при -20 °C.
Коленчатый вал двигателя внутреннего сгорания: сталь QT800-2 имеет предел прочности на растяжение 800 МПа после изотермической закалки, сопоставимый с кованой сталью.
Коррозионностойкие детали: Высококремнистый чугун (содержащий 14.5% Si) используется для химических насосов и клапанов и устойчив к кислотной и щелочной коррозии.
Детали, предназначенные для высоких температур: для горелок котлов используется среднекремний-молибденовый чугун (Si4%-Mo1%), устойчивый к окислению при температуре 750°C.
Технические возможности
Производственный процесс литья клапанов Shengrong в основном включает следующие этапы:
1. Разработка технологического процесса и подготовка пресс-формы.
3D-моделирование и симуляция: разработка 3D-модели на основе конструкции корпуса клапана, использование программного обеспечения для моделирования литья (например, MAGMA, ProCAST) для моделирования процесса заполнения и затвердевания, а также оптимизация системы литников и конструкции стояка.
Изготовление пресс-форм: используются металлические формы (например, чугунные или стальные) или песчаные формы с покрытием. Для сложных конструкций могут использоваться песчаные формы, изготовленные методом 3D-печати (например, с помощью технологии SLS).
2. Выбор материала и плавка
Требования к материалам: серый чугун HT250, HT300 или высокопрочный чугун (QT450-10).
Контроль процесса плавки:
При выплавке в электропечах или вагранках строго контролируется содержание углеродного эквивалента (УЭ), серы и фосфора.
Ковкий чугун необходимо сфероидизировать (с помощью магния или сплава редкоземельных элементов) и инокулировать.
Температура плавки чугуна обычно составляет 1500-1550℃.
3. Формование и изготовление стержней
Литье в песчаные формы (основной процесс):
Формование в песчаные формы с использованием смолы (фурановой или фенольной смолы): высокая точность, подходит для небольших и средних партий.
Форма для литья в песчаные формы с покрытием: высокое качество поверхности, подходит для изготовления сложных тонкостенных корпусов клапанов.
Изготовление керна: для создания керна из песчаника с внутренней полостью используется метод горячего или холодного керноотделения, при этом керновый песок должен обладать высокой степенью измельчения (во избежание трудностей с очисткой).
4. Заливка и затвердевание
Проектирование системы заливки:
Система открытой заливки (например, заливка снизу) уменьшает турбулентность и предотвращает образование шлаковых включений и воздушных пустот.
Установите стояки и чиллеры таким образом, чтобы обеспечить последовательное затвердевание и избежать образования усадочных полостей и усадки.
Параметры заливки:
Температура заливки чугуна: 1350-1400℃ (регулируется в зависимости от толщины стенки).
Скорость заливки должна быть стабильной, чтобы избежать захвата газа.
5. Охлаждение и сброс песка
Контролируемое охлаждение: отливка медленно охлаждается в песчаной форме (особенно толстостенная часть) для снижения остаточных напряжений.
Вибрационная заливка песка: отливка и песчаная форма разделяются с помощью вибрационного оборудования во избежание механических повреждений.
6. Очистка и последующая обработка
Демонтаж заливочного стояка: используйте шлифовальный круг или гидравлический штамповочный станок.
Дробеструйная обработка/дробеструйная очистка: удаление поверхностного песка и окалины.
Термическая обработка:
Серый чугун: отжиг для снятия внутренних напряжений (изоляция при 500-550℃ и медленное охлаждение).
Ковкий чугун: нормализация или закалка + отпуск для повышения прочности.
Опорная поверхность для обработки: обеспечивает позиционную привязку для последующей обработки на станке с ЧПУ.
7. Проверка качества
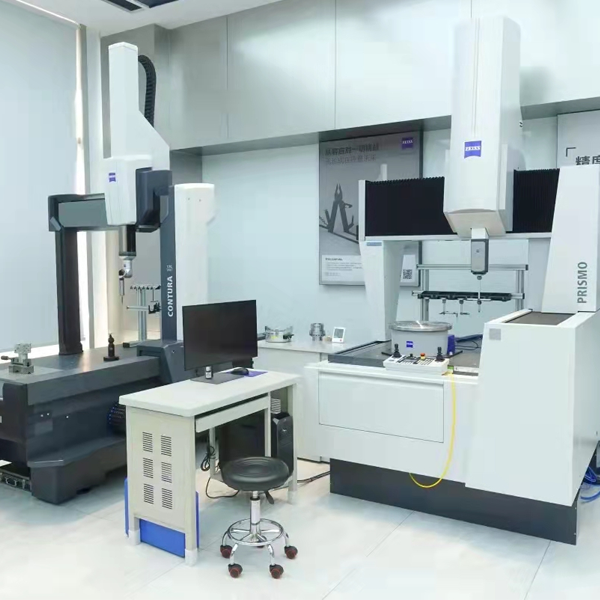
Контроль размеров: трехкоординатное измерение (КИМ) расстояния между отверстиями и плоскостности.
Неразрушающий контроль:
Рентгеновское или ультразвуковое обнаружение дефектов (внутренних повреждений).
Капиллярный контроль (поверхностные трещины).
Испытание под давлением: проведите испытание герметичности канала потока в корпусе клапана под давлением воздуха или гидравлическим давлением.
8. Обработка поверхности и предотвращение коррозии
Фосфатирование или чернение: улучшение коррозионной стойкости.
Применение антикоррозионного масла: упаковка и доставка антикоррозионного масла.
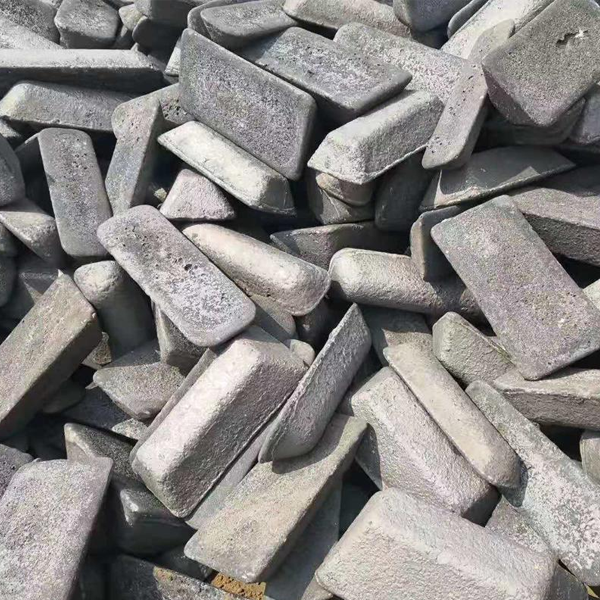
Контроль сырья
Используйте спектрометр для контроля состава расплава (C, Si, Mn, P, S и т. д.) в режиме реального времени, чтобы обеспечить соответствие стандартам (например, HT250: C 3.0-3.3%, Si 1.8-2.2%).
Для высокопрочного чугуна необходимо контролировать остаточное содержание магния (0.03-0.06%) и редкоземельных элементов. Раскисление: добавление алюминия или кремний-кальциевого сплава для уменьшения пористости.
Сфероидизация: для высокопрочного чугуна используется метод штамповки или метод подачи проволоки (степень сфероидизации ≥ 90%). Точность формы: оптимизация системы заливки и питателя с помощью 3D-моделирования (программное обеспечение ProCAST/Magma), смещение разъемной поверхности ≤ 0.2 мм. Смоляной песок: прочность на растяжение ≥ 1.2 МПа, влажность ≤ 4%.
Вспенивание по выплавляемым моделям: гранулы пенополистирола (EPS) предварительно вспененные, плотность 0.018-0.022 г/см³. Контроль температуры: серый чугун 1300-1400°F, высокопрочный чугун 1350-1420°F, контроль расхода заливки 0.5-1.0 кг/с. Пористость: воздухопроницаемость формовочного песка ≥80, вакуумирование перед заливкой (вспенивание по выплавляемым моделям). Усадка: добавление закаленного чугуна в толстостенную форму, объем стояка ≥30% от площади компенсации усадки.
Контроль процесса плавления
Серый чугун: температура в печи 1450–1500℃, температура разливки 1300–1350℃.
Ковкий чугун: температура в печи 1500–1550℃ (способствует реакции сфероидизации).
Углеродный эквивалент (CE): корректируется в зависимости от толщины стенки отливки (серый чугун CE = 3.9~4.3%), для толстостенных деталей используется нижний предел, чтобы предотвратить образование крупных графитовых включений.
Контроль содержания серы и фосфора: для получения высокопрочного чугуна требуется содержание серы ≤0.02% (слишком высокое содержание влияет на скорость сфероидизации).
Предварительное определение состава в печи: спектральный анализ быстро определяет состав, а термический анализатор прогнозирует морфологию графита.
Обработка инокулятом (серый чугун/ковкий чугун):
Модулятор (например, сплав редкоземельных элементов с содержанием магния 5-8%) добавляется в количестве 1.0-1.5%.
Содержание остаточного магния контролируется на уровне 0.03–0.06%, а содержание остаточного редкоземельного элемента — ≤0.02% (слишком высокое содержание может привести к образованию шлаковых включений).
Проектирование системы литья:
Избегайте турбулентности (например, при заливке снизу) и уменьшите количество включений окислительного шлака.
Время литья: медленная заливка для толстостенных деталей и быстрая заливка для тонкостенных деталей (для предотвращения образования холодной изоляции).
Скорость охлаждения: влажность формовочного песка составляет ≤5% (влажный формовочный песок), и необходимо контролировать долю отвердителя в смоляном песке.
Токарная обработка: обработка наружной окружности и торцевой поверхности, особое внимание следует уделять измельчению стружки (для высокопрочного чугуна необходимо учитывать контроль стружки).
Фрезерование: для уменьшения силы резания используйте фрезу со спиральной кромкой.
Сверление: используйте твердосплавное сверло, чтобы избежать образования нароста на кромке (соответственно увеличьте скорость).
Шлифовка: для чугуна высокой твердости (например, белого чугуна) необходимо выбрать подходящий шлифовальный круг (например, круг из кубического нитрида бора).
Спектроскопический анализ (ОЭС, рентгенофлуоресцентный анализ): Быстрое определение содержания основных элементов, таких как C, Si, Mn, P, S и др., подходит для экспресс-анализа перед печью.
Анализатор углерода и серы: Точное определение содержания углерода и серы.
Предел прочности на растяжение: определяется по результатам испытания на растяжение (например, для серого чугуна HT250 предел прочности на растяжение составляет ≥250 МПа).
Испытание на твердость: оценка ударной вязкости и способности к пластической деформации.
Металлографический анализ структуры: для оценки качества чугуна под микроскопом изучаются морфология графита, структура матрицы и дефекты. Морфология графита:
Серый чугун: чешуйчатый графит (предпочтительно распределение типа А).
Ковкий чугун: сфероидальный графит (степень сфероидизации ≥80% соответствует требованиям).
Неразрушающий контроль (НК)
Выявление внутренних дефектов (поры, усадка, трещины и т. д.) и поверхностных дефектов:
Магнитопорошковый контроль (МП): используется для обнаружения трещин на поверхности или вблизи поверхности (применимо только к ферромагнитным материалам).
Контроль размеров и геометрических допусков: трехмерная координатно-измерительная машина (КИМ).
Штангенциркуль, микрометр, профилометр:
Специальная проверка дефектов литья.
Усадка и пористость, шлаковые включения и песчаные поры, металлографическое исследование или анализ трещин, холодная сварка и недостаточная заливка:
Визуальный или капиллярный контроль.
1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.
2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.
3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.
4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!
Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.
Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость
Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.
Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .
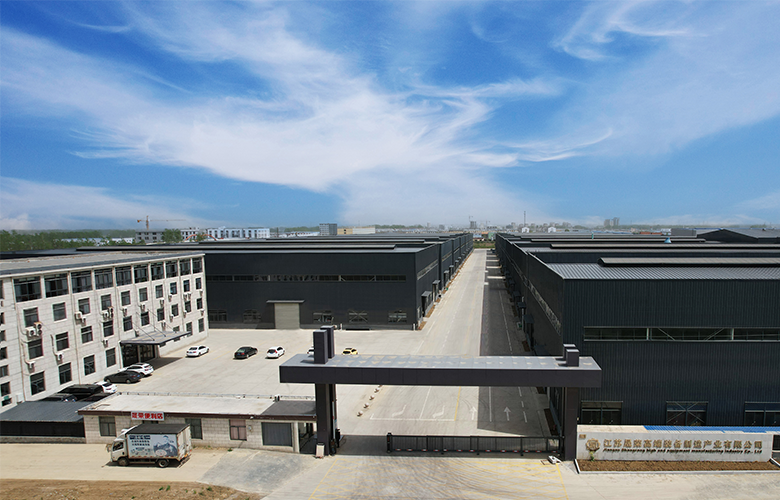
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.
КОНТАКТ
Свяжитесь с нами