моторное литье

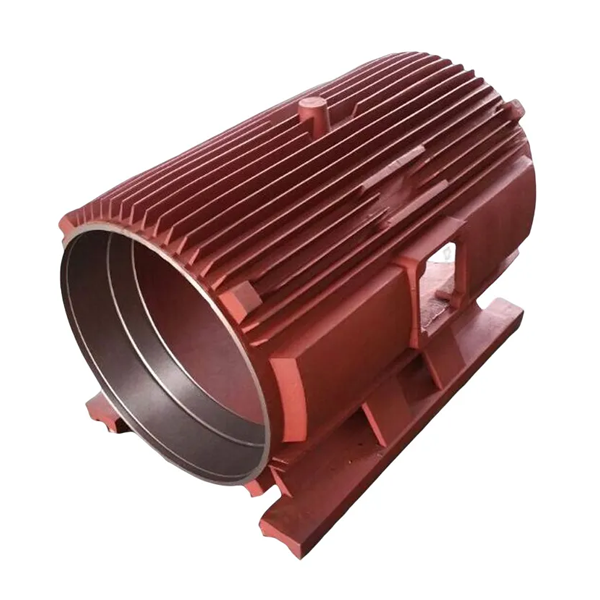
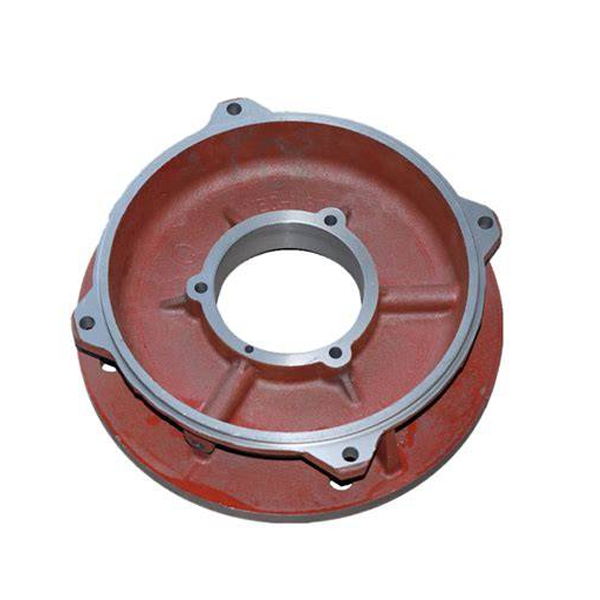
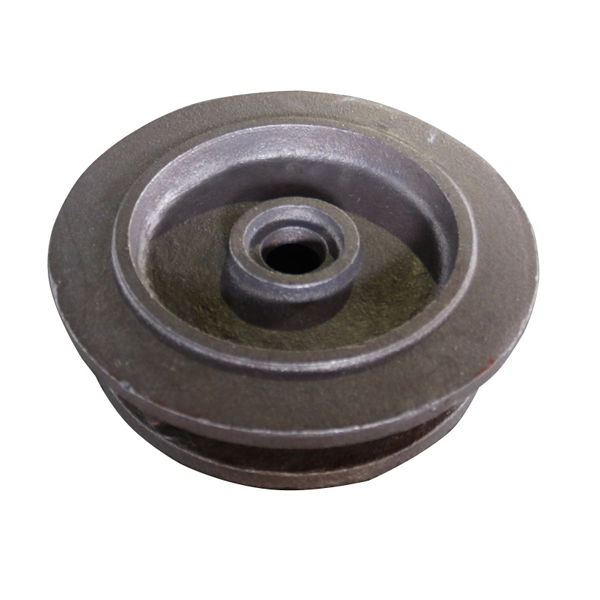
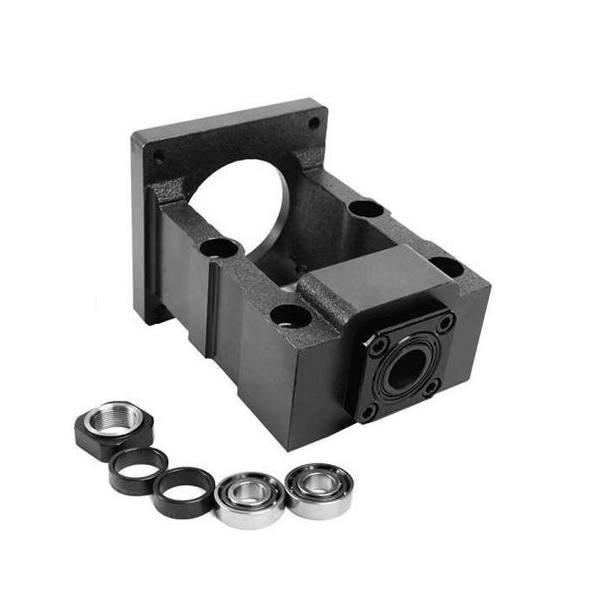
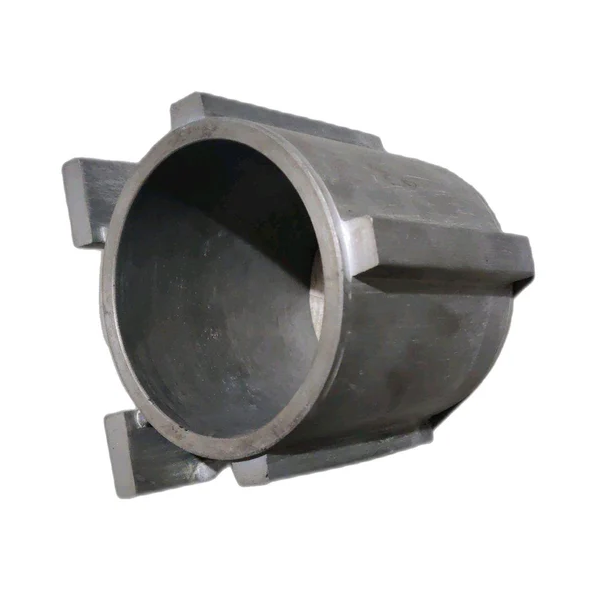
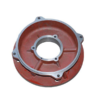
Компания Jiangsu Shengrong специализируется на производстве литых деталей для электродвигателей. Эти детали используются для поддержки, защиты и передачи в конструкциях электродвигателей. К таким деталям относятся: основание/корпус, торцевая крышка, посадочное место подшипника, крышка вентилятора.

Материал: серый чугун (HT150, HT200 и др.) или высокопрочный чугун (QT400-15, QT500-7 и др.). Наши чугунные детали отличаются высокой точностью, износостойкостью, низкой ценой и быстрой доставкой, и пользуются большим спросом у клиентов.

Material: Cast iron HT250/GG25/HT300/GG30/QT450-10/GGG45

Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348

Размеры и вес: согласно чертежу.

Преимущества литья двигателей:
Применение литья под давлением:
Технические характеристики литья двигателя:

1. Гибкое проектирование сложных конструкций.
Процесс литья позволяет создавать сложные конструкции (такие как ребра теплоотвода, внутренние полости и оболочки специальной формы) за один проход, сокращая количество последующих этапов обработки. Многофункциональные компоненты (например, опоры подшипников и монтажные фланцы) могут быть отлиты в единое целое, что повышает целостность конструкции и сокращает количество этапов сборки.
2. Оптимизация свойств материала
Высокопрочные материалы: обычно используются чугун (HT250, высокопрочный чугун) или алюминиевые сплавы, с учетом как прочности, так и легкости, для удовлетворения различных требований к нагрузке.
3. Экономическая эффективность: Стоимость одной детали значительно снижается при крупномасштабном литье, что подходит для стандартизированного производства двигателей.
Сокращение трудозатрат на механическую обработку: технология снижает количество отходов материала и время последующей обработки.
4. Механические свойства и долговечность
Высокая жесткость: вся конструкция отливки способна выдерживать электромагнитные воздействия и механические вибрации, снижая риск деформации.
Износостойкость и коррозионная стойкость: Адаптивность к условиям окружающей среды повышается за счет обработки поверхности (например, напыления и гальванического покрытия), что делает материал пригодным для работы в суровых условиях (например, при наличии влаги и пыли).
5. Быстрое прототипирование: Литье в формы позволяет обеспечить высокоскоростное производство, особенно для моделей двигателей с большими объемами заказов. Стабильность размеров: Современные технологии литья (такие как литье под высоким давлением и прецизионное литье в песчаные формы) обеспечивают однородность деталей и снижают количество ошибок при сборке.

Основные компоненты приложения
Корпус/основание двигателя: защищает внутренние компоненты (статор, ротор и т. д.), обеспечивает структурную поддержку и отвод тепла.
Материал: чугун (HT250, QT450), алюминиевый сплав (легкий, с хорошим теплоотводом).
Технологический процесс: литье в песчаные формы (для сложных конструкций) или литье под высоким давлением (для массового производства).
Торцевая крышка: высокоточная для обеспечения надежной посадки подшипника, ударопрочная и герметичная.
Материал: чугун, алюминиевый сплав или литая сталь (для тяжелых двигателей).
Технология изготовления ротора/статора: в некоторых маломощных двигателях используются литые алюминиевые роторы; корпуса статора часто изготавливаются из чугуна.
Конструкция компонентов для отвода тепла: литые радиаторы (например, корпуса из алюминиевого сплава) повышают эффективность охлаждения.
Другие конструктивные элементы, такие как опоры подшипников, клеммные коробки, фланцы и т. д.
Промышленные электродвигатели: высокоэффективные двигатели серии Y и YE3 часто имеют корпуса из чугуна.
Новые энергетические транспортные средства: корпуса из алюминиевого сплава, изготовленные методом литья под давлением (например, двигатели Tesla).
Двигатели для бытовых приборов: в небольших асинхронных двигателях часто используются торцевые крышки из алюминиевого сплава.
Ветроэнергетика/гидроэнергетика: крупные стальные отливки поддерживают тяжелые конструкции генераторов.

Технические возможности

Преимущества литья двигателей:

1. Гибкое проектирование сложных конструкций.
Процесс литья позволяет создавать сложные конструкции (такие как ребра теплоотвода, внутренние полости и оболочки специальной формы) за один проход, сокращая количество последующих этапов обработки. Многофункциональные компоненты (например, опоры подшипников и монтажные фланцы) могут быть отлиты в единое целое, что повышает целостность конструкции и сокращает количество этапов сборки.
2. Оптимизация свойств материала
Высокопрочные материалы: обычно используются чугун (HT250, высокопрочный чугун) или алюминиевые сплавы, с учетом как прочности, так и легкости, для удовлетворения различных требований к нагрузке.
3. Экономическая эффективность: Стоимость одной детали значительно снижается при крупномасштабном литье, что подходит для стандартизированного производства двигателей.
Сокращение трудозатрат на механическую обработку: технология снижает количество отходов материала и время последующей обработки.
4. Механические свойства и долговечность
Высокая жесткость: вся конструкция отливки способна выдерживать электромагнитные воздействия и механические вибрации, снижая риск деформации.
Износостойкость и коррозионная стойкость: Адаптивность к условиям окружающей среды повышается за счет обработки поверхности (например, напыления и гальванического покрытия), что делает материал пригодным для работы в суровых условиях (например, при наличии влаги и пыли).
5. Быстрое прототипирование: Литье в формы позволяет обеспечить высокоскоростное производство, особенно для моделей двигателей с большими объемами заказов. Стабильность размеров: Современные технологии литья (такие как литье под высоким давлением и прецизионное литье в песчаные формы) обеспечивают однородность деталей и снижают количество ошибок при сборке.

Применение литья под давлением:

Основные компоненты приложения
Корпус/основание двигателя: защищает внутренние компоненты (статор, ротор и т. д.), обеспечивает структурную поддержку и отвод тепла.
Материал: чугун (HT250, QT450), алюминиевый сплав (легкий, с хорошим теплоотводом).
Технологический процесс: литье в песчаные формы (для сложных конструкций) или литье под высоким давлением (для массового производства).
Торцевая крышка: высокоточная для обеспечения надежной посадки подшипника, ударопрочная и герметичная.
Материал: чугун, алюминиевый сплав или литая сталь (для тяжелых двигателей).
Технология изготовления ротора/статора: в некоторых маломощных двигателях используются литые алюминиевые роторы; корпуса статора часто изготавливаются из чугуна.
Конструкция компонентов для отвода тепла: литые радиаторы (например, корпуса из алюминиевого сплава) повышают эффективность охлаждения.
Другие конструктивные элементы, такие как опоры подшипников, клеммные коробки, фланцы и т. д.
Промышленные электродвигатели: высокоэффективные двигатели серии Y и YE3 часто имеют корпуса из чугуна.
Новые энергетические транспортные средства: корпуса из алюминиевого сплава, изготовленные методом литья под давлением (например, двигатели Tesla).
Двигатели для бытовых приборов: в небольших асинхронных двигателях часто используются торцевые крышки из алюминиевого сплава.
Ветроэнергетика/гидроэнергетика: крупные стальные отливки поддерживают тяжелые конструкции генераторов.

Технические характеристики литья двигателя:

Технические возможности

Процесс производства литых деталей для двигателей


1. Проектирование и изготовление пресс-форм.
3D-моделирование: Разработка литейных чертежей (таких как корпус, торцевая крышка, ротор и т. д.) в соответствии с требованиями к характеристикам двигателя, с учетом усадки, припуска на механическую обработку и т. д.
Изготовление пресс-форм: Обычно используются песчаные формы (деревянные/металлические), металлические формы или формы для литья по выплавляемым моделям; необходимо гарантировать точность размеров и качество поверхности форм.
2. Выбор материала и плавка
Материал: Обычно выбирают чугун (HT200/HT250), литой алюминий (ADC12) или литую сталь (например, ZG230-450) в зависимости от нагрузки двигателя и требований к теплоотводу.
Плавка:
Чугун: выплавляется в вагранке или электропечи для контроля содержания углерода и кремния.
Определение состава: Используйте спектрометр, чтобы убедиться, что состав расплава соответствует стандарту.
3. Процесс литья
Литье в песчаные формы (широко используемый метод):
Формование: Используйте формовочный песок (глиняный песок, смоляной песок) для изготовления верхней и нижней песочных коробок, а затем поместите форму, чтобы сформировать полость.
Изготовление стержней: Использование песчаных стержней для формирования внутренней полости отливки (например, каналов охлаждения).
Сборка песчаного керна и песочницы для обеспечения точного позиционирования.
Заливка: Контролируйте температуру (например, около 1300-1400℃ для чугуна) и скорость, чтобы избежать образования пор и холодных спаев.
4. Охлаждение и очистка
Охлаждение: естественное охлаждение или контролируемое охлаждение (для предотвращения деформации или образования трещин).
Удаление песка: Вибрация используется для удаления формовочного песка и извлечения отливки.
Очистка: Снимите разливочную головку, заусенцы и фрезы (шлифовка на шлифовальном круге или дробеструйная обработка).
5. Термическая обработка (при необходимости)
Отжиг/старение: устранение внутренних напряжений (особенно в чугунных деталях).
Закалка + отпуск: повышают твердость и ударную вязкость стальных отливок.
6. обработка
Токарная/фрезерная/сверлильная обработка: обработка ключевых сопрягаемых поверхностей, таких как посадочные места подшипников, торцевые поверхности, отверстия для винтов и т. д.
Динамическая балансировка: Для балансировки роторов необходимы испытания на динамическую балансировку.
7. Проверка качества
Контроль размеров: для проверки допусков по чертежам используются штангенциркули и трехкоординатные измерительные приборы.
Неразрушающий контроль: рентгеновский или ультразвуковой контроль для выявления внутренних дефектов (пор, усадки).
Эксплуатационные испытания: прочность на растяжение, твердость (например, с помощью твердомера Бринелля) и т. д.
8. Обработка поверхности и предотвращение коррозии
Покраска/электрофорез: антикоррозионная защита (особенно для двигателей, используемых на открытом воздухе).
Анодирование (алюминиевых деталей): повышает твердость поверхности и коррозионную стойкость.

Как осуществляется контроль качества литья двигателей на литейном заводе Shengrong.
Проверка внешнего вида

Проверка внешнего вида
Поверхностные дефекты: Проверьте наличие на поверхности отливки таких дефектов, как поры, усадочные отверстия, трещины, шлаковые включения, холодные спайки и т. д.
Качество поверхности: Оцените, соответствует ли шероховатость поверхности стандарту (например, значению Ra).
Целостность контура: проверьте наличие технологических проблем, таких как недостаточное заполнение, деформация или облой.
Инструменты: визуальный осмотр, увеличительное стекло, измеритель шероховатости поверхности.

Обнаружение размеров

Основные размеры: Используйте штангенциркули, микрометры и координатно-измерительные машины (КИМ), чтобы проверить, соответствуют ли ключевые детали, такие как отверстия для валов, монтажные поверхности и наружные размеры, допускам, указанным на чертежах.
Геометрические допуски: проверка плоскостности, округлости, соосности и т. д. (например, соответствие между торцевой крышкой и камерой подшипника).
Износ пресс-формы: Регулярно проверяйте, нет ли у пресс-формы отклонений в размерах из-за износа.

Внутреннее обнаружение дефектов

Внутреннее обнаружение дефектов
Рентгеновская/ультразвуковая дефектоскопия: обнаружение внутренних дефектов, таких как поры, усадка, трещины и т. д. (особенно подходит для важных несущих деталей).
Контроль методом проникновения (КП): используется для обнаружения микротрещин на поверхности (например, флуоресцентный или цветовой контроль методом проникновения).
Метод магнитопорошковой дефектоскопии (МПД): подходит для обнаружения дефектов вблизи поверхности ферромагнитных материалов.

Испытания материалов и эксплуатационных характеристик

Анализ химического состава: для определения состава материала (например, соответствует ли алюминий, чугун, медный сплав и т. д. стандартам) используется спектрометр (OES).
Механические свойства: испытание на прочность при растяжении, твердость (по Бринеллю/Роквеллу), относительное удлинение и т. д. (для изготовления образцов требуется отбор проб).
Металлографический анализ: Изучение микроструктуры (например, морфологии графита, размера зерен) для определения целесообразности процесса литья.

×

Почему стоит выбрать литейный завод Shengrong?

1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
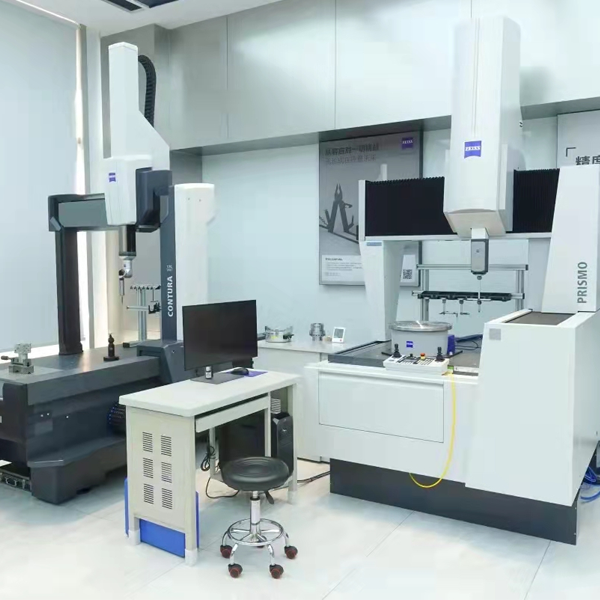
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.

2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.

3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.

4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!

Наш главный партнер в области литья чугуна и стали.

Узнайте, как мы гарантируем качество деталей из чугуна.

проверка

Спектрометр для анализа химических элементов

Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.

Проверка механических свойств

Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость

Трехкоординатная измерительная машина

Проверка размеров, внешнего вида и структуры.

Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.

упаковка и доставка

Упаковка и доставка

Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

литейный цех

О литейном заводе Shengrong

Литейный завод мирового класса по производству чугуна

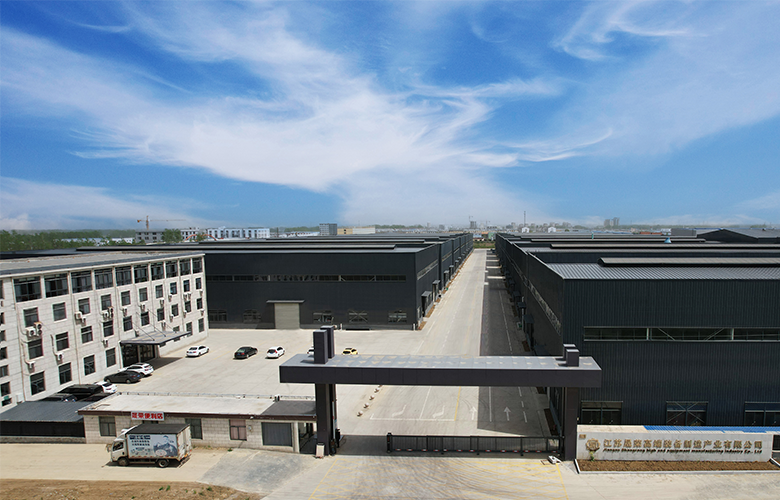
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.

Наша цель — предоставлять нашим клиентам лучшие решения в области чугунного литья.

Пожалуйста, включите JavaScript в вашем браузере, чтобы заполнить эту форму.

КОНТАКТ

Свяжитесь с нами