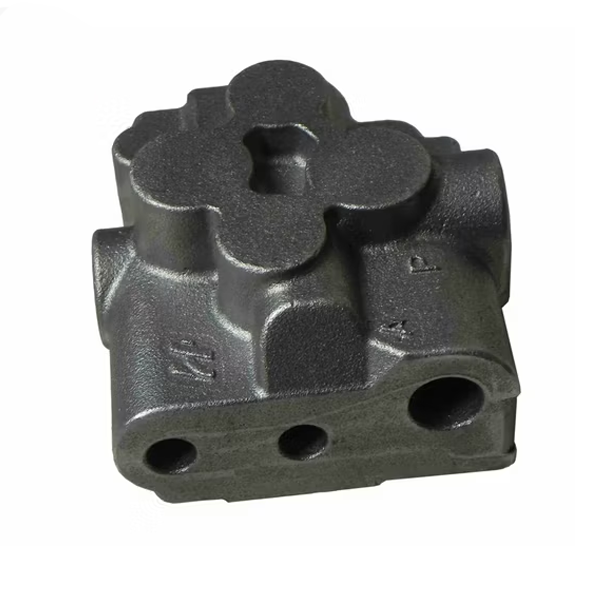
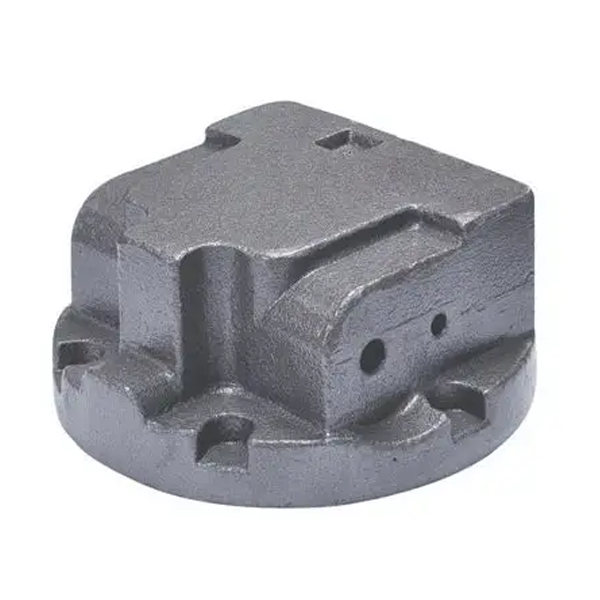
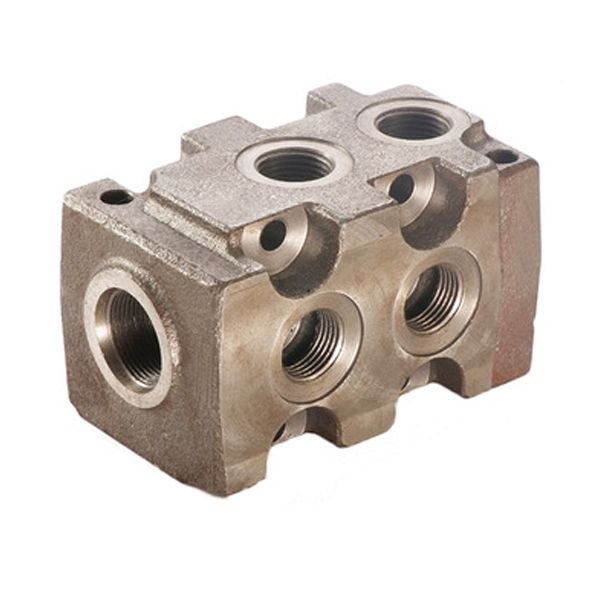
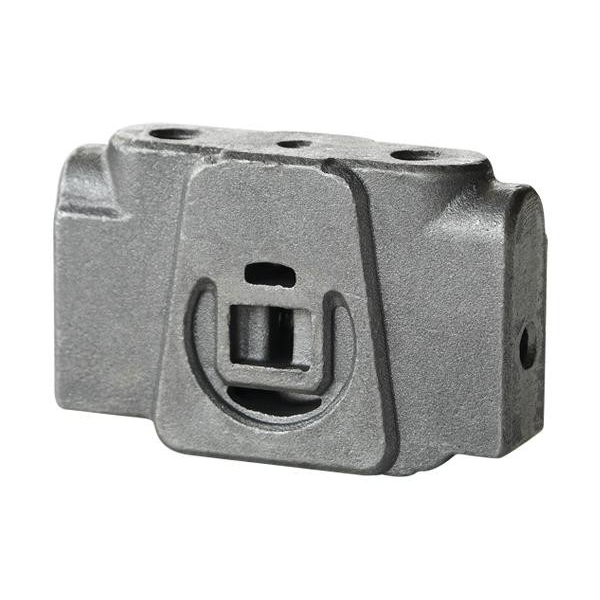
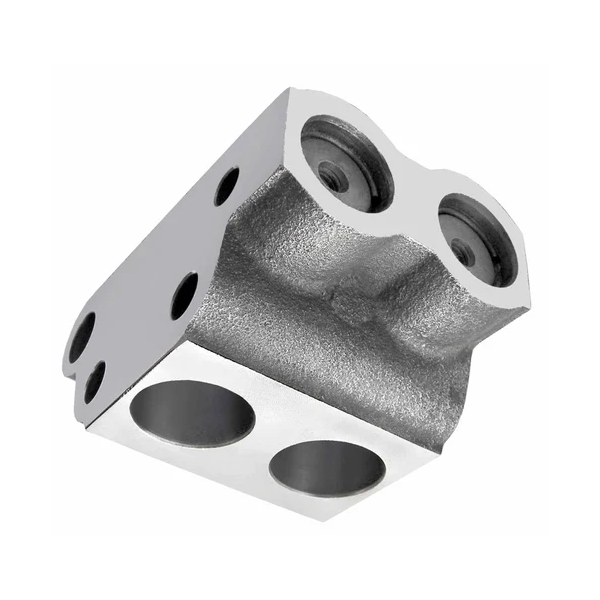


Завод по литью Jiangsu Shengrong Casting Factory строго контролирует качество литья корпусов гидравлических клапанов, обеспечивая высокую прочность, герметичность, устойчивость к давлению и длительный срок службы. Строгий контроль осуществляется на всех этапах процесса, от выбора материалов и проектирования до управления технологическим процессом.
Название: отливка клапана
Материал: Серый чугун HT250/GG25/HT300/GG30/QT450-10/GGG45
Стандарт/допуск: EN1561-2011/GB/T 9439/GB/T 1348
Размеры и вес: Изготовление на заказ по чертежу / 40 дней от пресс-формы до готовой продукции
Преимущества деталей клапанов, изготовленных методом литья компанией Shengrong.
1. Высокоточная обработка
Точность размеров: Точность обработки внутренних каналов, отверстий и уплотнительных поверхностей корпуса клапана высока (обычно достигает уровня микрон), что обеспечивает равномерный зазор между сердечником клапана и отверстием клапана и снижает внутреннюю утечку.
Качество обработки поверхности: Для снижения сопротивления потоку и предотвращения заклинивания клапана, вызванного скоплением частиц, канал потока и уплотнительная поверхность должны быть тщательно отполированы или отшлифованы (например, Ra≤0.4 мкм).
2. Превосходные материальные свойства
Высокопрочные материалы: высокопрочный чугун и легированная сталь (например, 42CrMo) обладают высокой устойчивостью к давлению, ударопрочностью и усталостной прочности.
Коррозионная стойкость: сквозное покрытие (никелирование, хромирование), химическая обработка (фосфатирование).
Термостойкость: Материал должен выдерживать высокие температуры гидравлического масла (от -30℃ до 120℃) без деформации.
3. Оптимизированная конструкция канала для потока
Низкое сопротивление потоку: форма канала обеспечивает плавный переход, снижая турбулентность и потери давления, а также повышая эффективность системы.
Конструкция, предотвращающая кавитацию: ключевые детали (например, дроссельные каналы) имеют специальные конструкции или подвергаются упрочняющей обработке для предотвращения повреждений от высокоскоростной жидкостной эрозии.
4. Надежная герметизация.
Многоступенчатая герметизация: сочетание уплотнительных колец, металлических или композитных уплотнений для обеспечения надежности статической и динамической герметизации.
Конструкция, предотвращающая загрязнение: встроенный фильтр или износостойкое покрытие для уменьшения износа уплотнительной поверхности частицами.
5. Строгие испытания на прочность.
Испытание на усталость: Имитация высокочастотного переключения (например, более миллиона циклов) для проверки срока службы.
Испытание на ударное давление: Выдерживает импульсное давление, более чем в 1.5 раза превышающее номинальное, без разрушения.
Применение деталей, отлитых из сплава клапанов
1. Промышленное оборудование
Применение: машины для литья под давлением, станки, машины для литья под давлением, штамповочное оборудование и т. д.
Функция: Благодаря координации работы распределительных клапанов, клапанов регулирования давления (например, перепускных клапанов) и клапанов регулирования расхода достигается точное регулирование давления, скорости вращения и последовательности действий.
2. Инженерная техника
Области применения: экскаваторы, погрузчики, краны, бульдозеры и т. д.
Функция: Группа многоходовых клапанов управляет комплексным действием нескольких исполнительных механизмов (например, скоординированной работой стрелы и ковша экскаватора), а чувствительный к нагрузке клапан обеспечивает распределение потока по требованию.
3. Сельскохозяйственная техника
Области применения: тракторы, комбайны, ирригационное оборудование.
Функция: Направляющий клапан управляет подъемом или рулевым управлением сельскохозяйственной техники, а предохранительный клапан защищает систему от перегрузки.
4. Автомобили и транспорт
Применение: тормозная система, гидроусилитель руля, автоматическая коробка передач.
Функция: электромагнитный клапан управляет направлением потока тормозной жидкости (например, в системе ABS), а пропорциональный клапан регулирует величину гидроусилителя руля.
5. Аэрокосмическая
Применение: шасси самолета, рулевое управление, топливная система.
Функция: Сервоклапаны обеспечивают высокоточное управление положением/скоростью, а корпуса клапанов, устойчивые к высокому давлению, адаптируются к экстремальным условиям эксплуатации.
6. Энергетика и тяжелая промышленность
Области применения: системы изменения шага лопастей для ветроэнергетики, нефтедобывающие платформы, металлургическое оборудование.
Назначение: Картриджные клапаны используются в системах с большим расходом и высоким давлением (например, в металлургических прессах), а предохранительные клапаны предотвращают разрыв трубопроводов.
7. Судостроение и морская техника
Области применения: судовые рулевые механизмы, якорные лебедки, оборудование для глубоководных операций.
Функциональность: Коррозионностойкие корпуса клапанов адаптированы к условиям морской воды, а пропорциональные клапаны обеспечивают бесступенчатую регулировку скорости.
8. Специальное оборудование
Области применения: пожарные машины, спасательная техника, военная техника.
Назначение: Взрывозащищенные клапаны используются в опасных средах, а клапаны быстрого реагирования отвечают требованиям реагирования в чрезвычайных ситуациях.
Технические возможности
Преимущества деталей клапанов, изготовленных методом литья компанией Shengrong.
1. Высокоточная обработка
Точность размеров: Точность обработки внутренних каналов, отверстий и уплотнительных поверхностей корпуса клапана высока (обычно достигает уровня микрон), что обеспечивает равномерный зазор между сердечником клапана и отверстием клапана и снижает внутреннюю утечку.
Качество обработки поверхности: Для снижения сопротивления потоку и предотвращения заклинивания клапана, вызванного скоплением частиц, канал потока и уплотнительная поверхность должны быть тщательно отполированы или отшлифованы (например, Ra≤0.4 мкм).
2. Превосходные материальные свойства
Высокопрочные материалы: высокопрочный чугун и легированная сталь (например, 42CrMo) обладают высокой устойчивостью к давлению, ударопрочностью и усталостной прочности.
Коррозионная стойкость: сквозное покрытие (никелирование, хромирование), химическая обработка (фосфатирование).
Термостойкость: Материал должен выдерживать высокие температуры гидравлического масла (от -30℃ до 120℃) без деформации.
3. Оптимизированная конструкция канала для потока
Низкое сопротивление потоку: форма канала обеспечивает плавный переход, снижая турбулентность и потери давления, а также повышая эффективность системы.
Конструкция, предотвращающая кавитацию: ключевые детали (например, дроссельные каналы) имеют специальные конструкции или подвергаются упрочняющей обработке для предотвращения повреждений от высокоскоростной жидкостной эрозии.
4. Надежная герметизация.
Многоступенчатая герметизация: сочетание уплотнительных колец, металлических или композитных уплотнений для обеспечения надежности статической и динамической герметизации.
Конструкция, предотвращающая загрязнение: встроенный фильтр или износостойкое покрытие для уменьшения износа уплотнительной поверхности частицами.
5. Строгие испытания на прочность.
Испытание на усталость: Имитация высокочастотного переключения (например, более миллиона циклов) для проверки срока службы.
Испытание на ударное давление: Выдерживает импульсное давление, более чем в 1.5 раза превышающее номинальное, без разрушения.
Применение деталей, отлитых из сплава клапанов
1. Промышленное оборудование
Применение: машины для литья под давлением, станки, машины для литья под давлением, штамповочное оборудование и т. д.
Функция: Благодаря координации работы распределительных клапанов, клапанов регулирования давления (например, перепускных клапанов) и клапанов регулирования расхода достигается точное регулирование давления, скорости вращения и последовательности действий.
2. Инженерная техника
Области применения: экскаваторы, погрузчики, краны, бульдозеры и т. д.
Функция: Группа многоходовых клапанов управляет комплексным действием нескольких исполнительных механизмов (например, скоординированной работой стрелы и ковша экскаватора), а чувствительный к нагрузке клапан обеспечивает распределение потока по требованию.
3. Сельскохозяйственная техника
Области применения: тракторы, комбайны, ирригационное оборудование.
Функция: Направляющий клапан управляет подъемом или рулевым управлением сельскохозяйственной техники, а предохранительный клапан защищает систему от перегрузки.
4. Автомобили и транспорт
Применение: тормозная система, гидроусилитель руля, автоматическая коробка передач.
Функция: электромагнитный клапан управляет направлением потока тормозной жидкости (например, в системе ABS), а пропорциональный клапан регулирует величину гидроусилителя руля.
5. Аэрокосмическая
Применение: шасси самолета, рулевое управление, топливная система.
Функция: Сервоклапаны обеспечивают высокоточное управление положением/скоростью, а корпуса клапанов, устойчивые к высокому давлению, адаптируются к экстремальным условиям эксплуатации.
6. Энергетика и тяжелая промышленность
Области применения: системы изменения шага лопастей для ветроэнергетики, нефтедобывающие платформы, металлургическое оборудование.
Назначение: Картриджные клапаны используются в системах с большим расходом и высоким давлением (например, в металлургических прессах), а предохранительные клапаны предотвращают разрыв трубопроводов.
7. Судостроение и морская техника
Области применения: судовые рулевые механизмы, якорные лебедки, оборудование для глубоководных операций.
Функциональность: Коррозионностойкие корпуса клапанов адаптированы к условиям морской воды, а пропорциональные клапаны обеспечивают бесступенчатую регулировку скорости.
8. Специальное оборудование
Области применения: пожарные машины, спасательная техника, военная техника.
Назначение: Взрывозащищенные клапаны используются в опасных средах, а клапаны быстрого реагирования отвечают требованиям реагирования в чрезвычайных ситуациях.
Технические возможности
Производственный процесс литья клапанов Shengrong в основном включает следующие этапы:
1. Разработка технологического процесса и подготовка пресс-формы.
3D-моделирование и симуляция: разработка 3D-модели на основе конструкции корпуса клапана, использование программного обеспечения для моделирования литья (например, MAGMA, ProCAST) для моделирования процесса заполнения и затвердевания, а также оптимизация системы литников и конструкции стояка.
Изготовление пресс-форм: используются металлические формы (например, чугунные или стальные) или песчаные формы с покрытием. Для сложных конструкций могут использоваться песчаные формы, изготовленные методом 3D-печати (например, с помощью технологии SLS).
2. Выбор материала и плавка
Требования к материалам: серый чугун HT250, HT300 или высокопрочный чугун (QT450-10).
Контроль процесса плавки:
При выплавке в электропечах или вагранках строго контролируется содержание углеродного эквивалента (УЭ), серы и фосфора.
Ковкий чугун необходимо сфероидизировать (с помощью магния или сплава редкоземельных элементов) и инокулировать.
Температура плавки чугуна обычно составляет 1500-1550℃.
3. Формование и изготовление стержней
Литье в песчаные формы (основной процесс):
Формование в песчаные формы с использованием смолы (фурановой или фенольной смолы): высокая точность, подходит для небольших и средних партий.
Форма для литья в песчаные формы с покрытием: высокое качество поверхности, подходит для изготовления сложных тонкостенных корпусов клапанов.
Изготовление керна: для создания керна из песчаника с внутренней полостью используется метод горячего или холодного керноотделения, при этом керновый песок должен обладать высокой степенью измельчения (во избежание трудностей с очисткой).
4. Заливка и затвердевание
Проектирование системы заливки:
Система открытой заливки (например, заливка снизу) уменьшает турбулентность и предотвращает образование шлаковых включений и воздушных пустот.
Установите стояки и чиллеры таким образом, чтобы обеспечить последовательное затвердевание и избежать образования усадочных полостей и усадки.
Параметры заливки:
Температура заливки чугуна: 1350-1400℃ (регулируется в зависимости от толщины стенки).
Скорость заливки должна быть стабильной, чтобы избежать захвата газа.
5. Охлаждение и сброс песка
Контролируемое охлаждение: отливка медленно охлаждается в песчаной форме (особенно толстостенная часть) для снижения остаточных напряжений.
Вибрационная заливка песка: отливка и песчаная форма разделяются с помощью вибрационного оборудования во избежание механических повреждений.
6. Очистка и последующая обработка
Демонтаж заливочного стояка: используйте шлифовальный круг или гидравлический штамповочный станок.
Дробеструйная обработка/дробеструйная очистка: удаление поверхностного песка и окалины.
Термическая обработка:
Серый чугун: отжиг для снятия внутренних напряжений (изоляция при 500-550℃ и медленное охлаждение).
Ковкий чугун: нормализация или закалка + отпуск для повышения прочности.
Опорная поверхность для обработки: обеспечивает позиционную привязку для последующей обработки на станке с ЧПУ.
7. Проверка качества
Контроль размеров: трехкоординатное измерение (КИМ) расстояния между отверстиями и плоскостности.
Неразрушающий контроль:
Рентгеновское или ультразвуковое обнаружение дефектов (внутренних повреждений).
Капиллярный контроль (поверхностные трещины).
Испытание под давлением: проведите испытание герметичности канала потока в корпусе клапана под давлением воздуха или гидравлическим давлением.
8. Обработка поверхности и предотвращение коррозии
Фосфатирование или чернение: улучшение коррозионной стойкости.
Применение антикоррозионного масла: упаковка и доставка антикоррозионного масла.
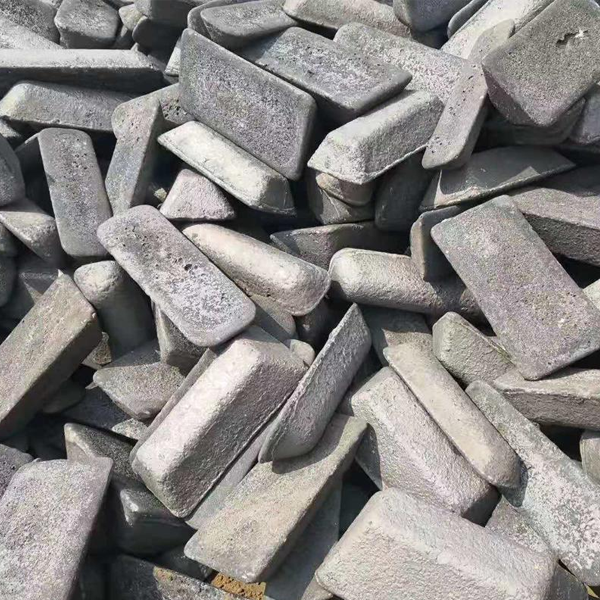
Контроль сырья
Используйте спектрометр для контроля состава расплава (C, Si, Mn, P, S и т. д.) в режиме реального времени, чтобы обеспечить соответствие стандартам (например, HT250: C 3.0-3.3%, Si 1.8-2.2%).
Для высокопрочного чугуна необходимо контролировать остаточное содержание магния (0.03-0.06%) и редкоземельных элементов. Раскисление: добавление алюминия или кремний-кальциевого сплава для уменьшения пористости.
Сфероидизация: для высокопрочного чугуна используется метод штамповки или метод подачи проволоки (степень сфероидизации ≥ 90%). Точность формы: оптимизация системы заливки и питателя с помощью 3D-моделирования (программное обеспечение ProCAST/Magma), смещение разъемной поверхности ≤ 0.2 мм. Смоляной песок: прочность на растяжение ≥ 1.2 МПа, влажность ≤ 4%.
Вспенивание по выплавляемым моделям: гранулы пенополистирола (EPS) предварительно вспененные, плотность 0.018-0.022 г/см³. Контроль температуры: серый чугун 1300-1400°F, высокопрочный чугун 1350-1420°F, контроль расхода заливки 0.5-1.0 кг/с. Пористость: воздухопроницаемость формовочного песка ≥80, вакуумирование перед заливкой (вспенивание по выплавляемым моделям). Усадка: добавление закаленного чугуна в толстостенную форму, объем стояка ≥30% от площади компенсации усадки.
Литье в песчаные формы:
Полимерный песок: высокая точность, подходит для мелкосерийного производства сложных деталей.
Песок с покрытием: гладкая поверхность, подходит для тонкостенных корпусов клапанов.
Используется для изготовления высокоточных корпусов клапанов малых размеров с целью сокращения последующей обработки.
При литье в песчаные формы стержень необходимо точно расположить (например, в канале потока), чтобы предотвратить эксцентриситет.
Плавка и разливка: строгий контроль температуры (1300-1400℃ для чугуна, 1500-1600℃ для литой стали) во избежание окисления и образования шлаковых включений.
Охлаждение и очистка: медленное охлаждение для снижения нагрузки, снятие разливочной головки после вибрации песка.
Термическая обработка: отжиг или нормализация для устранения внутренних напряжений; высокопрочному чугуну необходима сфероидизация.
Ключевые требования к процессу
(1) Черновая обработка: Быстро удалите излишки и оставьте 0.3-0.5 мм для чистовой обработки.
Оборудование: вертикальный/горизонтальный обрабатывающий центр (например, DMG MORI), портальный фрезерный станок.
Для обработки больших плоскостей используйте торцевую фрезу большого диаметра (φ80-120 мм), параметры резания:
Чугун: скорость резания 120-180 м/мин, подача 0.1-0.2 мм/зуб.
(2) Полуфабрикат
Устранение деформаций, возникающих при черновой обработке, и повышение точности размеров.
(3) Отделка: Основные требования:
Точность отверстия под клапан: уровень IT7 (допуск по диаметру ±0.015 мм), цилиндричность ≤0.01 мм.
Шероховатость поверхности: Ra0.8-1.6 мкм (для уплотнительной поверхности требуется Ra0.4 мкм).
Типичный процесс:
Используйте алмазный или кубический нитрид бора (CBN) расточный инструмент, микрорезка (глубина резания 0.05-0.1 мм).
Параметры точной расточки отверстия под чугунный клапан: скорость вращения 1500-2000 об/мин, подача 0.05-0.1 мм/об.
Шлифовка седел клапанов:
Для обработки конической уплотнительной ленты (например, с углом конуса 60°) используйте шаровую фрезу или специальную шлифовальную головку.
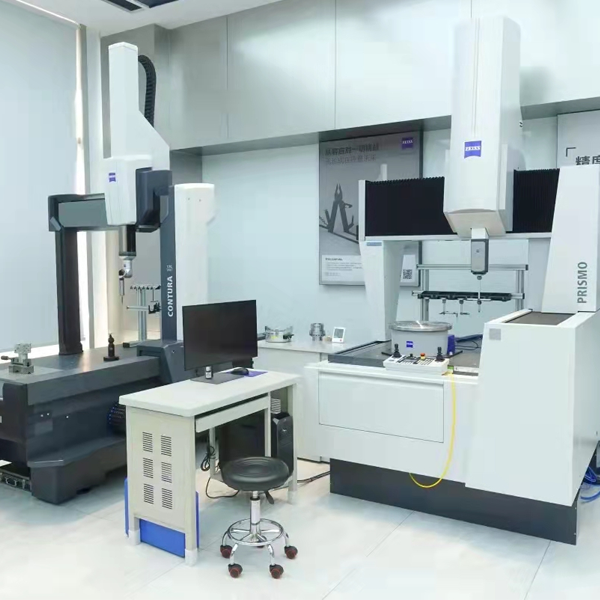
Рентгеновский контроль: обнаружение внутренних усадочных отверстий и трещин (в соответствии со стандартом ASTM E802).
Ультразвуковой контроль: используется, когда толщина стенки составляет ≥20 мм.
Испытание под давлением: в течение 5 минут при давлении, в 1.5 раза превышающем рабочее, без утечек. Координатно-измерительная машина (КИМ) определяет расстояние между отверстиями (±0.02 мм) и соосность (φ0.03 мм).
Пневматический измерительный прибор измеряет диаметр отверстия клапана (разрешение 0.001 мм).
Сердечник клапана собирается в имитационном режиме для проверки сопротивления переключения и герметичности (например, ≤10 мл/мин).
1: Передовые технологии и стандарты оборудования
Передовые технологии: литье в песчаные формы, прецизионное литье и литье по выплавляемым моделям. Размеры отливок соответствуют требованиям заказчика, вес от 0.5 кг до 10 000 кг.
Оборудование для автоматизации: Оснащено автоматизированными производственными линиями, интеллектуальными плавильными печами (среднечастотными/высокочастотными индукционными печами),
Контрольно-измерительное оборудование: оборудование для определения химического состава/спектрометра и механических свойств, трехкоординатная измерительная машина (КИМ), рентгеновский дефектоскоп, спектрометр, ультразвуковой контроль и другие высокотехнологичные методы контроля качества.
2:Система контроля качества
ISO 9001 (система менеджмента качества)
IATF 16949 (система управления качеством в автомобильной промышленности, например, для автомобильных деталей)
Стандарты ASTM/EN/JIS и другие международные стандарты на материалы.
3:Возможность настройки
Изготовление на заказ по чертежам заказчика: клиентам нужно оплатить только половину стоимости пресс-формы для разработки новых отливок. Время изготовления пресс-формы короткое, всего 20 дней, а время отливки — всего 10 дней. Механическая обработка — 10 дней.
Бесплатная экспресс-доставка образцов клиентам, серийное производство начинается после подтверждения соответствия образцов требованиям заказчика. Наша компания не требует от клиентов минимального объема заказа, предлагая широкий выбор продукции.
4:Конкурентные цены
Цены нашей компании очень конкурентоспособны в отрасли, а конкретная цена зависит от чертежа отливки и количества заказа заказчика. Добро пожаловать, обращайтесь за информацией!
Углерод, кремний, марганец, сера, фосфор, хром, никель, медь и другие элементы.
Предел прочности на растяжение, предел текучести, относительное удлинение, твердость, ударная вязкость
Трехкоординатный контроль, неразрушающий контроль, испытание под давлением и т. д.
Для защиты всех деталей от коррозии мы используем антикоррозийное масло или грунтовку, чтобы сохранить их в хорошем состоянии после длительной транспортировки. Для мелких деталей мы используем деревянные ящики и паллеты. Для крупных деталей – паллеты .
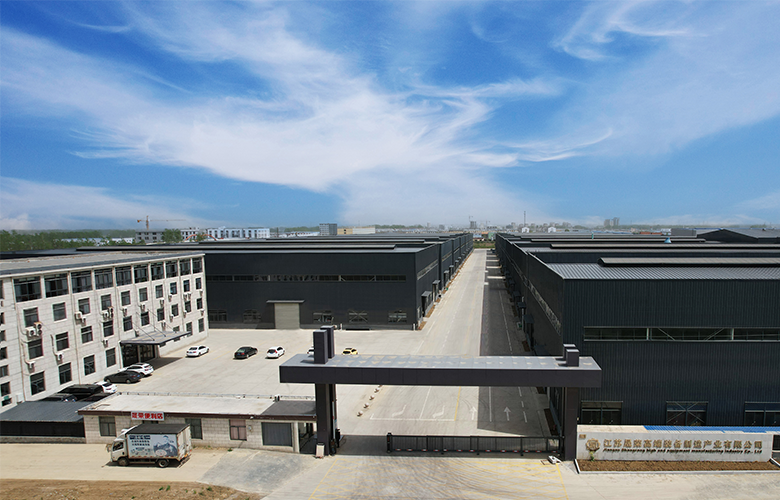
Компания Jiangsu Shengrong High end Equipment Manufacturing Industry Co., Ltd. — это профессиональный литейный завод по производству чугуна площадью около 26 000 квадратных метров, с инвестициями в 80 миллионов юаней. В его распоряжении среднечастотная печь, новая горизонтальная линия в Восточном Сеуле, горизонтальная линия для литья под давлением, автоматическая машина для микрокристаллического литья, смесители 40T и 20T, машина для изготовления стержней, дробеструйная машина, обрабатывающий центр, токарный станок для наклонных рельсов, пазовый станок, вертикальный токарный станок, токарный станок для плоских рельсов и другое оборудование. Имеется испытательное оборудование: спектрометр, машина для испытаний на растяжение, твердомер и др., а также химические лаборатории. Основная деятельность компании: производство механических деталей, автозапчастей, деталей промышленных насосов, подшипников и деталей трансмиссии. Основная деятельность компании: производство литья из стали QT450-12, 500-7, 600-3 в шаровых мельницах, а также литья из серого чугуна HT250, HT300, литой стали, нержавеющей стали и других материалов. С увеличением объёма производства, помимо основных заказов, компания расширяет свою деятельность, уделяя особое внимание переработке и обработке готовой продукции. В настоящее время в компании работает более 100 сотрудников, включая профессиональную управленческую команду и отдел разработки новых продуктов.
КОНТАКТ
Свяжитесь с нами