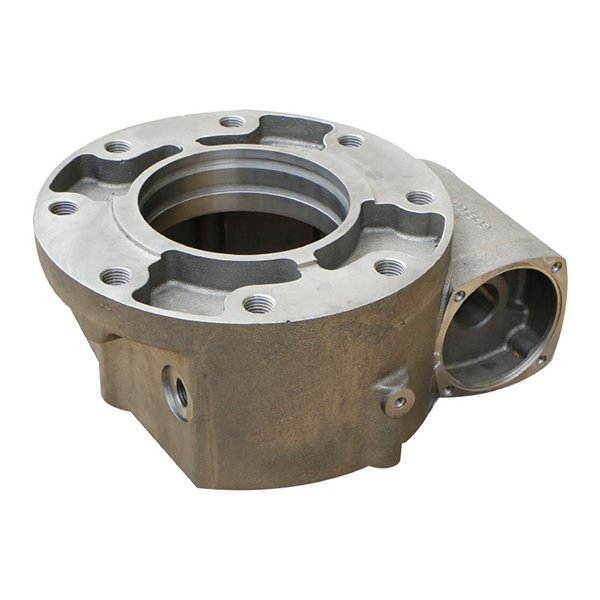
В литейной промышленности качество отливок, несомненно, является первостепенной задачей. Помимо различных характеристик отливок, качество внешнего вида также является важным показателем для принятия заказчиком. Гладкая и ровная поверхность отливки также имеет определенное значение для практического применения. В целом, улучшение качества поверхности чугунных деталей — это комплексный процесс, включающий контроль и оптимизацию во многих аспектах. Обычно мы проводим контроль качества по шести направлениям для улучшения качества поверхности отливок.
1. Выберите подходящий процесс литья.
Тип процесса: К распространенным процессам литья относятся литье в песчаные формы, литье по выплавляемым моделям, литье под давлением и т. д. Различные процессы литья по-разному влияют на качество поверхности чугунных деталей. Необходимо выбирать подходящий процесс в соответствии со специфическими требованиями и условиями конкретного отливочного изделия, чтобы снизить вероятность проблем на промежуточном этапе.
Оптимизация процесса: В процессе литья оптимизация параметров литья, таких как температура заливки, скорость заливки, скорость охлаждения и т. д., позволяет эффективно улучшить качество поверхности чугунных деталей. Это сложный этап процесса литья, проверяющий технические навыки и практический опыт персонала. Одновременно необходимо уделять внимание настройке литниковой системы и системы выпуска отработанного газа, чтобы избежать таких дефектов, как усадочные отверстия и пузырьки во время литья. Эти дефекты сначала ухудшают качество поверхности отливки, а затем оказывают значительное влияние на общие эксплуатационные характеристики.
2. Выбирайте высококачественные литейные материалы.
Выбор материалов: Для минимизации дефектов и примесей на поверхности отливки следует в первую очередь использовать высококачественное литейное сырье. Материалы низкого качества негативно влияют на внешний вид и эксплуатационные характеристики отливок. Иногда даже при идеальном выполнении всех этапов работы, некачественные материалы все равно могут вызывать проблемы с отливками. По возможности выбирайте качественное сырье, чтобы свести к минимуму вероятность возникновения проблем на начальном этапе.
Контроль качества материалов: Необходимо строго проверять и контролировать литейные материалы, чтобы гарантировать соответствие их химического состава, физических свойств и качества поверхности требованиям. Перед использованием литейных материалов можно применять различные методы контроля для проверки соответствия качества материалов требованиям. При обнаружении каких-либо проблем следует попытаться устранить их до начала производства отливок.
3. Усилить техническое обслуживание и управление литейным оборудованием.
Техническое обслуживание оборудования: Регулярная очистка и техническое обслуживание литейного оборудования, замена изнашиваемых деталей и обеспечение нормальной работы и точности оборудования.
Устранение неисправностей: При выходе оборудования из строя необходимо своевременно отремонтировать и заменить его, чтобы избежать ухудшения качества литья.
Помимо неопределенности в отношении сырья, оборудование для литья также является аспектом, который легко упустить из виду. Серьезные проблемы с оборудованием легко обнаружить, а мелкие легко пропустить. Регулярно проверяйте состояние оборудования, чтобы избежать любых неисправностей, негативно влияющих на эксплуатационные характеристики и внешний вид отливок.
4. Обработка поверхности
Механическая полировка: Использование полировальных инструментов и абразивных частиц для модификации поверхности отливки с целью придания ей более гладкости и однородности. Механическая полировка обычно включает в себя такие этапы, как грубая полировка, получистовая полировка и тонкая полировка. Необходимо выбрать соответствующие полировальные инструменты и параметры процесса.
Химическая полировка: для полировки отливок используются химические реагенты, в результате чего металл реагирует с химическими компонентами реагентов, растворяя шероховатые участки поверхности отливки. Химическая полировка обладает преимуществами высокой эффективности работы и большой обрабатываемой мощности, но необходимо уделять внимание соотношению химических реагентов и контролю времени полировки.
В большинстве случаев на поверхности отливок присутствуют небольшие дефекты. Для оптимизации поверхности обычно используются химические реагенты или механическое оборудование, при этом можно контролировать время и степень обработки.
5. Антикоррозийная обработка
Обработка методом чернения при комнатной температуре: После предварительной обработки (обезжиривание, удаление ржавчины и активация) чугунные детали подвергаются обработке методом чернения при комнатной температуре, что позволяет образовать на поверхности отливок плотную пленку черного оксида, улучшая антикоррозионные свойства и внешний вид отливок.
Другие методы защиты от коррозии: В зависимости от условий эксплуатации и требований к отливкам, для повышения коррозионной стойкости и декоративности отливок могут быть выбраны фосфатирование, никелирование и другие методы защиты от коррозии.
Необходимо также уделять внимание сохранности отливок. Если в процессе хранения возникнут проблемы с внешним видом, это повлияет на конечную поставку.
6. Контроль качества и тестирование.
Контроль технологического процесса: В процессе литья необходимо усилить контроль качества и тестирование, своевременно выявлять и устранять проблемы, а также обеспечивать соответствие качества поверхности отливок требованиям.
Испытания готовой продукции: Проведение многоугловых испытаний и оценки готовых отливок, включая качество поверхности, точность размеров, внутреннее качество и т. д., для обеспечения соответствия качества отливок стандартам.
Для улучшения качества поверхности чугунных деталей необходимо повсеместно применять концепцию «профилактика прежде всего, комплексное управление», а также систематически снижать количество дефектов поверхности за счет повышения чистоты материала, уточнения параметров процесса, поддержания оборудования в исправном состоянии и строгого контроля процесса. Для решения конкретных проблем (таких как воздушные полости, прилипание песка и холодные спайки) необходимо учитывать характеристики и причины дефектов, уделять приоритетное внимание решению основных противоречий и постепенно оптимизировать весь процесс управления.