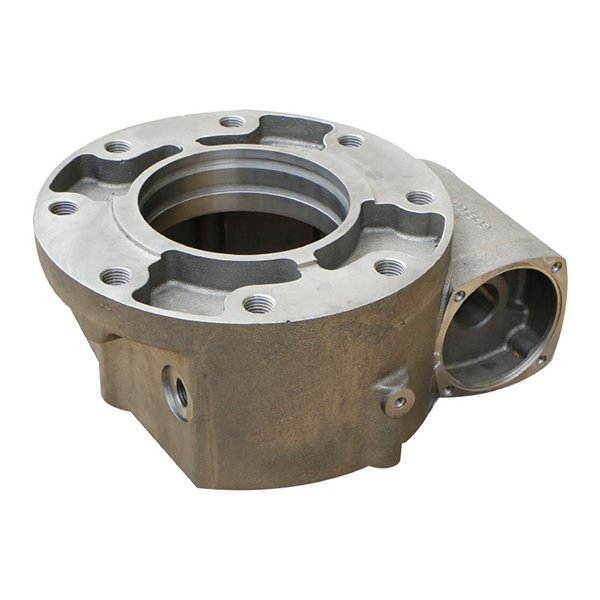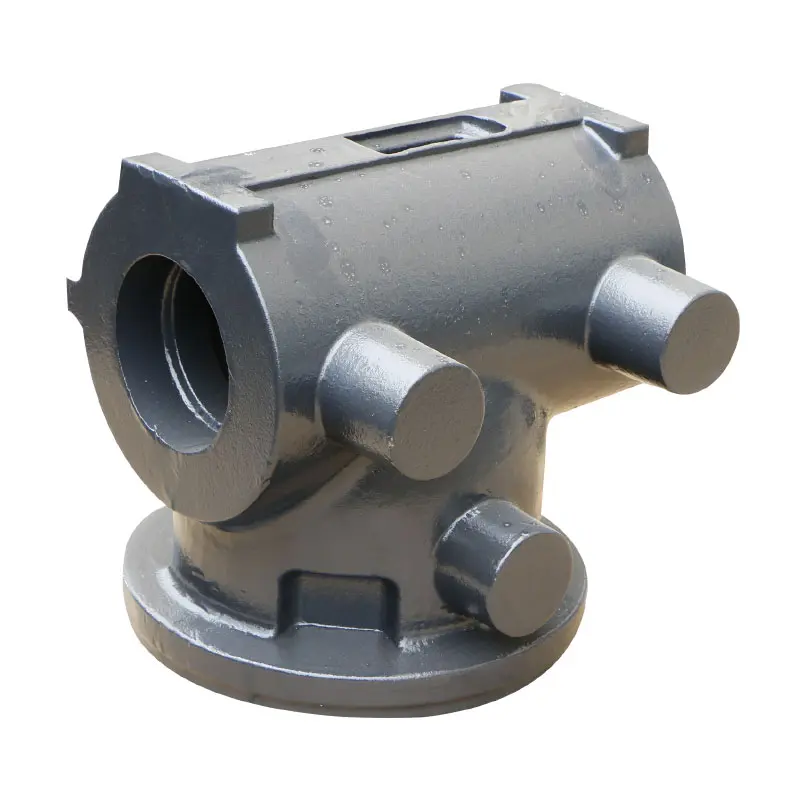
Меры предосторожности при литье отливок из металлообрабатывающих станков.
Заливка отливок для станков является ключевым звеном в процессе литья, напрямую влияющим на качество, характеристики и выход годных изделий. Ниже перечислены основные моменты, на которые необходимо обратить внимание в процессе заливки:
Подготовка перед разливанием
Защита персонала: Работники, занимающиеся заливкой, должны носить рабочую одежду и защитные очки в соответствии с требованиями для обеспечения личной безопасности.
Проверка оборудования: ковши, разливочные инструменты и т. д. следует просушить перед использованием, а также проверить их целостность, чтобы предотвратить несчастные случаи при разливе, вызванные неисправностями оборудования.
Уборка строительной площадки: Для обеспечения бесперебойного процесса заливки бетона рабочая площадка должна содержаться в чистоте и быть свободной от препятствий.
Контроль процесса разлива
Температура заливки: Слишком низкая температура приведет к образованию холодного уплотнения и недостаточной заливке; слишком высокая температура легко вызовет образование липкого песка и крупных зерен. Ее необходимо регулировать в зависимости от типа материала.
Контроль температуры: Используйте инфракрасный термометр для контроля температуры расплавленного железа в режиме реального времени, чтобы избежать колебаний.
Скорость наливания: Скорость заливки должна соответствовать принципу «медленно, быстро и медленно». Лучше начинать медленно, чтобы облегчить выравнивание литников, уменьшить воздействие расплавленного металла на песчаную форму и облегчить отвод газов; на промежуточном этапе скорость можно соответствующим образом ускорить для повышения эффективности производства; когда форма почти заполнена, скорость следует снизить, чтобы предотвратить перелив. Избегайте прерываний, предотвращайте холодный слип или дефекты расслоения, особенно при заливке больших отливок за один раз.
Удаление и блокировка шлака: расплавленное железо в ковше должно полностью успокоиться, и шлак следует удалить перед переливом. Для блокировки шлака используйте пакетик для заварки или фильтр.
Обработка газа: В процессе заливки необходимо своевременно поджигать газ, выделяющийся из формы, чтобы предотвратить его попадание в отливку и образование пор, а также избежать загрязнения вредными газами, опасными для здоровья человека и окружающей среды.
Контроль качества литья
Компенсация усадки: Для отливок станков, имеющих значительную усадку в жидком состоянии и усадку при затвердении, таких как отливки средних и больших размеров, после заливки необходимо своевременно пополнять жидкость через литниковый канал или питатель, чтобы обеспечить целостность отливки.
Охлаждение и изоляция: После заполнения формы питатель следует покрыть сухим песком, соломенной золой или другим изоляционным материалом, чтобы предотвратить воздействие солнечного света и тепла, а также сохранить тепло. Для толстых отливок, когда поверхность питателя начинает затвердевать, можно вставить предварительно нагретый железный прут и встряхнуть его для улучшения эффекта компенсации усадки.
Избегайте дефектов: Благодаря рациональному процессу литья и конструкции формы следует избегать усадочных отверстий, усадки, трещин, шлаковых включений и других дефектов. Например, можно принять такие меры, как измельчение зерна, повышение выхода формовочного песка и установка противотрещинных ребер для предотвращения горячего растрескивания; уменьшить усадку путем регулирования химического состава отливок и улучшения их охлаждающей способности.
Безопасная операция
Безопасность оборудования: Убедитесь, что разливочное оборудование безопасно и надежно, чтобы предотвратить несчастные случаи, вызванные его неисправностью.
Безопасность на объекте: На месте заливки следует установить предупреждающие знаки, запрещающие доступ посторонним лицам. Одновременно необходимо обеспечить хорошую вентиляцию площадки для предотвращения скопления вредных газов.
Первая помощь: Разработайте планы действий в чрезвычайных ситуациях, чтобы можно было быстро и эффективно реагировать на такие происшествия, как разливы жидкостей или пожары.
Литье деталей для станков требует внимания ко многим аспектам, таким как подготовка перед заливкой, контроль процесса заливки, контроль качества отливки и безопасная эксплуатация. Только учитывая и строго соблюдая эти моменты во всех аспектах, мы можем гарантировать, что качество и характеристики отливок соответствуют требованиям.