
Преимущества и недостатки процесса литья в песчаные формы : Основными сырьевыми материалами для обычного литья в песчаные формы являются литейный песок и связующее вещество. Наиболее часто используемый литейный песок — кремнеземный. Когда высокотемпературные характеристики кремнеземного песка не соответствуют требованиям, используются специальные пески, такие как циркониевый песок, хромитовый песок и корундовый песок. Наиболее широко используемым связующим веществом для песка является глина. В качестве связующих веществ для песка также могут использоваться различные высыхающие или полувысыхающие масла, водорастворимые силикаты или фосфаты, а также различные синтетические смолы.
Песчаные формы, используемые в песчаном литье, делятся на три типа: глиняные формы из влажного песка, глиняные формы из сухого песка и формы из химически затвердевшего песка, в зависимости от используемых в песке связующих веществ и способа придания прочности.
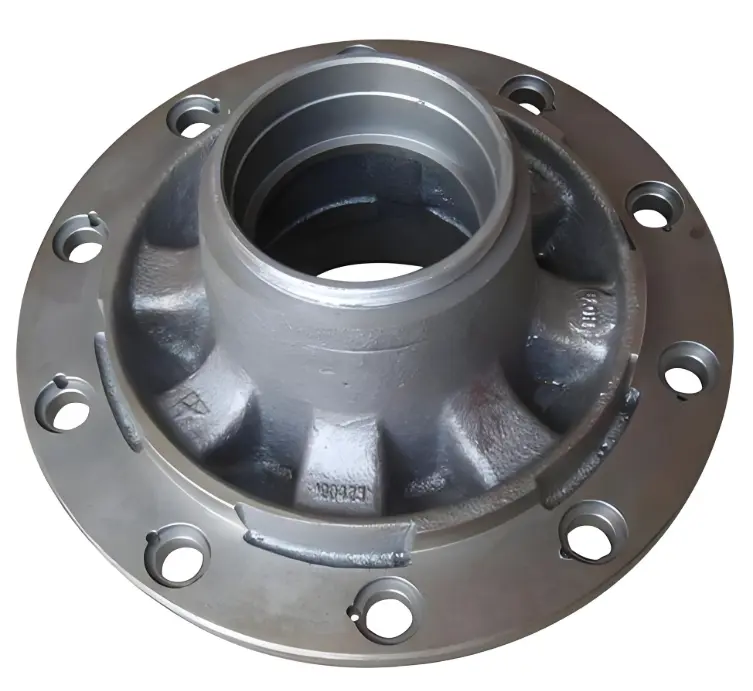
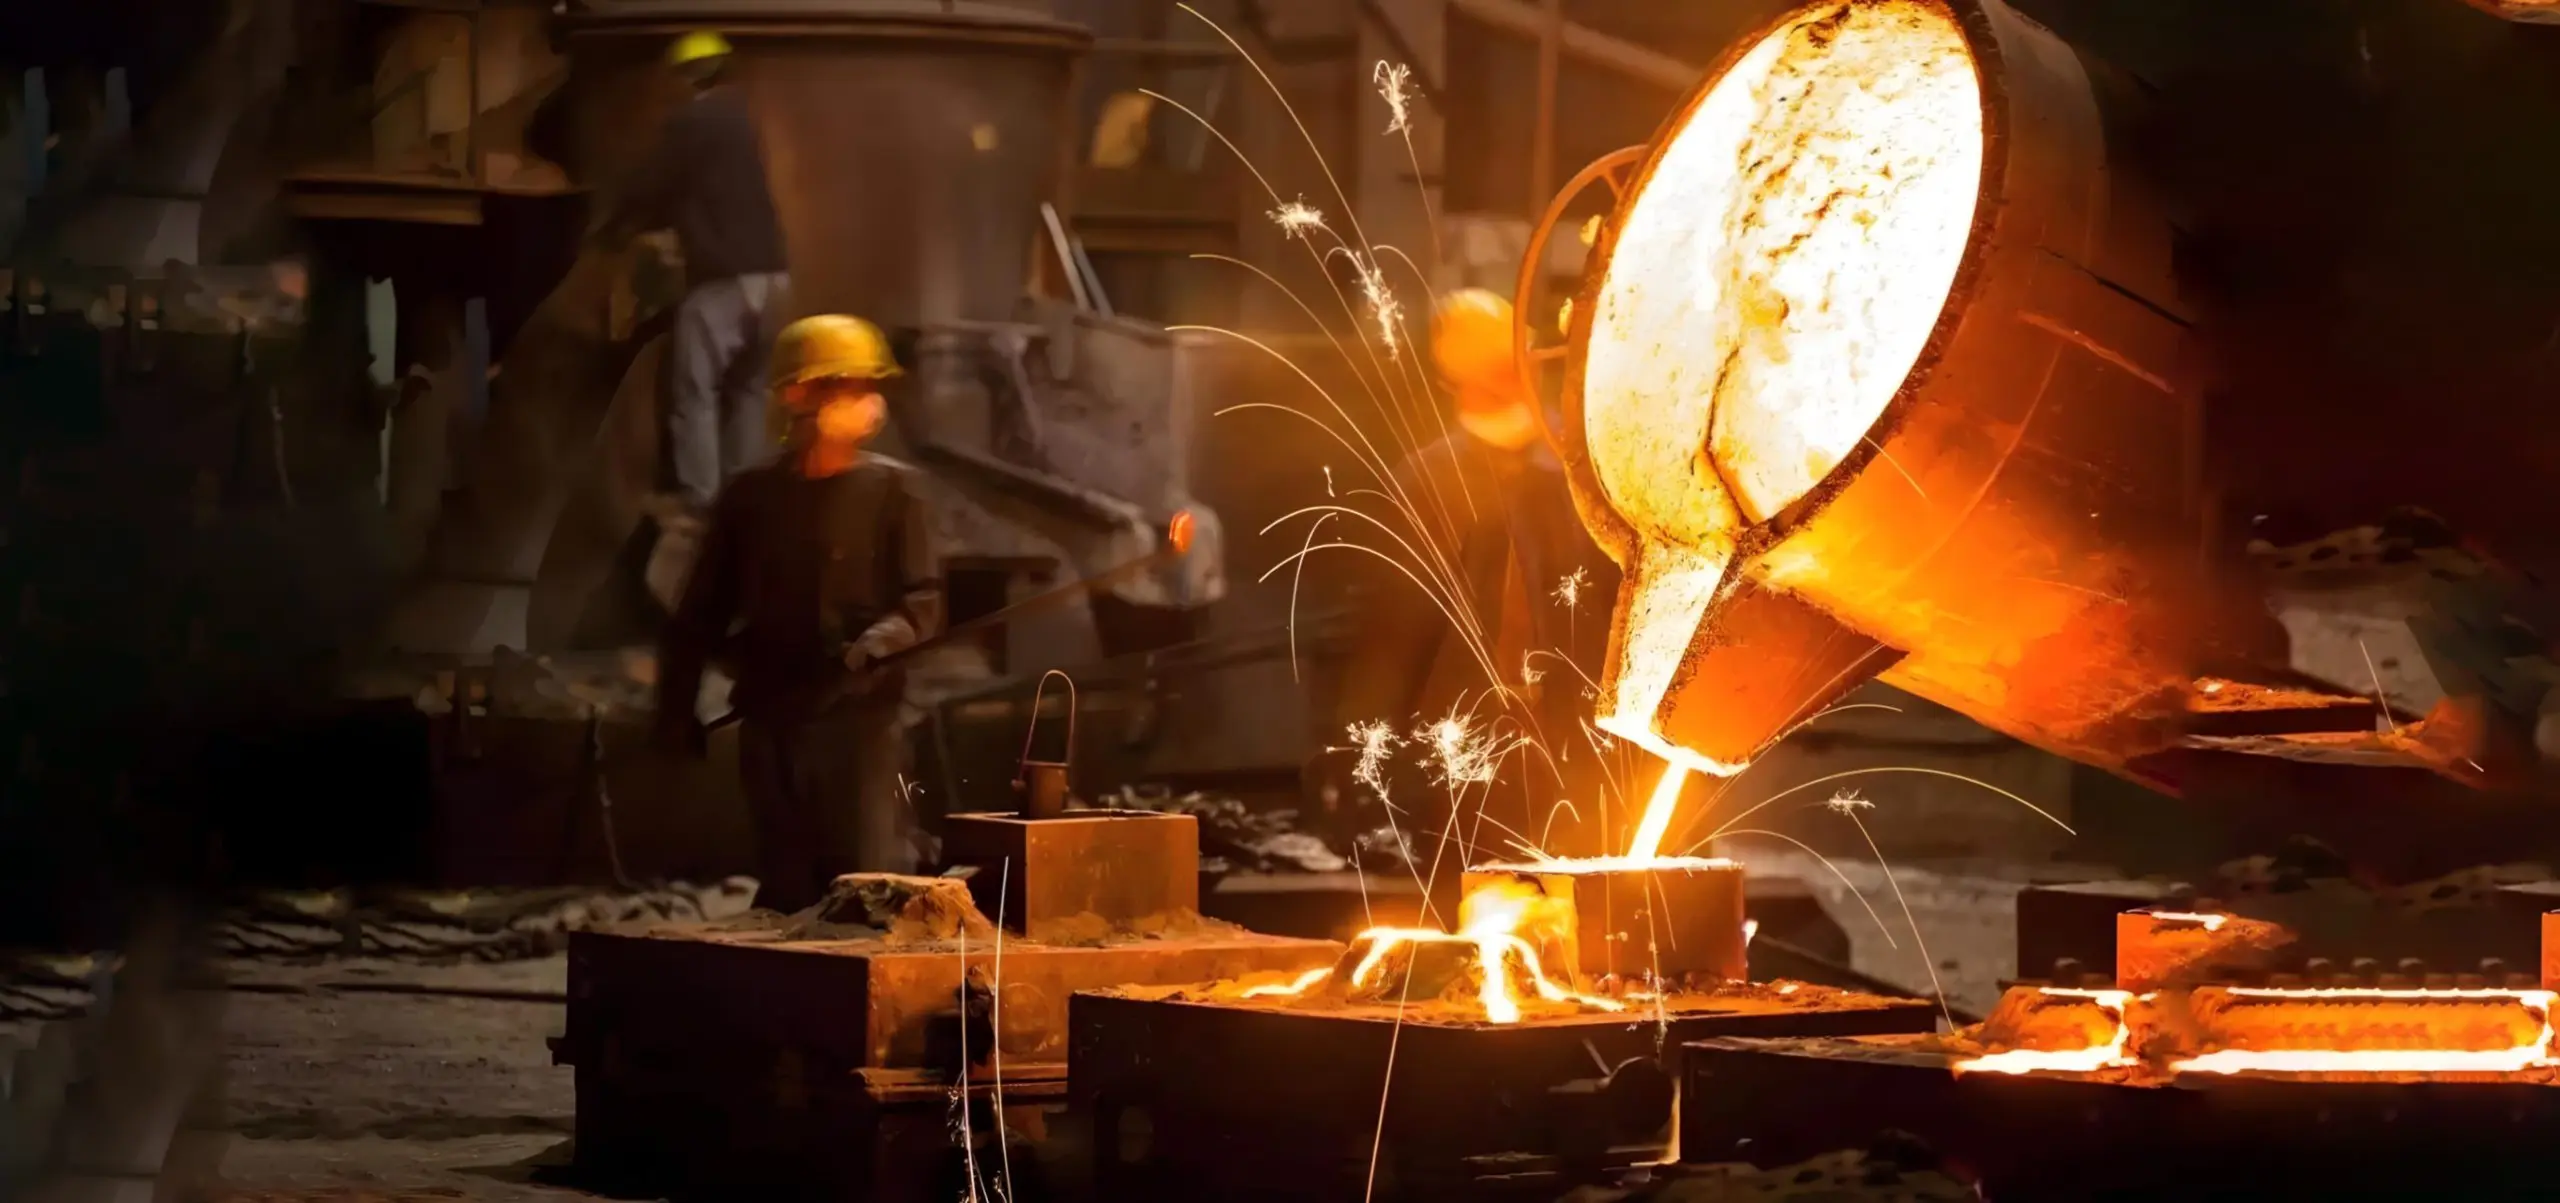
Литье в песчаные формы — это самый популярный и простой вид литья, используемый на протяжении веков. Литье в песчаные формы — это процесс литья в песчаные формы, применяемый для изготовления крупных деталей из таких материалов, как серый чугун, высокопрочный чугун, нержавеющая сталь и другие виды стали. Основные этапы включают проектирование процесса, изготовление формы, изготовление стержня, формовку, плавку и заливку, очистку и т. д.
Выбор параметров процесса
1. Плата за обработку
Так называемый припуск на обработку относится к поверхности отливки, которую необходимо обрезать. Определенный объем припуска на обработку следует заложить заранее. Его размер зависит от многих факторов, таких как тип литейного сплава, метод формования, размер отливки и положение обрабатываемой поверхности в форме.
2. Чертеж штампа
Для облегчения извлечения модели из пресс-формы, наклон вертикальной стенки, перпендикулярной разъемной поверхности, называется уклоном штампа.
3. Отливка галтели
Для предотвращения возникновения напряжений и трещин в местах соединения и углах стенки отливки, а также для предотвращения повреждения острых углов формы и образования песчаных ямок, при проектировании отливки места соединения и углы стенки отливки следует проектировать в виде скруглений.
4. Головка блока цилиндров
Для обеспечения правильного позиционирования, фиксации и отвода воздуха из стержня в пресс-форме, головка стержня должна быть спроектирована с учетом формы и типа стержня.
5. Допуск на усадку
В связи с усадкой отливки после заливки, эту часть усадки следует учитывать при изготовлении модели.
Преимущества:
1. Глинистые ресурсы обильны и недороги. Большая часть использованного влажного глинистого песка может быть переработана после надлежащей обработки;
2. Цикл изготовления отливок короткий, а эффективность работы высокая;
3. Смешанный формовочный песок можно использовать в течение длительного времени;
4. Обладает широкой адаптивностью. Может использоваться для мелких деталей, крупных деталей, простых деталей, сложных деталей, отдельных деталей и больших партий;