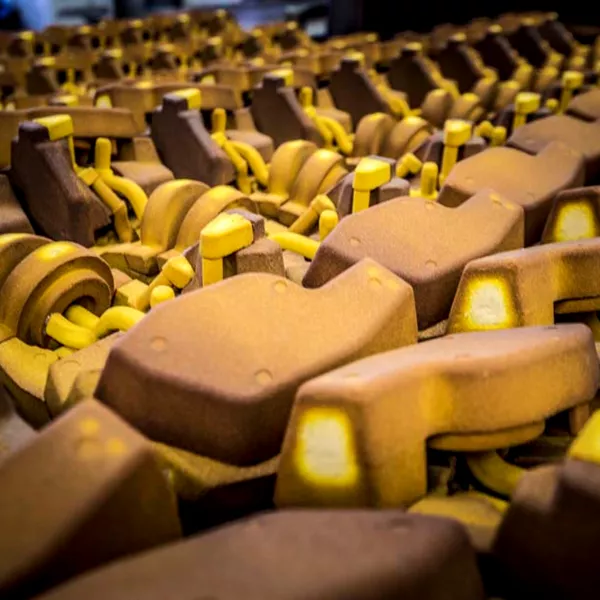

La fusione a guscio di sabbia rivestita è un processo di fusione di precisione ampiamente utilizzato nella produzione di getti metallici con elevata accuratezza dimensionale, buona qualità superficiale e struttura complessa. Il principio fondamentale consiste nel formare una sottile cavità a guscio sulla superficie dello stampo mediante sabbia rivestita di resina, per poi procedere alla fusione. Di seguito una descrizione dettagliata del processo:
1. Principio del processo di fusione a guscio di sabbia rivestito
La sabbia rivestita è un materiale composito costituito da sabbia di quarzo, resina termoindurente (come la resina fenolica) e agente indurente. Il suo processo consiste nell'utilizzare uno stampo metallico riscaldato per riscaldare e solidificare la sabbia rivestita, formando una cavità cava a guscio sottile, e successivamente ottenere il getto versandovi il metallo fuso. Grazie al guscio sottile (generalmente 5-15 mm) e alla buona permeabilità all'aria, il getto si raffredda rapidamente, il che può migliorare significativamente la precisione e la qualità superficiale del getto stesso.
2. Flusso del processo
2. 1. Preriscaldamento dello stampo
Lo stampo metallico (di solito in acciaio) viene preriscaldato a 200-300 °C per garantire che la sabbia rivestita si solidifichi rapidamente a contatto con lo stampo.
2. 2. Preparazione della sabbia rivestita
La sabbia rivestita è composta da sabbia grezza (sabbia silicea o sabbia di zirconio), resina (2-5%), agente indurente (urotropina) e lubrificante (stearato di calcio). La resina si fonde ad alta temperatura e avvolge le particelle di sabbia formando uno strato legante.
2. 3. Processo di fabbricazione del guscio
Spruzzatura di sabbia: la sabbia rivestita viene spruzzata nello stampo riscaldato da una macchina per la sabbiatura, e le particelle di sabbia si accumulano sulla superficie dello stampo.
Polimerizzazione: Lo stampo viene mantenuto ad alta temperatura (circa 250 °C) e la resina viene reticolata e polimerizzata in 30-60 secondi per formare un guscio di sabbia dura.
Sformatura: Dopo l'apertura dello stampo, il nucleo di sabbia non indurita si stacca automaticamente formando uno stampo a guscio cavo (di solito uno stampo a due semigusci).
Chiusura dello stampo: le due metà dello stampo a guscio vengono unite con un adesivo per formare una cavità completa.
2. 4. Versamento e raffreddamento
Il metallo fuso (come la ghisa o la lega di alluminio) viene versato nello stampo a guscio, riempie la cavità, si raffredda e si solidifica.
Lo stampo a conchiglia viene cotto gradualmente ad alta temperatura, il che facilita la successiva pulizia.
2. 5. Post-elaborazione
Rimuovere i residui dello stampo a guscio, eseguire la sabbiatura, la molatura e altri trattamenti per ottenere il getto finito.
3. Attrezzature e materiali essenziali
3. 1. Attrezzatura
Lanciatore di anime/lanciatore di sabbia: utilizzato per sparare sabbia rivestita nello stampo.
Sistema di riscaldamento dello stampo: stampo metallico riscaldato tramite elettricità o gas.
Macchina per il serraggio degli stampi e attrezzatura per l'incollaggio: utilizzata per l'incollaggio del guscio.
Linea di colata e raffreddamento: sistema di colata automatizzato.
3. 2. Proprietà dei materiali
Sabbia rivestita: deve possedere elevata resistenza meccanica, resistenza alle alte temperature (superiori a 300 °C) e basse emissioni di gas.
Tipo di resina: la resina fenolica è la più comunemente utilizzata, ma si sta assistendo a una graduale diffusione di resine ecocompatibili (come le resine di origine biologica).
Sabbia riciclata: la sabbia vecchia può essere riutilizzata dopo frantumazione, vagliatura e rimozione della pellicola per ridurre i costi.
4. Vantaggi del processo
4. 1. Elevata precisione e qualità della superficie
La tolleranza dimensionale della fusione può raggiungere il livello CT6-CT8 e la rugosità superficiale Ra è compresa tra 6.3 e 12.5 μm, riducendo la quantità di lavorazioni successive.
4. 2. Adattabilità a strutture complesse
Adatto per fusioni con pareti sottili (minimo 1-2 mm) e cavità interne complesse, come cilindri di motori automobilistici, corpi valvola idraulici, ecc.
4. 3. Elevata efficienza produttiva
Tempi di realizzazione dello stampo a guscio ridotti, adatti alla produzione di massa; lunga durata dello stampo (fino a decine di migliaia di cicli).
4. 4. Protezione ambientale e conservazione delle risorse
La quantità di sabbia per stampi a conchiglia utilizzata è ridotta (solo il 10-20% rispetto agli stampi tradizionali) e il tasso di recupero della vecchia sabbia può superare il 90%.
5. Limitazioni
5. 1. Costo elevato
Il prezzo della sabbia rivestita è superiore a quello della sabbia comune, e anche il costo di produzione degli stampi è più elevato; questo la rende adatta alla produzione di lotti medi e grandi.
5. 2. Controllo rigoroso del processo
Parametri come la temperatura dello stampo, la pressione di iniezione della sabbia e il tempo di indurimento devono essere controllati con precisione, altrimenti si rischia di causare difetti al guscio.
5. 3. Limiti di dimensione
Adatto per getti di piccole e medie dimensioni (generalmente <50 kg), mentre la resistenza dello stampo a guscio per getti di grandi dimensioni risulta insufficiente.
6. Campi di applicazione tipici
6. 1. Industria automobilistica
Testata del cilindro del motore, albero motore, alloggiamento del turbocompressore, ecc.
6. 2. Fabbricazione di macchinari
Componenti di precisione come corpi pompa, valvole, riduttori, ecc.
6. 3. Aerospaziale
Componenti leggeri in lega di alluminio e lega di magnesio.
6. 4. Componenti idraulici
Corpi valvola e giunti per alta pressione con canali di flusso complessi.
7. Difetti comuni e contromisure
7. 1. Resistenza del guscio insufficiente
Motivo: basso contenuto di resina o polimerizzazione incompleta.
Contromisura: Regolare il rapporto della resina e ottimizzare la temperatura e il tempo di riscaldamento.
7. 2. Pori di colata
Motivo: La sabbia rivestita contiene una grande quantità di gas o presenta una scarsa permeabilità all'aria.
Contromisura: Selezionare una resina a bassa emissione di gas e aumentare il numero di fori di ventilazione.
7. 3. Adesione della sabbia
Motivo: Insufficiente refrattarietà delle particelle di sabbia o temperatura di colata eccessivamente elevata.
Contromisura: utilizzare sabbia ad alto potere refrattario, come la sabbia di zircone, per ridurre la temperatura di colata.
8. Tendenza nello sviluppo tecnologico
8. 1. Guscio stampato in 3D
Grazie alla combinazione con la tecnologia di stampa 3D per la formatura diretta di gusci complessi, si riducono i costi degli stampi e si presta alla produzione personalizzata di piccoli lotti.
8. 2. Sabbia rivestita ecocompatibile
Sviluppare resine prive di formaldeide e resine a polimerizzazione a bassa temperatura per ridurre l'inquinamento e il consumo energetico.
8. 3. Controllo intelligente
Introduzione di algoritmi di intelligenza artificiale per ottimizzare i parametri di processo e migliorare il tasso di resa.
Sintesi
La fusione a guscio di sabbia rivestito è diventata un processo importante per la fusione di precisione, grazie alla sua elevata precisione, alta efficienza ed eccellente qualità superficiale, risultando particolarmente adatta alla produzione in serie di componenti complessi a parete sottile. Con il progresso dei materiali e delle tecnologie intelligenti, il suo campo di applicazione si amplierà ulteriormente e svolgerà un ruolo sempre più importante nel settore della produzione di alta gamma.