La norma EN-GJS-400-15 rappresenta uno dei materiali in ghisa sferoidale più versatili specificati in numerose applicazioni ingegneristiche a livello globale. La comprensione della composizione chimica, delle proprietà meccaniche e dei gradi equivalenti della ghisa sferoidale EN-GJS-400-15 consente agli ingegneri di ottimizzare la progettazione dei componenti e ottenere risultati di produzione affidabili. Questa guida completa esplora le specifiche, i requisiti di composizione e le applicazioni pratiche della ghisa sferoidale EN-GJS-400-15, che la rendono una scelta economica per componenti automobilistici, parti di macchinari e applicazioni ingegneristiche in generale.
I professionisti del settore apprezzano il materiale EN-GJS-400-15 per una serie di validi motivi:
- Una resistenza alla trazione minima di 400 MPa garantisce una capacità di carico affidabile per applicazioni con sollecitazioni da moderate ad elevate.
- Un allungamento minimo del 15% garantisce duttilità, prevenendo rotture fragili in condizioni di esercizio gravose.
- L'eccellente lavorabilità riduce i costi di produzione consentendo al contempo operazioni di finitura con tolleranze ristrette.
- La maggiore resistenza agli urti rispetto alla ghisa grigia protegge i componenti in ambienti soggetti a carichi dinamici.
- Il processo di fusione economicamente vantaggioso riduce al minimo gli sprechi di materiale grazie alla capacità di produrre pezzi quasi a forma definitiva.
- Una buona resistenza all'usura prolunga la durata dei componenti nelle applicazioni ad attrito e contatto.
- Affidabilità comprovata in diversi settori, tra cui quello automobilistico, delle macchine edili e dei macchinari industriali.
Gli ingegneri che comprendono la composizione EN-GJS-400-15, le proprietà del materiale EN-GJS-400-15 e i gradi equivalenti del materiale EN-GJS-400-15 possono selezionare le specifiche appropriate e ottenere prestazioni ottimali con un buon rapporto costi-benefici in fase di produzione.
Punti chiave
- La norma EN-GJS-400-15 garantisce una resistenza alla trazione minima di 400 MPa con un allungamento del 15%, adatta per applicazioni ad alto carico.
- La composizione chimica EN-GJS-400-15 comprende carbonio, silicio ed elementi nodulari controllati per la formazione di grafite sferoidale.
- I gradi di materiale equivalenti alla norma internazionale EN-GJS-400-15 includono QT400-15 (Cina), FCD400 (Giappone) e ASTM A536 60-40-18 (USA).
- Le proprietà meccaniche della norma EN-GJS-400-15 includono una resistenza allo snervamento minima di 250 MPa con un intervallo di durezza di 130-180 HB.
- La struttura sferoidale della grafite offre eccellenti vantaggi in termini di duttilità, resistenza agli urti e lavorabilità.
- Le applicazioni includono alberi a gomiti, bielle, alloggiamenti del differenziale, corpi pompa, componenti delle valvole e staffe strutturali.
- Le fonderie professionali di ghisa sferoidale con certificazione ISO garantiscono proprietà del materiale costanti secondo la norma EN-GJS-400-15.
- La specifica del materiale EN-GJS-400-15 è conforme ai requisiti della norma EN 1563 per la produzione e la prova.
Che cos'è il materiale EN-GJS-400-15?
Classificazione dei materiali
La norma EN-GJS-400-15 segue il sistema di designazione standard europeo stabilito dalla norma EN 1563 per i materiali in ghisa sferoidale. La nomenclatura si articola in specifici indicatori tecnici che definiscono le caratteristiche del materiale. La sigla "EN" indica la standardizzazione secondo la norma europea, garantendo la coerenza delle specifiche del materiale EN-GJS-400-15 in tutte le regioni di produzione. La sigla "GJS" identifica il materiale come ghisa sferoidale con struttura grafitica sferoidale (nodulare), distinguendolo dalla ghisa grigia che utilizza la designazione "GJL". Il numero "400" indica una resistenza alla trazione minima di 400 megapascal misurata su provini standard, mentre il numero "15" rappresenta la percentuale minima di allungamento.
Questo sistema di designazione standardizzato aiuta ingegneri e specialisti degli acquisti a identificare rapidamente le proprietà del materiale EN-GJS-400-15 senza dover consultare documenti di specifica dettagliati. La convenzione di denominazione elimina la confusione quando si reperiscono materiali a livello internazionale. I produttori fanno riferimento alla stessa composizione e alle stesse caratteristiche prestazionali della ghisa sferoidale EN-GJS-400-15 indipendentemente dalla posizione geografica o dal fornitore.
Il materiale è inoltre identificato dalla designazione numerica EN-GJS-400-15 con il numero di materiale 5.3106 nelle norme europee. Queste designazioni alternative compaiono sui certificati dei materiali e sulla documentazione tecnica. La comprensione dei diversi formati di designazione facilita la verifica dei materiali durante i processi di approvvigionamento e controllo qualità.
Nota: la struttura sferoidale della grafite distingue la lega EN-GJS-400-15 dalla ghisa grigia (serie EN-GJL), dove la grafite si presenta in forma lamellare. Questa differenza microstrutturale influenza in modo fondamentale le proprietà meccaniche e l'idoneità all'applicazione della lega EN-GJS-400-15, garantendo una duttilità e una resistenza all'impatto superiori.
Caratteristiche della microstruttura
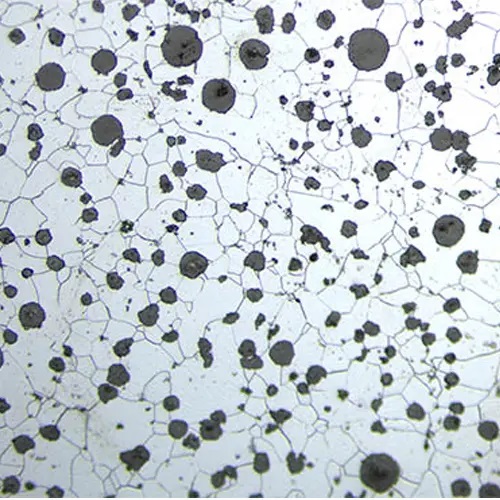
Le caratteristiche prestazionali distintive della ghisa sferoidale EN-GJS-400-15 derivano dalla sua microstruttura accuratamente sviluppata durante la solidificazione. La ghisa fusa con la composizione chimica EN-GJS-400-15 viene trattata con elementi nodularizzanti (tipicamente magnesio o cerio) che provocano la precipitazione della grafite in forma di noduli sferici all'interno della matrice metallica. Questi noduli di grafite si distribuiscono uniformemente, creando inclusioni arrotondate anziché le scaglie appuntite che si trovano nella ghisa grigia.
Nella lega EN-GJS-400-15, la matrice metallica che circonda i noduli di grafite è costituita prevalentemente da ferrite. La ferrite offre un'eccellente duttilità e tenacità, pur mantenendo una buona resistenza. Questa struttura prevalentemente ferritica con grafite sferoidale garantisce l'equilibrio di proprietà che rende la lega EN-GJS-400-15 adatta ad applicazioni che richiedono sia resistenza che duttilità.
| Componente della microstruttura | Contenuto tipico | Contributo alle proprietà |
|---|---|---|
| Grafite sferoidale | 10-15% in volume | Duttilità, lavorabilità, distribuzione delle sollecitazioni |
| ferrite | > 80% | Elevata duttilità, tenacità e resistenza agli urti. |
| perlite | Contributo di forza limitato in questo grado | |
| Carburi | Minimo/assente | Da evitare per ottenere proprietà ottimali |
A differenza delle lamelle presenti nella ghisa grigia, i noduli di grafite non agiscono come concentratori di sollecitazioni appuntiti. La loro forma arrotondata permette alla matrice metallica di deformarsi attorno ad essi sotto carico, spiegando l'eccellente duttilità e resistenza agli urti del materiale. Questa caratteristica consente alla lega EN-GJS-400-15 di raggiungere proprietà meccaniche simili a quelle dell'acciaio fuso, pur mantenendo i vantaggi della fusione.
La matrice prevalentemente ferritica garantisce gli elevati valori di allungamento richiesti dalla norma EN 1563. La struttura cristallina cubica a facce centrate della ferrite consente un'ampia deformazione plastica prima della frattura, fornendo l'allungamento minimo del 15% che contraddistingue questa lega. Questa combinazione rende la ghisa sferoidale EN-GJS-400-15 particolarmente preziosa per applicazioni che richiedono assorbimento di energia e resistenza alla frattura fragile.
Attributi chiave delle prestazioni
La lega EN-GJS-400-15 eccelle nelle applicazioni in cui la combinazione di colabilità, lavorabilità e prestazioni meccaniche offre un valore ottimale. Il materiale dimostra una buona resistenza all'usura in applicazioni con contatto di scorrimento moderato, pur non eguagliando le prestazioni delle ghise sferoidriche ad alta resistenza con matrici più perlitiche.
La resistenza all'impatto rappresenta un vantaggio distintivo della ghisa sferoidale rispetto alla ghisa grigia. Le proprietà meccaniche definite dalla norma EN-GJS-400-15 includono una capacità di assorbimento dell'energia d'impatto significativamente superiore a quella della ghisa grigia, tipicamente pari a 10-15 Joule nei test Charpy con intaglio a V a temperatura ambiente. La morfologia sferoidale della grafite e la matrice ferritica consentono l'assorbimento di energia attraverso la deformazione plastica anziché tramite frattura fragile immediata.
La lavorabilità della ghisa sferoidale EN-GJS-400-15 supera quella dell'acciaio, pur rimanendo leggermente inferiore a quella della ghisa grigia. I noduli di grafite sferoidale frammentano i trucioli durante le operazioni di taglio, sebbene non con la stessa efficacia delle lamelle di grafite. Le operazioni di produzione raggiungono una buona produttività con utensili in metallo duro e parametri di taglio ottimizzati. L'intervallo di durezza moderato (130-180 HB) facilita le operazioni di finitura con tolleranze ristrette.
La duttilità consente processi di lavorazione che includono la formatura a freddo di piccole parti, operazioni di raddrizzamento e piegature limitate senza fessurazioni. Questa flessibilità di lavorazione distingue il materiale EN-GJS-400-15 dalla ghisa grigia, che non tollera la deformazione plastica. Tuttavia, operazioni di formatura estese rimangono impraticabili rispetto ai materiali in acciaio forgiato.
Suggerimento: nella progettazione di componenti che richiedono sia complessità di fusione che resistenza all'impatto o duttilità, è preferibile utilizzare la lega EN-GJS-400-15 rispetto alla ghisa grigia per prevenire rotture fragili, mantenendo al contempo la convenienza economica dei processi di fusione.
EN-GJS-400-15 Composizione chimica
La comprensione della composizione chimica della norma EN-GJS-400-15 fornisce informazioni cruciali sul comportamento del materiale durante la fusione e sulle sue prestazioni in esercizio. La composizione della EN-GJS-400-15 comprende elementi attentamente bilanciati che controllano la formazione dei noduli di grafite, la struttura della matrice e le proprietà meccaniche della EN-GJS-400-15. Ciascun elemento nella composizione chimica della ghisa sferoidale EN-GJS-400-15 svolge una funzione specifica per ottenere le caratteristiche di fusione e i risultati prestazionali desiderati.
Elementi di lega primari
Carbonio (C): dallo 3.40% allo 3.80%
Il contenuto di carbonio determina direttamente la quantità di grafite e il potenziale di formazione di grafite nodulare nel materiale EN-GJS-400-15. L'elevata concentrazione di carbonio garantisce un'eccellente fluidità di colata, consentendo il riempimento completo di geometrie complesse durante la colata. Durante la solidificazione, il carbonio precipita sotto forma di noduli di grafite sferoidale in presenza di un adeguato trattamento di nodularizzazione e di condizioni di raffreddamento ottimali.
La norma EN-GJS-400-15 specifica la composizione chimica del materiale, che rientra nell'intervallo ipereutettico tipico della ghisa sferoidale. Questo intervallo bilancia la fluidità di colata, il numero di noduli di grafite e le proprietà meccaniche finali. Un eccesso di carbonio crea un materiale molto morbido con una resistenza ridotta. Una quantità insufficiente di carbonio, invece, porta alla formazione di carburi che riducono la duttilità e causano fragilità, compromettendo i vantaggi fondamentali della ghisa sferoidale.
Le fonderie monitorano il contenuto di carbonio durante le operazioni di fusione mediante analisi spettrografica. I livelli di carbonio devono essere verificati prima del trattamento di nodularizzazione di ogni colata di produzione. L'equivalente di carbonio (CE = %C + %Si/3 + %P/3) in genere varia da 4.3 a 4.6 per ottenere proprietà del materiale e caratteristiche di fusione ottimali secondo la norma EN-GJS-400-15.
Silicio (Si): dallo 2.20% allo 2.80%
Il silicio agisce come elemento grafitizzante primario, promuovendo la formazione di grafite anziché la precipitazione di carburi. La gamma di silicio nella composizione EN-GJS-400-15 garantisce un'adeguata grafitizzazione, controllando al contempo la struttura della matrice. Il silicio promuove la formazione di ferrite nella matrice, contribuendo alla struttura prevalentemente ferritica richiesta per l'elevata specifica di allungamento di questa lega.
Un contenuto di silicio più elevato, all'interno della composizione chimica definita dalla norma EN-GJS-400-15, aumenta la percentuale di ferrite e riduce il contenuto di perlite. Questo effetto produce la matrice duttile e tenace caratteristica delle proprietà meccaniche della norma EN-GJS-400-15. Il silicio migliora inoltre la fluidità della colata e riduce la tendenza al ritiro, migliorando la solidità del getto e riducendo il rischio di difetti.
La misurazione del silicio richiede un'accurata analisi spettroscopica durante la produzione. L'effetto combinato di carbonio e silicio determina la tendenza alla formazione di grafite e la microstruttura della matrice. Le fonderie moderne ottimizzano il contenuto di silicio in base allo spessore della sezione del componente, alla velocità di raffreddamento e alle proprietà del materiale desiderate secondo la norma EN-GJS-400-15 per garantire risultati costanti.
Magnesio (Mg): dallo 0.03% allo 0.06% (residuo)
Il magnesio rappresenta l'elemento nodulare critico che distingue la ghisa sferoidale dalla ghisa grigia. L'aggiunta di magnesio durante il processo di trattamento provoca la precipitazione della grafite in forma sferoidale anziché lamellare. Il magnesio residuo nella composizione finale EN-GJS-400-15 indica l'avvenuta nodularizzazione.
Il trattamento con magnesio prevede in genere l'aggiunta dello 0.4-0.8% di magnesio al ferro fuso, la maggior parte del quale viene consumata dalle reazioni con zolfo e ossigeno. Il magnesio residuo rimanente (0.03-0.06%) è sufficiente per la formazione di grafite nodulare. Una quantità insufficiente di magnesio residuo produce grafite degenerata o lamellare, compromettendo le proprietà meccaniche secondo la norma EN-GJS-400-15. Un eccesso di magnesio crea carburi e difetti superficiali.
Lo stretto intervallo di magnesio residuo accettabile richiede un controllo preciso del processo. Le moderne fonderie di ghisa sferoidale impiegano metodi di trattamento sofisticati, tra cui il trattamento in siviera, il trattamento in siviera di raccordo o il trattamento in stampo. Ciascun metodo garantisce aggiunte controllate di magnesio, assicurando una nodularizzazione uniforme in tutte le colate di produzione.
Manganese (Mn): dal 0.10% al 0.40%
Nella ghisa sferoidale EN-GJS-400-15, il manganese svolge molteplici funzioni, tra cui la neutralizzazione dello zolfo e un lieve rafforzamento della matrice. Tuttavia, la specifica EN-GJS-400-15 limita il contenuto di manganese per preservare la matrice prevalentemente ferritica, essenziale per un'elevata allungabilità. Un eccesso di manganese favorisce la formazione di perlite, riducendo la duttilità al di sotto dei requisiti di specifica.
La composizione chimica relativamente bassa del manganese, secondo la norma EN-GJS-400-15, distingue questa lega dalle ghise sferoidali perlitiche ad alta resistenza. Le fonderie controllano attentamente l'apporto di manganese attraverso la selezione del materiale di carica. L'utilizzo di ghisa a basso contenuto di manganese e di rottami di acciaio selezionati permette di mantenere il manganese entro i limiti previsti.
Il manganese neutralizza anche lo zolfo formando inclusioni di solfuro di manganese. Tuttavia, un adeguato trattamento di nodularizzazione rimuove la maggior parte dello zolfo, riducendo il fabbisogno di manganese per questo scopo. La specifica del manganese garantisce principalmente una sufficiente formazione di ferrite per le proprietà meccaniche richieste dalla norma EN-GJS-400-15.
Controllo degli elementi di impurità
Zolfo (S): Massimo 0.015%
Il controllo dello zolfo riveste un'importanza cruciale nella produzione di ghisa sferoidale. Lo zolfo inibisce fortemente la nodularizzazione consumando il magnesio attraverso la formazione di solfuri. La composizione EN-GJS-400-15 richiede un contenuto di zolfo molto basso, consentendo un trattamento di nodularizzazione efficace con aggiunte di magnesio economiche.
La selezione delle materie prime si concentra principalmente sul contenuto di zolfo. La ghisa a basso contenuto di zolfo e la rottame di acciaio accuratamente selezionato riducono al minimo l'apporto di zolfo. Le fonderie moderne possono impiegare trattamenti di desolforazione prima della nodularizzazione, raggiungendo in genere livelli di zolfo compresi tra lo 0.005% e lo 0.010%. Questi trattamenti fanno reagire lo zolfo con desolforanti a base di carburo di calcio, magnesio o sodio.
Una rimozione insufficiente dello zolfo aumenta il consumo di magnesio durante il trattamento di nodularizzazione. L'eccesso di magnesio necessario fa lievitare i costi e aumenta il rischio di formazione di carburi. Un adeguato controllo dello zolfo garantisce proprietà costanti della ghisa sferoidale EN-GJS-400-15 con un utilizzo economico del magnesio.
Fosforo (P): massimo 0.08%
Il fosforo rende fragile la ghisa sferoidale formando un eutettico ferro-fosfuro di ferro che si concentra ai bordi delle celle. Il limite di fosforo previsto dalla norma EN-GJS-400-15 per la composizione chimica impedisce un'eccessiva formazione di steadite, che ridurrebbe la duttilità e la resistenza all'urto, compromettendo i vantaggi fondamentali del materiale.
La specifica dei materiali EN-GJS-400-15 mantiene limiti di fosforo moderati rispetto alla ghisa grigia. La struttura sferoidale della grafite offre una certa tolleranza agli effetti del fosforo rispetto alla grafite lamellare, ma i requisiti di duttilità richiedono comunque un controllo. I componenti soggetti a carichi d'urto o che richiedono il massimo allungamento dovrebbero ridurre al minimo il contenuto di fosforo.
La selezione delle materie prime controlla l'apporto di fosforo, poiché la rimozione economica del fosforo dalla ghisa fusa rimane impraticabile. La ghisa grezza in genere contiene più fosforo rispetto alla rottame di acciaio. Le fonderie miscelano i materiali di carica raggiungendo i livelli di fosforo desiderati entro le specifiche di composizione della norma EN-GJS-400-15, mantenendo al contempo costi di fusione economici.
EN-GJS-400-15 Confronto della composizione
Il confronto della composizione chimica della ghisa sferoidale EN-GJS-400-15 con quella delle leghe adiacenti chiarisce la posizione di questo materiale all'interno della famiglia delle ghise sferoidriche:
| elemento | EN-GJS-400-15 | EN-GJS-450-10 | EN-GJS-500-7 |
|---|---|---|---|
| Carbonio (%) | 3.40-3.80 | 3.30-3.80 | 3.20-3.80 |
| Silicio (%) | 2.20-2.80 | 2.20-3.00 | 2.20-3.00 |
| Manganese (%) | 0.10-0.40 | 0.20-0.80 | 0.20-0.80 |
| Magnesio (%) | 0.03-0.06 | 0.03-0.06 | 0.03-0.06 |
| Fosforo (%) | Max 0.08 | Max 0.08 | Max 0.08 |
| Zolfo (%) | Max 0.015 | Max 0.015 | Max 0.015 |
Le leghe ad alta resistenza consentono un maggiore contenuto di manganese, favorendo la formazione di perlite per una maggiore resistenza a scapito dell'allungamento. La composizione EN-GJS-400-15 privilegia la formazione di ferrite attraverso un contenuto limitato di manganese, dando priorità alla duttilità rispetto alla massima resistenza. Questo equilibrio rende l'EN-GJS-400-15 adatto ad applicazioni che richiedono resistenza agli urti e assorbimento di energia.
Nota: la norma EN 1563 specifica che la composizione chimica EN-GJS-400-15 funge da guida per la produzione. L'accettazione finale dipende dal rispetto dei requisiti relativi alle proprietà meccaniche, indipendentemente dai valori precisi della composizione entro gli intervalli specificati. Le fonderie ottimizzano la composizione per specifiche geometrie dei componenti e velocità di raffreddamento.
EN-GJS-400-15 Proprietà meccaniche
Le caratteristiche prestazionali definite dalle proprietà meccaniche secondo la norma EN-GJS-400-15 determinano l'idoneità dei materiali per specifiche applicazioni ingegneristiche. Una comprensione approfondita delle proprietà dei materiali EN-GJS-400-15 consente un'analisi accurata delle sollecitazioni e l'applicazione di adeguati fattori di sicurezza durante la progettazione dei componenti. La specifica dei materiali EN-GJS-400-15 stabilisce valori minimi che garantiscono prestazioni affidabili in diverse applicazioni.
Proprietà di trazione
Resistenza alla trazione (Rm): 400-600 MPa (minimo 400 MPa)
La resistenza alla trazione rappresenta il principale criterio di accettazione per la specifica dei materiali EN-GJS-400-15. Il valore minimo di 400 MPa deve essere raggiunto durante le prove su provini fusi separatamente. Il materiale di produzione tipico spesso supera il valore minimo, con valori compresi tra 420 e 480 MPa comuni per i processi di fonderia ben controllati che producono strutture prevalentemente ferritiche.
La resistenza alla trazione della ghisa sferoidale dipende principalmente dalla microstruttura della matrice e dalle caratteristiche dei noduli di grafite. Le matrici ferritiche offrono una resistenza moderata con un'eccellente duttilità. Una distribuzione più fine dei noduli di grafite e un numero maggiore di noduli migliorano le proprietà di trazione riducendo le concentrazioni di stress. La composizione chimica e la velocità di raffreddamento durante la solidificazione, secondo la norma EN-GJS-400-15, controllano queste caratteristiche microstrutturali.
Le procedure di prova seguono gli standard EN 1563 o ISO 1083. I provini vengono ricavati da barre di prova fuse separatamente per garantire condizioni di prova uniformi. Il diametro e la velocità di raffreddamento delle barre di prova sono simili a quelli delle sezioni di fusione tipiche, fornendo proprietà meccaniche rappresentative secondo la norma EN-GJS-400-15 a scopo di riferimento per la progettazione.
Carico di snervamento (Rp0.2): 250-370 MPa (minimo 250 MPa)
La resistenza allo snervamento indica il livello di sollecitazione al quale inizia la deformazione plastica permanente. La norma EN-GJS-400-15 richiede una resistenza allo snervamento minima di 250 MPa (metodo dello 0.2%). Questa proprietà aiuta gli ingegneri a determinare i livelli di sollecitazione di esercizio sicuri e a progettare opportuni fattori di sicurezza.
La matrice ferritica caratteristica della composizione EN-GJS-400-15 produce una resistenza allo snervamento relativamente bassa rispetto alle ghise sferoidali perlitiche. Tuttavia, la significativa differenza tra resistenza allo snervamento e resistenza alla trazione indica una notevole capacità di incrudimento e una buona capacità di assorbimento di energia. Questa proprietà contribuisce alla resistenza all'impatto e previene la rottura fragile improvvisa.
Le variazioni del carico di snervamento dipendono dal rapporto ferrite/perlite della matrice e dalla granulometria. Strutture a grana più fine e un contenuto di ferrite più elevato producono in genere carichi di snervamento prossimi al valore minimo specificato. I calcoli ingegneristici dovrebbero utilizzare il valore minimo specificato (250 MPa) per una progettazione conservativa, a meno che specifici controlli di produzione non garantiscano valori superiori.
Allungamento (A): minimo 15%
L'allungamento rappresenta una caratteristica distintiva fondamentale delle proprietà meccaniche della norma EN-GJS-400-15 rispetto alla ghisa grigia o alle ghise sferoidriche ad alta resistenza. Il requisito minimo di allungamento del 15% garantisce un'adeguata duttilità per il carico dinamico, la resistenza agli urti e un comportamento di rottura sicuro. Questa proprietà previene la frattura fragile improvvisa, consentendo ai componenti di deformarsi visibilmente prima della rottura.
La matrice prevalentemente ferritica, ottenuta tramite il controllo della composizione chimica secondo la norma EN-GJS-400-15, garantisce l'allungamento richiesto. La struttura cristallina della ferrite consente un'ampia deformazione plastica attraverso il movimento delle dislocazioni. I noduli sferoidali di grafite permettono la deformazione della matrice attorno ai noduli stessi senza innescare cricche, a differenza della grafite lamellare che crea punti di concentrazione delle sollecitazioni.
I valori di allungamento tipicamente variano dal 15% al 25% a seconda dello spessore della sezione, della velocità di raffreddamento e della microstruttura. Le sezioni più spesse che si raffreddano più lentamente spesso raggiungono un allungamento maggiore grazie a strutture a grani di ferrite più grossolani. Gli ingegneri specificano la norma EN-GJS-400-15 quando l'allungamento supera il requisito del 10%, fornendo un margine di sicurezza contro la fragilità.
| Proprietà | Valore EN-GJS-400-15 | Metodo di prova |
|---|---|---|
| Resistenza alla trazione (Rm) | ≥400 MPa (tipicamente 420-480 MPa) | EN 1563, ISO 1083 |
| Resistenza allo snervamento (Rp0.2) | ≥250 MPa (tipicamente 250-320 MPa) | EN 1563, ISO 1083 |
| Allungamento (A) | ≥15% (in genere 15-25%) | EN 1563, ISO 1083 |
| Durezza Brinell (HB) | 130-180 MP | EN 1563 |
Caratteristiche di durezza
Durezza Brinell: 130-180 HB
Le misurazioni di durezza consentono una verifica rapida e non distruttiva delle proprietà dei materiali secondo la norma EN-GJS-400-15. L'intervallo di durezza Brinell è correlato a una microstruttura della matrice prevalentemente ferritica. Valori di durezza inferiori indicano un elevato contenuto di ferrite che produce la massima duttilità. Valori superiori suggeriscono un maggiore contenuto di perlite o una microstruttura più fine che aumenta la resistenza riducendo al contempo l'allungamento.
Le fonderie utilizzano le prove di durezza per il controllo qualità della produzione. Le misurazioni sui getti di produzione o sui provini verificano che il materiale soddisfi i valori previsti per la microstruttura e le proprietà meccaniche della ghisa sferoidale secondo la norma EN-GJS-400-15. Le prove di durezza richiedono meno tempo e una preparazione del campione inferiore rispetto alle prove di trazione, consentendo una verifica più economica.
La gamma di durezza moderata offre una resistenza all'usura accettabile in applicazioni con contatto di scorrimento leggero, mantenendo al contempo un'eccellente lavorabilità. I componenti che operano in ambienti con attrito moderato traggono vantaggio da valori di durezza verso l'estremità superiore dell'intervallo di specifica. Tuttavia, le applicazioni che richiedono la massima resistenza agli urti dovrebbero puntare a valori di durezza inferiori, che indicano un elevato contenuto di ferrite.
Durezza Vickers: 140-210 HV (equivalente)
Le misurazioni di durezza Vickers si convertono approssimativamente nell'intervallo di durezza Brinell. Il test Vickers utilizza carichi di indentazione inferiori, adatti per testare superfici finite o piccoli componenti, laddove il test Brinell danneggerebbe i pezzi. L'equivalenza di durezza consente il confronto tra i metodi di prova e la verifica sui componenti di produzione.
Proprietà fisiche
Densità: 7.05-7.15 g/cm³
La densità della ghisa sferoidale EN-GJS-400-15 rimane relativamente costante, indipendentemente dalle variazioni di composizione entro i limiti specificati. Questa densità costante semplifica i calcoli del peso durante la progettazione dei componenti. La densità si avvicina a quella dell'acciaio al carbonio (7.85 g/cm³) pur rimanendo leggermente inferiore, offrendo un modesto risparmio di peso a parità di volume.
Le previsioni di peso utilizzano il valore di densità standard (tipicamente 7.1 g/cm³) moltiplicato per il volume del componente. Una densità accurata consente un calcolo preciso della massa del componente per la spedizione, la movimentazione e l'analisi del carico dinamico. Il contenuto di grafite riduce leggermente la densità rispetto all'acciaio, sostituendo il ferro, più denso, con il carbonio, più leggero, sebbene l'effetto rimanga limitato rispetto alle alternative in alluminio.
Modulo di elasticità: 169-175 GPa
Il modulo elastico del materiale EN-GJS-400-15 si avvicina maggiormente ai valori dell'acciaio rispetto a quelli della ghisa grigia. Valori tipici intorno a 169-175 GPa rappresentano la rigidità del materiale sotto carico di trazione. La morfologia sferoidale della grafite garantisce un trasferimento del carico più efficace attraverso la matrice metallica continua rispetto alla grafite lamellare che interrompe la continuità della matrice.
Gli ingegneri devono tenere conto del modulo elastico leggermente inferiore rispetto all'acciaio (200-210 GPa) nel calcolo della flessione sotto carico. I componenti in ghisa sferoidale si flettono un po' di più rispetto a componenti equivalenti in acciaio sottoposti a carichi identici. Tuttavia, la differenza rimane molto inferiore rispetto alla ghisa grigia (78-103 GPa), rendendo la norma EN-GJS-400-15 adatta ad applicazioni che richiedono una buona rigidità.
La variazione del modulo dipende dalla distribuzione dei noduli di grafite e dalla struttura della matrice. I calcoli di progettazione utilizzano in genere valori di modulo conservativi che tengono conto delle potenziali variazioni. Il modulo relativamente costante nelle diverse sezioni di fusione rende la ghisa sferoidale EN-GJS-400-15 più prevedibile della ghisa grigia per applicazioni in cui la rigidità è un fattore critico.
Rapporto di Poisson: 0.27-0.29
Il coefficiente di Poisson del materiale EN-GJS-400-15 è molto simile ai valori dell'acciaio (0.27-0.30). Questa proprietà influenza i calcoli delle sollecitazioni in condizioni di carico multiassiale e la deformazione laterale durante il carico di trazione. La somiglianza con l'acciaio consente di utilizzare metodi di calcolo standard senza modifiche particolari per la maggior parte delle applicazioni.
Proprietà termali
Conduttività termica: 31-33 W/(m·K)
Il materiale EN-GJS-400-15 conduce il calore in modo meno efficiente della ghisa grigia (46-50 W/(m·K)) ma in modo simile all'acciaio fuso. La matrice metallica continua costituisce il percorso di conduzione principale, mentre i noduli sferoidali di grafite agiscono da isolanti termici interrompendo il flusso di calore. Questa conduttività moderata è adatta ad applicazioni senza requisiti termici estremi.
Per i componenti che richiedono una significativa dissipazione del calore, la ghisa grigia può essere preferibile alla ghisa sferoidale. Tuttavia, le proprietà meccaniche della ghisa sferoidale, conformi alla norma EN-GJS-400-15, tra cui la resistenza all'urto e la duttilità, spesso compensano gli svantaggi in termini di conducibilità termica per molte applicazioni. Nei calcoli relativi al trasferimento di calore, è necessario tenere conto della moderata conducibilità termica quando le prestazioni termiche risultano critiche.
Coefficiente di dilatazione termica: 10.0-11.5 × 10⁻⁶/K
Il coefficiente di dilatazione termica delle proprietà meccaniche secondo la norma EN-GJS-400-15 corrisponde strettamente ai valori dell'acciaio al carbonio. Questa compatibilità riduce al minimo le sollecitazioni termiche durante l'assemblaggio di componenti in ghisa sferoidale con parti in acciaio. Tassi di dilatazione simili impediscono allentamenti o bloccaggi dovuti a variazioni di temperatura, semplificando la progettazione di assemblaggi che combinano materiali diversi.
I noduli sferoidali di grafite forniscono una certa stabilità dimensionale limitando parzialmente l'espansione della matrice. La ghisa sferoidale presenta una buona stabilità dimensionale durante i cicli termici, pur non eguagliando le prestazioni della ghisa grigia in questo senso. Le applicazioni di precisione dovrebbero considerare gli effetti dell'espansione termica durante le variazioni di temperatura.
Capacità termica specifica: 460-500 J/(kg·K)
Il calore specifico indica l'energia necessaria per variare la temperatura di un materiale. Il materiale EN-GJS-400-15 assorbe calore in misura moderata rispetto ad altri metalli. Questa proprietà influenza il comportamento durante i cicli termici e i calcoli della velocità di raffreddamento durante i trattamenti termici o in condizioni di esercizio. La massa termica influenza la risposta del componente alle variazioni di temperatura in esercizio.
Proprietà di impatto
Energia d'impatto Charpy con intaglio a V: 10-20 Joule (temperatura ambiente, tipica)
Sebbene la norma EN 1563 non preveda prove di impatto obbligatorie per la norma EN-GJS-400-15 a temperatura ambiente, la resistenza all'impatto rappresenta un'importante caratteristica prestazionale. I valori tipici dell'energia d'impatto variano da 10 a 20 Joule nelle prove Charpy con intaglio a V a temperatura ambiente, superando significativamente quelli della ghisa grigia (in genere <3 Joule).
La matrice ferritica e la morfologia sferoidale della grafite consentono l'assorbimento di energia tramite deformazione plastica. I componenti soggetti a carichi d'urto o forze dinamiche traggono vantaggio da questa caratteristica. La resistenza all'impatto previene la frattura fragile che potrebbe verificarsi nella ghisa grigia in condizioni di carico simili.
La resistenza all'impatto a bassa temperatura diminuisce al diminuire della temperatura al di sotto di 0 °C, seguendo il comportamento tipico dei materiali ferritici. Le applicazioni che richiedono resistenza all'impatto a temperature sotto zero devono specificare le varianti EN-GJS-400-15-LT (bassa temperatura) o EN-GJS-400-15-RT (testata a temperatura ambiente) con proprietà di resistenza all'impatto verificate.
Caratteristiche tribologiche
Resistenza all'usura
La matrice ferritica del materiale EN-GJS-400-15 offre una moderata resistenza all'usura nelle applicazioni con contatto di scorrimento. Il materiale si comporta adeguatamente in ambienti con attrito da leggero a moderato, sebbene le ghise sferoidriche perlitiche ad alta resistenza o la ghisa grigia offrano una resistenza all'usura superiore in condizioni severe. I noduli sferoidali di grafite forniscono un certo effetto autolubrificante, sebbene meno pronunciato rispetto alla grafite lamellare.
Le applicazioni che prevedono l'utilizzo di particelle abrasive mostrano una resistenza all'usura accettabile per cicli di lavoro moderati. Le proprietà meccaniche definite dalla norma EN-GJS-400-15 bilanciano la resistenza all'usura con la duttilità e la resistenza all'impatto. La durata di servizio spesso soddisfa i requisiti di molte applicazioni industriali senza necessità di trattamenti di indurimento superficiale. Tuttavia, applicazioni soggette a forte usura possono giustificare l'indurimento superficiale o la scelta di materiali alternativi.
lavorabilità
La ghisa sferoidale EN-GJS-400-15 dimostra una buona lavorabilità con utensili da taglio in metallo duro e parametri ottimizzati. I noduli di grafite sferoidale frammentano i trucioli durante le operazioni di taglio in modo più efficace rispetto all'acciaio, pur non raggiungendo le prestazioni della ghisa grigia. Le operazioni di produzione raggiungono una produttività soddisfacente con utensili e parametri di taglio appropriati.
I parametri di lavorazione tipici per il materiale EN-GJS-400-15 includono:
- Velocità di taglio: 120-180 m/min per operazioni di tornitura e fresatura
- Velocità di avanzamento: 0.1-0.3 mm/giro a seconda del tipo di operazione
- Profondità di taglio: 1-4 mm per la sgrossatura, 0.2-0.8 mm per la finitura.
- Materiali degli utensili: inserti in carburo consigliati per un'elevata efficienza produttiva
La durezza moderata dell'acciaio EN-GJS-400-15, unita alle proprietà meccaniche, bilancia i requisiti di resistenza con la facilità di lavorazione. Le operazioni di foratura, maschiatura e filettatura procedono in modo efficiente con gli utensili appropriati. I componenti possono essere lavorati con tolleranze ristrette e una buona finitura superficiale utilizzando attrezzature convenzionali.
Gli utensili in metallo duro garantiscono una durata ottimale nelle lavorazioni di produzione. Un'adeguata applicazione del liquido di raffreddamento favorisce l'evacuazione dei trucioli e prolunga la durata dell'utensile. La lavorabilità complessiva offre un'economia di produzione soddisfacente, garantendo al contempo prestazioni meccaniche superiori alla ghisa grigia in termini di duttilità e resistenza agli urti.
Suggerimento: nella scelta tra le diverse qualità di ghisa sferoidale, è importante considerare che le proprietà meccaniche della norma EN-GJS-400-15 privilegiano la duttilità e la resistenza all'impatto rispetto alla resistenza massima. Le applicazioni che richiedono assorbimento di energia, resistenza ai carichi dinamici o protezione contro la rottura fragile traggono vantaggio da questa qualità rispetto ad alternative con maggiore resistenza ma minore duttilità.
Norme di specifica dei materiali EN-GJS-400-15
Numerosi standard internazionali regolano la produzione e il collaudo della ghisa sferoidale, garantendo uniformità tra le diverse regioni di produzione. La comprensione degli standard di specifica dei materiali EN-GJS-400-15 applicabili facilita l'approvvigionamento internazionale e la verifica della qualità. Questi standard definiscono i requisiti per la composizione chimica, le proprietà meccaniche, i metodi di prova e la certificazione.
Norme europee
EN 1563:2018 (Norma attuale)
La norma europea EN 1563, intitolata "Fonderia - Ghise a grafite sferoidale", fornisce specifiche complete per la produzione e la prova della ghisa sferoidale. Questa norma ha sostituito le precedenti norme nazionali, tra cui DIN 1693 (Germania), BS 2789 (Regno Unito) e NF A32-201 (Francia). La specifica del materiale EN-GJS-400-15 segue i requisiti stabiliti nella norma EN 1563:2018.
La norma EN 1563 riguarda:
- Sistema di designazione dei materiali e classificazioni di grado
- Intervalli guida per la composizione chimica secondo la norma EN-GJS-400-15
- Requisiti relativi alle proprietà meccaniche, compresi i metodi di prova.
- Procedure e dimensioni per la fusione delle barre di prova
- Metodi di valutazione della struttura dei noduli
- Requisiti di ispezione e certificazione
- Criteri di accettazione e procedure di risoluzione delle controversie
La norma specifica i valori minimi di resistenza alla trazione, snervamento e allungamento per diverse qualità di ghisa sferoidale, determinati da provini fusi separatamente. Le proprietà del materiale secondo la norma EN-GJS-400-15 devono soddisfare un valore minimo di 400 MPa di resistenza alla trazione, 250 MPa di snervamento e 15% di allungamento, misurati su provini appropriati. Gli intervalli di durezza forniscono un'ulteriore verifica della microstruttura.
Designazione numerica EN-GJS-400-15
Il sistema europeo di designazione numerica assegna il numero di materiale 5.3106 al materiale EN-GJS-400-15. Questo formato numerico compare su alcuni certificati dei materiali e sulla documentazione tecnica. Il sistema di designazione fornisce un'identificazione alternativa che consente il riferimento incrociato nei database dei materiali e nei sistemi di approvvigionamento.
Standard internazionali
ISO 1083:2004 – Classificazione delle ghise a grafite sferoidale
L' Organizzazione Internazionale per la Standardizzazione (ISO) pubblica la norma ISO 1083 che disciplina la classificazione e le proprietà della ghisa sferoidale. Questo standard globale è armonizzato con gli standard regionali, tra cui la norma EN 1563. La designazione ISO per il materiale equivalente utilizza la sigla "ISO 400-15" o semplicemente "400-15", indicando la resistenza alla trazione minima e la percentuale di allungamento.
La norma ISO 1083 stabilisce:
- Requisiti relativi alle proprietà dei materiali conformi alla norma EN 1563
- Metodi di prova e procedure di preparazione dei campioni
- Convenzioni sui sistemi di designazione per uso internazionale
- Criteri di valutazione dei noduli e limiti di accettazione
- Equivalenze di gradi internazionali che facilitano gli scambi
Gli impianti di produzione destinati ai mercati internazionali in genere fanno riferimento sia alla norma EN 1563 che alla norma ISO 1083. Gli standard sono molto simili, con piccole differenze nei formati della documentazione. Il materiale prodotto secondo la norma EN 1563 generalmente soddisfa i requisiti della norma ISO 1083, consentendone l'accettazione in diversi mercati.
Ex norme nazionali
DIN 1693 (Germania) – GGG40
Prima dell'armonizzazione degli standard europei, le fonderie tedesche producevano questo materiale secondo la norma DIN 1693 con la denominazione GGG40. L'abbreviazione "GGG" sta per "Gusseisen mit Kugelgraphit" (ghisa con grafite sferoidale), mentre "40" indica la resistenza minima alla trazione in kgf/mm² (circa 400 MPa). Molti disegni tecnici tedeschi storici specificano il materiale GGG40.
La specifica dei materiali EN-GJS-400-15 ha sostituito la DIN 1693 GGG40 con proprietà e applicazioni equivalenti. La documentazione preesistente potrebbe fare riferimento alla vecchia denominazione. I certificati dei materiali rilasciati dalle fonderie tedesche spesso includono entrambe le denominazioni, facilitando il riconoscimento internazionale e garantendo la continuità delle specifiche dei componenti esistenti.
BS 2789 (Regno Unito) – Grado 400/12
Prima dell'adozione degli standard europei, la norma britannica BS 2789 classificava materiali simili come Grado 400/12. Tale denominazione indicava una resistenza alla trazione minima di 400 MPa con un allungamento del 12%, una duttilità leggermente inferiore rispetto all'attuale specifica EN-GJS-400-15. Le fonderie del Regno Unito ora fanno principalmente riferimento alla norma EN 1563, sebbene le specifiche più datate possano citare la BS 2789, che richiede un'attenta verifica dei requisiti relativi alle proprietà del materiale.
NF A32-201 (Francia) – FGS400-15
La norma francese NF A32-201 designava questo materiale come FGS400-15, dove "FGS" sta per "Fonte à Graphite Sphéroïdal" (ghisa a grafite sferoidale), con i numeri che indicano la resistenza alla trazione e l'allungamento. La norma francese era strettamente allineata alle specifiche europee, facilitando la transizione all'armonizzazione con la norma EN 1563.
Specifiche Requisiti
Test delle proprietà meccaniche
La norma EN-GJS-400-15 richiede prove di trazione su provini fusi separatamente per verificarne le proprietà meccaniche. I provini standard hanno in genere un diametro di 25 mm o 30 mm a seconda dello spessore della sezione del componente, mentre per i componenti a sezione sottile sono specificati provini di diametro inferiore (12-20 mm). I provini vengono lavorati meccanicamente secondo le dimensioni di riferimento specificate prima di essere sottoposti a prova, secondo procedure standard.
La frequenza dei test dipende dal volume di produzione e dalle esigenze del cliente:
- Test pre-riscaldamento per applicazioni critiche che richiedono una tracciabilità completa
- Campionamento periodico della produzione consolidata per dimostrare la capacità del processo
- Ispezione del primo articolo per la qualificazione di nuovi componenti
- Programmi di test speciali per applicazioni critiche per la sicurezza
- Monitoraggio continuo tramite controllo statistico di processo
Le prove di durezza forniscono una verifica supplementare senza la necessità di prove distruttive. Le misurazioni della durezza Brinell su getti di produzione o provini confermano la microstruttura prevista, correlata alle proprietà di trazione.
Esame metallografico
La valutazione della microstruttura verifica che la morfologia della grafite e la struttura della matrice soddisfino i requisiti della specifica dei materiali EN-GJS-400-15. I campioni lucidati e incisi, esaminati al microscopio, confermano:
- Morfologia a noduli di grafite sferoidale (in genere è richiesta una nodularità superiore all'80%).
- Struttura della matrice prevalentemente ferritica (>80% di ferrite, tipica di questo grado)
- Assenza di carburi eccessivi, inclusioni o porosità
- Conteggio e distribuzione adeguati dei noduli per garantire proprietà uniformi
L'esame metallografico viene in genere eseguito durante la qualificazione del processo, l'approvazione di nuovi componenti e le verifiche periodiche. Le applicazioni critiche possono richiedere la conferma della microstruttura per ogni lotto. I sistemi di analisi digitale delle immagini forniscono una quantificazione oggettiva della percentuale di nodularità, del numero di noduli per unità di area e delle percentuali dei costituenti della matrice.
Documentazione e Certificazione
Le fonderie forniscono certificati dei materiali che attestano la conformità ai requisiti della specifica dei materiali EN-GJS-400-15. I certificati tipici includono:
- Risultati dell'analisi della composizione chimica per gli elementi principali e residui
- Dati delle prove sulle proprietà meccaniche (resistenza alla trazione, limite di snervamento, allungamento)
- Misurazioni di durezza da provini o fusioni di produzione
- Risultati dell'esame metallografico (nodularità, struttura della matrice)
- Identificazione del calore e informazioni complete sulla tracciabilità
- Dichiarazione di conformità agli standard applicabili (EN 1563, ISO 1083)
I certificati di ispezione conformi alla norma EN 10204 di tipo 3.1 o 3.2 forniscono una documentazione completa sulla qualità. I certificati di tipo 3.1 includono la verifica indipendente da parte di personale di ispezione autorizzato. I certificati di tipo 3.2 includono la verifica da parte di enti di ispezione indipendenti o rappresentanti del cliente. Questi certificati consentono al cliente di verificare le proprietà dei materiali e la conformità normativa.
Suggerimento: quando si acquista materiale conforme alla norma EN-GJS-400-15, specificare il livello di certificazione richiesto (EN 10204 3.1, 3.2, ecc.) e qualsiasi requisito di prova speciale già nelle fasi iniziali di preventivazione, al fine di evitare ritardi nella consegna o incomprensioni nella documentazione.
EN-GJS-400-15 Gradi equivalenti ai materiali
Gli ingegneri hanno spesso bisogno di identificare i gradi equivalenti dei materiali EN-GJS-400-15 in base a standard internazionali per l'approvvigionamento globale e la sostituzione dei materiali. La comprensione delle designazioni di equivalenza garantisce la compatibilità dei materiali quando le specifiche fanno riferimento a standard diversi. Il sistema di equivalenza dei materiali EN-GJS-400-15 facilita il commercio internazionale e la comunicazione tecnica transfrontaliera.
Equivalente standard cinese
QT400-15 (GB/T 1348)
Lo standard nazionale cinese GB/T 1348 designa la ghisa sferoidale equivalente come QT400-15. L'abbreviazione "QT" sta per "Qiu Tie" (ghisa a grafite sferoidale in cinese), mentre "400" indica la resistenza minima alla trazione in MPa e "15" rappresenta la percentuale minima di allungamento. Le fonderie cinesi producono ampiamente QT400-15 per componenti automobilistici, fusioni di macchinari e applicazioni per macchine edili.
La composizione chimica e le proprietà meccaniche del QT400-15 sono strettamente conformi alla specifica del materiale EN-GJS-400-15:
- Resistenza alla trazione minima: 400 MPa
- Resistenza allo snervamento minima: 250 MPa
- Allungamento minimo: 15%
- Durezza Brinell: 130-180 HB
- Microstruttura della matrice prevalentemente ferritica
I produttori automobilistici, di macchinari e di attrezzature per l'edilizia cinesi specificano comunemente il QT400-15. L'ampia disponibilità e i processi produttivi consolidati rendono questo materiale equivalente all'EN-GJS-400-15 facilmente reperibile presso le fonderie cinesi. I certificati del materiale fanno riferimento sia alla norma GB/T 1348 che alle designazioni equivalenti internazionali, consentendo l'integrazione nella catena di fornitura globale.
Gli ingegneri che effettuano sostituzioni tra EN-GJS-400-15 e QT400-15 devono verificare che sia la composizione chimica che le proprietà meccaniche soddisfino i requisiti dell'applicazione. I materiali offrono prestazioni equivalenti nella maggior parte delle applicazioni ingegneristiche generali che richiedono una resistenza moderata con buona duttilità e resistenza all'impatto.
Equivalente standard giapponese
FCD400 (JIS G 5502)
Lo standard industriale giapponese JIS G 5502 classifica la ghisa sferoidale equivalente come FCD400. La sigla "FCD" è l'abbreviazione di "Ferrous Cast Ductile" o "Ferrite Cast Ductile" in alcuni contesti, mentre "400" indica la resistenza minima alla trazione in MPa. L'industria automobilistica e i produttori di macchinari giapponesi utilizzano ampiamente la FCD400 per componenti del motore, parti delle sospensioni, carter della trasmissione e componenti strutturali.
Le specifiche del modello FCD400 includono:
- Resistenza alla trazione minima: 400 MPa (41 kgf/mm²)
- Resistenza allo snervamento minima: 250 MPa (26 kgf/mm²)
- Allungamento minimo: 15%
- Intervallo di durezza: 140-190 HB
- Microstruttura della matrice prevalentemente ferritica
Lo standard giapponese include rigorosi requisiti di prova e procedure di controllo qualità in linea con le esigenze dell'industria automobilistica. Le dimensioni delle barre di prova e le procedure di prova seguono i metodi JIS G 5502. Tuttavia, gli obiettivi relativi alle proprietà meccaniche sono allineati alle caratteristiche prestazionali equivalenti del materiale in ghisa sferoidale EN-GJS-400-15.
Le fonderie giapponesi mantengono rigorosi sistemi di controllo qualità a supporto dei settori automobilistico e della meccanica di precisione. I getti FCD400 dimostrano proprietà costanti ed eccellente qualità superficiale. Questo materiale, equivalente alla norma EN-GJS-400-15, offre prestazioni affidabili in applicazioni impegnative che richiedono resistenza agli urti e duttilità.
Equivalente standard americano
ASTM A536 Grado 60-40-18
La Società Americana per i Test e i Materiali (ASTEM) specifica la ghisa sferoidale secondo lo standard ASTM A536. La designazione di grado 60-40-18 indica una resistenza alla trazione minima di 60,000 psi (414 MPa), un carico di snervamento minimo di 40,000 psi (276 MPa) e un allungamento minimo del 18%. Questo grado rappresenta l'equivalente americano più vicino alla specifica del materiale EN-GJS-400-15.
Caratteristiche della norma ASTM A536 Grado 60-40-18:
- Resistenza alla trazione minima: 60 ksi (414 MPa)
- Resistenza allo snervamento minima: 40 ksi (276 MPa)
- Allungamento minimo: 18% (su una lunghezza di riferimento di 2 pollici)
- Durezza tipica: 140-190 HB
- Struttura della matrice prevalentemente ferritica
Rispetto agli standard europei, il sistema ASTM pone maggiore enfasi sui requisiti delle proprietà meccaniche, dando meno importanza al controllo della composizione chimica. Le fonderie ottimizzano la composizione per raggiungere la resistenza, la duttilità e la qualità di fusione richieste. Questo approccio offre flessibilità produttiva, garantendo al contempo la costanza delle prestazioni.
I requisiti di resistenza e allungamento leggermente superiori del grado 60-40-18 rispetto alla norma EN-GJS-400-15 derivano dalle diverse geometrie dei provini e dalle diverse lunghezze di riferimento. Una volta opportunamente corretti per le differenze nella metodologia di prova, i materiali offrono prestazioni equivalenti nell'applicazione.
ASTM A395 Grado 60-40-18
La norma ASTM A395 specifica la ghisa sferoidale ferritica per applicazioni in pressione, inclusi corpi valvola, alloggiamenti di pompe e componenti di tubazioni. Il grado 60-40-18 indica gli stessi requisiti di proprietà meccaniche della norma ASTM A536 grado 60-40-18. La norma include requisiti aggiuntivi per la tenuta alla pressione e criteri di accettazione dei difetti.
I componenti che gestiscono fluidi pressurizzati fanno comunemente riferimento alle specifiche ASTM A395. Il materiale equivalente EN-GJS-400-15 offre una resistenza adeguata per applicazioni a pressione moderata, se progettato con opportuni fattori di sicurezza e controlli di qualità.
Altri equivalenti internazionali
Italia: GS400-15 (Norme UNI)
La norma italiana UNI designa questo materiale come GS400-15, seguendo convenzioni di nomenclatura simili. La sigla "GS" indica la ghisa sferoidale, con i numeri che rappresentano la resistenza alla trazione e l'allungamento. Le fonderie italiane forniscono getti in GS400-15 per applicazioni nel settore della meccanica domestica, automobilistico e industriale.
Francia: FGS400-15 (Norme NF)
Storicamente, prima dell'adozione delle norme armonizzate europee, questo materiale veniva designato come FGS400-15. La sigla "FGS" sta per "Fonte à Graphite Sphéroïdal" (ghisa sferoidale a grafite). Le fonderie francesi attualmente fanno riferimento principalmente alla norma EN 1563, ma possono includere la designazione FGS400-15 nei disegni e nella documentazione tecnica preesistenti.
Russia: VCh40 (GOST 7293)
Lo standard russo GOST 7293 classifica questo materiale come VCh40, dove "VCh" rappresenta la ghisa sferoidale e "40" indica la classificazione di resistenza (kgf/mm²). Gli impianti di produzione russi producono VCh40 per applicazioni nazionali nei settori della meccanica, dell'automotive e delle infrastrutture. Le proprietà meccaniche sono conformi alle specifiche equivalenti del materiale EN-GJS-400-15.
Australia: AS 1831 Grado 400/15
Lo standard australiano AS 1831 designa il materiale equivalente come Grado 400/15. Tale designazione indica direttamente i requisiti di resistenza alla trazione e di allungamento. Le fonderie australiane forniscono getti in ghisa sferoidale per attrezzature minerarie, macchinari agricoli e applicazioni industriali che richiedono getti di resistenza moderata con buona duttilità.
Tabella di confronto dei gradi equivalenti
| Standard | Designazione | Resistenza alla trazione | carico di snervamento | Allungamento | Regione primaria |
|---|---|---|---|---|---|
| Europeo (EN 1563) | EN-GJS-400-15 | ≥400 MPa | ≥250 MPa | ≥15% | Europa |
| ISO 1083 | ISO-400 15 | ≥400 MPa | ≥250 MPa | ≥15% | Internazionale |
| Cina (GB/T 1348) | QT400-15 | ≥400 MPa | ≥250 MPa | ≥15% | Cina |
| Giappone (JIS G 5502) | FCD400 | ≥400 MPa | ≥250 MPa | ≥15% | Giappone |
| Stati Uniti (ASTM A536) | 60-40-18 | ≥414 MPa (60 ksi) | ≥276 MPa (40 ksi) | ≥18% | Nord America |
| Germania (ex norma DIN 1693) | GGG40 | ≥400 MPa | ≥250 MPa | ≥15% | Germania (eredità) |
| Regno Unito (ex BS 2789) | 400/12 | ≥400 MPa | ≥250 MPa | ≥12% | Regno Unito (eredità) |
| Russia (GOST 7293) | VCh40 | ≥400 MPa | ≥250 MPa | ≥15% | Russia/CSI |
| Australia (AS 1831) | 400/15 | ≥400 MPa | ≥250 MPa | ≥15% | Australia |
Considerazioni sulla sostituzione dei materiali
Quando si effettua una sostituzione tra gradi di materiale equivalenti alla norma EN-GJS-400-15 di diverse normative, gli ingegneri devono verificare diversi fattori critici:
Allineamento delle proprietà meccaniche
Confronta i requisiti minimi di resistenza alla trazione, snervamento e allungamento tra le diverse norme. La maggior parte dei gradi equivalenti di materiale EN-GJS-400-15 specificano una resistenza alla trazione minima di 400 MPa, fornendo una capacità portante simile. Verifica che tutti i requisiti relativi alle proprietà meccaniche soddisfino le esigenze dell'applicazione, inclusi gli intervalli di durezza e gli eventuali requisiti di resistenza all'urto.
I metodi di prova possono differire leggermente tra le diverse normative. La norma ASTM utilizza una lunghezza di riferimento di 2 pollici per la misurazione dell'allungamento, mentre le norme europee/ISO utilizzano in genere lunghezze di riferimento proporzionali. Queste variazioni nei metodi di prova influenzano i valori di allungamento riportati, sebbene la duttilità effettiva del materiale rimanga equivalente. Gli ingegneri devono comprendere le differenze nei metodi di prova quando confrontano le specifiche.
Variazioni della composizione chimica
Standard diversi possono specificare intervalli di composizione variabili per la norma EN-GJS-400-15. Gli standard cinesi QT400-15 e giapponesi FCD400 consentono intervalli di silicio e manganese leggermente diversi rispetto alle specifiche europee. Gli standard americani ASTM privilegiano le proprietà meccaniche rispetto al controllo della composizione, offrendo alle fonderie flessibilità nell'ottimizzazione della composizione.
Le fonderie regolano la composizione entro i limiti previsti dalle normative locali per raggiungere le proprietà meccaniche e le caratteristiche di fusione desiderate. Le variazioni di composizione tra gradi equivalenti raramente influiscono sulle prestazioni dell'applicazione, a condizione che i requisiti relativi alle proprietà meccaniche siano soddisfatti. Tuttavia, le applicazioni specializzate che richiedono limiti di composizione specifici devono specificare esplicitamente tali requisiti.
Effetti delle dimensioni della sezione
Tutte le norme relative alla ghisa sferoidale riconoscono che le proprietà meccaniche variano in funzione dello spessore della sezione di getto. Le sezioni più spesse si raffreddano più lentamente, producendo microstrutture più grossolane con proprietà leggermente diverse. La specifica del materiale EN-GJS-400-15 basa le proprietà su provini rappresentativi di getti tipici di sezione media (circa 25-30 mm di diametro).
Quando si sostituiscono i materiali, è necessario verificare che le considerazioni sullo spessore della sezione siano conformi alle diverse norme. Alcune norme prevedono aggiustamenti delle proprietà o specificano dimensioni diverse delle barre di prova per spessori di sezione differenti. La progettazione del componente deve tenere conto degli effetti effettivi dello spessore della sezione sulle proprietà meccaniche conformi alla norma EN-GJS-400-15.
Compatibilità tra trattamento termico e trattamento superficiale
Verificare che le specifiche relative al trattamento termico o al trattamento superficiale rimangano appropriate in caso di sostituzione tra gradi equivalenti di materiale EN-GJS-400-15. La risposta della ghisa sferoidale ai trattamenti termici generalmente rimane coerente tra materiali equivalenti. I trattamenti superficiali, inclusi verniciatura, placcatura o sistemi di rivestimento sviluppati per una norma, in genere funzionano in modo soddisfacente con materiali equivalenti.
La microstruttura simile della matrice ferritica e la morfologia sferoidale della grafite garantiscono risposte compatibili al trattamento termico. I requisiti di preparazione della superficie e le caratteristiche di adesione del rivestimento rimangono costanti tra gradi equivalenti. Tuttavia, per le applicazioni critiche è opportuno verificare l'efficacia del trattamento in caso di cambio di fornitore del materiale.
Nota: Quando si effettuano sostituzioni tra standard per applicazioni critiche, gli ingegneri devono esaminare le specifiche dettagliate, inclusi i metodi di prova, i criteri di accettazione e gli effetti dello spessore della sezione. Per i componenti critici per la sicurezza, le applicazioni sensibili alla responsabilità o per la qualificazione di nuovi fornitori, possono essere consigliabili programmi di prova o di qualificazione dei materiali.
Suggerimento: per i progetti internazionali, specificare sia la designazione dello standard primario sia i gradi equivalenti del materiale riconosciuti secondo la norma EN-GJS-400-15 per facilitare l'approvvigionamento globale mantenendo al contempo la coerenza qualitativa. Una comunicazione chiara di entrambe le designazioni semplifica gli acquisti in diverse regioni e garantisce la compatibilità dei materiali.
Applicazioni principali della norma EN-GJS-400-15
La combinazione equilibrata di resistenza moderata, eccellente duttilità e superiore resistenza agli urti rende la ghisa sferoidale EN-GJS-400-15 adatta a diverse applicazioni industriali. La comprensione delle applicazioni tipiche aiuta gli ingegneri a valutare l'idoneità del materiale per i requisiti specifici dei componenti e le aspettative di prestazione.
Componenti automobilistici
Alberi a gomito del motore
Gli alberi motore dei motori automobilistici utilizzano il materiale EN-GJS-400-15 per la sua resistenza alla fatica, la resistenza agli urti e l'economicità di produzione. Questo materiale in ghisa duttile resiste ai carichi ciclici derivanti dalle forze di combustione e dai carichi inerziali per tutta la durata di vita del motore. Le proprietà meccaniche dell'EN-GJS-400-15 garantiscono un'adeguata resistenza, mentre la duttilità previene la rottura fragile in condizioni di sovraccarico.
Il processo di fusione permette di realizzare geometrie complesse dell'albero motore, inclusi alberi a gomiti multipli, contrappesi e perni di supporto, in modo economicamente vantaggioso rispetto ai processi di forgiatura. L'ottima lavorabilità del materiale consente una finitura di precisione delle superfici di appoggio con tolleranze ristrette. I motori di piccola e media cilindrata utilizzano comunemente alberi a gomiti in ghisa sferoidale, e la composizione EN-GJS-400-15 offre un equilibrio ottimale di proprietà.
I trattamenti di indurimento superficiale, tra cui l'indurimento a induzione o la nitrurazione, possono migliorare la durata delle superfici di appoggio quando necessario. La duttilità del materiale di base mantiene la tenacità nel nucleo, mentre le superfici indurite resistono all'usura. I costi di produzione rimangono competitivi rispetto all'acciaio forgiato, garantendo al contempo prestazioni adeguate per la maggior parte delle applicazioni nei veicoli passeggeri.
Bielle
Le bielle realizzate in materiale EN-GJS-400-15 combinano un'adeguata resistenza alla trazione con una buona resistenza alla fatica. Le bielle devono resistere a elevati carichi ciclici derivanti dalla pressione di combustione e dalle forze inerziali durante il funzionamento del motore. La duttilità del materiale garantisce la sicurezza contro la frattura fragile in condizioni di sovraccarico.
Il processo di fusione consente la produzione di componenti quasi a forma definitiva, inclusi cappelli di cuscinetto, passaggi dell'olio e punti di fissaggio integrati. La composizione EN-GJS-400-15 si presta facilmente alla lavorazione di precisione per la finitura di fori di cuscinetti e perni. L'ottimizzazione del peso, ottenuta grazie a una progettazione integrata, permette di realizzare bielle leggere, riducendo la massa in movimento alternativo.
Nei motori per autovetture e veicoli commerciali leggeri si utilizzano comunemente bielle in ghisa sferoidale. L'economicità del materiale, unita a prestazioni adeguate, rende la norma EN-GJS-400-15 lo standard per la produzione di volumi medio-alti. Le applicazioni ad alte prestazioni possono richiedere ghise sferoidriche a maggiore resistenza o acciaio forgiato.
Alloggiamenti differenziali e gruppi portadifferenziali
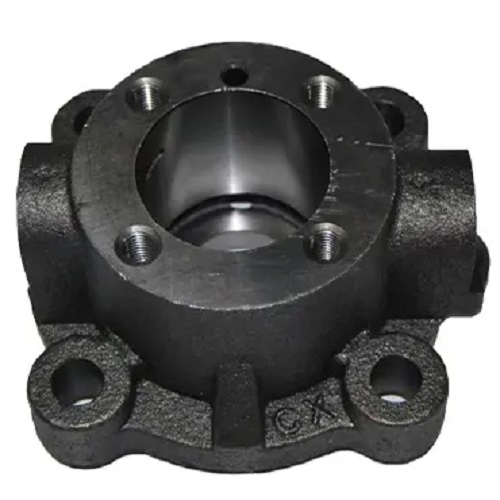
Gli alloggiamenti del differenziale, realizzati in materiale EN-GJS-400-15, forniscono supporto strutturale ai treni di ingranaggi e integrano elementi di fissaggio per cuscinetti e elementi di fissaggio. Il processo di fusione consente di creare in modo economico strutture interne complesse e sporgenze di montaggio esterne. Il materiale offre un'adeguata resistenza ai carichi di coppia, mentre la duttilità previene rotture fragili dovute a carichi d'urto.
Le proprietà meccaniche conformi alla norma EN-GJS-400-15 supportano i requisiti di precarico dei cuscinetti e le forze di separazione degli ingranaggi. La resistenza agli urti protegge i componenti dai carichi d'urto durante la guida aggressiva o l'utilizzo su terreni accidentati. L'ottima lavorabilità facilita la finitura di precisione dei fori dei cuscinetti, mantenendo l'allineamento degli ingranaggi, fondamentale per la silenziosità e la durata.
Le autovetture, i veicoli commerciali leggeri e i veicoli commerciali utilizzano comunemente carter del differenziale in ghisa sferoidale. Le comprovate prestazioni e l'economicità di produzione di questo materiale lo rendono standard per le applicazioni nella trasmissione automobilistica. La combinazione di colabilità e proprietà meccaniche consente una progettazione strutturale ottimale.
Fuselli dello sterzo e componenti delle sospensioni
I fusi a snodo e i bracci delle sospensioni utilizzano il materiale EN-GJS-400-15 per la sua resistenza agli urti e alla fatica. Questi componenti, fondamentali per la sicurezza, devono resistere alle sollecitazioni stradali mantenendo al contempo la stabilità dimensionale per una corretta manovrabilità del veicolo. La duttilità del materiale offre un margine di sicurezza essenziale, prevenendo rotture fragili improvvise.
Il processo di fusione integra molteplici elementi di montaggio, tra cui supporti per cuscinetti, staffe di fissaggio e punti di ancoraggio, in un unico componente. La composizione EN-GJS-400-15 garantisce una resistenza adeguata ai carichi di sospensione, mentre l'allungamento consente l'assorbimento di energia durante gli impatti. L'ottimizzazione del peso tramite la progettazione della fusione permette di raggiungere gli obiettivi di prestazione senza eccedere in termini di massa.
I moderni veicoli passeggeri specificano sempre più spesso componenti delle sospensioni in ghisa sferoidale per la loro combinazione di prestazioni, sicurezza ed economicità. Le proprietà del materiale EN-GJS-400-15 soddisfano i rigorosi requisiti automobilistici per i componenti del telaio critici per la sicurezza.
Macchinario industriale
Alloggiamenti per pompe e corpi valvola
Le pompe dell'acqua, le pompe dell'olio, le pompe chimiche e gli alloggiamenti delle pompe idrauliche utilizzano il materiale EN-GJS-400-15 per la sua versatilità di fusione e le sue capacità di contenimento della pressione. Il processo di fusione crea complessi canali di flusso interni che ottimizzano l'efficienza idraulica, integrando al contempo elementi di montaggio e scanalature di tenuta. Il materiale garantisce il contenimento della pressione per applicazioni da moderate ad elevate.
I corpi valvola per applicazioni con acqua, vapore, olio e processi industriali beneficiano della resistenza alla corrosione e della lavorabilità della ghisa sferoidale. Le proprietà meccaniche conformi alla norma EN-GJS-400-15 supportano la pressione interna e i carichi di montaggio esterni. Le complesse caratteristiche di connessione interna ed esterna sono integrate in un unico pezzo fuso, riducendo i costi di assemblaggio.
I sistemi idrici municipali, gli impianti industriali, le strutture petrolifere e del gas e i sistemi idraulici richiedono comunemente pompe e valvole in ghisa sferoidale. La durata di servizio di questo materiale nelle applicazioni idriche supera spesso i 50 anni, a condizione che la progettazione, l'installazione e la manutenzione siano adeguate. La resistenza alla corrosione e agli urti supera le prestazioni della ghisa grigia in ambienti di servizio gravosi.
Carter del cambio e della trasmissione
Gli alloggiamenti per riduttori industriali, realizzati in materiale EN-GJS-400-15, garantiscono un montaggio rigido per i treni di ingranaggi, integrando supporti per cuscinetti, superfici di tenuta e elementi di fissaggio. La rigidità strutturale mantiene l'allineamento dei cuscinetti, fondamentale per la precisione dell'ingranamento e la durata utile. Le proprietà meccaniche dell'EN-GJS-400-15 supportano le forze di separazione degli ingranaggi e i carichi di montaggio esterni.
Il processo di fusione permette di realizzare piedini di montaggio, supporti per alberi e coperchi di ispezione integrali in modo più economico rispetto alle strutture in acciaio fabbricate. La lavorazione di precisione dei fori dei cuscinetti mantiene le tolleranze di allineamento. L'ottima lavorabilità consente di ottenere eccellenti finiture superficiali sulle superfici di tenuta, prevenendo perdite d'olio.
I macchinari industriali, tra cui nastri trasportatori, miscelatori, mulini e attrezzature per la movimentazione dei materiali, utilizzano comunemente riduttori in ghisa sferoidale. L'efficienza produttiva derivante dalla fusione integrata rende la lega EN-GJS-400-15 competitiva per volumi di produzione medi. La resistenza agli urti protegge i componenti dai carichi d'urto in ambienti industriali gravosi.
Componenti idraulici e pneumatici
I cilindri idraulici, i blocchi collettori e i componenti pneumatici realizzati in materiale EN-GJS-400-15 combinano la capacità di contenimento della pressione con una buona lavorabilità per i passaggi interni e i punti di fissaggio. Il processo di fusione consente di realizzare circuiti interni complessi e porte di connessione in modo economico. Il materiale resiste ai cicli di pressione senza cedimenti per fatica.
La composizione EN-GJS-400-15 garantisce una resistenza adeguata alle tipiche pressioni idrauliche industriali (fino a 250 bar) con opportuni fattori di sicurezza. La finitura superficiale dei fori dei cilindri e delle scanalature di tenuta raggiunge le tolleranze necessarie per un corretto funzionamento della tenuta. L'economicità del processo produttivo rende la ghisa sferoidale competitiva per le applicazioni oleodinamiche industriali.
Attrezzature per l'edilizia e l'agricoltura
Componenti per escavatori e pale caricatrici
Le macchine edili, tra cui escavatori, pale gommate e terne, utilizzano il materiale EN-GJS-400-15 per vari componenti strutturali e della trasmissione. Le staffe di collegamento del braccio, i supporti dei cilindri idraulici, gli alloggiamenti degli assali e i carter della trasmissione beneficiano della combinazione di resistenza, duttilità e resistenza agli urti offerta da questo materiale.
Gli ambienti operativi difficili delle macchine edili sottopongono i componenti a carichi d'urto, vibrazioni e condizioni atmosferiche avverse. Le proprietà meccaniche conformi alla norma EN-GJS-400-15 garantiscono durata e resistenza in condizioni di servizio impegnative. La resistenza agli urti previene rotture fragili dovute a carichi d'urto durante le operazioni di scavo, carico o utilizzo su terreni accidentati.
L'economia di produzione ottenuta tramite fusione consente di realizzare geometrie complesse di componenti che integrano molteplici caratteristiche. L'ottimizzazione del peso mantiene la mobilità e la produttività delle apparecchiature. La comprovata affidabilità della ghisa sferoidale nelle applicazioni per macchinari edili dimostra l'idoneità del materiale per ambienti industriali esigenti.
Componenti per macchine agricole
Trattori, mietitrebbie e attrezzi agricoli utilizzano il materiale EN-GJS-400-15 per i carter della trasmissione, i componenti idraulici e le staffe strutturali. Le attrezzature agricole operano in ambienti difficili, caratterizzati da polvere, umidità, temperature estreme e carichi d'urto derivanti dalle condizioni del campo.
La resistenza alla corrosione e agli urti del materiale garantiscono durata nel servizio agricolo. La composizione EN-GJS-400-15 consente la fusione economica di carter di trasmissione complessi, scatole del differenziale e blocchi di valvole idrauliche. L'efficienza dei costi di produzione rimane fondamentale per il mercato delle macchine agricole.
Le caratteristiche stagionali e i volumi di produzione moderati privilegiano i processi di fusione rispetto alla fabbricazione. La combinazione di colabilità, lavorabilità e proprietà meccaniche rende la ghisa sferoidale EN-GJS-400-15 lo standard per numerose applicazioni in macchinari agricoli.
Ferrovie e trasporti
Componenti dei freni ferroviari
Le ganasce dei freni ferroviari, i dischi dei freni e i componenti dell'impianto frenante utilizzano la ghisa sferoidale per la sua combinazione di resistenza all'usura, proprietà termiche e resistenza agli urti. Il materiale EN-GJS-400-15 resiste ai cicli termici derivanti da frenate ripetute, resistendo al contempo ai danni da impatto in condizioni di normale esercizio.
La moderata conduttività termica del materiale dissipa adeguatamente il calore da attrito, rendendolo adatto a numerose applicazioni di frenatura. La resistenza agli urti previene la formazione di crepe dovute a impatti con ruote piatte o detriti. L'economicità di produzione ottenuta tramite fusione consente di soddisfare le grandi quantità richieste per la manutenzione della flotta ferroviaria.
Giunti e componenti di connessione
I ganci e i componenti di collegamento per vagoni ferroviari realizzati in materiale EN-GJS-400-15 offrono la resistenza agli urti essenziale per le operazioni di aggancio. La duttilità previene la rottura fragile durante i carichi d'urto che si verificano durante l'aggancio dei vagoni. L'adeguata resistenza alla trazione supporta le forze di trazione durante la circolazione dei treni.
Il processo di fusione consente di realizzare geometrie complesse per gli accoppiatori, inclusi elementi di montaggio integrati e giunti di articolazione. Le proprietà meccaniche conformi alla norma EN-GJS-400-15 soddisfano le specifiche del settore ferroviario per i componenti di collegamento critici per la sicurezza. La lunga durata e l'affidabilità comprovata dimostrano l'idoneità del materiale per le applicazioni nel settore dei trasporti.
Componenti dell'energia eolica
Fusioni del mozzo della turbina eolica
I mozzi delle turbine eoliche collegano le pale della turbina alla trasmissione, richiedendo elevata affidabilità e un adeguato rapporto resistenza-peso. I grandi getti in ghisa sferoidale, realizzati in materiale EN-GJS-400-15, garantiscono l'integrità strutturale consentendo al contempo la realizzazione di complessi sistemi di montaggio delle pale e l'integrazione del meccanismo di passo. La resistenza alla fatica del materiale supporta una durata di servizio prevista di oltre 20 anni.
La resistenza agli urti protegge da squilibri delle pale o da carichi dovuti a tempeste. Il processo di fusione consente di realizzare geometrie complesse e di grandi dimensioni in modo economicamente vantaggioso rispetto alle alternative di fabbricazione. L'ottimizzazione del peso attraverso la progettazione strutturale mantiene una massa accettabile della navicella. La comprovata durabilità della ghisa sferoidale soddisfa gli elevati requisiti di affidabilità delle applicazioni nel settore dell'energia eolica.
Applicazioni industriali generali
Coperchi per tombini e componenti infrastrutturali
Le infrastrutture municipali, tra cui tombini per carichi pesanti, griglie per alberi e sportelli di accesso alle utenze, utilizzano il materiale EN-GJS-400-15 per la sua superiore resistenza agli urti rispetto alla ghisa grigia. La duttilità previene la frattura fragile dovuta all'impatto del traffico o agli shock termici. L'adeguata resistenza supporta carichi pesanti provenienti da veicoli.
Il processo di fusione crea motivi superficiali antiscivolo, telai integrati e elementi di identificazione. Le proprietà meccaniche conformi alla norma EN-GJS-400-15 superano agevolmente i requisiti per le classificazioni standard e per impieghi gravosi. Le specifiche moderne richiedono sempre più spesso la ghisa sferoidale per applicazioni infrastrutturali critiche per la sicurezza, dove i rischi di rottura fragile devono essere ridotti al minimo.
Basi per macchine e piastre di montaggio
Le basi di montaggio per apparecchiature industriali e le strutture di supporto per macchinari beneficiano della combinazione di rigidità, resistenza alle vibrazioni e resistenza agli urti della ghisa sferoidale. Il processo di fusione crea elementi di montaggio e fori per bulloni posizionati con precisione. La composizione EN-GJS-400-15 offre un'adeguata rigidità per il supporto delle apparecchiature, mentre la duttilità previene le fessurazioni dovute a carichi d'urto.
L'economia di produzione derivante dalla fusione integrata riduce i costi di fabbricazione. Le considerazioni sul peso favoriscono la ghisa sferoidale rispetto all'acciaio per le grandi fusioni strutturali. La stabilità dimensionale del materiale mantiene l'allineamento delle apparecchiature per lunghi periodi di servizio.
Nota: nella scelta dell'applicazione è necessario considerare le specifiche condizioni operative, tra cui intervalli di temperatura, esposizione a sostanze corrosive, modelli di carico e durata di servizio richiesta. La consulenza di fonderie specializzate nella fusione di ghisa sferoidale contribuisce a ottimizzare la selezione dei materiali, la progettazione dei componenti e i processi produttivi in base alle specifiche esigenze applicative.
Suggerimento: nella valutazione dei materiali per applicazioni critiche per la sicurezza o soggette a carichi d'urto, dare priorità alla norma EN-GJS-400-15 rispetto alla ghisa grigia per garantire un'adeguata duttilità e resistenza all'impatto, prevenendo rotture fragili catastrofiche e mantenendo al contempo la convenienza economica del processo di fusione.
Considerazioni sulla qualità di produzione per la norma EN-GJS-400-15
La produzione di successo di componenti EN-GJS-400-15 richiede un controllo metallurgico sofisticato e procedure complete di garanzia della qualità. Le fonderie professionali di ghisa sferoidale implementano processi sistematici che garantiscono proprietà del materiale EN-GJS-400-15 costanti su tutti i volumi di produzione.
Controllo della fusione e del processo
Selezione del materiale di consumo
Le moderne fonderie di ghisa sferoidale selezionano attentamente le materie prime, tra cui ghisa grezza, rottami di acciaio e scarti di fonderia, per raggiungere la composizione chimica prevista dalla norma EN-GJS-400-15. La ghisa grezza a basso tenore di zolfo garantisce un contenuto affidabile di carbonio e silicio, essenziale per la produzione di ghisa sferoidale. I rottami di acciaio regolano la composizione e riducono i costi, mentre gli scarti di fonderia provenienti da produzioni precedenti assicurano una qualità costante del materiale.
L'analisi delle materie prime verifica la composizione prima del caricamento nei forni. Le analisi spettroscopiche identificano il contenuto di zolfo che richiede particolare attenzione, insieme ai livelli di carbonio, silicio, manganese e fosforo. Calcoli di carica accurati garantiscono che la composizione del metallo fuso rientri nei limiti specificati prima del trattamento di nodularizzazione.
Fusione a induzione elettrica
I forni a induzione elettrica garantiscono un controllo preciso della temperatura e della composizione per la produzione secondo la norma EN-GJS-400-15. Il riscaldamento a induzione elimina la contaminazione da prodotti di combustione e consente una fusione rapida con ossidazione minima. Le dimensioni dei forni variano da 1000 kg a oltre 20 tonnellate di capacità, a seconda delle esigenze di produzione e delle dimensioni dei componenti.
Le temperature di fusione raggiungono tipicamente i 1480-1550 °C, garantendo la completa dissoluzione e omogeneizzazione. Il controllo della temperatura mantiene la costanza, influenzando la fluidità della colata, l'efficacia del trattamento di nodularizzazione e il comportamento di solidificazione. I forni moderni integrano sistemi automatizzati di monitoraggio della temperatura, controllo della potenza e tracciamento della composizione del fuso.
Regolazione della composizione
Durante la fusione, le fonderie regolano la composizione mediante aggiunte controllate di elementi di lega. L'aggiunta di carbonio, utilizzando grafite o materiali ad alto tenore di carbonio, aumenta il contenuto di carbonio fino ai livelli desiderati. L'aggiunta di silicio, tramite ferrosilicio, modifica i livelli di silicio favorendo la formazione della matrice ferritica. Le regolazioni del manganese si effettuano utilizzando leghe di ferromanganese, sebbene la norma EN-GJS-400-15 limiti la composizione del manganese per preservare la ferrite.
L'analisi spettroscopica durante la fusione verifica che la composizione si avvicini agli intervalli target. La verifica finale della composizione avviene prima di prelevare il metallo fuso dai forni. La composizione chimica, conforme alla norma EN-GJS-400-15, deve rientrare nei limiti specificati, con particolare attenzione al basso contenuto di zolfo, prima di procedere al trattamento di nodularizzazione.
Trattamento di desolforazione
La rimozione dello zolfo riveste un'importanza cruciale per il successo della produzione di ghisa sferoidale. Livelli di zolfo inferiori allo 0.015% richiedono un trattamento di desolforazione per la maggior parte delle combinazioni di materiali di carica. Le fonderie utilizzano desolforanti a base di carburo di calcio, magnesio o sodio che reagiscono con lo zolfo per formare composti di scoria rimossi dalla ghisa fusa.
Una desolforazione efficace riduce il fabbisogno di magnesio durante il successivo trattamento di nodularizzazione. Minori aggiunte di magnesio riducono il rischio di formazione di carburi e i costi di trattamento. Le fonderie moderne raggiungono livelli di zolfo compresi tra lo 0.005% e lo 0.010% grazie a pratiche di desolforazione ottimizzate.
Trattamento nodulare
Il trattamento di nodularizzazione prevede l'aggiunta di leghe contenenti magnesio o cerio, che provocano la precipitazione della grafite in forma sferoidale. Esistono diversi metodi di trattamento:
Trattamento della siviera: lega nodulante posta sul fondo della siviera prima di versare la ghisa fusa. La reazione vigorosa richiede una progettazione adeguata della siviera con un sufficiente spazio libero per evitare la fuoriuscita del metallo. Questo metodo è adatto a volumi di produzione medio-grandi.
Metodo a sandwich: lega nodulare ricoperta con rottami di acciaio o scarti di fonderia sul fondo della siviera. Il materiale di copertura modera la violenza della reazione, consentendo un trattamento più sicuro. Questo metodo garantisce un buon recupero del magnesio e una buona nodularità.
Trattamento in siviera: la ghisa fusa fluisce attraverso una camera di trattamento contenente la lega nodulante prima di entrare nello stampo. Questo metodo garantisce un trattamento controllato per le linee di stampaggio automatizzate. L'efficacia costante del trattamento supporta la produzione di grandi volumi.
Trattamento in stampo: la lega viene nodulare e posizionata direttamente negli stampi prima della colata. Questo metodo è adatto a produzioni di basso volume o a getti di grandi dimensioni. La costanza del trattamento richiede un attento controllo del processo.
Un trattamento di nodularizzazione adeguato consente di ottenere un residuo di magnesio pari allo 0.03-0.06%, garantendo la formazione di grafite sferoidale. Una quantità insufficiente di magnesio produce grafite lamellare o degenerata, compromettendo le proprietà meccaniche secondo la norma EN-GJS-400-15. Un eccesso di magnesio crea carburi e difetti di fusione, riducendo la qualità.
Trattamento di inoculazione
Dopo il trattamento di nodularizzazione, l'inoculazione aggiunge agenti nucleanti a base di ferrosilicio che promuovono la precipitazione uniforme dei noduli di grafite durante la solidificazione. L'inoculazione aumenta il numero di noduli, affina la microstruttura e previene la formazione di carburi. Le quantità tipiche di inoculazione variano dallo 0.2% allo 0.5% del peso del metallo.
Le molteplici fasi di inoculazione (in siviera e in stampo) ottimizzano la struttura della grafite in tutta la colata. L'efficacia dell'inoculazione diminuisce nel tempo, rendendo necessaria una colata immediata dopo il trattamento. Le fonderie moderne utilizzano l'inoculazione a flusso tardivo o l'inoculazione in stampo per mantenere l'efficacia.
Test di controllo qualità
Analisi chimica
L'analisi spettroscopica verifica la conformità alla norma EN-GJS-400-15 durante l'intero processo produttivo. L'analisi pre-trattamento conferma i livelli di carbonio, silicio e zolfo prima della nodularizzazione. L'analisi post-trattamento verifica il contenuto residuo di magnesio, indicando l'avvenuta nodularizzazione. La documentazione finale sulla composizione include tutti gli elementi specificati nei requisiti di composizione chimica della norma EN-GJS-400-15.
Gli spettrometri a emissione ottica di ultima generazione consentono un'analisi rapida di tutti gli elementi, sia maggiori che minori, in pochi minuti. I risultati devono confermare la conformità alle specifiche prima che il metallo venga approvato per le operazioni di fusione. I sistemi di documentazione automatizzati registrano tutti i risultati delle analisi, garantendo una tracciabilità completa.
Esame metallografico
L'esame microscopico dei campioni lucidati e incisi conferma che la microstruttura soddisfa i requisiti della specifica del materiale EN-GJS-400-15 per la ghisa sferoidale. Metallografi qualificati valutano:
- Morfologia dei noduli di grafite e percentuale di nodularità (tipicamente >80% sferoidale)
- Numero di noduli per unità di area (in genere 100-200 noduli/mm² a ingrandimento 100x)
- Percentuali della struttura della matrice (contenuto di ferrite e perlite)
- Assenza di carburi eccessivi, inclusioni o porosità
- Stabilizzare i contenuti e la distribuzione
I sistemi di analisi digitale delle immagini quantificano oggettivamente le caratteristiche microstrutturali. Le misurazioni della percentuale di nodularità verificano la presenza predominante di grafite sferoidale, requisito necessario per le proprietà meccaniche secondo la norma EN-GJS-400-15. L'analisi della struttura della matrice conferma la presenza predominante di struttura ferritica, essenziale per i requisiti di allungamento. I risultati dell'esame metallografico entrano a far parte della documentazione di qualità.
Test meccanici
Le prove di trazione su provini fusi separatamente verificano che le proprietà del materiale, conformi alla norma EN-GJS-400-15, soddisfino i requisiti minimi di specifica. I provini hanno in genere un diametro di 25 mm o 30 mm e vengono fusi in condizioni controllate, rappresentando sezioni di fusione tipiche. I provini vengono lavorati meccanicamente secondo le dimensioni standard prima della prova, seguendo le procedure EN 1563 o ISO 1083.
Le macchine universali di prova dotate di estensimetri determinano:
- Resistenza alla trazione (minimo 400 MPa richiesti)
- Resistenza allo snervamento con deformazione dello 0.2% (minimo 250 MPa richiesti)
- Allungamento (minimo 15% richiesto)
- Analisi del comportamento sforzo-deformazione che documenta la duttilità del materiale.
La frequenza dei test dipende dai requisiti di produzione e dalle specifiche del cliente. Le applicazioni critiche possono richiedere test per ogni ciclo di produzione. Gli impianti di produzione consolidati con comprovata capacità di processo possono impiegare campionamenti periodici basati su programmi di controllo statistico di processo.
Le prove di durezza forniscono una verifica supplementare utilizzando i metodi Brinell o Rockwell. Le misurazioni di durezza su provini o getti di produzione confermano i valori attesi (130-180 HB) correlati alla microstruttura e alle proprietà di trazione. Le prove di durezza richiedono meno tempo e una preparazione del campione inferiore rispetto alle prove di trazione, consentendo una verifica della qualità più economica.
Ispezione dimensionale
Le macchine di misura a coordinate (CMM) e gli strumenti di ispezione tradizionali verificano la precisione dimensionale delle caratteristiche critiche. Le ispezioni del primo campione documentano accuratamente tutte le dimensioni prima dell'approvazione della produzione. Il controllo statistico di processo monitora le dimensioni chiave durante i cicli di produzione, garantendo la coerenza.
I rapporti di ispezione documentano la conformità alle specifiche di disegno, comprese le tolleranze, i requisiti di finitura superficiale e le quote geometriche. Le quote non conformi vengono analizzate e corrette prima di proseguire la produzione. La documentazione dimensionale completa supporta la registrazione della qualità e i requisiti del cliente.
Certificazione e documentazione
Certificati materiali
Le fonderie professionali di ghisa sferoidale forniscono certificati di materiale completi che documentano la conformità alla specifica EN-GJS-400-15. I certificati in genere seguono gli standard del formato EN 10204:
Certificato di ispezione di tipo 3.1: La fonderia fornisce i risultati dei test verificati da un rappresentante autorizzato per l'ispezione, indipendente dal reparto di produzione. I risultati includono la composizione chimica, le proprietà meccaniche delle barre di prova, le misurazioni di durezza, i risultati dell'esame metallografico, i numeri di identificazione del lotto e le dichiarazioni di conformità.
Certificato di ispezione di tipo 3.2: simile al tipo 3.1, ma include la verifica da parte di un ente di ispezione indipendente o di un rappresentante autorizzato dell'acquirente. Applicazioni critiche o requisiti contrattuali possono specificare la certificazione di tipo 3.2, che fornisce un'ulteriore garanzia di qualità.
Il contenuto del certificato include:
- Numeri di identificazione e tracciabilità del calore
- Risultati dell'analisi della composizione chimica per tutti gli elementi specificati
- Dati delle prove di trazione su provini (resistenza alla trazione, limite di snervamento, allungamento)
- Misurazioni di durezza effettuate su campioni di prova
- Risultati dell'esame metallografico (nodularità, struttura della matrice)
- Riferimenti normativi applicabili (EN 1563, ISO 1083, ecc.)
- Firme autorizzate e timbro di qualità aziendale
Sistemi di tracciabilità
La tracciabilità completa collega i getti finiti, attraverso i registri di produzione, alle fonti delle materie prime. I numeri di colata stampati sui getti o sulle targhette metalliche applicate consentono la correlazione con:
- Registri di fusione, inclusi i materiali di carica e i dati di composizione
- Cartelle cliniche che documentano le procedure di nodularizzazione e inoculazione.
- Registri di colata e sistemi di identificazione delle fusioni
- Registri dei trattamenti termici, ove applicabile.
- Risultati delle ispezioni e dei test di tutte le fasi del controllo qualità
- Documentazione relativa al certificato del materiale
I sistemi di tracciabilità supportano le indagini sulla qualità, le richieste di garanzia, la conformità normativa e i programmi di miglioramento continuo. I sistemi di database mantengono registrazioni elettroniche che consentono il rapido recupero dei dati storici di produzione per analisi o richieste dei clienti.
Sistemi di gestione della qualità
Le fonderie professionali di ghisa sferoidale mantengono la certificazione ISO 9001:2015, che attesta una gestione sistematica della qualità. Il sistema di gestione della qualità comprende:
- Procedure documentate per tutti i processi critici
- Programmi di formazione e qualificazione del personale
- Apparecchiature di misura calibrate con registri di manutenzione e calibrazione.
- Programmi di audit interni per la verifica della conformità alle procedure.
- Sistemi di azioni correttive per la gestione delle non conformità
- Iniziative di miglioramento continuo per l'ottimizzazione dei processi
Le fonderie più avanzate perseguono ulteriori certificazioni, tra cui:
- ISO 14001 (Sistemi di Gestione Ambientale)
- ISO 45001 (Gestione della salute e sicurezza sul lavoro)
- IATF 16949 (Sistemi di gestione della qualità nel settore automobilistico)
- AS9100 (Sistemi di gestione della qualità aerospaziale)
Queste certificazioni dimostrano sistemi di gestione completi a supporto di proprietà dei materiali conformi alla norma EN-GJS-400-15 e di una qualità del prodotto affidabile in tutte le fasi di produzione.
Suggerimento: quando si selezionano i partner per la fonderia di ghisa sferoidale, è consigliabile richiedere visite guidate agli impianti, osservando le operazioni di fusione, i trattamenti di nodularizzazione, i laboratori di controllo qualità e i processi di ispezione. L'osservazione diretta offre una maggiore sicurezza rispetto alla semplice verifica delle certificazioni.
Considerazioni di progettazione per i componenti EN-GJS-400-15
Una corretta progettazione dei componenti massimizza i vantaggi della ghisa sferoidale, evitando al contempo i problemi comuni che compromettono le prestazioni o aumentano i costi di produzione. La comprensione dei principi di progettazione ottimizza le proprietà del materiale EN-GJS-400-15 nelle applicazioni di esercizio, garantendo al contempo una produzione economicamente vantaggiosa.
Design dello spessore della parete
Spessore uniforme della sezione
Mantenere uno spessore uniforme delle pareti in tutti i componenti favorisce una velocità di raffreddamento omogenea e proprietà meccaniche costanti secondo la norma EN-GJS-400-15. Le brusche variazioni di spessore creano concentrazioni di stress e aumentano il rischio di difetti durante la solidificazione. Le transizioni graduali tra le sezioni minimizzano questi problemi e migliorano l'integrità della fusione.
Le linee guida di progettazione raccomandano rapporti di transizione non superiori a 1:1.5 per le variazioni di spessore. Le rastremature graduali o le transizioni arrotondate garantiscono un flusso di sollecitazioni uniforme e migliorano la qualità della fusione. Le sezioni uniformi migliorano inoltre la resa della fusione riducendo il consumo di materiale e il rischio di difetti da ritiro.
Velocità di raffreddamento costanti producono una microstruttura uniforme in tutti i componenti. La ghisa sferoidale EN-GJS-400-15 solidifica in modo prevedibile quando lo spessore della sezione rimane costante, riducendo al minimo le variazioni delle proprietà meccaniche tra le diverse aree del componente.
Selezione dello spessore della sezione
La scelta dello spessore della parete dipende dai requisiti di resistenza e dai vincoli di produzione. Le applicazioni tipiche della norma EN-GJS-400-15 prevedono sezioni con spessori compresi tra 4 mm e 60 mm. Le sezioni sottili (4-10 mm) sono adatte a componenti con carichi leggeri che richiedono una riduzione del peso. Le sezioni di medio spessore (10-30 mm) offrono un buon equilibrio tra resistenza e difficoltà di fusione. Le sezioni più spesse (30-60 mm) sono in grado di sopportare carichi elevati grazie all'aumento della sezione trasversale.
Evita sezioni inutilmente spesse che sprecano materiale senza migliorare le prestazioni. Nervature, fazzoletti e elementi strutturali forniscono rigidità in modo più efficiente rispetto al semplice aumento dello spessore della parete. L'analisi agli elementi finiti aiuta a ottimizzare il dimensionamento della sezione in base a specifiche condizioni di carico e proprietà del materiale.
Lo spessore minimo pratico delle pareti dipende dalle dimensioni e dalla complessità della fusione. Per le fusioni di piccole dimensioni si possono raggiungere spessori di 3-4 mm, mentre per le fusioni di grandi dimensioni sono in genere necessari almeno 6-8 mm. Consultare i partner di fonderia per informazioni sullo spessore minimo realizzabile in base a geometrie e metodi di produzione specifici.
Gestione della concentrazione dello stress
Raggi di raccordo
I raggi di raccordo generosi negli angoli interni riducono le concentrazioni di stress e migliorano la durata a fatica. Il raggio di raccordo minimo deve essere pari allo spessore della parete o a 6 mm, a seconda di quale dei due valori sia maggiore, per i componenti conformi alla norma EN-GJS-400-15. Raggi maggiori offrono ulteriori vantaggi senza aumentare significativamente la difficoltà di fusione.
Gli angoli interni acuti creano concentrazioni di stress che possono innescare la formazione di cricche sotto carico ciclico. Sebbene la ghisa sferoidale offra una maggiore tolleranza alla concentrazione di stress rispetto alla ghisa grigia, una corretta smussatura rimane importante per ottimizzare le prestazioni a fatica. Una smussatura adeguata distribuisce i carichi in modo più uniforme lungo le sezioni trasversali del componente.
Anche gli angoli esterni beneficiano della curvatura, che migliora la qualità della fusione favorendo un flusso uniforme del metallo durante il riempimento dello stampo. Gli angoli arrotondati resistono ai danni da manipolazione rispetto agli spigoli vivi. I raggi standard di 2-3 mm sono adeguati per la maggior parte delle applicazioni con angoli esterni.
Progettazione di fori e aperture
Fori e aperture creano concentrazioni di stress che richiedono un'attenta progettazione. Quando possibile, posizionare i fori lontano dalle zone soggette a forti sollecitazioni, previa analisi strutturale. Mantenere uno spazio adeguato tra i fori e i bordi dei componenti per evitare la formazione di anime sottili che potrebbero incrinarsi o rompersi prematuramente.
Rinforzare il perimetro dei fori con sezioni ispessite o sporgenze rialzate quando i carichi si concentrano in questi punti. Il rinforzo distribuisce le sollecitazioni su aree più ampie, riducendo i valori di picco. Evitare di praticare fori in corrispondenza delle transizioni di spessore delle sezioni, dove sono già presenti concentrazioni di sollecitazione.
Quando le dimensioni lo consentono, è preferibile realizzare fori tramite fusione piuttosto che con la foratura, poiché la fusione favorisce un flusso delle fibre attorno alle aperture. I fori praticati con la foratura interrompono la struttura delle fibre, creando potenzialmente dei punti deboli. Tuttavia, i requisiti di precisione spesso impongono la foratura e l'alesatura per ottenere dimensioni e finitura superficiale accurate.
Considerazioni sul processo di fusione
Angoli di sformo
Assicurarsi di avere angoli di sformo adeguati (in genere da 1 a 3 gradi) sulle superfici perpendicolari alle linee di separazione. Lo sformo consente di estrarre il modello dagli stampi di sabbia senza danneggiare le superfici dello stampo. Uno sformo insufficiente danneggia gli stampi, riducendo la qualità della superficie di fusione e la precisione dimensionale.
Le superfici esterne richiedono in genere un angolo di sformo di 1-2 gradi. Le superfici interne e le cavità profonde necessitano di 2-3 gradi o più, a seconda della profondità. Consultare i partner di fonderia per quanto riguarda i requisiti di sformo specifici per geometrie, processi di stampaggio e volumi di produzione.
Posizione della linea di separazione
Collaborare con le fonderie per selezionare le posizioni ottimali delle linee di separazione. Un posizionamento corretto riduce al minimo le lavorazioni meccaniche, semplifica la fusione e migliora la qualità della superficie. Le linee di separazione dovrebbero, quando possibile, dividere a metà i componenti alle dimensioni massime, semplificando la realizzazione dei modelli e le operazioni di stampaggio.
Evitare che le linee di separazione intersechino superfici lavorate critiche o superfici di tenuta. La linea di separazione potrebbe lasciare lievi disallineamenti o bave che richiedono la rimozione. Posizionare le linee di separazione su superfici non funzionali semplifica le operazioni di finitura e riduce i costi di produzione.
Requisiti di carotaggio
Le caratteristiche interne complesse richiedono anime, aumentando i costi e la complessità della fusione. Progettare componenti con passaggi interni accessibili per l'inserimento e la rimozione delle anime. Ridurre al minimo la quantità di anime attraverso un'attenta progettazione geometrica, riducendo i costi di produzione.
Spesso, la fusione di fori passanti semplici risulta più economica rispetto alla realizzazione di cavità interne complesse che richiedono processi di carotaggio sofisticati. Per produzioni a basso volume, è opportuno valutare se la lavorazione meccanica delle caratteristiche interne possa risultare meno costosa della fusione. È consigliabile discutere le strategie di carotaggio con le fonderie durante le fasi di sviluppo del progetto.
Evitare il sottosquadro
Le sottosquadre impediscono la rimozione diretta del modello dagli stampi e dovrebbero essere evitate a meno che non siano assolutamente necessarie. Qualora non siano evitabili, valutare approcci di produzione alternativi, tra cui modelli divisi, pezzi separati o lavorazione delle sottosquadre dopo la fusione.
Riprogettare la geometria eliminando i sottosquadri spesso riduce significativamente i costi di produzione. Piccole modifiche di progettazione possono eliminare costosi utensili speciali o operazioni aggiuntive, mantenendo al contempo la funzionalità del componente.
Sovrametalli di lavorazione e finitura superficiale
Fornitura di materie prime per la lavorazione
Prevedere un margine di lavorazione adeguato (in genere 2-5 mm per superficie) sulle parti che richiedono dimensioni precise o una finitura liscia. Le superfici allo stato grezzo di fusione presentano rugosità dovuta al contatto con la sabbia e variazioni dimensionali dovute alle tolleranze del processo di fusione.
Le superfici di accoppiamento critiche, i fori dei cuscinetti, le superfici di montaggio e le superfici di tenuta richiedono lavorazioni meccaniche per ottenere la precisione necessaria. La ghisa sferoidale EN-GJS-400-15 si lavora facilmente, ma una scorta adeguata garantisce una pulizia completa della superficie, eliminando eventuali difetti superficiali o variazioni dimensionali.
Ridurre al minimo le lavorazioni meccaniche complessive per preservare i vantaggi in termini di costi della fusione a forma quasi definitiva. Molte superfici possono rimanere allo stato grezzo di fusione quando dimensioni precise o una finitura liscia non sono requisiti funzionali. La superficie naturale allo stato grezzo di fusione offre un'adeguata resistenza alla corrosione per molti ambienti operativi.
Requisiti di finitura superficiale
Specificare realisticamente i requisiti di finitura superficiale in base alle esigenze funzionali. Le superfici ottenute per fusione raggiungono tipicamente valori di Ra compresi tra 12.5 e 25 µm (500-1000 µin). Le superfici lavorate meccanicamente raggiungono facilmente valori di Ra compresi tra 1.6 e 6.3 µm (63-250 µin) con utensili in metallo duro standard e parametri ottimizzati.
Le superfici di appoggio, le superfici di tenuta e le caratteristiche di accoppiamento critiche possono richiedere rettifica o lappatura per ottenere finiture più precise. Il materiale EN-GJS-400-15 si presta bene alle operazioni di rettifica, producendo superfici lisce. Tuttavia, le finiture di precisione aumentano i costi di produzione e dovrebbero essere specificate solo laddove funzionalmente necessarie.
Suggerimento: coinvolgete i partner di fonderia fin dalle prime fasi della progettazione. La loro esperienza contribuisce a ottimizzare la geometria dei componenti per una maggiore efficienza produttiva, garantendo al contempo che le proprietà meccaniche conformi alla norma EN-GJS-400-15 soddisfino i requisiti applicativi. Una collaborazione tempestiva previene costose riprogettazioni durante le fasi di attrezzaggio e riduce i tempi di immissione sul mercato.
Come scegliere una fonderia per la fusione della ghisa sferoidale
La qualità dei componenti dipende in larga misura dall'esperienza e dalle capacità produttive della fonderia. Gli ingegneri dovrebbero valutare molteplici fattori nella scelta dei partner per la produzione di ghisa sferoidale secondo la norma EN-GJS-400-15, al fine di garantire una qualità costante e consegne affidabili.
Valutazione della capacità tecnica
Competenza metallurgica
Le fonderie specializzate nella ghisa sferoidale dimostrano una profonda conoscenza del controllo della composizione secondo la norma EN-GJS-400-15, del trattamento di nodularizzazione e dello sviluppo della microstruttura. Dispongono di laboratori attrezzati per analisi chimiche, esami metallografici e prove meccaniche. Metallurgisti esperti supervisionano le operazioni di fusione, le procedure di trattamento di nodularizzazione e risolvono i problemi di qualità.
La fonderia dovrebbe fornire certificazioni dettagliate dei materiali, tra cui la composizione chimica, i risultati delle prove meccaniche e la verifica della microstruttura. Il supporto metallurgico durante l'ottimizzazione della progettazione aiuta gli ingegneri a selezionare i materiali appropriati e a ottimizzare la geometria dei componenti per la produzione, nel rispetto dei requisiti di prestazione.
Modellistica e attrezzature
Le complete capacità di realizzazione di modelli consentono lo sviluppo rapido di prototipi e la fabbricazione di attrezzature di produzione. Le fonderie moderne utilizzano sistemi CAD/CAM, lavorazioni CNC e tecnologie di stampa 3D per la produzione di modelli. La capacità di raccomandare modifiche di progettazione che migliorino la colabilità dimostra una preziosa collaborazione ingegneristica.
La qualità del modello influisce direttamente sulla precisione della fusione e sulla finitura superficiale. Le officine specializzate nella realizzazione di modelli mantengono tolleranze dimensionali che garantiscono una riproduzione costante dei pezzi fusi su volumi di produzione diversi. Una corretta progettazione del modello, inclusi angoli di sformo, linee di separazione e posizioni dei punti di iniezione, ottimizza l'efficienza produttiva e la qualità dei componenti.
Capacità del processo di fusione
Valutare i processi di fusione della fonderia, inclusi i metodi di formatura, le capacità di produzione di anime e i sistemi di colata. La fusione in sabbia rimane il metodo più comune per i componenti conformi alla norma EN-GJS-400-15, con possibilità di utilizzare la fusione in sabbia verde, la fusione in sabbia legata con resina o la formatura a guscio a seconda delle esigenze. I diversi processi si adattano a specifiche gamme dimensionali, volumi di produzione e requisiti di qualità.
Le linee di stampaggio automatizzate garantiscono uniformità per produzioni di medio e alto volume. Lo stampaggio manuale è adatto sia per prototipi che per grandi fusioni. La fonderia deve dimostrare di possedere le capacità adeguate ai requisiti specifici dei componenti e ai volumi di produzione.
Impianti di trattamento termico
Le attrezzature per il trattamento termico in loco, tra cui forni di distensione, forni di ricottura e sistemi di indurimento superficiale, offrono soluzioni di produzione complete. Le fonderie devono dimostrare la conoscenza dei cicli termici appropriati per la ghisa sferoidale EN-GJS-400-15 e la capacità di verificarne i risultati mediante prove di durezza ed esami metallografici.
Le apparecchiature per la ricottura di distensione, in grado di gestire getti di diverse dimensioni, devono corrispondere alle dimensioni dei componenti. Il controllo della temperatura e dell'atmosfera garantisce risultati ottimali del trattamento termico. Il trattamento termico integrato semplifica la gestione della catena di fornitura e mantiene il controllo qualità durante tutto il processo produttivo.
Servizi di lavorazione
Le capacità di lavorazione integrate consentono la fornitura di componenti finiti anziché di fusioni grezze. Centri di lavoro CNC, attrezzature di rettifica di precisione e sistemi di misura a coordinate supportano la produzione con tolleranze ristrette. Questa integrazione riduce la complessità della gestione dei fornitori e migliora il coordinamento delle consegne.
Le capacità di lavorazione meccanica devono essere commisurate alla complessità dei componenti e ai requisiti di tolleranza. Le procedure di controllo qualità della fonderia devono verificare che le dimensioni lavorate soddisfino le specifiche. Le operazioni integrate spesso consentono di ottenere migliori risultati in termini di costi e tempi di consegna rispetto a fornitori separati di fusione e lavorazione meccanica.
Verifica del sistema di qualità
Revisione della certificazione ISO
Le fonderie professionali di ghisa sferoidale devono possedere almeno la certificazione di gestione della qualità ISO 9001:2015. Verificare l'ambito di applicazione della certificazione, assicurandosi che copra specificamente le operazioni di fusione della ghisa sferoidale. Richiedere copie dei certificati in corso di validità e delle credenziali dell'ente di accreditamento.
Le fonderie all'avanguardia perseguono ulteriori certificazioni pertinenti a settori specifici:
- Norma IATF 16949 per le catene di fornitura del settore automobilistico
- AS9100 per applicazioni aerospaziali
- Norma ISO 13485 per i componenti dei dispositivi medici
- ISO 14001 per la gestione ambientale
La certificazione dimostra una gestione sistematica della qualità, sebbene non garantisca di per sé la qualità di un singolo componente. Per una qualificazione completa del fornitore, è necessario combinare la verifica della certificazione con la valutazione delle capacità e l'analisi dei campioni.
Valutazione del campione di produzione
Richiedere campioni di fusione che dimostrino la capacità della fonderia di produrre componenti conformi alla specifica dei materiali EN-GJS-400-15. Esaminare i campioni per:
- Qualità della superficie e uniformità della finitura
- Precisione dimensionale rispetto alle specifiche
- Assenza di difetti di fusione visibili (porosità, inclusioni, crepe)
- Qualità di lavorazione adeguata, se applicabile
Esaminare i certificati dei materiali allegati che confermano la conformità delle proprietà meccaniche e della composizione chimica. L'esame metallografico delle sezioni trasversali dei campioni verifica la qualità della microstruttura, inclusa la percentuale di nodularità e la struttura della matrice. Il raggiungimento costante dei risultati su più campioni indica un controllo affidabile del processo.
Documentazione del controllo di processo
Richiedi esempi di documentazione per il controllo di processo, tra cui:
- Piani di controllo che definiscono i punti di ispezione e i criteri di accettazione
- Grafici di controllo statistico di processo che dimostrano la capacità del processo
- Documentazione relativa alle azioni correttive che mostra la risoluzione del problema
- Risultati dell'audit interno che verificano la conformità delle procedure
Processi ben documentati indicano sistemi di qualità maturi. La dimostrazione di attività di miglioramento continuo testimonia l'impegno verso il miglioramento della qualità. La condivisione trasparente della documentazione infonde fiducia nelle capacità della fonderia e nella sua cultura della qualità.
Servizi di supporto ingegneristico
Collaborazione progettuale
I migliori partner di fonderia offrono un supporto ingegneristico collaborativo durante lo sviluppo dei componenti. Forniscono indicazioni di progettazione per la produzione, ottimizzando la geometria dei componenti per migliorare la colabilità e le proprietà meccaniche conformi alla norma EN-GJS-400-15. I consigli basati sull'esperienza prevengono i difetti di fusione più comuni e riducono i costi di produzione.
Le capacità di analisi agli elementi finiti aiutano a prevedere la distribuzione delle sollecitazioni e a identificare le potenziali modalità di rottura. La modellazione della solidificazione ottimizza i sistemi di alimentazione, prevenendo difetti di ritiro. Un approccio di ingegneria collaborativa spesso produce risultati superiori rispetto alla semplice produzione di progetti presentati senza ottimizzazione.
Capacità di prototipazione
I servizi di prototipazione rapida consentono di effettuare test e validazioni prima di investire in attrezzature di produzione. Modelli stampati in 3D, metodi di prototipazione rapida e fusione in piccoli lotti supportano le iterazioni di progettazione. I test sui prototipi verificano che le proprietà del materiale in ghisa sferoidale EN-GJS-400-15 soddisfino i requisiti dell'applicazione prima della produzione in serie.
I processi di prototipazione flessibili consentono di apportare modifiche al progetto con un impatto minimo in termini di costi e tempi. La validazione del prototipo, se coronata da successo, offre la sicurezza necessaria prima di investire negli stampi di produzione, riducendo i rischi nello sviluppo di nuovi componenti.
Risoluzione di problemi tecnici
Le fonderie con esperienza prevedono le potenziali problematiche di produzione e raccomandano soluzioni preventive. Comprendono le relazioni tra la geometria dei componenti, la composizione secondo la norma EN-GJS-400-15, il trattamento di nodularizzazione, le velocità di raffreddamento e le proprietà finali. Questa competenza previene costosi ritardi nella produzione e problemi di qualità.
Capacità e prestazioni di consegna
Valutazione della capacità produttiva
Valutare la capacità produttiva della fonderia in relazione al volume di componenti richiesti. Una capacità adeguata previene ritardi nelle consegne e garantisce la coerenza qualitativa. Esaminare gli impegni con i clienti esistenti e la capacità disponibile per i nuovi progetti, assicurando l'affidabilità delle tempistiche.
Le fonderie dovrebbero mantenere una capacità di riserva per far fronte a variazioni impreviste della domanda o a modifiche di programma. La ridondanza delle attrezzature garantisce la continuità operativa durante la manutenzione o in caso di guasti. Un carico di lavoro bilanciato impedisce che una produzione affrettata comprometta gli standard qualitativi.
Metriche di prestazione della consegna
Richiedete dati sulle prestazioni di consegna puntuale per i clienti esistenti. I fornitori affidabili rispettano costantemente i tempi di consegna concordati. Valutate la loro capacità di rispondere a modifiche di programma o a esigenze urgenti, dimostrando flessibilità.
La posizione geografica influisce sui costi di trasporto e sui tempi di consegna. Le fonderie regionali possono offrire vantaggi per lo sviluppo di prototipi e per l'assistenza tecnica che richiede una collaborazione diretta. Tuttavia, le fonderie internazionali qualificate possono offrire prezzi competitivi per volumi di produzione maggiori, quando i tempi di transito sono più lunghi.
Supply Chain Management
Valutare la catena di approvvigionamento delle materie prime della fonderia, garantendo la conformità della composizione chimica alla norma EN-GJS-400-15. Fornitori qualificati e scorte adeguate prevengono interruzioni della produzione. La presenza di fornitori di riserva per i materiali critici assicura la sicurezza dell'approvvigionamento in caso di interruzioni.
Le catene di fornitura integrate, che includono la realizzazione di modelli, la fusione, il trattamento termico e la lavorazione meccanica, semplificano la gestione del progetto. La responsabilità univoca riduce la complessità del coordinamento e le potenziali controversie in merito alla qualità.
Per gli ingegneri alla ricerca di un partner affidabile per la fonderia di ghisa sferoidale con comprovata esperienza nella produzione secondo la norma EN-GJS-400-15, SHENGRONG offre competenze specializzate nella produzione di ghisa sferoidale con sistemi completi di garanzia della qualità. La fonderia è certificata ISO 9001:2015 e dispone di laboratori metallurgici all'avanguardia che garantiscono proprietà del materiale EN-GJS-400-15 costanti su tutti i volumi di produzione. Dalla consulenza iniziale sulla progettazione al controllo del trattamento di nodularizzazione, dalle prove meccaniche all'ispezione finale, SHENGRONG fornisce soluzioni di fusione complete per applicazioni esigenti che richiedono prestazioni affidabili e standard qualitativi eccezionali.
Suggerimento: stabilite canali di comunicazione chiari con i partner della fonderia. Discussioni tecniche regolari e sessioni congiunte di risoluzione dei problemi creano relazioni più solide, producendo risultati migliori per i componenti complessi in ghisa sferoidale EN-GJS-400-15 e costruendo partnership a lungo termine.
Conclusione
La norma EN-GJS-400-15 rappresenta una scelta eccellente per applicazioni che richiedono resistenza bilanciata, duttilità superiore e un'affidabile resistenza agli urti. Gli ingegneri che conoscono la composizione chimica, le proprietà meccaniche e i gradi equivalenti della norma EN-GJS-400-15 possono prendere decisioni informate, ottimizzando la progettazione dei componenti, i processi produttivi e la selezione dei fornitori per la buona riuscita del progetto.
La composizione accuratamente controllata della ghisa sferoidale EN-GJS-400-15 crea una microstruttura di grafite sferoidale che distingue questo materiale dalla ghisa grigia e dalle ghise sferoidriche ad alta resistenza. Una corretta pratica di fonderia, incluso un efficace trattamento di nodularizzazione, produce noduli di grafite che consentono la deformazione della matrice, garantendo un'eccezionale duttilità e resistenza all'impatto. La matrice prevalentemente ferritica raggiunge il requisito minimo di allungamento del 15%, prevenendo la rottura fragile in condizioni di carico dinamico.
La conoscenza dei gradi equivalenti dei materiali EN-GJS-400-15, tra cui QT400-15 (Cina), FCD400 (Giappone) e ASTM A536 Grado 60-40-18 (USA), facilita l'approvvigionamento globale e garantisce la compatibilità dei materiali in progetti multinazionali. La specifica dei materiali EN-GJS-400-15 segue requisiti standardizzati che consentono prestazioni costanti indipendentemente dal luogo di produzione o dal fornitore.
Applicazioni che spaziano dai componenti per la trasmissione automobilistica, agli alloggiamenti per macchinari industriali, ai componenti per macchine edili e infrastrutture dimostrano la versatilità e l'affidabilità comprovata della ghisa sferoidale EN-GJS-400-15. La combinazione di favorevoli proprietà meccaniche, eccellenti caratteristiche di fusione, buona lavorabilità e costi di produzione contenuti rende questo materiale una scelta intelligente per gli ingegneri che cercano soluzioni ottimizzate che bilancino prestazioni ed economicità.
Il successo nella produzione di componenti conformi alla norma EN-GJS-400-15 dipende in larga misura dalla collaborazione con fonderie specializzate nella fusione di ghisa sferoidale, in grado di mantenere un rigoroso controllo di qualità e di fornire un supporto ingegneristico completo. Le fonderie professionali con certificazione ISO 9001:2015 dimostrano il loro impegno nel garantire proprietà costanti del materiale EN-GJS-400-15 attraverso una gestione sistematica della qualità e pratiche di miglioramento continuo. La loro competenza metallurgica, le capacità di collaudo avanzate, il controllo del trattamento di nodularizzazione e i servizi di ingegneria collaborativa contribuiscono a trasformare i concetti di progettazione in componenti di produzione affidabili, in grado di soddisfare i requisiti applicativi più esigenti, mantenendo al contempo la redditività della produzione.
Domande frequenti
Cosa distingue il materiale EN-GJS-400-15 dalla ghisa grigia?
La lega EN-GJS-400-15 contiene grafite sferoidale (nodulare), mentre la ghisa grigia contiene grafite lamellare (a scaglie). Questa differenza microstrutturale influenza in modo fondamentale le proprietà meccaniche della lega EN-GJS-400-15. La ghisa sferoidale offre una maggiore resistenza alla trazione (minimo 400 MPa contro 200 MPa per la lega EN-GJL-200), un allungamento significativamente maggiore (15% contro <1%) e una resistenza all'impatto superiore. La composizione della ghisa sferoidale EN-GJS-400-15 richiede un trattamento di nodularizzazione con magnesio o cerio per creare una morfologia di grafite sferoidale. Le applicazioni che richiedono resistenza all'impatto, duttilità o resistenza alla frattura fragile dovrebbero specificare la ghisa sferoidale rispetto alla ghisa grigia.
In che modo la composizione chimica della norma EN-GJS-400-15 influisce sulla duttilità?
La composizione della lega EN-GJS-400-15 controlla la microstruttura della matrice, determinandone la duttilità. Un contenuto limitato di manganese (0.10-0.40%) favorisce una struttura della matrice prevalentemente ferritica, essenziale per raggiungere un allungamento minimo del 15%. Livelli più elevati di manganese aumenterebbero il contenuto di perlite, incrementando la resistenza ma riducendo l'allungamento. Anche il contenuto di silicio (2.20-2.80%) promuove la formazione di ferrite. Il magnesio residuo (0.03-0.06%) garantisce una morfologia sferoidale della grafite, consentendo la deformazione della matrice senza innesco di cricche. Il basso contenuto di zolfo e fosforo previene la fragilità. L'attento bilanciamento della composizione offre la combinazione di resistenza adeguata ed eccellente duttilità, caratteristiche delle proprietà meccaniche della lega EN-GJS-400-15.
È possibile saldare il materiale conforme alla norma EN-GJS-400-15 per effettuare riparazioni?
La saldatura della ghisa sferoidale presenta delle difficoltà, ma si dimostra più efficace della saldatura della ghisa grigia. Le riparazioni riuscite richiedono il preriscaldamento (200-400 °C), l'utilizzo di materiali d'apporto a base di nichel (Ni-55 o Ni-99), un apporto termico controllato e un trattamento di distensione post-saldatura. La pallinatura dei cordoni di saldatura durante il raffreddamento contribuisce a controllare le tensioni residue. Tuttavia, le aree saldate presentano in genere una microstruttura diversa e potrebbero non raggiungere le proprietà meccaniche previste dalla norma EN-GJS-400-15. È consigliabile progettare i componenti in modo da evitare, ove possibile, la necessità di riparazioni. Per le riparazioni non strutturali, il fissaggio meccanico o l'incollaggio si rivelano spesso più affidabili della saldatura.
Quali trattamenti termici migliorano le proprietà dei materiali secondo la norma EN-GJS-400-15?
La ricottura di distensione (500-600 °C per 1-2 ore) riduce le tensioni residue, migliorando la stabilità dimensionale senza alterare significativamente la microstruttura o le proprietà meccaniche. Il trattamento termico di normalizzazione può modificare la struttura della matrice, sebbene in genere non sia necessario per le leghe ferritiche allo stato grezzo di fusione. L'indurimento superficiale tramite tempra a induzione o nitrurazione aumenta la resistenza all'usura mantenendo al contempo un nucleo ferritico tenace. La tempra a fiamma o a induzione crea uno strato superficiale martensitico con una durezza di 45-55 HRC, mentre il nucleo conserva la duttilità EN-GJS-400-15. Questi trattamenti ottimizzano proprietà specifiche per particolari applicazioni senza compromettere i vantaggi del materiale di base.
Come si confronta la norma EN-GJS-400-15 con l'acciaio in termini di costi dei componenti?
I costi iniziali di fusione possono essere inferiori rispetto alla fusione o alla lavorazione dell'acciaio per geometrie complesse. La fusione quasi a forma definitiva riduce al minimo le successive lavorazioni meccaniche rispetto alla lavorazione dell'acciaio. La buona lavorabilità della ghisa sferoidale EN-GJS-400-15 riduce i tempi di produzione e i costi degli utensili rispetto all'acciaio. Tuttavia, l'acciaio offre un rapporto resistenza/peso superiore per forme semplici. L'analisi dei costi totali dovrebbe considerare i costi iniziali di produzione, i costi di lavorazione, le considerazioni sul peso e la durata di servizio prevista. Per componenti complessi che richiedono una resistenza moderata con una buona duttilità, la ghisa sferoidale EN-GJS-400-15 offre spesso un costo totale inferiore rispetto alle alternative in acciaio.
Quali trattamenti superficiali proteggono la lega EN-GJS-400-15 dalla corrosione?
I sistemi di verniciatura offrono una protezione anticorrosione economica per la maggior parte degli ambienti. La verniciatura a polvere garantisce finiture durevoli e attraenti con un'eccellente adesione. La galvanizzazione con zinco o nichel offre una protezione maggiore in ambienti corrosivi. I rivestimenti epossidici e poliuretanici sono adatti per l'esposizione all'acqua e agli agenti chimici. I rivestimenti di conversione all'ossido nero o al fosfato offrono una protezione moderata con minime variazioni dimensionali. La superficie allo stato grezzo di fusione presenta una discreta resistenza alla corrosione in ambienti non aggressivi. La scelta del materiale deve tenere conto dell'ambiente operativo e della durata di servizio richiesta, specificando un'adeguata protezione superficiale per le condizioni più gravose.
Perché scegliere fonderie con certificazione ISO per la produzione secondo la norma EN-GJS-400-15?
La certificazione ISO 9001:2015 dimostra una gestione sistematica della qualità con procedure documentate, controlli di processo e pratiche di miglioramento continuo. Le fonderie certificate implementano il controllo statistico di processo, protocolli di prova completi e una rigorosa verifica dei materiali. Questo approccio sistematico garantisce la conformità costante alle specifiche dei materiali EN-GJS-400-15 e riduce il rischio di difetti. La certificazione offre fiducia nell'impegno della fonderia verso la gestione della qualità, sebbene non garantisca di per sé la qualità specifica del componente. Le fonderie professionali combinano la certificazione ISO con competenze metallurgiche, attrezzature moderne e personale esperto, offrendo componenti in ghisa sferoidale di qualità affidabile.
Quale grado di materiale equivalente alla norma EN-GJS-400-15 dovrebbero specificare i progetti internazionali?
Specificare la designazione standard primaria (EN-GJS-400-15 secondo EN 1563) e gli equivalenti riconosciuti dalle regioni di produzione. Includere QT400-15 per i fornitori cinesi, FCD400 per le fonti giapponesi e ASTM A536 Grado 60-40-18 per le fonderie americane. L'utilizzo di più designazioni facilita l'approvvigionamento globale, mantenendo al contempo proprietà meccaniche costanti della ghisa sferoidale EN-GJS-400-15. Verificare che i requisiti delle proprietà meccaniche e i metodi di prova siano coerenti tra i diversi standard per le applicazioni critiche. La chiara specificazione sia della designazione primaria che di quella equivalente previene incomprensioni e garantisce la compatibilità del materiale indipendentemente dal luogo di produzione.