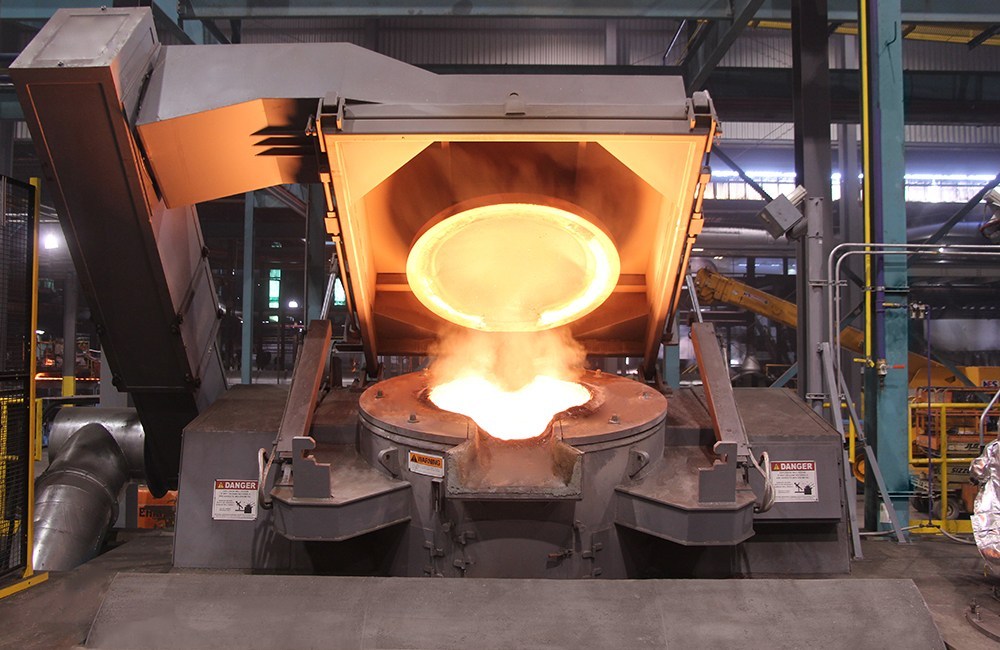
Forno a induzione nella fusione dell'acciaio: vantaggi e svantaggi, scelta del rivestimento e processo di fusione
1. Rispetto ad altri metodi di produzione dell'acciaio, la produzione dell'acciaio con forno a induzione presenta i seguenti vantaggi
1.1 Non vengono utilizzati elettrodi di carbonio e non viene aggiunto carbonio durante il processo di fusione, pertanto è possibile fondere acciai e leghe con un contenuto di carbonio molto basso.
1.2 Non essendoci arco elettrico, si evita la decomposizione del gas nella zona ad alta temperatura dell'arco, consentendo così la fusione di acciaio con basso contenuto di gas.
1.3 La regolazione della potenza e della temperatura è semplice e comoda, e il suo intervallo è ampio, il che consente di controllare con precisione la temperatura richiesta dal metallo.
1.4 L'agitazione elettrica dell'acciaio fuso nel crogiolo accelera la reazione metallurgica tra l'acciaio fuso e la scoria, favorendo la rimozione di inclusioni non metalliche e gas, e contribuendo inoltre all'uniformità della temperatura e della composizione chimica dell'acciaio fuso.
1.5 Il tasso di recupero degli elementi di lega è elevato. Gli elementi di lega facilmente ossidabili possono essere aggiunti quando l'acciaio fuso è ben deossidato. La superficie unitaria del bagno di fusione del forno a induzione è piccola, quindi la combustione degli elementi di lega è minima e il tasso di recupero è elevato.
1.6 La fusione può essere effettuata sotto vuoto o in un'atmosfera favorevole alla fusione.
2. La produzione di acciaio tramite forno a induzione presenta i seguenti svantaggi
2.1 La scoria non può essere riscaldata per induzione, ma solo dall'acciaio fuso. Pertanto, la temperatura della scoria è bassa, il che non favorisce la reazione tra la scoria e l'interfaccia con l'acciaio.
2.2 La parete del crogiolo è sottile, unita al continuo rimescolamento e all'abrasione del flusso metallico, all'abrasione e all'erosione delle scorie e all'ampia differenza di temperatura tra l'interno e l'esterno della parete del crogiolo, la durata del crogiolo è breve, generalmente solo poche decine di cicli.
3. Selezione del rivestimento del forno e processo di fusione
3.1 Selezionare il materiale di rivestimento necessario in base al tipo di acciaio da fondere
Alcuni tipi di acciaio sono adatti solo alla fusione in forni alcalini. Quando si fondono acciai e leghe ad alto contenuto di manganese in forni acidi, l'ossido di manganese (MnO) si combina con il biossido di silicio (SiO2) presente nel rivestimento, formando silicati a basso punto di fusione che danneggiano rapidamente il rivestimento stesso. Quando si fondono acciai e leghe ad alto contenuto di alluminio e titanio, questi elementi provocano la riduzione di una grande quantità di biossido di silicio nel rivestimento, danneggiandolo e rendendo difficile il controllo del silicio nell'acciaio. Inoltre, l'acciaio ad alto contenuto di cromo-nichel prodotto in forno acido contiene più inclusioni di silice rispetto a quello prodotto in forno alcalino; pertanto, è preferibile fondere questo tipo di acciaio in un forno alcalino.
3.2 Carica
La fusione in forno a induzione è fondamentalmente un processo di fusione. La fusione per ossidazione è raramente utilizzata. La temperatura della scoria è bassa, la capacità di rimuovere zolfo e fosforo è scarsa e il tempo di fusione è molto breve. La composizione chimica non può essere controllata tramite analisi del forno. Per questi motivi, i requisiti per la carica sono molto severi.
Il contenuto di zolfo e fosforo nella carica deve essere il più basso possibile, almeno dello 0.005% - 0.01% inferiore al limite inferiore della specifica. Il peso e la composizione chimica di tutte le cariche, comprese le varie ferroleghe, devono essere controllati con precisione in modo che la composizione dell'acciaio possa essere controllata tramite calcolo durante il processo di fusione. La carica deve essere pulita, asciutta e priva di ruggine, soprattutto per acciai e leghe sensibili ai gas come le leghe a base di nichel. La carica e la scoria devono essere completamente preriscaldate e cotte prima dell'uso.
La dimensione del blocco di carica deve essere appropriata per garantire la densità di carica. Una carica troppo fine aumenta l'area di contatto tra le cariche. Quando la carica è troppo grande, la densità di massa dell'intera colonna di carica diminuisce. Entrambi i casi aumentano il valore della resistenza della colonna di carica.
3.3 Carica e fusione
Prima del caricamento, è necessario rimuovere i residui di acciaio e scorie presenti nel forno e verificare eventuali danni al rivestimento interno. I danni localizzati che assumono una colorazione nera a causa del rapido raffreddamento devono essere riparati. La granulometria del materiale di riparazione deve essere inferiore a quella del materiale di riempimento e la quantità di adesivo utilizzata deve essere leggermente superiore. I forni di grandi dimensioni con danni gravi possono essere sollevati e posizionati in stampi di ferro per il riempimento e la saldatura.
Poiché il forno a induzione si raffredda rapidamente dopo la colata dell'acciaio, è necessario caricarlo velocemente. Si consiglia di utilizzare il più possibile i barili di carica. Per accelerare la fusione, la carica deve essere distribuita in modo appropriato in base alla distribuzione della temperatura all'interno del forno.
Per preparare la scoria in anticipo, è possibile aggiungere sul fondo del forno, prima del caricamento, una quantità di scoria pari all'1% del peso della carica. Nei forni alcalini si aggiungono calce e fluorite, mentre nei forni acidi si aggiunge vetro frantumato.
All'inizio della fusione, la corrente è instabile perché l'induttanza e la capacità sulla linea non si adattano rapidamente, quindi è possibile erogare una bassa potenza solo per un breve periodo. Dopo che la corrente si è stabilizzata, è necessario passare all'alimentazione a pieno carico. La capacità deve essere regolata continuamente durante il processo di fusione per mantenere l'apparecchiatura elettrica con un elevato fattore di potenza. Dopo che la carica è completamente fusa, l'acciaio fuso viene riscaldato a un certo livello e quindi la potenza in ingresso viene ridotta in base alle esigenze di fusione.
È necessario controllare il tempo di fusione appropriato. Se il tempo di fusione è troppo breve, causerà difficoltà nella selezione della tensione e della capacità, mentre se è troppo lungo, aumenterà la dispersione di calore inutile.
Il fenomeno del "ponte" si verifica se la carica non viene depositata correttamente o se contiene troppa ruggine. In caso contrario, il surriscaldamento dell'acciaio fuso sul fondo non solo danneggerà il rivestimento del forno, ma causerà anche l'assorbimento di una grande quantità di gas da parte dell'acciaio fuso.
A causa dell'agitazione elettromagnetica, la parte centrale dell'acciaio fuso sale e la scoria spesso scorre verso il bordo del crogiolo e aderisce alle pareti del forno. Pertanto, durante il processo di fusione, è necessario aggiungere continuamente scoria in base alle condizioni del forno.
3.4 Raffinazione e deossidazione
La deossidazione è uno dei compiti più importanti della fusione in forno a induzione. Per ottenere un buon effetto di deossidazione, la prima cosa da fare è scegliere una scoria con una composizione adeguata. La temperatura della scoria nel forno a induzione è relativamente bassa, quindi è necessario selezionare una scoria con un basso punto di fusione e una buona fluidità. Solitamente si utilizzano scorie alcaline composte per il 70% da calce e per il 30% da fluorite. Poiché la fluorite si volatilizza costantemente durante il processo di fusione, deve essere reintegrata periodicamente, ma considerando l'erosione e la penetrazione della fluorite nel crogiolo, la quantità aggiunta non deve essere eccessiva.
Il processo di lega nel forno a induzione è analogo a quello del forno ad arco elettrico. Alcuni elementi di lega possono essere aggiunti durante la fase di caricamento, mentre altri possono essere aggiunti quando la deossidazione è completa. Quando la scoria è completamente ridotta, si può procedere con l'operazione di lega. Prima dell'aggiunta di elementi facilmente ossidabili, la scoria riducente può essere rimossa completamente o parzialmente per aumentarne il tasso di recupero. Grazie all'effetto di agitazione elettromagnetica, la ferrolega aggiunta si fonde generalmente più velocemente e si distribuisce in modo più uniforme.
La temperatura prima della colata può essere misurata tramite un pirometro ottico o una termocoppia inserita. Prima della colata, è possibile inserire dell'alluminio per la deossidazione finale.